














Краткий ответ: Промышленное стекло изготавливается путем точного взвешивания кварцевого песка, кальцинированной соды, известняка или доломита, материалов, содержащих оксид алюминия, и чистого вторичного стекла; плавки и очистки шихты в печи непрерывного действия; охлаждения до контролируемой вязкости, необходимой для формовки; формовки; а также отжига с соблюдением контролируемой кривой охлаждения. На бутылочном заводе подготовленное стекло разрезается на отмерённые капли, формуется в заготовку, выдувается в окончательную форму, подвергается отжигу, проходит контроль качества и упаковывается. Процесс регулируется по вязкости и температурной истории, а не по одной универсальной температуре.
Разница в температуре, которая позволяет избежать дорогостоящих ошибок: контейнерная печь может работать при температуре около 1 550–1 600 °C; размер стеклянного заготовки может составлять примерно 1 100–1 200 °C; а в контейнерной печи для отжига изделия могут повторно нагреваться до температуры около 580 °C. Это различные этапы и опубликованные промышленные примеры, а не рецепт. Фактические заданные значения зависят от состава, кривой вязкости, массы и геометрии флакона, конструкции печи, скорости линии, охлаждения формы и утвержденной схемы отжига.
Безопасность: В данной статье описывается промышленный процесс. Расплавленное стекло, системы сжигания, огнеупорная пыль, движущееся оборудование IS и сжатый воздух требуют применения инженерных средств контроля и наличия квалифицированных операторов; это не процесс изготовления стекла в домашних условиях.
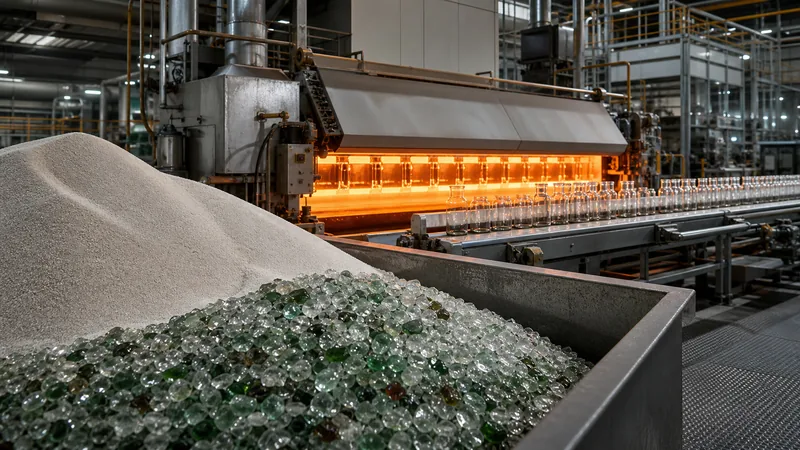 Производство стеклянной тары представляет собой непрерывный технологический процесс: контролируемая подача сырья, прохождение однородного подготовленного стекла через формующую установку, а затем выход отпаренных и прошедших контроль качества флаконов.
Содержание
- Что такое стекло
- Сырье и его роль
- Карта температур и вязкости
- Пошаговое руководство по изготовлению стекла
- Пример с заводом по производству флаконов
- Способы формования флаконов
- Дефекты и предотвращение ошибок
- План контроля на производстве
- Контрольный список для проверки заказчика
- Вопросы и ответы
- Источники
Что такое стекло с технической точки зрения?
Стекло — это аморфное твердое тело: его атомы не образуют повторяющейся кристаллической структуры с дальнодействувыми взаимодействиями, характерной для кристаллических минералов. Исходные материалы вступают в реакцию и растворяются, образуя однородный расплав; затем благодаря контролируемому охлаждению материал затвердевает, не кристаллизуясь. Вопреки распространенному заблуждению, обычная флакон при комнатной температуре — это не жидкость, медленно текущая под действием силы тяжести.
“Стекло” — это целая группа материалов, а не одна конкретная композиция. Оконное стекло, боросиликатная лабораторная посуда, алюмосиликатное защитное стекло и кварцевое стекло изготавливаются с использованием различных химических составов и технологий формования. В большинстве повседневных флаконов и банок используется натриево-кальциево-кремнеземное стекло, поэтому именно эта система используется в приведенном ниже подробном примере с заводом.
Сырье для производства стекла: какую роль играет каждый из этих компонентов
Создание качественной флакона начинается в цехе смешивания, а не на формовочной машине. Завод закупает минеральное сырьё и стеклобой, но инженеры контролируют окончательный баланс оксидов. В процессе плавления выделяются углекислый газ и другие газы, поэтому состав сырья не совпадает с результатами анализа оксидов в готовом стекле.
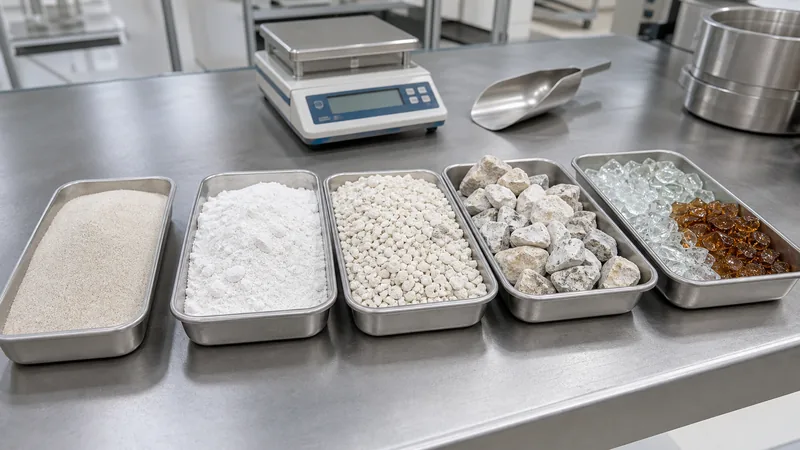 Характеристики сырья, его химический состав, влажность, размер частиц и наличие примесей — все эти факторы влияют на процесс плавления и качество флаконов.
| Материал партии | Основной вклад | Для чего это используется | Что необходимо контролировать |
|---|---|---|---|
| Кварцевый песок | Преимущественно SiO₂ | Основной формирующий элемент сети; он придает стеклу его основную структуру. | Химическая чистота, содержание железа, влияющее на цвет, влажность и гранулометрический состав. Согласно GPI, песок для производства стеклянной тары обычно имеет размер частиц около 40–140 меш, однако определяющей является спецификация самого завода. |
| Кальцинированная сода | Na₂O после реакции | Выступает в качестве флюса, снижая температуру и вязкость, необходимые для экономичного плавления кремнезема. | Чистота, потери при прокаливании, влажность и правильное соотношение. Избыток модификатора может снизить химическую стойкость. |
| Известняк | CaO после разложения | Стабилизирует содово-кремневую сеть и повышает водостойкость и долговечность. | Химия карбонатов, размер частиц и тугоплавкие примеси. |
| Доломит | CaO и MgO | Добавляет стабилизирующие оксиды и помогает регулировать вязкость, долговечность и характеристики девитрификации. | Соотношение Ca/Mg, примеси, влажность и гранулометрический состав. |
| Полевой шпат, нефелиновый сиенит или другой источник глинозема | Al₂O₃ с добавлением щелочей | Повышает химическую стойкость и способствует регулированию рабочего диапазона и сопротивляемости кристаллизации. | Минералогия, щелочной баланс, железо и тугоплавкие зерна. |
| Стеклобой | Предварительно прореагировавшие оксиды стекла | Он плавится легче, чем первичная партия, позволяет перерабатывать внутренние бракованные изделия и может снизить энергозатраты на плавку. | Отсортируйте стекло по виду и цвету; удалите керамику, камни, металлы, органические вещества и термостойкое стекло. Стеклянный лом — это контролируемое сырье, а не просто случайные осколки стекла. |
| Незначительные дополнения | Контроль процесса очистки, цвета или окислительно-восстановительного баланса | Поддержка удаления газа, цветовой коррекции или намеренного придания оттенков янтарного, зеленого или других цветов. | Взвешивание малых доз, идентификация поставщика, степень окисления и взаимодействие с атмосферой печи. |
Примерный состав оксида — не рецептура партии
Типичная стеклянная тара из натриево-кальциевого стекла может содержать примерно 70–73% SiO₂, 13,8–14,41 % Na₂O, 9,1–9,81 % CaO, 1,1–1,71 % MgO и 1,7–2,01 % Al₂O₃, а также небольшие количества других оксидов. Эти диапазоны, опубликованные государственными органами, полезны для понимания работы системы; они не подходят для прямого применения в печи. Завод должен рассчитывать состав каждой партии самостоятельно, исходя из результатов анализа сырья, химического состава стеклобоя, потерь летучих веществ, требуемого цвета, окислительно-восстановительного баланса, характеристик работы печи и технических требований к продукции.
Стеклобой также приносит ощутимую выгоду в производственном процессе. По данным FEVE, по оценкам отрасли, этот показатель составляет примерно 2,51 % снижение энергопотребления печи на каждые 101 % увеличения доли стеклобоя. Фактические результаты производства зависят от конструкции печи, качества стеклобоя, требований к цвету и технологического режима работы.
Карта температур: ориентируйтесь на вязкость, а не на «волшебное число»
Температура имеет большое значение, поскольку вязкость стекла резко изменяется по мере его охлаждения. В печи требуется достаточно низкая вязкость для протекания реакций, удаления пузырьков и гомогенизации. В подающем устройстве стекло должно быть достаточно вязким, чтобы его можно было разрезать на одинаковые капли, но в то же время достаточно текучим, чтобы заполнить форму для заготовки. В охлаждающей печи необходим контролируемый термический режим, который снимает напряжения без деформации флакона.
| Этап или ориентир | Опубликованный пример | Что означает значение | Что может пойти не так при некачественном контроле |
|---|---|---|---|
| Эталон чистого диоксида кремния | Около 1 700 °C | Объяснение компании Corning того, почему плавить песок в чистом виде нецелесообразно: сода снижает необходимую рабочую температуру. | Использование этого значения в качестве заданного значения для бутылочной печи не учитывает химические особенности натриево-кальциевого стекла и особенности оборудования. |
| Контейнерная плавильная печь | Около 1 550–1 600 °C | Пример производства контейнеров компанией Bucher Emhart для печи, работающей на электричестве, газе или нефти. Другие производители указывают значения в диапазоне 1 500–1 550 °C. | Неполное растворение, образование камней, пузырьков или нитей при недостаточной температуре, времени выдержки и циркуляции; улетучивание, износ тугоплавких материалов или потери энергии при их избытке. |
| Предкамера и загрузочный горловин | Часто примерно 1 100–1 200 °C для производственного стекла | Типичные параметры формования, опубликованные источниками из контейнерной отрасли; точные целевые значения выбираются на основе кривой вязкости стекла и условий производства. | Скручивание гоб, отклонения в весе и форме, неправильная загрузка, неполное заполнение и неравномерное распределение материала по стенкам при неправильной температуре или термической неоднородности. |
| Отжиговая печь | Около 580 °C в примере с контейнером Эмхарта | Пример процесса обжига: изделия проходят через зону с контролируемой высокой температурой, а затем охлаждаются. Это не то же самое, что лабораторное значение точки отжига стеклянного состава. | Остаточное растягивающее напряжение, отсроченное растрескивание или низкая прочность в случае отсутствия контроля за температурой сквозь стекло и градиентом охлаждения. |
Важно: температура термопары печи, температура стеклянной ванны, температура стеклянной капли, температура формы и температура воздуха в охлаждающей печи не являются взаимозаменяемыми показателями. В надлежащей технологической инструкции указываются место измерения, прибор, коэффициент излучательной способности или метод калибровки, допуск и план действий.
Как изготавливают стекло: пошаговая инструкция
1. Определить технические характеристики стекла и готовой продукции
Перед запуском партии инженеры определяют цвет, светопропускание, химическую стойкость, тепловое расширение, плотность и кривую вязкости, а также объем флакона при полном наполнении, массу, размеры горлышка, распределение толщины стенок и требования к прочности. Требования к продукции определяют состав стекла и способ формования; печь не может самостоятельно настроиться под каждое конкретное задание.
2. Приемка и проверка качества сырья
Каждая партия товара идентифицируется, и из неё отбираются пробы для сравнения с техническими требованиями к поступающей продукции. Типичные проверки включают химический анализ или проверку сертификатов, определение влажности, размера частиц, а также визуальный или приборный контроль загрязнений. Склоосколы требуют особо тщательной сортировки: небольшой керамический осколок или кусочек жаростойкого стекла может не расплавиться и стать «камнем» или источником локального напряжения.
3. Разместить, взвесить и смешать партию
Материалы поступают из специальных бункеров на откалиброванные весы. Система дозирования обеспечивает соблюдение утвержденной формулы и, при необходимости, корректирует содержание влаги. В процессе смешивания необходимо равномерно распределить второстепенные ингредиенты, не допуская сегрегации крупных и мелких фракций. Система пылеудаления защищает работников и предотвращает потери мелкого материала, имеющего важное значение для состава.
4. Равномерно загружайте топку
Дозатор периодического действия подает чистую шихту и стеклобой в плавильную камеру с регулируемой скоростью. Печи с непрерывным конвейерным транспортом рассчитаны на стабильную вытяжку. Резкие изменения в подаче шихты, доле стеклобоя, влажности или интенсивности вытяжки нарушают тепловой баланс и баланс времени пребывания, поэтому запланированные изменения следует вводить постепенно в соответствии с задокументированной формулой и планом управления печью.
5. Расплавить и провести реакцию партии
Под действием тепла влага удаляется, карбонаты разлагаются, выделяются газы и образуются силикаты. Стеклобой размягчается раньше и создает каналы для жидкости, которые способствуют растворению первичных частиц. Оператор контролирует подачу тепла, атмосферу в печи, тягу, уровень стекла, а также параметры сжигания или электрические параметры. Фраза “партия исчезла” не означает окончания плавки: в стекле могут оставаться крошечные нерасплавленные зерна, газы и химические градиенты.
6. Очистить и гомогенизировать расплав
В процессе рафинирования пузырьки увеличиваются, поднимаются и улетучиваются, а циркуляция и время пребывания позволяют снизить химическую и термическую неоднородность. Стабильный уровень стекла и поле температур имеют не меньшее значение, чем пиковая температура. Зародыши, пузыри, нити и камни — это признаки, которые следует исследовать, а не проблемы, которые позже придется скрывать с помощью декоративных элементов.
7. Подготовить стекло в рабочей зоне и на предпечи
Расплав выходит из печи более горячим и менее вязким, чем требуется для формовочной машины. Рабочий участок и предпечь охлаждают и приводят его в соответствие с вязкостью, необходимой для формовки данного изделия. Одной только средней температуры недостаточно: равномерность распределения температуры от краев к центру и сверху вниз влияет на форму заготовок, загрузку и распределение толщины стенок. Поэтому система нагрева/охлаждения с замкнутым контуром и многозонные измерения являются более полезными, чем одно показание на дисплее.
8. Придать изделию форму
Далее обработанное стекло разделяется по видам продукции. Флоат-стекло вытапливается на расплавленном олове; волокна вытягиваются; столовая посуда может быть изготовлена нажатийанием или выдувом; а тара разделяется на стеклянные шары и формуется в формах. При производстве флаконов решающее значение имеют такие параметры стеклянного шара, как вес, температура, длина, диаметр, траектория движения и центрированная загрузка.
9. Провести отжиг в соответствии с утвержденной кривой «время–температура»
В процессе формования внешняя поверхность остывает быстрее, чем внутренняя, что приводит к накоплению внутренних напряжений. В печи «Лер» создается достаточно равномерная температура по всему объёму стекла, обеспечивается удержание или прохождение через зону снятия напряжений, а также осуществляется охлаждение с контролируемой скоростью. Тяжелые основания, плечи и резкие переходы толщины, как правило, требуют более осторожной термической обработки, чем тонкие, однородные стенки.
10. Обработать поверхности там, где это необходимо
Контейнерные линии могут подвергаться обработке поверхности «горячего» и «холодного» концов с целью уменьшения повреждений поверхности и улучшения технологичности на линии. Речь идет о функциональных производственных обработках, отличающихся от последующих видов косметической отделки, таких как напыление, матовое покрытие, трафаретная печать или металлизация. Характер и степень обработки должны соответствовать требованиям к последующей отделке и контакту с продуктом.
11. Проверять, отслеживать и перерабатывать бракованную продукцию, подлежащую контролю
Автоматизированный контроль позволяет проверять размеры, геометрию поверхности, соответствие требованиям, наличие включений и внешний вид на скорости производственной линии; в лабораториях дополнительно проводятся проверки размеров, объёма, напряжений и прочности в соответствии с технологической спецификацией продукции. Пригодные флакона упаковываются по отдельным партиям. Чистые бракованные изделия могут возвращаться в производство в качестве контролируемого стекла-лома; загрязнённый материал не должен попадать обратно в партию.
Пример с завода: как изготавливается стеклянная флакон для косметики
Представляем новый косметический флакон из флинта с узким горлышком и горлышком, совместимым с дозатором. Это — наглядная схема производственного процесса, а не утверждение, касающееся какого-то конкретного завода или универсальной технологической карты.
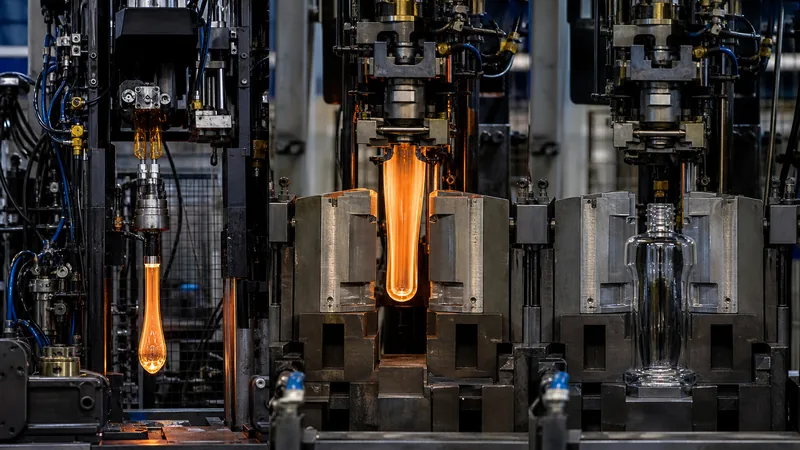 Формируется горловина, и заготовка превращается в полый заготовку, после чего в процессе окончательного выдувания формируется корпус флакона.
- Разработка продукции и пресс-форм: Утвердить чертеж, массу стекла, стандарт отделки, вместимость, зоны декорирования, швы формы, опорную поверхность основания, критические размеры и технологический маршрут формования. Провести моделирование или пробное распределение стенок перед запуском серийной формы в производство.
- Подготовка к работе: провести проверку комплекта пресс-формы, шейных колец, плунжеров, перегородок и нижних пластин; подтвердить идентификацию полости; загрузить контролируемую рецептуру; а также настроить параметры предкамеры, питателя, временных режимов, подачи воздуха и охлаждения.
- Создание гоба: Подающее устройство дозирует поток подготовленного стекла и отрезает каплю, масса которой точно соответствует массе готовой флакона. Линия контролирует вес, температуру, форму и траекторию движения.
- Доставка: Желоба и дефлекторы направляют стержень в форму для заготовки. Он должен поступать в нужный момент, в правильной ориентации и быть точно отцентрирован. Даже качественный стержень может привести к получению бракованной флакона, если подающее оборудование изношено, загрязнено или неправильно отрегулировано.
- Окончательная обработка и формирование заготовки: Завершающим этапом является формирование шейного кольца. Сжатый воздух в технологии «blow-and-blow» или плунжер в технологии «press-and-blow»/NNPB создают полые заготовки, называемые «паризонами».
- Перевернуть и подогреть: Шейное кольцо перемещает заготовку в форму для выдувания. Во время этого короткого перемещения поверхность заготовки вновь нагревается, поскольку тепло равномерно распределяется по стеклу. Время повторного нагрева и распределение температуры в заготовке влияют на конечную структуру стенок изделия.
- Последний удар: Форма для выдувного формования закрывается, и воздух растягивает заготовку, прижимая её к полости формы. Охлаждение формы обеспечивает достаточно быстрое отведение тепла, чтобы бутылка сохранила свою форму после извлечения, но при этом должно быть сбалансированным, чтобы избежать локального переохлаждения и появления трещин.
- Обслуживание заказов на вынос и работа с посудой: Бутылка попадает на конвейер без механических повреждений от нагорания, ударов или нестабильного расстояния между бутылками. Идентификация гнезда должна обеспечивать отслеживаемость до данных проверки.
- Отжиг: Бутылки проходят через печь при утвержденной скорости конвейера и в соответствии с кривой зоны. Изменение веса флаконов, толщины дна, скорости линии или расстояния между бутылками может потребовать повторной валидации кривой.
- Выпуск «Cold-end»: В ходе проверки выделяют критические, значительные и незначительные дефекты; размеры и вместимость сверяются с чертежом; отбор образцов и документация по партиям обеспечивают прослеживаемость. Декорирование начинается только после того, как флакон без декорирования проходит приемку.
Что касается направления, связанного с парфюмерией — включая декорирование, подготовку образцов и поиск поставщиков по схеме OEM — воспользуйтесь отдельным руководством компании Boyu по процесс производства стеклянных парфюмерных флаконов. Выделение этой темы в отдельный раздел позволяет избежать дублирования на данной странице материалов сайта, посвящённых производству парфюмерии.
«Blow-and-Blow», «Press-and-Blow» и NNPB
| Маршрут | Как изготавливается заготовка | Стандартный крой | Основные элементы управления |
|---|---|---|---|
| «Блоу-энд-блоу» (B&B) | Перед окончательной выдувкой воздух формирует поверхность заготовки и производит обратную выдувку. | Давно устоявшийся способ, в первую очередь применяемый для флаконов; его применимость зависит от конструкции и производственных возможностей завода. | Загрузка расплава, усадочная выдувка, контрвыдувка, охлаждение заготовки, повторный нагрев, окончательная выдувка и сброс давления из формы. |
| «Нажми и дуй» (P&B) | Плунжер вдавливает стекло в полость для заготовки. | Подходит для банок и ёмкостей с широким горлышком. | Масса гоуна, ход/профиль плунжера, загрузка, время контакта, охлаждение плунжера и заполнение полости. |
| Пресс-выдувная технология с узким горлышком (NNPB) | Узкий плунжер механически задает внутреннюю геометрию заготовки. | Флаконы с узким горлышком, конструкция и технологическое оснащение которых позволяют контролировать снижение веса и распределение толщины стенок. | Точный вес капли, ход плунжера, температурные условия, охлаждение горловины и плеч, а также повторяемость процесса. |
Не выбирайте маршрут, ориентируясь только на название флакона. Поставщик должен представить фактическую конструкцию полости, технологическое окно, данные по толщине стенок и показатели прочности предлагаемой флакона. Снижение веса без контроля распределения нагрузки может привести к созданию флакона, которая соответствует среднему весу, но имеет небезопасную зону с уменьшенной толщиной стенок.
Как избежать ошибок при производстве стекла: диагностируйте процесс, а не только симптом
Дефекты стеклянной тары редко удается надежно устранить с помощью одной универсальной настройки. Один и тот же видимый симптом может быть вызван факторами, связанными с партией стекла, печью, дозатором, подачей, синхронизацией работы оборудования, формой, охлаждением, транспортировкой готовой продукции или сушильной печью. В руководстве по устранению дефектов компании Bucher Emhart причины и способы устранения четко разграничены в зависимости от технологического процесса формования. Поэтому эффективные меры начинаются с локализации проблемы, установления взаимосвязи между полостью формы и партией продукции, а также сбора доказательств.
| Дефект | Вероятные семейства процессов | Как подтвердить | Профилактика и корректирующие меры |
|---|---|---|---|
| Семена или пузырьки мелкие или крупные пузырьки газа |
Влажность/химический состав партии, окислительно-восстановительные процессы, неполное рафинирование, сбои в работе печи, реакции огнеупорных материалов или образование воздушных пузырей. | Динамика по времени/камере; изучение размера пузырьков, их расположения и признаков наличия газа/включений; сравнение записей о работе печи, партиях и смене заказов. | Стабилизируйте партию и вытяжку; проверьте температуру рафинирования, время пребывания в печи и состояние печи; скорректируйте процесс формирования заготовки и обрезки, если во время формовки появляются пузыри. Не следует считать, что каждый пузырь является печным пузырем. |
| Камни твердые включения |
Загрязнение керамикой, нерасплавленная партия, износ огнеупорного материала или девитрифицированный материал. | Микроскопический анализ или определение состава; частота появления на карте в зависимости от времени нахождения в печи и местоположения. | Улучшить сортировку и растворение стеклобоя и сырья; проверить источники огнеупорных материалов; скорректировать температурные зоны, в которых возможна кристаллизация. Рассматривать включения, создающие напряжение в окружающей среде, как критические до тех пор, пока не будет проведена их оценка. |
| Шрамы или растяжки полосы, обусловленные составом/вязкостью |
Низкая химическая или термическая однородность, труднорастворимые примеси, дисбаланс температур в предпечи. | Оптический осмотр; при необходимости — сравнение по показателю преломления или химический анализ; сопоставление с данными по зоне передней части печи. | Обеспечьте правильное перемешивание, плавление, циркуляцию и баланс в передней части печи; выявите все источники огнеупорности. Проведение лишь косметической проверки не устраняет причину технологического нарушения. |
| Проверки мелкие трещины на поверхности, плече, корпусе или основании |
Слишком низкая температура стекла в отдельных участках, чрезмерное или неравномерное охлаждение формы, ошибки в настройке времени или давления, несоответствие оборудования, повреждения в результате ударов или неправильного обращения. | Определите расположение трещины относительно швов/следов соприкосновения; проведите осмотр по полостям; проанализируйте тепловизионные изображения, систему охлаждения, временные параметры и точки соприкосновения при манипуляциях. | Ограничьте зону поражения (полость/партию); скорректируйте тепловой баланс, синхронизацию оборудования, давление, совмещение форм или повреждения, вызванные контактом. Дефект — это конструктивный дефект, а не отклонение от внешнего вида. |
| Неровная стенка или истончение | Температура и форма головки, смещенная загрузка, конструкция заготовки, движение плунжера, охлаждение заготовки, повторный нагрев или окончательная выдувка. | Карта толщины стенок с разбивкой по полостям и высоте; масса флакона; данные радиолокационного сканирования капли расплава; температурный профиль; хронограмма сечения. | Необходимо отрегулировать механизм распределения, а не только среднюю массу. Обеспечить центрированную подачу, стабилизировать полость и плунжер, перебалансировать системы охлаждения и подогрева, а также проверить конструкцию формы и разделительной планки. |
| Следы сдвига или следы нагрузки | Состояние сдвига/смазка, форма бруска, влажное или загрязнённое подающее оборудование, несоосность или трение. | Сравните ориентацию метки со сдвигом и траекторией подачи; осмотрите режущую кромку, распылитель, желоб, ковш и дефлектор. | Поддерживайте сдвиг и контролируемое распыление; следите за тем, чтобы подающее оборудование было чистым, сухим, имело правильные размеры и было выровнено по центру; удаляйте изношенные поверхности. |
| Более узкая, выпуклая или нестандартной формы основа | Горячая/мягкая разгрузка, неравномерное охлаждение формы, состояние нижней плиты, деформация при перемещении изделий или неудачная конструкция основания. | Измерение положения базовой плоскости и перпендикулярности с помощью резонатора; динамика температурных показателей и охлаждения; наблюдение за контактом с конвейером. | Стабилизировать температуру при извлечении из формы и условия обработки; обеспечить надлежащее охлаждение и состояние формы и нижней плиты; проверить правильность конструкции опорной поверхности. |
| Дефект отделки уплотнительная поверхность, внутренний диаметр, резьба или буртик |
Износ шейного кольца/поршня, несоответствие размеров, загрязнение, неправильная загрузка расплава, термический дисбаланс или изменение размеров. | Данные контрольных измерений и результаты визуального контроля по каждой полости; документация цеха по изготовлению пресс-форм; проверка износа и совместимости деталей. | Обеспечивайте исправность парного формующего оборудования; проверяйте измерительные приборы и критические размеры; приостанавливайте выпуск продукции для проверки уплотняющих поверхностей или выявления повреждений, которые могут привести к утечке или поломке. |
| Высокое остаточное напряжение | Неправильная кривая нагрева или скорость, неравномерная загрузка/расстояние между изделиями, дисбаланс горелки или вентилятора, изменение геометрии или веса баллона. | Исследование поляризованной деформации с использованием согласованного метода; подтверждение фактической температуры изделия, скорости ленты и равномерности в зоне. | Перепроверить кривую обжига для данной партии; устранить дисбаланс в зонах обжига; контролировать расстояния и переходы. Не следует полагаться исключительно на показания температур на дисплее системы «лехр-эйр». |
Четкая последовательность действий по устранению неисправностей
- Содержит: остановить работу или изолировать затронутую полость, временное окно и диапазон палет, если это может повлиять на безопасность, герметичность или критические размеры.
- Классифицировать: укажите согласованное название дефекта, его местоположение, размер и степень серьезности; сфотографируйте дефект на фоне масштабного объекта и зафиксируйте идентификационные данные формы/пологости.
- Локализовать: Наличие одной полости указывает на проблемы, связанные с формой или секцией; наличие нескольких полостей указывает на проблемы, связанные с общим питателем, стеклом, печью для отжига или осмотром; волна, связанная со временем, указывает на сбой в технологическом процессе.
- Сравните сигналы: вес/температура/траектория литья, ход поршня, температура формы, временные параметры, давление, охлаждение, кривая выдержки и динамика контроля качества.
- Измените один контролируемый фактор: Зафиксируйте изменение и дождитесь соответствующего времени реакции процесса. Несколько одновременных изменений лишают данные причинно-следственной связи достоверности.
- Проверить и отпустить: продемонстрировать устойчивое восстановление по всей выбранной выборке и в течение заданного временного интервала; утилизировать содержащийся материал; сохранить документацию об основных причинах и корректирующих мерах.
Практический план управления производством
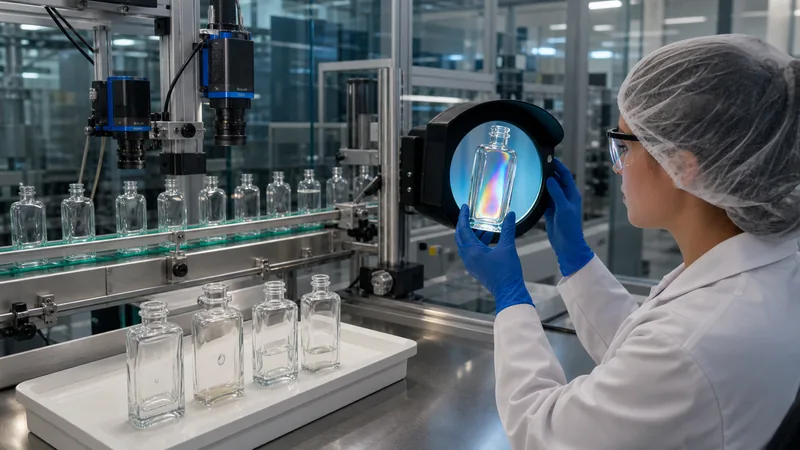 Контроль на холодном участке наиболее эффективен, когда каждый результат можно отследить до конкретной полости формы и данных о технологическом процессе на горячем участке.
| Контрольные ворота | Измерить или проверить | Почему это позволяет прогнозировать качество | Требуемая реакция |
|---|---|---|---|
| Входные материалы | Идентификация, анализ/сертификат, влажность, размер частиц, цвет стеклобоя и примеси. | Предотвращает изменение состава, сегрегацию и появление неплавких включений до того, как они попадут в печь. | Поставки, не соответствующие требованиям, следует поместить в карантин; ни в коем случае не следует “разбавлять” неустановленный посторонний компонент без утвержденного технического решения. |
| Цех серийного производства | Калибровка весов, версия формулы, фактические веса, поправка на влажность, цикл работы смесителя, отслеживаемость партии. | Печь не способна стабильно исправлять ситуацию с некачественной или сегрегированной партией. | Блокировать грузы, выходящие за пределы допустимых отклонений; вести электронные записи о партиях и утвержденных изменениях рецептур. |
| Печь и стекло | Тяга, уровень в стекле, температура в зонах, потребление энергии/воздуха/топлива или электроэнергии, показатели окислительно-восстановительного потенциала/цвета, плотности и динамика дефектов. | Показывает, остаются ли процессы плавления, рафинирования и состав стабильными. | Вносите медленные, санкционированные корректировки; привязывайте время возникновения помех к времени пребывания в последующих участках линии перед выпуском затронутой партии продукции. |
| Подающий механизм и загрузочное отверстие | Температурный профиль, масса струйки, длина, диаметр, форма, качество сдвига и траектория. | Это материалы, непосредственно поступающие в формовочную машину. | Сначала отрегулируйте тепловой баланс, механизм подачи, сдвиг или подачу, прежде чем прибегать к корректировке с помощью настроек, не имеющих отношения к данному параметру. |
| Машина IS по полостям | Время цикла, давление, ход плунжера, температура/охлаждение пресс-формы, состояние оборудования, масса и распределение толщины стенок. | Позволяет выявить различия между отдельными участками, которые скрываются за средними показателями по партии. | Обеспечить герметичность полости; выполнить ремонт или переустановку; проверить работоспособность после смены задания и технического обслуживания. |
| Лер | Рецептура, условия в зоне/поясе, скорость, схема загрузки, данные о температуре изделия и остаточные напряжения. | Подтверждает, что стекло — а не просто воздух в печи — прошло предусмотренную термообработку. | Удерживайте соответствующие временные интервалы, если отклонения в работе зоны, вентилятора, горелки, скорости ленты или загрузки могут повлиять на напряжение. |
| Холодная часть и лаборатория | Критические дефекты, качество поверхности, размеры, рабочий объём, перпендикулярность, основание, внешний вид, испытания на нагрузку и на соответствие заданной прочности/функциональности. | Обеспечивает защиту интересов клиента и позволяет учитывать полученные данные в рамках рабочего процесса. | В случае необходимости отбраковывайте изделия с критическими дефектами в соответствии с методом 100%; применяйте утвержденный план выборочного контроля к характеристикам партии; анализируйте тенденции до того, как будут превышены допустимые пределы. |
Готовые флакона по-прежнему требуют реализации программы валидации, разработанной специально для данного проекта. Более подробную информацию о проверках размеров, герметичности, совместимости, транспортировки и функциональности см. в Какие испытания необходимо проводить для флаконов косметической продукции?. Контроль в процессе производства позволяет изготовить качественные флакона; испытания готовой упаковки подтверждают, что флакон, крышка, рецептура и система дозирования работают слаженно.
О чем покупателю следует спросить у производителя стеклянных флаконов
- Какое юридическое лицо и на каком производственном предприятии происходит плавка и формовка стекла, а какая компания занимается его декорированием?
- Какой состав стекла/цветовая гамма и какой процесс формования будут использоваться для данного артикула? Предлагается ли технология «дуть-дуть», «пресс-дуть» или NNPB?
- Каковы критерии контроля веса капли, равномерности температуры и распределения по стенкам? Запрашивайте данные о допусках и подтверждение технологической способности, а не одно целевое значение.
- Как проводится сортировка стеклобоя и сырья с целью удаления примесей в виде керамики, металла, органических веществ и неподходящего стекла?
- Можно ли отследить данные проверки по печи, линии, времени, пресс-форме и полости? Как ограничивается подозрительный временной интервал?
- Как проверяется достоверность формулы печи после изменения веса флакона, её геометрии, скорости или загрузки? Какой метод расчета остаточных напряжений используется?
- Какие габаритные размеры являются критически важными для выбранного насоса или уплотнения, и с помощью каких измерительных приборов или визуального контроля их проверяют?
- Какие дефекты относятся к категориям «критические», «серьёзные» и «незначительные», а какие проходят автоматизированный скрининг по методике 100%?
- Каков порядок утверждения образцов: чертеж, пилотная форма или пробная партия, образец без декорирования, образец с декорированием и разрешение на запуск в серийное производство?
- Какие события, связанные с контролем изменений, требуют одобрения заказчика: цвет/состав стекла, форма, ремонт полости, маршрут формования, производственное оборудование, поставщик услуг по обработке поверхности или декорированию?
Полезный набор заводской документации
Запросите чертеж контролируемой флакона, стандарт отделки, образец с предельно допустимыми дефектами, декларацию о материале и цвете, схему технологического процесса формования и контроля, пример отслеживания полости, отчет о размерах и вместимости, карту толщины стенок, подтверждение деформации/отжига, соответствующие результаты испытаний на прочность, спецификацию упаковки и подписанное соглашение об управлении изменениями. Фотографии печи не заменяют документацию, привязанную к вашему SKU.
Часто задаваемые вопросы
Стекло изготавливают только из песка?
Нет. Кварцевый песок является основным компонентом, формирующим кристаллическую решётку, однако чистый диоксид кремния требует чрезвычайно высоких температур обработки — около 1 700 °C, как указано в объяснении компании Corning. Кальцинированная сода выступает в качестве флюса, известняк и доломит добавляют стабилизирующие оксиды, источник глинозема регулирует прочность и эксплуатационные характеристики, а добавление контролируемого количества стеклобоя способствует плавлению. Незначительные добавки регулируют очистку, окислительно-восстановительные процессы и цвет.
Какая температура необходима для производства стекла?
Единой температуры не существует. Температура в натриево-известковой контейнерной печи обычно составляет около 1 500–1 600 °C, в то время как стекло подготавливается в более низком диапазоне температур формования — часто около 1 100–1 200 °C для стеклянной капли — и отжигается вблизи диапазона снятия внутренних напряжений, характерного для данного стекла. Точное значение зависит от состава, вязкости, места измерения, оборудования и геометрии изделия.
Сколько времени занимает изготовление промышленного стекла?
Контейнерные печи работают в непрерывном режиме, поэтому производство стекла не подчиняется фиксированному таймеру, рассчитанному на одну партию. Время пребывания в печи на этапе плавки и рафинирования может составлять многие часы и зависит от конструкции печи и интенсивности вытяжки; один из крупных производителей, компания Verallia, указывает, что в её технологическом процессе для превращения сырья в однородное стекло требуется около 24 часов. Сама формовка занимает несколько секунд на каждый контейнер, а отжиг происходит непрерывно в отжиговой печи. Используйте данные о времени пребывания в установке и отслеживаемости для конкретной линии.
Зачем проводят отжиг стеклянных флаконов?
Форма охлаждает внешнюю поверхность быстрее, чем внутреннюю. Без контролируемого повторного нагрева/выравнивания температуры и охлаждения могут сохраняться разрушительные остаточные растягивающие напряжения. Отжиг позволяет снять напряжения, а затем флакон охлаждают достаточно медленно, чтобы избежать образования новых градиентов. Кривая охлаждения в отжиговой печи должна соответствовать составу стекла, распределению толщины, массе флакона, скорости и схеме загрузки.
Можно ли бракованные флакона снова отправить в печь?
Чистые внутренние бракованные изделия, относящиеся к нужной группе стекла и имеющие нужный цвет, как правило, можно измельчить и утилизировать в качестве стеклобоя. Из цикла возврата должны быть исключены металл, керамика, органические примеси, фрагменты огнеупорных материалов, изделия несоответствующего цвета и несовместимое термостойкое стекло. Термин “пригодный для вторичной переработки” не означает, что любой разбитый предмет можно загружать без проверки.
По каким причинам стеклянная бутылка трескается после производства?
К возможным причинам относятся: проверка формы, повреждения от удара, острые включения, чрезмерное остаточное напряжение, неравномерное распределение толщины стенок, термический шок или нагрузка, возникшая впоследствии при закрытии формы или при манипуляциях с изделием. Необходимо диагностировать место возникновения трещины и характер распределения напряжений, а не автоматически списывать все на “некачественный отжиг”. Необходимо локализовать соответствующую полость и ограничить временной интервал до тех пор, пока не будет подтвержден механизм возникновения трещины.
Можно ли безопасно изготовить стекло в домашних условиях?
Не следуя этому промышленному процессу. Процесс плавки натриево-известкового стекла сопровождается воздействием экстремально высоких температур, коррозионно-активного расплава, выделяющихся газов, а также требует использования огнеупорных систем и специальных средств защиты и вентиляции. Искусству стеклоделия следует обучаться в должным образом оборудованном помещении под квалифицированным руководством; рецептуру, применяемую на стекольном заводе, невозможно безопасно адаптировать для использования в рамках случайного проекта «своими руками».
Вам нужен стеклянный флакон для косметики, который можно производить серийно, а не просто красивый?
Сообщите компании Boyu Packaging объем наполнения, артикул флакона или чертеж, категорию формулы, тип укупорочной крышки, желаемый цвет стекла, дизайн, годовой объем спроса и целевой рынок. Мы поможем преобразовать вашу концепцию в технические требования, готовые для поставщика, а также скоординируем подготовку образцов и утверждение. Узнать больше косметической стеклянной упаковке или свяжитесь с Boyu Packaging.
Источники и ссылки для проверки
Данные из источников были получены в августе 2026 года. Указанные температуры приведены в качестве примеров, относящихся к конкретному виду стекла или технологическому процессу; они не являются универсальными рабочими инструкциями. Окончательные технологические параметры должны быть определены и проверены ответственным производителем стекла.
- Bucher Emhart Glass — Производство стеклянной тары
- Bucher Emhart Glass — Руководство по дефектам стеклянной тары
- Bucher Emhart Glass — Измерение и управление процессами формования
- Институт стеклянной упаковки — Что такое стекло?
- Институт стеклянной тары — Роль песка в производстве стеклянной тары
- FEVE — стеклобой, доля вторичного сырья и энергия печи
- Корнинг — Как производят стекло
- Федеральное управление автомобильных дорог США — Типичный состав натриево-кальциевого стекла
- Раздел 11.15 документа AP-42 Агентства по охране окружающей среды США (EPA) — Производство стекла
- Vidrala — Процесс производства стеклянной тары
- Verallia — Этапы производства стекла
- BDF Industries через glassglobal — Обзор технологий формирования предкамеры, гоба и IS



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch