














الإجابة المباشرة: قياس عملية التفريغ باستخدام مضخة خالية من الهواء على أساس الوزن، باستخدام الصيغة الفعلية والعبوة النهائية الكاملة. قم أولاً بتحديد كتلة التعبئة الصافية التي تم التحقق منها. قم بتشغيل الزجاجة وفقًا لبروتوكول مكتوب خاص بالشوط الكامل حتى نقطة النهاية المحددة، ثم اتركها ترتاح لفترة الاسترداد المحددة، ثم قم بتشغيلها مرة أخرى، ثم حدد كتلة المنتج التي لا تزال داخل المضخة والزجاجة.
معدل التفريغ (%) = (صافي الحشو المُثبت − كتلة المنتج المتبقية) ÷ صافي الحشو المُثبت × 100. معدل البقايا هو الكسر المعاكس. إذا كانت الزجاجة تحتوي على 50.00 غرامًا وبقي منها 1.40 غرامًا عند نقطة النهاية، فإن كمية التفريغ تبلغ 97.2% والكمية المتبقية تبلغ 2.8%. لا يوجد معيار تجميلي عالمي ينص على أن كل زجاجة خالية من الهواء يجب أن تصل إلى نسبة مئوية معينة: يجب أن يحدد حد القبول الزجاجة والمضخة والتركيبة وكمية التعبئة ودرجة الحرارة والاتجاه ومسافة الضخ وطريقة تحديد نقطة النهاية بدقة.
هذا الدليل موجه لمهندسي التعبئة والتغليف، والعلامات التجارية لمستحضرات التجميل، وشركات التعبئة التعاقدية، وفرق المشتريات والجودة. ويتناول الدليل الزجاجات الخالية من الهواء ذات المكبس؛ أما أنظمة «الكيس داخل الزجاجة» وأنظمة الأكياس، فتتطلب تعليمات خاصة بالهيكل. والأمثلة الرقمية الواردة هي أمثلة حسابية — وليست مواصفات تلقائية لكل منتج.
معدل التفريغ للمضخة الخالية من الهواء، ومعدل البقايا، ومعدل الاسترداد القابل للاستخدام
يُبيّن معدل التفريغ النسبة المئوية من المنتج المعبأ التي يمكن للعبوة توزيعها في إطار محاكاة استخدام محددة. وهو نتيجة تتعلق بالعبوة والتركيبة معًا، وليس خاصية تقتصر على الزجاجة الفارغة وحدها. فقد تحقق المضخة أداءً مختبريًّا ممتازًا عند استخدام سائل مرجعي منخفض اللزوجة، لكنها تترك كمية كبيرة من الكريم في العبوة النهائية المطروحة في السوق.
| المؤشر | الحساب | ما الذي يجيب عليه |
|---|---|---|
| الكتلة الصافية المؤكدة للمادة المملوءة | الكتلة الأولية للعبوة المملوءة − وزن العبوة الفارغة | ما هي كمية حليب الأطفال التي دخلت فعليًّا إلى وحدة الاختبار هذه؟ |
| كتلة المنتج المتبقية | كتلة عبوة المنتج النهائي − وزن العبوة الفارغة النظيفة والجافة | ما هي كمية الحليب الصناعي المتبقية في الزجاجة، ومنطقة المكبس، والحجرة، والمخرج؟ |
| معدل الإخلاء | (الحجم الصافي − البقايا) ÷ الحجم الصافي × 100% | ما هي النسبة المئوية التي تم تحقيقها بحلول الموعد النهائي المحدد؟ |
| معدل المتبقي | المخلفات ÷ صافي الحشو × 100% | ما هي النسبة المئوية التي لا تزال غير متاحة؟ |
| الجرعات المفقودة المكافئة | الكتلة المتبقية ÷ متوسط الجرعة في حالة الاستقرار | كم عدد الجرعات الكاملة التي يمثلها البقايا التي يتعذر الوصول إليها؟ |
لا تُضاف نسب التبخير والنسب المتبقية إلى 100% إلا عندما يكون ميزان الكتلة متوازنًا. ويؤدي التبخر، أو التسرب، أو المنتج المتبقي في أوعية التجميع، أو المسح غير المنتظم، أو تغيير تجميع العبوة إلى حدوث خسارة غير مبررة. يجب الإبلاغ عن تلك الخسارة؛ ولا تجعلها تمر مرور الكرام باعتبارها “تم توزيعها”.”
تُعد الكتلة وحدة القياس الأساسية المفضلة. احسب الحجم فقط باستخدام معادلة الكثافة عند درجة الحرارة المحددة: الحجم = الكتلة ÷ الكثافة. فالجرام الواحد لا يساوي تلقائيًا ملليلترًا واحدًا. فقد ينتج عن كل من الزيت، والمصل الغني بالكحول، وواقي الشمس المعدني عالي الكثافة، تحويلات مختلفة من الكتلة إلى الحجم.
كيف تقوم المضخة الهوائية ذات المكبس بتفريغ الزجاجة
يؤدي الضغط على المشغل إلى تفريغ المنتج الموجود في حجرة المضخة. وعندما يعود المشغل إلى وضعه الأصلي، تتغير حالة صماماته وتُعاد ملء الحجرة. ويؤدي فرق الضغط الموجود أسفل المنتج إلى تحرك المكبس الداخلي لأعلى، مما يحافظ على ملامسة التركيبة لفتحة المدخل. يدخل الهواء الخارجي أسفل المكبس عبر فتحة التهوية في القاعدة؛ ولا ينبغي أن يتشكل فقاعات في التركيبة كما يحدث في زجاجة أنبوب الغمر العادية.
“وبالتالي، فإن مصطلح ”خالي من الهواء» لا يعني فراغًا مختبريًّا مثاليًّا، أو عبوة معقمة، أو انعدامًا تامًّا للبقايا. فلا يزال يتعين أن يشغل المنتج حجرة المضخة ومسار المخرج. ولا مفر من وجود طبقة رقيقة على الجدران وترطيب الأجزاء المانعة للتسرب. ويصبح الأداء غير مقبول عندما يُحتجز المنتج الزائد بسبب ميل المكبس، أو الاحتكاك، أو انسداد فتحة التهوية، أو ترابط المكونات، أو الشكل الهندسي الداخلي، أو تسرب الهواء، أو مضخة غير قادرة على إعادة التعبئة.
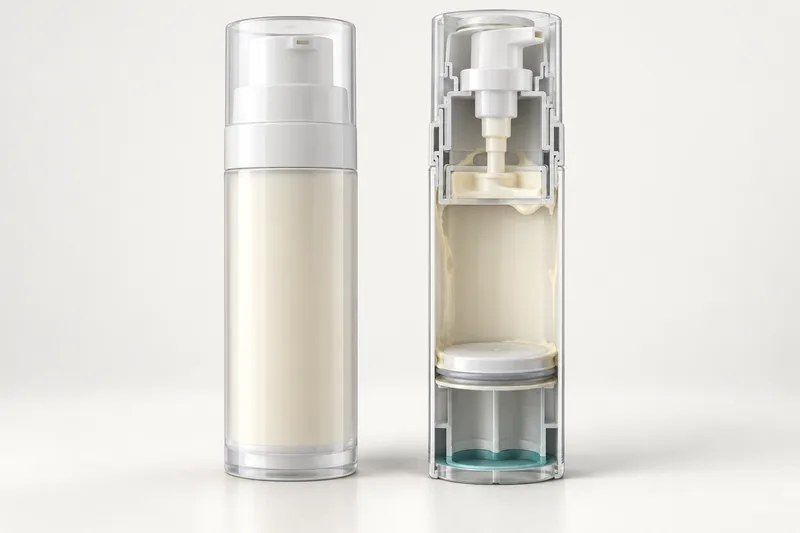
لاختيار المنتجات، ابدأ بـ Boyu’s فئة زجاجات المضخات الخالية من الهواء, ، ثم قم بتحديد البنية المختارة باستخدام صيغة السوق. ومن الأمثلة على ذلك في مجال الإنتاج مثل سلسلة زجاجات اللوشن الخالية من الهواء المصنوعة من البولي بروبيلين بسعة 30–150 مل ولا يزال الأمر يتطلب التأكد من نوع المضخة والمكبس ومواد تصنيع المكونات وقوة الخرج لكل تركيبة.
اختبار تفريغ بالطريقة الجاذبية القابل للتكرار
يُعد البروتوكول الفعال أداةً للتحكم في المتغيرات التي تؤثر على النتيجة. ويُعد التسلسل التالي إطارًا عمليًّا للتأهيل؛ قم بتحويله إلى إجراءات تشغيلية موحدة (SOP) خاضعة للرقابة، مع إدراج الأرقام والمسؤوليات الخاصة بالمشروع.
- حدد العينة قيد الاختبار. تسجيل أرقام قطع الغيار الخاصة بالزجاجة، والمكبس، والمضخة، والمشغل، والحشية، والغطاء الخارجي، والراتنج، والمواد الملونة؛ وتجويف القالب ورقم الدفعة إن توفرت؛ والزخرفة؛ وتاريخ التجميع؛ ودفعة التركيبة؛ وكمية التعبئة المستهدفة؛ وعملية التعبئة.
- اختر وحدات تمثيلية. يجب أخذ العينات من مختلف تجاويف القولبة ذات الصلة، ودفعات المكونات، ومواقع التجميع. وتُعتبر الوحدة التي يتم اختيارها يدويًّا نموذجًا توضيحيًّا، وليست دليلًا على المطابقة للمواصفات. ويجب تحديد حجم العينة بناءً على مخاطر المنتج، وتقلب الدفعة، والقرار الذي يجب أن تدعمه البيانات.
- اضبط الوزن الفارغ بشكل صحيح. أفضل طريقة هي الحصول على وزن الفارغ للعبوة الفردية دون تغيير التجميع النهائي. إذا تعذر تعبئة الوحدة بعد إجراء عملية وزن الفارغ دون تغييرها، فيجب استخدام وزن فارغ معتمد لمكونات متطابقة، أو تحديد وزن الفارغ الفردي (النظيف/الجاف) بطريقة تدميرية بعد الاختبار. يجب تسجيل الأجزاء التي تم وزنها بدقة — سواء تم تضمين الغطاء الزائد أم استبعاده.
- حدد حالة العبوة والتركيبة. حدد الوقت ودرجة الحرارة واتجاه التخزين. قم بإجراء الاختبار في الظروف المختبرية العادية وفي حدود الاستخدام ذات الصلة عندما تتغير الخصائص الريولوجية بشكل جوهري. فقد يتجمد الكريم الذي يخرج بسلاسة عند درجة حرارة 23 درجة مئوية في الحمام البارد أو بعد مرور فترة من الزمن.
- يتم التعبئة وفقًا لعملية التمثيل الإنتاجي. التحكم في مستوى ملء الشبكة، وموضع الفوهة، وسرعة الملء، واحتباس الهواء، وتأخير التجميع، وتركيب المضخة. إزالة المنتج الخارجي دون سحب التركيبة من المسار الداخلي.
- قم بوزن الوحدة النهائية الأولية. استخدم ميزانًا معايرًا بدقة مناسبة لأصغر فرق ذي مغزى في البقايا. وكقاعدة عملية في علم القياس، يجب ألا تزيد وحدة القياس المعروضة عن عُشر التغير الذي تحتاج إلى تمييزه.
- التحضير والتسجيل. استخدم دورات كاملة من الضغط والتحرير بالمعدل المحدد، مع السماح للمشغل بالعودة إلى وضعه الأصلي بالكامل. سجل عدد الشوطات حتى ظهور المنتج الأول وعدد الشوطات اللازمة للحصول على جرعة مستمرة خالية من الهواء. ويُعد التمهيد نتيجة مختلفة عن التفريغ.
- قم بتشغيل محاكاة الاستخدام. قم بالتنفيذ وفقًا للاتجاه المقصود وفي الفترات الزمنية المحددة. إما أن تجمع كل جرعة في أوعية مُعَدَّلة، أو أن تزن العبوة بشكل دوري. قم بتسجيل الإنتاج في المراحل المبكرة والمتوسطة والمتأخرة من دورة الحياة، حتى لا تخفي النسبة المئوية النهائية انخفاض الجرعة.
- قم بتطبيق قاعدة نقطة النهاية. لا تتوقف إلا عند بلوغ نقطة النهاية المتفق عليها مسبقًا. ثم ضع الزجاجة في الوضع المحدد للفترة المحددة، وكرر اختبار نقطة النهاية.
- تحديد الكمية المتبقية. قم بوزن عبوة المنتج النهائي دون تغيير، ثم قم بفكها بأمان، واسترجع المنتج أو أزله، ونظفها بطريقة معتمدة، وجففها حتى تصل إلى كتلة ثابتة، ثم قم بوزن فارغ العبوة. إذا كان التنظيف يؤدي إلى استخلاص إضافات بلاستيكية أو ترك مذيبات/ماء، فقم بالتحقق من صحة طريقة قياس فارغ العبوة باستخدام عينات مرجعية.
- أغلق معادلة التوازن الكتلي. قارن كتلة المنتج الأولية مع كتلة المنتج المُسلَّم، مضافًا إليها الكمية المتبقية المقاسة، بالإضافة إلى خسائر أخذ العينات/المسح المعروفة. تحقق في أي خسارة غير مبررة تتجاوز درجة عدم اليقين المحددة للطريقة.
- حدد على الخريطة أماكن وجود المخلفات. التقط صورة، وقم بوزن البقايا — عند الضرورة — حسب كل منطقة: المشغل/المخرج، وحجرة المضخة، والجزء العلوي، وجدار الزجاجة، ومحيط المكبس، والمنتج السائب الموجود فوق المكبس المتوقف، ومنطقة القاعدة/التهوية.
- أبلغ عن كل وحدة. اذكر القيم الفردية، والمتوسط، والانحراف المعياري، والحد الأدنى للتفريغ، والحد الأقصى للبقايا، وحالات الفشل. فقد يخفي متوسط جيد وجود زجاجة واحدة متوقفة.
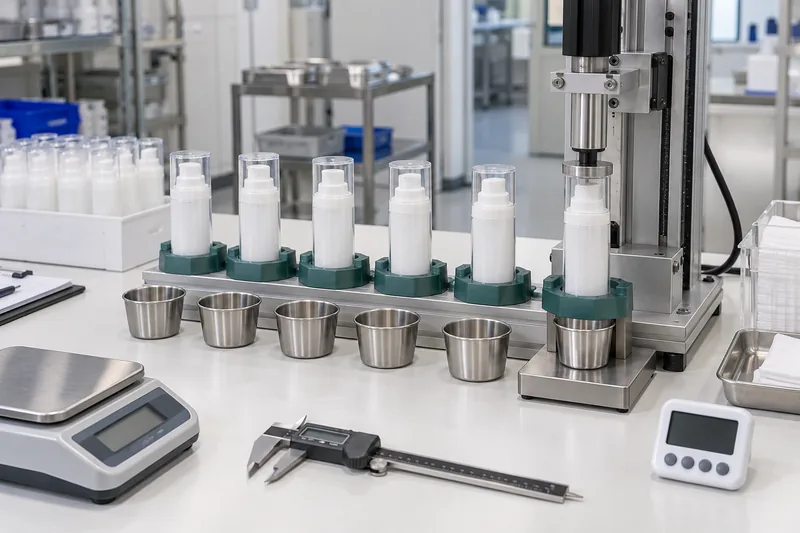
تتناول المواصفة ASTM D3890 عدد الضغطات المطلوبة لتشغيل مضخة التوزيع الميكانيكية؛ بينما تتناول المواصفة ASTM D4336 متوسط الناتج لكل عملية تشغيل من حيث الوزن؛ وتتناول المواصفة ASTM D6633 الاستقرار الوظيفي الأساسي من خلال الاستخدام المعجل. وتُعد هذه العناصر أجزاءً مفيدة من برنامج اختبار المضخة، لكن لا يحل أي منها محل بروتوكول إخلاء الهواء التجميلي المتفق عليه للعبوة بأكملها. حافظ على التحقق من إنتاجية المضخة لكل ضربة بصرف النظر عن نتيجة التفريغ، ثم قم بتفسير الاثنين معًا.
النقطة النهائية هي التي تحدد النتيجة
“لا يمكن تكرار عبارة ”الضخ حتى الإفراغ». فقد يتوقف أحد المشغلين عند أول رشّة، بينما قد يقوم آخر بـ 40 ضربة جزئية سريعة. يجب تحديد نقطة نهاية موضوعية قبل إجراء الاختبار. وقد تجمع القاعدة التي يمكن الدفاع عنها بين:
- شوط كامل للمشغل وعودة كاملة؛;
- معدل تشغيل أقصى؛;
- عتبة جرعة محددة بالكتلة أو كنسبة مئوية من متوسط الجرعة في حالة الاستقرار للوحدة؛;
- عدد مطلوب من النبضات المتتالية التي تقل عن العتبة؛;
- فترة راحة محددة وتوجيه، تليها مهمة إعادة البدء؛;
- معالجة حالات الرش المتقطع، والضربات التي لا تحتوي إلا على هواء، والجرعة التي تم استردادها لاحقًا.
على سبيل المثال، قد تُعرِّف إحدى الشركات «نقطة النهاية» بأنها ثلاث جرعات كاملة متتالية، تبلغ كل منها أقل من 10% من الجرعة المتوسطة في حالة الاستقرار لتلك الوحدة، تليها 24 ساعة في وضع مستقيم ثم إجراء اختبار تحدي متكرر. وهذا هو مثال على البروتوكول, ، وليس معيارًا دوليًا. فقد استخدمت دراسة «إمكانية التفريغ» المستقلة لعام 2025 المشار إليها أدناه قاعدة تشغيلية مختلفة: عدم خروج أي منتج بعد ثلاث ضغطات على المضخة، ثم ترك العبوة في وضع رأسي لمدة 24 ساعة عند درجة حرارة 23 درجة مئوية، ثم تكرار العملية. ولا ينبغي مقارنة النتائج المستمدة من معايير تقييم مختلفة كما لو كانت متكافئة.
ثلاث طرق — وما قد تغفل عنه كل منها
| الطريقة | أفضل استخدام | وحدة التحكم الرئيسية | القيد الرئيسي |
|---|---|---|---|
| ميزان الكتلة للحزمة | نسبة الإخلاء الأولي | وزن فارغ موثوق به لكل قطعة وتجميع ثابت | لا يكتشف وجود بقايا ما لم يتبعه تفكيك |
| مجموع الجرعات المتراكمة | منحنى الجرعة والكمية المفيدة المُقدَّمة | الأوعية المُعايرة، وفقدان منخفض أثناء النقل، والتحكم في التبخر | قد يؤدي وجود المنتج على الأدوات/الأكواب إلى حدوث خسارة ظاهرية |
| الانتعاش المدمر | تحديد الأسباب الجذرية وكتلة المنطقة | استرداد المواد عن طريق الكشط أو الشطف أو الاستخلاص المعتمد | قد يكون الاسترداد غير كامل؛ وقد يؤدي التنظيف إلى تغيير كتلة العبوة |
حساب معدل الإخلاء الفعلي
القيم المقاسة
الوزن الأولي للعبوة المعبأة = 78.10 غرامًا
وزن العبوة الفارغة النظيفة والجافة = 28.10 غرامًا
وزن العبوة قبل التنظيف = 29.50 غرامًا
الكمية الصافية = 78.10 − 28.10 = 50.00 غرام
الكتلة المتبقية = 29.50 − 28.10 = 1.40 غرام
معدل الإخلاء = (50.00 − 1.40) ÷ 50.00 × 100 = 97.2%
معدل المتبقي = 1.40 ÷ 50.00 × 100 = 2.8%
إذا كانت الجرعة المتوسطة في حالة الاستقرار تبلغ 0.40 غرام، فإن الـ 1.40 غرام المتبقية تعادل 3.5 جرعات كاملة اسمية. ويمكن أن تكون هذه النتيجة الموجهة للمستهلك أكثر فائدة في اتخاذ القرار من “2.8%”، خاصةً بالنسبة لعلاج عالي القيمة. كما يجب حساب قيمة المنتج المفقودة: الكتلة المتبقية × تكلفة المنتج المعبأ لكل جرام. وتساعد تكلفة المخلفات — وليس النسبة المئوية فقط — في تحديد أولويات الأعمال الهندسية.
ما هو معدل التفريغ الجيد لمضخة الهواء الخالية من الهواء؟
لا توجد نسبة نجاح موحدة واحدة تنطبق على جميع زجاجات مستحضرات التجميل الخالية من الهواء. غالبًا ما تُعلن صفحات الموردين عن قيم تفريغ عالية، لكن هذه الأرقام قد تستند إلى سوائل ومواد تعبئة ودرجات حرارة ونقاط نهاية ومقامات مختلفة. لذا، يجب التعامل مع ادعاء مثل “95%” أو “98%” على أنه نتيجة يمكن إعادة إنتاجها في ظل الشروط المعلنة — وليس كمعيار عالمي.
كما تُظهر أدلة مستقلة سبب كون أحد الأرقام مضللاً. فقد أشارت دراسة أجريت عام 2025 على عبوات مستحضرات التجميل التجارية إلى وجود بقايا منخفضة ولكن متفاوتة في العديد من المنتجات الخالية من الهواء: فقد تركت بعض عبوات لوشن الجسم الخالية من الهواء ما يقارب 0.29%–1.18%، وكانت بعض عبوات كريمات الوجه أقل من 1%، في حين تركت عبوة أخرى من كريمات الوجه حوالي 3.3%، وعبوة برطمان خالية من الهواء حوالي 5.18%. هذه ملاحظات تتعلق بالمنتجات والطريقة التي تم اختبارها، وليست حدود قبول تلقائية لأي عبوة جديدة.
قم ببناء قاعدة القبول باستخدام أربعة بوابات
- بوابة القيمة للمستهلك: تحديد الحد الأقصى لكتلة المخلفات، والنسبة المئوية، والجرعات المفقودة، و—عند الاقتضاء—القيمة التجزئية المفقودة التي ستقبلها العلامة التجارية.
- بوابة الوظيفة: تتطلب عملية التعبئة الصحيحة، والتسليم المستمر، والعودة الكاملة للمشغل، وحركة المكبس، وجرعة مقبولة في نهاية العمر التشغيلي، وإعادة التشغيل بعد فترة الراحة. ولا يُعد متوسط التفريغ المرتفع مبرراً لتعطل الوحدة.
- البوابة الإحصائية: يجب تحديد كل من الإحصائية الخاصة بالدفعة والحد الأدنى أو الحد الأقصى لمخلفات كل وحدة على حدة. وبيّن حجم العينة، وتعريف الدفعة، وكيفية التعامل مع الحالات غير المطابقة للمواصفات. ولا تقم باعتماد الدفعة لمجرد أن المتوسط يبدو جيدًا.
- بوابة المطالبات: إذا وعدت إدارة التسويق أو المورد بقيمة تفريغ، فقم بإعادة حسابها باستخدام نفس الصيغة والطريقة المعلنة، واحتفظ بالتقرير الذي يدعم هذا الادعاء.
وبالتالي، يمكن أن تنص المواصفات، على سبيل المثال، على ما يلي: “يجب أن تستوفي كل وحدة معدل الإخلاء الأدنى المتفق عليه، ويجب أن يستوفي المتوسط العام للدفعة الهدف المتفق عليه، ولا يجوز لأي وحدة أن تتوقف عن العمل أو تسمح بدخول هواء مرئي، ويجب أن يظل الناتج في نهاية العمر التشغيلي ضمن منحنى الجرعة الموقع عليه”. أدخل الأرقام المستمدة من المشروع بعد الحصول على بيانات التجارب التمهيدية وبيانات التأهيل — وليس بعد فشل الشحنة.
ينبغي أن يندرج هذا الحد ضمن اتفاقية جودة تغليف مستحضرات التجميل الأوسع نطاقًا، جنبًا إلى جنب مع آلية مراقبة التغييرات. أما فيما يتعلق بقرارات الدُفعات، فيجب ربط حدود الإخلاء الفردية والمتوسطة بمعايير العلامة التجارية خطة فحص الحد الأقصى المسموح به (AQL) لتغليف مستحضرات التجميل دون الخلط بين مستوى الجودة المسموح به (AQL) ومواصفات الأداء نفسها. فقد يؤدي استخدام محرك مضخة جديد، أو راتنج مكبس جديد، أو مادة تشحيم جديدة، أو تجويف زجاجة جديد، أو مصنع تجميع جديد، أو مورد تركيبة جديد، إلى تغيير معدل التفريغ حتى لو بدت العبوة متطابقة تمامًا.
اطلع على نمط البقايا قبل اختيار الحل
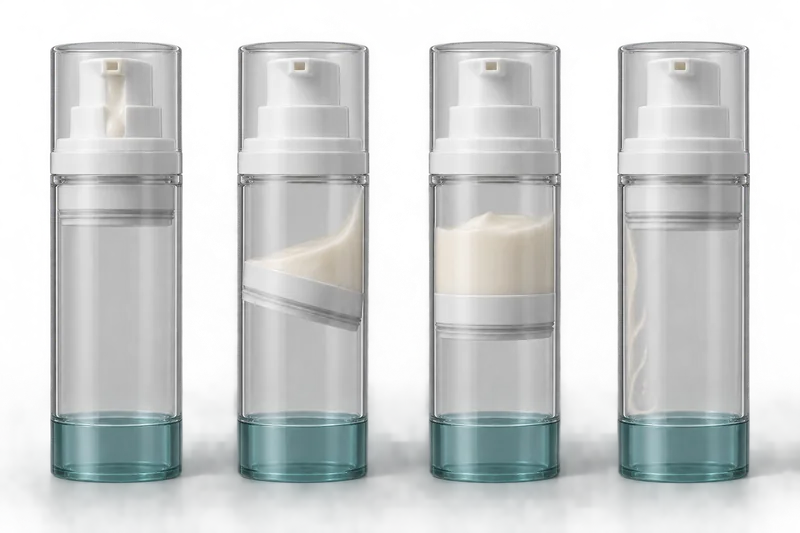
| البقايا الملحوظة | الآلية المحتملة | تأكد أولاً | التوجيه الهندسي |
|---|---|---|---|
| وصل المكبس إلى أعلى نقطة؛ ولا يوجد سوى بقايا قليلة في المخرج/الحجرة | الحجم الميت الطبيعي للمسار المبلل أو نسبة الاحتباس العالية في الحجرة | استرجاع بقايا مسار المضخة بشكل منفصل | تقليل الحجم المحتجز في المسار/الحجرة إذا كانت القيمة المضافة للمستهلك تبرر إعادة التصميم |
| إسفين أحادي الجانب؛ المكبس مائل بشكل واضح | البيضاوية في الزجاجة، عدم توافق المكبس، الاحتكاك غير المتساوي للحافة، البروز الزائد أو الحمل الجانبي | أبعاد المكبس/تجويف الأسطوانة حسب علامات التجاويف وعلامات السفر | استدارة التجويف الصحيحة، وتصميم المكبس، ومحاذاة القوالب أو التجميع |
| يتوقف المكبس المستوي عند ارتفاع ثابت | انسداد فتحة التهوية السفلية، أو تضييق محلي في التجويف، أو احتكاك شديد، أو فرق ضغط غير كافٍ | مساحة خالية حول فتحة التهوية، وموضع الملصق/الزخرفة، وشكل التجويف، والاحتكاك | استعادة تدفق الهواء أسفل المكبس؛ تصحيح التوافق بين الشكل الهندسي والمواد |
| غشاء ذو جدار رقيق؛ وإلا فإن المكبس يتحرك بالكامل | التصاق الصيغة، وإجهاد الخضوع، وطاقة السطح، أو الخصائص الريولوجية المتغيرة مع درجة الحرارة | المخلفات حسب درجة الحرارة/العمر؛ التفاعل بين التركيبة والجدار | قم بتقييم التوافق بين السطح/المادة وخصائص الريولوجيا للتركيبة؛ ولا تفترض أن زيادة الفراغ سيؤدي إلى إزالة الطبقة الرقيقة |
| جيوب هوائية كبيرة؛ جرعة متقطعة | هواء محبوس في نظام التعبئة، أو تسرب في مسار المنتج، أو مشكلة في الصمام، أو عملية تعبئة غير مكتملة | ملء الفيديو/القسم، وسلامة الختم، وعمل الصمام، وعدد عمليات التعبئة الأولية | تحسين عمليات التعبئة/إزالة الغازات والتجميع؛ ومطابقة مدخل المضخة مع الصمامات |
| نتيجة جيدة عند الاستخدام الطازج؛ سيئة بعد مرور الوقت أو التخزين في البرد | تغير الخصائص الريولوجية، انتفاخ الراتنج/المادة المانعة للتسرب، انتقال مادة التشحيم، الزحف، أو انفصال المكونات | أبعاد المكونات القديمة، وعزم الدوران/الوظيفة، وحالة الصيغة | تغيير واجهة المادة/الصيغة، أو التفاوت المسموح به، أو تصميم التخزين؛ إعادة التأهيل |
لماذا تترك الزجاجة الخالية من الهواء كمية كبيرة جدًا من المنتج؟
1. طريقة الاختبار هي التي تتسبب في حدوث العطل
قد تؤدي الحركات الجزئية، أو عدم قدرة المشغل على العودة إلى وضعه الأصلي، أو الدورات السريعة جدًّا، أو المسح غير المنتظم، أو التوقف عند أول نفخة هواء، إلى انخفاض النتيجة. وعلى العكس من ذلك، فإن هز العبوة أو تسخينها أو فتحها أثناء الاختبار قد يؤدي إلى تضخيم الأداء بما يتجاوز الاستخدام الفعلي للمستهلك. لذا، يجب أولاً مراجعة المنهجية، والتوازن، والوزن الصافي، والحسابات.
2. لا يمكن لفتحة التهوية السفلية أن تسمح بدخول الهواء إلى ما دون المكبس
تحتاج حزمة المكبس إلى هواء خارجي تحت المكبس. وقد تؤدي الملصقات أو الزخارف السفلية أو ميزات غطاء النقل أو بقايا القولبة أو الحطام إلى انسداد فتحة التهوية. وبالتالي، لا تتمكن المضخة من توليد فرق ضغط كافٍ لرفع المكبس. لذا، يجب تحديد منطقة خالية من الملصقات والطلاء في الرسم، وفحصها بعد الانتهاء من الزخرفة والتعبئة.
3. لا يتحرك المكبس وفتحة الزجاجة كنظام واحد
قد تؤدي قوة الإغلاق المنخفضة جدًّا إلى تسرب الهواء عبر المكبس؛ بينما تؤدي القوة المفرطة إلى حدوث احتكاك وتوقف العملية. وتُعد كل من الشكل البيضاوي للزجاجة، والتناقص التدريجي في القطر، والأضلاع، والانخفاضات، وخطوط اللحام، والنتوءات الزائدة، والتباين في حافة المكبس، واحتكاك الراتينج عوامل مهمة. يجب قياس التجويف الوظيفي على طول مسار الحركة وعبر التجاويف، وليس فقط قياس القطر الخارجي عند ارتفاع واحد.
4. تتجاوز خصائص الريولوجيا الحسابية مسار التدفق
لا تكفي قيمة اللزوجة وحدها. فإن إجهاد الخضوع، والتخفيف بالقص، والانتعاش التكسوتروبي، والجسيمات، وبنية الشمع، ودرجة الحرارة هي العوامل التي تحدد ما إذا كانت التركيبة تتدفق إلى الحجرة بين الضغطات وتنفصل عن الجدار. استخدم التركيبة الفعلية ضمن نطاق درجة الحرارة ومدة التخزين المحددين لها. الماء مفيد في بعض اختبارات الكشف عن التسرب، لكنه لا يُعد بديلاً معتمداً عن الكريم اللزج أو المعلق المعدني.
5. تراكم الهواء في المصائد أو تركيب المكبس بشكل غير صحيح
قد تؤدي سرعة التعبئة العالية، أو عمق الفوهة غير المناسب، أو انقطاع التدفق، أو تكوّن الرغوة، أو تسلسل التعبئة غير المناسب، أو التأخير في التجميع إلى ظهور فراغات. وقد يؤدي نقص التعبئة إلى تغيير الموضع الأولي للمكبس وسلوك التشغيل الأولي. يجب تسجيل إعدادات التعبئة الفعلية في مرحلة الإنتاج وفحص الوحدات المعبأة عن طريق قطعها إلى شرائح أو استخدام تقنيات التصوير المناسبة خلال مرحلة التطوير.
6. صمامات المضخة أو الزنبرك أو الحجرة لا تعود إلى وضعها الطبيعي
قد يتسبب ضيق مدخل السائل، أو تلوث الصمام، أو ارتفاع ضغط فتح الصمام، أو تسرب مانع التسرب، أو عدم اكتمال عودة الزنبرك، أو ضيق مخرج السائل في حدوث توزيع متقطع. قم بتشخيص أداء عملية التعبئة الأولية، والجرعة في حالة الاستقرار، والأداء في نهاية العمر التشغيلي بشكل منفصل. دليل Boyu لـ زجاجة بمضخة خالية من الهواء توقفت عن العمل يغطي هذا الفصل الأعراض الأساسية التي يمكن للمستخدم ملاحظتها؛ أما في حالة فشل عملية الإخلاء، فيتطلب الأمر إجراء دراسة أعمق لميزان الكتلة وتحديد مواقع المخلفات، كما هو موضح هنا.
كيفية تجنب حدوث خلل في عملية التفريغ قبل بدء الإنتاج الضخم
- اكتب ملف تعريف المنتج أولاً: حجم الحشوة المستهدف، والكثافة، والخصائص الريولوجية مع تغير درجة الحرارة، والجسيمات، ومحتوى المذيب/الزيت، والجرعة المقصودة، والاستخدام اليومي، والاتجاه، ومدة الصلاحية، وفئة المستهلكين.
- اختر الحزمة الكاملة كنظام: قطر زجاجة الغاز، المكبس، محرك المضخة، مسار الصمام، المشغل، الحشية، فتحة التهوية السفلية، والغطاء العلوي. لا تقم بالموافقة على مضخة وزجاجة الغاز بناءً على رسومات غير مترابطة دون إجراء اختبارات على المنتج المُجمَّع.
- اضبط الجرعة والتفريغ معًا: قد تؤدي الحجرة الأكبر حجمًا إلى تقليل عدد الضربات، لكنها تزيد من وقت الانتظار في المسار أو تؤدي إلى تدهور عملية إعادة التعبئة عند استخدام منتج سميك. قارن بين منحنى الجرعة، وعملية التمهيد، والتفريغ، والقوة التي يبذلها المستخدم في مصفوفة واحدة.
- قفل عملية التعبئة: تحديد درجة حرارة التعبئة، والسرعة، وعمق الفوهة، والتفاوت المسموح به في صافي التعبئة، وعمليات إزالة الغازات/الترسيب عند الاقتضاء، وتوقيت التجميع. يجب إعادة إنتاج هذه الشروط في مرحلة التأهيل.
- حماية فتحة التهوية: يجب إظهار المنطقة التي يجب تركها خالية في رسومات الزخرفة والملصقات والتغليف، ثم فحص الوحدات النهائية — وليس فقط الوحدات المصبوبة.
- اختبار التباين الممثل للإنتاج: تشمل ذلك التجاويف المتعددة، ودفعات المضخات، ودفعات الراتنج/الألوان، وظروف التجميع. واختبر حدود التفاوتات الأبعاد ذات الصلة في حالات التعبئة المنخفضة/المرتفعة.
- العمر: الصيغة الحقيقية في العبوة النهائية: كرر عمليات الضخ، والجرعة، والتسريب، ومسافة حركة المكبس، والتفريغ بعد عمليات التعرض الخاصة بالتوافق/الاستقرار. استخدم بروتوكول اختبار التوافق لعبوات مستحضرات التجميل لربط التغييرات في الشكل والمواد بالوظيفة.
- الاحتفاظ بالأدلة: العينات المعتمدة، والرسومات، ونسخة الصيغة، والبيانات الأولية، والصور الفوتوغرافية، والتحقق من صحة إجراءات التنظيف، ومراجعة برامج الاختبار/جداول البيانات. ويجب أن يكون الرقم النهائي قابلاً للتدقيق.
ماذا تفعل عندما تفشل عملية الإجلاء
- احتواء المخزون المتأثر. تحديد دفعات المكونات، والتركيبات، والتعبئة، والتجميع، والمنتجات النهائية. الاحتفاظ بالعينات المرجعية غير المفتوحة؛ وعدم إجراء اختبارات حتى التلف على كل عينة متبقية من العينات موضوع الشكوى.
- تحقق من القياس. أعد فحص حالة التوازن، والوزن الفارغ، وحساب التعبئة، ونقطة النهاية، واكتمال الشوط، ودرجة الحرارة، وتضمين الغطاء، والتنظيف/التجفيف. احسب إغلاق توازن الكتلة.
- صنف أنماط الفشل. استقرار المسار العادي العالي المنفصل، والمكبس المائل، والمكبس المتوقف، والغشاء الجداري، وتسرب الهواء، ونقص السائل، وعطل المضخة. قم بتسجيل ارتفاع المكبس وموقع البقايا قبل الفتح.
- قارن بين الوحدات التي ثبتت صلاحيتها وتلك التي تعطلت. استخدم نفس الصيغة والمعامل. قم بقياس قطر تجويف الزجاجة/الاستطالة، وأجزاء المكبس والصمام حسب التجويف/الدفعة؛ وافحص الفراغ بين فتحات التهوية واملأ الفراغات.
- قم بتغيير متغير واحد في كل مرة. قد يؤدي استبدال المضخة والمكبس والزجاجة والحليب الصناعي في آن واحد إلى اجتياز الاختبار دون تحديد السبب. استخدم تجربة منظمة عندما يكون من المحتمل حدوث تفاعلات.
- تنفيذ الإجراءات التصحيحية وإعادة التحقق من الصحة. قد يتطلب أي تغيير في المواد أو مواد التشحيم أو الصمامات أو التجاويف أو الزخرفة أو عملية التعبئة أو المورد إعادة التأهيل من حيث التوافق وإخلاء الغازات وفقًا لخطة مراقبة التغييرات المعتمدة.
- تحديد الإجراء المناسب بناءً على المخاطر والأدلة. يتطلب إعادة التصنيع أو الاستخدام كما هو الحصول على موافقة فنية موثقة؛ ولا يمكن لتعليمات الاستخدام الموجهة للمستهلك أن تعوض عن عبوة لا تستوفي المواصفات المتفق عليها.
ما الذي يجب تضمينه في الرسم، واتفاقية الجودة، وتقرير الاختبار
| وثيقة | الحد الأدنى للمحتوى |
|---|---|
| مواصفات المكونات | أرقام القطع، والمواد/الدرجات وفقًا لما تم الاتفاق عليه، والأبعاد الحرجة/التفاوتات المسموح بها، والتجويف الوظيفي، والمكبس، وإنتاجية المضخة، والمسافة الآمنة للتهوية، والتجميع، والعينة المعتمدة. |
| إجراءات التشغيل القياسية للاختبار | الصيغة، التعبئة، التكييف، التوجيه، تحديد الشوط الكامل، المعدل، فترة الراحة، نقطة النهاية، طريقة التصفير/التنظيف، دقة الميزان، الحساب ومعالجة الانحرافات. |
| خطة القبول | تعريف الدفعة، واختيار العينات، والحدود الفردية وحدود الدفعة، ومتطلبات الجرعة الأولية/الجرعة/إعادة البدء، والتعامل مع حالات التوقف، وقواعد إعادة الاختبار، وسلطة اتخاذ القرار. |
| تقرير الاختبار | الكتلة الأولية، وكتلة الفارغة، وكتلة النهاية، وكتلة البقايا لكل وحدة؛ عملية التفريغ؛ بيانات التجهيز والجرعة؛ الصور؛ المتوسط/التباين/النطاق؛ إغلاق ميزان الكتلة؛ حالات الفشل؛ المعدات والتاريخ. |
| ضبط التغييرات | ما هي التغييرات في التركيبة، أو المكونات، أو الراتنج، أو الملونات، أو مواد التشحيم، أو القوالب/التجاويف، أو موردي المضخات، أو التجميع، أو الزخرفة، أو عمليات التعبئة التي تتطلب الإخطار والموافقة وإعادة التأهيل؟. |
إذا أضفت مضخة ثانية أو مصدر زجاجة آخر، فلا تعتمد على تطابق المظهر أو الحجم الاسمي. اتبع إجراءات محكومة تأهيل المورد البديل في مجال التغليف الذي يقارن بين الرسومات والمواد والنتائج الوظيفية وملف إخراج المنتج المعبأ.
الأسئلة الشائعة
هل يمكنني تقييم عملية التفريغ من خلال النظر إلى موضع المكبس؟
لا. يساعد موضع المكبس في تشخيص الآلية، لكنه لا يقيس البقايا الموجودة في مسار المضخة، أو الطبقة الرقيقة الملتصقة بالجدران، أو محيط المكبس. استخدم قياس البقايا بالوزن، ثم قم بتفسير الموقع.
هل يُعتبر إخلاء 95% مقبولاً تلقائيًّا؟
لا. قد يكون ذلك هدفًا للمشروع، لكن مدى قبوله يعتمد على الطريقة، وقيمة التركيبة، والجرعات المفقودة، وحالات الفشل الفردية، والاتفاق مع المورد أو العلامة التجارية. فقد يكون فقدان نسبة 5% في علاج عالي القيمة بوزن 15 غرامًا أكثر أهمية من نفس النسبة في لوشن للجسم منخفض التكلفة.
هل يجب أن تشمل المخلفات المنتج الموجود داخل المضخة؟
نعم، إذا كانت المطالبة تتعلق بما يمكن للمستهلك الحصول عليه من العبوة الكاملة. قم بالإبلاغ عن إجمالي البقايا باعتبارها القيمة الأساسية. كما يمكنك، بالإضافة إلى ذلك، الفصل بين الكمية المحتجزة التي لا مفر منها في مسار المضخة والبقايا الموجودة في الزجاجة/المكبس لأغراض التشخيص الهندسي.
هل يمكن استخدام الماء في اختبار التفريغ؟
يقتصر ذلك على الاختبارات المحدودة التي تنص عليها الطريقة. فالماء لا يحاكي إجهاد الانسياب، والالتصاق بالجدران، وحمل الجسيمات، وإعادة ملء الصمام، أو الاستجابة للحرارة في العديد من تركيبات مستحضرات التجميل. وينبغي أن تستخدم عملية التأهيل التركيبة النهائية أو بديلاً ريولوجياً مبرراً علمياً.
لماذا يتدفق الجزء الأخير على شكل رشقات صغيرة؟
قد لا تتمكن الحجرة من إعادة التعبئة بالكامل بسبب دخول الهواء، أو توقف المكبس، أو تكوّن جسور من المستحضر، أو انسداد الصمام، أو عدم كفاية وقت الاسترداد. قم برسم منحنى الجرعة لكل شوط قرب نهاية العمر التشغيلي، وافحص المكبس/فتحة التهوية قبل اعتبار العبوة فارغة.
كم عدد الزجاجات التي يجب اختبارها؟
لا يوجد عدد عالمي خالٍ من المخاطر. استخدم عدة وحدات تمثل الإنتاج الفعلي عبر التجاويف ودفعات المكونات ذات الصلة، ثم حدد حجم عينة التأهيل بناءً على التباين، وعواقب الفشل، ومستوى الثقة المطلوب. قد تكفي عشر وحدات لفحص التصميم، لكنها لا تؤكد تلقائيًا صلاحية عملية التوريد بكميات كبيرة.
التأكد من مطابقة الزجاجة والمضخة والحليب الصناعي وعملية التعبئة معًا
يرجى إرسال البيانات التالية إلى شركة «بويو باكاجينغ»: نوع التركيبة المقصودة، وبيانات الريولوجيا أو اللزوجة، وحجم التعبئة، والجرعة المستهدفة، والمشكلة الحالية المتعلقة بالمخلفات، وحجم السوق وحجم الإنتاج. يمكننا مساعدتكم في تحديد هيكل نظام التعبئة الخالي من الهواء وإعداد عينات لإجراء اختباراتكم المتعلقة بالمنتج المعبأ من حيث الجودة الأولية، والجرعة، والتوافق، وإفراغ العبوة.
المصادر والمراجع الفنية
- Chrobot, K. وآخرون، “النفايات الناتجة عن عدم إمكانية تفريغ عبوات مستحضرات التجميل بشكل كافٍ وآثارها الاقتصادية والبيئية”،” الاستدامة 17(3), 1056 (2025). الدراسة وطريقة الاختبار.
- ASTM D3890-18(2025)،, الممارسة القياسية لتحديد عدد الضربات اللازمة لتجهيز موزع المضخة الميكانيكية. صفحة معيار ASTM.
- ASTM D4336-18(2025)،, الممارسة القياسية لتحديد معدل الإخراج لكل ضغطة لموزع مضخة ميكانيكية. صفحة معيار ASTM.
- ASTM D6633-18(2025)،, الممارسة القياسية الخاصة بالاستقرار الوظيفي الأساسي لموزع المضخة الميكانيكية. صفحة معيار ASTM.
- راتور، س.، شولر، ب.، وبارك، ج.، “تقييم دورة حياة أنظمة التعبئة المتعددة المستخدمة في تغليف منتجات التجميل”،” تكنولوجيا وعلوم التغليف 36(7)، 533–547 (2023). وقد شمل التحليل بقايا المنتج في تقييمه البيئي. سجل رقم التعريف الرقمي (DOI).
المعايير محمية بحقوق النشر وقد تخضع للتعديل. يرجى التأكد من الإصدار الحالي وشراء/الاطلاع على النص الكامل للمعيار قبل الإدلاء بأي ادعاء بالامتثال. يلخص هذا المقال نطاق المعايير وتطبيقها؛ ولا يتضمن نص المعايير ذاتها.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch