














Réponse directe : Mesurer le vidage de la pompe sans air en fonction du poids, en utilisant la formule applicable et l'emballage fini complet. Déterminer tout d'abord la masse nette de remplissage vérifiée. Actionner le flacon selon un protocole écrit de course complète jusqu'au point final défini, le laisser reposer pendant la période de récupération spécifiée, l'actionner à nouveau, puis déterminer la masse de produit encore présente à l'intérieur de la pompe et du flacon.
Taux d'évacuation (%) = (contenu net vérifié − masse résiduelle du produit) ÷ contenu net vérifié × 100. Le taux de résidu correspond à la fraction inverse. Si un flacon contient 50,00 g et qu’il reste 1,40 g au point final, le taux d’évacuation est de 97,21 TP3T et le résidu de 2,81 TP3T. Il n’existe aucune norme cosmétique universelle stipulant que chaque flacon airless doit atteindre un pourcentage donné : la limite d’acceptation doit préciser le flacon, la pompe, la formule, le remplissage, la température, l’orientation, la course et la méthode de détermination du point final.
Ce guide s'adresse aux ingénieurs en conditionnement, aux marques de cosmétiques, aux sous-traitants spécialisés dans le remplissage, ainsi qu'aux équipes chargées des achats et de la qualité. Il traite des flacons airless à piston ; les systèmes « bag-in-bottle » et les sachets nécessitent des instructions spécifiques à leur structure. Les exemples chiffrés sont des exemples de calcul et ne constituent pas des spécifications automatiques applicables à tous les produits.
Débit d'évacuation, taux résiduel et taux de récupération utile de la pompe airless
Le taux d'évacuation indique la proportion du produit contenu que l'emballage est capable de distribuer dans le cadre d'une simulation d'utilisation définie. Il s'agit d'un résultat lié à la fois à l'emballage et à la formule, et non d'une propriété propre au flacon vide. Une pompe peut afficher d'excellents résultats en laboratoire avec un liquide de référence à faible viscosité, tout en laissant une quantité importante de crème dans l'emballage final commercialisé.
| Indicateur | Calcul | Ce à quoi cela répond |
|---|---|---|
| Masse nette de remplissage vérifiée | Masse initiale de l'emballage rempli − tare de l'emballage vide | Quelle quantité de lait en poudre a été effectivement versée dans cet appareil d'essai ? |
| Masse résiduelle du produit | Masse de l'emballage final − tare de l'emballage propre et sec | Quelle quantité de lait en poudre reste-t-il dans le biberon, dans la zone du piston, dans la chambre et dans l'orifice de sortie ? |
| Taux d'évacuation | (Contenance nette − résidu) ÷ contenance nette × 100% | Quel pourcentage a été atteint par le critère d'évaluation défini ? |
| Taux résiduel | Résidu ÷ contenu net × 100% | Quel pourcentage reste-t-il indisponible ? |
| Doses perdues équivalentes | Masse résiduelle ÷ masse de dose moyenne en régime permanent | À combien de doses complètes correspond ce résidu inaccessible ? |
Les pourcentages d'évacuation et de résidus ne totalisent 100% que lorsque le bilan massique est équilibré. L'évaporation, les fuites, les résidus de produit dans les récipients de collecte, un essuyage irrégulier ou une modification de l'assemblage de l'emballage entraînent une perte inexpliquée. Signalez cette perte ; ne la qualifiez pas discrètement de “ distribuée ”.”
La masse est l'unité de mesure principale privilégiée. Convertissez en volume uniquement à l'aide de la formule de densité à la température indiquée : volume = masse ÷ densité. Un gramme ne correspond pas automatiquement à un millilitre. Une huile, un sérum riche en alcool et un écran solaire minéral dense peuvent tous donner lieu à des conversions masse-volume différentes.
Comment une pompe airless à piston vide le flacon
Une pression sur la gâchette provoque l'évacuation du produit contenu dans la chambre de la pompe. Lorsque la gâchette revient en position initiale, ses clapets changent d'état et la chambre se remplit à nouveau. La différence de pression sous le produit fait monter le piston interne, maintenant ainsi la formule en contact avec l'orifice d'entrée. L'air extérieur pénètre sous le piston par l'orifice d'aération situé à la base ; il ne doit pas former de bulles dans la formule, comme ce serait le cas dans un flacon à tube plongeur classique.
“Le terme ” airless » ne désigne donc pas un vide de laboratoire parfait, un emballage stérile ou l'absence totale de résidus. Le produit doit toujours occuper la chambre de la pompe et le circuit de sortie. La formation d'un film sur les parois et le mouillage des joints sont inévitables. Les performances deviennent inacceptables lorsque du produit supplémentaire est piégé en raison de l’inclinaison du piston, du frottement, d’un évent obstrué, de la formation de ponts dans la formule, de la géométrie interne, d’une fuite d’air ou d’une pompe incapable de se remplir à nouveau.
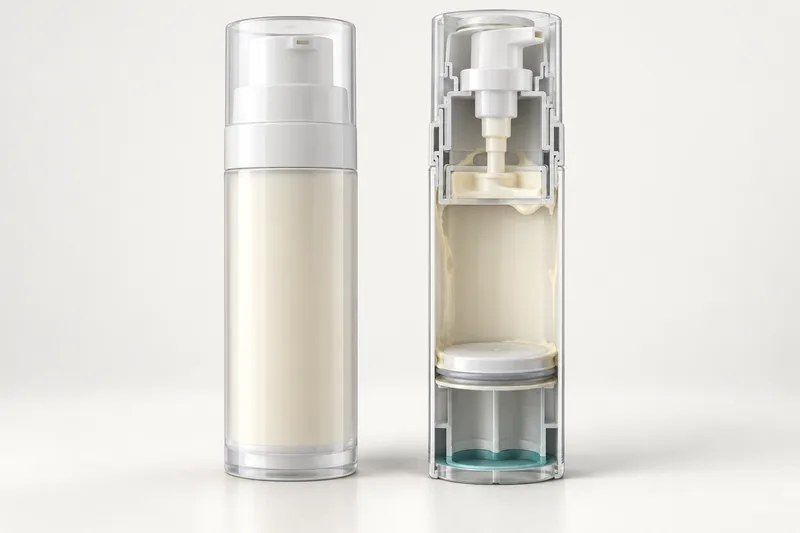
Pour choisir un produit, commencez par la gamme de Boyu Catégorie : flacons à pompe sans air, puis appliquez la formule du marché à la construction choisie. Un exemple concret, tel que le Série de flacons airless en PP pour lotion, de 30 à 150 ml Il reste toutefois nécessaire de confirmer, pour chaque formule, les caractéristiques exactes de la pompe, du piston, des matériaux des composants et du débit.
Essai gravimétrique de mise sous vide reproductible
Un protocole bien conçu permet de maîtriser les variables qui influencent le résultat. La séquence suivante constitue un cadre de référence pratique ; adaptez-la pour en faire une procédure opérationnelle standard (SOP) bien définie, en y intégrant les chiffres et les responsabilités spécifiques à votre projet.
- Définissez l'échantillon à tester. Noter les références des pièces suivantes : bouteille, piston, pompe, actionneur, joint, capuchon, résine et colorant ; la cavité du moule et le lot, si disponibles ; la décoration ; la date d'assemblage ; le lot de formule ; le volume de remplissage cible ; et le processus de remplissage.
- Sélectionnez des unités représentatives. Prélevez des échantillons sur l'ensemble des cavités de moulage concernées, des lots de composants et des positions d'assemblage. Un seul exemplaire sélectionné manuellement sert à des fins de démonstration et ne constitue pas une qualification. Déterminez la taille de l'échantillon en fonction du risque lié au produit, de la variabilité du lot et de la décision que les données doivent étayer.
- Régler correctement la tare. La méthode la plus fiable consiste à déterminer la tare individuelle de l'emballage sans modifier l'assemblage final. Si l'unité ne peut pas être remplie après la tare sans être modifiée, utilisez une tare validée pour des composants appariés ou déterminez la tare individuelle « propre/sèche » de manière destructive après l'essai. Notez précisément quelles pièces — couvercle compris ou non — sont pesées.
- Précisez les conditions relatives à l'emballage et à la composition. Précisez la température, l'heure et l'orientation de stockage. Effectuez les essais dans les conditions normales de laboratoire et aux limites d'utilisation pertinentes lorsque la rhéologie subit des changements significatifs. Une crème qui s'écoule à 23 °C peut se figer dans une salle de bains froide ou après vieillissement.
- Remplir selon la procédure de représentation de la production. Contrôler le remplissage du filet, la position de la buse, la vitesse de remplissage, l'inclusion d'air, le délai d'assemblage et l'installation de la pompe. Retirer le produit externe sans aspirer la formule hors du circuit interne.
- Pesez l'unité finie initiale. Utilisez une balance étalonnée dont la résolution est adaptée à la plus petite différence de résidu significative. En règle générale en métrologie, l'incrément d'affichage ne doit pas dépasser un dixième de la variation que vous devez distinguer.
- Préparer et enregistrer. Effectuez des cycles complets d'actionnement et de relâchement à la fréquence indiquée, en laissant l'actionneur revenir complètement en position initiale. Enregistrez le nombre de courses nécessaires pour obtenir le premier produit et celui nécessaire pour obtenir un débit continu et exempt d'air. L'amorçage est un résultat différent de l'évacuation.
- Lancez la simulation d'utilisation. Appliquez le produit dans l'orientation prévue et selon la fréquence indiquée. Veillez à recueillir chaque dose dans des récipients tarés ou à peser périodiquement l'emballage. Enregistrez les rendements en début, au milieu et en fin de cycle de vie afin qu'une baisse de dose ne soit pas masquée par le pourcentage final.
- Appliquez la règle de point de terminaison. Ne vous arrêtez que lorsque le seuil prédéfini est atteint. Placez ensuite le flacon dans l'orientation définie pendant la durée définie, puis répétez le test de seuil.
- Déterminer la quantité de résidus. Peser l'emballage du produit final tel quel, puis le démonter en toute sécurité, récupérer ou retirer le produit, le nettoyer selon une méthode validée, le sécher jusqu'à masse constante et peser la tare de l'emballage. Si le nettoyage est susceptible d'extraire des additifs plastiques ou de laisser des traces de solvant ou d'eau, valider la méthode de détermination de la tare à l'aide d'échantillons de contrôle.
- Équilibrez le bilan massique. Comparer la masse initiale du produit à celle du produit livré, à laquelle s'ajoutent les résidus mesurés et les pertes connues liées à l'échantillonnage et au nettoyage. Enquêter sur toute perte inexpliquée dépassant l'incertitude de la méthode indiquée.
- Localiser les résidus sur la carte. Photographier et, si nécessaire, peser les résidus par zone : actionneur/sortie, chambre de pompage, partie supérieure, paroi de la bouteille, périmètre du piston, produit en vrac au-dessus d'un piston bloqué et zone de la base/évacuation.
- Signalez chaque unité. Indiquez les valeurs individuelles, la moyenne, l'écart-type, le volume d'évacuation minimal, le résidu maximal et les défauts. Une bonne moyenne peut masquer une seule bouteille bloquée.
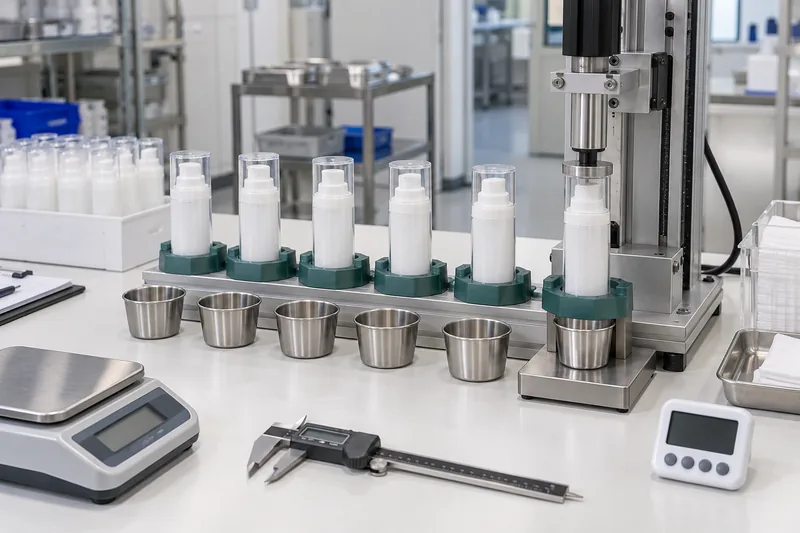
La norme ASTM D3890 porte sur le nombre de pressions nécessaires pour amorcer un distributeur à pompe mécanique ; la norme ASTM D4336 porte sur le débit moyen par pression, exprimé en poids ; la norme ASTM D6633 porte sur la stabilité fonctionnelle de base dans le cadre d’une utilisation accélérée. Ces éléments constituent des composantes utiles d’un programme d’essais sur les pompes, mais aucun d’entre eux ne remplace un protocole convenu d’évacuation des bulles d’air pour l’emballage complet. Conserver vérification du débit de la pompe par course séparément du résultat de la vidange, puis interprétez les deux ensemble.
C'est le point final qui détermine le résultat
“La consigne ” pomper jusqu’à ce que le réservoir soit vide » n’est pas reproductible. Un opérateur peut s’arrêter dès le premier giclement ; un autre peut effectuer 40 mouvements partiels rapides. Définissez un critère d’arrêt objectif avant de procéder au test. Une règle justifiable pourrait combiner :
- une course complète de l'actionneur et un retour complet ;
- une fréquence d'actionnement maximale ;
- un seuil de dose exprimé en masse ou en pourcentage de la dose moyenne en régime permanent de l'unité ;
- un nombre requis de coups consécutifs inférieurs au seuil ;
- une période de repos et une séance d'orientation bien définies, suivies d'un défi de redémarrage ;
- traitement des crachats intermittents, des coups de poumon « à vide » et d’une dose récupérée par la suite.
Par exemple, une entreprise pourrait définir un « point final » comme trois doses complètes consécutives, chacune délivrant moins de 10% de la dose moyenne en régime permanent de cette unité, suivies de 24 heures en position debout et d'un nouveau test de provocation. Il s'agit d'un exemple de protocole, et non une norme internationale. L’étude indépendante de 2025 sur la capacité de vidange citée ci-dessous a utilisé une règle opérationnelle différente : absence de produit après trois pressions sur la pompe, suivie d’un repos à la verticale pendant 24 heures à 23 °C, puis répétition de l’opération. Les résultats obtenus à partir de critères d’évaluation différents ne doivent pas être comparés comme s’ils étaient équivalents.
Trois méthodes — et ce que chacune peut passer à côté
| Méthode | Utilisation optimale | Commande principale | Limitation principale |
|---|---|---|---|
| Bilan massique de l'emballage | Pourcentage d'évacuation primaire | Tare individuelle fiable et assemblage inchangé | Ne permet pas de détecter les résidus, sauf si cette opération est suivie d'un démontage |
| Somme des doses accumulées | Courbe de dose et quantité utile délivrée | Récipients tarés, faibles pertes de transfert et contrôle de l'évaporation | Les résidus de produit sur les outils ou les tasses peuvent entraîner une perte apparente |
| Récupération destructive | Localisation de la cause première et masse de zone | Récupération validée par raclage, rinçage ou extraction | La récupération peut être incomplète ; le nettoyage peut modifier la masse de l'emballage |
Calcul du taux d'évacuation effectué
Valeurs mesurées
Poids initial du conditionnement rempli = 78,10 g
Tare de l'emballage individuel propre et sec = 28,10 g
Poids du colis avant nettoyage = 29,50 g
Contenu net = 78,10 − 28,10 = 50,00 g
Masse résiduelle = 29,50 − 28,10 = 1,40 g
Débit d'évacuation = (50,00 − 1,40) ÷ 50,00 × 100 = 97,21 TP3T
Taux résiduel = 1,40 ÷ 50,00 × 100 = 2,81 TP3T
Si la dose moyenne en régime permanent est de 0,40 g, les 1,40 g restants correspondent à 3,5 doses complètes nominales. Ce résultat, axé sur le consommateur, peut s’avérer plus utile à la prise de décision que “ 2,8% ”, en particulier pour un traitement de grande valeur. Calculez également la valeur du produit perdu : masse résiduelle × coût du produit conditionné par gramme. Le coût des résidus — et pas seulement leur pourcentage — aide à hiérarchiser les travaux d'ingénierie.
Quel est un bon débit d'évacuation pour une pompe sans air ?
Il n'existe pas de pourcentage de réussite universel valable pour tous les flacons airless destinés aux produits cosmétiques. Les pages des fournisseurs mettent souvent en avant des valeurs d'évacuation élevées, mais ces chiffres peuvent être calculés à partir de liquides, de charges, de températures, de points de fin et de dénominateurs différents. Considérez une indication telle que “ 95% ” ou “ 98% ” comme un résultat à reproduire dans les conditions indiquées, et non comme une norme universelle.
Des données indépendantes montrent également pourquoi ce chiffre est trompeur. Une étude de 2025 portant sur des emballages de cosmétiques commerciaux a fait état de résidus faibles mais variables pour plusieurs produits « airless » : certains emballages de lotion pour le corps « airless » laissaient environ 0,291 TP3Tà 1,18%, certains conditionnements de crèmes pour le visage étaient inférieurs à 1%, tandis qu’un autre conditionnement de crème pour le visage laissait environ 3,3% et un pot « airless » environ 5,18%. Il s’agit là d’observations relatives aux produits et à la méthode testés, et non de limites d’acceptation automatiques pour un nouvel emballage.
Construisez la règle d'acceptation à partir de quatre portes logiques
- Porte de la valeur pour le consommateur : définir la masse maximale des résidus, le pourcentage, les doses perdues et, le cas échéant, la perte de valeur à la vente que la marque est prête à accepter.
- Porte logique : nécessitent un amorçage correct, un débit continu, un retour complet de l'actionneur, une course du piston adéquate, une dose acceptable en fin de vie et un redémarrage après la période de repos. Un taux d'évacuation moyen élevé ne justifie pas le blocage d'une unité.
- Porte statistique : Définissez à la fois une statistique au niveau du lot et une limite minimale ou maximale de résidus par unité. Précisez la taille de l'échantillon, la définition du lot et la gestion des non-conformités. Ne validez pas un lot uniquement parce que la moyenne semble satisfaisante.
- Portail de réclamations : Si le service marketing ou le fournisseur promet une valeur d'évacuation, calculez-la à l'aide de la même formule et de la même méthode que celles indiquées, et conservez le rapport justifiant cette affirmation.
Un cahier des charges peut donc stipuler, par exemple : “ Chaque unité doit respecter le taux d’évacuation minimal convenu, la moyenne du lot doit atteindre l’objectif convenu, aucune unité ne doit caler ni laisser entrer d’air visible, et le rendement en fin de vie doit rester dans les limites du profil de dose signé. ” Insérez les chiffres issus du projet après les données pilotes et de qualification — et non après l’échec d’une livraison.
Cette limite devrait s'inscrire dans le cadre plus large de l'accord sur la qualité des emballages cosmétiques, au même titre que le contrôle des modifications. En ce qui concerne les décisions relatives aux lots, reliez les limites d'évacuation individuelles et moyennes à celles de la marque. Plan de contrôle AQL pour les emballages cosmétiques sans confondre l'AQL avec le cahier des charges technique lui-même. Un nouveau moteur de pompe, une nouvelle résine de piston, un nouveau lubrifiant, une nouvelle cavité de flacon, une nouvelle usine d'assemblage ou un nouveau fournisseur de formule peuvent modifier le taux d'évacuation, même si l'emballage semble identique.
Vérifiez la configuration résiduelle avant de choisir une solution
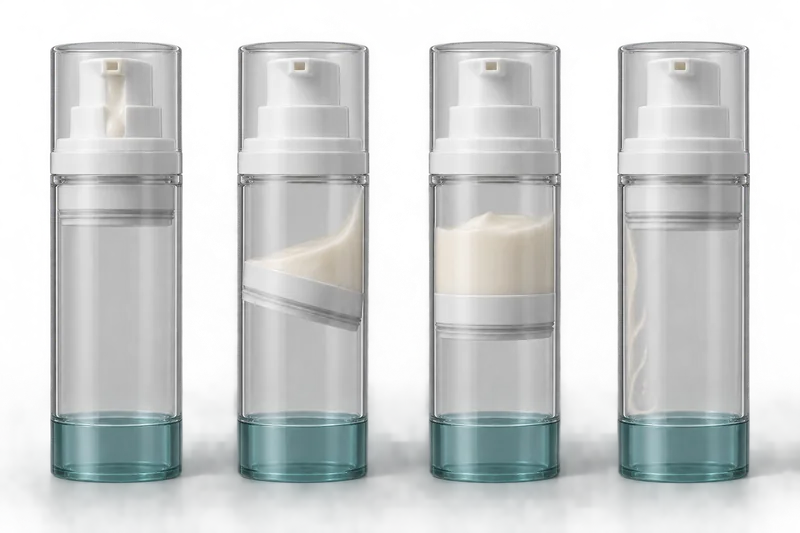
| Résidu observé | Mécanisme probable | Vérifiez d'abord | Direction technique |
|---|---|---|---|
| Le piston atteint sa position haute ; il ne reste qu'un faible résidu dans la sortie/la chambre | Volume mort normal du trajet en contact avec le fluide ou volume de rétention élevé dans la chambre | Récupérer séparément les résidus présents dans le circuit de la pompe | Réduire le volume retenu dans les conduits et les chambres si la valeur pour le consommateur justifie une refonte de la conception |
| Cale unilatérale ; piston visiblement incliné | Ovalité de la bouteille, mauvais alignement du piston, frottement irrégulier au niveau du bord, bavure ou charge latérale | Dimensions du piston et de l'alésage, indiquées par les repères de cavité et de course | Rondesse correcte de l'alésage, conception du piston, alignement lors du moulage ou de l'assemblage |
| Le piston de niveau s'arrête à une hauteur constante | Obstruction de l'évent de base, rétrécissement local du passage, frottement élevé ou différence de pression insuffisante | Espace libre autour de l'évent, emplacement de l'étiquette/du motif décoratif, profil de l'alésage et frottement | Rétablir la circulation d'air sous le piston ; corriger la combinaison géométrie/matériau |
| Film à paroi mince ; sinon, le piston effectue une course complète | Adhérence de la formulation, limite d'écoulement, énergie de surface ou rhéologie en fonction de la température | Résidus en fonction de la température et de l'âge ; interaction entre la formule et la paroi | Évaluez la compatibilité entre la surface/le matériau et la rhéologie de la formulation ; ne partez pas du principe qu'une mise sous vide plus importante permet d'éliminer le film. |
| Grandes poches d'air ; dosage intermittent | Présence d'air emprisonné, fuite dans le circuit du produit, problème de vanne ou amorçage incomplet | Niveau de remplissage de la vidéo/section, intégrité du joint, bon fonctionnement de la vanne et nombre d'amorçages | Améliorer les opérations de remplissage/dégazage et d'assemblage ; harmoniser l'entrée de la pompe et les vannes |
| Bon résultat à l'état frais ; médiocre après vieillissement ou conservation au froid | Modification des propriétés rhéologiques, gonflement de la résine ou du joint, migration du lubrifiant, fluage ou séparation des composants de la formulation | Dimensions des composants après vieillissement, couple/fonction et état de la formule | Modifier l'interface matériau/formule, les tolérances ou la conception du stockage ; procéder à une nouvelle qualification |
Pourquoi un flacon sans air laisse-t-il trop de produit ?
1. La méthode d'essai provoque la défaillance
Des courses partielles, un actionneur incapable de revenir en position initiale, des cycles très rapides, un essuyage irrégulier et un arrêt dès le premier jet d'air peuvent tous nuire au résultat. À l'inverse, secouer, réchauffer ou ouvrir l'emballage pendant l'essai peut gonfler les performances au-delà de ce qui est observé dans les conditions réelles d'utilisation par le consommateur. Commencez par vérifier la méthode, l'étalonnage, la tare et les calculs.
2. L'orifice d'aération de la base ne peut pas laisser entrer d'air en dessous du piston
Un emballage à piston nécessite un apport d'air extérieur sous le piston. Une étiquette, une décoration sur le fond, un élément du bouchon de transport, des bavures de moulage ou des débris peuvent obstruer l'orifice d'aération. La pompe ne parvient alors pas à créer une différence de pression suffisante pour soulever le piston. Définissez sur le plan une zone libre, sans étiquette ni revêtement, et inspectez-la après la décoration et le conditionnement.
3. Le piston et l'alésage de la bouteille ne fonctionnent pas comme un ensemble
Une force d'étanchéité insuffisante peut laisser passer de l'air au-delà du piston ; une force excessive génère des frottements et provoque un calage. L'ovalité de la bouteille, son conicité, ses nervures, ses creux, ses lignes de soudure, ses bavures, les variations au niveau de la lèvre du piston et les frottements de la résine sont autant de facteurs qui entrent en ligne de compte. Mesurez l'alésage fonctionnel le long de la course et à travers les cavités, et pas seulement le diamètre extérieur à une seule hauteur.
4. La rhéologie de la formule dépasse le trajet d'écoulement
Une seule valeur de viscosité n'est pas suffisante. La contrainte de fluage, la fluidification sous cisaillement, la récupération thixotrope, les particules, la structure cireuse et la température déterminent si la formule s'écoule dans la chambre entre deux courses et se détache de la paroi. Utilisez la formule réelle dans sa plage de température et de vieillissement. L'eau est utile pour certains contrôles d'étanchéité, mais elle ne constitue pas un substitut valable pour une crème visqueuse ou une suspension minérale.
5. Le remplissage emprisonne de l'air ou le piston n'est pas correctement positionné
Une vitesse de remplissage élevée, une profondeur de buse insuffisante, un débit irrégulier, la formation de mousse, une séquence de remplissage inadaptée ou un retard dans l'assemblage peuvent entraîner la formation de vides. Un remplissage insuffisant peut modifier la position initiale du piston et le comportement à l'amorçage. Enregistrez les paramètres de remplissage réels utilisés en production et inspectez les unités remplies par sectionnement ou à l'aide d'une technique d'imagerie appropriée pendant la phase de développement.
6. Les soupapes de la pompe, le ressort ou la chambre ne se réinitialisent pas
Une entrée obstruée, l'encrassement d'une vanne, une pression d'ouverture élevée de la vanne, une fuite au niveau du joint, un retour par ressort incomplet ou une sortie trop étroite peuvent entraîner un débit intermittent. Évaluez séparément l'amorçage, le débit en régime permanent et les performances en fin de vie. Le guide de Boyu sur… flacon à pompe sans air qui ne fonctionne plus aborde les symptômes de base perceptibles par l'utilisateur ; en cas d'échec de l'évacuation, il est nécessaire de procéder à une analyse plus approfondie du bilan massique et de la localisation des résidus, comme décrit ici.
Comment éviter les problèmes d'évacuation avant la production en série
- Commencez par rédiger la fiche produit : contenu de la cartouche, densité, rhéologie en fonction de la température, particules, teneur en solvant/huile, dose prévue, utilisation quotidienne, orientation, durée de conservation et population de consommateurs.
- Sélectionnez l'ensemble complet en tant que système : alésage de la bouteille, piston, moteur de la pompe, circuit de soupape, actionneur, joint d'étanchéité, évent de base et capuchon. Ne valider aucune pompe ni aucune bouteille à partir de plans non corrélés sans avoir effectué des essais sur le produit assemblé.
- Régler simultanément la dose et l'évacuation : Une chambre plus grande peut réduire le nombre de courses, mais augmenter le volume retenu dans le circuit ou nuire au remplissage avec un produit visqueux. Comparez la courbe de dosage, l'amorçage, l'évacuation et la force requise par l'utilisateur dans un même tableau.
- Verrouiller le processus de remplissage : Définir la température de remplissage, la vitesse, la profondeur de la buse, la tolérance de remplissage net, le dégazage/tassement le cas échéant, ainsi que le temps d'assemblage. Reproduire ces conditions lors de la qualification.
- Protégez l'évent : Indiquez la zone à ne pas encombrer sur les plans de décoration, d'étiquetage et d'emballage, puis inspectez les pièces finies — et pas seulement celles moulées.
- Test de variation représentative de la production : notamment les cavités multiples, les lots de pompes, les lots de résine/couleur et les conditions d'assemblage. Testez les limites de remplissage bas/haut et les tolérances dimensionnelles correspondantes.
- Âge : la formule exacte figurant sur l'emballage final : Répétez les étapes suivantes : injection initiale, dosage, purge, course du piston et évacuation après les essais de compatibilité et de stabilité. Utilisez le protocole Boyu d’essais de compatibilité des emballages cosmétiques pour établir un lien entre l'aspect, les changements de matériau et la fonctionnalité.
- Conserver les éléments de preuve : échantillons validés, plans, versions des formules, données brutes, photographies, validation du nettoyage et révision des logiciels de test/feuilles de calcul. Le chiffre final doit pouvoir faire l'objet d'un audit.
Que faire en cas d'échec de l'évacuation ?
- Contenir le cheptel atteint. Identifier les lots de composants, de formules, de remplissage, d'assemblage et de produits finis. Conserver les échantillons témoins non ouverts ; ne pas tester jusqu'à destruction tous les échantillons restants faisant l'objet d'une réclamation.
- Vérifiez la mesure. Vérifier à nouveau l'état de la balance, la tare, le calcul du remplissage, le point final, l'achèvement de la course, la température, la présence du bouchon et le nettoyage/séchage. Calculer la cohérence du bilan massique.
- Classez les modes de défaillance. Distinguer les cas suivants : maintien de la course normale élevée, piston incliné, piston bloqué, film adhésif sur la paroi, infiltration d’air, sous-remplissage et dysfonctionnement de la pompe. Noter la hauteur du piston et l’emplacement des résidus avant l’ouverture.
- Comparez les unités dont le bon fonctionnement est confirmé et celles qui sont défectueuses. Utilisez la même formule et le même opérateur. Mesurez l'alésage et l'ovalité des bouteilles, ainsi que les pièces du piston et de la soupape par cavité et par lot ; vérifiez le jeu de la soupape de purge et comblez les vides.
- Modifiez une variable à la fois. Le fait de changer simultanément la pompe, le piston, le biberon et le lait en poudre peut aboutir à un résultat satisfaisant sans pour autant permettre d'identifier la cause. Procédez à une expérience structurée lorsque des interactions sont susceptibles de se produire.
- Mettre en œuvre les mesures correctives et procéder à une nouvelle validation. Tout changement concernant un matériau, un lubrifiant, une vanne, une cavité, un élément décoratif, un procédé de remplissage ou un fournisseur peut nécessiter une nouvelle qualification en matière de compatibilité et d'évacuation, conformément au plan de contrôle des modifications approuvé.
- Déterminer la conduite à tenir en fonction des risques et des éléments de preuve. Toute modification ou utilisation « en l'état » nécessite une autorisation technique documentée ; les instructions destinées aux consommateurs ne peuvent pas compenser le fait qu'un emballage ne respecte pas les spécifications convenues.
Éléments à inclure dans le plan, l'accord de qualité et le rapport d'essai
| Document | Contenu minimum |
|---|---|
| Spécifications des composants | Références, matériaux/nuances (si convenu), cotes critiques/tolérances, alésage fonctionnel, piston, débit de la pompe, dégagement nécessaire pour l'évent, assemblage et échantillon homologué. |
| Procédure opérationnelle standard (SOP) de test | Formule, remplissage, conditionnement, orientation, définition de la course complète, débit, intervalle de repos, point final, méthode de tare/nettoyage, résolution de la balance, calcul et gestion des écarts. |
| Plan d'acceptation | Définition du lot, sélection des échantillons, limites individuelles et par lot, exigences relatives à la dose initiale, à la dose de rappel et à la reprise du traitement, prise en charge des cas de stagnation, règles de réexamen et pouvoir de décision. |
| Rapport d'essai | Masse initiale, tare, masse finale et masse résiduelle de chaque unité ; vidange ; données relatives à l'amorçage et au dosage ; photos ; moyenne, variation et intervalle ; bilan massique ; échecs ; équipement et date. |
| Maîtrise des changements | Quels changements concernant la formule, les composants, la résine, les colorants, les lubrifiants, les moules/cavités, les fournisseurs de pompes, l'assemblage, la décoration ou le processus de remplissage nécessitent une notification, une homologation et une requalification ?. |
Si vous ajoutez une deuxième pompe ou une deuxième source de liquide, ne vous fiez pas à la similitude d'aspect ou au diamètre nominal. Suivez une procédure contrôlée qualification d'une deuxième source pour les emballages qui compare les plans, les matériaux, les performances fonctionnelles et le profil d'évacuation du produit conditionné.
Questions fréquemment posées
Puis-je évaluer l'évacuation en observant la position du piston ?
Non. La position du piston aide à diagnostiquer le mécanisme, mais ne permet pas de mesurer les résidus présents dans le circuit de la pompe, le film adhésif sur les parois ou le pourtour du piston. Il convient d'utiliser la méthode gravimétrique pour mesurer les résidus, puis d'interpréter leur emplacement.
L'évacuation 95% est-elle automatiquement acceptée ?
Non. Il peut s'agir d'un objectif du projet, mais son acceptabilité dépend de la méthode utilisée, de la valeur de la formule, des doses perdues, des défaillances individuelles et de l'accord conclu avec le fournisseur ou la marque. Une perte de 5% dans un traitement haut de gamme de 15 g peut avoir plus d'importance que le même pourcentage dans une lotion pour le corps à bas prix.
Les résidus doivent-ils inclure le produit présent à l'intérieur de la pompe ?
Oui, si l'allégation porte sur ce que le consommateur peut obtenir à partir du conditionnement complet. Indiquez la quantité totale de résidus comme valeur principale. Vous pouvez également distinguer les résidus inévitables liés au circuit de pompage des résidus présents dans le flacon ou sur le piston à des fins de diagnostic technique.
Peut-on utiliser de l'eau pour le test d'évacuation ?
À n'utiliser que pour des essais limités, lorsque la méthode le précise. L'eau ne reproduit pas la limite d'écoulement, l'adhérence aux parois, la charge en particules, le remplissage du flacon ou la réponse thermique de nombreuses formules cosmétiques. La qualification doit être réalisée à l'aide de la formule finale ou d'un substitut rhéologique scientifiquement justifié.
Pourquoi la dernière partie sort-elle par petits jets ?
Il se peut que la chambre ne se remplisse plus complètement en raison d'une infiltration d'air, d'un blocage du piston, de la formation de ponts dans la préparation, d'une obstruction de la valve ou d'un temps de récupération insuffisant. Notez la dose par course vers la fin de la durée de vie du conditionnement et inspectez le piston et l'évent avant de considérer le conditionnement comme vide.
Combien de bouteilles faut-il tester ?
Il n'existe pas de nombre d'échantillons universel sans risque. Il convient d'utiliser plusieurs unités représentatives de la production, issues des cavités et des lots de composants concernés, puis de déterminer la taille de l'échantillon de qualification en fonction de la variabilité, des conséquences d'un échec et du niveau de confiance souhaité. Dix unités peuvent permettre de vérifier un concept, mais elles ne valident pas automatiquement un processus d'approvisionnement à grand volume.
Valider conjointement le flacon, la pompe, la préparation et le processus de remplissage
Veuillez communiquer à Boyu Packaging le type de formule envisagé, les données rhéologiques ou de viscosité, le volume de remplissage, la dose cible, le problème de résidus actuel, ainsi que le marché et le volume de production. Nous pouvons vous aider à définir une structure de système airless et à préparer des échantillons pour vos essais de remplissage, de dosage, de compatibilité et d'évacuation sur le produit fini.
Sources et références techniques
- Chrobot, K. et al., “ Le gaspillage de produits résultant d'une capacité de vidage insuffisante des emballages cosmétiques et ses implications économiques et environnementales ”,” Durabilité 17(3), 1056 (2025). Étude et méthode d'essai.
- ASTM D3890-18(2025), Pratique standard relative au nombre de courses nécessaires pour amorcer un distributeur à pompe mécanique. Page consacrée aux normes ASTM.
- ASTM D4336-18(2025), Méthode normalisée pour la détermination du débit par course d'un distributeur à pompe mécanique. Page consacrée aux normes ASTM.
- ASTM D6633-18(2025), Méthode standard relative à la stabilité fonctionnelle de base d'un distributeur à pompe mécanique. Page consacrée aux normes ASTM.
- Rathore, S., Schuler, B. et Park, J., “ Analyse du cycle de vie de différents systèmes de distribution utilisés pour le conditionnement des produits cosmétiques ”,” Technologie et science de l'emballage 36(7), 533–547 (2023). L'analyse a pris en compte les résidus du produit dans son évaluation environnementale. Fiche DOI.
Les normes sont protégées par le droit d'auteur et peuvent faire l'objet de révisions. Veuillez vérifier l'édition en vigueur et vous procurer ou consulter la méthode dans son intégralité avant de déclarer votre conformité. Cet article résume le champ d'application et les modalités d'utilisation ; il ne reproduit pas le texte des normes.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch