














Projektergebnis: Boyu Packaging hat am Freitag, dem 18. September 2026, einen anspruchsvollen Auftrag über maßgefertigte Glasflaschen für Diffusoren für einen japanischen Kunden fertiggestellt und versandt. Die 420-Gramm-Flasche erforderte eine kontrollierte Rohglasfertigung, Sprühlackierung und Siebdruck. Da ein Fehler in einer frühen Phase nach der Dekoration zu höheren Kosten führen könnte, beauftragte Boyu einen Qualitätsprüfer damit, den Auftrag von der undekorierten Flasche über die Endbearbeitung bis hin zur Endverpackung und Versandfreigabe zu begleiten.
Diese Fallstudie gibt die für dieses Projekt bereitgestellten Fakten wieder. Der Name des Kunden, die Auftragsmenge, die Kapazität, die numerischen Toleranzen und die Prüfergebnisse sind vertraulich oder wurden nicht angegeben; daher werden keine Rückschlüsse darauf gezogen.
Für Hersteller von Raumdüften und Einkäufer von Verpackungen lautet die wichtigste Erkenntnis ganz einfach: Eine aufwendig verzierte Flasche sollte als zusammenhängender Prozess betrachtet werden und nicht als drei separate Beschaffungsprozesse für Glas, Farbe und Druck.
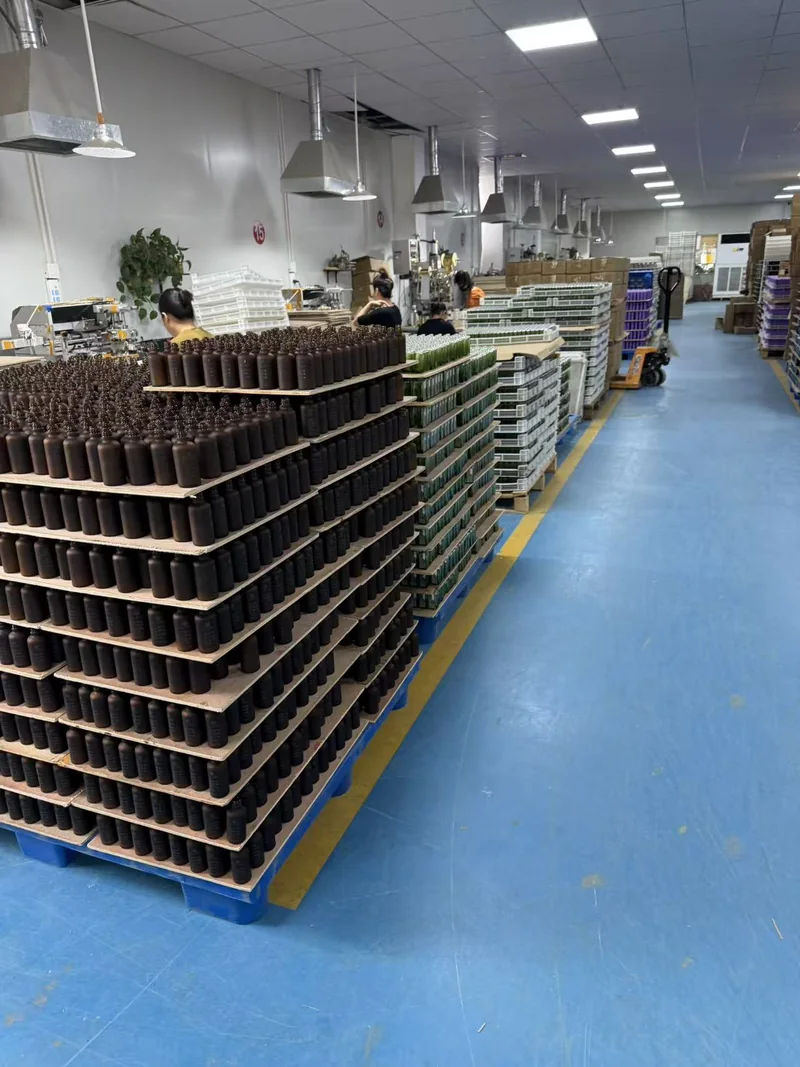
Projektbeschreibung: Eine aufwendig verzierte Diffusorflasche für Japan
Der japanische Kunde wünschte sich eine Glasflasche für einen Aromadiffusor mit einer Sollmasse von 420 g, gefolgt von einer Spritzlackierung und einem direkten Siebdruck. Diese Kombination erhöhte den Kontrollaufwand: Die Flasche musste zunächst die vereinbarten Anforderungen an das Rohglas erfüllen, sich anschließend für die Beschichtung eignen, eine stabile Oberfläche für den Druck bieten und schließlich die Handhabung sowie die Exportverpackung ohne optische Schäden überstehen.
| Projektpunkt | Bestätigte Anforderung | Warum das wichtig war |
|---|---|---|
| Kundenmarkt | Japan | Der Käufer stellte hohe Anforderungen an die optische Qualität und verlangte in jeder Phase eine sorgfältige Ausführung. |
| Flasche | 420 g Glasflasche mit Diffusor | Bei einer schweren Flasche kommt es umso mehr auf eine stabile Formgebung, die Massenkontrolle, die Glasverteilung, das Tempern und eine sorgfältige Handhabung an. |
| Veredelung | Spritzlackierung und Siebdruck | Der Druck wird auf eine vorbereitete dekorative Oberfläche aufgebracht, daher müssen die beiden Arbeitsschritte als ein einheitliches System funktionieren. |
| Auftragskontrolle | Ein fest zugewiesener Mitarbeiter der Qualitätskontrolle begleitete den Auftrag | Die Eigentumsverhältnisse blieben von der leeren Flasche über die nachgelagerten Dekorations- und Verpackungsschritte hinweg unverändert. |
| Abschluss | Fertiggestellt, verpackt und versandt am 18. September 2026 | Der Auftrag wurde erst nach Abschluss des kontrollierten Produktionsablaufs zum Versand weitergeleitet. |
Käufer, die Hintergrundinformationen zum Upstream-Engineering benötigen, können den ausführlichen Leitfaden von Boyu zum Thema Herstellungsprozess von Industrieglasflaschen. Diese Fallstudie konzentriert sich darauf, wie ein einzelner Auftrag abgewickelt wurde, anstatt den gesamten Produktionsleitfaden zu wiederholen.
Warum eine 420-g-Flasche eine strenge Produktionskontrolle erfordert
Eine schwerere Flasche ist nicht automatisch stabiler oder besser. Die entscheidende Frage ist, wo sich das Glas befindet und ob die Flasche durchgehend die vorgesehene Geometrie aufweist. Der Glasklumpen aus geschmolzenem Glas muss genügend Material für die Zielflasche bereitstellen, während der Formungsprozess dieses Material gleichmäßig auf Boden, Körper, Schultern und Mündung verteilen muss. Ein durchschnittliches Gewicht allein kann lokale dünne Stellen oder einen instabilen Boden nicht aufdecken.
Auch die Masse beeinflusst das thermische Verhalten. Ein dicker Boden und dünnere Wände kühlen nicht mit derselben Geschwindigkeit ab. Glasbehälter durchlaufen daher nach der Formgebung einen kontrollierten Temperzyklus, damit Restspannungen abgebaut werden können, ohne dass sich die Flasche verzieht. Der richtige Zyklus wird für das jeweilige Glas, die Masse, die Geometrie und die Anlagenbedingungen validiert; es gibt keine allgemeingültige Temperatur oder Förderband-Einstellung, die auf jeden Auftrag mit 420 g übernommen werden kann.
Bei diesem Projekt hat die Vorgabe von 420 g die Bedeutung von vier miteinander verbundenen Prüfschritten erhöht:
- Massenstabilität: Die Flasche muss den vereinbarten Projektspezifikationen entsprechen und darf nicht nur schwer aussehen.
- Materialverteilung: Die Basis, der Körper und die Schultern müssen so einheitlich geformt sein, dass sie den funktionalen und ästhetischen Anforderungen gerecht werden.
- Geometrie und Fahrverhalten: Die Flasche muss korrekt stehen, zu jedem vorgegebenen Verschlusssystem passen und den Dekorationsprozess ohne instabilen Kontakt durchlaufen.
- Oberflächenabnahme: Das unverzierte Glas muss für eine farbige Beschichtung geeignet sein; Farbe kann das Erscheinungsbild verändern, stellt jedoch keine zulässige Reparatur für Risse, Sprünge, Steinschläge, starke Nahtstellen oder Maßabweichungen dar.
Aus diesem Grund wurde der Auftrag nicht als anonymer Stapel von einer Abteilung an die nächste weitergeleitet. Ein namentlich benannter Qualitätsverantwortlicher verfolgte den Ablauf und sorgte dafür, dass die genehmigten Anforderungen bei jeder Übergabe sichtbar blieben.
Der Kontrollprozess vom rohen Glas bis zur fertigen Flasche
Im Rahmen des Projekts wurde ein „Stage-Gate“-Ansatz verfolgt: Ein Problem musste erkannt werden, bevor es durch den nächsten wertschöpfenden Prozess schwieriger und kostspieliger zu beheben war. Die vom Kunden genehmigten Anforderungen dienten von der Herstellung der leeren Flaschen bis hin zur Nachbearbeitung stets als Referenz.
| Steuertor | Hauptfrage | Typische Nachweise, die ein Käufer verlangen sollte | Risiko bei Auslassung |
|---|---|---|---|
| 1. Spezifikationssperre | Was genau gilt als akzeptabel? | Genehmigte Zeichnung, Gewichtsvorgabe, Grenzproben, Farbreferenz, Druckvorlage und Verpackungsanleitung. | Verschiedene Abteilungen bewerten dieselbe Flasche nach unterschiedlichen Maßstäben. |
| 2. Verkauf ohne Verpackung | Eignet sich das unbedruckte Glas zum Bedrucken? | Chargenidentität, Maß- und Sichtprüfprotokolle, Daten zur Flaschenmasse sowie Freigabestatus im Vergleich zum vereinbarten Plan. | Glasfehler werden nach der Dekoration unsichtbar oder verursachen höhere Kosten. |
| 3. Zulassung der Beschichtung | Ist die lackierte Oberfläche gleichmäßig und druckfertig? | Freigegebenes physikalisches Farbmuster, Vergleich von Deckkraft und Aussehen sowie Nachweis der Aushärtung/Haftung entsprechend dem Beschichtungssystem. | Farbverschiebungen, zu dünne Farbdeckung, Auslaufen, Verunreinigungen oder schlechte Druckhaftung. |
| 4. Freigabe des Siebdrucks | Ist das Motiv korrekt auf der beschichteten Flasche angebracht und haltbar? | Freigabe des verzierten Musters, Überprüfung von Lage und Ausrichtung, Überprüfung der Druckvollständigkeit sowie Überprüfung der projektgerechten Beständigkeit. | Fehldruck, geringe Deckkraft, fehlende Details oder Verlust von Verzierungen bei der Handhabung. |
| 5. Endgültige Freigabe zur Verpackung | Sind nur normkonforme Flaschen für den Export geschützt? | Protokoll der Endkontrolle, Mengenabgleich, Status der Trennung, Verpackungskonfiguration und Versandkennzeichnung. | Uneinheitlicher Zustand, Abriebschäden, Bruch oder eine nicht nachverfolgbare Sendung. |
Die Tabelle unterscheidet zwischen bewährten Kontrollverfahren und nicht offengelegten Projektdaten. Sie besagt nicht, dass Boyu für diesen Auftrag einen bestimmten AQL-Wert, eine bestimmte Toleranz oder ein bestimmtes Laborverfahren verwendet hat. Diese Werte sind im vom Käufer genehmigten Prüfplan festgehalten und müssen dem tatsächlichen Risiko des Produkts entsprechen.
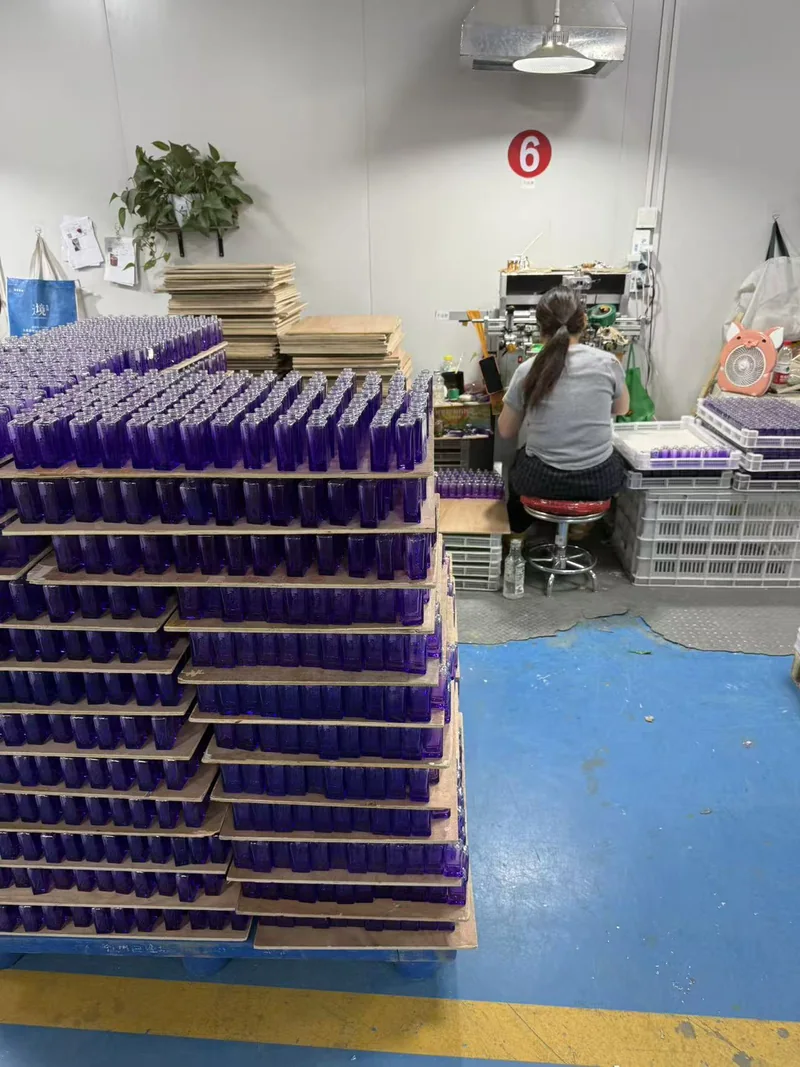
Warum Spritzlackierung und Siebdruck gemeinsam geregelt werden mussten
Beim Sprühlackieren werden Farbe, Glanz und Deckkraft verändert, indem eine dekorative Schicht auf die Glasoberfläche aufgebracht wird. Im Siebdruckverfahren wird anschließend das vom Kunden gelieferte Motiv auf die Flasche übertragen. Wird der Druck auf eine lackierte Oberfläche aufgebracht, hängt das Druckergebnis nicht nur von der Druckfarbe und der Druckmaschine ab, sondern auch vom Zustand, der Aushärtung und der Sauberkeit der darunterliegenden Beschichtung.
Lackierkontrolle: Das Erscheinungsbild beginnt mit der Oberflächenvorbereitung
Die blanke Flasche muss sauber und für das gewählte Beschichtungssystem geeignet sein. Staub, Öl, Handhabungsspuren oder ungeeignete Oberflächenbehandlungen können zu lokalen Haftungs- oder optischen Problemen führen. Zu den aussagekräftigen Sichtprüfungen während der Beschichtung gehören die Farbkonsistenz im Vergleich zu einem physischen Referenzmuster, eine gleichmäßige Beschichtung, der Glanz- oder Mattgrad, die Kantenschärfe sowie das Fehlen von Läufern, dünnen Stellen, eingeschlossenen Partikeln oder Kontaktmarken.
Ein digitaler Farbwert allein reicht nicht aus. Transparentes Glas, Schichtdicke, Flaschengeometrie und Beleuchtung beeinflussen die Farbwahrnehmung. Eine physisch freigegebene Flasche ist daher die aussagekräftigste Referenz für die Produktion. Wenn die geplante Diffusorformel, der Reinigungsprozess oder die Handhabung durch den Verbraucher mit der Dekoration in Kontakt kommen könnten, sollten sich Marke und Lieferant vor Produktionsbeginn darüber einigen, welche Beständigkeitstests relevant sind.
Kontrolle des Siebdrucks: Position, Lesbarkeit und Haftfestigkeit
Beim Bedrucken einer Flasche handelt es sich sowohl um ein mechanisches als auch um ein grafisches Passungsproblem. Die Flasche muss wiederholgenau in der Halterung positioniert werden; das Druckmotiv muss problematische Krümmungen oder Formnähte vermeiden; und der Druck muss auf dem gewählten Hintergrund eine ausreichende Deckkraft und Kantenschärfe aufweisen. Der richtige Trocknungs- oder Aushärtungsweg hängt vom jeweiligen Farb- und Lacksystem ab, daher muss der Prozess an serienreifen Flaschen validiert werden und darf nicht allein auf der Grundlage eines flachen Farbproofs angenommen werden.
Die praktische Frage bei der Freigabe lautet nicht einfach: “Sieht das Logo jetzt korrekt aus?”, sondern: “Bleibt der freigegebene Aufdruck nach den für dieses Produkt festgelegten Handhabungs- und Einsatzbedingungen korrekt positioniert, vollständig und fest haftend?” Diese Anforderung sollte in die Projektspezifikation aufgenommen werden, wobei ein signiertes, bedrucktes Muster als visueller Maßstab aufbewahrt werden sollte.
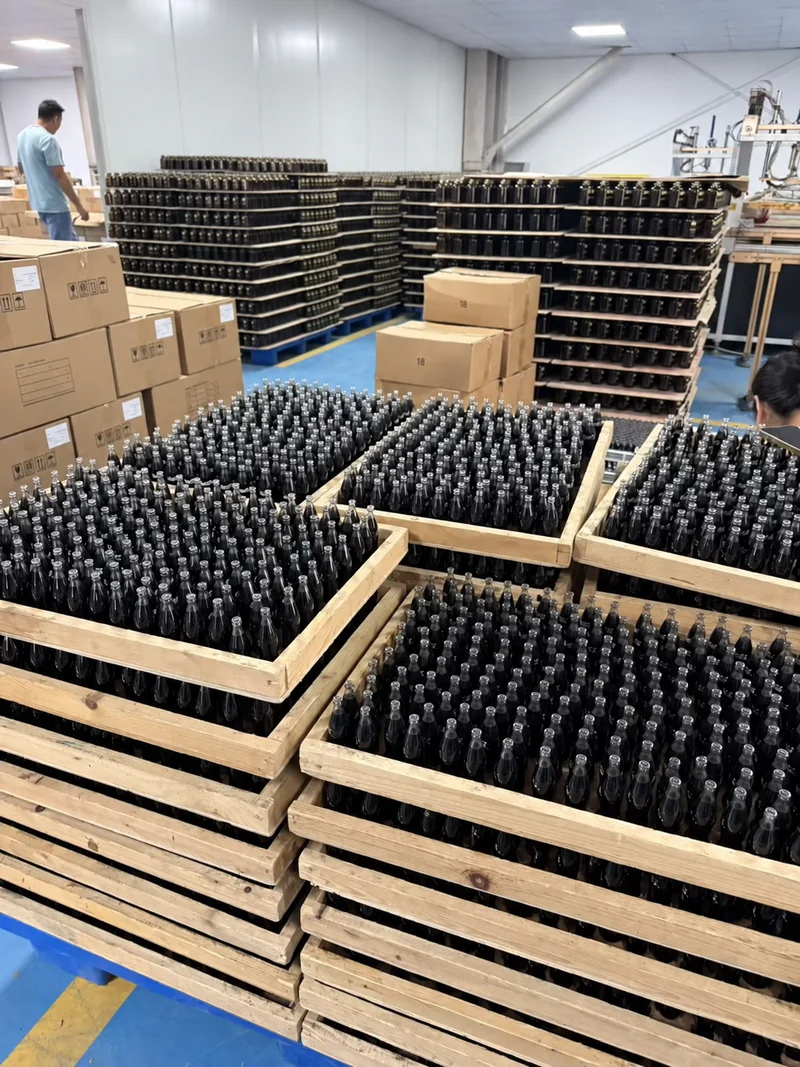
Was der engagierte Qualitätsprüfer verändert hat
Boyu beauftragte einen Mitarbeiter der Qualitätskontrolle damit, diesen Auftrag vom rohen Glas bis hin zu den Nachbearbeitungsschritten zu begleiten. Der Vorteil dieser Vorgehensweise lag in der Kontinuität. Anstatt dass jede Abteilung nur ihren eigenen Arbeitsschritt im Blick hatte, überwachte eine Person, ob das Ergebnis eines Schritts für den nächsten geeignet war.
Bei einem mehrstufigen Auftrag ermöglicht diese Zuständigkeit fünf praktische Kontrollmaßnahmen:
- Eine Auslegung der Anforderung. Die gleichen genehmigten Referenzen folgen der Reihenfolge, anstatt bei jeder Übergabe neu interpretiert zu werden.
- Chargenidentität löschen. Unfertige Erzeugnisse können weiterhin ihrem Auftrag und ihrer Fertigungsstufe zugeordnet bleiben, wodurch das Risiko einer Vermischung von Status- oder Farbbatches verringert wird.
- Frühere Eskalation. Eine vor dem Lackieren oder Bedrucken festgestellte Abweichung kann behoben werden, bevor zusätzliche Kosten entstehen.
- Korrektur im geschlossenen Regelkreis. Wenn ein nachgelagertes Symptom auf eine vorgelagerte Ursache hindeutet, kann das Problem direkt an den zuständigen Prozess weitergeleitet werden, anstatt es immer wieder am Ende zu bearbeiten.
- Verantwortlichkeit loslassen. Die Verpackungsabteilung nimmt nur Produkte entgegen, deren Status bestätigt wurde, anstatt davon auszugehen, dass die physische Anwesenheit im Fertigwarenbereich einer Freigabe gleichkommt.
Das bedeutet nicht, dass ein Prüfer jedes Merkmal an jeder Flasche persönlich überprüfen muss. Es bedeutet vielmehr, dass ein verantwortlicher Ansprechpartner die vereinbarten Prüfungen, Aufzeichnungen, Zurückhaltungen, Freigaben und Eskalationen koordiniert. Für bestimmte Merkmale kann eine statistische Stichprobenprüfung angemessen sein, während sicherheitskritische oder risikoreiche Mängel möglicherweise andere Kontrollmaßnahmen erfordern. Der Plan muss für den jeweiligen Auftrag vereinbart werden; “AQL” ist kein Ersatz für eine schriftliche Fehlerklassifizierung und Abnahmeregel.
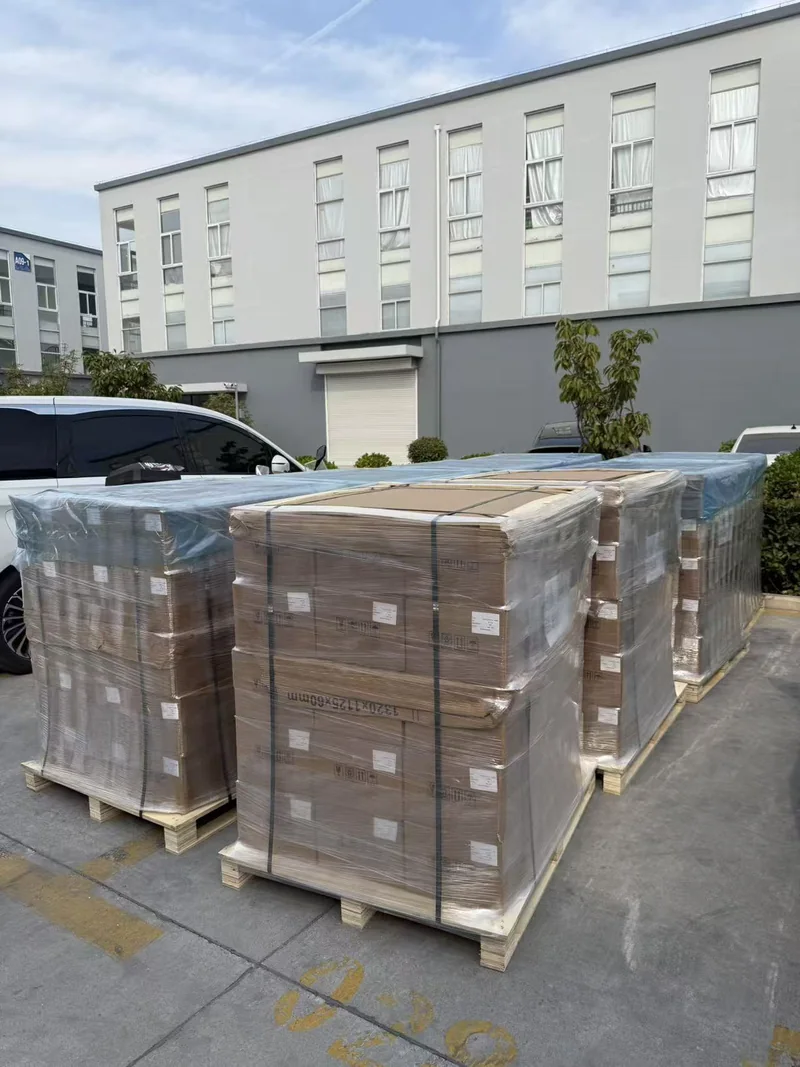
Fertigstellung, Verpackung und Versand nach Japan
Nachdem die Phasen der Flaschenvorbereitung und Dekoration im Rahmen des Projektablaufs abgeschlossen waren, gelangte der Auftrag zur Endverpackung. Das beigefügte Versandfoto zeigt Kartons, die auf Paletten gestapelt, mit Umreifungsbändern gesichert und für den Versand mit Schutzstretchfolie umwickelt sind. Der Auftrag wurde am Freitag, dem 18. September 2026, fertiggestellt, verpackt und versandt.
Bei verziertem schwerem Glas ist die Verpackung Teil der Produktqualität und nicht nur ein logistischer Nebenaspekt. Die Verpackung muss den Kontakt zwischen den Flaschen verhindern, Bewegungen im Karton eindämmen und dafür sorgen, dass die verzierte Oberfläche nicht an Trennwänden oder benachbarten Bauteilen reibt. Die endgültige Konfiguration sollte anhand der Serienflasche und der vorgesehenen Verzierung überprüft werden, da eine schwerere Flasche sowohl die Aufprallenergie pro Einheit als auch die Palettenlast erhöht.
Was Käufer aus diesem Projekt mitnehmen können
Dieser Fall ist aufschlussreich, da er verdeutlicht, an welchen Stellen eine hochwertig anmutende Flasche versagen kann: nicht nur an der Glasmaschine und nicht nur bei der Endkontrolle. Das Risiko summiert sich über den gesamten Produktionsablauf hinweg. Ein streng definiertes Beschaffungsmandat sollte daher die Übergabepunkte sichtbar machen, bevor Preis und Produktion genehmigt werden.
Checkliste für die Angebotsanfrage zu einer aufwendig verzierten Diffusorflasche
- Beschreiben Sie die Flasche: Zeichnungsüberarbeitung, Sollmasse und vereinbarte Toleranz, Füllmenge bis zum Rand und Nenninhalt, Hals/Auslauf, kritische Maße, Standfestigkeit des Bodens und Grenzwerte für optische Mängel.
- Definieren Sie die Dekoration: physikalische Farbreferenz, Deckkraft, Glanzgrad, Maskierungsgrenzen, Druckvorlagendatei, Druckposition, Ausrichtung und zulässige Passgenauigkeit.
- Definieren Sie die Leistung: welche Prüfungen hinsichtlich Haftung, Abrieb, chemischer Beständigkeit, Füllung, Verschluss, Dichtheit, Tropfen oder Transport für die fertige Verpackung gelten – und welche Partei die jeweilige Prüfung durchführt.
- Definition von „Prüfung“: Fehlerklassen, Stichprobenplan, Kontrollpunkte, zugelassene Grenzproben, Aufzeichnungen, Eskalationsverfahren bei Nichtkonformitäten und Regeln für die Nachprüfung.
- Definition von „Verpackung“: Trennwand-/Einlegekonzept, Kartonmenge, Palettenbeschränkungen, Etiketten, Feuchtigkeitsschutz und Versandart.
- Definition der Änderungskontrolle: welche Änderungen hinsichtlich Glasquelle, Formhohlraum, Beschichtung, Druckfarbe, Fertigungsablauf oder Verpackung eine Benachrichtigung des Kunden und eine erneute Genehmigung erfordern.
Marken, die verschiedene Formate vergleichen möchten, können sich die Angebote von Boyu ansehen. Auswahl an Aromatherapie-Diffusorflaschen aus Glas. Bei dieser Seite handelt es sich um eine Referenz zu verwandten Produkten; sie sollte nicht als das in diesem Fall beschriebene vertrauliche Flaschendesign verstanden werden.
Häufig gestellte Fragen
Ist eine 420-g-Diffusorflasche automatisch von höherer Qualität?
Nein. Eine 420-g-Flasche kann zwar einen Eindruck von hoher Wertigkeit vermitteln, doch das Gewicht allein ist kein Qualitätsmerkmal. Käufer müssen außerdem die Glasverteilung, die Glühbehandlung, die Geometrie, das Fassungsvermögen, Oberflächenfehler, den Sitz des Verschlusses, die Dekoration und die Verpackungsqualität prüfen.
Warum sollte die blanke Flasche vor der Beschichtung geprüft werden?
Eine Beschichtung verursacht zusätzliche Kosten und kann die Sichtbarkeit bestimmter Oberflächenmerkmale beeinträchtigen. Indem nur geeignete unbeschichtete Flaschen freigegeben werden, wird verhindert, dass Teams Glas dekorieren, das die vereinbarten Anforderungen hinsichtlich Abmessungen, Aussehen oder Struktur bereits nicht erfüllt.
Kann man auf einer sprühlackierten Glasflasche einen Siebdruck aufbringen?
Ja, sofern die ausgewählte Beschichtung, die Druckfarbe, die Oberflächenvorbereitung und das Aushärtungsverfahren gemeinsam an der serienreifen Flasche validiert wurden. Der Käufer sollte das kombinierte, bedruckte Muster freigeben und die entsprechenden Anforderungen hinsichtlich Haftfestigkeit, Abriebfestigkeit und Chemikalienbeständigkeit festlegen.
Warum sollte man einem Auftrag einen Qualitätskontrolleur zuweisen?
Ein zuständiger Verantwortlicher sorgt für Kontinuität in den Bereichen Formgebung, Dekoration und Verpackung. Diese Funktion trägt dazu bei, dass genehmigte Referenzen, Chargenidentität, Eskalation von Problemen und Freigabestatus aufeinander abgestimmt bleiben; sie ersetzt jedoch weder die Fachkräfte noch den vereinbarten Prüfplan.
Warum werden der Name des Kunden und die genauen Prüfdaten nicht angezeigt?
Diese öffentliche Fallstudie wahrt die Vertraulichkeit des Auftraggebers und gibt lediglich die zur Veröffentlichung bereitgestellten Projektdaten wieder. Auftragsmenge, Kapazität, Zeichnungen, Toleranzen, Prüfwerte und Geschäftsbedingungen werden weder offengelegt noch vermutet.
Quellen und Methodik
Die projektspezifischen Angaben und die vier Fotos aus der Fabrik wurden im September 2026 vom Team von Boyu Packaging zur Verfügung gestellt. Die Identität des Kunden, das Auftragsvolumen und nicht veröffentlichte technische Daten wurden bewusst ausgeklammert. Der allgemeine Kontext hinsichtlich Fertigung und Qualitätskontrolle wurde anhand der folgenden Quellen überprüft:
- British Glass, TEC 5: Qualitätssicherung und Qualitätskontrolle bei der Herstellung von Glasbehältern — Branchenleitlinien zur Rolle der Qualitätssicherung und -kontrolle bei der Herstellung von Glasbehältern.
- Glass Packaging Institute, “Was ist Glas?” — Zusammensetzung von Glasbehältern, Recyclingglas und der Kontext der Prozesssteuerung.
- ISO 28590:2017, Stichprobenverfahren für die Merkmalsprüfung — Offizieller Überblick über Abnahme-Stichprobenverfahren; herangezogen, um einen vereinbarten Stichprobenplan von einem angenommenen universellen AQL abzugrenzen.
- Inks & More, Technischer Leitfaden zum Glas-Siebdruck — Fachliche Erläuterung der Verfahren für gebogenes Glas, Oberflächenvorbereitung, Passgenauigkeit und Aushärtung.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch