














Risultato del progetto: Venerdì 18 settembre 2026, Boyu Packaging ha completato e spedito un ordine particolarmente impegnativo di flaconi diffusori in vetro personalizzati per un cliente giapponese. Il flacone da 420 g richiedeva una produzione controllata del vetro grezzo, la verniciatura a spruzzo e la serigrafia. Poiché un difetto riscontrato in qualsiasi fase iniziale avrebbe potuto comportare costi maggiori dopo la decorazione, Boyu ha incaricato un ispettore della qualità di seguire l’ordine dal flacone non decorato fino alla finitura, all’imballaggio finale e all’autorizzazione alla spedizione.
Il presente caso di studio riporta i dati forniti per questo progetto. Il nome del cliente, la quantità ordinata, la capacità, le tolleranze numeriche e i risultati delle ispezioni sono riservati o non sono stati forniti, pertanto non vengono desunti.
Per i marchi di profumi per la casa e gli acquirenti di imballaggi, la lezione principale è semplice: un flacone riccamente decorato dovrebbe essere gestito come un processo integrato, non come tre acquisti distinti per il vetro, il colore e la stampa.
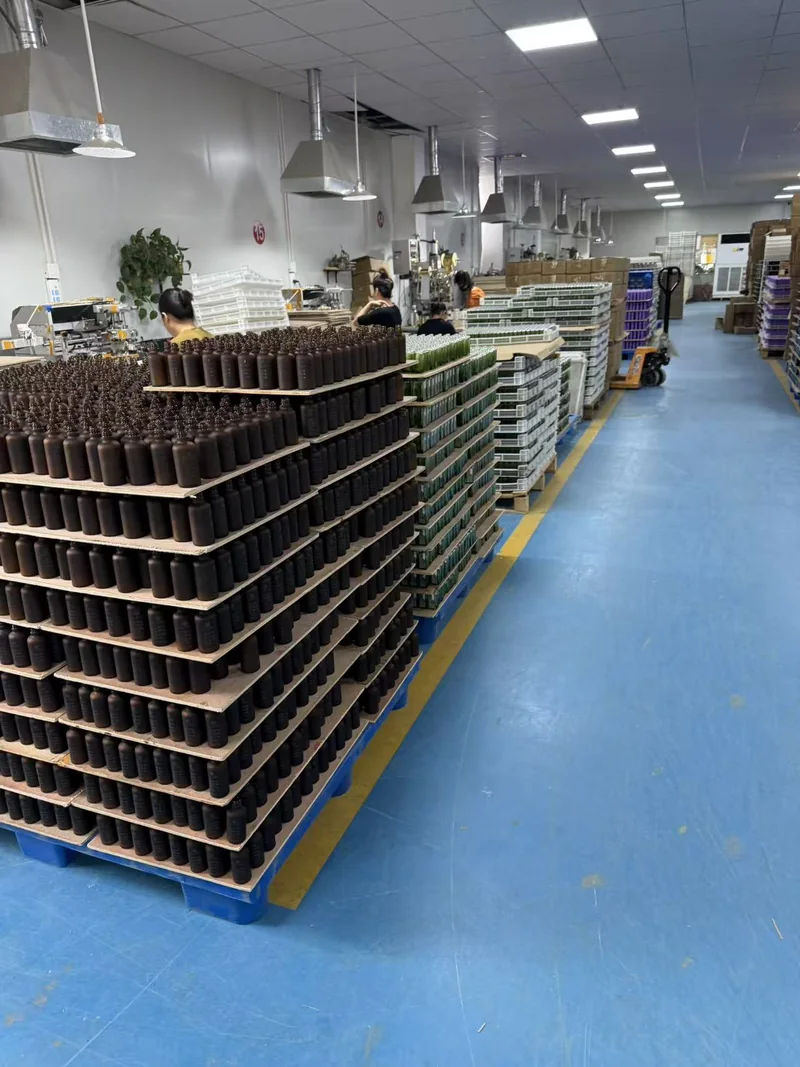
Descrizione del progetto: un flacone diffusore riccamente decorato destinato al mercato giapponese
Il cliente giapponese richiedeva un flacone in vetro per diffusore di aromi con un peso target di 420 g, seguito da verniciatura a spruzzo e serigrafia diretta. Tale combinazione ha aumentato l'onere di controllo: il flacone doveva innanzitutto soddisfare i requisiti concordati per il vetro grezzo, poi risultare idoneo al rivestimento, quindi presentare una superficie stabile per la stampa e, infine, resistere alla movimentazione e all'imballaggio per l'esportazione senza subire danni estetici.
| Elemento del progetto | Requisito confermato | Perché era importante |
|---|---|---|
| Mercato dei clienti | Giappone | L'acquirente ha espresso aspettative elevate in termini di qualità estetica e ha richiesto un'esecuzione accurata in ogni fase. |
| Flacone | Flacone diffusore in vetro da 420 g | Una bottiglia pesante rende ancora più importanti la formatura stabile, il controllo della massa, la distribuzione del vetro, il ricottura e una manipolazione accurata. |
| Decorazione | Verniciatura a spruzzo e serigrafia | La stampa viene applicata su una superficie decorativa appositamente preparata, pertanto le due operazioni devono funzionare come un unico sistema integrato. |
| Controllo degli ordini | Un addetto al controllo qualità dedicato ha seguito il lavoro | La proprietà è rimasta ininterrotta dall'inizio del processo, dalla bottiglia grezza fino alle fasi successive di decorazione e confezionamento. |
| Completamento | Completato, imballato e spedito il 18 settembre 2026 | L'ordine è stato trasferito alla spedizione solo dopo il completamento della sequenza di produzione controllata. |
Gli acquirenti che necessitano di informazioni sul contesto ingegneristico a monte possono consultare la guida dettagliata di Boyu su processo di produzione industriale delle bottiglie di vetro. Questo caso di studio si concentra sulle modalità di gestione di un singolo ordine, anziché riproporre l'intera guida alla produzione.
Perché una bottiglia da 420 g richiede un controllo rigoroso della produzione
Una bottiglia più pesante non è automaticamente più resistente o di migliore qualità. La domanda da porsi è dove si trova il vetro e se la bottiglia rispetta in modo uniforme la geometria prevista. La goccia di vetro fuso deve fornire materiale sufficiente per la bottiglia desiderata, mentre il processo di formatura deve distribuire tale materiale tra base, corpo, spalle e collo. Un dato relativo al peso medio non può rivelare eventuali zone localmente sottili o una base instabile.
Anche la massa influisce sul comportamento termico. Una base spessa e pareti più sottili non si raffreddano alla stessa velocità. Il vetro dei contenitori viene quindi sottoposto a un ciclo di ricottura controllato dopo la formatura, in modo da ridurre le tensioni residue senza deformare la bottiglia. Il ciclo corretto viene validato in base al tipo di vetro, alla massa, alla geometria e alle condizioni della linea di produzione; non esiste una temperatura o un’impostazione del trasportatore universalmente valida che possa essere applicata a ogni ordine da 420 g.
Per questo progetto, il requisito dei 420 g ha accentuato l'importanza di quattro controlli correlati:
- Stabilità di massa: la bottiglia deve rispettare le specifiche concordate per il progetto, non limitarsi a sembrare pesante.
- Distribuzione del materiale: la base, il corpo e le spalle devono presentarsi in modo sufficientemente omogeneo da soddisfare i requisiti funzionali ed estetici.
- Geometria e maneggevolezza: la bottiglia deve stare in piedi correttamente, essere compatibile con qualsiasi sistema di chiusura specificato e poter essere sottoposta al processo di decorazione senza che il contatto risulti instabile.
- Accettazione della superficie: il vetro non decorato deve essere idoneo alla applicazione di un rivestimento colorato; la verniciatura può modificarne l’aspetto, ma non costituisce una riparazione valida in caso di crepe, fessure, impattamenti, giunture evidenti o non conformità dimensionali.
Ecco perché l’ordine non è stato trasferito da un reparto all’altro come lotto anonimo. Un responsabile del controllo qualità identificato ha seguito l’iter e ha mantenuto visibili i requisiti approvati in ogni fase del passaggio di consegne.
Il percorso di lavorazione dal vetro grezzo alla bottiglia finita
Il progetto ha adottato un approccio “stage-gate”: era necessario identificare un problema prima che la fase successiva del processo a valore aggiunto rendesse più difficile e costoso porvi rimedio. I requisiti approvati dal cliente sono rimasti il punto di riferimento dall’inizio della produzione delle bottiglie vuote fino alla fase di post-lavorazione.
| Cancello di controllo | Domanda principale | Documenti che un acquirente dovrebbe richiedere | Rischi in caso di mancata esecuzione |
|---|---|---|---|
| 1. Congelamento delle specifiche | Cosa si intende esattamente per “accettabile”? | Disegno approvato, requisiti di peso, campioni di riferimento, riferimento cromatico, grafica e istruzioni di imballaggio. | I vari reparti valutano la stessa bottiglia in base a criteri diversi. |
| 2. Lancio della bottiglia nuda | Il vetro non decorato è adatto alla decorazione? | Identificativo del lotto, dati dimensionali e visivi, dati relativi alla massa delle bottiglie e stato di immissione sul mercato rispetto al piano concordato. | I difetti del vetro diventano invisibili o comportano costi maggiori dopo la decorazione. |
| 3. Approvazione del rivestimento | La superficie verniciata è uniforme e pronta per la stampa? | Campione fisico di colore approvato, confronto tra copertura e aspetto, prove di indurimento/adesione adeguate al sistema di rivestimento. | Variazioni di colore, copertura insufficiente, colature, contaminazioni o scarsa adesione della stampa. |
| 4. Rilascio tramite serigrafia | L'immagine è posizionata correttamente e è resistente sulla bottiglia rivestita? | Verifica del campione decorato approvato, dei controlli relativi alla posizione e all’orientamento, della completezza della stampa e dei controlli di resistenza adeguati al progetto. | Errori di registrazione, scarsa opacità, dettagli mancanti o decorazioni danneggiate durante la manipolazione. |
| 5. Autorizzazione all’imballaggio finale | Solo le bottiglie conformi sono protette per l'esportazione? | Verbale di ispezione finale, verifica delle quantità, stato di separazione, configurazione dell'imballaggio e identificazione della spedizione. | Stato misto, danni da sfregamento, rottura o spedizione non rintracciabile. |
La tabella distingue le buone pratiche di controllo dai dati di progetto non divulgati. Non si afferma che Boyu abbia utilizzato un particolare AQL, una tolleranza o un metodo di laboratorio specifico per questo ordine. Tali valori fanno parte del piano di ispezione approvato dall’acquirente e devono corrispondere al rischio effettivo del prodotto.
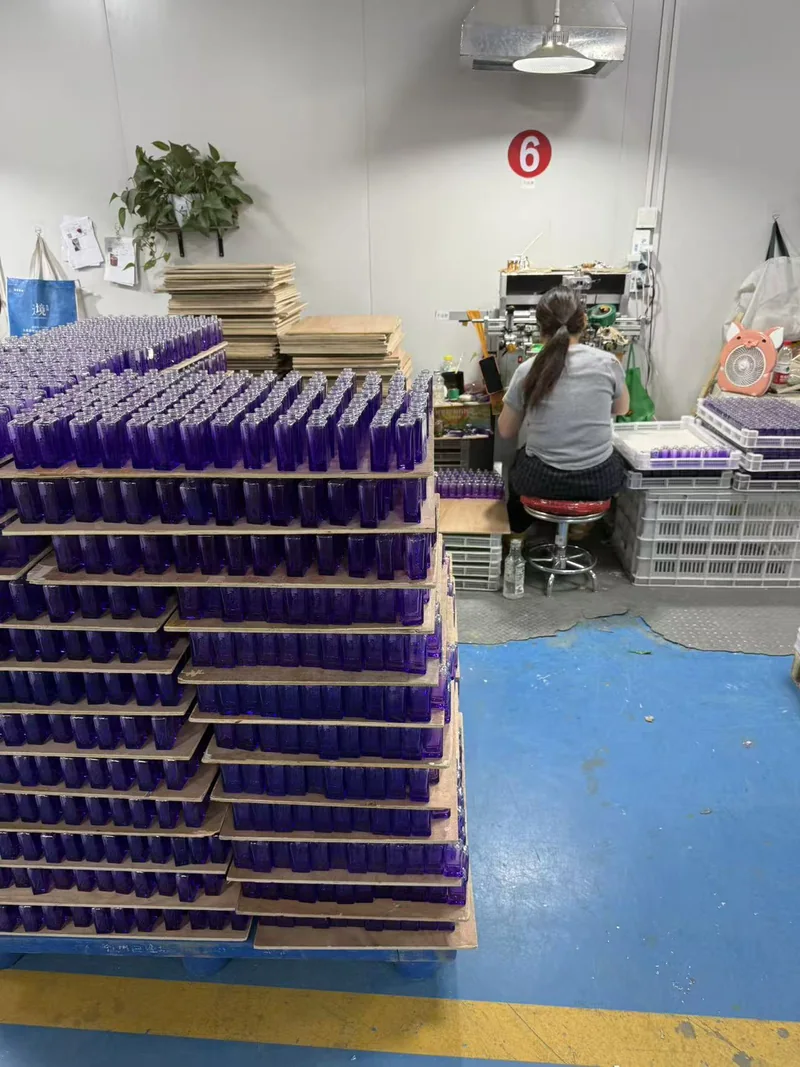
Perché era necessario regolamentare congiuntamente la verniciatura a spruzzo e la serigrafia
La verniciatura a spruzzo modifica il colore, la lucentezza e l’opacità applicando una pellicola decorativa sulla superficie esterna del vetro. La serigrafia trasferisce poi la grafica fornita dal cliente sulla bottiglia. Quando la stampa viene applicata su una superficie verniciata, la sua resa dipende non solo dall’inchiostro e dalla macchina da stampa, ma anche dalle condizioni, dal grado di indurimento e dalla pulizia del rivestimento sottostante.
Controllo della verniciatura: l'aspetto estetico dipende innanzitutto dalla preparazione della superficie
Il flacone vuoto deve essere pulito e idoneo al sistema di verniciatura scelto. Polvere, olio, segni di manipolazione o trattamenti superficiali incompatibili possono causare problemi locali di adesione o di aspetto estetico. Durante la verniciatura, i controlli visivi più significativi riguardano l’uniformità del colore rispetto a un campione di riferimento, l’uniformità della copertura, il livello di lucentezza o opacità, la definizione dei bordi e l’assenza di colature, zone sottili, particelle intrappolate o segni di contatto.
Il solo valore digitale del colore non è sufficiente. Il vetro trasparente, lo spessore del rivestimento, la geometria della bottiglia e l’illuminazione influenzano tutti il modo in cui il colore viene percepito. Una bottiglia fisica approvata rappresenta quindi il riferimento più utile per la produzione. Laddove la formula del diffusore prevista, il processo di pulizia o la manipolazione da parte del consumatore possano entrare in contatto con la decorazione, il marchio e il fornitore dovrebbero inoltre concordare, prima della produzione, quali test di resistenza siano pertinenti.
Controllo della serigrafia: posizione, leggibilità e adesione
Sulla bottiglia, la stampa rappresenta un problema sia di registrazione meccanica che grafico. La bottiglia deve essere posizionata in modo ripetibile nel dispositivo di fissaggio; la grafica deve evitare curvature problematiche o giunture dello stampo; e la stampa deve garantire un’opacità sufficiente e una definizione dei contorni adeguata sullo sfondo scelto. Il corretto percorso di essiccazione o polimerizzazione dipende dall’effettivo sistema di inchiostri e rivestimenti, pertanto il processo deve essere approvato su bottiglie destinate alla produzione piuttosto che ipotizzato sulla base di una prova colore su supporto piatto.
La questione pratica relativa al rilascio non è semplicemente: “Il logo ora appare corretto?”. È piuttosto: “La stampa approvata rimane correttamente posizionata, completa e fissata dopo le condizioni di manipolazione ed esposizione definite per questo prodotto?”. Tale requisito dovrebbe essere inserito nelle specifiche del progetto, conservando un campione decorato e firmato come standard visivo.
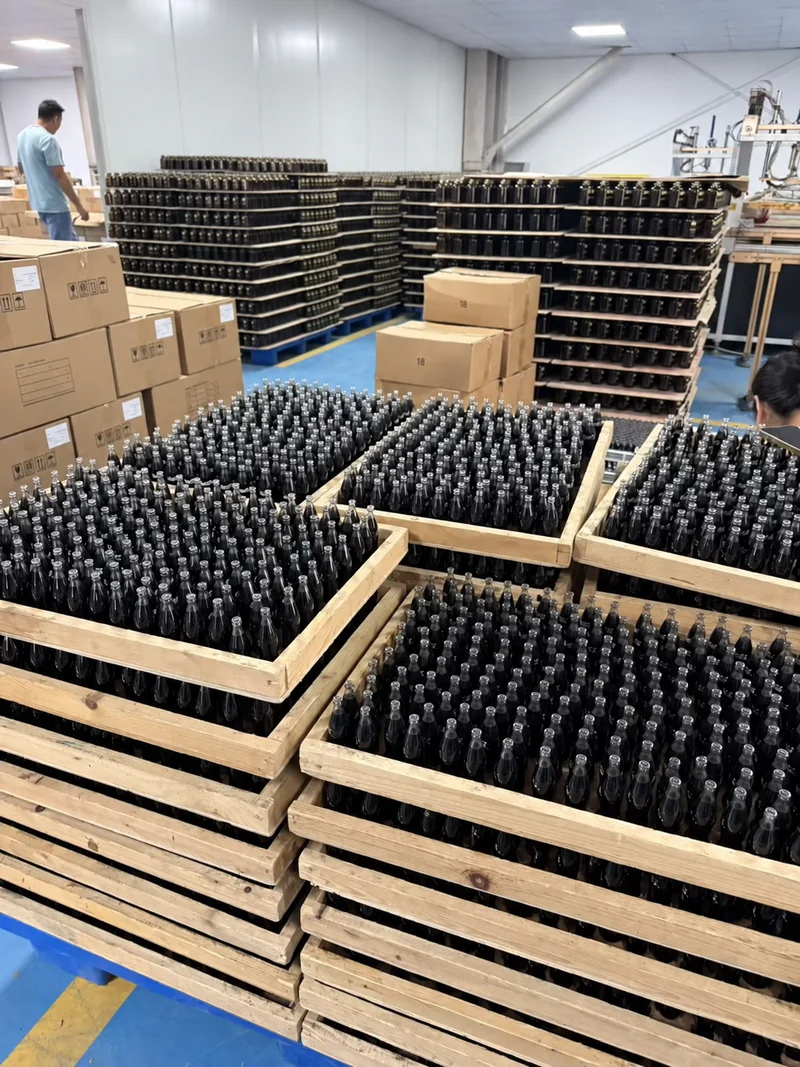
Cosa ha cambiato l'ispettore di qualità dedicato
Boyu ha incaricato un addetto al controllo qualità di seguire questo ordine di produzione, dal vetro grezzo fino alle fasi di post-lavorazione. Il valore di questo ruolo risiedeva nella continuità. Anziché lasciare che ogni reparto si occupasse solo delle proprie operazioni, un’unica persona verificava se il prodotto di una fase fosse idoneo a passare a quella successiva.
Nel caso di un ordine a più fasi, tale titolarità prevede cinque controlli pratici:
- Un’interpretazione di tale requisito. Gli stessi riferimenti approvati seguono l'ordine prestabilito, anziché essere reinterpretati ad ogni passaggio di consegne.
- Cancella l'identificativo del lotto. I prodotti in lavorazione possono rimanere associati al relativo ordine e alla fase di produzione, riducendo il rischio di confondere lo stato o i lotti di colore.
- Un'escalation precedente. Un’anomalia rilevata prima della verniciatura o della stampa può essere risolta prima che si generino costi aggiuntivi.
- Correzione a circuito chiuso. Se un sintomo a valle indica una causa a monte, il problema può essere ricondotto al processo pertinente anziché essere risolto ripetutamente alla fine.
- Assumersi la responsabilità. Il reparto imballaggio riceve i prodotti il cui stato di lavorazione è stato confermato, anziché dare per scontato che la presenza fisica nell'area dei prodotti finiti equivalga all'approvazione.
Ciò non significa che un ispettore debba esaminare personalmente ogni caratteristica di ogni bottiglia. Significa che un responsabile coordini i controlli concordati, la registrazione dei dati, la sospensione, l’immissione in commercio e l’escalation. Il campionamento statistico può essere appropriato per attributi definiti, mentre i difetti critici per la sicurezza o ad alto rischio possono richiedere controlli diversi. Il piano deve essere concordato per l’ordine specifico; l“”AQL” non sostituisce una classificazione scritta dei difetti e una regola di accettazione.
Completamento, imballaggio e spedizione in Giappone
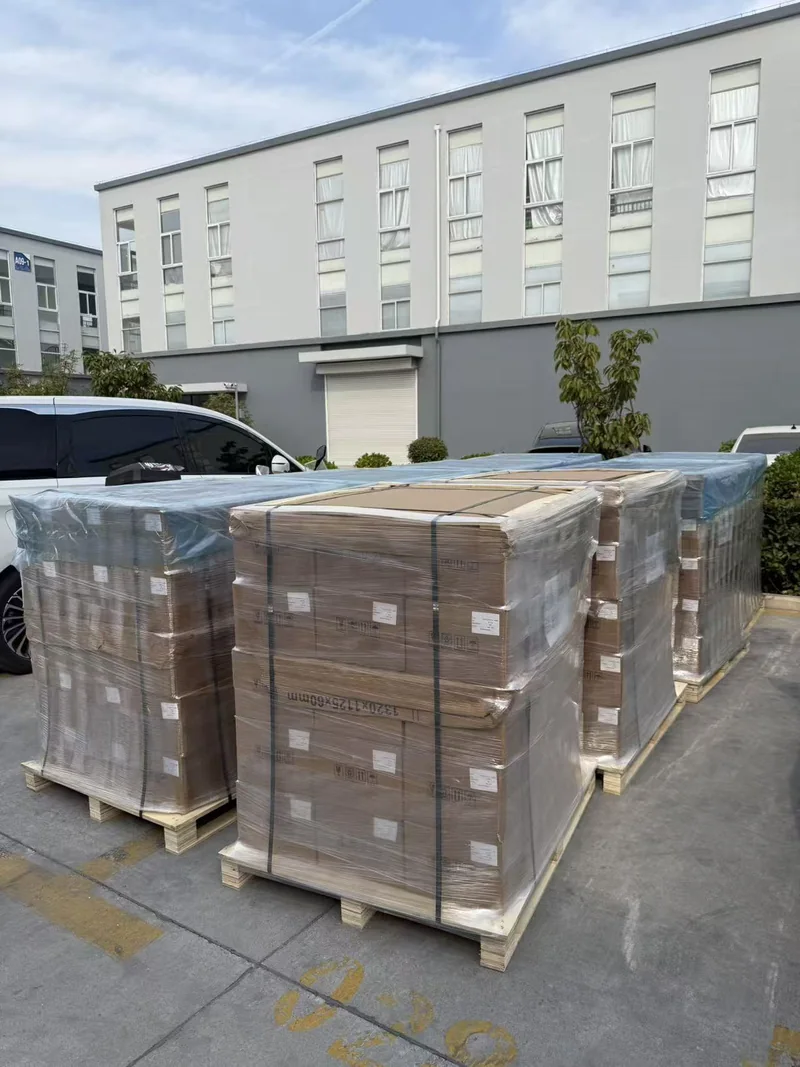
Una volta completate le fasi di preparazione delle bottiglie e di decorazione secondo il percorso di controllo previsto dal progetto, l’ordine è giunto alla fase di imballaggio finale. La fotografia della spedizione allegata mostra i cartoni impilati su pallet, fissati con reggette e ricoperti da pellicola estensibile protettiva in vista della spedizione. L’ordine è stato completato, imballato e spedito venerdì 18 settembre 2026.
Nel caso del vetro pesante decorato, l’imballaggio è parte integrante della qualità del prodotto, piuttosto che un semplice aspetto logistico secondario. L’imballaggio deve impedire il contatto tra le bottiglie, limitarne il movimento all’interno del cartone e impedire che la superficie decorata sfreghi contro i divisori o i componenti adiacenti. La configurazione finale deve essere verificata utilizzando la bottiglia di produzione e la decorazione prevista, poiché una bottiglia più pesante aumenta sia l’energia d’urto unitaria sia il carico sul pallet.
Cosa possono trarre gli acquirenti da questo progetto
Questo caso è utile perché evidenzia i punti in cui una bottiglia dall’aspetto pregiato può presentare difetti: non solo nella macchina per la produzione del vetro, né solo durante l’ispezione finale. Il rischio si accumula lungo l’intera sequenza di lavorazione. Un capitolato d’appalto rigoroso dovrebbe quindi mettere in evidenza i punti di passaggio di responsabilità prima che il prezzo e la produzione vengano approvati.
Lista di controllo per la richiesta di preventivo relativa a un flacone diffusore con decorazioni elaborate
- Descrivi la bottiglia: revisione del disegno, massa nominale e tolleranza concordata, capacità massima e capacità nominale, collo/finitura, dimensioni critiche, stabilità della base e limiti dei difetti visivi.
- Definire la decorazione: riferimento cromatico fisico, opacità, livello di lucentezza, contorni di mascheratura, file grafico, posizione di stampa, orientamento e registrazione accettabile.
- Definire le prestazioni: quali controlli relativi all’adesione, all’attrito, alla resistenza chimica, al riempimento, alla chiusura, alle perdite, alle cadute o al trasporto vengono effettuati sulla confezione finita — e chi esegue ciascuno di essi.
- Definizione di ispezione: classi di difetti, piano di campionamento, punti di fermo, campioni limite approvati, registrazioni, procedure di escalation delle non conformità e regole di ricontrollo.
- Definizione di "imballaggio": concetto di divisorio/inserto, quantità per cartone, limiti per pallet, etichette, protezione dall'umidità e modalità di spedizione.
- Definizione di "controllo delle modifiche": quali variazioni relative al materiale di base del vetro, alla cavità dello stampo, al rivestimento, all'inchiostro, al percorso di lavorazione o all'imballaggio richiedono la notifica al cliente e una nuova approvazione.
I marchi che desiderano confrontare i vari formati possono consultare il sito di Boyu Opzioni per i flaconi in vetro per diffusori di aromaterapia. Quella pagina è un riferimento a prodotti correlati; non va interpretata come il progetto riservato della bottiglia descritto nel presente caso.
Domande frequenti
Un flacone diffusore da 420 g è automaticamente di qualità superiore?
No. Una bottiglia da 420 g può trasmettere una sensazione di pregio, ma il peso da solo non è indice di qualità. Gli acquirenti devono inoltre verificare la distribuzione del vetro, il processo di ricottura, la geometria, la capacità, i difetti superficiali, l’adattamento del tappo, la decorazione e le prestazioni di imballaggio.
Perché ispezionare la bottiglia nuda prima del rivestimento?
Il rivestimento comporta un aumento dei costi e può ridurre la visibilità di alcuni indizi presenti sulla superficie. Fornendo solo bottiglie nude conformi ai requisiti, si impedisce alle squadre di decorare vetri che già non soddisfano le dimensioni, l’aspetto o i requisiti strutturali concordati.
È possibile applicare la serigrafia su una bottiglia di vetro verniciata a spruzzo?
Sì, una volta che il rivestimento, l’inchiostro, la preparazione della superficie e il processo di polimerizzazione selezionati siano stati convalidati congiuntamente sulla bottiglia destinata alla produzione. L’acquirente dovrà approvare il campione decorato finale e definire i requisiti relativi all’adesione, alla resistenza allo sfregamento e alla resistenza chimica.
Perché assegnare un solo addetto al controllo qualità a un ordine?
Un responsabile dedicato garantisce la continuità tra le fasi di formatura, decorazione e confezionamento. Il suo ruolo contribuisce a mantenere allineati i riferimenti approvati, l’identificazione dei lotti, l’escalation dei problemi e lo stato di rilascio; non sostituisce gli operatori specializzati né il piano di ispezione concordato.
Perché non vengono visualizzati il nome del cliente e i dati esatti dell'ispezione?
Il presente caso di studio pubblico rispetta la riservatezza dell’acquirente e riporta esclusivamente i dati relativi al progetto forniti ai fini della pubblicazione. La quantità ordinata, la capacità, i disegni, le tolleranze, i valori dei test e le condizioni commerciali non vengono divulgati né ipotizzati.
Fonti e metodologia
I dati specifici relativi al progetto e le quattro fotografie dello stabilimento sono stati forniti dal team di Boyu Packaging nel settembre 2026. L’identità del cliente, il volume dell’ordine e i dati tecnici riservati sono stati intenzionalmente omessi. Il contesto generale relativo alla produzione e al controllo qualità è stato verificato sulla base delle seguenti fonti:
- British Glass, TEC 5: Garanzia di qualità e controllo di qualità nella produzione di contenitori in vetro — linee guida del settore sul ruolo della garanzia e del controllo della qualità nella produzione di contenitori in vetro.
- Glass Packaging Institute, “Che cos’è il vetro?” — composizione del vetro per contenitori, vetro riciclato e contesto del controllo di processo.
- ISO 28590:2017, Procedure di campionamento per il controllo per attributi — panoramica ufficiale dei sistemi di campionamento per l’accettazione; citata per distinguere un piano di campionamento concordato da un AQL universale ipotetico.
- Inks & More, guida tecnica alla serigrafia su vetro — spiegazione dettagliata dei processi relativi al vetro curvo, alla preparazione della superficie, all’allineamento e all’indurimento.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch