














Risposta diretta: Misurare l'evacuazione della pompa airless in base al peso, utilizzando la formula effettiva e la confezione finita completa. Determinare innanzitutto la massa netta di riempimento verificata. Azionare il flacone seguendo un protocollo scritto a corsa completa fino al punto finale definito, lasciarlo riposare per il periodo di recupero specificato, azionarlo nuovamente, quindi determinare la massa di prodotto ancora presente all'interno della pompa e del flacone.
Tasso di evacuazione (%) = (quantità netta verificata − massa residua del prodotto) ÷ quantità netta verificata × 100. Il tasso di residuo è la frazione opposta. Se un flacone contiene 50,00 g e al punto finale ne rimangono 1,40 g, l’evacuazione è pari a 97,2% e il residuo è pari a 2,8%. Non esiste uno standard cosmetico universale che stabilisca che ogni flacone airless debba raggiungere una determinata percentuale: il limite di accettabilità deve specificare esattamente il flacone, l’erogatore, la formula, il riempimento, la temperatura, l’orientamento, la corsa e il metodo di determinazione del punto finale.
La presente guida è destinata agli ingegneri del packaging, ai marchi cosmetici, agli imbottigliatori per conto terzi e ai team addetti agli acquisti e alla qualità. Si riferisce ai flaconi airless a pistone; i sistemi “bag-in-bottle” e a bustina richiedono istruzioni specifiche relative alla loro struttura. Gli esempi numerici sono esempi di calcolo e non specifiche automatiche valide per ogni prodotto.
Velocità di evacuazione della pompa airless, percentuale di residuo e recupero utilizzabile
Il tasso di erogazione indica quale percentuale del prodotto contenuto nella confezione può essere erogata nell’ambito di una simulazione d’uso definita. Si tratta di un risultato che dipende dalla combinazione di confezione e formulazione, non di una proprietà della sola bottiglia vuota. Una pompa può presentare un’eccellente resa in laboratorio con un liquido di riferimento a bassa viscosità, ma lasciare comunque una quantità considerevole di crema nella confezione finale destinata al mercato.
| Indicatore | Calcolo | a cosa risponde |
|---|---|---|
| Massa netta di riempimento verificata | Massa iniziale della confezione riempita − tara della confezione vuota | Quanta quantità di latte in polvere è stata effettivamente versata in questo campione di prova? |
| Massa residua del prodotto | Massa della confezione dell'endpoint − tara della confezione pulita e asciutta | Quanto latte artificiale rimane nel biberon, nell'area del pistone, nella camera e nell'uscita? |
| Tasso di evacuazione | (Contenuto netto − residuo) ÷ contenuto netto × 100% | Qual è stata la percentuale di raggiungimento dell'endpoint definito? |
| Tasso residuo | Residuo ÷ contenuto netto × 100% | Qual è la percentuale che rimane non disponibile? |
| Dosi perse equivalenti | Massa residua ÷ massa della dose media in regime stazionario | A quante dosi complete corrisponde il residuo non accessibile? |
Le percentuali di evacuazione e residue contribuiscono al valore 100% solo quando il bilancio di massa è chiuso. L’evaporazione, le perdite, il prodotto rimasto nei recipienti di raccolta, una pulizia non accurata o una modifica dell’assemblaggio della confezione causano una perdita inspiegabile. Segnalate tale perdita; non definitela semplicemente “erogata”.”
La massa è l'unità di misura primaria preferita. Convertire in volume utilizzando esclusivamente la formula della densità alla temperatura indicata: volume = massa ÷ densità. Un grammo non corrisponde automaticamente a un millilitro. Un olio, un siero ricco di alcol e una crema solare minerale densa possono tutti dare luogo a conversioni massa-volume diverse.
Come una pompa airless a pistone svuota il flacone
Premendo l'attuatore, il prodotto contenuto nella camera della pompa viene erogato. Quando l'attuatore ritorna in posizione iniziale, le sue valvole cambiano stato e la camera si riempie nuovamente. La differenza di pressione al di sotto del prodotto fa sì che il pistone interno si sposti verso l'alto, mantenendo la formula a contatto con l'ingresso. L’aria esterna entra al di sotto del pistone attraverso lo sfiato alla base; non dovrebbe formare bolle nella formula come accadrebbe in un normale flacone con tubo di immersione.
“Il termine ”airless” non indica quindi un vuoto da laboratorio perfetto, una confezione sterile o l’assenza totale di residui. Il prodotto deve comunque occupare la camera della pompa e il percorso di uscita. È inevitabile la formazione di un sottile strato sulle pareti e la bagnatura delle guarnizioni. Le prestazioni diventano inaccettabili quando il prodotto in eccesso rimane intrappolato a causa dell’inclinazione del pistone, dell’attrito, di uno sfiato ostruito, della formazione di ponti tra le formule, della geometria interna, di perdite d’aria o di una pompa incapace di riempirsi nuovamente.
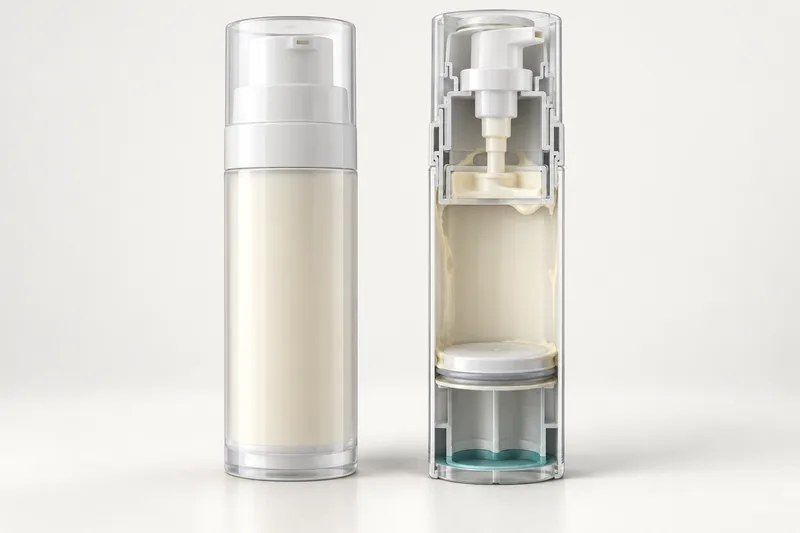
Per la scelta dei prodotti, inizia con quelli di Boyu Categoria: flaconi con pompa airless, quindi qualificare la costruzione scelta con la formula di mercato. Un esempio pratico come il Serie di flaconi airless in PP da 30–150 mL per lozioni è comunque necessario confermare i dettagli relativi alla pompa, al pistone, ai materiali dei componenti e alla resa per ciascuna formula.
Una prova di evacuazione gravimetrica ripetibile
Un protocollo efficace consente di gestire le variabili che influenzano il risultato. La sequenza riportata di seguito costituisce un quadro di riferimento pratico; trasformatela in una procedura operativa standard (SOP) ben definita, inserendo dati e responsabilità specifici per il progetto.
- Definire il campione di prova. Registrare i codici dei componenti relativi a bottiglia, pistone, pompa, attuatore, guarnizione, tappo esterno, resina e colorante; la cavità dello stampo e il lotto, se disponibili; la decorazione; la data di assemblaggio; il lotto della formula; il livello di riempimento previsto; e il processo di riempimento.
- Selezionare le unità rappresentative. Prelevare campioni da cavità di stampaggio, lotti di componenti e posizioni di assemblaggio rilevanti. Un singolo pezzo selezionato manualmente ha valore dimostrativo, non di qualificazione. Stabilire la dimensione del campione in base al rischio del prodotto, alla variabilità del lotto e alla decisione che i dati devono supportare.
- Impostare correttamente la tara. L'approccio più efficace consiste nel determinare la tara della singola confezione senza modificare l'assemblaggio finale. Se, dopo la taratura, non è possibile riempire l'unità senza modificarla, utilizzare una tara convalidata dei componenti abbinati oppure determinare la tara individuale "pulita/asciutta" in modo distruttivo dopo la prova. Registrare con precisione quali parti — con o senza tappo — vengono pesate.
- Specificare le condizioni della confezione e la composizione. Indicare l'ora, la temperatura e l'orientamento di conservazione. Effettuare i test nelle normali condizioni di laboratorio e nei limiti di utilizzo pertinenti, qualora la reologia subisca variazioni significative. Una crema che si svuota a 23 °C potrebbe bloccarsi in un bagno freddo o dopo un periodo di invecchiamento.
- Compilare secondo la procedura indicata dal responsabile della produzione. Controllare il riempimento della rete, la posizione degli ugelli, la velocità di riempimento, l’intrappolamento dell’aria, il ritardo di assemblaggio e l’installazione della pompa. Rimuovere il prodotto esterno senza prelevare la formula dal percorso interno.
- Pesare l'unità finita iniziale. Utilizzare una bilancia calibrata con una risoluzione adeguata alla minima differenza significativa tra i residui. Come regola pratica di metrologia, l’incremento di visualizzazione non dovrebbe essere superiore a un decimo della variazione che si deve distinguere.
- Preparare e registrare. Eseguire cicli completi di pressione e rilascio alla frequenza specificata, lasciando che l’attuatore torni completamente in posizione iniziale. Registrare le corse necessarie per erogare il primo prodotto e quelle necessarie per ottenere una dose continua e priva di aria. L’adescamento è un risultato diverso dall’evacuazione.
- Esegui la simulazione d'uso. Somministrare secondo l'orientamento previsto e all'intervallo indicato. Raccogliere ogni dose in recipienti tarati oppure pesare periodicamente la confezione. Registrare la resa iniziale, intermedia e finale, in modo che una diminuzione della dose non venga mascherata dalla percentuale finale.
- Applicare la regola dell'endpoint. Interrompere l'operazione solo quando viene raggiunto il valore finale prestabilito. Quindi lasciare riposare la bottiglia nell'orientamento specificato per il periodo indicato e ripetere il test del valore finale.
- Determinare il residuo. Pesare la confezione dell’endpoint non modificata, quindi smontarla in modo sicuro, recuperare o rimuovere il prodotto, pulirla con un metodo convalidato, asciugarla fino a massa costante e pesare la tara della confezione. Se la pulizia può comportare l’estrazione di additivi plastici o lasciare tracce di solvente/acqua, convalidare il metodo di determinazione della tara con prove di controllo.
- Chiudere il bilancio di massa. Confrontare la massa iniziale del prodotto con quella del prodotto consegnato, sommata al residuo misurato e alle perdite note dovute al campionamento e alla pulizia. Indagare sulle perdite inspiegabili che superano l’incertezza del metodo indicata.
- Indica sulla mappa dove si trovano i residui. Fotografare e, se opportuno, pesare i residui per zona: attuatore/uscita, camera della pompa, parte superiore, parete del flacone, perimetro del pistone, prodotto sfuso sopra un pistone bloccato e zona della base/sfiato.
- Segnalare ogni unità. Indicare i valori individuali, la media, la deviazione standard, il volume minimo di evacuazione, il residuo massimo e i casi di non conformità. Una media soddisfacente può nascondere la presenza di una sola bottiglia bloccata.
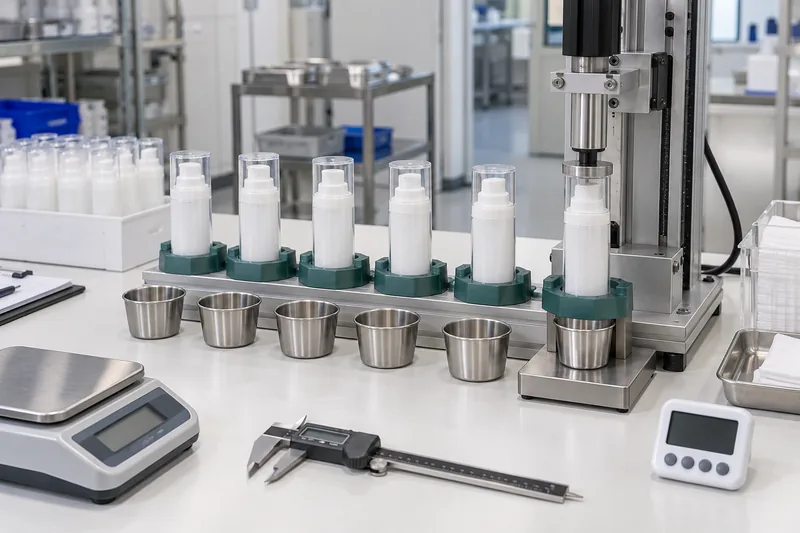
La norma ASTM D3890 riguarda il numero di azionamenti necessari per l’adescamento di un erogatore a pompa meccanica; la norma ASTM D4336 riguarda la resa media per azionamento in termini di peso; la norma ASTM D6633 riguarda la stabilità funzionale di base in condizioni di utilizzo accelerato. Si tratta di elementi utili di un programma di test sugli erogatori a pompa, ma nessuno di essi sostituisce un protocollo concordato di evacuazione dell’aria per l’aspetto estetico dell’intera confezione. Conservare Verifica della portata della pompa per ogni corsa separatamente dal risultato dello svuotamento, quindi interpretare i due insieme.
È l'endpoint a determinare il risultato
“L’indicazione ”pompare fino a svuotamento” non è riproducibile. Un operatore potrebbe fermarsi al primo sprazzo; un altro potrebbe effettuare 40 rapide corse parziali. Definire un punto finale oggettivo prima di eseguire il test. Una regola giustificabile potrebbe combinare:
- una corsa completa dell'attuatore e il ritorno completo;
- una frequenza massima di azionamento;
- una soglia di dose espressa in termini di massa o come percentuale della dose media allo stato stazionario dell’unità;
- un numero richiesto di battiti consecutivi al di sotto della soglia;
- un periodo di riposo prestabilito e un orientamento, seguiti da una sfida di riavvio;
- trattamento degli sputi intermittenti, delle boccate di sola aria e di una dose recuperata successivamente.
Ad esempio, un’azienda potrebbe definire un endpoint come tre cicli completi consecutivi, ciascuno dei quali eroga meno di 10% della dose media allo stato stazionario di quell’unità, seguiti da 24 ore in posizione eretta e da una prova di provocazione ripetuta. Si tratta di un protocollo di esempio, non uno standard internazionale. Lo studio indipendente del 2025 sulla svuotabilità citato di seguito ha utilizzato una regola operativa diversa: assenza di prodotto dopo tre azionamenti della pompa, seguita da un riposo in posizione verticale di 24 ore a 23 °C e da una ripetizione della procedura. I risultati ottenuti con criteri di valutazione diversi non dovrebbero essere confrontati come se fossero equivalenti.
Tre metodi — e quali aspetti ciascuno di essi può tralasciare
| Metodo | Uso ottimale | Controllo principale | Limitazione principale |
|---|---|---|---|
| Bilancio di massa del lotto | Percentuale di evacuazione primaria | Tara individuale affidabile e assemblaggio invariato | Non rileva residui a meno che non sia seguito da uno smontaggio |
| Somma delle dosi accumulate | Curva di dosaggio e quantità utile erogata | Serbatoi tarati, basse perdite di trasferimento e controllo dell'evaporazione | Il prodotto presente sugli utensili o nei contenitori può causare una perdita apparente |
| Recupero distruttivo | Individuazione della causa principale e massa di zona | Recupero convalidato tramite raschiatura, risciacquo o estrazione | Il recupero potrebbe essere incompleto; la pulizia può modificare la massa della confezione |
Calcolo del tasso di evacuazione effettuato
Valori misurati
Confezione iniziale riempita = 78,10 g
Tara della confezione singola, pulita e asciutta = 28,10 g
Confezione dell'Endpoint prima della pulizia = 29,50 g
Contenuto netto = 78,10 − 28,10 = 50,00 g
Massa residua = 29,50 − 28,10 = 1,40 g
Evacuazione = (50,00 − 1,40) ÷ 50,00 × 100 = 97,2%
Tasso residuo = 1,40 ÷ 50,00 × 100 = 2,8%
Se la dose media allo stato stazionario è pari a 0,40 g, i restanti 1,40 g corrispondono a 3,5 dosi piene nominali. Questo risultato orientato al consumatore può essere più utile ai fini decisionali rispetto a “2,8%”, specialmente nel caso di un trattamento di alto valore. Calcolare anche il valore del prodotto perso: massa residua × costo del prodotto confezionato per grammo. Il costo del residuo — non solo la percentuale — aiuta a stabilire le priorità nel lavoro di progettazione.
Qual è una buona velocità di evacuazione per una pompa airless?
Non esiste una percentuale di riempimento universale valida per tutti i flaconi airless per cosmetici. Le pagine dei fornitori riportano spesso valori di evacuazione elevati, ma tali cifre possono basarsi su liquidi, riempimenti, temperature, punti finali e denominatori diversi. È opportuno considerare indicazioni quali “95%” o “98%” come risultati da riprodurre nelle condizioni specificate, e non come standard universali.
Anche dati indipendenti dimostrano perché una di queste cifre sia fuorviante. Uno studio del 2025 sulle confezioni di cosmetici in commercio ha riportato residui bassi ma variabili per diversi prodotti airless: alcune confezioni di lozione per il corpo airless lasciavano circa 0,29%–1,18%, alcune confezioni di crema per il viso erano al di sotto di 1%, mentre un’altra confezione di crema per il viso ne lasciava circa 3,3% e un vasetto airless circa 5,18%. Si tratta di osservazioni relative ai prodotti e al metodo di prova utilizzati, non di limiti di accettazione automatici per una nuova confezione.
Costruisci la regola di accettazione utilizzando quattro porte logiche
- Punto di controllo del valore per il consumatore: definire la massa massima dei residui, la percentuale, le dosi perse e, se del caso, il valore di vendita al dettaglio perso che il marchio è disposto ad accettare.
- Porta logica: richiedono un adescamento corretto, un'erogazione continua, il ritorno completo dell'attuatore, la corsa del pistone, una dose accettabile nella fase finale del ciclo di vita e il riavvio dopo il periodo di riposo. Un'elevata evacuazione media non giustifica il blocco dell'unità.
- Filtro statistico: Stabilire sia un valore statistico a livello di lotto sia un limite minimo o massimo di residui per singola unità. Specificare la dimensione del campione, la definizione di lotto e la gestione dei casi di non conformità. Non approvare un lotto solo perché la media sembra soddisfacente.
- Portale reclami: se il reparto marketing o il fornitore promette un valore di evacuazione, calcolarlo utilizzando la stessa formula e lo stesso metodo indicato, e conservare il rapporto a sostegno di tale affermazione.
Una specifica può quindi indicare, ad esempio: “Ogni unità deve soddisfare la velocità minima di evacuazione concordata, la media del lotto deve soddisfare l’obiettivo concordato, nessuna unità deve bloccarsi o far entrare aria visibile e la resa nella fase finale del ciclo di vita deve rimanere entro il profilo di dose concordato”. Inserire i valori derivati dal progetto dopo i dati pilota e di qualificazione, non dopo che la spedizione è risultata non conforme.
Tale limite dovrebbe rientrare nell'accordo più ampio sulla qualità degli imballaggi cosmetici, insieme al controllo delle modifiche. Per quanto riguarda le decisioni relative ai lotti, collegare i limiti di evacuazione individuali e medi al marchio Piano di controllo AQL per gli imballaggi cosmetici senza confondere l’AQL con le specifiche prestazionali stesse. Un nuovo motore della pompa, una nuova resina per i pistoni, un nuovo lubrificante, una nuova cavità della bottiglia, un nuovo stabilimento di assemblaggio o un nuovo fornitore della formula possono modificare il tasso di evacuazione anche se la confezione sembra identica.
Analizza l'andamento dei residui prima di scegliere una correzione
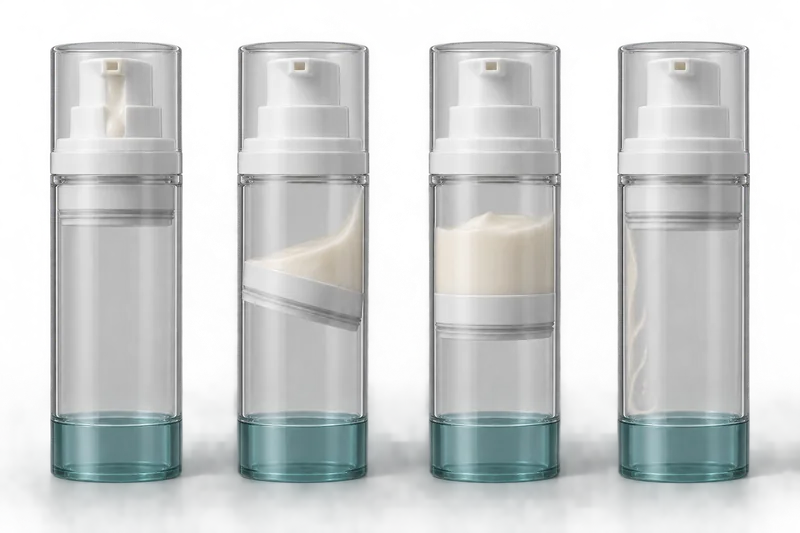
| Residuo osservato | Meccanismo probabile | Conferma prima | Direzione tecnica |
|---|---|---|---|
| Il pistone raggiunge la posizione massima; si riscontra solo un piccolo residuo nell'uscita/nella camera | Volume morto normale del percorso bagnato o elevata capacità di ritenzione della camera | Recuperare separatamente i residui presenti nel percorso della pompa | Ridurre il volume di ritenzione nel percorso/nella camera se il valore per il consumatore giustifica una riprogettazione |
| Cuneo su un solo lato; pistone visibilmente inclinato | Ovalità del cilindro, disallineamento del pistone, attrito irregolare sul bordo, bava o carico laterale | Dimensioni del pistone e dell'alesaggio in base alle cavità e ai segni di corsa | Corretta rotondità dell'alesaggio, progettazione del pistone, allineamento durante lo stampaggio o l'assemblaggio |
| Il pistone di livellamento si blocca a un'altezza costante | Ostruzione della presa d’aria alla base, restringimento locale del foro, attrito elevato o differenziale di pressione insufficiente | Spazio libero di ventilazione, posizione dell'etichetta/decorazione, profilo del foro e attrito | Ripristinare il flusso d'aria sotto il pistone; correggere l'abbinamento geometria/materiale |
| Pellicola a parete sottile; in caso contrario, il pistone compie la corsa completa | Adesione della formula, tensione di snervamento, energia superficiale o reologia dipendente dalla temperatura | Residuo in funzione della temperatura/età; interazione tra formula e parete | Valutare la compatibilità tra superficie/materiale e le proprietà reologiche della formulazione; non dare per scontato che un maggiore vuoto rimuova il film |
| Grandi sacche d'aria; dosaggio intermittente | Aria intrappolata nel sistema di riempimento, perdita nel percorso del prodotto, problema alla valvola o adescamento incompleto | Compilare la sezione relativa al video, verificare l'integrità della tenuta, il funzionamento della valvola e il conteggio delle dosi | Migliorare le operazioni di riempimento/degassaggio e assemblaggio; adeguare l'ingresso della pompa alle valvole |
| Buon risultato quando è fresco; scarso dopo l’invecchiamento o la conservazione in frigorifero | Cambiamento reologico, rigonfiamento della resina/guarnizione, migrazione del lubrificante, scorrimento o separazione della formulazione | Dimensioni dei componenti invecchiati, coppia/funzione e stato della formula | Modificare l'interfaccia materiale/formula, la tolleranza o il progetto di stoccaggio; ripetere la qualificazione |
Perché un flacone airless rilascia troppo prodotto
1. Il metodo di prova provoca il guasto
Corse incomplete, un attuatore che non riesce a tornare in posizione iniziale, cicli molto rapidi, pulizia irregolare e l'arresto al primo getto d'aria possono tutti influire negativamente sul risultato. Al contrario, scuotere, riscaldare o aprire la confezione durante il test può gonfiare le prestazioni oltre i livelli reali di utilizzo da parte del consumatore. Verificare innanzitutto il metodo, il bilanciamento, la tara e il calcolo.
2. La valvola di sfiato di base non può far entrare aria al di sotto del pistone
In una confezione a pistone è necessario che l'aria esterna possa fluire sotto il pistone. Un'etichetta, una decorazione sul fondo, un elemento del tappo di trasporto, sbavature di stampaggio o detriti possono ostruire lo sfiato. La pompa non riesce quindi a generare un differenziale di pressione sufficiente a sollevare il pistone. Definire sul disegno un'area libera da etichette e rivestimenti e ispezionarla dopo la decorazione e il confezionamento.
3. Il pistone e l'alesaggio della bottiglia non si muovono come un unico sistema
Una forza di tenuta insufficiente può consentire il passaggio di aria oltre il pistone; una forza eccessiva provoca attrito e blocchi. L’ovalità del contenitore, la conicità, le nervature, le cavità, le linee di saldatura, le sbavature, le variazioni del bordo del pistone e l’attrito della resina sono tutti fattori rilevanti. Misurare il diametro funzionale lungo il percorso di corsa e attraverso le cavità, non solo il diametro esterno a un’unica altezza.
4. La reologia della formula supera il percorso di flusso
Un unico valore di viscosità è insufficiente. La tensione di snervamento, l’assottigliamento per taglio, il recupero tissotropico, le particelle, la struttura cerosa e la temperatura determinano se la formula scorre nella camera tra una corsa e l’altra e si stacca dalla parete. Utilizzare la formula reale nel suo intervallo di temperatura e di invecchiamento. L’acqua è utile per alcuni controlli di tenuta, ma non è un sostituto idoneo per una crema viscosa o una sospensione minerale.
5. Il riempimento intrappola aria o il pistone non è posizionato correttamente
Un'elevata velocità di riempimento, una profondità dell'ugello inadeguata, un flusso interrotto, la formazione di schiuma, una sequenza di riempimento non corretta o un ritardo nell'assemblaggio possono causare la formazione di vuoti. Un riempimento insufficiente può modificare la posizione iniziale del pistone e il comportamento di adescamento. Durante la fase di sviluppo, registrare le impostazioni effettive di riempimento in produzione e ispezionare le unità riempite mediante sezionamento o tecniche di imaging adeguate.
6. Le valvole della pompa, la molla o la camera non tornano in posizione
Un ingresso ostruito, la contaminazione della valvola, un’elevata pressione di apertura della valvola, perdite dalle guarnizioni, un ritorno della molla incompleto o un’uscita ristretta possono causare un’erogazione intermittente. Verificare separatamente l’adescamento, la portata a regime e le prestazioni a fine vita. La guida di Boyu per un flacone con pompa airless che smette di funzionare tratta i sintomi di base visibili all'utente; un’evacuazione non riuscita richiede un’analisi più approfondita del bilancio di massa e della localizzazione dei residui, come descritto in questa sede.
Come evitare problemi di evacuazione prima della produzione in serie
- Scrivi prima il profilo del prodotto: riempimento del bersaglio, densità, reologia in funzione della temperatura, particelle, contenuto di solvente/olio, dose prevista, uso quotidiano, orientamento, durata di conservazione e popolazione di consumatori.
- Selezionare il pacchetto completo come sistema: diametro interno della bombola, pistone, motore della pompa, percorso della valvola, attuatore, guarnizione, sfiato di base e tappo superiore. Non approvare una pompa e una bombola sulla base di disegni non correlati senza aver effettuato prove sul prodotto assemblato.
- Impostare contemporaneamente la dose e l'evacuazione: Una camera più capiente può ridurre il numero di corse, ma aumentare il ritardo di flusso o compromettere il riempimento con un prodotto denso. Confronta la curva di dosaggio, l’adescamento, lo svuotamento e la forza richiesta all’utente in un’unica matrice.
- Bloccare il processo di riempimento: Definire la temperatura di riempimento, la velocità, la profondità dell’ugello, la tolleranza di riempimento netto, il degassamento/assestamento, ove opportuno, e i tempi di assemblaggio. Riprodurre tali condizioni durante la qualificazione.
- Proteggere la presa d'aria: indicare la zona da non occupare sui disegni decorativi, sulle etichette e sulle confezioni, quindi ispezionare i prodotti finiti — non solo quelli stampati.
- Verifica della variabilità rappresentativa della produzione: includere cavità multiple, lotti di pompe, lotti di resina/colore e condizioni di assemblaggio. Verificare i limiti di riempimento minimo/massimo e i relativi limiti di tolleranza dimensionale.
- Formula "Age the real" nella confezione finale: ripetere il trattamento con Prime, la somministrazione, il test di tenuta, la corsa del pistone e l'evacuazione dopo le esposizioni di compatibilità/stabilità. Utilizzare il protocollo Boyu per i test di compatibilità del packaging cosmetico per collegare i cambiamenti estetici e materiali alla funzionalità.
- Conservare le prove: campioni approvati, disegni, versione della formula, dati grezzi, fotografie, convalida della pulizia e revisione del software di test/foglio di calcolo. Il numero finale deve essere verificabile.
Cosa fare quando l'evacuazione fallisce
- Isolare le scorte interessate. Identificare i lotti dei componenti, delle formule, dei prodotti di riempimento, degli assemblaggi e dei prodotti finiti. Conservare i campioni di controllo non aperti; non sottoporre a test distruttivi tutti i campioni rimanenti oggetto di reclamo.
- Verificare la misurazione. Verificare nuovamente lo stato del bilanciamento, la tara, il calcolo del riempimento, il punto finale, la completezza della corsa, la temperatura, la presenza del tappo e la pulizia/asciugatura. Calcolare la chiusura del bilancio di massa.
- Classificare la modalità di guasto. Distinguere tra mantenimento del percorso normale elevato, pistone inclinato, pistone in stallo, film sulla parete, ingresso di aria, riempimento insufficiente e malfunzionamento della pompa. Registrare l’altezza del pistone e la posizione dei residui prima dell’apertura.
- Confrontare le unità funzionanti e quelle difettose. Utilizzare la stessa formula e lo stesso operatore. Misurare il diametro interno e l’ovalità del flacone, nonché le parti del pistone e della valvola per cavità e lotto; controllare il gioco dello sfiato e riempire gli spazi vuoti.
- Modifica una variabile alla volta. La sostituzione simultanea di pompa, pistone, biberon e latte in polvere potrebbe portare a un risultato positivo senza che se ne identifichi la causa. Quando è probabile che vi siano interazioni, ricorrere a un esperimento strutturato.
- Attuare le azioni correttive e procedere alla nuova convalida. Una modifica relativa a un materiale, un lubrificante, una valvola, una cavità, una decorazione, un processo di riempimento o un fornitore può richiedere una nuova qualificazione in termini di compatibilità e di evacuazione, secondo il piano di controllo delle modifiche approvato.
- Decidere la linea di condotta in base al rischio e alle prove. Qualsiasi modifica o utilizzo “così com’è” richiede un’approvazione tecnica documentata; le istruzioni per l’uso non possono compensare una confezione che non soddisfa le specifiche concordate.
Cosa inserire nel disegno, nell'accordo sulla qualità e nel rapporto di prova
| Documento | Contenuto minimo |
|---|---|
| Specifiche dei componenti | Codici articolo, materiali/classi concordati, dimensioni critiche/tolleranze, foro funzionale, pistone, portata della pompa, spazio libero per lo sfiato, assemblaggio e campione approvato. |
| Procedura operativa standard (SOP) per i test | Formula, riempimento, condizionamento, orientamento, definizione della corsa completa, velocità, intervallo di riposo, punto finale, metodo di tara/pulizia, risoluzione della bilancia, calcolo e gestione delle deviazioni. |
| Piano di accettazione | Definizione del lotto, selezione dei campioni, limiti individuali e di lotto, requisiti relativi a “prime/dose/restart”, gestione dei casi di stallo, regole per la ripetizione dei test e autorità decisionale. |
| Rapporto di prova | Massa iniziale, tara, massa finale e residuo di ciascuna unità; evacuazione; dati relativi all’adescamento e alla dosaggio; foto; media/variazione/intervallo; chiusura del bilancio di massa; anomalie; attrezzature e data. |
| Controllo delle modifiche | Quali modifiche relative a formule, componenti, resine, coloranti, lubrificanti, stampi/cavità, fornitori di pompe, assemblaggio, decorazione o processi di riempimento richiedono notifica, approvazione e riqualificazione?. |
Se si aggiunge una seconda pompa o una seconda fonte di alimentazione, non basarsi sulla corrispondenza dell'aspetto o della dimensione nominale. Seguire una procedura controllata qualificazione di una fonte secondaria per gli imballaggi che mette a confronto disegni, materiali, prestazioni funzionali e profilo di evacuazione del prodotto riempito.
Domande frequenti
Posso valutare l'evacuazione osservando la posizione del pistone?
No. La posizione del pistone aiuta a diagnosticare il funzionamento del meccanismo, ma non misura i residui nel percorso della pompa, il film sulle pareti o il perimetro del pistone. Utilizzare la misurazione gravimetrica dei residui e poi interpretare la posizione.
L'evacuazione 95% è automaticamente accettabile?
No. Potrebbe trattarsi di un obiettivo del progetto, ma l’accettabilità dipende dal metodo, dal valore della formula, dalle dosi perse, dai singoli casi di insuccesso e dall’accordo con il fornitore/marchio. Una perdita del 5% in un trattamento di alto valore da 15 g potrebbe avere un’importanza maggiore rispetto alla stessa percentuale in una lozione per il corpo a basso costo.
I residui devono includere il prodotto presente all'interno della pompa?
Sì, se l'affermazione riguarda ciò che il consumatore può ottenere dalla confezione completa. Indicare il residuo totale come valore principale. È inoltre possibile distinguere il residuo inevitabile nel percorso della pompa dal residuo nel flacone/pistone ai fini della diagnosi tecnica.
È possibile utilizzare l'acqua per la prova di evacuazione?
Da utilizzare esclusivamente per test di screening limitati, laddove il metodo lo preveda. L’acqua non riproduce la tensione di snervamento, l’adesione alle pareti, il carico di particelle, il riempimento della valvola o la risposta alla temperatura di molte formule cosmetiche. Per la qualificazione è necessario utilizzare la formula finale o un surrogato reologico scientificamente giustificato.
Perché l'ultima parte fuoriesce a piccoli spruzzi?
La camera potrebbe non riempirsi più completamente a causa dell'ingresso di aria, del blocco del pistone, della formazione di ponti tra i composti, di un'ostruzione della valvola o di un tempo di recupero insufficiente. Registrare la dose per corsa verso la fine del ciclo di vita e ispezionare il pistone e lo sfiato prima di dichiarare il contenitore vuoto.
Quante bottiglie vanno sottoposte al test?
Non esiste un numero universale di campioni privo di rischi. Utilizzate più unità rappresentative della produzione, distribuite tra le cavità e i lotti di componenti pertinenti, quindi determinate la dimensione del campione di qualificazione in base alla variabilità, alle conseguenze dei guasti e al livello di confidenza desiderato. Dieci unità possono essere sufficienti per lo screening di un progetto, ma non convalidano automaticamente un processo di fornitura su larga scala.
Verificare congiuntamente la conformità della bottiglia, della pompa, della formula e del processo di riempimento
Inviate a Boyu Packaging le informazioni relative al tipo di formulazione previsto, ai dati reologici o di viscosità, al formato di riempimento, al dosaggio desiderato, all’eventuale problema di residui, al mercato e al volume di produzione. Possiamo aiutarvi a definire una struttura airless e a preparare campioni per le vostre prove di riempimento, dosaggio, compatibilità e svuotamento del prodotto finito.
Fonti e riferimenti tecnici
- Chrobot, K. et al., “Rifiuti di prodotto derivanti dall’insufficiente svuotabilità degli imballaggi cosmetici e relative implicazioni economiche e ambientali”,” Sostenibilità 17(3), 1056 (2025). Metodo di studio e di prova.
- ASTM D3890-18(2025), Metodo standard per determinare il numero di corse necessarie per l'adescamento di un erogatore a pompa meccanica. Pagina delle norme ASTM.
- ASTM D4336-18(2025), Metodo standard per la determinazione della portata per corsa di un erogatore a pompa meccanica. Pagina delle norme ASTM.
- ASTM D6633-18(2025), Metodo standard per la valutazione della stabilità funzionale di base di un erogatore a pompa meccanica. Pagina delle norme ASTM.
- Rathore, S., Schuler, B. e Park, J., “Analisi del ciclo di vita di diversi sistemi di erogazione utilizzati per il confezionamento di prodotti cosmetici,” Tecnologia e scienza del confezionamento 36(7), 533–547 (2023). L'analisi ha incluso i residui del prodotto nella propria valutazione ambientale. Record DOI.
Le norme sono protette da copyright e possono essere soggette a revisioni. Verificare l'edizione attuale e acquistare/consultare il testo completo della norma prima di dichiararne la conformità. Il presente articolo riassume l'ambito di applicazione e le modalità di applicazione; non riporta il testo delle norme.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch