In breve: Un flacone cosmetico in plastica può fessurarsi settimane o mesi dopo il riempimento anche senza essere caduto. La fessurazione sotto sforzo ambientale (ESC) è un’ipotesi rilevante quando un polimero sensibile, una sollecitazione di trazione e un agente a contatto agiscono insieme nel tempo. Tensioni residue di stampaggio, una chiusura serrata o il carico di impilamento possono generare la sollecitazione. Tensioattivi, oli o altri ingredienti possono favorire la crescita della fessura. Una crepa tardiva da sola non dimostra l’ESC. Occorre escludere urti, pareti sottili, difetti di stampaggio, ossidazione o altri attacchi chimici. Isolate i lotti interessati e confrontate la confezione riempita con campioni di controllo prima di scegliere una correzione.
Per progettisti del packaging, addetti qualità e buyer contano il punto di innesco, le condizioni concomitanti e le prove che distinguono le possibili cause.
Che cos’è la fessurazione sotto sforzo ambientale?
L’ESC è una fessurazione prematura dovuta all’azione combinata di una sollecitazione meccanica e di un ambiente specifico, a livelli di sforzo inferiori a quelli normalmente necessari per una rottura a breve termine. L’ASTM D1693 riguarda la sensibilità delle plastiche a base di etilene, come il polietilene, in condizioni prescritte. Cita saponi, bagnanti, oli e detergenti come possibili ambienti. Il metodo non implica che ogni formulazione cosmetica danneggi qualsiasi grado di PE.
Valutate tre variabili interdipendenti: polimero e grado, inclusi additivi e storia di trasformazione, sollecitazione, residua o applicata, e mezzo di contatto, tempo e temperatura. Un flacone vuoto può superare la prova di caduta e cedere in seguito quando la formulazione bagna una spalla o il raccordo del fondo sotto sforzo. Una frattura dall’aspetto fragile, in assenza di un mezzo rilevante, può avere un’origine diversa. La diagnosi indica se cambiare resina, geometria, processo, montaggio della chiusura, contatto con la formulazione o condizioni di magazzino.
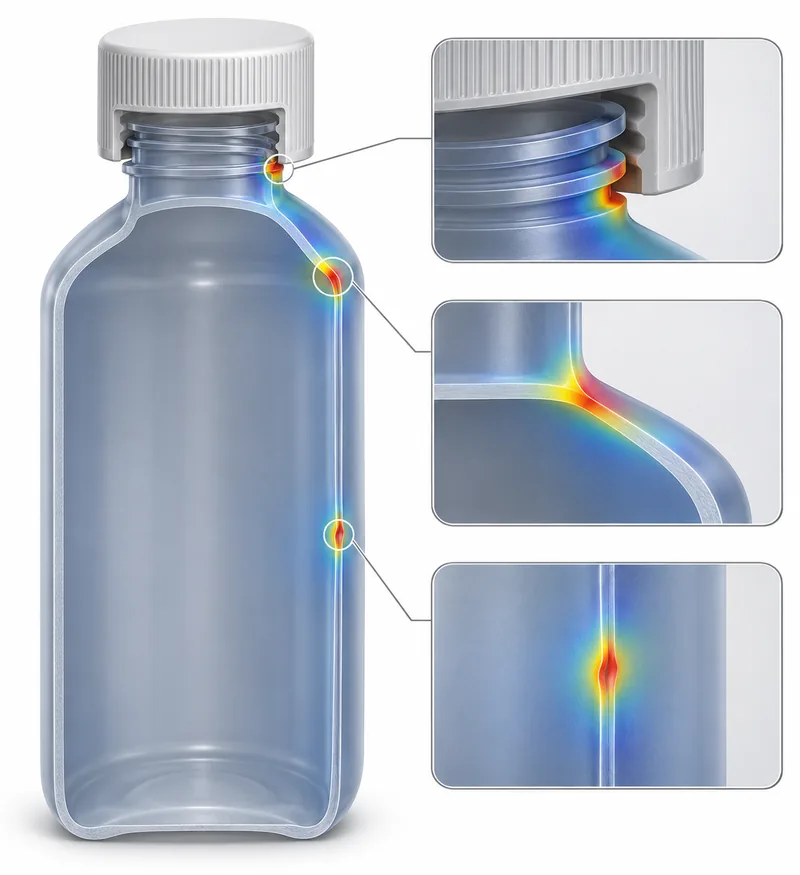
Diagnosi pratica: dove è iniziata la fessura?
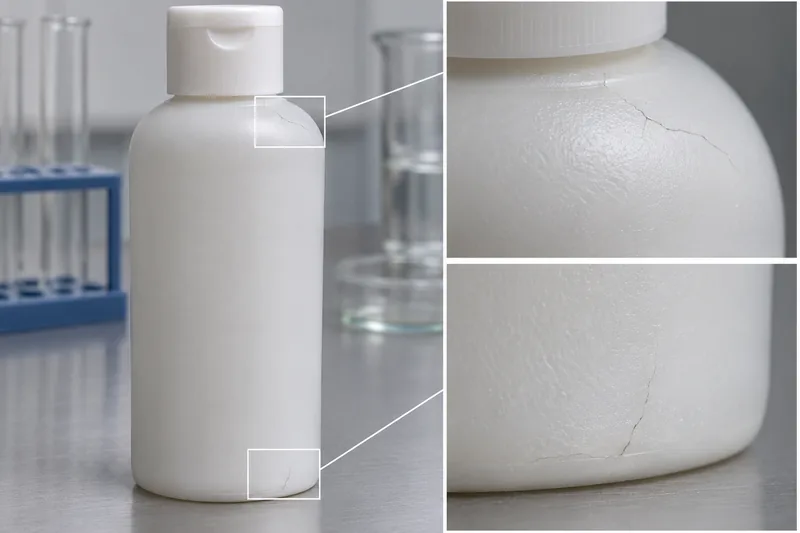
Registrate il primo punto di innesco visibile, oltre alla fessura finale più lunga. Fotografate la confezione chiusa, segnate la posizione rispetto alla cavità dello stampo, misurate lo spessore intorno all’innesco e conservate esemplari fessurati e integri dello stesso lotto. Evitate di rimuovere residui prima di raccogliere i campioni. I quadri seguenti sono indizi per l’indagine e non diagnosi visive.
Spalla o angolo vivo: Confrontate la distribuzione degli spessori, il raggio e la storia di stampaggio. Ispezionate campioni pieni della formulazione, vuoti e pieni d’acqua. Fondo o linea di pinzatura: Verificate qualità della saldatura, distribuzione del parison, appoggio del fondo e carico di impilamento. Collo: Misurate coppia di serraggio e di apertura e dimensioni del collo. Verificate interferenza di guarnizione o otturatore e accoppiamento del tappo. Una prova sulla parete può non rilevare la deformazione specifica del collo. Segni sparsi di movimentazione: Conservate informazioni sull’imballaggio e sul trasporto. Cercate abrasioni, urti o schiacciamenti prima di concludere che si tratti di ESC.
Ponete quattro domande. I guasti si limitano a una cavità o a un lotto di resina? I flaconi vuoti si fessurano sotto lo stesso carico di stoccaggio? I flaconi riempiti si fessurano solo con una formulazione o fragranza? I difetti aumentano ad alta temperatura o in un particolare orientamento di impilamento? Un problema legato a una cavità orienta verso geometria o processo. Un problema legato alla formulazione orienta verso la compatibilità. Occorre un confronto controllato per confermare ciascuna ipotesi.
In caso di perdita, verificate prima se il liquido esce da una fessura nella parete o dalla chiusura. I metodi Boyu per le prove di tenuta dei flaconi cosmetici descrivono come localizzare e quantificare la perdita. Un cartone bagnato non identifica l’innesco.
Come incidono resina, formulazione e trasformazione?
Flaconi in HDPE e altri polietileni
La resistenza del PE alla fessurazione sotto sforzo varia secondo il grado. La sigla «HDPE» sul disegno non è una specifica prestazionale. Struttura molecolare, densità, indice di fluidità, trasformazione e geometria finale influenzano l’esito. I fornitori pubblicano dati ESCR in condizioni definite. Confrontate i gradi solo quando reagente, concentrazione, temperatura, preparazione del provino e criterio di guasto coincidono. Un buon risultato orario in laboratorio non impedisce il cedimento di un flacone a parete sottile con tensioni residue e contenuto aggressivo. L’ASTM D2561 riguarda il contenitore finito in PE stampato per soffiaggio e include esplicitamente gli effetti di progetto, resina e condizioni di stampaggio.
PET, PP, PCR e componenti di materiali diversi
PET e PP non sono automaticamente immuni dalla fessurazione favorita dalle sollecitazioni o dall’incompatibilità chimica. L’ASTM D1693 è un metodo per il PE e non va usato come prova universale di accettazione per questi polimeri. Valutate ogni resina con formulazione reale e pezzo stampato. Cambiare il contenuto PCR può modificare caratteristiche del grado o lavorabilità. Approvate la miscela specifica e il fornitore. Le opzioni Boyu per packaging cosmetico con PCR aiutano nella ricerca, mentre la qualifica dipende dalla formulazione.
L’esposizione può andare oltre la formulazione di base. Concentrati di fragranza, tensioattivi, oli, fasi ricche di alcol, residui di pulizia e solventi decorativi possono toccare superfici diverse in riempimento, stoccaggio e uso. Uno studio sul packaging cosmetico ha osservato che formulazione e invecchiamento termico cambiavano il comportamento meccanico dei flaconi soffiati e ha discusso l’azione combinata di tensioattivi e tensioni residue. Ciò sostiene un’ipotesi, senza renderla valida per qualsiasi formulazione. Usate il protocollo Boyu di compatibilità tra formulazione e packaging per pianificare il programma di stabilità.
Lo stoccaggio può causare fessure?
Temperatura, tempo, carico dall’alto e orientamento possono accelerare il cedimento di un sistema debole. Il calore può favorire diffusione e scorrimento viscoso. I cartoni impilati aggiungono carico e lo stoccaggio laterale o capovolto può bagnare collo e chiusura, diversamente dai campioni in verticale. Le indicazioni tecniche PE di LyondellBasell citano temperature alte e stoccaggio sotto carico dall’alto come acceleranti dell’ESC. Il superamento di una prova di caduta non rappresenta settimane di stoccaggio a caldo sotto carico.
L’umidità non è un innesco diretto universale nei comuni flaconi in PE. Può influire indirettamente su cartoni, etichette o temperatura. Provate il meccanismo ipotizzato. Registrate temperature effettive di magazzino e trasporto, altezza del pallet, compressione, esposizione solare e tempi di sosta. Confrontate la tratta coinvolta con un campione di riferimento in condizioni controllate, mantenendo uguali formulazione, riempimento, coppia di chiusura e lotto. Definite temperatura ammissibile e durata massima dalla validazione di formulazione e packaging e dal profilo logistico.
Quali prove confermano o escludono l’ESC?
- Conservare le evidenze. Isolate i lotti sospetti. Conservate unità difettose non lavate, unità integre comparabili, registri di produzione e contenuto effettivo. Classificate i guasti per cavità, data, lotto e tratta.
- Esaminare la frattura. Osservate in ingrandimento l’innesco e la superficie di frattura. Per i difetti gravi ricorrete a un laboratorio indipendente di analisi dei guasti dei polimeri. Lo sbiancamento da solo non è una prova definitiva di ESC.
- Provare campioni di controllo comparabili. Confrontate confezioni rappresentative della serie vuote, riempite d’acqua e riempite di formulazione reale con la stessa coppia di chiusura, orientamento, carico e ambiente. Quando possibile, variate un solo fattore sospetto alla volta.
- Scegliere la norma in base al quesito. L’ASTM D1693 è una prova preliminare controllata con provini a striscia piegata di plastiche a base di etilene. Permette confronti tra gradi nelle condizioni dichiarate, senza prevedere direttamente la durata in uso. L’ASTM D2561 valuta contenitori in PE soffiati. La procedura A può utilizzare un liquido che può favorire la fessurazione sotto sforzo, ma il metodo non include una deformazione controllata al collo imposta da un otturatore. Nessuna delle due norme fissa un limite obbligatorio universale di accettazione per i flaconi cosmetici.
- Definire in anticipo la decisione. Concordate numerosità, mezzo, concentrazione, temperatura, durata, intervalli di ispezione, definizione di guasto e regola di ripetizione prima di vedere i risultati. Confermate il progetto modificato con la formulazione finita e per la durata di conservazione prevista, oltre alle prove accelerate.
Per la qualifica di dimensioni, compatibilità, tenuta e funzione, consultate la lista Boyu delle prove per flaconi cosmetici. Zero fessure in uno studio breve con pochi campioni è un’evidenza limitata a quelle condizioni e non esclude ogni guasto futuro.
Cosa fare dopo un guasto sul campo?
Prima contenere il problema: Identificate SKU, formulazioni, lotti dei componenti e destinazioni coinvolte. Bloccate le scorte non rilasciate e concordate con il team qualità del marchio la notifica ai clienti o la restituzione. Sostituire i flaconi senza eliminare la causa può solo rinviare il difetto. Evitate di riempire di nuovo confezioni visibilmente fessurate.
Correggere il fattore verificato: Se i difetti si concentrano in un angolo sottile, rivedete geometria o distribuzione degli spessori. Se prevale una cavità, controllate stato dello stampo e parametri. Se cede una sola formulazione, confrontate un grado o materiale più adatto e le condizioni di contatto. Se le fessure al collo sono correlate all’assemblaggio, correggete interferenza tra collo e chiusura o coppia. La guida Boyu alla coppia dei tappi dettaglia quest’ultimo punto. Documentate la variazione di processo con misure dimensionali, meccaniche e prove su confezioni riempite prima e dopo.
Prevenire la ricorrenza: Fissate grado e provenienza della resina, livello PCR, colorante, peso, mappa degli spessori critici, cavità, finitura del collo, chiusura e intervallo di coppia. Qualificate le condizioni più gravose di contatto, orientamento, temperatura di stoccaggio e carico dall’alto. Rivalidate dopo modifiche rilevanti. Chiedete tracciabilità di lotto e cavità, campioni conservati, metodo e dati grezzi. Non basta un certificato generico «ESCR superato». La gamma Boyu di flaconi cosmetici in plastica aiuta a selezionare alternative. La compatibilità con una formulazione va dimostrata.
Domande frequenti
Un flacone può fessurarsi senza cadere?
Sì. Tensioni residue di stampaggio, deformazione da chiusura o carico di impilamento possono agire nel tempo insieme alla formulazione a contatto. Confermate il meccanismo con campioni di controllo comparabili. È possibile anche un urto non visto o un difetto di produzione.
Una fessura bianca e sottile dimostra l’ESC?
No. Sbiancamento e microfessurazione sono indizi. Registrate innesco, superficie di frattura, esposizione, lotti e storia di processo, quindi provate le ipotesi alternative.
Quale plastica non si fessura mai sotto sforzo?
Nessun polimero è universalmente immune. Scegliete un grado specificato e una confezione finita con riscontri per formulazione, carico, temperatura e durata di conservazione effettivi. Il solo nome HDPE, PET o PP non permette una graduatoria.
Fonti
- ASTM International, ASTM D1693-21: fessurazione sotto sforzo ambientale delle plastiche a base di etilene.
- ASTM International, ASTM D2561-17(2023): resistenza alla fessurazione sotto sforzo ambientale dei contenitori soffiati in polietilene.
- LyondellBasell, nota tecnica sulla resistenza alla fessurazione sotto sforzo ambientale.
- LyondellBasell, diagnosi dei problemi di ESCR.
- Articolo di ricerca, sistema prodotto-packaging: invecchiamento termico e comportamento meccanico dei flaconi soffiati.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch