Kurz gesagt: Eine Kunststoff-Kosmetikflasche kann Wochen oder Monate nach dem Befüllen reißen, auch wenn sie nie heruntergefallen ist. Umgebungsbedingte Spannungsrissbildung (ESC) ist eine naheliegende Hypothese, wenn ein anfälliger Kunststoff, Zugspannung und ein Kontaktmedium über längere Zeit zusammenwirken. Restspannungen aus der Formgebung, ein strammer Verschluss oder Stapellast können die Spannung verursachen. Tenside, Öle und andere Formulierungsbestandteile können das Risswachstum fördern. Ein verzögerter Riss allein beweist keine ESC. Stoß, dünne Wand, Formfehler, Oxidation und andere chemische Angriffe müssen ausgeschlossen werden. Sperren Sie betroffene Chargen und vergleichen Sie die tatsächlich befüllte Verpackung mit Kontrollmustern, bevor Sie eine Korrektur wählen.
Für Verpackungsentwicklung, Qualitätssicherung und Einkauf sind Rissursprung, die gleichzeitig wirkenden Bedingungen und Nachweise zur Unterscheidung der Ursachen entscheidend.
Was ist umgebungsbedingte Spannungsrissbildung?
ESC ist vorzeitige Rissbildung durch das Zusammenwirken mechanischer Spannung und einer bestimmten Umgebung. Die Spannung liegt dabei unter dem Niveau, das normalerweise für einen kurzfristigen Bruch nötig wäre. ASTM D1693 behandelt gezielt die Anfälligkeit von Ethylenkunststoffen wie Polyethylen unter vorgeschriebenen Bedingungen und nennt Seifen, Netzmittel, Öle und Waschmittel als mögliche Medien. Der Test bedeutet nicht, dass jede Kosmetikformulierung jeden PE-Typ schädigt.
Betrachten Sie drei verknüpfte Größen: Kunststoff und Materialtyp einschließlich Additiven und Verarbeitungshistorie, Spannung aus Restspannungen oder äußerer Last und Kontaktmedium sowie Zeit und Temperatur. Eine Flasche kann leer den Falltest bestehen und später versagen, wenn die Formulierung eine belastete Schulter oder den Bodenübergang benetzt. Ein spröde aussehender Bruch ohne relevantes Kontaktmedium kann dagegen eine andere Ursache haben. Davon hängt ab, ob Material, Geometrie, Prozess, Verschlussmontage, Formulierungskontakt oder Lagerbedingungen zu ändern sind.
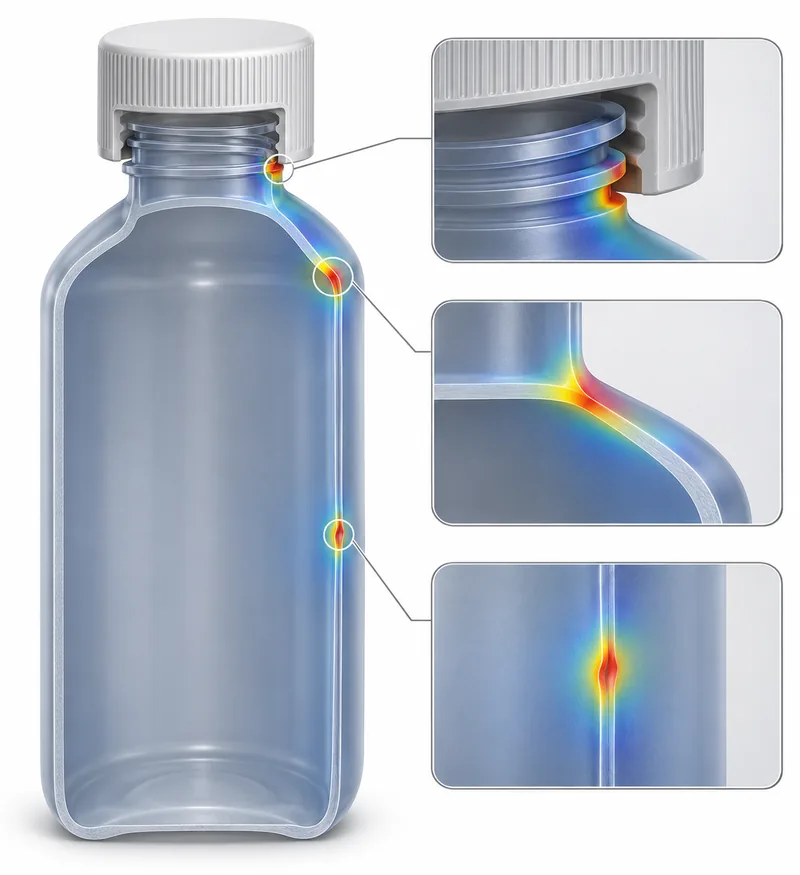
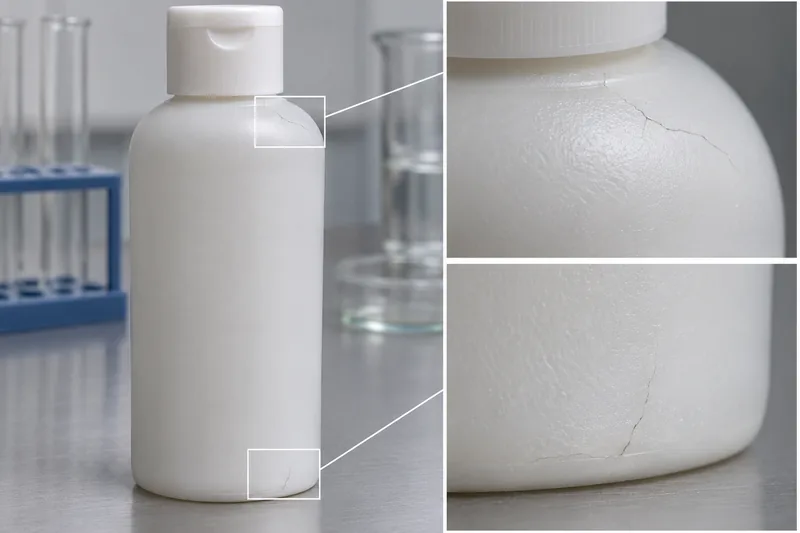
Praktische Fehleranalyse: Wo begann der Riss?
Dokumentieren Sie den zuerst sichtbaren Ursprung und nicht nur den längsten Endriss. Fotografieren Sie die ungeöffnete Verpackung, markieren Sie die Risslage in Bezug auf die Formkavität, messen Sie die Wandstärke um den Ursprung und bewahren Sie gerissene sowie intakte Muster derselben Charge auf. Entfernen Sie Rückstände erst nach der Probenahme. Die folgenden Muster sind Ansatzpunkte für die Untersuchung, keine Sichtdiagnosen.
Schulter oder scharfe Ecke: Vergleichen Sie Wanddickenverteilung, Eckenradius und Formgebungshistorie. Prüfen Sie mit Produkt befüllte, leere und wassergefüllte Kontrollen. Boden oder Quetschnaht: Prüfen Sie Nahtqualität, Schlauchvorformlingsverteilung, Bodenkontakt und Stapellast. Flaschenhals: Messen Sie Anzugs- und Öffnungsdrehmoment sowie Halsmaße und prüfen Sie Übermaß von Einlage oder Stopfen und Kappensitz. Eine Wandprüfung kann die Dehnung am Hals übersehen. Vereinzelte Handhabungsspuren: Dokumentieren Sie Versandverpackung und Transportgeschichte. Prüfen Sie Abrieb, Stoß und Quetschung vor einer ESC-Diagnose.
Stellen Sie vier Fragen: Betrifft der Fehler nur eine Kavität oder Materialcharge? Reißen leere Flaschen bei gleicher Lagerlast? Reißen befüllte Flaschen nur mit einer bestimmten Formulierung oder einem bestimmten Duftstoff? Häufen sich Schäden bei hoher Temperatur oder bestimmter Stapelposition? Ein kavitätsspezifischer Fehler weist auf Geometrie oder Verarbeitung hin, ein formulierungsabhängiger auf Kompatibilität. Beide Hinweise brauchen einen kontrollierten Vergleich.
Bei einer undichten Flasche klären Sie zuerst, ob Flüssigkeit durch einen Wandriss oder den Verschluss austritt. Boyus Methoden zur Dichtheitsprüfung von Kosmetikflaschen zeigen, wie Lecks lokalisiert und gemessen werden können. Ein nasser Karton allein verrät den Rissursprung nicht.
Wie beeinflussen Kunststoff, Formulierung und Verarbeitung das Risiko?
HDPE-Flaschen und andere Polyethylenflaschen
Die Spannungsrissbeständigkeit von PE hängt vom Materialtyp ab. „HDPE“ in einer Zeichnung ist keine Leistungsspezifikation. Molekülstruktur, Dichte, Schmelzindex, Verarbeitung und Bauteilgeometrie beeinflussen das Ergebnis. Kunststofflieferanten geben ESCR-Daten für bestimmte Prüfbedingungen an. Vergleichen Sie Typen nur bei gleichem Reagenz, gleicher Konzentration, Temperatur, Probenvorbereitung und gleichem Ausfallkriterium. Ein Kunststoff mit vielen Stunden im Labortest kann als dünnwandige Flasche mit Restspannung und aggressivem Füllgut trotzdem versagen. ASTM D2561 behandelt den fertigen blasgeformten PE-Behälter und berücksichtigt ausdrücklich Konstruktion, Kunststoff und Formbedingungen.
PET, PP, PCR und Materialkombinationen
PET und PP sind nicht grundsätzlich gegen spannungsunterstützte Rissbildung oder chemische Unverträglichkeit geschützt. ASTM D1693 ist jedoch ein PE-Verfahren und kein allgemeiner Annahmetest für diese Kunststoffe. Bewerten Sie jeden infrage kommenden Materialtyp mit der tatsächlichen Formulierung und dem Formteil. Ein veränderter PCR-Anteil kann Materialeigenschaften oder Verarbeitung beeinflussen. Geben Sie Mischung und Lieferanten konkret frei. Boyus PCR-Optionen für Kosmetikverpackungen bieten einen Beschaffungsüberblick. Die Qualifizierung muss auf die Formulierung abgestimmt sein.
Auch andere Medien als die Basisformulierung können einwirken. Duftkonzentrate, Tenside, Öle, alkoholreiche Phasen, Reinigungsrückstände und Lösemittel aus der Dekoration können bei Abfüllung, Lagerung oder Gebrauch verschiedene Oberflächen benetzen. Eine Studie zu Kosmetikverpackungen stellte fest, dass Formulierung und thermische Alterung das Verhalten blasgeformter Flaschen veränderten, und diskutierte das Zusammenwirken von Tensiden und Restspannung. Das stützt eine Hypothese und gilt nicht pauschal für jede Formulierung. Verwenden Sie Boyus Protokoll zur Kompatibilität von Formulierung und Verpackung zur Planung des gesamten Stabilitätsprogramms.
Können Lagerbedingungen Risse verursachen?
Temperatur, Zeit, Auflast und Ausrichtung beeinflussen, wie schnell ein schwaches System versagt. Erhöhte Temperatur kann Diffusion und Kriechen beschleunigen. Gestapelte Kartons erhöhen die Last, und Seiten- oder Kopflage kann Verschluss oder Hals benetzen, die bei aufrechten Mustern trocken bleiben. LyondellBasells technische Hinweise zu PE nennen insbesondere hohe Temperaturen und Lagerung unter Auflast als beschleunigende Faktoren für ESC. Ein bestandener Falltest bildet wochenlange Lagerung unter Wärme und Last nicht ab.
Luftfeuchte löst bei gängigen PE-Flaschen nicht grundsätzlich direkt ESC aus. Sie kann Kartons, Etiketten oder Lagertemperatur indirekt beeinflussen. Prüfen Sie einen vermuteten Feuchtemechanismus. Erfassen Sie tatsächliche Lager- und Transporttemperatur, Palettenhöhe, Druckbelastung, Sonneneinstrahlung und Verweilzeit. Vergleichen Sie die betroffene Route mit einem kontrollierten Rückstellmuster bei gleicher Formulierung, Füllmenge, gleichem Verschlussdrehmoment und gleicher Charge. Leiten Sie die zulässige Temperatur und die maximale Lagerdauer aus der Validierung von Formulierung und Verpackung sowie dem Versandprofil ab. Allgemeingültige Grenzwerte lassen sich daraus nicht ableiten.
Welche Prüfungen können ESC bestätigen oder ausschließen?
- Beweise sichern. Sperren Sie verdächtige Chargen. Bewahren Sie ungewaschene fehlerhafte Einheiten, passende intakte Muster, Fertigungsunterlagen und das tatsächliche Füllgut auf. Ordnen Sie Ausfälle nach Kavität, Datum, Charge und Route zu.
- Bruch untersuchen. Prüfen Sie Rissursprung und Bruchfläche unter Vergrößerung und ziehen Sie bei schwerwiegenden Ausfällen ein unabhängiges Labor für Kunststoffschadensanalyse hinzu. Weißfärbung allein ist kein eindeutiger ESC-Nachweis.
- Abgestimmte Kontrollen prüfen. Vergleichen Sie leere, mit Wasser und mit der tatsächlichen Formulierung gefüllte seriennahe Verpackungen bei gleichem Verschlussdrehmoment, gleicher Position, Auflast und gleichem Klima. Ändern Sie nach Möglichkeit jeweils nur einen Verdachtsfaktor.
- Die passende Norm wählen. ASTM D1693 ist ein Screening mit kontrolliert gebogenen Streifen aus Ethylenkunststoffen. Es erlaubt Typvergleiche unter definierten Bedingungen, sagt die Lebensdauer im Einsatz aber nicht direkt voraus. ASTM D2561 bewertet blasgeformte PE-Behälter. Verfahren A kann ein potenziell spannungsrissförderndes Füllmedium einsetzen. Eine kontrollierte Dehnung am Flaschenhals durch einen Stopfen ist vom Verfahren nicht abgedeckt. Keine der Normen gibt eine allgemein verbindliche Annahmegrenze für Kosmetikflaschen vor.
- Bewertung vorab festlegen. Vereinbaren Sie Stichprobengröße, Kontaktmedium, Konzentration, Temperatur, Dauer, Prüfintervalle, Ausfallkriterien und Wiederholungsregeln vor der Auswertung. Bestätigen Sie die überarbeitete Ausführung mit der fertigen Formulierung und für die vorgesehene Haltbarkeit zusätzlich zu beschleunigten Tests.
Für die vollständige Qualifizierung einschließlich Abmessungen, Kompatibilität, Dichtheit und Funktion nutzen Sie Boyus Prüfcheckliste für Kosmetikflaschen. Kein Riss in einer kleinen, kurzen Studie ist ein Befund unter diesen Bedingungen und schließt spätere Ausfälle nicht aus.
Was sollten Werk und Käufer nach einem Ausfall im Einsatz tun?
Zuerst eingrenzen: Ermitteln Sie betroffene Artikelvarianten, Formulierungen, Komponentenchargen und Versandziele. Sperren Sie noch nicht freigegebene Ware und stimmen Sie Kundeninformation oder Rücknahme mit dem Qualitätsteam der Marke ab. Ein Austausch ohne Ursachenbeseitigung verschiebt den Fehler nur. Füllen Sie sichtbar gerissene Verpackungen nicht erneut.
Nachgewiesenen Faktor korrigieren: Bei Häufung an einer dünnen Ecke ändern Sie Geometrie oder Wanddickenverteilung. Bei einer auffälligen Kavität prüfen Sie Werkzeugzustand und Prozessparameter. Wenn nur eine Formulierung betroffen ist, vergleichen Sie besser geeignete Kunststofftypen oder Werkstoffe und deren Kontaktbedingungen. Hängen Halsrisse mit der Montage zusammen, korrigieren Sie Übermaß zwischen Hals und Verschluss oder das Drehmoment. Boyus Leitfaden zum Verschlussdrehmoment erläutert den letzten Punkt. Belegen Sie Prozessänderungen durch Vorher-nachher-Vergleiche von Maßen, Mechanik und befüllter Verpackung.
Wiederholung verhindern: Legen Sie freigegebenen Materialtyp und Bezugsquelle, PCR-Anteil, Farbmittel, Flaschengewicht, kritische Wanddickenverteilung, Kavitäten, Mündungsstandard, Verschluss und Drehmomentfenster verbindlich fest. Qualifizieren Sie den ungünstigsten Formulierungskontakt, die ungünstigste Ausrichtung, Lagertemperatur und Auflast. Validieren Sie nach wesentlichen Änderungen erneut. Fordern Sie Chargen- und Kavitätenrückverfolgung, Rückstellmuster, Prüfmethode und Rohdaten. Eine pauschale ESCR-Freigabe reicht nicht aus. Boyus Sortiment an Kunststoff-Kosmetikflaschen dient der Vorauswahl, ohne die Eignung für eine bestimmte Formulierung zu belegen.
Häufige Fragen
Kann eine Flasche reißen, ohne herunterzufallen?
Ja. Restspannungen, Verschlussdehnung oder Stapellast können mit dem Füllgut über längere Zeit zusammenwirken. Bestätigen Sie den Mechanismus mit passenden Kontrollen. Auch ein unbemerkter Stoß oder ein Fertigungsfehler ist möglich.
Beweist ein weißer Haarriss ESC?
Nein. Weißfärbung oder Mikrorissbildung sind Hinweise. Dokumentieren Sie Ursprung, Bruchfläche, Formulierungskontakt, Chargenmuster und Prozesshistorie und prüfen Sie konkurrierende Hypothesen.
Welcher Kunststoff bekommt nie Spannungsrisse?
Für keinen Kunststoff lässt sich allgemeine Unempfindlichkeit versprechen. Wählen Sie einen spezifizierten Typ und eine fertige Verpackung mit Nachweisen zur tatsächlichen Kosmetikformulierung, Last, Temperatur und Haltbarkeit. Aus den Namen HDPE, PET und PP allein lässt sich keine Rangfolge ableiten.
Quellen
- ASTM International, ASTM D1693-21: Umgebungsbedingte Spannungsrissbildung bei Ethylenkunststoffen.
- ASTM International, ASTM D2561-17(2023): Beständigkeit blasgeformter Polyethylenbehälter gegen umgebungsbedingte Spannungsrisse.
- LyondellBasell, Technische Hinweise zur Spannungsrissbeständigkeit.
- LyondellBasell, Fehleranalyse bei ESCR-Problemen.
- Fachartikel, Produkt und Verpackung: thermische Alterung und mechanisches Verhalten blasgeformter Flaschen.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch