














要点: 公称 50 mL のボトルやジャーを、そのまま 50 g のクリーム用に使えるとは限りません。ミリリットルは体積、グラムは質量を表すためです。クリームの体積は、 質量÷密度で求めます。密度 0.85 g/mL のホイップ状クリームは、50 g で約 58.8 mL を占めます。これは中蓋、栓部品の入り込み、充填ばらつき、機能上必要な上部空間を考慮する前の値です。密度が高い 1.15 g/mL のマスクでは、約 43.5 mL にとどまります。
水、カタログの呼称、「1 g = 1 mL」という簡便な換算ではなく、最終処方の実測密度と工程内の状態から容器を選定します。量産仕様を想定した試料で、最小満注容量、目標充填量、充填高さ、栓部品との隙間、完成容器の性能を承認してください。
本ガイドは、ジャー、一般的なボトル、エアレス容器、チューブの仕様を定める化粧品ブランド、受託製造業者、充填業者、調達部門、容器技術者を対象としています。数値例は説明用であり、上部空間や法定充填許容差の共通基準ではありません。
満注容量、公称容量、目標充填量、上部空間は異なる四つの値
「容量」だけを仕様として記載するのは危険です。部門によって異なる条件を意味する場合があるためです。供給業者は金型系列、マーケティング部門は表示量、生産部門は充填機が供給する量を指すことがあります。この言葉を使うたびに、基準となる条件を定義してください。
| 用語 | 管理上の定義 | 使用する部門・担当者 | それだけでは証明できないこと |
|---|---|---|---|
| 公称容量 | 50 mL など、容器を識別するために表示される容量、または取引上の呼称です。仕様によっては予定する表示充填量と一致しますが、単なる製品系列名の場合もあります。 | マーケティング、購買、版下・カタログ管理 | 実際の内腔、推奨充填量、容量許容差は確定できません。 |
| 満注容量 | 通常は栓部品を装着せず、規定した口縁またはあふれ位置まで満たしたときの容器体積です。「オーバーフロー容量」も一般に同じ概念で使われますが、測定条件を確認する必要があります。 | 容器設計者、金型製作者、供給業者の品質部門、受入検査 | 販売量や通常の充填量を意味するものではありません。 |
| 目標充填量 | 量産時の充填量分布が表示量と自社の管理計画を満たすように選定した、充填機の質量または体積の設定値です。 | 充填、品質、薬事・規制、原価管理の各部門 | 目標値一つでは、個体間の充填ばらつきは表せません。 |
| 機能上必要な上部空間 | 充填・密閉後に残る空間の体積で、栓部品の挿入、内容物の挙動、工程ばらつき、適格性を確認した保管・流通条件に必要な空間を含みます。 | 容器設計、充填、適合性、流通の各担当部門 | すべての処方・容器に共通する一定の割合ではありません。 |
公称 50 mL のジャーに 50 g のフェイスクリームが入らないことがある理由
質量と体積は密度によって結び付きます。
内容物体積(mL)=内容物質量(g)÷密度(g/mL)
内容物質量(g)=内容物体積(mL)×密度(g/mL)
指定条件で密度が正確に 1.000 g/mL の物質だけが、50 g から正確に 50 mL へ換算できます。化粧品の乳化物を、そのまま水と同じと考えることはできません。油、ワックス、鉱物粉体、顔料、混入空気によって密度は上下します。温度、混合せん断、脱気、バッチ間のばらつき、工程のどの時点で密度を測るかも、容器に入る体積を変化させ得ます。
| 実測密度の例 | 50 g が占める体積 | 内腔容量が 50 mL の場合の状態 |
|---|---|---|
| 0.85 g/mL | 58.82 mL | 栓部品との隙間や上部空間を考慮する前でも、内容物が入りません。 |
| 1.00 g/mL | 50.00 mL | 真の満注容量が 50 mL なら、空間が残りません。 |
| 1.15 g/mL | 43.48 mL | 物理的には入りますが、見た目の充填高さと栓部品との隙間は、別途承認が必要です。 |
これらの密度は計算上の例であり、すべてのホイップ状クリーム、保湿剤、ミネラルマスクに当てはまる範囲を示すものではありません。処方設計担当者または受託充填業者から、実際の処方の測定結果を入手してください。Boyu の 質量・体積・密度の換算ガイド では単位の関係を広く説明し、本記事ではその関係を容器の適格性確認に適用しています。
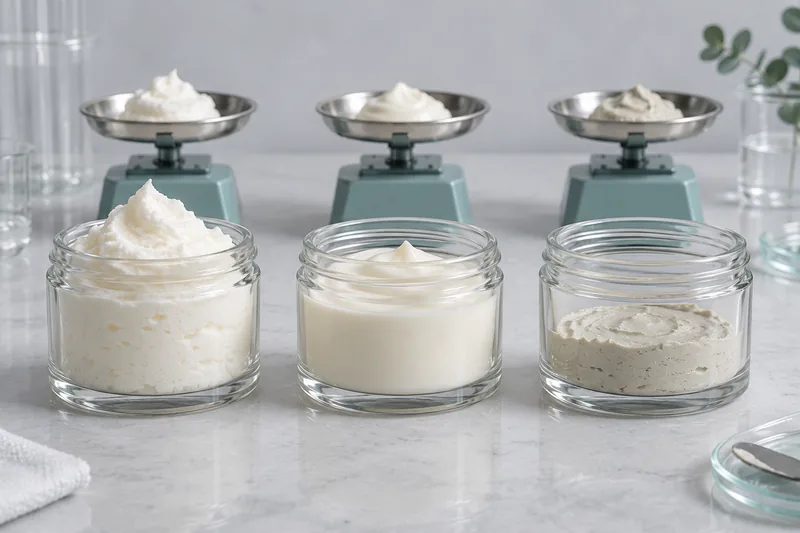
密度と粘度は異なります
密度は一定の体積に含まれる質量を表し、粘度は流動への抵抗を表します。粘りの強い製品でも多量の空気が混入していれば比較的軽く、注げる懸濁液でも固形分が多ければ高密度になり得ます。粘度はノズル、充填速度、表面の均し、ポンプにとって重要ですが、容量計算で密度測定の代わりにはなりません。
平均的なジャーではなく、最悪条件の容量計算式を使う
内容物が妥当に想定できる最大体積を占め、容器の内腔が許容最小となっても成立する容量を選ぶ必要があります。つまり、処方密度の下限と充填質量の上限、満注容量の下限と栓部品の入り込みの上限を組み合わせ、さらに試験で根拠を得た機能上必要な空間を確保します。
V内容物,最大 = m充填,最大 ÷ ρ最小
必要な C満注,最小 ≥ V内容物,最大 + V栓部品,最大 + H必要
密閉後に利用できる上部空間 = C満注,実測 − V内容物,実測 − V栓部品,実測
- m充填,最大: 単なる表示量の 50 g ではなく、承認された充填機設定、ばらつき、管理計画の下で供給され得る質量の上限。
- ρ最小: 該当する充填条件で根拠を持って設定した量産密度の下限。同じ質量なら、密度が低いほど体積が大きくなります。
- V栓部品,最大: 中蓋、スパチュラホルダー、スポイトのゴム球、ポンプ本体、ピストン初期位置の形状、その他の内部部品が、口縁より下で排除する体積の最大値。
- H必要: 清浄な組み立て、内容物の移動、膨張、泡・空気の挙動、検証済みの流通条件に対応するため、密閉後にも必要な空間。
- C満注,最小: 見栄えのよい三つの試料の平均ではなく、合意した容器容量仕様の下限。
化粧品の種類によって容量の判断が変わる理由
密度は換算の最初の入力値ですが、追加で必要な機能空間の量と検証内容は処方の挙動によって決まります。製品名だけから上部空間の割合を決めないでください。
| 処方の挙動 | 容量上のリスク | 測定・試験する項目 | 容器選定への影響 |
|---|---|---|---|
| 滑らかなクリームまたは乳化物 | 温度や脱気によって、密度と表面高さが変わることがあります。 | 充填温度での密度、充填の再現性、所定時間後の表面の均し、栓部の清浄性。 | ジャーまたは適合するポンプ。質量と見た目の充填高さの両方を承認します。 |
| ホイップ状バターまたは空気を含ませたクリーム | 見掛け密度が低く変動するため、50 g が 50 mL を大幅に超える体積を占めることがあります。その後の静置で表面が下がる場合もあります。 | 量産状態の見掛け密度、空気混入の均一性、充填後の静置による変化、温度サイクル。 | より大きな内腔と、管理された定量充填機が必要になることが多く、店頭での外観は静置後に判断する必要があります。 |
| 高密度のクレイ、ミネラル、顔料配合マスク | 想定より占有体積が小さく、幅広の透明ジャーでは充填不足に見える場合があります。 | 密度、表面の均し、壁面への付着、充填形状、外観基準。 | 内腔を小さくするか内部形状を変えることで、表示質量を減らさずに外観を改善できる場合があります。 |
| スクラブまたは粒子懸濁製品 | 固形分の不均一や閉じ込められた空隙が、充填量と高さを変えることがあります。粒子がシール面を汚染する可能性もあります。 | 代表性のある採取、粒子分布、ノズルの通過性、充填質量、栓部品の清浄な着座。 | 広口ジャーまたは適切な寸法のチューブ。ラインでの挙動を水の容量試験だけで判断しないでください。 |
| 発泡性洗浄料または界面活性剤配合ローション | 充填動作中の泡が静置後の液面より高くなり、打栓や充填センサーを妨げる場合があります。 | 充填速度、ノズル位置、消泡時間、密閉時期。 | 上部空間は工程上の要件でもあります。低速充填や底部からの充填で、必要な余裕を減らせる場合があります。 |
| 温間・高温充填製品 | 充填時の密度と体積は、冷却後の販売状態とは異なります。容器が変形したり、加圧・負圧の影響を受けたりすることがあります。 | 工程温度での密度と充填高さ、冷却挙動、容器の耐熱性、密閉時期。 | 寸法と材質は、室温だけでなく、熱工程全体を通じて検証する必要があります。 |
処方保護や定量吐出の要件からジャーが適さない場合は、Boyu の次のガイドで代替構造を比較してください。 処方に応じた容器選定ガイド。ジャーからエアレスボトルやチューブへ変更すると、容量の計算方法は変わりますが、計算が不要になるわけではありません。
50 mL のジャー、ボトル、エアレス容器、チューブでは、使用できる空間が異なります
カタログ容量は構造と結び付いています。高級感や吐出機能を生む部品が内部空間を占めることがあり、「50 mL」の製品系列でも、同一の満注基準ではなく推奨充填量を基準に寸法が定められているものがあります。
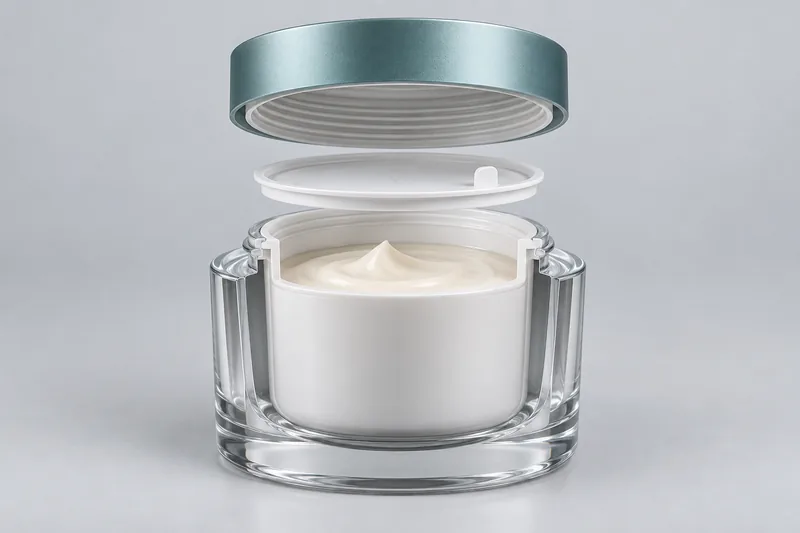
単層ジャー
通常は外から見える壁が内容物の内腔を形成しますが、厚いガラス底、厚肉の側壁、肩部の曲率半径、広口形状が内部体積と充填高さを左右します。中蓋は内容物に触れたり、ねじ部へ押し込んだりせずに着座する必要があります。比較対象となる 化粧品クリームジャーの形態については、製品系列全体の説明ではなく、個々の金型の満注容量と下限側の許容差を求めてください。
二重構造・アクリル調ジャー
外殻が見た目の大きさと重さを生み、別体の内カップが内容物を保持します。そのため、外寸から充填体積はほとんど判断できません。容量がどの部品に属するのか、提示値が内カップの満注容量か推奨充填量か、中蓋がどこまで内カップに入るのか、過充填で内容物が内カップと外殻の間へ移動し得るかを確認します。
一般的なポンプボトルとスポイトボトル
ポンプ本体、ガスケット、ディップチューブ、スポイト管は、口部より下の空間を占めます。密閉前には予定量が入っても、組み立てた部品を挿入するとあふれる場合があります。容量承認には、最終仕様の栓部品、充填時の向き、打栓方法を用います。また、ポンプへの過度な液の流入によって漏れや呼び水不良が生じない充填高さにする必要があります。
エアレス容器とスクイズチューブ
エアレス容器は、ピストンの初期位置、内容物室の形状、ポンプのデッドボリューム、呼び水、工程上の最大充填量に制約されます。スクイズチューブには、充填業者が清浄な末端シールを形成できるよう、内容物を入れない尾部が必要です。使用可能体積は直径、切断長、肩部、シール代に依存します。いずれにもジャーの上部空間の基準を転用しないでください。
容器選定前に必要な入力値を測定する方法
1. 量産を代表する処方密度を測る
- 密度や空気混入に影響する香料、色、粒子、有効成分を含め、完成処方を使用します。
- 測定方法、校正済みの機器、試料の取り扱い、温度を定めます。根拠のある精度で g/mL を記録します。
- 充填機に届く状態の内容物を採取します。混合、循環、脱気で混入空気が変わる場合は、該当する工程位置で測定します。
- 複数バッチまたは根拠のある範囲を用います。質量から容量を選定する場合、通常は低密度側が体積増大のリスクとなります。
- 温間充填、冷却、静置、温度調整中に密度や充填高さが変わるかを確認します。
2. 定めた方法で満注容量を確認する
ガラス容器については、ISO 8106 が容量と仕様限界への適合を判定する重量法を定めています。実務上は、口縁または充填高さの基準位置を定め、管理された水の質量を、適切な密度と試験温度を用いて体積へ換算します。規格本文または承認された社内方法を使用し、供給業者と充填業者がそれぞれ独自の基準位置を設定しないようにします。
プラスチック、二重構造、エアレスの部品には、構造と図面に適した文書化済みの方法を用います。ガラス用規格を、あらゆるプラスチック容器を自動的に適格とするかのように引用すべきではありません。キャビティ、成形時期、ロットをまたいで採取します。採取根拠のない容量結果では、量産の許容差を確立できないためです。
3. 栓部品や挿入部品の排除容積を測る
最終仕様の中蓋、ライナー、スパチュラホルダー、ポンプ、スポイト、ワイパーを使用します。簡便な開発試験では、容器を管理された高さまで満たし、予定する組立条件で部品を取り付け、変化量または押し出されてあふれた量を測ります。空気を閉じ込める部品や確実に濡らせない部品は、供給業者の CAD・排除容積データを入手し、組み立てた試料で確認します。最悪条件の計算用に上限側を記録します。
4. 充填量の分布を把握する
充填機を 50.0 g に設定しても、すべての個体が 50.0 g になるわけではありません。立ち上がり時の挙動、平均、ばらつき、ドリフト、ノズルの液切れ、重量選別機または抜取方法を確立します。質量の上限側は物理的に収まるかに影響し、下限側は正味内容量の適合性に影響します。両方を管理する必要がありますが、対処するリスクは異なります。
5. 静置後の見た目の充填高さを承認する
透明・半透明容器では、充填直後、脱気・静置後、条件調整後など、外観をいつ、どのように判定するかを指定します。適合した 50 g の充填でも、幅広のジャーでは少なく見え、細いジャーでは中蓋に触れる場合があります。承認済みの充填見本または寸法で定めた充填高さ範囲を使用し、店頭外観を初回量産バッチ任せにしないでください。
計算例:50 g のクリーム用ジャーを選定する
フェイスクリームを正味重量で販売すると仮定します。以下は計画上の仮定を明示した数値であり、Boyu の量産データや共通仕様ではありません。
- 表示正味量:50 g
- 物理的に収まるかを解析するための、承認された工程最大充填量:50.8 g
- 充填条件で根拠を持って設定した最低密度:0.84 g/mL
- 中蓋の最大入り込み容積:1.8 mL
- 案件ごとに定めた、密閉後に残す機能上必要な上部空間:3.0 mL
手順 1 — 内容物の最大体積: 50.8 g ÷ 0.84 g/mL = 60.48 mL。
手順 2 — 必要な最小満注容量: 60.48 + 1.8 + 3.0 = 65.28 mL。
手順 3 — 各ジャー仕様の下限を比較:
| 候補 | 満注容量の仕様 | 最小容量 | 一次判定結果 |
|---|---|---|---|
| A | 66 ± 2 mL | 64 mL | 平均値は十分に見えても、最小要件の 65.28 mL を満たしません。 |
| B | 70 ± 2 mL | 68 mL | 2.72 mL の余裕を持って計算上の一次判定に合格しますが、充填・容器試験は引き続き必要です。 |
候補 B が自動的に承認されるわけではありません。試験では、中蓋の清浄な取り付け、ねじ部の汚染がないこと、許容できる見た目の高さ、栓部の密閉、適合性、輸送性能を確認する必要があります。公称で示される 50 g 用ガラス製クリームジャーの形態 は商談上の出発点です。実際の 50 g の処方に適することを、図面と充填試料で証明しなければなりません。
容器の公称容量が、法的な正味内容量表示を決めるわけではありません
正味内容量の表示方法は、販売市場の規則と製品の性状で決まり、容器供給業者のカタログで決まるものではありません。米国の FDA ガイダンスでは、固体、半固体、粘性のある化粧品は一般に常衡重量で、液体は確立された消費者・取引慣行が適用される場合を除き、液量で表示するとしています。液量表示について、FDA ガイダンスは 68°F(20°C)を用いています。
欧州連合では、規則 (EC) No 1223/2009 の第 19 条により、包装時の公称内容量を重量または体積で示す必要があります。ただし、極小容器、無料試供品、一回使用容器など、定められた例外があります。数量管理には、別途、国・地域の計量規則が適用される場合があります。規制担当部門は、商品化前に仕向市場の正確な要件と版下を確認すべきです。
したがって、「50 mL のジャー」に 50 g として販売する製品を入れることは可能ですが、その関係を実証する必要があります。逆に、満注容量の大きなジャーへ変更しても、表示量を変更してよいことにはなりません。容器容量、充填管理、表示正味量は同じ仕様書で扱うべきですが、それぞれ別の値です。
よくある容量の問題と是正措置
| 症状 | 考えられる容量関連の原因 | 最初の確認項目 | 是正の方向 |
|---|---|---|---|
| 蓋を取り付けるとクリームがねじ部まで上がる | 換算時の想定より密度が低い、中蓋の入り込みを計算していない、充填量の上限が大きすぎる、内腔容量の下限が小さすぎる | 充填量を再秤量し、密度と入り込み容積を測定し、キャビティ別の満注容量を把握する | 内腔の拡大、工程目標値・ばらつきの見直し、中蓋形状の変更、または根拠のある処方・工程の修正 |
| 水の試験は合格するが、クリーム充填ではあふれる | 水では密度、空気混入、粘度、ノズルでの糸引き、泡を再現できない | 量産処方と実際の充填機・ノズル条件 | 量産仕様を想定した充填試験を行い、水はその用途で裏付けられる限定的な容量測定にのみ用いる |
| 正しい 50 g 充填でも、量が不足して見える | 高密度の処方、幅広または背の高い内腔、過大な上部空間、充填後の静置による内容物表面の低下 | 密度、内腔形状、充填後の所定時間における高さ | 小さい内腔や縦横比の異なる内腔を選ぶか、不透明・加飾仕様の外観を承認する。外観変更で重量不足を隠さない |
| 重量検査値は安定しているが、充填高さが変動する | 密度・空気混入のばらつき、ジャー容量のばらつき、表面の均しの不均一、内腔形状の違い | 充填質量、密度、ジャー内腔・金型キャビティ、静置時間の相関を調べる | 空気混入と容器容量を管理し、目視で質量を調整するのではなく、判定時点を定めた外観基準を設ける |
| 温暖な条件での輸送後にだけ漏れる | 適格性を確認した上部空間の不足、栓部品との接触、処方の膨張、または別のシール・適合性の問題 | 条件調整済み充填品、栓部の接合面、質量減少・漏れ位置 | 容量だけが原因と考えず、シール、材質適合性、トルク、流通条件を調べる |
| エアレスポンプが呼び水できない、または早期に吐出が止まる | 工程充填量、ピストン位置、閉じ込められた空気、ポンプのデッドボリュームの不適切さ、または処方とポンプの不適合 | 組立図、充填方法、初回吐出までの押下回数、内容物の排出性、残量 | 表示された mL のサイズだけでなく、エアレスシステム全体と充填作業指示の適格性を確認する |
回避可能な発売時の問題を招く、容量選定の六つの誤り
1. グラムとミリリットルを同じものとして扱う。 この簡便な換算が正確なのは、該当条件で密度が 1.000 g/mL の場合だけです。処方の根拠ある最低密度で予定最大充填質量を換算し、その後に栓部品の排除容積と機能上必要な上部空間を加えます。
2. 最悪条件ではなく平均値を比較する。 平均的な容器に、平均密度のクリームを、充填機の平均吐出量で入れれば完璧に見えても、量産では最小内腔、最低密度のバッチ、最大充填量が重なる場合があります。図面と工程仕様に範囲・許容差を記載し、不利な組み合わせを評価します。
3. 外寸から容量を推定する。 重いガラス底、厚い壁、二重構造の内カップにより、同程度の大きさの二つのジャーでも、入る体積が大きく異なる場合があります。内容物が接触する内腔の実測容量を用い、外径と高さから使用可能体積を計算しないでください。
4. 開いた容器だけを測り、栓部品を忘れる。 中蓋、ライナー、ポンプ本体、ワイパー、スポイト、ピストンは充填後の空間を占めます。指定の充填高さで量産仕様を想定した栓部品を取り付け、内容物がねじ部、通気経路、シール面へ入らないことを確認します。
5. 正味質量を変えて外観を修正する。 作業者は、ジャーの中身が少なく、または多く見えるというだけで内容物を増減すべきではありません。重量検査は表示量を守り、判定時点を定めた承認済みの充填高さ範囲は外観を管理します。両立できなければ、その場の判断で充填量を変えるのではなく、内腔形状や容器の見せ方を変更します。
6. 手充填品を承認し、ライン試験を省略する。 手充填では、ノズルの潜り込み、液切れ時の尾引き、混入空気、ライン速度、打栓圧力を再現できません。量産仕様を想定した試験と、より包括的な 化粧品ボトルの適格性確認チェックリスト を、販売用数量の発注前に活用してください。
選定したボトル・ジャーの適格性を確認する方法
計算は明らかに小さすぎる候補を除外するもので、販売用容器の適格性を確認するものではありません。量産仕様を想定した部品と最終処方を用い、容量を充填、密閉、店頭外観、流通と結び付けて確認します。
- 試料の識別情報を確定します。 容器の金型・キャビティ、材質、内カップ、ライナーまたは中蓋、キャップ、加飾、処方バッチ、充填設定を記録します。
- 初期値の分布を測定します。 空容器の風袋、満注容量、密度、充填正味質量、総質量、充填高さ、栓部品の係合、ポンプや吐出口がある場合の機能を確認します。
- 工程の挙動が分かるだけの数量を連続運転します。 少数の手充填試料で形状の適合は確認できても、ライン速度、ノズルの液切れ、泡、コンベヤー搬送、打栓時の汚染は確認できません。
- 完成容器全体を条件調整します。 処方、栓部品、輸送経路に対応する、根拠のある正立・倒立・横置きの向きと温度を使用します。
- 最終梱包状態で試験します。 落下、振動、圧縮、減圧で内容物がシール側へ移動し得る場合は、販売用外箱、内装材、輸送箱も含めます。
- 復帰後に再確認します。 試料を規定の観察条件へ戻した後、漏れ、キャップの清浄性、変形、充填外観、質量変化、吐出を調べます。
Boyu の 化粧品容器の適合性試験手順 を用いて、処方と容器の包括的な経時試験計画を組み立て、適切な 化粧品ボトルの漏れ試験方法 を最終栓部品と輸送経路に合わせて選びます。容量は入力条件の一つであり、適合性、シールの健全性、吐出は別々に承認すべき事項です。
RFQ と品質協定に記載すべき容量情報
有用な依頼では、容器供給業者に測定可能な値を求め、容器が何に対応する必要があるかを充填業者に伝えます。以下を含めてください。
- 表示量と単位: 50 g、50 mL、または市場に応じた別の表示量。「50」だけで記載しないでください。
- 処方情報: 製品区分、実測密度範囲と温度、粘度・流動挙動、空気混入、粒子、揮発性、充填温度。
- 充填工程データ: 充填機の種類、ノズル、目標値、工程の上限・下限、速度、内容物温度、静置時間、打栓順序。
- 容器容量: 公称呼称、満注の定義、目標値と許容差、測定方法、抜取計画、金型キャビティの追跡可能性。
- 内部部品: 中蓋、ライナー、ワイパー、スパチュラホルダー、ポンプ、スポイト、ピストン、その他の入り込み部品。該当する場合は最大排除容積も含めます。
- 完成品の外観: 承認済みの充填高さ範囲、観察時期、内容物表面の基準、壁面付着の許容範囲。
- 性能: 締め付けトルクまたは係合、漏れ基準、適合性試験計画、輸送経路、温度範囲、ポンプ・吐出要件、内容物残量。
- 変更管理: 金型の変更、キャビティの補修、樹脂、内カップ、栓部品、充填機、工程温度、容量測定方法の変更に先立ち必要となる承認。
供給業者が示す容量が設計目標、最小値、平均値、範囲のいずれなのか、仕様書に明記するよう求めます。見積比較では、「50 mL」とだけ記載した項目は不十分として差し戻します。大きいジャーは単体質量、外箱容積、運賃を増やす可能性があり、小さいジャーは材料を節約できてもライン損失や漏れを招く場合があります。容量の呼称だけでなく、適格性確認後の使用可能な容器の総コストを比較します。
よくあるご質問
満注容量とオーバーフロー容量は同じですか?
通常はいずれも、内容物が規定の上端に達する、またはあふれ始める最大体積を意味しますが、供給業者間で用語は完全には統一されていません。基準位置、栓部品の有無、試験温度、液体、方法、許容差を確認します。二つの値を同等として扱うのは、測定条件が一致してからにしてください。
50 g 用クリームジャーを、50 g の水で試験できますか?
水は定義した内腔容量の測定に使えますが、50 g の水では、クリームの密度、空気混入、粘度、表面の均し、処方の膨張、栓部の汚染を再現できません。水で測定できるものを水で測り、その後、実際の処方で充填と容器の適格性を確認します。
化粧品ジャーの上部空間は何パーセントにすべきですか?
すべてに通用する、根拠ある割合はありません。必要な上部空間は、密度のばらつき、最大充填量、栓部品の入り込み、泡や混入空気、充填温度、熱的挙動、容器形状、密閉、流通に依存します。まず必要量を計算し、実際の充填、密閉、条件調整、輸送試験で承認します。
実験室の密度と充填ラインの密度のどちらを使うべきですか?
容器へ供給される内容物を代表する方法と条件を用い、実験室の結果は処方管理用に残します。加工工程で空気が入る・抜ける場合や温間充填の場合、実験室とライン状態の密度は異なることがあります。量産範囲を定め、根拠のある低密度条件に対して容器容量を選定します。
満注容量が大きいジャーほど安全ですか?
いいえ。小さすぎればあふれや密閉のリスクが生じますが、必要以上に大きいと、充填不足に見える、材料使用量が増える、容器寸法が大きくなる、輸送時の積載効率が下がる場合があります。最適な内腔は、最悪条件の物理的要件を満たしつつ、承認された外観・機能・商業上の要求にも適合するものです。
ジャーの量産発注前に、何を承認すべきですか?
最終図面、容量の定義と許容差、量産仕様を想定した試料、栓部品・中蓋の組み立て、実処方による充填試験、充填外観、適合性計画、漏れ・流通の基準、変更管理要件を承認します。品質システム上可能であれば、署名済みの空容器・充填品の基準見本を保管します。



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch