














要点: プラスチックボトルのパネリングは、密閉したシャンプー・ローションボトルの外圧が内圧を上回り、その圧力差に側壁の剛性が耐えられないときに発生します。温かい状態で充填した容器の冷却、上部空間の気体の消費や吸収、水や揮発性成分の容器透過、温度や大気圧が異なる環境への移動などで内圧が低下します。搬送時の圧迫や不適切な肉厚分布もへこみの発生や局所化につながりますが、原因はそれだけではありません。
適切な対策を選ぶには、 パネリングが始まる時点が重要です。打栓から数分でへこむボトルと、六週間後に変形するもの、航空輸送後にだけ変形するものでは、調査の進め方が異なります。不具合品を保管し、発生経過を記録し、充填品の質量と寸法を保管対照品と比較してください。ボトル重量、充填温度、上部空間、通気方法を変更する前に、実際の量産ボトル、栓部品、処方で試験します。
本ガイドは、化粧品ブランド、容器技術者、品質部門、充填業者、ボトル供給業者を対象としています。「Paneling」と「panelling」は、いずれも側壁が内側にへこむ同じ現象を指します。すべての PET、HDPE、PP、PCR ボトルに共通して安全といえる充填温度、ボトル重量、肉厚、負圧限界はありません。
プラスチックボトルのパネリングとは?
パネリングとは、ボトルの一面以上の壁が内側にたわむ、恒久的または一時的な変形です。広く比較的平らな面で最も目立ちますが、砂時計状のくびれ、一箇所のくぼみ、丸いボトルの周囲の複数のへこみとして現れることもあります。発生条件は単純で、外圧が内圧を上回り、その差が容器構造を座屈させる大きさに達することです。
圧力差が 駆動要因となり、容器がどう変形するかは壁の剛性と形状で決まります。軽量ボトルでは問題が先に現れることがありますが、樹脂量を増やすだけでは、継続する気体損失、熱、透過の機構を解消せず、見えにくくするだけの場合があります。一方、適切に設計された軽量ボトルは、支持のない大きなラベル面や不均一な肉厚を持つ重いボトルより良好な性能を示すことがあります。
ボトルの変形がすべてパネリングとは限りません
| 観察される状態 | 考えられる現象 | 区別が重要な理由 |
|---|---|---|
| 密閉後に側壁が内側にへこむ | 内圧の負圧化または外部からの圧迫によるパネリング | 圧力履歴、気体損失、構造の耐性を調査します。 |
| ボトルが外側に膨らむ、または底がぐらつく | 内圧の上昇、気体発生、熱膨張、耐熱性不足 | 圧力の方向が逆であり、別の安全性評価が必要です。 |
| 充填前から同じへこみがある | 成形、冷却、離型、梱包、輸送による損傷 | 保管した空ボトルを対照品にすれば、ボトル製造に起因するものと充填後の影響を切り分けられます。 |
| 白い筋、微細なひび、亀裂が生じる | 応力集中または環境応力亀裂 | 構造的な座屈と化学的な応力亀裂は併存し得ますが、同じ現象ではありません。 |
| 柔軟なチューブが吐出後もつぶれたままになる | 空気の戻り不足、吐出口の詰まり、チューブの復元不良 | 硬質ボトルのパネリングの判断基準を、チューブの挙動に適用すべきではありません。 |
まず、同一ロットの未充填の保管ボトルを確認します。空の対照品にすでに同じ特徴があれば、ブロー成形、冷却、梱包から調べます。量産容器を充填・密閉した後にだけ現れる場合は、ボトル、処方、栓部品、充填工程、環境を一体の系として扱います。
最も迅速な診断の手がかり:いつボトルがへこんだか?
充填から目に見える変形までの時間は、樹脂の種類よりも有用なことがよくあります。ライン映像、製造記録、倉庫点検、輸送データ、保管試料から時系列を作成します。「到着時にへこんでいた」だけでは不十分です。正常が確認された製品が、最も早くどの時点で異常になったかを特定します。
| パネリングが初めて現れる時点 | 優先的に調べる項目 | 有用な証拠 |
|---|---|---|
| 充填前 | 肉厚分布、金型冷却、離型、空ボトルの梱包と積み重ね | 金型キャビティ別の対応記録、ボトル質量、部位別重量、寸法、空の対照品 |
| 搬送中または打栓中 | ガイドレール、スターホイール、把持部、打栓ヘッドの圧力、支持のない平面部 | スロー映像、接触痕、変形の向き、ライン位置との相関 |
| 温間充填・密閉から数分~数時間後 | 内容物と上部空間の冷却、密閉のタイミング、充填温度のばらつき、ボトルの熱軟化 | 充填時・密閉時の実際の内容物温度、冷却曲線、打栓までの時間 |
| 数日~数週間後、測定可能な質量減少を伴う | 漏れ、水・溶剤の透過、揮発成分の損失、栓部品を通じた透過、プラスチックへの処方成分の吸収 | 個体ごとの質量推移、シール点検、基準容器、管理された保管条件 |
| 数日~数週間後、測定上の質量減少は小さい | 酸素消費、気体の溶解・吸収、緩慢な熱的影響、構造のクリープ、質量測定で捉えられない微小な気体漏れ | 上部空間・酸素の調査、化学的対照試験、寸法推移、密閉性 |
| 輸送後または気候条件の変化後のみ | 標高・気圧の履歴、温度サイクル、積み重ね、振動、栓部品の移動 | 輸送経路の条件、データロガー、梱包状態、輸送模擬試験 |
シャンプー・ローションボトルがへこむ理由:六つの原因群
1. 温かい内容物を密閉した後に冷える
内容物と上部空間が、その後の保管条件よりも温かい状態で密閉されると、冷却によって内圧が低下することがあります。温かいうちはボトル壁も軟らかくなりやすく、系全体が安定する前に変形する可能性があります。実際の結果は、内容物温度、上部空間、液体の熱収縮、ボトル体積の変化、密閉時期、シールの挙動、ボトル剛性によって異なります。
気体部分だけを考えると、理想気体の関係式が傾向の理解に役立ちます。気体の量と体積が一定なら、絶対圧力は絶対温度にほぼ比例して変化します。 P₂ ≈ P₁ × T₂/T₁。ただし、実際の充填済みボトルは体積一定の気体容器ではありません。液体とボトルの体積が変化し、気体は溶解・透過し、栓部から漏れることもあります。この式は変化の方向を理解するために使い、合否判定圧力の予測には使わないでください。
2. 処方が上部空間の気体を消費または吸収する
酸化やその他の処方反応により、上部空間の酸素が消費されることがあります。また、気体が内容物に溶解・吸収されることもあります。同じ速度で補充の気体が容器内に入らなければ、内圧は低下します。酸化防止剤、植物由来成分系、油、香料、着色料、その他の成分は酸素要求量を変え得ますが、成分名だけからリスクを確実に推定することはできません。最終処方を適切な対照と比較し、必要性に根拠がある場合は上部空間の気体組成を測定します。
処方に起因する現象は進行が遅く、ロットによって異なる場合があります。ボトルが同じでも、香料、酸化防止系、原料履歴、混合時の空気混入、充填温度が変わると挙動が変化する可能性があります。
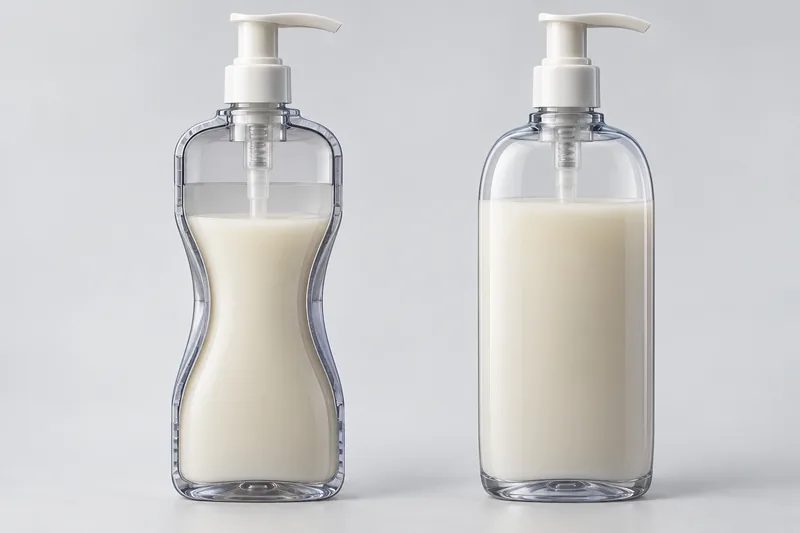
3. 水、溶剤、その他の成分が容器を通じて外へ出る
密閉したプラスチック容器が、必ずしも完全な遮断性を持つわけではありません。分子はボトル壁、栓部品、ライナー、ポンプ、ディップチューブ、接合部を透過することがあります。処方成分がポリマー側へ分配されることもあります。液体や蒸気の損失は内圧と内容物質量を低下させ得ます。その速度は、材料構成全体、表面積、肉厚分布、濃度勾配、シール、温度、湿度に依存します。
ASTM D2684/D2684M は、指定条件下における熱可塑性樹脂容器の内容物に対する透過性を扱い、多くの容器設計について重量の減少または増加の速度で結果を示します。この考え方は化粧品にも有用ですが、短期間の加速試験結果一つを、あらゆる製品の保存期間予測に変える規格ではありません。実際の処方と想定条件を用いる必要があり、証拠の範囲を超える外挿には慎重さが求められます。
4. 流通中に大気圧や温度が変わる
ある場所で充填・密閉し平衡に達した容器は、標高の高い場所や低い場所で異なる気圧にさらされることがあります。航空輸送、山間経路、仕向地の標高により圧力差が生じ得ます。ASTM D6653/D6653M は、減圧法によって高地の圧力差が包装システムに与える影響を評価するための規格です。公表された適用範囲には、フィーダー航空機で最大 5,791 m(19,000 ft)に相当する環境への曝露が示され、結果は定性的とされています。化粧品ボトルに共通する単一の合格限界を定めるものではありません。
温度と標高の影響は重なることがあります。容器は航空機の貨物室で冷え、輸送コンテナ内で温まり、倉庫で温度サイクルを受ける場合があります。輸送試験には経路上の順序を反映させ、各負荷を個別に試験して複合的な結果を推定するだけにしないでください。
5. 充填ラインがボトルを機械的に圧迫する
ガイドレール、スターホイール、送りねじ、把持部、打栓ヘッドは、支持のない面を押すことがあります。壁が圧迫された状態で密閉されると、密閉系が復元を妨げるため、荷重を除いても変形が残る場合があります。同じ高さ・向きに繰り返し現れるへこみは有力な手がかりです。最初の力が機械的であっても、現場ではこの現象をパネリングと呼ぶことがあります。
目印を付けたボトルを各工程に通し、接触の前後に点検します。レール位置、底部の安定性、打栓ヘッドの芯合わせなど、ラインに関するリスクでは、充填業者が記録したライン試験が判断の根拠になります。手充填の試料だけでは、自動ラインのレール、受け渡し部、打栓荷重、滞留にボトルが対応できることは証明できません。
6. ボトル構造が加わる圧力差に耐えられない
大きな平面、急激な形状変化、局所的な薄肉部、非対称の肉厚分布、肩部や底部付近の支持不足は、最初の座屈箇所になり得ます。樹脂グレード、配向、結晶化度、成形履歴、ボトル温度、長期クリープも剛性に影響します。繰り返しの変形で耐性が下がることもあり、一度パネリングしたボトルを、そのまま未使用品を代表する試験片として扱うべきではありません。
この構造的要因は、しばしば問題を増幅します。処方が継続的に気体を除去する場合や、温間充填品に強い負圧が生じる場合、剛性を高めても、圧力の不均衡を解消せずに外観損傷の発生を遅らせるだけのことがあります。
ボトルの材質がパネリングの原因になるのでしょうか?
材質は重要ですが、樹脂の種類だけで成否は決まりません。樹脂グレード、製造工程、肉厚分布、形状、ボトル質量、温度、処方と容器の相互作用を比較します。以下の傾向は選定時の検討事項であり、適合性を承認するものではありません。
| 材質・構成 | 一般的な容器特性 | パネリングに関する確認項目 |
|---|---|---|
| PET | 透明で光沢があり、比較的剛性が高い。一般に延伸ブロー成形され、壁に配向があります。 | プリフォーム・設計による肉厚分布、平面部の形状、充填温度、処方との関係・バリア性能。 |
| HDPE | 靱性があり、通常は不透明または半透明で、押し出しやすいものが多い。一般に押出ブロー成形されます。 | パリソン制御、角部・肩部の肉厚、面の復元性、透過、処方成分の収着。 |
| LDPE または PE を主成分とする柔軟な構成 | 軟らかく、押しつぶしやすい。 | 剛性が低いため、圧力や空気の戻りの影響が目立ちやすい場合があります。実使用条件で栓部の通気と復元性を検証します。 |
| PP 製ボトル | 多くの系で良好な耐薬品性を示し、一部のボトル、エアレス容器、多くの栓部品に使用されます。 | グレード・工程、壁の設計、熱履歴、処方、吐出システム全体。 |
| PCR を含む PET/HDPE/PP | PCR はポリマー中の再生原料を示すもので、独立した別のポリマーではありません。 | グレード、供給元、配合率、汚染・臭気、色、機械特性のばらつき、加工条件を管理します。PCR の含有だけを不具合の原因と決めつけないでください。 |
樹脂の詳しい比較は、Boyu の次のガイドをご覧ください。 シャンプーボトルに使用されるプラスチック。調達担当者は、次の製品群で量産向けの形態を比較できます。 プラスチック製化粧品ボトルの製品群, シャンプーボトルのカテゴリー および ローションボトルのカテゴリー。カテゴリーの選定は出発点です。量産相当の充填済み容器での試験は引き続き必要です。
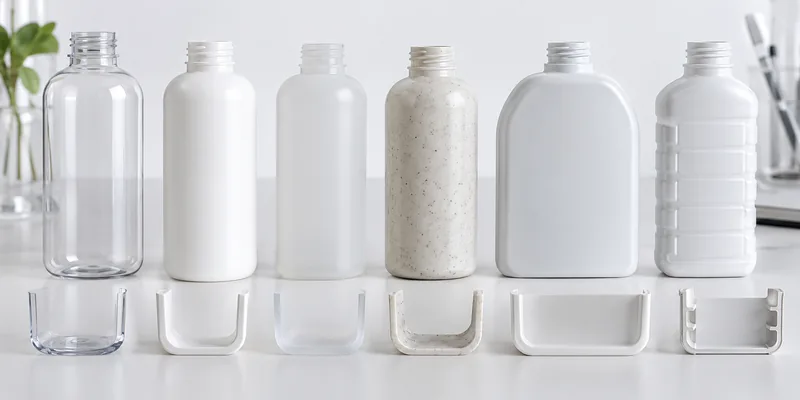
厚く重いボトルにすれば解決しますか?
耐性が高まる可能性はありますが、根本原因の解消を保証するものではありません。平均質量だけでなく、重要部位の最小肉厚分布を比較します。すでに厚い底部に数グラム追加しても、中央の薄い面は強くなりません。部位別重量の調査、重要部位の肉厚分布図、金型キャビティ別データ、条件を管理した減圧試験または充填品の比較を依頼してください。剛性の増加が、押し出し操作、吐出、リサイクル性の目標、ラインでの取り扱い、コストを損なわないことも確認します。
PCR を使うとボトルはへこみやすくなりますか?
本質的にそうとはいえません。適格性を確認した PCR グレードを、管理された設計と加工条件で使用すれば、許容できる性能を得られます。原料特性、汚染、劣化、配合比、工程管理により機械特性のばらつきが生じると、リスクが高まります。PCR の配合率、供給元・グレード、変更管理を仕様項目として扱い、完成容器の適格性を確認します。Boyu の PCR 化粧品容器ガイド では、再生材含有率を基材ポリマーと最終用途の中で評価すべき理由を説明しています。
シャンプー・ローションの処方がパネリングに及ぼす影響
処方は、機械的・化学的作用と物質移動を通じて容器に影響します。「水系」であることは適合性の証明になりません。シャンプーには界面活性剤、塩類、香料、コンディショニング用ポリマー、シリコーン、植物抽出物、酸、アルカリなどが含まれ得ます。ローションには水、油、乳化剤、香料、有効成分、保湿剤、混合時に取り込まれた気体などが含まれ得ます。それぞれが酸素要求量、気体溶解度、収着、透過、応力亀裂リスク、粘度、必要な充填工程を変える可能性があります。
- 粘度は、圧力変化の直接の原因ではありません。 粘度の高いローションが必ずボトルをへこませるわけではありません。ただし、温間充填が必要になったり、混入空気が残ったり、温度が平衡に達する過程に影響したりすることがあります。
- 界面活性剤が必ずパネリングを引き起こすわけではありません。 一部のポリマーでは応力亀裂や界面挙動に影響することがありますが、パネリングには圧力差・圧迫と構造耐性の不足が必要です。
- 香料や溶剤の含有量は、臭い以外にも影響します。 成分がプラスチックに吸収されたり、透過したり、ライナーを変質させたり、質量減少の挙動を変えたりする可能性があります。
- 空気混入は初期状態の評価を複雑にします。 充填後に泡や混入空気が消えると、ボトル自体の密閉が保たれていても、充填高さや上部空間の解釈が変わることがあります。
- 処方の酸化は上部空間を変化させることがあります。 対照試験または分析結果で確認し、へこみだけから酸素消費と診断しないでください。
実施する試験: 化粧品容器の適合性試験 には、最終仕様の香料、色、保存剤、有効成分系、樹脂、着色剤、栓部品、加飾を用います。未加飾ボトルに基礎処方を入れた試料だけでは、販売容器のすべてのリスクを解消できません。
温度、湿度、標高、保管条件がボトルのへこみに及ぼす影響
温度 は、気体圧力、液体体積、ポリマー剛性、クリープ、透過速度、反応速度を変化させます。充填機での実際の内容物温度、栓部品を取り付ける時点の温度、その後の温湿度調整条件を記録します。室温設定値でボトル内部の内容物温度を代用することはできません。
湿度 は、水分透過の駆動力を変え、ラベルや外箱にも影響することがあります。また、高温・低湿度では、一部の包装系で水分損失が速まる場合があります。重要度は処方と透過経路によって異なります。
標高と気圧 は外圧を変化させます。実際の充填場所、倉庫、輸送手段、仕向地をもとに圧力条件の推移を定めます。海面高度で合格しても、あらゆる山間経路や非与圧のフィーダー航空機環境への適格性が確認されたことにはなりません。
保管時の向きと二次包装 は、接触状態と機械的荷重を変えます。正立、横置き、倒立の試料では、シール、透過、処方との接触による挙動が異なる場合があります。段ボールの仕切り、収縮フィルム、パレット積載時の圧縮がボトルの復元を妨げたり、同じへこみを繰り返し生じさせたりすることがあります。
実務的な根本原因調査
- 隔離し、証拠を保全します。 不具合品と正常品を、ロット、金型キャビティ、勤務シフト、ライン、処方バッチ、場所ごとに分けます。すべての試料を開封しないでください。
- 不具合を定義します。 スケールを添えて全ての面を撮影し、へこみの深さや重要寸法を記録します。栓部品、底部、ラベルにも移動があったかを記載します。
- 時系列を整理します。 正常が確認された最も早い確認時点と、最初に異常が確認された時点を特定します。内容物温度、密閉時刻、冷却、倉庫、輸送のデータを収集します。
- 対照品を比較します。 空ボトル、適切な基準容器に入れた同一処方、正常が確認された量産品、必要に応じて別の材質・設計のボトルを含めます。
- 個体ごとに質量を測定します。 外面を清浄にし、適切に校正された天秤で、同じ個体を初期時点と計画した間隔で測定します。減少傾向は漏れ、透過、揮発成分の損失を裏付けますが、経路の特定まではできません。
- ボトル構造の分布を調べます。 総質量、部位別重量、重要部位の最小肉厚、寸法、金型キャビティ、樹脂・着色剤・PCR のロットを記録します。切断による破壊調査が必要になる場合があります。
- 密閉性を確認します。 シール面、ライナー・ガスケット、ねじ部または嵌合部、ポンプカラー、取り付け設定を点検します。目に見える液だまりがなくても気体交換は起こり得ます。
- 一度に一つの要因を再現します。 他の条件を一定に保ち、密閉時期、温度履歴、処方、ボトル設計、ラインの圧迫、輸送条件を比較します。
質量変化の計算
一個の容器の変化量=条件調整後の充填品質量-その個体の初期質量。 増減の符号、経過時間、条件、天秤の分解能を報告します。残留物、ラベルの水分、取り扱い、測定器のドリフトが小さな変化に影響するため、正しい解釈には条件を揃えた対照品が必要です。
化粧品ボトルの 漏れ試験方法 ではシール部の漏れ経路を調べ、透過性・質量減少試験では容器を通じた緩慢な移動を調べます。両者は関連しますが、代替できません。液漏れの確認試験に合格しても、微小な経路からの気体移動や壁を通じた透過は否定できません。
プラスチックボトルのパネリングを改善する方法
発生機構を証拠で裏付けてから対策を選びます。複数の変数を同時に変更すると、試験には合格しても、量産で維持すべき管理項目が分からなくなることがあります。
密閉後の冷却によって負圧が生じる場合
- 製品の安全性、粘度、工程要件が許す範囲で、充填温度を下げるか、より厳密に管理します。
- 記録を残したライン試験で、栓部品を取り付ける時期と温度を最適化します。
- 実際の充填温度範囲に対応する設計のボトル・樹脂・工程を評価します。
- 上部空間と充填量の仕様を一体として見直し、共通の割合をそのまま転用しないでください。
上部空間に共通の基準がない理由は? 気体体積、液体の収縮・膨張、ボトルの変形しやすさ、栓部の挙動、空気混入、充填精度は相互に影響します。充填量の増減は、充填不足、あふれ、漏れ、ポンプのディップチューブの問題も生み得ます。「上部空間を増やす」「減らす」という単純な方針ではなく、定義した充填範囲を検証してください。
処方の化学反応や気体吸収が圧力低下を引き起こす場合
- 処方の対照試験と、必要性に根拠がある場合の上部空間分析・化学分析により、機構を確認します。
- 処方設計担当者と、酸化防止剤、香料、原料、工程の変更を検討します。
- 適合性があり、十分な構造耐性またはバリア性能を持つ容器を評価します。
- 不活性ガスによる管理は、管理条件下の充填試験を通じてのみ検討してください。ガス注入自体が圧力、安全性、工程上のリスクを生む場合があります。
透過や揮発成分の損失が原因の場合
- 主要な経路がボトル壁、栓部品、ライナー、ポンプ、接合部のどこかを特定します。
- 同一の条件調整手順で、適合性のある樹脂グレード、肉厚分布、バリア構造、栓部品を比較します。
- 表示する保存期間を通じて、内容物質量、処方の状態、容器機能を測定します。
- コーティング、多層構造、表面処理を採用する前に、規制とリサイクル性を確認します。
ラインの圧迫がへこみの起点となる場合
- ガイドレールと接触位置を、支持のない面から離します。
- 検証済みの設備限界内で、把持部、スターホイール、打栓ヘッドの不要な荷重を減らします。
- 妥当な場合は容器搬送補助具や搬送用ホルダーを追加し、変更によって処理能力や安定性が低下しないことを確認します。
- 工程上、安全に接触を避けられない場合は、接触部、底部、側壁を再設計します。
ボトル構造が制約となっている場合
- むやみに質量を増やさず、プリフォーム、パリソン、ブロー工程の管理で肉厚分布を改善します。
- ブランドの意匠が許す範囲で、支持のない広い平面を減らすか、目立ちにくいリブ、ビード、曲面、負圧吸収用に設計した面を設けます。
- 有限要素解析と試作品を開発に活用し、その後、量産成形ボトルで確認します。
- 良好な平均値に弱いキャビティが隠れないよう、金型キャビティ別の寸法・部位別重量管理を設定します。
ボトルの適切な充填、密閉、保管、使用方法
適格性が確認されたボトルでも、承認範囲外で生産すればパネリングが発生し得ます。開発結果を、作業者が実行できるライン設定、倉庫管理規則、変更管理に落とし込みます。
- 空の部品を指定条件に調整します。 極端に低温・高温で保管されたボトルは、ラインで異なる挙動を示す場合があります。清浄に保ち、覆いを掛け、広い面をあらかじめへこませるような長時間の荷重から保護します。
- タンクの設定値だけでなく、内容物を管理します。 充填ノズルと栓部品の取り付け時点で、処方を代表する温度を測定します。検証範囲を外れた値への対応を定めます。
- 充填量と上部空間を仕様内に保ちます。 処方密度を考慮した、検証済みの質量法または体積法で充填量を確認します。承認された充填範囲を超える手作業の「継ぎ足し」は行わないでください。
- 密閉前にボトルを押しつぶさないようにします。 キャップやポンプの取り付け時に、レール、手、把持部で側面を圧迫しないようにします。品種切り替え時には打栓機の荷重と芯合わせを確認します。
- 承認された栓部の取り付け設定を用います。 締めすぎはシールや口部を損傷し、締め付け不足は気体や液体の通路を生むことがあります。トルクは管理変数の一つであり、それだけで密閉を証明するものではありません。
- 定めた冷却・条件調整時間を確保します。 その条件を検証していない限り、温かく軟らかいボトルを強い圧縮荷重がかかる状態で箱詰めしないでください。
- 承認された輸送箱、向き、経路を使用します。 仕切りや収縮フィルムの荷重から側面を保護し、倉庫温度を製品・容器の仕様範囲内に保ちます。
- 穴を開けたり栓を緩めたりして、消費者向け製品を「修理」しないでください。 市場在庫にパネリングが見られた場合は、自社の苦情対応・製品安全手順に従って該当バッチを隔離し、評価します。
消費者向けの説明は、不具合への対応ではなく製品の使用に即した内容にします。表示温度範囲内で保管し、使用後は閉じ、適格性未確認の容器に内容物を移し替えないようにします。ポンプボトルでは、通常の繰り返し操作で上部空間が変わるため、形状や吐出に影響し得る場合は開発時に再現する必要があります。
ボトルのパネリング耐性を検証する方法
有用な試験計画は、疑われる原因と測定可能な負荷を結び付けます。すべての化粧品ボトルを合格とできる共通の「パネリング試験」はありません。IoPP/PDI の技術資料はプラスチックドラムの耐負圧性に関する有用な考え方を示しますが、その装置や数値を化粧品ボトルの規格として転用してはいけません。校正済みの機器と文書化した合否基準を用い、ボトルごとの方法を策定します。
- 試験品の仕様を固定します。 樹脂グレード・供給元、PCR 配合率、着色剤、金型とキャビティ、ボトル質量・重要部位の肉厚、口部規格、栓・ポンプ、ライナーまたはガスケット、加飾、処方バッチ、充填工程を記録します。
- 初期測定値を確立します。 全面を撮影し、充填品質量、充填高さ、重要寸法、栓の取り付け条件、内容物温度、充填から密閉までの時間を記録します。
- 反復試料と対照品を用います。 複数の量産品、関連する複数の金型キャビティ・ロット、空の対照品、適切な処方対照品を含めます。試料数はネット上の一般的な数値ではなく、リスクとばらつきに応じて定めます。
- 現実的な保管条件で試験します。 通常温度と根拠のある負荷温度、関連する湿度、正立・横置き・倒立を含め、消費者の使用で上部空間が変わる場合は使いかけの容器も対象にします。
- 流通負荷を与えます。 最終梱包と輸送経路に関係する圧力・標高、温度サイクル、振動、圧縮、落下の負荷を再現します。
- 計画した間隔で測定します。 質量、変形深さ・寸法、必要に応じた処方の外観・臭気・粘度、漏れ、トルク、吐出を追跡します。
- 合否基準を事前に定めます。 例えば、許容できない恒久的なパネリングがないこと、漏れがないこと、寸法がライン・ラベルの限界内であること、質量変化が根拠のある限界内であること、ポンプ機能が適切であることなどが考えられます。数値限界は製品ごとに設定する必要があります。
- 影響のある変更は再試験します。 処方、香料、樹脂グレード・供給元、PCR 配合率、色、ボトル重量、金型・キャビティ、栓部品、充填設定、工場、経路の変更により、従来の根拠が無効になる場合があります。
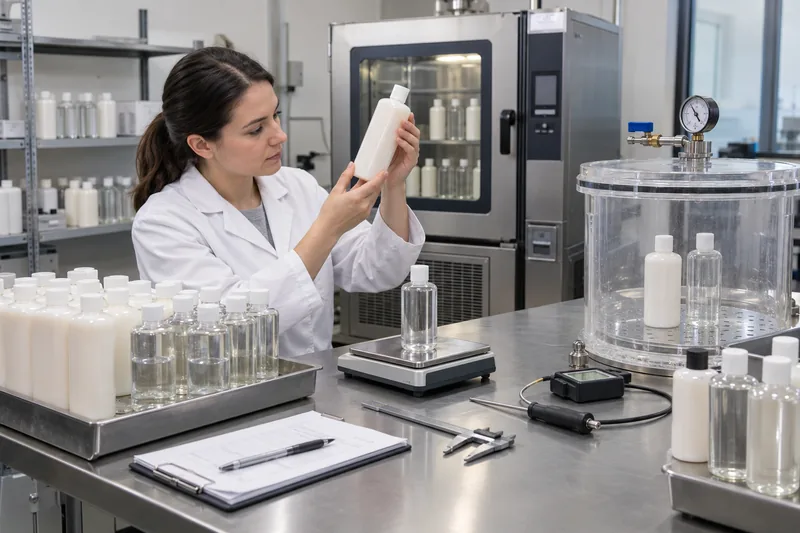
寸法、漏れ、適合性、吐出、落下、輸送を含む包括的な適格性確認には、次を活用してください。 化粧品ボトルの試験チェックリスト。パネリングの承認は、その仕組みの中に位置付けるものであり、代わりになるものではありません。
プラスチックボトルのパネリング不具合診断表
| 発生パターン | 最初に行う有用な確認 | 原因確認後に考えられる対策 | よくある不適切な対応 |
|---|---|---|---|
| 打栓から一時間以内にへこむ | 充填・密閉温度、冷却曲線、打栓時期、ラインでの圧迫 | 温度・密閉の順序を管理し、適切な容器構造の適格性を確認する | 温度を記録せず樹脂を変更する |
| 緩慢なパネリングと質量減少 | 個体質量の推移、シール経路、揮発性、材質・栓部品の比較 | 確認されたバリアまたはシール経路を改善し、適合材質を再検討する | 外観だけで酸化と判断する |
| 明確な質量減少を伴わない緩慢なパネリング | 処方・基準対照品、上部空間、気体漏れの検出感度、温度履歴 | 確認後に気体の消費・吸収または容器を通じる経路へ対処する | 天秤の値が安定していれば気体移動はないと考える |
| 大半のボトルの同じ側がへこむ | ガイドレール、スターホイール、把持部、打栓ヘッド、外箱との接触 | 接触荷重・位置を修正するか、局所形状を補強する | ラインを確認する前にボトル重量を増やす |
| 一つのキャビティまたは金型位置で不具合が出る | キャビティ識別番号、部位別重量、肉厚分布図、冷却・工程記録 | 金型・工程を修正し、キャビティ別の管理を強化する | 不良と良好なキャビティの結果を混ぜて平均する |
| 同じボトルでも、ある一つの処方だけでへこむ | 最終処方、質量推移、上部空間、充填温度、基準容器 | 処方・工程を調整するか、適合するバリア・構造を選定する | 水を適合性の証明に使う |
| 出荷試料だけで不具合が出る | 経路の標高・温度、梱包による圧縮、振動、栓部品の移動 | 最終輸送箱と、経路に即した負荷の順序を検証する | 倉庫での静置試験に合格しただけで終了する |
RFQ、品質協定、管理計画に記載すべき事項
- 最終製品の区分、関連成分、粘度範囲、密度、揮発性に関する懸念、充填温度範囲、空気混入・発泡挙動。
- 公称充填量、満注容量、許容充填範囲、上部空間の測定方法、充填・密閉の順序。
- ボトルのポリマー、正確なグレード・供給元、使用する場合の PCR 配合率・供給元、着色剤・添加剤、ボトル質量、重要部位の肉厚・部位別重量の仕様。
- 金型・キャビティの識別、重要寸法、平面部の形状、底部の安定性、口部規格、承認図面の改訂番号。
- 栓またはポンプの型式、ライナー・ガスケット、取り付け設定、シール接合部、ディップチューブ、輸送用ロック。
- 充填ラインの接触部と速度、打栓方法、冷却・条件調整、二次包装、パレット積載構成。
- 販売市場、充填場所と仕向地の標高、輸送手段、保管条件範囲、目標保存期間。
- パネリングの検査方法、基準・限度見本、測定位置、試験条件、間隔、抜取計画、合否限界。
- 処方、樹脂、PCR、着色剤、金型・キャビティ、重量、栓部品、工程、工場、経路の変更通知と再承認の要件。
供給業者を比較する際は、ボトルが「パネリング防止仕様」という一般的な約束ではなく、量産を代表する試料と、試験を再現するためのデータを求めてください。容器形式を選定中であれば、Boyu Packaging は次の製品を検討できます。 シャンプーボトルの選択肢 および ローションボトルのシステム について、正式な適格性確認の前に、処方、充填工程、輸送経路との関係を検討します。
よくあるご質問
へこんだボトルは元の形に戻りますか?
圧力の均衡や加温によって、一部が復元する場合があります。特に変形が弾性範囲にとどまる場合に起こり得ます。恒久的な座屈、クリープ、熱履歴、応力によっては完全に戻りません。密閉性、製品安全性、外観、再発を調べずに、開封や成形し直しだけで販売用ロットを手直ししないでください。
真空ポンプ試験でボトルの適性を証明できますか?
証明できるのは、定義した試験片、条件調整、減圧の変化条件、保持条件、合否基準に対してのみです。構造の耐性は比較できますが、それだけで処方適合性、透過性、ラインでの取り扱い、保存期間、輸送性能を証明することはできません。与える圧力差には、実際のリスクに基づく根拠が必要です。
パネリング防止には PET と HDPE のどちらが適していますか?
どちらも、あらゆる条件で優れるわけではありません。PET は一般に剛性と透明性が高く、HDPE は一般に靱性が高く押しつぶしやすい傾向があります。性能は、グレード、形状、肉厚分布、ボトル質量、温度、処方、栓部品、バリア要件で決まります。同一の処方と工程で、量産仕様を想定した容器を比較してください。
負圧を解消するため、ライナーに穴を開けたりキャップを緩めたりしてもよいですか?
管理されていない対策としては認められません。漏れ、汚染、蒸発、酸化、開栓トルクの不均一を生む可能性があります。通気の仕組みは、微生物と輸送のリスクも含め、容器の一部として設計・検証する必要があります。
ボトルの片側だけがへこむのはなぜですか?
形状や肉厚分布によってその側が構造的に最も弱いか、レール、把持部、外箱、隣のボトルに接触している可能性があります。充填・包装ラインを通る際の向きを記録し、キャビティ・肉厚データを対応付け、個体間でへこみ位置を比較します。
ボトルのパネリングは外観だけの不具合ですか?
必ずしもそうではありません。ラベルのしわ、容器の不安定化、充填高さの見え方の変化、ポンプのディップチューブ位置の変化を招いたり、処方と容器間の気体移動を示したりする場合があります。製品担当部門は、機能、シール、安定性、安全性、消費者の受容性を評価する必要があり、外観等級だけでは不十分です。
ボトル、処方、充填工程を一体として開発する
既存の不具合調査や新しいシャンプー・ローション容器の適格性確認には、処方区分、ボトルと栓部品の仕様、充填・密閉温度、不具合発生時期、写真、質量推移、輸送経路を提示してください。Boyu Packaging は、量産仕様を想定した試料の絞り込みと、ブランド側または試験機関が確認すべき容器上の課題の整理を支援できます。
出典
規格と技術資料は 2026 年 十月 3 日に確認しています。常に最新版を確認し、必要に応じて規格全文を購入・使用してください。


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch