














結論: 「ボトルは届いたのにポンプが遅れている」という問題を避けるには、容器を独立した発注行ではなく部品表として計画します。ボトル、ポンプ、キャップ、ガスケット、ラベル、箱ごとに、承認仕様、需要速度、使用可能在庫、未入荷発注数量、現実的な補充リードタイムを設定します。それぞれ算出した日に発注し、充填を確約する数量は、次の数に限定します: 全構成品が揃い、品質承認を受けたセット.
重要な管理項目: 部品の発注点 = 補充リードタイム中の予想需要 + 部品固有の安全在庫; 在庫ポジション = 使用可能な手持在庫 + 信頼できる入荷予定 − 引当済み需要および セット準備完了日 = 必要な全構成品のうち最も遅い使用可能日に、受入れ、検査、ライン準備の時間を加えた日です。ポンプが8週間、ボトルが5週間かかる場合、全部品を同日に発注しても同期にはなりません。
本ガイドは、美容ブランドの調達担当、容器技術者、受託充填業者、生産計画担当、輸入者向けです。計算式は計画ツールであり、普遍的な在庫目標ではありません。SKU・拠点ごとの実際の需要、受入れ、品質承認データを使ってください。
ボトルが届いてもポンプが揃わないのはなぜか
ポンプボトルは一つの商品に見えますが、小さな組立品です。ボトルをある工場でブロー成形し、別工場でポンプ機構を射出成形・組立てし、専門業者がカラーを電気めっきし、承認ボトル高さが判明してからディップチューブを切断し、加工業者が印刷箱を製造する場合があります。各経路で原料、金型、ロットサイズ、承認依存関係、品質リスク、輸送経路が異なります。
このため化粧品容器は、 受注組立ての計画課題となります。オペレーションズ・リサーチでは、最終需要が完全に分かる前に複数部品を調達し、後で完成品へ割り当てるシステムとして説明されます。SAPの受注組立てガイドは実務上の帰結を明示しています。確約可能数量は使用可能数量が最も少ない部品に制限され、納期は最後に利用可能になる部品で決まります。
欠品が「運の悪さ」だけで起こることはまれで、通常は次の一つ以上の計画ミスが原因です。
- 完成容器のSKUだけがあり、管理された部品BOMがない: 30,000セットを追跡していても、受入合格したポンプが21,600個しかないことを把握できません。
- 全部品のPO発行日が同じ: 必要到着日が同じなのに、55日かかるポンプと30日かかるボトルを同時に手配します。
- カタログ納期を確約として使う: 版下承認、樹脂調達、色合わせ、めっき、ディップチューブ切断、検査、輸出予約が抜けています。
- 現物在庫を使用可能在庫と見なす: 隔離品、不合格品、引当済み品、旧改訂部品を使用可能数に含めます。
- 発注は追跡するが依存関係を無視: 「生産中」という表示で、金型、成形色、ポンプ組立て、加飾が実際に始まったかが隠れます。
- 充填業者との連携がない: 倉庫への納品日で容器を計画し、受入検査とライン準備を忘れています。
部品別個数ではなく、容器の完成セットで計画する
販売容器ごとに改訂管理された容器BOMを一つ用意します。単純なローション容器なら、ボトル、ポンプ、オーバーキャップ、粘着ラベル、折り箱が各一つ必要です。複雑な容器にはガスケット、カラー、アクチュエーター、シュリンクバンド、インサート、スパチュラ、二次シール、輸送箱仕切りも必要な場合があります。各行に完成品当たり数量と承認改訂版を記録します。
使用可能な完成セット数 =(使用可能部品数量 ÷ セット当たり必要数量)の最小値
整数セットに切り捨て、他注文への予約分を差し引きます。ボトル24,800個、ポンプ19,400個、キャップ25,100個、箱23,600個があり、各セットに各1個必要なら、完成セットは19,400です。「23,000セット以上」ではありません。
この規則により、見た目に安心できるボトル在庫がポンプの制約を隠すことを防げます。同じポンプを複数製品で共用する場合の割当ても明確になります。例えば共通の白ポンプが250 mlと500 mlボトルに合っても、最初のSKUに全在庫を割り当てると優先度の高い発売が止まる場合があります。非公式の先着順ではなく、承認需要優先順位に基づき共用在庫を予約・配分してください。
供給者の総生産量ではなく、合格在庫を使います。破損品、未解決不適合、ディップチューブ長の誤り、旧版下、未承認色ロット、他用途への引当済み在庫を除外します。使用承認規則は、 化粧品容器のAQL検査 および機能試験計画に合わせてください。
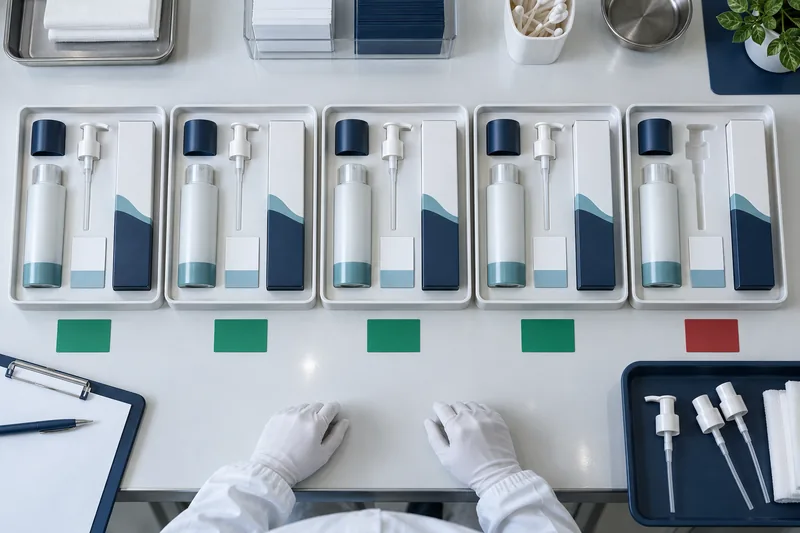
セット準備完了日を算定する
各部品について、供給者の発送予定を、次の日時に換算します: 使用可能な受入日確定生産完了、輸送、該当する場合の通関、倉庫受入れ、検査、試験、品質承認を含めます。セット準備完了日は、これらの使用可能日のうち最も遅い日です。その後ライン準備時間を加え、処方、作業員、充填能力も確保されているか確認します。
セット準備完了日 = 最も遅い部品品質承認日 + セット組み・ライン準備時間
ボトルの承認が11月10日、キャップが11月15日、箱が11月18日、ポンプが11月22日なら、セットが揃うのは11月22日です。受入れ、検査、ライン準備に3営業日を加えると、不合格がなく充填能力があるという前提で、慎重に見た最短ライン投入日は11月25日です。一つの画面でこの日を示す方が、別々の4つの「納期どおり」の供給者日程を報告するより有用です。
部品発注点の計算方法
発注点が示すのは、 補充を開始する時点であり、必ずしも購入数量ではありません。SAPとOracleはいずれも基本ロジックを、補充リードタイム中の予想需要と安全在庫の合計と説明しています。Oracleは前処理、処理、後処理のリードタイムも区別しており、特注容器で重要です。
部品発注点 = 補充リードタイム中の部品予想需要 + 安全在庫
在庫ポジション = 使用可能な手持在庫 + 信頼できる入荷予定 − 引当済み・受注残需要
在庫ポジションが発注点以下になった時点で補充審査を開始します。
完成容器計画から部品需要を算出します。予測が週3,000容器で各容器にポンプ一つなら、基準ポンプ需要は週3,000個です。段取り、破壊試験、ラインロス、交換予備品の承認数量は別途加え、説明のない割合に埋め込まないでください。一部品を複数SKUで共用する場合はそれらのSKUの需要を合算し、実際に別改訂を使う需要だけを除きます。
部品固有の安全在庫を設定する
全部品に自動的に「2週間分追加」を適用しないでください。版下変更が迫る高価な特注印刷ボトルと、10製品で使う共通未印刷ポンプでは陳腐化リスクが異なります。安全在庫には需要変動、納期変動、目標サービス水準、ライン停止費用、代替の柔軟性、陳腐化費用を反映します。
Oracle NetSuiteが公表する在庫最適化式は、平均需要、平均リードタイム、それぞれの変動、サービス水準係数を組み合わせます。同時に、断続的、販促的、季節的、偏った需要では正規分布モデルが近似にとどまることも指摘しています。化粧品の発売やインフルエンサーによる急増では、この制約が重要です。履歴が少ない場合は、弱いデータから統計的に精密な値を示すのではなく、シナリオ計画、確定発売割当て、能力予約を用いてください。
| 入力項目 | 使うデータ | 代用してはいけないもの |
|---|---|---|
| 需要速度 | 従属需要を含むSKU・拠点別の部品使用量 | 使用係数が誤っている完成品売上 |
| リードタイム | 実際の発注承認から品質承認までの履歴 | 最短の試作期間やカタログ概算 |
| 手持在庫 | 使用承認済みで改訂が正しく、未引当の数量 | 倉庫の総在庫数 |
| 入荷予定 | 信頼できる節目の日付がある確定数量 | 供給者未確認のPO残高 |
| 安全在庫 | 部品別の変動と供給リスクの判断 | 一律の割合 |
充填に必要な日からリードタイムを逆算する
信頼できる再発注計画は、マーケティングが販売代理店への完成品納入を希望する日ではなく、充填業者が使用承認済み部品を必要とする日を使います。まず充填、完成品試験・出荷判定、二次包装、出荷配送を逆算し、容器の 充填業者での必要日.
を求めます。次に実際の手順から各部品のリードタイムを組み立てます。
- 発注前の準備: 仕様、図面、版下、色基準、承認サンプル、購入承認、前金・信用条件。
- 供給者の前処理: 材料調達、生産枠予約、金型段取り替え、承認済み外注先の予約。
- 生産: 樹脂・ガラス成形、冷却・徐冷、ポンプ部品成形・組立て、ディップチューブ切断、加飾、硬化。
- 後処理: 検査、機能試験、梱包、書類、輸出準備。
- 物流: 集荷、混載、国際輸送、通関、内陸配送、倉庫搬入予約。
- 購入者の使用承認: 数量・識別確認、抜取り、試験室・適合性要件、不適合処置、システム受入登録。
安全な最終PO発行日 = 充填業者での必要日 − 計画リードタイム合計 − 安全リードタイム
署名済み版下や色見本の到着まで供給者が着手できないなら、PO発行から時計を回さないでください。商務上のPO日と生産可能条件が揃った承認日を両方記録します。「遅れ」の反復は、工場能力ではなく承認工程の問題を示す場合があります。
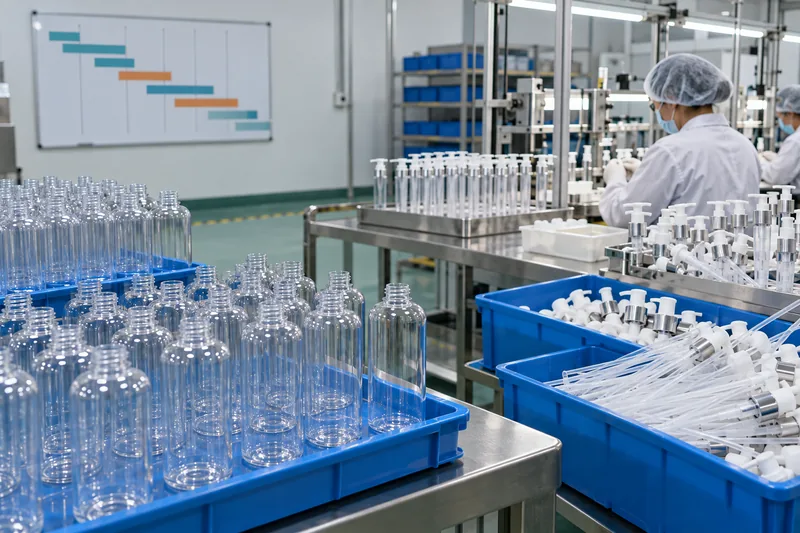
ポンプがクリティカルパスになりやすい理由
ローションポンプは一つの成形品ではありません。アクチュエーター、キャップ、ハウジング、ピストン、ステム、ばね、ボール・弁、ガスケット、ディップチューブなどを含みます。装飾カラー、特注色、ロック、金属仕上げは外部工程を増やします。ディップチューブはボトルの肩部と内高の確定後に切断する場合があります。外から見えるアクチュエーターが単純でも、部品成形、組立て、めっき、チューブ切断、試験に能力制約が生じます。
このためポンプ機構の準備、特注外装部品、ディップチューブ加工、組立て、最終検査の日程を分けて取得してください。 ローションボトルとポンプのシステムを選ぶ際、商業上の納期は在庫写真から推定せず、実際のボトル・ポンプ・加飾の組合せで確認します。
共通性とリスクに応じた補充方針を選ぶ
すべての部品に同じ管理は不要です。リードタイム、需要頻度、共通性、陳腐化を考慮すると判断しやすくなります。口部規格やポンプ基盤の標準化はカスタマイズを後回しにしリスクを分散できますが、嵌合、密封、吐出量、処方適合性の検証が前提です。
| 部品特性 | 一般的な方針 | 理由 | 注意点 |
|---|---|---|---|
| 長納期・SKU間で共通 | 発注点と戦略的安全在庫 | 需要の集約と大きなライン停止影響 | 最初の依頼に全在庫を割り当てない |
| 長納期・特注またはSKU固有 | 確定予測、能力予約、早期の所要量別発注、安全時間 | 在庫が陳腐化する可能性 | 版下・色の変更 |
| 短納期・共通 | 単純な発注点または最小・最大在庫管理 | 頻繁で経済的な補充 | MOQと発注単位が過剰在庫を生む場合 |
| 短納期・特注または断続需要 | 受注別・所要量別の調達 | 不動在庫を防ぐ | 十分早く需要を確定する必要 |
安全在庫 は数量によって備え、 安全リードタイム は時間によって備えます。常に相互に置換できるわけではなく、分析せず重ねると在庫が膨らみます。特注性が高い、高価、版下変更に敏感な部品には時間余裕が適し、欠品で複数SKUが止まる安定した共通部品には在庫余裕が有用な場合が多くあります。そのためMicrosoftの計画資料では、発注点、安全リードタイム、安全在庫、MOQ、最大数量、発注単位を別のパラメーターとして扱います。
名目上同じポンプ・キャップを、承認なしで緊急代替に使わないでください。口部寸法だけでは密封、トルク、通気、吐出量、初回吐出、チューブ適合、処方適合性を証明できません。代替供給元はリスクに基づく嵌合・機能確認と、 容器適合性試験 に合格してから商用使用してください。
化粧品容器の再発注:9段階の手順
- 管理BOMを確定する。 全部品に固有品目コード、改訂、承認供給者・拠点、セット当たり数量、代替可否を設定します。ボトルサイズ、色、版下の違いを非公式な呼称でまとめず、分けて管理します。
- 需要の対象期間を決める。 確定充填注文、承認発売数量、明示した予測を組み合わせ、完成容器需要を部品需要に換算します。同じ販売要件を予測と確定注文の両方に二重計上しないでください。
- 在庫ポジションを整理する。 現物、品質状態、引当、旧仕様在庫を照合します。供給者の受注確認と信頼できる節目で裏付けた入荷予定だけを加えます。
- 部品・拠点別にリードタイムを測る。 実際の発注承認から品質承認までの履歴を使います。供給者の最良ケースだけでなく、平均、遅延側の分布、百分位の傾向を記録します。供給者の生産と、輸送・購入者の受入れを分けます。
- 余裕の持たせ方を選ぶ。 重要性と陳腐化リスクに応じ、安全在庫、安全時間、能力予約、共通在庫、受注別補充を選びます。
- 開始基準と発注数量を計算する。 在庫ポジションに発注点を適用し、正味所要量、MOQ、発注単位、数量許容差、保管期限・陳腐化リスク、資金制約から購入量を決めます。開始基準40,000は「40,000を発注する」という意味ではありません。
- 発注日をずらす。 共通の充填業者必要日から、各部品の計画リードタイムで逆算します。ポンプのPOは箱のPOより何週間も早く必要な場合があります。
- 節目と例外を追跡する。 承認完了、材料準備、生産開始、加飾、組立て、検査、発送、到着、品質承認を確認します。最終納期に遅れる前に、クリティカルパスの節目の遅れを上位へ報告します。
- 完成セットのATPを確認する。 大きな変更のたびに使用可能セット数と準備完了日を再計算します。容器、処方、作業員、ラインの品種別部品、必要な品質状態が揃って初めて充填枠を確定します。
新シリーズでは、次の容器について比較し、 プラスチック製化粧品ボトル 標準口部とキャップ基盤を共用できるか確認します。高級シリーズで 化粧品用ガラス容器を使用する場合、樹脂ボトルの納期を転用せず、成形ロット、徐冷、加飾歩留まり、保護梱包を計画に含めます。
計算例:30,000個のローション容器補充を調整する
あるブランドが週平均5,000セットを消費するとします。各セットはボトル、ポンプ、オーバーキャップ、箱が各一つです。以下は説明用の数値で、分かりやすく週単位を使っています。Boyuの標準納期や推奨在庫ではありません。
| 部品 | 計画リードタイム | 安全在庫の例 | 発注点 | 在庫ポジション | 対応 |
|---|---|---|---|---|---|
| ボトル | 5週間 | 1週間 = 5,000 | 30,000 | 34,000 | 監視 |
| ポンプ | 8週間 | 2週間 = 10,000 | 50,000 | 41,000 | 今すぐ補充・審査 |
| オーバーキャップ | 4週間 | 1週間 = 5,000 | 25,000 | 27,500 | 監視 |
| 箱 | 3週間 | 0.5週間 = 2,500 | 17,500 | 20,000 | 版下の状態を監視 |
ポンプは41,000個が豊富に見えても対応が必要です。補充が8週間、例示の余裕が2週間なので、在庫ポジションは50,000個の開始基準を下回っています。ボトルは基準を上回っています。ボトル在庫が30,000に減るまで両方を発注しないと、ポンプが遅れます。
次の生産に使える合格在庫がボトル32,000、ポンプ28,500、キャップ31,000、箱30,500だとします。30,000セットの確約は安全ではありません。段取り、検査試料、ラインロス、交換分を引く前で28,500セットです。計画担当はライン日までに追加の承認ポンプを調達するか、確約バッチを減らすか、評価済み代替品を使う必要があります。余分なボトルでは欠品を解決できません。
最終出荷日だけでなく供給者の節目を管理する
重要部品では供給者の「予定どおり」だけでは不十分です。依存関係が見える発注書日程を作ります。各部品行について、少なくとも次の項目を求め、維持してください。
- 品目コード、説明、図面・仕様改訂、承認製造拠点。
- 発注数量、許容数量差、MOQ、発注単位、梱包数量。
- 購入者の全承認と商務条件が完了した日。
- 必要に応じて材料準備、成形、加飾、ポンプ組立て、梱包の節目。
- 検査日、発送日、輸送方法、仕向地、充填業者での必要日。
- 必要証明書、サンプル、事前出荷通知、ロット追跡情報。
- 変更通知規則、エスカレーション担当、回復計画の開始基準。
通常補充では部品の信号色報告を週次更新し、クリティカルパスでは頻度を上げます。緑には節目完了の証拠が必要で、遅延通知がないだけでは不十分です。黄は残り余裕日数を示し、赤は数量化した回復計画、決定責任者、次回更新時刻を必要とします。
供給者比較では、ポンプ機構、加飾、最終組立てを管理するか、重要工程を外注するかを確認します。単価だけでなく、能力、変更管理、追跡、代替対応、節目の透明性を評価してください。Boyuの エアレスボトル供給者の評価ガイド は、複数部品容器に関連する適格性評価の枠組みを示しています。
分納は役立つか
分納が有用なのは、使える部分セット数量が揃い、ライン日を守り、検査や管理されたライン試験を可能にする場合です。ポンプの制約が変わらないままボトルを早送して保管場所を使うなら無駄です。航空便・部分出荷の承認前に、追加で使用可能になるセット数、割増運賃、受入作業、ロット追跡、損傷リスクを比較してください。
可能なら生産案件ごとに対応部品をまとめるか、パレットに部品SKU、改訂、ロット、関連注文を明記します。ただし時差受入れで混雑・検査リスクが減るなら、全部品の同時出荷を求める必要はありません。同期とは必要日までに使用可能になることで、同じコンテナに載ることとは限りません。
再発注計画によくある失敗と実務的対策
| 症状 | 考えられる原因 | 是正措置 | 予防策 |
|---|---|---|---|
| ボトルは到着したがポンプが数週間遅れる | 納期が異なるのにPO発行日が同じ | ポンプのクリティカルパスを再計算し、セットを揃える不足数量だけを前倒しする | 部品別の逆算日程 |
| 全部品が届いてもラインが動かない | 改訂違い、未切断ディップチューブ、品質保留、未承認加飾 | 隔離し、使用可能セット数を算出して不適合を処置 | BOM・改訂管理と出荷前の証拠 |
| ERP上は在庫があるが倉庫で使用できない | 引当済み、不合格、旧仕様品を含めている | 拠点と品質状態を直ちに照合 | 使用可能在庫ポジション、循環棚卸し、状態管理 |
| 供給者は「納期どおり」でも充填計画に間に合わない | PO納期が使用承認済み受入日ではなく発送日だった | ライン能力を再確保し定義を合わせる | 充填業者必要日を一本化し、Incoterm・受入れの節目を明示 |
| 緊急航空便が頻発 | 楽観的な納期または承認の遅れ | 供給者遅延と社内承認遅延を分ける | 受入履歴、安全時間、承認SLAを使う |
| 一つのSKUが共用ポンプを使い切る | 割当て限度や優先順位がない | 在庫を凍結し、承認済みサービス・事業規則で配分 | 共用部品のATPと保護した余裕在庫 |
| 予測低下後に特注容器が余る | 版下固有部品への安全在庫適用、またはMOQの無視 | 未完了注文を停止・縮小し、再加工を評価 | カスタマイズを後工程化し、安全時間・能力予約を使う |
ボトルはあるがポンプが遅れている場合の今すぐの対応
全部供給者に「すべてを急いで」と頼むことから始めないでください。まず、実行可能な最小の不足量と重要日程を特定します。
- 在庫残高を固定して確認する。 改訂、ロット、引当別に合格ボトル、ポンプ、キャップ、箱を数えます。段取りロス、試験試料、予備分を含む充填要件を確認します。
- 現時点の完成セット数を算出する。 真のボトルネックと、それが最初に生産を止める日を特定します。PO総残高に頼らないでください。
- ポンプの確約を検証する。 現物で何が完成し、何が残り、どこにあり、どの節目が発送を制約するかを聞きます。曖昧な最終日だけでなく日付別数量を求めます。
- 部分数量のシナリオを試算する。 合格ポンプの一部先行納入で、経済的な部分充填生産が可能か判断します。ライン段取り替え、処方安定性・保持、人件費、運賃を含めます。
- 制約部分を前倒しする。 ポンプの割増輸送は合理的な場合がありますが、既に余るボトルの航空輸送は合理的ではありません。ロット分割時も追跡を維持します。
- 承認済み代替品を検討する。 あれば既存の評価済み在庫や事前評価した第2供給元を使います。なければ、文書化したリスク評価と必要な嵌合・機能・適合性確認を実施します。緊急でも未試験ポンプが同等にはなりません。
- 生産全体を再予約する。 修正したセット準備完了日と、処方、充填枠、倉庫スペース、完成品承認、顧客への確約を合わせます。
- 原因への対応を完了する。 実際のリードタイム、発注点、安全方針、供給者評価表を更新します。パラメーターを変えず一度だけ回復しても再発を招きます。
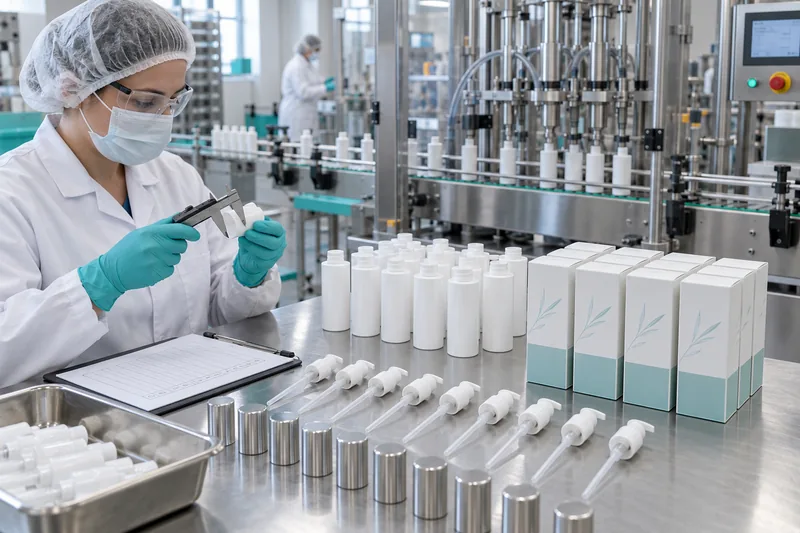
欠品の再発を防ぐダッシュボードと指標
計画シートは簡単でも構いませんが、部品・拠点単位で管理する必要があります。SKU、改訂、セット当たり数量、使用可能在庫、品質保留、引当需要、日付別確定入荷、平均・計画リードタイム、安全在庫・時間、発注点、正味所要量、MOQ・発注単位、最終PO発行日、次の節目、使用可能受入日、担当者を含めます。
供給状況と無駄の両方が分かる指標で実績を追跡します。
- 完成セットの在庫カバー期間: 引当後の使用可能部品の最小カバー期間。
- セット準備完了日の遵守率: 予定日までに全部品が使用承認された生産案件の割合。
- 部品OTIF: 単に予定どおり発送したのではなく、合意数量・受入地点で納期どおり全量を納めたか。
- リードタイムの偏りとばらつき: 品質承認を含む、約束日数と実績日数。
- 欠品日数とライン停止時間: 制約部品と根本原因に紐付ける。
- 前倒し費用: 欠品による割増運賃、残業、部分検査、日程変更。
- 過剰・陳腐化在庫: 特に特注色、印刷版下、旧改訂品。
- 予測と承認の実績: 凍結リードタイム内の変更と、生産承認前に失われた日数。
定期的に、また新供給者、新拠点、容器再設計、需要の段階的変化、販促、遅延反復、輸送経路変更、品質保留、供給者工程変更など重大事象の後にパラメーターを見直します。前年の安定需要に基づく発注点は、発売時や終売時には危険な場合があります。
最終承認前のチェックリスト
- 必要な全容器部品が、一つの承認BOMと改訂に結び付いている。
- 需要がSKU・拠点別の部品使用量に換算されている。
- 使用可能在庫から品質保留、引当済み、破損、旧改訂品を除いている。
- リードタイムに承認、生産、後処理、物流、受入承認を含めている。
- ポンプなど最長・変動最大の部品に独自の開始基準と発注日がある。
- MOQ、発注単位、数量許容差を正味所要量と陳腐化リスクに整合させている。
- 供給者の節目でクリティカルパスと責任者を特定している。
- 充填業者が部品必要日、検査・準備時間、ライン能力を確認している。
- 代替部品は互換と推定せず、承認・検証している。
- 確約バッチ数量が合格完成セット数を超えていない。
よくあるご質問
ボトルとポンプは同時に発注すべきですか?
計画リードタイム合計から同じ発注日が必要になる場合に限ります。通常は充填業者での必要日を共通にし、そこから逆算した異なる日に発注します。
どの部品を最初に再発注すべきですか?
実際のリードタイム、需要、入荷予定、引当、安全方針を考慮し、在庫ポジションが部品固有の発注点へ最初に達するものです。ポンプ、特殊キャップ、加飾部品が多いものの、必ずそうとは限りません。
化粧品容器の購入者は安全在庫をどれくらい持つべきですか?
共通の割合や週数はありません。需要・納期変動、サービス目標、ライン停止費用、共通性、代替柔軟性、MOQ、陳腐化リスクから部品別に計算します。正規分布に従わない発売時・季節需要に照らして結果を確認してください。
安全在庫と安全リードタイムの違いは?
安全在庫は現物数量を増やし、安全リードタイムは早く到着するよう計画します。安定した共通部品には在庫が、特注部品の陳腐化リスク軽減には時間が適する場合があります。両方を使う根拠がある場合もありますが、未検討の二重余裕は避けてください。
発注点は発注数量と同じですか?
いいえ。発注点は開始基準です。発注数量は正味所要量、目標在庫、MOQ、発注単位、数量許容差、使用可能能力、保管期限・版下リスク、取引条件で決まります。
元のポンプが遅れたら同じ口径の別ポンプを使えますか?
そのままでは使えません。寸法と密封、チューブ長、トルク・嵌合挙動、吐出量、初回吐出、押下力、通気、漏れ、処方適合性、充填ライン挙動を確認し、文書承認とリスクに基づく検証で変更を処理します。
ポンプが遅れる場合、ボトルを早く出荷すべきですか?
検査、ライン試験、スペース計画、独立して使用できる部分数量など、早期受入れに価値がある場合だけです。それ以外では準備完了日を改善せず、保管、取扱い、損傷リスクを増やす場合があります。
再発注パラメーターはどのくらいの頻度で見直しますか?
数量と変動性に合った定期見直しを行い、供給者、経路、需要、設計、MOQ、品質、承認工程の変更後に再計算します。基本パラメーターが月次・四半期見直しでも、重要な発売部品は週次の例外確認が必要な場合があります。
充填日を軸に容器の供給日程を組む
実行可能な見積り・供給計画には、容器BOM、SKU別数量、承認仕様、目標充填日、仕向地、予測期間、加飾、検査要件、充填業者の制約を提示してください。Boyuは部品の依存関係を確認し、早期手配が必要な部品を特定できます。
出典・関連資料
本ガイドで参照した信頼できる計画の定義と方法:



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch