














Réponse en bref : évitez le problème « les flacons sont arrivés, les pompes sont en retard » en planifiant l’emballage sous forme de nomenclature, plutôt que de lignes de commande indépendantes. Attribuez à chaque flacon, pompe, bouchon, joint, étiquette et carton sa spécification approuvée, son rythme de consommation, son stock utilisable, sa quantité en commande et son délai réaliste de réapprovisionnement. Lancez chaque bon de commande à sa date calculée, puis n’engagez le remplissage que sur le nombre de kits complets libérés par la qualité.
Les principaux contrôles sont les suivants : seuil de réapprovisionnement du composant = demande prévue pendant le délai de réapprovisionnement + stock de sécurité propre au composant; position de stock = stock disponible utilisable + réceptions planifiées fiables − demande allouée; et date de disponibilité du kit = date de disponibilité utilisable la plus tardive parmi tous les composants requis, plus le temps de réception, d’inspection et de préparation. Commander toutes les pièces le même jour ne les synchronise pas lorsque la pompe nécessite huit semaines et le flacon cinq.
Ce guide s’adresse aux équipes achats des marques de beauté, aux ingénieurs packaging, aux conditionneurs à façon, aux planificateurs et aux importateurs. Les formules sont des outils de planification, pas des objectifs de stock universels. Utilisez les données réelles de demande, de réception et de libération qualité pour chaque SKU et chaque site.
Pourquoi les flacons arrivent-ils alors que les pompes manquent encore ?
Un flacon-pompe ressemble à un seul produit commercial, mais constitue un petit assemblage. Le flacon peut être soufflé dans une usine, le mécanisme de pompe injecté et assemblé dans une autre, la bague galvanisée par un spécialiste, le tube plongeur coupé une fois la hauteur approuvée du flacon connue, et l’étui imprimé fabriqué par un transformateur. Chaque filière a ses matières premières, outillages, tailles de lot, dépendances d’approbation, risques qualité et circuits de transport.
Cela fait de l’emballage cosmétique un problème de planification d’assemblage à la commande. La recherche opérationnelle décrit ces systèmes comme des ensembles de composants achetés avant que la demande finale soit entièrement connue, puis affectés à des produits finis. Les recommandations SAP sur l’assemblage à la commande en énoncent clairement la conséquence pratique : la quantité engageable est limitée par le composant disponible en plus faible quantité, et la date de livraison dépend du dernier composant disponible.
La pénurie est rarement due à la seule « malchance ». Elle résulte généralement d’une ou de plusieurs erreurs de planification :
- Un SKU d’emballage fini, sans nomenclature de composants maîtrisée : l’acheteur suit 30 000 ensembles, sans voir que seules 21 600 pompes acceptées sont disponibles.
- Même date de commande pour chaque composant : une pompe nécessitant 55 jours et un flacon nécessitant 30 jours sont lancés ensemble alors que leur date d’arrivée requise est identique.
- Délai catalogue utilisé comme engagement : l’approbation des visuels, l’achat de résine, la mise à la teinte, la galvanisation, la coupe du tube plongeur, l’inspection et la réservation export sont omis.
- Stock physique considéré comme utilisable : les composants en quarantaine, rejetés, affectés ou de révision obsolète sont comptés comme disponibles.
- Commandes suivies, dépendances ignorées : « en production » ne dit pas si l’outillage, la couleur moulée, l’assemblage de pompe ou la décoration ont réellement démarré.
- Aucun lien avec le conditionneur : la livraison des emballages est planifiée sur une date d’entrepôt, en oubliant le contrôle à réception et la préparation de ligne.
Planifiez des kits d’emballage complets, pas des quantités de pièces indépendantes
Commencez par une nomenclature d’emballage à révision maîtrisée pour chaque emballage commercialisable. Un emballage simple pour lotion peut nécessiter un flacon, une pompe, un capot, une étiquette adhésive et un étui pliant. Un emballage plus complexe peut aussi nécessiter un joint, une bague, un poussoir, une bande thermorétractable, un insert, une spatule, un opercule secondaire ou un séparateur de carton. Enregistrez la quantité par unité finie et la révision approuvée pour chaque ligne.
Kits complets disponibles = plus petite valeur de (quantité de composant utilisable ÷ quantité requise par kit)
Arrondissez à l’entier inférieur et déduisez les unités réservées à d’autres commandes. Avec 24 800 flacons, 19 400 pompes, 25 100 bouchons et 23 600 cartons, à raison d’une unité de chaque par kit, l’opération dispose de 19 400 kits complets, et non de « plus de 23 000 emballages ».
Cette règle empêche un stock de flacons visuellement rassurant de masquer la contrainte réelle des pompes. Elle rend aussi explicites les décisions d’affectation lorsqu’une pompe est commune à plusieurs produits. Une pompe blanche commune peut, par exemple, convenir à des flacons de 250 ml et 500 ml, mais affecter tout le stock au premier SKU peut bloquer un lancement plus prioritaire. Réservez ou répartissez le stock partagé selon une priorité de demande approuvée plutôt que selon des demandes informelles traitées par ordre d’arrivée.
Utilisez le stock accepté, pas la production brute du fournisseur. Le solde pertinent exclut les unités endommagées, les non-conformités ouvertes, les longueurs de tube plongeur incorrectes, les anciens visuels, les lots de couleur non approuvés et le stock déjà engagé ailleurs. Alignez les règles de libération sur votre inspection AQL des emballages cosmétiques et sur tout plan d’essais fonctionnels.
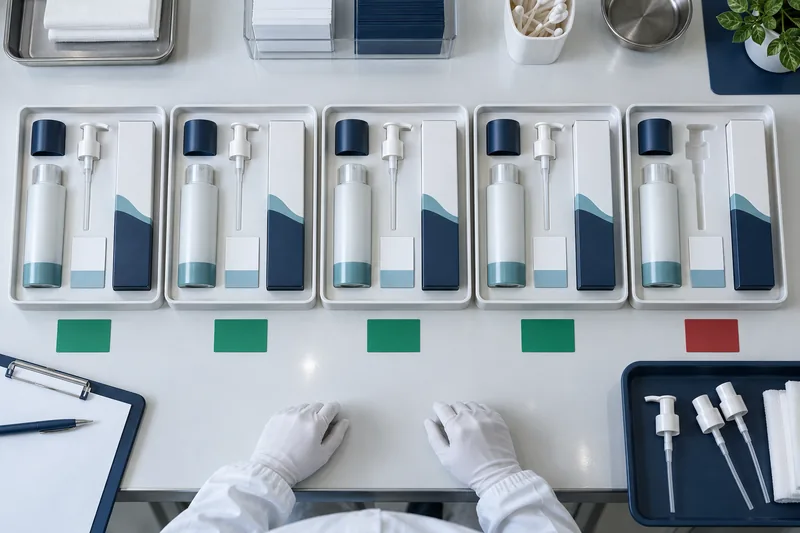
Calculez une date de disponibilité du kit
Pour chaque composant, convertissez l’estimation d’expédition du fournisseur en une date de réception utilisable: fin de fabrication confirmée, transport, douane le cas échéant, réception en entrepôt, inspection, essais éventuels et libération qualité. La date de disponibilité du kit est la plus tardive de ces dates. Ajoutez ensuite le temps de préparation de ligne et confirmez que la formule, la main-d’œuvre et la capacité de remplissage restent disponibles.
Date de disponibilité du kit = dernière date de libération qualité des composants + temps de constitution des kits et de préparation
Si les flacons sont libérés le 10 novembre, les bouchons le 15 novembre, les cartons le 18 novembre et les pompes le 22 novembre, le kit n’est prêt que le 22 novembre. Avec trois jours ouvrés pour la réception, l’inspection et la préparation, la première date de ligne prudente est le 25 novembre, à condition que l’inspection soit satisfaisante et que le conditionneur ait de la capacité. Afficher cette date dans un tableau de bord commun est plus utile que de rapporter quatre dates fournisseurs distinctes « à l’heure ».
Comment calculer les seuils de réapprovisionnement des composants
Un seuil de réapprovisionnement indique quand déclencher le réapprovisionnement; il ne représente pas nécessairement la quantité à acheter. SAP et Oracle décrivent tous deux le principe comme la demande prévue pendant le délai de réapprovisionnement, augmentée du stock de sécurité. Oracle distingue aussi les délais de prétraitement, de traitement et de post-traitement, ce qui compte pour les emballages personnalisés.
Seuil de réapprovisionnement du composant = demande prévue du composant pendant le délai de réapprovisionnement + stock de sécurité
Position de stock = stock disponible utilisable + réceptions planifiées fiables − demande allouée/en retard
Déclenchez une revue de réapprovisionnement lorsque la position de stock atteint ou passe sous le seuil.
Déduisez la demande de composants du plan d’emballages finis. Si la prévision est de 3 000 emballages par semaine et que chacun utilise une pompe, la demande de base de pompes est de 3 000 par semaine. Ajoutez des quantités approuvées séparément pour le réglage, les essais destructifs, les pertes en ligne et les pièces de remplacement ; ne les masquez pas dans un pourcentage inexpliqué. Si un composant sert plusieurs SKU, cumulez la demande de ces SKU et ne déduisez que celle qui utilise réellement une autre révision.
Utilisez un stock de sécurité propre à chaque composant
N’appliquez pas automatiquement « deux semaines supplémentaires » à chaque pièce. Un flacon imprimé personnalisé de valeur élevée, dont le visuel va bientôt changer, n’a pas le même risque d’obsolescence qu’une pompe commune non imprimée utilisée pour dix produits. Le stock de sécurité doit refléter les variations de demande et de délai, le niveau de service souhaité, le coût d’un arrêt de ligne, les possibilités de substitution et le coût d’obsolescence.
La formule d’optimisation des stocks publiée par Oracle NetSuite combine demande moyenne, délai moyen, leurs variabilités et un facteur de niveau de service. Elle avertit également qu’un modèle de distribution normale peut n’être qu’approximatif pour une demande intermittente, promotionnelle, saisonnière ou asymétrique. Cette réserve compte pour les lancements cosmétiques et les pics liés aux influenceurs. Lorsque l’historique est limité, utilisez des scénarios, des allocations fermes de lancement et des réservations de capacité plutôt qu’un chiffre statistiquement précis fondé sur des données fragiles.
| Donnée d’entrée | Données à utiliser | À ne pas substituer |
|---|---|---|
| Rythme de demande | Consommation du composant par SKU et site, demande dépendante comprise | Ventes de produits finis avec un coefficient d’utilisation incorrect |
| Délai de production | Historique réel du lancement de commande à la libération qualité | Échantillon le plus rapide ou estimation du catalogue |
| Stock disponible | Unités libérées, de bonne révision et non affectées | Comptage brut de l’entrepôt |
| Réceptions planifiées | Quantités confirmées avec des dates de jalons crédibles | Solde de commande non accusé réception |
| Stock de sécurité | Décision fondée sur la variabilité et le risque de service de chaque composant | Un pourcentage universel |
Construisez le délai à rebours de la date de besoin au remplissage
Un plan fiable de réapprovisionnement utilise la date à laquelle le conditionneur a besoin de composants libérés, et non celle à laquelle le marketing souhaite les produits finis chez le distributeur. Remontez d’abord le calendrier de remplissage, des essais ou de la libération du produit fini, du conditionnement secondaire et de la distribution sortante. Vous obtenez ainsi une date de besoin des emballages chez le conditionneur.
Construisez ensuite le délai de chaque composant à partir des étapes réelles :
- Préparation avant commande : spécification, plan, visuel, étalon couleur, échantillon approuvé, autorisation d’achat et conditions d’acompte ou de crédit.
- Prétraitement fournisseur : achats de matières, réservation du créneau de production, changement d’outillage et réservation du sous-traitant approuvé.
- Production : moulage ou formage du verre, refroidissement ou recuit, moulage et assemblage des composants de pompe, coupe du tube plongeur, décoration et polymérisation.
- Post-traitement : inspection, essais fonctionnels, conditionnement, documents et préparation à l’exportation.
- Logistique : enlèvement, groupage, transport international, douane, livraison intérieure et rendez-vous en entrepôt.
- Libération par l’acheteur : contrôle de quantité et d’identité, échantillonnage, exigences de laboratoire ou de compatibilité, traitement des non-conformités et réception dans le système.
Dernière date sûre de lancement du bon de commande = date de besoin chez le conditionneur − délai total planifié − délai de sécurité
Ne faites pas courir le délai dès l’émission de la commande si le fournisseur ne peut commencer avant réception du visuel signé ou de l’échantillon couleur. Consignez les deux dates : date commerciale de commande et date de lancement avec dossier complet. Des commandes répétitivement « en retard » révèlent parfois un problème d’approbation plutôt qu’un manque de capacité usine.
Pourquoi la pompe devient souvent le chemin critique
Une pompe pour lotion n’est pas une seule pièce moulée. Elle peut contenir un poussoir, une fermeture, un corps, un piston, une tige, un ressort, une bille ou valve, un joint et un tube plongeur. Les bagues décoratives, couleurs personnalisées, verrouillages et finitions métalliques ajoutent des opérations externes. Le tube plongeur peut n’être coupé qu’après confirmation de l’épaule et de la hauteur intérieure du flacon. Des contraintes de capacité peuvent donc apparaître au moulage des composants, à l’assemblage, à la galvanisation, à la coupe des tubes ou aux essais, même si le poussoir visible semble simple.
Les acheteurs doivent donc obtenir des délais distincts pour la disponibilité du mécanisme de pompe, les pièces extérieures personnalisées, la préparation du tube plongeur, l’assemblage et l’inspection finale. Lors du choix de systèmes de flacons et pompes pour lotion, le délai commercial doit être confirmé pour l’association exacte flacon-pompe-décoration, sans être déduit de photos de stock.
Choisissez une politique de réapprovisionnement selon les éléments communs et le risque
Tous les composants ne nécessitent pas le même pilotage. Une grille de décision utile considère le délai, la fréquence de demande, la mise en commun et l’obsolescence. Standardiser les finitions de col et les plateformes de pompe peut permettre de différer la personnalisation et de mutualiser le risque, mais uniquement si l’ajustement, l’étanchéité, le dosage et la compatibilité avec la formule sont validés.
| Profil du composant | Politique courante | Justification | Point de vigilance |
|---|---|---|---|
| Délai long, commun à plusieurs SKU | Seuil de réapprovisionnement et stock de sécurité stratégique | Demande mutualisée et fort impact d’un arrêt de ligne | Ne pas affecter tout le stock à la première demande |
| Délai long, personnalisé ou propre à un SKU | Prévision ferme, réservation de capacité, lancement anticipé lot pour lot et délai de sécurité | Le stock peut devenir obsolète | Changements de visuel et de couleur |
| Délai court, commun | Seuil simple ou gestion minimum/maximum | Réapprovisionnement fréquent et économique | La MOQ et le multiple de commande peuvent créer un excédent |
| Délai court, personnalisé ou intermittent | Approvisionnement à la commande ou lot pour lot | Éviter le stock dormant | La demande doit être lancée assez tôt |
Stock de sécurité protège par la quantité ; le délai de sécurité protège par le temps. Ils ne sont pas interchangeables dans toutes les situations, et les cumuler sans analyse peut gonfler le stock. Le temps est souvent préférable pour les pièces très personnalisées, coûteuses ou sensibles aux changements de visuel ; le stock est souvent plus utile pour les composants communs stables dont la rupture arrête plusieurs SKU. C’est pourquoi la documentation de planification Microsoft traite séparément le seuil de réapprovisionnement, le délai de sécurité, le stock de sécurité, la MOQ, la quantité maximale et le multiple de commande.
N’utilisez pas une pompe ou un bouchon nominalement identique comme remplacement d’urgence sans approbation. Les seules dimensions du col ne prouvent ni l’étanchéité, ni le couple, ni la ventilation, ni la dose, ni l’amorçage, ni l’ajustement du tube plongeur, ni la compatibilité avec la formule. Toute source alternative doit réussir des essais d’ajustement, de fonctionnement et de compatibilité de l’emballage fondés sur le risque avant tout usage commercial.
Réapprovisionnement des emballages cosmétiques en neuf étapes
- Figez la nomenclature maîtrisée. Attribuez à chaque composant un code article unique, une révision, un fournisseur et site approuvés, une quantité par kit et un statut de substitution. Distinguez les variantes de taille, couleur et visuel du flacon au lieu de les regrouper sous une description informelle.
- Définissez l’horizon de demande. Combinez les ordres de remplissage confirmés, les quantités de lancement approuvées et une prévision clairement identifiée. Convertissez la demande d’emballages finis en demande de composants. Évitez de compter deux fois le même besoin commercial dans la prévision et les commandes fermes.
- Fiabilisez la position de stock. Rapprochez les stocks physiques, bloqués par la qualité, affectés et obsolètes. N’ajoutez que les réceptions planifiées étayées par un accusé de réception fournisseur et des jalons crédibles.
- Mesurez le délai par composant et par site. Utilisez l’historique réel entre lancement de commande et libération qualité. Consignez la moyenne, les retards extrêmes ou les percentiles, et pas seulement le meilleur cas du fournisseur. Distinguez production fournisseur, transport et réception acheteur.
- Choisissez la politique de protection. Décidez du stock de sécurité, du délai de sécurité, de la réservation de capacité, du stock commun ou du réapprovisionnement à la commande selon la criticité et le risque d’obsolescence.
- Calculez le seuil et la quantité à commander. Appliquez le seuil à la position de stock, puis dimensionnez l’achat selon les besoins nets, la MOQ, le multiple de commande, la tolérance quantitative, le risque de conservation ou d’obsolescence et les contraintes de trésorerie. Un seuil de 40 000 ne signifie pas « commander 40 000 ».
- Décalez les dates de lancement. Partez de la même date de besoin chez le conditionneur et remontez le délai planifié de chaque composant. La commande de pompes peut devoir être lancée plusieurs semaines avant celle des cartons.
- Suivez les jalons et les exceptions. Examinez la fin des approbations, la disponibilité des matières, le début de production, la décoration, l’assemblage, l’inspection, l’expédition, l’arrivée et la libération qualité. Signalez un jalon manqué du chemin critique avant que l’échéance finale ne soit dépassée.
- Confirmez la disponibilité à promettre des kits complets, ou ATP. Recalculez les kits disponibles et leur date de disponibilité après chaque changement majeur. N’engagez le créneau de remplissage que lorsque emballages, formule, personnel, pièces de format de ligne et statut qualité requis concordent.
Pour une nouvelle gamme, évaluez si flacons cosmétiques en plastique peuvent partager une plateforme standard de col et de fermeture. Pour les gammes haut de gamme utilisant des emballages cosmétiques en verre, intégrez les campagnes de formage, le recuit, le rendement de décoration et le conditionnement protecteur au parcours de planification au lieu de reprendre le délai d’un flacon plastique.
Exemple chiffré : coordonner un réapprovisionnement de 30 000 unités pour lotion
Supposons qu’une marque consomme en moyenne 5 000 emballages complets par semaine. Chaque emballage utilise un flacon, une pompe, un capot et un carton. Les chiffres ci-dessous sont illustratifs et utilisent des semaines entières pour la clarté ; ce ne sont ni des délais standard Boyu ni des recommandations de stock.
| Composant | Délai planifié | Stock de sécurité illustratif | Seuil de réapprovisionnement | Position de stock | Action |
|---|---|---|---|---|---|
| Flacon | 5 semaines | 1 semaine = 5 000 | 30,000 | 34,000 | Surveiller |
| Pompe | 8 semaines | 2 semaines = 10 000 | 50,000 | 41,000 | Réapprovisionner ou réexaminer maintenant |
| Capot | 4 semaines | 1 semaine = 5 000 | 25,000 | 27,500 | Surveiller |
| Carton | 3 semaines | 0,5 semaine = 2 500 | 17,500 | 20,000 | Surveiller le statut du visuel |
La pompe exige une action même si 41 000 unités semblent constituer un stock abondant. Sa position de stock est inférieure au seuil de 50 000 unités, car le réapprovisionnement prend huit semaines et la réserve illustrative est de deux semaines. Le flacon est au-dessus de son seuil. Attendre que son stock tombe à 30 000 pour passer les deux commandes mettrait la pompe en retard.
Supposons maintenant que les quantités acceptées disponibles pour la prochaine campagne soient de 32 000 flacons, 28 500 pompes, 31 000 bouchons et 30 500 cartons. Il n’est pas prudent de promettre 30 000 emballages complets. La campagne dispose de 28 500 kits actuels avant réglages du conditionneur, échantillons d’inspection, pertes en ligne ou remplacements. Le planificateur doit obtenir des pompes supplémentaires libérées avant la date de ligne, réduire le lot engagé ou utiliser une alternative déjà qualifiée. Des flacons supplémentaires ne résolvent pas la pénurie.
Pilotez les jalons fournisseurs, pas seulement la date finale d’expédition
Pour un composant critique, un fournisseur qui se dit « dans les délais » ne suffit pas. Établissez un calendrier de commande qui expose les dépendances. Demandez et maintenez au minimum les champs suivants pour chaque ligne de composant :
- code article, description, révision du plan ou de la spécification et site de fabrication approuvé ;
- quantité commandée, tolérance quantitative autorisée, MOQ, multiple de commande et quantité par conditionnement ;
- date à laquelle toutes les approbations acheteur et conditions commerciales ont été finalisées ;
- jalons de disponibilité matière, moulage ou formage, décoration, assemblage de pompe et conditionnement, selon le cas ;
- date d’inspection, date d’expédition, mode de transport, destination et date de besoin chez le conditionneur ;
- certificats requis, échantillons, avis préalable d’expédition et traçabilité des lots ;
- règle de notification des changements, contact d’escalade et déclencheur du plan de rattrapage.
Actualisez chaque semaine un rapport vert-orange-rouge par composant pendant les réapprovisionnements normaux, et plus souvent sur le chemin critique. Le vert exige la preuve que le jalon est terminé, pas simplement l’absence de retard annoncé. L’orange doit préciser la marge restante en jours. Le rouge exige un plan de rattrapage chiffré, un responsable de décision et l’heure de la prochaine mise à jour.
Lors de la comparaison des fournisseurs, demandez s’ils maîtrisent le mécanisme de pompe, la décoration et l’assemblage final ou sous-traitent les étapes critiques. Examinez la capacité, la maîtrise des changements, la traçabilité, les solutions de secours et la transparence des jalons, au-delà du prix unitaire. Le guide Boyu consacré à l’évaluation d’un fournisseur de flacons airless propose un cadre de qualification pertinent pour les emballages multicomposants.
Les expéditions fractionnées sont-elles utiles ?
Une expédition fractionnée est utile lorsqu’elle rend disponible une quantité partielle de kits utilisables qui protège une date de ligne, facilite l’inspection ou permet un essai de ligne maîtrisé. Elle est inutile si elle envoie des flacons en avance pour occuper du stockage alors que la pompe reste bloquante. Comparez les kits complets débloqués, le surcoût de transport, le travail supplémentaire de réception, la traçabilité des lots et le risque de dommage avant d’approuver un transport aérien ou un départ partiel.
Lorsque c’est possible, regroupez les composants assortis par campagne ou étiquetez clairement les palettes avec le SKU du composant, la révision, le lot et la commande liée. N’exigez toutefois pas un départ physique commun de tous les fournisseurs si des réceptions échelonnées réduisent l’encombrement ou le risque d’inspection. La synchronisation signifie que les composants sont utilisables à la date de besoin ; elle n’impose pas toujours un conteneur commun.
Erreurs courantes de planification du réapprovisionnement et corrections pratiques
| Symptôme | Cause probable | Action corrective | Prévention |
|---|---|---|---|
| Les flacons arrivent ; les pompes ont plusieurs semaines de retard | Même date de lancement malgré des délais différents | Recalculer le chemin critique des pompes et accélérer uniquement la quantité manquante qui débloque des kits | Rétroplanning propre à chaque composant |
| Toutes les pièces sont arrivées, mais la ligne ne peut pas tourner | Mauvaise révision, tube plongeur non coupé, blocage qualité ou décoration non approuvée | Isoler, quantifier les kits utilisables et décider du traitement de la non-conformité | Maîtrise de la nomenclature et des révisions, preuves avant expédition |
| L’ERP affiche du stock ; l’entrepôt n’en a aucun disponible | Unités affectées, rejetées ou obsolètes incluses | Rapprocher immédiatement les emplacements et statuts qualité | Utiliser la position de stock utilisable, les inventaires tournants et la maîtrise des statuts |
| Le fournisseur était « à l’heure », mais le conditionneur a manqué la campagne | L’échéance de commande désignait l’expédition, pas la réception libérée | Récupérer de la capacité de ligne et harmoniser les définitions | Une date de besoin chez le conditionneur avec Incoterm et jalons de réception explicites |
| Recours fréquent au fret aérien d’urgence | Délai optimiste ou approbation tardive | Distinguer le retard fournisseur du retard interne d’approbation | Utiliser l’historique de réception, le délai de sécurité et les engagements de délai d’approbation SLA |
| Un SKU consomme une pompe partagée | Absence de seuil d’allocation ou de priorité | Bloquer le stock et l’affecter selon une règle de service ou commerciale approuvée | ATP des composants partagés et réserve protégée |
| Excédent d’emballages personnalisés après baisse des prévisions | Stock de sécurité appliqué aux pièces à visuel spécifique ou MOQ ignorée | Arrêter ou réduire les commandes ouvertes et évaluer une reprise | Différer la personnalisation ; utiliser un délai de sécurité ou une réservation de capacité |
Que faire maintenant si les flacons sont là mais les pompes en retard
Ne commencez pas par demander à tous les fournisseurs de « tout accélérer ». Déterminez d’abord la plus petite pénurie sur laquelle agir et les dates qui comptent.
- Figez et vérifiez les soldes. Comptez les flacons, pompes, bouchons et cartons acceptés par révision, lot et allocation. Confirmez le besoin de remplissage, pertes de réglage, échantillons d’essai et pièces de réserve compris.
- Calculez les kits complets actuels. Identifiez le véritable composant limitant et la première date où il bloque la production. Ne vous fiez pas aux soldes bruts des commandes.
- Validez l’engagement sur les pompes. Demandez ce qui est physiquement terminé, ce qui reste à faire, où cela se trouve et quel jalon limite l’expédition. Obtenez des quantités par date, pas une seule date finale vague.
- Modélisez les quantités partielles. Déterminez si une première tranche de pompes acceptées permet une série partielle de remplissage économiquement pertinente. Incluez les changements de format, la stabilité et l’attente de la formule, la main-d’œuvre et les coûts de transport.
- Accélérez le composant limitant. Un transport plus coûteux pour les pompes peut être rationnel ; expédier par avion des flacons déjà excédentaires ne l’est pas. Préservez la traçabilité lors du fractionnement des lots.
- Examinez les alternatives approuvées. Utilisez un stock existant qualifié ou une seconde source préqualifiée si disponible. Sinon, réalisez une analyse de risque documentée et les vérifications requises d’ajustement, de fonctionnement et de compatibilité ; l’urgence ne rend pas une pompe non testée équivalente.
- Reprogrammez toute la campagne. Alignez la nouvelle date de disponibilité des kits sur la formule, le créneau de remplissage, l’espace d’entrepôt, la libération des produits finis et les engagements clients.
- Traitez la cause jusqu’à clôture. Actualisez le délai réel, le seuil de réapprovisionnement, la politique de sécurité et l’évaluation fournisseur. Un rattrapage ponctuel sans modification des paramètres favorise la répétition du problème.
Tableau de bord et indicateurs pour éviter les pénuries récurrentes
Une feuille de planification utile peut être simple, mais elle doit fonctionner au niveau composant-site. Incluez le SKU, la révision, les unités par kit, le stock utilisable, le blocage qualité, la demande allouée, les réceptions confirmées par date, les délais moyen et planifié, le stock et le délai de sécurité, le seuil de réapprovisionnement, le besoin net, la MOQ et le multiple de commande, la dernière date de lancement, le prochain jalon, la date de réception utilisable et le responsable.
Suivez les performances avec des mesures révélant à la fois le service et le gaspillage :
- Couverture en kits complets : couverture minimale des composants utilisables après allocations.
- Respect de la date de disponibilité des kits : pourcentage de campagnes dont tous les composants sont libérés à la date prévue.
- OTIF des composants : livraison à l’heure et complète au point de comptage et de réception convenu, et non simplement expédition à l’heure.
- Biais et variabilité du délai : jours promis comparés aux jours réels, libération qualité comprise.
- Jours de pénurie et heures d’arrêt de ligne : reliés au composant limitant et à la cause racine.
- Coût des accélérations : surcoûts de transport, heures supplémentaires, inspections partielles et replanifications dus aux pénuries.
- Stocks excédentaires et obsolètes : notamment couleurs personnalisées, visuels imprimés et anciennes révisions.
- Performance des prévisions et des approbations : changements dans l’horizon figé et jours perdus avant le lancement en production.
Réexaminez les paramètres à une fréquence définie et après tout événement significatif : nouveau fournisseur, nouveau site, refonte d’emballage, changement de niveau de demande, promotion, retards répétés, changement de circuit de transport, blocage qualité ou changement de procédé fournisseur. Des seuils fondés sur la demande stable de l’année précédente peuvent être risqués lors d’un lancement ou d’un arrêt de gamme.
Liste finale de contrôle avant lancement
- Une nomenclature et une révision approuvées relient tous les composants d’emballage requis.
- La demande est convertie en consommation de composants par SKU et site.
- Le stock utilisable exclut les blocages qualité, allocations, dommages et révisions obsolètes.
- Les délais incluent approbation, production, post-traitement, logistique et libération à réception.
- La pompe ou tout autre composant au délai le plus long ou variable possède son propre seuil et sa date de lancement.
- La MOQ, le multiple de commande et la tolérance quantitative sont rapprochés des besoins nets et du risque d’obsolescence.
- Les jalons fournisseurs identifient le chemin critique et son responsable.
- Le conditionneur confirme la date de besoin des composants, le temps d’inspection et de préparation et la capacité de ligne.
- Tout composant alternatif est approuvé et validé, sans être présumé interchangeable.
- La quantité de lot promise ne dépasse pas les kits complets acceptés.
Questions fréquentes
Faut-il commander flacons et pompes en même temps ?
Uniquement si leurs délais totaux planifiés conduisent à la même date de lancement. En général, ils doivent partager une date de besoin chez le conditionneur, mais être commandés à des dates différentes calculées à rebours.
Quel composant faut-il recommander en premier ?
Celui dont la position de stock atteindra en premier son seuil propre, en tenant compte du délai réel, de la demande, des réceptions planifiées, des allocations et de la politique de sécurité. Il s’agit souvent d’une pompe, d’une fermeture spéciale ou d’un composant décoré, mais pas toujours.
Quel stock de sécurité un acheteur d’emballages cosmétiques doit-il conserver ?
Il n’existe pas de pourcentage ni de nombre de semaines universel. Calculez-le par composant selon la variabilité de demande et de délai, l’objectif de service, le coût d’arrêt de ligne, les éléments communs, la souplesse de substitution, la MOQ et le risque d’obsolescence. Confrontez le résultat aux demandes de lancement ou saisonnières qui ne suivent pas une distribution normale.
Quelle différence entre stock de sécurité et délai de sécurité ?
Le stock de sécurité ajoute des unités physiques ; le délai de sécurité prévoit une arrivée plus tôt. Le stock peut convenir aux composants communs stables, tandis que le temps peut réduire le risque d’obsolescence des composants personnalisés. Utiliser les deux peut se justifier, mais évitez une double réserve non analysée.
Le seuil de réapprovisionnement est-il égal à la quantité commandée ?
Non. Le seuil est le déclencheur. La quantité dépend des besoins nets, du stock cible, de la MOQ, du multiple de commande, de la tolérance quantitative, de la capacité disponible, des risques de conservation ou de visuel et des contraintes commerciales.
Peut-on utiliser une autre pompe de même taille de col si la pompe d’origine est en retard ?
Pas automatiquement. Confirmez les dimensions et l’étanchéité, la longueur du tube plongeur, le comportement au serrage ou à l’encliquetage, la dose, l’amorçage, la force d’actionnement, la ventilation, les fuites, la compatibilité avec la formule et le comportement sur ligne. Traitez le changement par une approbation documentée et une validation fondée sur le risque.
Faut-il expédier les flacons en avance si les pompes sont retardées ?
Seulement si la réception anticipée apporte une valeur : inspection, essais de ligne, planification de l’espace ou quantité partielle utilisable indépendamment. Sinon, elle peut accroître le stockage, les manipulations et le risque de dommages sans améliorer la date de disponibilité des kits.
À quelle fréquence réexaminer les paramètres de réapprovisionnement ?
Adoptez une fréquence adaptée au volume et à la volatilité, et recalculez après tout changement de fournisseur, de trajet, de demande, de conception, de MOQ, de qualité ou de processus d’approbation. Les composants critiques de lancement peuvent nécessiter une revue hebdomadaire des exceptions, même si les paramètres de base sont revus chaque mois ou trimestre.
Construisez le calendrier d’emballage autour de la date de remplissage
Pour un devis et un plan d’approvisionnement exploitables, fournissez la nomenclature d’emballage, la quantité par SKU, les spécifications approuvées, la date cible de remplissage, la destination, l’horizon de prévision, la décoration, les exigences d’inspection et les contraintes du conditionneur. Boyu peut examiner les dépendances entre composants et identifier les pièces à lancer plus tôt.
Envoyez à Boyu votre liste de composants et la date de remplissage requise.
Sources et lectures complémentaires
Définitions et méthodes de planification de référence consultées pour ce guide :
- SAP Help — Assemblage à la commande
- SAP Help — Planification au seuil de réapprovisionnement
- Oracle Inventory Help — Planification au seuil de réapprovisionnement
- Oracle NetSuite — Calculs d’optimisation des stocks
- Oracle NetSuite — Saisie des données de gestion des stocks
- Microsoft Learn — Bonnes pratiques de configuration : paramètres de planification
- Microsoft Learn — Gestion des politiques de réapprovisionnement
- ASCM — Dictionnaire de la chaîne d’approvisionnement, 18e édition
- Atan et al. — Systèmes d’assemblage à la commande : revue
- IBM Research — Répartition des composants pour la planification des quantités disponibles à promettre



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch