結論: 選ぶ スクリーン印刷 少数の無地カラーで、耐久性があり、コンテナに直接プリントしたような仕上がりを求めるなら、こちらをお選びください ホットスタンピング 高級感を引き立てるために、金属調や顔料入りの箔をアクセントとして効果的に用いる場合は、 感圧ラベル フルカラーのグラフィック、詳細な規制文言、多数のSKU、あるいは経済的な小ロット生産が必要な場合。どれが万能の「最良」というわけではありません。適切な製法とは、実際の素材や形状で製造が可能であり、充填された製品の使用環境に耐え、アートワークや法的文言の要件を満たし、かつ1個あたりのコストを最小限に抑えられるものです。 受入合格 パック。.
実用上のデフォルト: 恒久的なブランドマークにはダイレクトスクリーン印刷を、メタリックな質感がコストに見合う場合のみホットフォイルを、そして可変情報や情報量の多いテキストにはラベルを使用する。1つの印刷プロセスですべてをこなそうとするよりも、ハイブリッド方式の方が多くの場合、より堅牢である。.
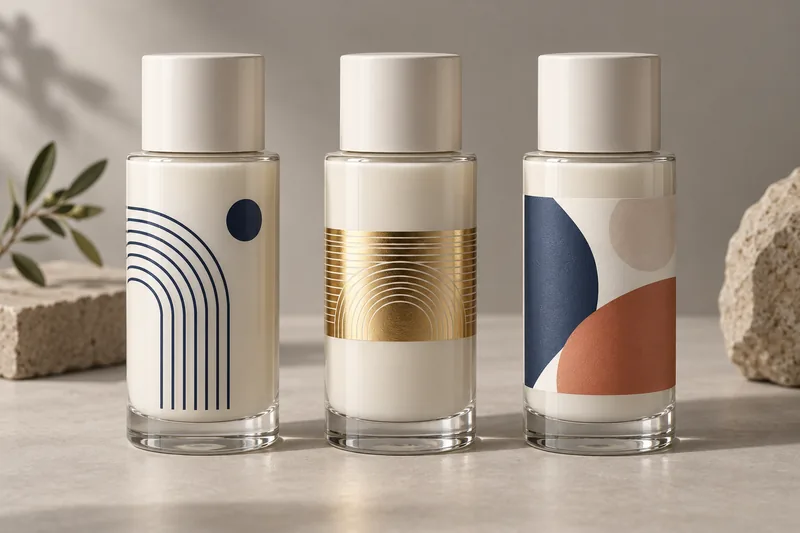
スクリーン印刷・ホットスタンピング・ラベルの比較:簡単なまとめ
| 選定項目 | スクリーン印刷 | ホットスタンピング | 感圧ラベル |
|---|---|---|---|
| 主な用途 | 固定ロゴと単色刷り | メタリックなハイライト、縁取り、またはプレミアムエンブレム | フルカラー、高品質な印刷、各種仕様、小ロット印刷 |
| 外観と操作感 | インクはパッケージの表面に直接印刷されており、「ラベルなし」のような外観となっている | 高い反射率、または特殊な箔効果 | ラベルが目立つデザイン、または透明フィルムを使用したほぼラベルなしのような外観 |
| 色・イラスト | 通常、1色につき1回のスクリーン印刷と1回のインク塗布を行います。見当合わせが重要です。 | 控えめなアクセントとして最適。細部の仕上がりは、金型、箔、表面の状態によって異なります。 | CMYK、写真、グラデーション、白インク、可変データ、および小活字 |
| 形状公差 | 適切な金型を使用すれば、円筒形、楕円形、または平らな印刷領域での印刷に適しています | 接触、平坦度、曲率に対して最も敏感 | ラベルパネルには適していますが、テーパーや複合曲面には設計上の工夫が必要です。 |
| 短期経済学 | セットアップや色ごとのパス処理が処理時間を占めることがある | ダイ、セットアップ、およびフォイル交換のコストが大きな割合を占めることがある | 多くの場合、最も耐久性が高く、特にデジタルラベル印刷ではその傾向が強い |
| 長期経済学 | 安定した、繰り返し使用されるアートワークには魅力的である | 限定的で再現性のあるアクセントには効率的 | 各ユニットにつき、表面材、接着剤、ライナー、および貼り付け作業が含まれます |
| 主なリスク | インクの付着・硬化、にじみ、見当合わせ | 転写不良、しわ、熱による歪み、金型跡 | エッジの浮き、気泡、たるみ、擦れ、またはラベルのずれ |
| これを選ぶ最大の理由 | インクは容器と一体になっているように見えるべきです | フォイル加工の効果により、陳列時の訴求力が格段に高まります | 制約となるのは、情報密度またはSKUの柔軟性である |
スクリーン印刷、ホットスタンピング、ラベルとは何ですか?
スクリーン印刷:インクはステンシルを通して直接転写される
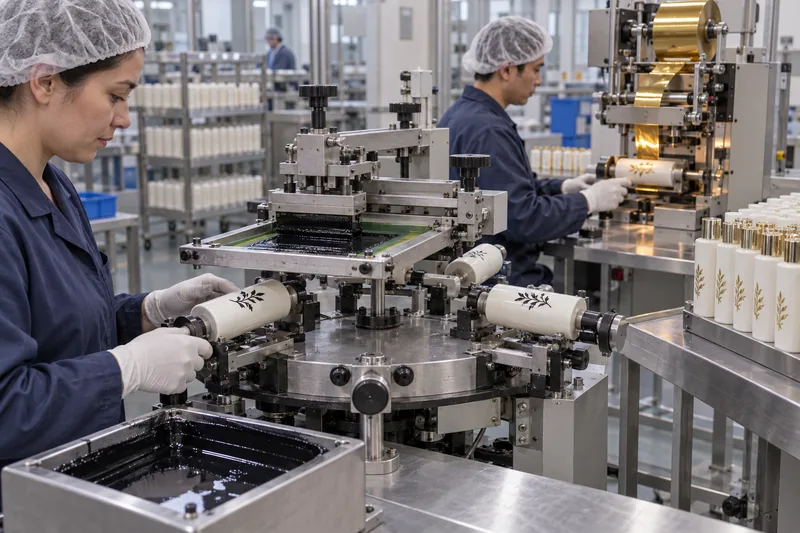
スクリーンには、アートワークのステンシルが転写されています。ボトルを固定し、円筒形の印刷の場合はスクリーンに対して所定の位置で回転させながら、スキージを使って開口部からインクをパッケージに押し付けます。その後、インクの化学的性質に応じて硬化または乾燥させます。通常、各スポットカラーには、それぞれ専用のスクリーン、インク、および印刷工程が必要です。 スクリーン印刷は、不透明な発色、パッケージへの直接印刷による質感、そして基材、前処理、インク、硬化処理が適切に組み合わされた場合の優れた耐久性で高く評価されています。.
ここでいう シルク 「シルクスクリーン印刷」という名称は現在も残っていますが、現代の工業用スクリーンでは一般的に合成繊維のメッシュが使用されています。詳細な工程、ガラスとプラスチックの違い、作業環境、インクの密着性の制御などについて知りたい場合は、Boyuのガイドをご覧ください。 ボトルへのシルクスクリーン印刷. 本記事では、その技術ガイドの内容をそのまま繰り返すのではなく、手法の選択に焦点を当てています。.
ホットスタンピング:金型を用いて、熱と圧力を加えながら、所定の箔層を転写する
ホットスタンピングでは、加熱された金型が箔構造をパッケージに押し付けます。適切な温度、圧力、および保持時間が確保されると、剥離層と接着層の働きにより、金型が確実に接触した部分のみから装飾コーティングがキャリアから剥がれ落ちます。 「フォイル」とは、必ずしも厚い金属板を指すわけではありません。これは、金属調、顔料、ホログラフィック、その他の効果を生み出すことができる、薄く設計された転写システムです。.
素地またはコーティング済みのガラスでは、適切な工程として、まずプライマー画像をスクリーン印刷し、そのプライマー上に箔を転写する方法があります。プラスチックの場合、樹脂、コーティング、表面処理、耐熱性、部品の形状、金型の硬度、およびサポート金型などがすべて重要になります。 ABS製のキャップ素材で機能する箔が、未処理のPPやPETGボトルの湾曲したショルダー部分では機能しない場合があります。.
感圧式ラベル:あらかじめ印刷されたラベルがパッケージに貼り付けられている
感圧ラベルは、ラミネート構造となっています。具体的には、印刷可能なフェイスストック、オプションの印刷・ニス塗り・ラミネート加工、粘着剤、そして剥離ライナーで構成されています。コンバーターがラベルの印刷と型抜きを行い、ブランド側、充填業者、または包装サプライヤーが、所定の拭き付け圧力をかけてラベルを貼り付けます。その後、粘着剤が表面に密着します。 紙、PP、PE、PETフィルムはそれぞれ異なる挙動を示し、永久接着剤、剥離可能接着剤、湿式貼付用接着剤、冷凍用接着剤、水洗い剥離型接着剤も同様に挙動が異なります。.
この比較は、粘着ラベルを対象としています。シュリンクスリーブ、インモールドラベル、湿式糊付け紙ラベルは、それぞれ異なるシステムであり、使用する機械、経済性、リサイクルへの影響も異なります。.
ガラス、PET、PETG、PE、PP、およびチューブには、どの方法が適していますか?
素材名はあくまで出発点であり、承認を意味するものではありません。カラーマスターバッチ、再生材の含有率、離型剤、滑り剤、表面コーティング、つや消し加工、メタライゼーション、および保管期間によって、接着性が変化する可能性があります。装飾業者には、単に「プラスチック用インク」や「強力な接着剤」と言うだけでなく、正確な基材と処理方法を特定するよう依頼してください。“
| 容器 | スクリーン印刷 | ホットスタンピング | ラベル |
|---|---|---|---|
| ガラス瓶やジャー | 高品質なガラス用インク、きれいな表面、および規定通りの硬化処理により、優れた仕上がりを実現するルート | 互換性のあるプライマー/フォイルシステムと、制御された形状であれば可能です | 概ねラベルへの貼付に適しているが、コーティング、低温・湿潤な表面、およびテーパー部については、引き続き検証が必要である。 |
| ペットボトル | 一般的ですが、インクとの互換性やボトルの熱に対する感受性については確認が必要です | 適切なフォイルとサーマルウィンドウがあれば、安定したゾーンでも可能 | 多くの場合、実用的な方法である。結露を防ぎ、リサイクル設計を確認すること。 |
| PETGおよび厚肉コポリエステル | 視覚的な可能性は高い。溶剤によるストレスや密着性については試験が必要である。 | 高品質な仕上がりになりますが、熱や圧力が強すぎると、部品に跡がついたり変形したりする可能性があります | デザイン済みのラベルパネルに適用し、透明な壁面での表示を確認する |
| HDPE/LDPEボトル | 通常、検証済みの炎・コロナ処理と、PEに適したインクが必要であり、屈曲試験も実施される。 | サポート対象の制御されたエリアでは可能。圧搾による回収および物質の加熱 | 低エネルギープラスチックおよび圧搾用途向けに設計された、柔軟性の高いフィルム/粘着剤を使用してください。 |
| PP製のボトル、瓶、キャップ | PPは表面エネルギーが低いため、前処理とインクの選定が極めて重要である | 適切な箔や加工が施されたキャップには広く使用されているが、壁面が湾曲しているものはより難しい | PPでの実績がある接着剤を選択してください。PETでの試験結果から推測してはいけません。 |
| 化粧品チューブ | ダイレクトスクリーン印刷は、適切な配合と硬化処理が行われれば、柔軟性を発揮することができます。 | 特定のアクセントに対してのみ有効。チューブの支えや継ぎ目・向きが重要となる | 少量印刷には便利ですが、圧着印刷を行うと、硬いラベルにしわが入ったり、剥がれたりすることがあります |
| アルミニウム製部品 | 適切な下地処理が施されたラッカー塗装面または金属表面に施工可能です | 見た目は魅力的なことが多いが、箔は下地の仕上げとは視覚的に明確に区別されなければならない | 滑らかな円筒状の表面には実用的ですが、ラッカーや結露が接着に影響を与える可能性があります |
形状によっては、本来は適しているはずの工程が採用できなくなる場合があります。直線的な円筒形状であれば、印刷やラベル貼付の経路は予測可能です。窪んだパネルはラベルの固定に役立ちます。一方、肩部、テーパー、リブ、金型の分割線、複合曲線などは、接触圧力や位置合わせに影響を与えます。圧縮可能な プラスチック製化粧品ボトル, 、フレックスやパネルの動きが重要になります。重い場合 化粧品用ガラス容器, 、清浄度、コーティング、および寸法の一貫性が重要な要素となっています。.
アートワークや情報アーキテクチャで選ぶ
スポットカラーの精度を管理し、パッケージと一体化させるには、スクリーン印刷をお選びください
スクリーン印刷は、1色から3色の単色、すっきりとしたロゴ、そして実際の直径で確実に再現できる十分な線の太さでアイデンティティを表現できる場合に最も威力を発揮します。一方、写真の使用が必要な場合や、言語の変更が頻繁にある場合、原材料が多数ある場合、あるいは少量生産のバリエーションが多い場合には、効率が低下します。色が増えるごとに、新たなスクリーン、セットアップ、硬化工程、および見当合わせの調整が必要となるからです。.
箔が意図的に目立たせるべきポイントである場合は、ホットスタンピングを選択してください
ホットスタンピングは、ロゴ、ライン、襟帯、エンブレムなど、安定した接触面にある、規則的なハイライトとして最も効果を発揮します。 広範囲にわたる均一な箔押し部分は、表面の凹凸、ピンホール、圧力のばらつきを目立たせてしまいます。非常に細かい反転した細部は埋まってしまったり、支持されていない部分は剥がれてしまったりする可能性があります。「ゴールド」には統一された標準色がないため、実際の光沢、色相、反射率を事前に確認してください。.
ボトルよりも情報の更新が早い場合は、ラベルを選んでください
ラベルは、プロセスカラー、写真、細かい規制文言、バーコード、多言語表示、可変データ、地域別バージョンなどを適切に処理できます。また、ボトルの在庫とアートワークの在庫を分離することも可能です。つまり、1つの未装飾パッケージで、複数の少量生産SKUに対応できます。 透明フィルムを使用すれば「ラベルなし」のような外観を実現できますが、その一方で、透明な粘着剤、気泡、ほこり、ボトルへの擦り傷などがより目立ちやすくなります。.
装飾は、規制上の責任に代わるものではありません。米国では、化粧品に関する必須情報は、目立つように明示されなければなりません。 EUでは、第19条により、所定の情報を消えない、読みやすく、目立つ文字で表示することが義務付けられている。直接装飾面に耐久性のある必須表示を記載できない場合は、規制当局の審査を経て、ラベル、外箱、添付文書、またはその他の許可された情報提供手段を確保すること。.
どちらが安い? 内装の見積もりではなく、単位当たりの実費を比較しましょう
承認済み単位原価 = 基本部品費 + セットアップ/金型費 ÷ 承認済み数量 + 装飾/材料/加工費 + 検査費 + 廃棄/手直し費 + 在庫/変更コスト
この計算式は、誠実なサプライヤーであれば、アートワークだけを見て最も安価な方法を特定できない理由を説明しています。8%の外観不良が発生する低価格の印刷は、歩留まりが安定している高価格の工程よりもコストが高くなる可能性があります。ラベルを使用すれば、1個ごとに材料費は増えますが、10種類のSKUにわたるスクリーン、金型、完成ボトル在庫を回避できます。 安定したリピート注文の場合、充填工程でラベル用紙や貼付工程が不要となるため、ダイレクトプリントの方が経済的になる可能性があります。.
| コスト層 | スクリーンプリント | ホットスタンプ | ラベル |
|---|---|---|---|
| 修正/設定 | 版分け、色ごとに1枚のスクリーン、治具、色合わせ、ライン設定 | 金型、治具、フォイルサンプリング、プレス設定、およびプロセスウィンドウ | プリプレス、従来型印刷またはデジタル印刷用の版、必要に応じて裁断用型 |
| 変数 | インク、各色の印刷、硬化、取り扱い | フォイルの消費量、スタンピングサイクル、オペレーターおよび取り扱い | 基材、インク・仕上げ、接着剤、ライナー、加工、および貼付 |
| 隠れたリスク | マルチパス・リジェクトの乗算と装飾コンポーネントの廃止 | 表面・形状による不良品および箔のロットによる色調の変化 | アプリケーションの労力・機械、ライナーの廃棄物、ロールの最小発注数量(MOQ)、および旧バージョンの在庫 |
注文数量によって答えがどのように変わるか
- 試作および市場テスト: デジタル印刷のラベルは、通常、リスクが最も低い方法です。なぜなら、部品ロット全体を加工し直すことなく、デザインを変更できるからです。.
- 複数のSKUを展開する成長中のブランド: ボトル1本にバージョン別のラベルを貼る方が、個別に印刷したボトルを在庫として用意するよりも効率的な場合が多い。前面にスクリーン印刷でロゴを入れ、背面には可変ラベルを貼るという組み合わせは、実用的なハイブリッド手法だ。.
- 安定した反復体積: スクリーン印刷は、同じ素材、色、デザインが繰り返し使用され、かつ歩留まりが良い場合、高い付加価値を生み出すことができます。.
- プレミアムヒーローSKU: ホットフォイルは、シェルフ効果が目標価格を支える場合に正当化される。フォイルを多く使えばプレミアムも高くなるという前提に立つのではなく、状況に応じて選択的に適用すべきである。.
最小発注数量(MOQ)は、パッケージの総数だけでなく、ボトルの色、インクのロット、箔ロール、ラベルの素材、印刷方法、あるいは製造ラインなどによって決まる場合があります。見積依頼の際には、各項目ごとのMOQを明示してもらい、超過分、不足分、および装飾不良品が含まれているかどうかを明記するよう依頼してください。.
量産前の装飾の耐久性をテストする方法
あらゆる最終用途を証明できる、普遍的な「外観検査」というものは存在しません。想定される故障メカニズムに基づいて検証計画を策定し、試験を行う前に、試験方法、条件設定、サンプル数、および合格基準を定義してください。有用な手順は以下の通りです:
- 本番環境向けのビルドをロックします。. 樹脂・ガラス、色、再生材含有率、コーティングまたはつや消し加工、処理、インクおよび硬化剤、硬化、箔・プライマー、ラベルの構造、接着剤、貼付装置、および日付コードを記録してください。.
- 適切に調整し、正しく適用してください。. 部品とラベルを所定の施工環境に持ち込み、表面を乾燥した清潔な状態に保ち、量産用の治具、圧力、速度を使用してください。施工直後のラベルの粘着性能は、一定時間放置した後のものとは異なります。.
- 視覚的な基準を設定する。. 所定の照明条件、位置、印刷・箔押しの被覆率、ラベルの歪み、気泡、しわ、および許容される外観上の基準に基づき、色を承認する。.
- 密着性と摩耗への課題に取り組む。. 必要に応じて、文書化されたテープ比較法やクロスカット比較法を用い、管理された条件下での乾式・湿式摩擦試験、摩耗試験、および取り扱い試験を実施すること。ASTM D3359は、主にコーティングの比較方法であり、制限がある。これを、柔軟性のあるプラスチックに対する恣意的な普遍的な規則として用いてはならない。.
- 実際の使用環境を想定して検証する。. 試験片を、所定の配合液および油、アルコール、界面活性剤、日焼け止め、水、洗浄剤の残留物など、想定される汚染物質に曝露する。パッケージの仕様に応じて、高温・低温条件、高湿度、浴室での使用、圧搾・屈曲サイクル、または香料との接触を加える。.
- 配管および配水システムを試験する。. 充填、キャッピング、搬送、コーディング、梱包、出荷のシミュレーションを実行します。実験室での摩擦試験に合格した装飾も、ガイドレールや仕切り板に擦れて傷がつく可能性があります。.
- サンプルを保管し、生産量の推移を把握する。. 承認された試験ロットおよび最初の量産ロットについて、署名入りの規格値とサンプルを保管してください。基材、処理、インク、箔、接着剤、コーティング、サプライヤー、または工程に変更があった場合は、再検証を行ってください。.
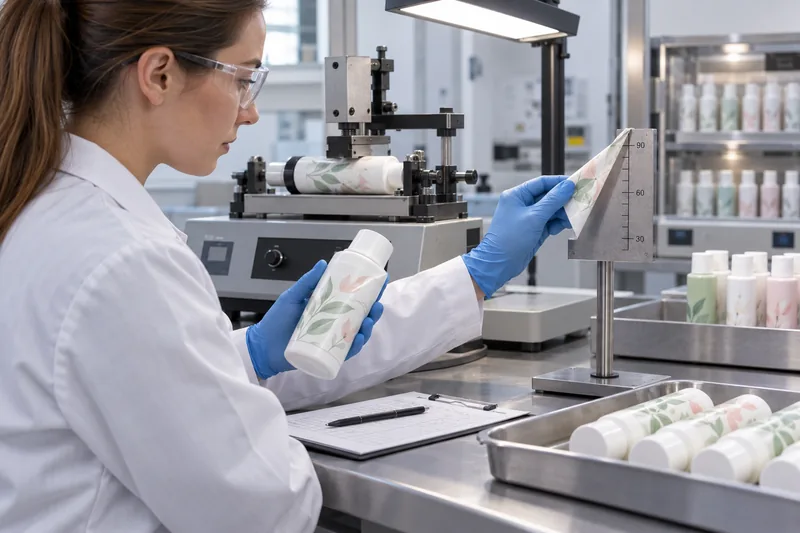
装飾だけでなく、寸法、漏れ、落下、塗布、適合性、輸送といった幅広い側面を網羅した計画については、Boyuのガイドをご参照ください。 化粧品ボトルに必要な試験 およびその詳細 化粧品容器の適合性試験には フレームワーク。.
よくある問題、根本原因、および是正措置
スクリーン印刷の欠陥
| 問題 | 考えられる原因 | 是正の進め方 |
|---|---|---|
| インクが剥がれたり、拭き取れたりしてしまう | インクと基材の不適合、処理が不十分または経年劣化、汚染、混合比の誤り、硬化不足、あるいは化学的腐食 | 当該ロットを隔離し、樹脂・コーティングおよび表面処理を確認する。混合・硬化記録を監査し、実際の生産用インクと配合を用いて再試験を行う。インクの定着が不十分な部分の上から再印刷しても、長期的な解決策にはならない。. |
| ぼやけ、にじみ、または二重像 | ボトルの滑り、オフコンタクト/スキージの設定、インクの流れすぎ、固定不良、または早すぎる取り扱い | 適切な治具と回転数を設定し、粘度を安定させ、スクリーンとスキージを調整した後、硬化状態と取り扱い可能時間を確認してください。. |
| ピンホールや印刷の欠け | ほこり、油分、粗いコーティング、メッシュの目詰まり、またはインクの転写不良 | 洗浄・空気管理を改善し、流入面の状態とスクリーンの状態を点検し、搬送パラメータを再設定する。署名済みサンプルにおいてピンホールの許容限界値を定義する。. |
| 色が認識されない | ボトルの寸法ばらつき、治具の基準点誤差、スクリーンの伸び、向きずれ、または部品の移動 | 信頼性の高い位置決め基準を使用し、部品の公差と治具を確認し、必要に応じてアートワークにトラッピングを施し、代表的な試作で位置合わせが正確であることを確認してください。. |
ホットスタンピングによる欠陥
| 問題 | 考えられる原因 | 是正の進め方 |
|---|---|---|
| 転送が不完全または失敗した | 加熱が不十分または不均一、圧力や保持時間が不適切、ホイルとプライマーの相性が悪い、接触不良、表面のばらつき | プロセスウィンドウを1つの要因ずつマッピングし、金型の状態と支持状況を点検し、箔のロット・プライマー・硬化状態を確認し、未印刷部分の表面を検査する。. |
| 塗りつぶし、ブリッジ、またはぼやけたエッジ | 過度の熱・圧力・保持時間、不適切な金型の硬度、プロセス能力を下回る詳細 | 指定された期間内にエネルギー量を低減し、金型を最適化し、アートワークの間隔や線幅を広げ、限界サンプルを再承認してください。. |
| しわ、ひび割れ、またはくすんだ部分 | 箔の追従性・張力、曲率、表面の質感、過度の伸長、または剥離特性の不具合 | 送りと接触を安定させ、箔の配置を調整またはアートワークの位置を変更し、基材や形状に適した箔を選択してください。. |
| プラスチックに変形が生じたり、金型跡が見られたりする場合 | 過度な熱や圧力、内部の支持が不十分、壁が薄い、またはプリントゾーンが不安定 | 生産を停止し、マンドレルや支持構造を改善するか、工程のエネルギー消費を削減するか、あるいはアートワークの位置を調整してください。構造的な歪みを、見た目の妥協として隠蔽してはなりません。. |
感圧ラベルの欠陥
| 問題 | 考えられる原因 | 是正の進め方 |
|---|---|---|
| エッジリフトまたはフラッギング | 低エネルギープラスチック、汚染・結露、ラベルの剛性が高すぎる、曲げ半径が小さすぎる、重なりが不十分、または圧力が不足している | 試験を行う前に、樹脂・コーティングの種類を特定し、表面を乾燥させた状態で保ち、適合する接着剤と順応性の高い基材を選定し、角を丸め、拭き取り性を向上させ、保持時間を確認してください。. |
| 気泡、しわ、またはトンネル状の凹凸 | ほこり・空気、ラベルの形状不備、テーパー形状または複合曲面、過度な張力、貼付位置のずれ | ラベルの形状を再設計し、よりフィット性の高いフィルムを採用し、表面を洗浄し、ディスペンサー、ローラーの圧力、およびボトルの制御を調整する。. |
| 濡れるとラベルがずれたり剥がれたりします | 濡れた/冷たい表面への塗布、不適切な接着剤の使用、保持時間の不足、配合成分の移動、または長時間の浸漬 | コンディショニング済みの乾燥した表面に塗布し、実際の暴露条件に適した接着剤を選択し、保持時間を設定した上で、充填済みパッケージを用いて湿度・水サイクル試験を実施してください。. |
| インクの擦れ跡やラミネートの剥がれ | ワニス/ラミネートの塗布量が不十分、層間の接着不良、腐食性の高い配合、またはパック間の摩耗 | 保護仕上げの改良、インクとフィルムの適合性の確認、および梱包時の接触箇所の再設計を行い、完成したロールおよび梱包済みの製品を試験する。. |
最適な装飾を選ぶための「6つの基準」
- 必須コピーゲート: 必要な記載事項、言語、バーコード、および可変項目をすべて列挙してください。直接印刷では読みやすく表示できない場合は、ラベルまたは二次包装を用意してください。.
- 基板・形状ゲート: 具体的な材質、コーティング、処理、壁厚・屈曲特性、テーパー、半径、継ぎ目、パーティングライン、および使用可能な装飾パネルを特定する。.
- 使用環境ゲート: 地図の計算式、接触、取り扱い方法、シャワー・浴室の湿度、紫外線・光、アルコール・油、絞りサイクル、温度、および予想寿命。.
- アートワーク・ゲート: 独自の恒久的なブランド資産、メタリックなアクセント、高解像度のカラー、精緻なコピー、および可変情報を区別します。それぞれを、確実に処理できる工程に割り当てます。.
- 業務用ゲート: SKU数、需要予測の不確実性、リピート頻度、工具・セットアップの償却費、完成品の陳腐化、歩留まり、および充填ラインの運用コストを比較する。.
- 検証/ライフサイクル終了ゲート: サプライヤーが工程能力を証明できること、および装飾、ラベルの被覆範囲、接着剤、インク、箔が、対象となるリサイクルフローやサステナビリティに関する主張と整合していることを確認する。.
部門横断的な承認のための重み付けスコアカード
マーケティング、規制、運用、品質、調達各部門に、実現可能な各ルートについて1(低)から5(高)までの評価を付けさせ、合意された重み付けを乗算する。妥当な初期配分例は以下の通りである:基材/形状の実現可能性 20%、検証済みの耐久性 20%、 アートワークおよびブランド効果 20%、法的文言/バージョン管理 15%、承認済み単位あたりの経済性 15%、およびライフサイクル終了/変更管理 10%。プログラムに合わせて重み付けを変更してください。ただし、合格/不合格を判定する技術的基準を、交渉可能な平均値に変更してはなりません。.
プロジェクトの種類別のおすすめ一覧
- 高級フレグランスボトル:スクリーン印刷によるカラー加工に加え、アルコールに耐性があることが確認済みの限定ホットフォイルエンブレムをあしらっています。.
- 多言語対応のスキンケア製品シリーズ:前面には恒久的なブランドロゴ、背面にはバージョン別のラベルを採用。.
- 見通しが不透明な小規模な発売:ストックボトルとデジタル感圧ラベル。.
- 絞り出し式のシャンプーやローションのボトル:柔軟なダイレクトインク印刷、または形状にフィットするPE/PPラベルシステムを採用し、繰り返し絞り出す試験を経てその性能が実証されています。.
- ミニマルな高級ジャー:不透明なスクリーン印刷を1色。図形形状により均一なインク密着が確保できる場合に限り、箔押しを追加してください。.
ハイブリッドな装飾の方が適している場合
各プロセスが最も得意とする処理を担当する場合、ハイブリッドは妥協案とはなりません。一般的なアーキテクチャには次のようなものがあります:
- 表面はスクリーン印刷、裏面はラベル貼り: 柔軟な構成要素、訴求ポイント、表現を備えた、一貫性のあるブランドアイデンティティ。.
- スクリーン印刷+ホットフォイル: 不透明な色とメタリックなアクセントを、広範囲で不安定な領域に箔押しを施すことなく表現する。.
- 装飾ラベル: フラットウェブ工法を用いてラベルにメタリック箔やエンボス加工を施し、直接スタンプを押すのが困難なボトルに貼り付けます。.
- ダイレクトプリント+可変オーバーラベル: 標準パッケージは在庫として確保されており、限定版や市場ごとの情報は後日追加されます。.
ハイブリッドシステムでは、公差の積み重ねが生じます。ボトルの継ぎ目、印刷基準点、ホイルの位置、およびラベルの端との関係を指定してください。その後の加熱、溶剤処理、拭き取り、またはラベル貼付によって、それ以前に施された装飾が損傷しないことを確認してください。.
見積依頼書(RFQ)、アートワーク仕様書、品質合意書に記載すべき内容
部品の図面および改訂版;樹脂・ガラス・コーティングの正確な仕様;色および再生材含有率;ネック・キャップ;装飾パネル;充填配合および充填条件。.
ベクターファイル、スポットカラー/プロセスカラー、パントーン参照番号および実物見本、白下刷り、メタリック箔のコード、印刷順序、読み取り可能な文字、バーコード対応の品質が必要。.
処理;承認済みのインク/箔/プライマー/ラベルおよび接着剤;硬化;治具/基準点;印刷パス;施工環境;ラインおよび下請け業者の特定。.
色調法/許容範囲;位置および位置合わせ;ピンホール/ボイド/エッジの許容限界;接着性/摩擦/剥離試験;コンディショニング;サンプルサイズ;AQLまたは合意されたサンプリング計画。.
部品・工程・色ごとの最小発注数量(MOQ)、セットアップおよび金型の所有権、目標歩留まり、納品量の過不足、不良品許容範囲、リードタイム、梱包およびインコタームズ。.
基材、処理、インク、箔、プライマー、接着剤、表面材、コーティング、装飾加工、硬化、または金型の承認されていない代替は一切行わないこと。再認定の要件を明確に定義すること。.
について スキンケア包装, 、必要に応じて、油分、界面活性剤、日焼け止め、および浴室での使用に関する課題などを含めます。例えば、 香水パッケージ, 、さらにアルコールや香料への曝露、キャップや接触による擦れなども加わります。インク、箔、またはラベルのサプライヤーから発行された一般的な証明書は、充填済みの製品パッケージに対する試験に代わるものではありません。.
持続可能性とリサイクル性:一律的な主張は避ける
目に見える装飾が最小であるからといって、必ずしも最良のリサイクル設計であるとは限らず、「リサイクル可能」と表示されたラベルであっても、すべての回収システムにおいて、すべてのボトルでリサイクル可能であるとは限りません。直接印刷用インク、箔層、ラベルの基材、接着剤、被覆率、色、濃度などは、分別や再処理に影響を与える可能性があります。 PETについては、現在のAPRのデザインガイドラインでは、選別試験においてラベルの構造と表面被覆率が考慮されています。その他のプラスチックや輸出市場については、該当する現地のデザインガイドおよび試験プロトコルに従ってください。.
ベストプラクティスとしては、不必要な適用範囲や素材の多様性を最小限に抑え、根拠のない環境に関する主張を避け、ボトルと装飾の組み合わせ全体について証拠を提示することを求めることが挙げられます。箔や接着剤に関するベンダーの声明は有用な情報ですが、完成したパッケージに関する主張の責任は依然としてブランド側にあります。.
よくある質問
スクリーン印刷はラベルよりも耐久性が高いのでしょうか?
必ずしもそうとは限りません。適切に処理・硬化されたインクは耐久性に優れていますが、不適切なインクは拭き取れてしまうことがあります。適切に選定されたフィルムラベルは水や摩耗に耐えることができますが、不適切な粘着剤を使用すると剥がれてしまうことがあります。同じ配合、取り扱い条件、環境試験の下で、認定された生産システムを比較してください。.
ホットスタンピングはガラスに直接施すことはできますか?
互換性のあるシステムであれば実現可能ですが、多くのガラス加工工程では、まずスクリーン印刷で下地画像を作成し、その上に箔を転写します。素ガラス、塗装済みガラス、およびさまざまなコーティングについては、それぞれ異なる前処理や硬化処理が必要になる場合があります。使用するガラスと装飾の組み合わせを正確に確認してください。.
PPやPE製のボトルには、どの製造プロセスが最適でしょうか?
素材だけで決まる答えはありません。スクリーン印刷には一般的に、検証済みの表面処理と適合するインクが必要です。ラベルには、低表面エネルギーのプラスチック用に設計された接着剤が必要です。ホットスタンプには、適合する箔と安全な熱・接触ウィンドウが必要です。また、絞り出し可能なPEについては、屈曲試験も必要です。.
ラベルは防水ですか?
“「防水」という表現は範囲が広すぎます。フィルム製のラベル基材は水に耐性がある一方で、紙は膨潤し、インクは擦れ、オーバーラミネートが剥がれたり、濡れた表面では接着剤の粘着力が低下したりする可能性があります。水への曝露条件(水しぶき、結露、シャワー程度の湿度、浸水など)を具体的に指定し、所定の保持時間後に充填済みのボトルに貼られた印刷済みラベルをテストしてください。.
写真のようなグラフィックには、どの手法が最適でしょうか?
プロセスカラーのラベルが、通常は最も実用的です。スポットカラーやシンプルなデザインの場合は、通常、直接スクリーン印刷の方が適しています。多色での直接印刷も可能ですが、印刷工程が増えるごとに、見当合わせの精度、歩留まり、コストに関するリスクが高まります。.
スタートアップはまずラベルを選ぶべきでしょうか?
多くの場合、その通りです。特に、予測や注文内容がまだ変動している段階ではなおさらです。しかし、ボトルには依然としてラベルに対応したパネルと素材が必要であり、手作業による貼付はコストがかさむか、仕上がりにばらつきが生じることがあります。ラベル貼付工程が自動貼付に対応できるよう、パッケージを設計してください。.
実際のパッケージで、これら3つの方法を比較してみる必要はありますか?
Boyu Packaging社に、容器の図面またはサンプル、具体的な材質・コーティング、アートワーク、配合タイプ、ターゲット市場、注文数量、および使用環境をお送りください。弊社では、実現可能な装飾領域の特定、サンプル作成、試験項目の選定、ならびにセットアップ費用、1個あたりの装飾費用、梱包費用を明細化した見積書の作成をお手伝いいたします。.
装飾の実現可能性に関する検討を依頼する または、Boyuのサイトでさらに詳しい技術ガイダンスをご覧ください。 製品知識 ライブラリ。.
出典・技術資料
- Nazdar — 5100シリーズ 容器用スクリーンインク.
- Nazdar — 4300シリーズ UVコンテナスクリーンインクの技術データ.
- Marabu — ガラスへのホットスタンピングに関する技術情報.
- ITW ShineMark — ホットフォイル加工用プライマー.
- エイブリー・デニソン — PETボトル用ラベル貼付技術の概要.
- FINAT — 技術ハンドブックおよび粘着ラベルの試験方法.
- ASTM D3359 — テープ試験による接着力の測定.
- U.S. FDA — 化粧品表示規則.
- 化粧品に関するEU規則(EC)第1223/2009号.
- ISO — ISO 22715:2006 化粧品 — 包装および表示.
- プラスチックリサイクル業者協会 — ダイレクト印刷用インクの設計指針.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch