














結論: ボトルのシルクスクリーン印刷は、円筒形のボトルをスクリーンと同期して回転させながら、版膜で形成したメッシュの開口部からインキを押し出して転写する方法です。耐久性はインキだけでは決まりません。適切なボトル表面、前処理、インキシステム、版、治具、硬化条件、検証試験が必要です。ガラスでは通常、表面を十分に清浄にする必要があり、フレーム処理やシラン系の前処理が必要な場合もあります。PEやPPでは通常、測定に基づいた表面活性化が必要です。温湿度は一律の数値ではなく、使用するインキの技術データシートに従って設定してください。
このガイドの内容
ボトルのシルクスクリーン印刷はどのような仕組みですか?
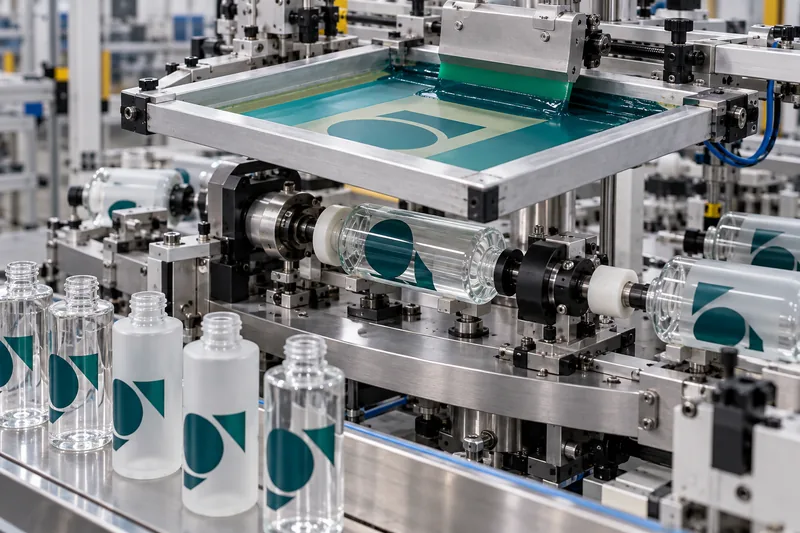
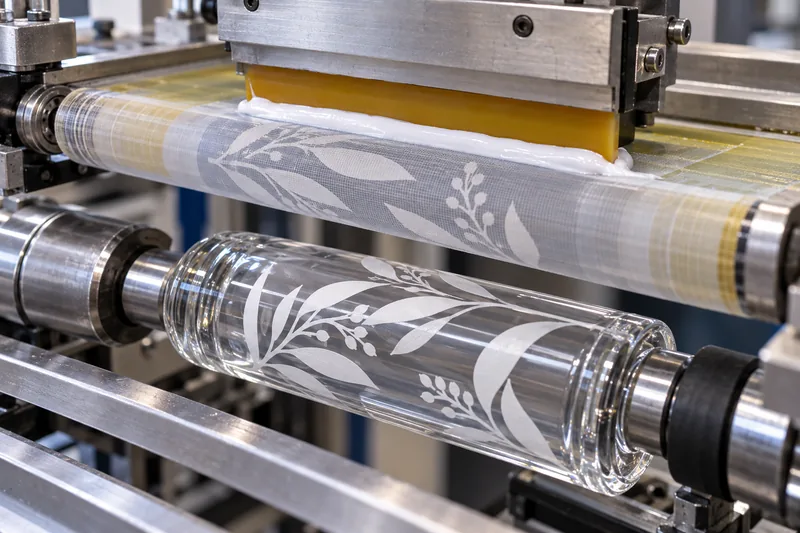
現在の「シルクスクリーン」のメッシュは通常、合成繊維製ですが、従来の名称が広く使われています。デザインを色ごとに分版し、張力をかけたメッシュ上に版を作製します。画線部は開口させ、非画線部は塞ぎます。印刷時には、ポリウレタン製スキージでインキをメッシュの開口部から押し出し、ボトルに転写します。
平らな被印刷物は固定したまま印刷できますが、丸型ボトルでは動きを同期させる必要があります。マンドレル、ローラー、または治具でボトルを位置決めし、スクリーンの移動に合わせてボトルの表面速度が一致するように回転させます。ボトルの滑り、外周長のばらつき、治具の偏心があると、線の二重化や文字の伸びが生じ、後続の色の見当も合わなくなります。
その後、インキを印刷可能な液状の膜から耐久性のある固体膜へ変える必要があります。インキの種類に応じて、UVまたはUV-LEDによる重合、溶剤の蒸発、化学的架橋、加熱焼付け、またはこれらの組合せで進みます。「指で触れて乾いている」状態は、完全硬化や耐薬品性の確保と同じではありません。
ボトルのスクリーン印刷の全工程
1. ボトルと最終用途の仕様を決める
印刷会社は「プラスチック」「ガラス」という区分だけでなく、基材の詳細を把握する必要があります。プラスチックでは樹脂グレード、再生材含有率、着色剤、離型剤、コーティングの有無など、ガラスではコールドエンドコーティング、スプレー塗装、フロスト加工、印刷の下に施すその他の加飾を確認します。また、充填する処方、想定保存期間、浴室や旅行中の使用環境、対象市場に加え、ボトルを押す・洗う使い方をするか、アルコール、油、日焼け止めが付いた手で扱うかも定める必要があります。
2. デザインを分版し、印刷可能範囲を設計する
通常、特色ごとに個別の分版データ、スクリーン版、印刷ステーションまたは印刷パスが必要です。細かな白抜き文字、網点、全周にわたる図柄は、大きなベタのロゴより厳密な管理を要します。加飾範囲は、強いテーパー、金型のパーティングライン、エンボス、急な径変化を避ける必要があります。円筒面のスクリーン印刷では、刷り始めと刷り終わりの重なり部分を完全に印刷することが難しいため、多くの場合、継ぎ目に非印刷の隙間が必要です。
3. スクリーン版と治具を準備する
メッシュ数、版膜厚、張力、スキージ硬度が、インキ膜厚と図柄の鮮明さを左右します。治具は再現性のある基準位置でボトルを位置決めし、変形させずに支持する必要があります。肉厚、楕円度、底部の上げ底形状によって回転状態が変わるため、理想的な図面だけで判断せず、実際の量産ボトルで適格性を確認してください。
4. 洗浄と前処理を行う
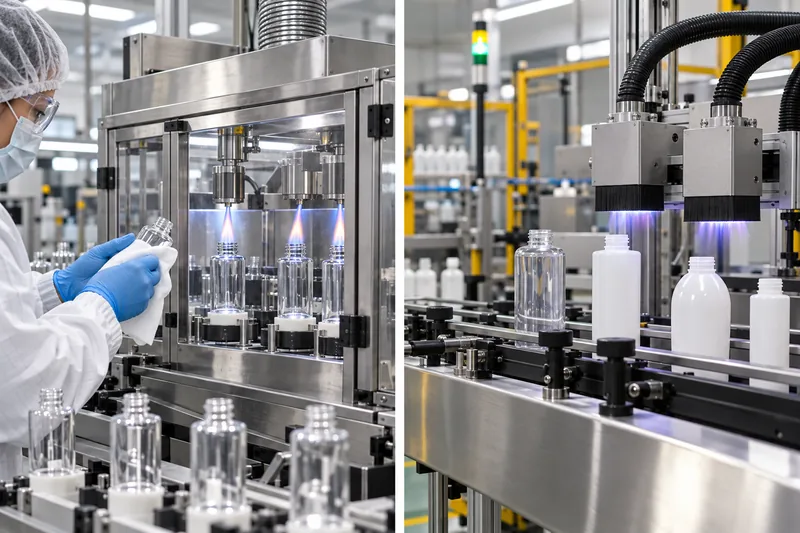
ほこり、油、シリコーン、指紋、結露、離型剤の残留は、ピンホールや全面的な密着不良の原因になります。洗浄と前処理は別の作業です。洗浄は汚染物を除去し、フレーム処理、コロナ処理、プラズマ処理、化学処理はインキが濡れ広がって密着できるよう表面を変化させます。処理効果は保管中に低下することがあるため、表面エネルギーは印刷工程に近い時点で測定してください。
5. インキを混合し、状態を整える
インキとボトルを承認済みの室温範囲になじませ、顔料を十分に混合し、インキメーカーが認めた希釈剤、硬化剤、密着促進剤だけを添加します。ロット番号、混合比率、時刻、可使時間の終了時刻を記録してください。管理されていない希釈は、数分間の印刷性を改善しても、隠蔽性、硬化性、輪郭の鮮明さ、耐薬品性を低下させるおそれがあります。
6. 印刷・中間硬化・見当合わせを行う
初品サンプルで、位置、色、隠蔽性、輪郭品質、継ぎ目を確認し、承認します。多色印刷では、向きの再現性と十分な中間硬化が必要です。これにより、次のスクリーン版が前の色を剥がしたり、にじませたりすることを防ぎます。一部のUVシステムでは、色間で過度に硬化させると層間密着性が低下することもあるため、メーカーが指定する重ね刷りの許容条件が重要です。
7. 最終硬化・状態調整・検証を行う
UVの強度、照射量、ランプの波長分布、照射距離、またはオーブン内の加熱時間とボトル温度は、コンベヤ速度だけから推測せず、測定する必要があります。印刷面を冷却し、二液型または溶剤系では指定の架橋時間を経てから最終試験を実施してください。例えばNazdarは、5100溶剤系容器用インキの最終物性が、乾燥後五~七日で得られるとしています。この期間は当該製品固有のものですが、直後のテープ試験では十分に成熟した性能を正しく評価できない理由を示しています。
ガラスボトルとプラスチックボトルのスクリーン印刷の違い
印刷の機械的な仕組みは似ていますが、密着に関する課題は異なります。ガラスボトルは、プラスチックなら変形するような高温硬化条件の一部に耐えられます。表面エネルギーの低いポリオレフィンには活性化が必要です。また、塗装済みガラスボトルでは、インキはガラスに直接ではなく塗膜に密着するため、コーティングされた基材として扱う必要があります。
| 判断項目 | ガラスとプラスチックで異なる点 |
|---|---|
| 表面 | ガラス: 清浄な状態では化学的な結合を得やすいものの、コールドエンドコーティング、シリコーン、油脂、スプレー塗装が密着を妨げる場合があります。 プラスチック: PET、HDPE、LDPE、PPでは挙動が異なります。PPとPEには一般に活性化処理が必要です。 |
| 前処理 | ガラス: 特定のインキ・コーティングシステムでは、洗浄に加え、フレーム処理、シラン処理、Pyrosil方式の処理などが指定される場合があります。 プラスチック: 条件を管理したフレーム処理、コロナ処理、プラズマ処理が一般的で、印刷前にダイン値を確認します。 |
| インキと硬化 | ガラス: ガラス用には、UV硬化型、二液型、加熱硬化型のインキがあります。 プラスチック: インキは使用する樹脂に適合し、ボトルを押したときの変形に追従できる柔軟性を保つ必要があります。硬化温度で容器を変形させてはいけません。 |
| 主な不具合 | ガラス: 汚染、またはコーティングとインキの不適合。 プラスチック: 表面エネルギー不足、処理効果の低下、樹脂のばらつき、ボトルの屈曲、熱変形。 |
| 検証項目 | どちらも密着性、耐摩耗性、処方への耐性の試験が必要です。プラスチックでは必要に応じて押圧・屈曲試験も実施します。ガラスの加飾は、加熱工程とコーティング工程の後に確認してください。 |
基材自体についてより広く検討するには、Boyuの 化粧品用ガラス容器 および プラスチック製化粧品ボトル の選択肢を比較してください。ボトルを開発中の場合は、 ガラス製香水瓶の製造工程 の解説で、加飾前に寸法のばらつきと表面コーティングを管理する必要がある理由を確認できます。
ボトルには何色まで印刷できますか?
一律の最大色数はありません。 特色一色が最も簡単で、工程の許容幅も広くなります。適切な設備なら特色二色または三色は一般的です。印刷機に十分なステーション数があり、ボトルの向きを確実に決められ、デザインが設備の見当公差に対応していれば、四色以上も可能です。通常、特色ごとに個別のスクリーン版と印刷パスが必要です。
四色プロセスのスクリーン印刷もあり、ISO 12647-5は四色スクリーン印刷の工程管理を扱っています。ただし、この規格はボトル専用の認証ではありません。小型で曲面のあるボトルでは、網点、テーパー、継ぎ目の位置、見当精度の影響により、特色の図柄よりプロセス印刷の許容幅が狭くなることがあります。写真のような表現を求めるブランドは、版数を増やせば常によいと考えず、スクリーン印刷と熱転写、粘着ラベル、ダイレクトデジタル印刷を比較してください。
想定外の費用を防ぐデザイン上のルール
承認図面に、印刷可能な円周範囲、継ぎ目の隙間、見当公差、正像線と白抜き線の最小線幅、刷り順を明記するようサプライヤーに依頼してください。想定する照明の下で実生産サンプルを承認します。画面上の画像やデジタル校正では、隠蔽性、表面光沢、触れて感じるインキの盛り上がりを正確に示せません。
必要な温度と湿度はどの程度ですか?
一つの数値で責任をもって答えることはできません。許容される環境条件は、インキの技術データシート、製版薬剤の特性、基材から決まります。目標は、粘度の安定、結露の防止、溶剤蒸発やUV照射の管理、清浄な空気、硬化の再現性です。
| 公開されている例 | 正しい解釈 |
|---|---|
| Nazdar 2300 UV/UV-LEDインキ:18–32°C | サプライヤーは、印刷・硬化に最適なインキ温度を65–90°F(18–32°C)としています。温度が低すぎると粘度が上がり、高すぎると図柄の鮮明さが損なわれる場合があります。これは当該インキ固有の範囲であり、印刷室に共通する一律のルールではありません。 |
| Marabu MGHTの例:20–25°C、45–60% RH | これらは当該高温焼付け型ガラス用インキの理想的な印刷条件として示されています。メーカーの承認なく、別のUVインキや溶剤系インキにそのまま適用してはいけません。 |
| UV作業エリア | 外部から入り込む日光やUVは、版上のインキの硬化を始めさせるため、管理が必要です。インキには蓋をし、指定がある場合は適切なフィルターを使用してください。ランプの使用時間だけに頼らず、出力を監視します。 |
有用な生産記録には、室温と相対湿度、ボトルとインキの温度、インキのロットと混合時刻、ダイン値、メッシュ・版膜・スキージの仕様、印刷速度と圧力、UV強度と照射量またはオーブンの温度プロファイル、検査結果を含めます。低温の倉庫から移したボトルは周囲の温度になじませ、目に見えない結露が密着不良につながらないようにしてください。
ほこりの管理は温度管理と同じくらい重要です。シリコーンスプレー、潤滑剤、離型剤は印刷エリアから離してください。換気、個人用保護具、引火性、UV遮蔽については各インキの安全データシートに従います。硬化後ににおいがないことは望ましいものの、においの有無だけでは完全硬化を証明できません。
ボトル印刷の耐久性を高め、剥がれにくくする方法
「色落ちしない」という表現は、試験できる合否基準に置き換える必要があります。浴室で使うシャンプーボトル、香水ボトル、アルコール系スプレーでは、接触する薬品や扱われ方が異なります。特に効果が大きいのは、次の管理です。
- 基材の仕様を固定する。 実際の樹脂、再生材含有率、色、ガラスのコーティング、スプレー塗装で適格性を確認します。印刷の下にある材質や層を変更すると、再検証が必要になる場合があります。
- 前処理の効果を測定する。 「フレーム処理済み」という説明だけを根拠にしないでください。NazdarのあるUV容器用インキでは、PEとPPに少なくとも44 dynes/cmを推奨しています。別のインキでは異なる値が必要になる場合があります。
- 適合するインキシステムを使う。 インキ、触媒、希釈剤、プライマー、オーバープリント用クリアは、承認済みの組合せを使用してください。クリアコートで耐摩耗性を改善できる場合はありますが、下層の密着不良は補えません。
- 膜厚と硬化を管理する。 メッシュ、版膜、スキージ、インキ温度によって転移するインキ膜を管理します。UVインキでは放射照度と積算光量を測定してください。硬化不足は密着不良、ブロッキング、におい、耐久性低下を招くことがあります。一部のシステムでは、過度の硬化により柔軟性や層間密着性が低下する場合もあります。
- 最終判定まで必要な時間を置く。 UV印刷は冷却後に試験し、二液型や溶剤系インキでは、完全に架橋するまでの所定時間を守ってください。
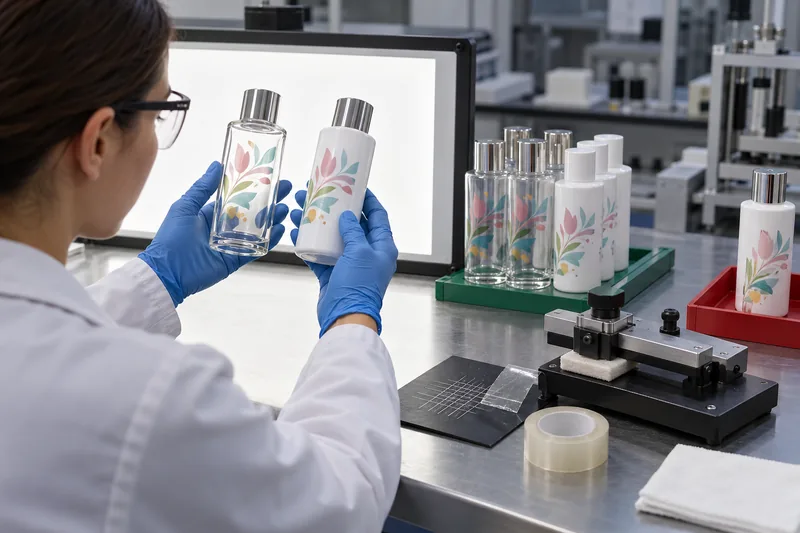
- 実際の使用条件で試験する。 外観検査と併せて、引っかき・摩耗、テープ法またはクロスカット法による密着性、水・湿度への暴露、実際の処方や想定される汚染物を使った摩擦・浸漬試験を行います。変形するボトルでは、押圧・屈曲も試験してください。
ASTM D3359には確立されたテープ試験方法が示されていますが、ASTMは制約も指摘しています。表面処理や作業者の手技が結果に影響し、これらの方法は主に金属基材上の塗膜向けに開発されたものです。購入者とサプライヤーが合意した、文書化された方法と合否基準を使用してください。独自のテープ剥離試験を汎用的な認証と見なしてはいけません。Boyuの 化粧品ボトルに必要な試験ガイド に関するガイドでは、容器全体の適格性確認計画の中で、加飾の検査をどのように位置付けるかを解説しています。
ボトルのスクリーン印刷不良:原因と是正措置
| 欠陥 | 考えられる原因と手順に沿った対応 |
|---|---|
| テープ試験や引っかき試験でインキが剥がれる | 基材の種類、汚染、ダイン値、処理後の経過時間、インキの適合性、触媒比率、硬化エネルギー、架橋の経過時間を確認します。ロットを隔離し、原因が特定できるまで、単純に火炎やランプの出力を上げないでください。 |
| はじき、ピンホール、抜け | シリコーン、油、ほこり、水分、濡れ不良、気泡の混入を疑います。ラインと治具を清掃し、表面エネルギーを確認して、周辺のエアロゾルを管理してください。インキを増やしても、汚染が解決することはほとんどありません。 |
| 輪郭のぼけ・にじみ | ボトルの滑り、スキージ圧の過大、インキ粘度の低下、スクリーンとボトルの位置関係、版膜の損傷、中間硬化不足を確認します。承認済みの温度と機械設定に戻してください。 |
| 二重像・見当ずれ | 向き決めの基準、ボトルの楕円度、マンドレルの振れ、スクリーン張力、停止位置、色間の硬化を点検します。デザインを調整する前に、ボトル寸法のばらつきと印刷機のばらつきを切り分けてください。 |
| 隠蔽性不足・色のばらつき | 顔料の混合、粘度、インキ温度、メッシュ、版膜厚、スキージの状態、インキ膜の付着量、ボトルの地色を確認します。規定の照明下で現物の基準見本と比較してください。 |
| 版上でインキが乾燥・硬化する | 溶剤系インキでは、蒸発、停止時間、希釈剤の選定を確認します。UVインキでは、不要なUVや日光を遮り、容器に蓋をしてください。版膜が損傷する前に、承認済みの洗浄剤で洗浄します。 |
| ボトルを押すと印刷がひび割れる | インキ膜が脆すぎる、硬化しすぎている、厚すぎる、または樹脂や変形に適合していない可能性があります。より柔軟なインキシステムの適格性を確認し、充填済みボトルで想定回数の押圧試験を行ってください。 |
印刷を誤った場合はどうすればよいですか?
工程を停止し、影響を受けた時間帯を特定して、対象ボトルを隔離してください。 手直しには品質部門の承認が必要で、実際の加飾済み基材で検証しなければなりません。見た目が修復できても、密着性の低下、コーティングの損傷、応力亀裂が生じる場合があります。
| 印刷の状態 | 実務上の処置 |
|---|---|
| 湿潤状態・未硬化 | プラスチックにクレージングを起こさず、塗装を侵さない場合は、サプライヤー承認の洗浄剤でインキを除去できることがあります。その後に洗浄し、必要に応じて再処理を行い、試作で密着性と外観の試験に合格してから再印刷してください。 |
| 未塗装ガラス上で硬化済み | 条件を管理した化学的・機械的な剥離が可能な場合があります。ただし、ガラスの傷、残留物、コーティングの変質を招くおそれがあります。剥離方法を検証し、手直ししたボトルは全数検査してください。 |
| プラスチックまたは塗装ガラス上で硬化済み | 強力な除去処理は、基材や下塗りを損傷することがよくあります。見えない耐久性不良を生むより、不合格とする方が安全で低コストな場合も多くあります。承認された工程条件なしに、再フレーム処理や再焼付けを行わないでください。 |
| 重ね刷り・覆い隠し | 変更後のデザイン、膜厚、色、層間密着性、硬化状態を検証した場合に限り実施してください。元の印刷が透けて見える場合や、追加した層によって柔軟性が低下する場合は、印刷ミスを覆い隠す処置は認められません。 |
購入者向け承認チェックリスト
- ボトルの樹脂、またはガラスとコーティングの構成を具体的に指定し、未承認の変更を禁止する。
- 寸法入りの加飾図面、Pantoneまたは現物の色基準見本、継ぎ目の隙間、見当公差を承認する。
- インキの系統、硬化方法、前処理の根拠資料を求める。独自処方の詳細は不要だが、追跡可能性は必要。
- ピンホール、汚染、隠蔽性、位置、色について外観の許容限度を定める。
- 密着性、摩擦、引っかき、処方耐性、耐湿性、押圧の各試験について、状態調整時間と合否基準を定める。
- 量産前に、空の承認見本だけでなく、加飾・充填済みの適合性確認サンプルを承認する。
- 初品承認、定期的な工程内確認、ロット識別、保管サンプルを要求する。
- 手直し、選別、交換、逸脱承認の取扱いを事前に合意する。
よくあるご質問
スクリーン印刷は防水ですか?
基材、前処理、インキ、硬化が適切なら耐水性を持たせられますが、自動的に「防水」になるわけではありません。充填済みボトルを長時間、水や湿気にさらした後で試験し、実際の使用状況に該当する場合は、濡れた状態での摩擦試験も含めてください。
同じインキでガラスボトルとプラスチックボトルの両方に印刷できますか?
容器用インキには複数の基材に対応すると記載されたシリーズもありますが、一つの配合と硬化条件が、すべてのガラスコーティングやPET、HDPE、PPの各グレードに適合するとは限りません。それぞれの構成で予備試験と実使用条件での試験が必要です。
工場では合格したスクリーン印刷が、後で剥がれるのはなぜですか?
考えられる原因には、架橋不足、内容物による侵食、水分、処理効果の低下、基材やコーティングのばらつき、ボトルの屈曲、インキが最終物性に達する前の試験があります。保管サンプルと工程記録は、経時変化と生産条件の変動を区別するのに役立ちます。
UVインキは常に溶剤系や二液型インキより優れていますか?
いいえ。UVは素早く硬化し、効率的な生産に役立ちますが、ランプの波長分布、影による照射不足、膜厚、密着性を管理する必要があります。特定の基材や目標耐性には、溶剤系や二液型が適している場合もあります。最適なのは、実際のボトルと処方で検証されたシステムです。
実際のボトルで加飾試作をご希望ですか?
ボトルの材質、デザインデータ、色数、充填する処方、実施したい試験をBoyu Packagingにお送りください。生産仕様を確定する前に、印刷可能範囲、加飾方法、サンプル検証計画を評価できます。
出典・技術資料
上記のパラメーターは、名称を挙げた個別システムの例です。必ず、実際に購入するインキの最新の技術データシートと安全データシートを使用してください。



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch