Risposta diretta: scegliere stampa serigrafica Se desideri un effetto resistente, con stampa diretta sul contenitore, utilizzando un numero limitato di colori a tinta unita, scegli stampa a caldo quando un dettaglio in lamina metallica o pigmentata, applicato con precisione, è fondamentale per ottenere un effetto di alta qualità; scegliete un etichetta autoadesiva quando servono grafiche a colori, testi normativi complessi, diversi codici prodotto o tirature limitate a costi contenuti. Nessuna soluzione è universalmente “la migliore”. Il processo corretto è quello che può essere realizzato sul materiale e sulla forma effettivi, che resiste alle condizioni d’uso del prodotto confezionato, che soddisfa le esigenze grafiche e normative e che garantisce il costo unitario più basso accettate confezione.
Impostazione predefinita: Utilizzare la serigrafia diretta per il logo permanente, la stampa a caldo solo dove l’effetto metallico giustifica il costo, e un’etichetta per i testi variabili o ricchi di informazioni. Una soluzione ibrida è spesso più efficace rispetto al tentativo di affidare tutto a un unico processo.
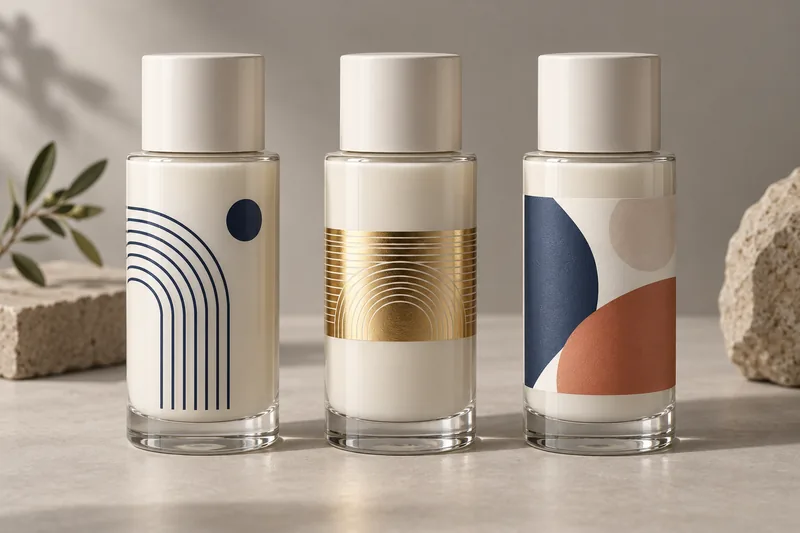
Serigrafia, stampa a caldo ed etichette: un confronto veloce
| Fattore decisionale | Stampa serigrafica | Stampa a caldo | Etichetta autoadesiva |
|---|---|---|---|
| Impiego più indicato | Logo fisso e tinte piatte | Riflesso metallico, bordo o emblema di alta qualità | A colori, alta qualità di stampa, diverse versioni e tirature limitate |
| Aspetto e sensazione | L'inchiostro è applicato direttamente sulla confezione; aspetto “senza etichetta” | Elevata riflettività o effetto speciale a lamina | Etichetta visibile, oppure effetto quasi “senza etichetta” con pellicola trasparente |
| Colore/grafica | Di solito una schermatura e una passata per ogni colore; la registrazione è fondamentale | Ideale come accento discreto; la precisione dei dettagli dipende dallo stampo, dalla lamina e dalla superficie | CMYK, fotografie, sfumature, inchiostro bianco, dati variabili e caratteri di piccole dimensioni |
| Tolleranza geometrica | Ottimo su aree di stampa cilindriche, ovali o piatte controllate con utensili adeguati | Particolarmente sensibile al contatto, alla planarità e alla curvatura | Adatto ai pannelli con etichette; le curve coniche e composte richiedono strutture progettate appositamente |
| Economia a breve termine | La configurazione e le passate per colore possono incidere in modo determinante | I costi di stampaggio, configurazione e sostituzione della lamina possono incidere in modo determinante | Spesso è la più resistente, soprattutto nella stampa digitale di etichette |
| Economia di lungo periodo | Può risultare interessante per grafiche stabili e ricorrenti | Efficace per un accento limitato e ripetibile | Comprende il materiale frontale, l’adesivo, il rivestimento protettivo e l’applicazione per ogni singolo pezzo |
| Rischio principale | Aderenza/polimerizzazione dell'inchiostro, sbavature, registrazione | Trasferimento incompleto, grinze, deformazioni dovute al calore, segni di stampo | Sollevamento dei bordi, bolle, sbiadimento, segni di sfregamento o etichetta storta |
| Il motivo principale per sceglierlo | L'inchiostro dovrebbe sembrare parte integrante del contenitore | L'effetto laminato conferisce un vero valore aggiunto allo scaffale | Il vincolo è rappresentato dalla densità delle informazioni o dalla flessibilità degli SKU |
Cosa sono la serigrafia, la stampa a caldo e le etichette?
Serigrafia: l'inchiostro viene depositato direttamente attraverso uno stencil
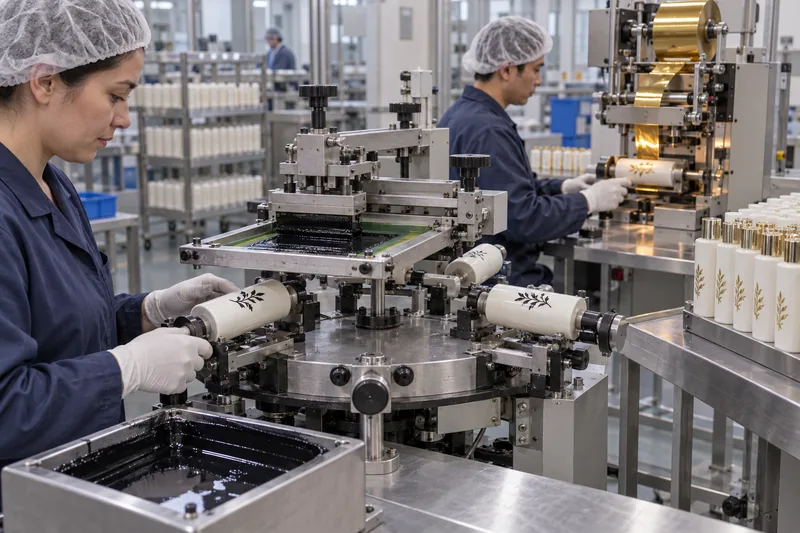
Su uno schermo è applicato uno stencil con il disegno. Una spatola spinge l’inchiostro attraverso le maglie aperte dello schermo sulla confezione, mentre la bottiglia viene tenuta ferma e, nel caso di una stampa cilindrica, ruotata in modo controllato rispetto allo schermo. L’inchiostro viene quindi polimerizzato o essiccato in base alle sue caratteristiche chimiche. Ogni tinta piatta richiede normalmente uno schermo, un inchiostro e una passata dedicati. La serigrafia è apprezzata per i colori opachi, l’effetto «direttamente sulla confezione» e la buona durata quando il substrato, il pretrattamento, l’inchiostro e l’essiccazione sono correttamente abbinati.
Il termine seta si è conservata nella “serigrafia”, sebbene gli schermi industriali moderni utilizzino comunemente reti sintetiche. Se desiderate conoscere il processo in dettaglio, le differenze tra vetro e plastica, le condizioni di lavoro e i controlli sull’adesione dell’inchiostro, consultate la guida di Boyu su serigrafia sui flaconi. Questo articolo si concentra volutamente sulla scelta tra i vari metodi, piuttosto che riproporre quella guida tecnica.
Stampa a caldo: uno stampo trasferisce determinati strati di lamina mediante calore e pressione
Nella stampa a caldo, uno stampo riscaldato preme una struttura in lamina contro la confezione. Alla giusta temperatura, pressione e tempo di permanenza, gli strati distaccanti e adesivi consentono al rivestimento decorativo di staccarsi dal supporto solo nei punti in cui lo stampo entra effettivamente in contatto con esso. Il termine “foglio” non indica necessariamente una lamiera metallica spessa, bensì un sottile sistema di trasferimento progettato appositamente per ottenere effetti metallici, pigmentati, olografici o di altro tipo.
Sul vetro grezzo o rivestito, un processo qualificato può prevedere innanzitutto la serigrafia di un’immagine di primer, per poi trasferire la pellicola su tale primer. Sulle plastiche, sono fattori rilevanti la resina, il rivestimento, il trattamento superficiale, la resistenza al calore, la geometria del pezzo, la durezza dello stampo e gli utensili di supporto. Una pellicola adatta al materiale di rivestimento in ABS potrebbe non funzionare su PP non trattato o sulla spalla curva di una bottiglia in PETG.
Etichette autoadesive: una struttura prestampata viene applicata sulla confezione
Un’etichetta autoadesiva è costituita da una struttura laminata: un supporto stampabile, eventuali strati di stampa/vernice/laminazione, un adesivo e un rivestimento protettivo. Il trasformatore stampa e fustella l’etichetta; il marchio, il produttore del contenuto o il fornitore dell’imballaggio la applica esercitando una pressione di sfregamento controllata. L’adesivo entra quindi in contatto con la superficie. La carta, il PP, il PE e i film in PET si comportano in modo diverso, così come gli adesivi permanenti, rimovibili, per applicazione a umido, per congelatore e lavabili.
Questo confronto riguarda le etichette autoadesive. Le maniche termoretraibili, le etichette in-mould e le etichette in carta con incollaggio a umido sono sistemi diversi, con implicazioni diverse in termini di macchinari, aspetti economici e riciclaggio.
Quale metodo è adatto per vetro, PET, PETG, PE, PP e tubi?
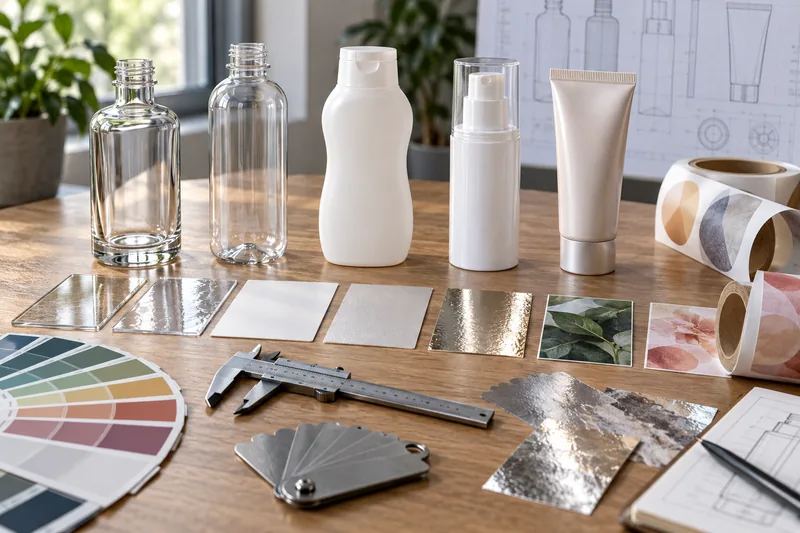
I nomi dei materiali rappresentano un punto di partenza, non un'approvazione definitiva. Il masterbatch colorato, il contenuto riciclato, il distaccante, gli additivi lubrificanti, il rivestimento superficiale, l'effetto satinato, la metallizzazione e il tempo di stoccaggio possono influire sull'adesione. Chiedete al decoratore di identificare con precisione il substrato e il trattamento, senza limitarsi a dire semplicemente “inchiostro per plastica” o “adesivo forte”.”
| Confezione | Stampa serigrafica | Stampa a caldo | Etichette |
|---|---|---|---|
| Bottiglie e barattoli di vetro | Percorso di alta qualità grazie all’inchiostro per vetro specifico, alla superficie pulita e alla polimerizzazione secondo le specifiche | Possibile con un sistema primer/lamina compatibile e una geometria controllata | In generale, compatibile con le etichette; rivestimenti, superfici fredde/bagnate e conicità richiedono ancora una verifica |
| Bottiglie in PET | È comune, ma occorre verificare la compatibilità con l'inchiostro e la sensibilità al calore del flacone | Possibile in zone stabili con la veletta adeguata e la finestra termica corretta | Spesso è una soluzione pratica; evitare la formazione di condensa e verificare la progettazione del sistema di ricircolo |
| PETG e copoliestere a pareti spesse | Buon potenziale visivo; occorre verificare la resistenza ai solventi e l’adesione | Effetto eccellente, ma un calore o una pressione eccessivi possono lasciare segni o deformare il pezzo | Funziona su pannelli con etichette personalizzate; verificare l’aspetto sulle pareti trasparenti |
| Bottiglie in HDPE/LDPE | Di solito richiede un trattamento antifiamma/antikorona verificato e un inchiostro compatibile con il PE; prova di flessibilità | Possibile in aree supportate e controllate; recupero per compressione e riscaldamento della materia | Utilizzare una pellicola/un adesivo flessibile, progettato per la plastica a bassa energia e la compressione |
| Bottiglie, barattoli e tappi in PP | Il pretrattamento e la scelta dell'inchiostro sono fondamentali, poiché il PP presenta una bassa energia superficiale | Ampiamente utilizzato sui tappi con la giusta lamina/trattamento; le pareti curve sono più dure | Scegliere un adesivo che abbia dato risultati comprovati su PP; non estrapolare i risultati dai test effettuati sul PET |
| Tubi per cosmetici | La serigrafia diretta può essere flessibile se formulata e polimerizzata correttamente | Efficace per alcuni accenti; il supporto del tubo e la cucitura/l'orientamento sono importanti | Utile per piccole tirature, ma la stampa a pressione può sgualcire o staccare un'etichetta rigida |
| Componenti in alluminio | Applicabile su una vernice idonea o su una superficie metallica preparata | Spesso è un effetto accattivante, ma la pellicola deve rimanere visivamente distinta dalla finitura di base | Adatto a superfici cilindriche pulite; la vernice e la condensa possono compromettere l'adesione |
La forma può compromettere un processo che altrimenti sarebbe idoneo. Un cilindro diritto garantisce un percorso prevedibile della stampa o dell’etichetta. Un pannello incassato sostiene l’etichetta. Una spalla, una conicità, una nervatura, una linea di divisione dello stampo o una curva composta modificano la pressione di contatto e la registrazione. Su superfici comprimibili flaconi cosmetici in plastica, la flessibilità e il movimento dei pannelli sono importanti; su carichi pesanti packaging cosmetico in vetro, la pulizia, i rivestimenti e l'uniformità dimensionale sono gli aspetti principali.
Scegli in base alla grafica e all'architettura delle informazioni
Scegli la serigrafia per ottenere colori spot controllati e una confezione integrata
La serigrafia dà il meglio di sé quando l’identità può essere espressa con uno o tre colori a tinta unita, un logo pulito e uno spessore delle linee sufficiente a garantire una riproduzione affidabile sul diametro effettivo. Risulta meno efficiente quando la grafica richiede fotografie, frequenti cambiamenti di lingua, numerosi ingredienti o molte varianti di piccolo volume. Ogni colore aggiunto comporta la creazione di un altro schermo, una nuova configurazione, un’ulteriore fase di polimerizzazione e una nuova regolazione della registrazione.
Scegli la stampa a caldo quando la lamina è un elemento di risalto voluto
La stampa a caldo dà il meglio di sé come elemento di risalto ben definito: un logo, una linea, un bordo del colletto o un emblema su un’area di contatto stabile. Ampie superfici ricoperte da una lamina continua accentuano l’ondulazione della superficie, i fori minuscoli e le variazioni di pressione. I dettagli inversi molto fini possono riempirsi; le spalle non supportate possono perdere contatto. Verificate la lucentezza, la tonalità e la riflettività effettive, poiché il “oro” non è un colore standard.
Scegli un'etichetta quando le informazioni cambiano più rapidamente della bottiglia stessa
Le etichette gestiscono bene i colori di quadricromia, le fotografie, i testi normativi dettagliati, i codici a barre, i pannelli multilingue, i dati variabili e le versioni regionali. Inoltre, separano l’inventario delle bottiglie da quello delle grafiche: una confezione non decorata può supportare diversi SKU a basso volume. La pellicola trasparente può creare un effetto “senza etichetta”, ma l’adesivo trasparente, le bolle d’aria, la polvere e i graffi sulle bottiglie diventano più visibili.
La decorazione non sostituisce mai gli obblighi normativi. Negli Stati Uniti, le informazioni obbligatorie sui cosmetici devono essere ben visibili e in evidenza. Nell’UE, l’articolo 19 richiede che le informazioni specificate siano riportate con caratteri indelebili, facilmente leggibili e ben visibili. Se l’area destinata alla decorazione diretta non è in grado di ospitare le indicazioni obbligatorie in modo duraturo, è necessario ricorrere a un’etichetta, a una confezione in cartone, a un foglietto illustrativo o ad altri canali informativi consentiti, previa verifica normativa.
Qual è l'opzione più economica? Confronta il costo unitario effettivo, non il preventivo per i lavori di ristrutturazione
Costo unitario accettato = componente base + configurazione/attrezzatura ÷ unità accettate + decorazione/materiale/applicazione + ispezione + scarti/rilavorazione + costi di magazzino/cambio
Questa formula spiega perché nessun fornitore onesto possa indicare il metodo più economico basandosi esclusivamente sulla grafica. Un prezzo di stampa basso con scarti estetici 8% può costare di più rispetto a un prezzo di lavorazione più elevato con una resa stabile. Un’etichetta può comportare un aumento del materiale per ogni unità, ma evita l’uso di raster, fustelle e le scorte di bottiglie finite su dieci SKU. La stampa diretta può rivelarsi conveniente in caso di ordini ricorrenti stabili, poiché non sono necessari né il materiale per le etichette né la fase di applicazione durante il riempimento.
| Livello dei costi | Serigrafia | Stampa a caldo | Etichetta |
|---|---|---|---|
| Risolto/Configurazione | Separazione delle immagini, un raster per colore, maschere, corrispondenza dei colori, impostazione delle linee | Stampo, attrezzatura, campionamento su lamina, configurazione della pressa e finestra di processo | Pre-stampa, lastre per stampa tradizionale o configurazione digitale, fustelle di taglio ove necessario |
| Variabile | Inchiostro, ogni passaggio di colore, essiccazione, manipolazione | Consumo di lamina, ciclo di stampaggio, operatore e movimentazione | Materiale di base, inchiostro/finitura, adesivo, rivestimento protettivo, lavorazione e applicazione |
| Rischio nascosto | Moltiplicazione degli scarti multipassaggio e obsolescenza dei componenti decorati | Scarti dovuti alla superficie o alla geometria e variazioni di tonalità dei fogli | Manodopera/macchinari per l'applicazione, scarti di rivestimento, quantità minima ordinabile (MOQ) dei rotoli e scorte di versioni obsolete |
In che modo la quantità ordinata influisce sul risultato
- Prototipo e test di mercato: Le etichette stampate in digitale rappresentano solitamente la soluzione meno rischiosa, poiché è possibile modificare la grafica senza dover decorare un intero lotto di componenti.
- Marchio in crescita con diversi SKU: Una bottiglia standard con etichette personalizzate spesso risulta più vantaggiosa rispetto a un magazzino di bottiglie stampate separatamente. Un logo serigrafato sul davanti abbinato a un’etichetta posteriore personalizzabile rappresenta una soluzione ibrida molto utile.
- Volume di ripetizione stabile: La serigrafia può garantire un ottimo rapporto qualità-prezzo quando lo stesso supporto, gli stessi colori e la stessa grafica vengono ripetuti con una buona resa.
- SKU del prodotto di punta: L'uso della lamina a caldo può essere giustificato quando l'effetto "shelf" sostiene il prezzo target. È consigliabile applicarla in modo selettivo, piuttosto che partire dal presupposto che una maggiore quantità di lamina comporti un premio maggiore.
Il MOQ può dipendere dal colore della bottiglia, dal lotto di inchiostro, dal rotolo di lamina, dal materiale dell’etichetta, dal metodo di stampa o dalla linea di produzione, e non solo dal numero totale di confezioni. Richiedete che nel preventivo vengano indicati separatamente i MOQ per ciascuna voce e specificate se sono inclusi i pezzi in eccesso, in difetto e gli scarti di decorazione.
Come verificare la durata delle decorazioni prima della produzione in serie
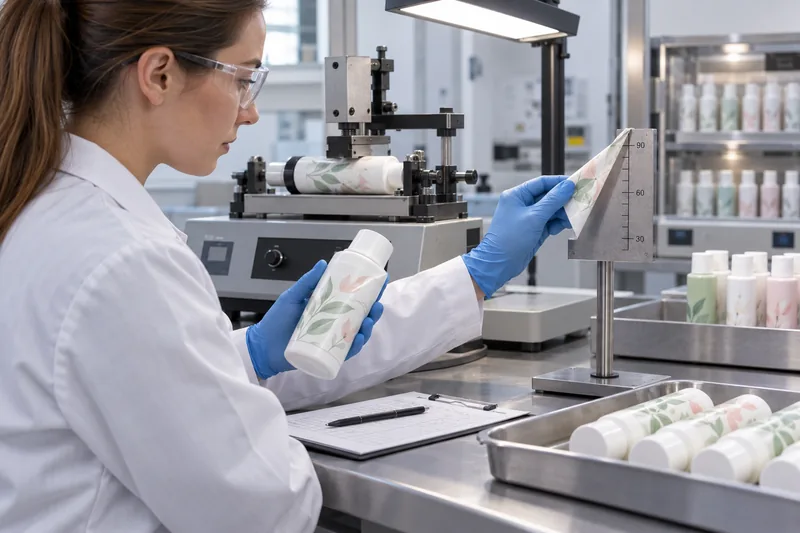
Non esiste un unico “test di decorazione estetica” universale in grado di verificare ogni singolo utilizzo finale. È necessario elaborare un piano di convalida basato sui probabili meccanismi di guasto e definire il metodo, le condizioni di prova, il numero di campioni e i criteri di accettazione prima di procedere con i test. Una sequenza utile è la seguente:
- Bloccare la build destinata alla produzione. Registrare: resina/vetro, colore, percentuale di materiale riciclato, rivestimento o saturo, trattamento, inchiostro e indurente, polimerizzazione, lamina/primer, struttura dell’etichetta, adesivo, attrezzatura di applicazione e codici di data.
- Preparare e applicare correttamente. Portare i componenti e le etichette nell'ambiente di applicazione specificato; mantenere le superfici asciutte e pulite; utilizzare i dispositivi di fissaggio, le pressioni e le velocità di produzione. Le prestazioni adesive dell'etichetta subito dopo l'applicazione non sono le stesse che si ottengono dopo il tempo di posa.
- Stabilire un punto di riferimento visivo. Approvare il colore in condizioni di illuminazione, posizione, copertura di stampa/lamina, inclinazione dell'etichetta, bolle, grinze e limiti estetici accettabili definiti.
- Affronta i problemi di adesione e usura. Utilizzare, ove opportuno, un confronto documentato mediante nastro o taglio incrociato, prove controllate di sfregamento a secco/a umido, prove di abrasione e di manipolazione. La norma ASTM D3359 è principalmente un metodo di confronto dei rivestimenti che presenta alcune limitazioni; non trasformarla in una regola universale arbitraria per le materie plastiche flessibili.
- Metti alla prova le condizioni d'uso reali. Esporre i campioni alla formulazione preparata e a possibili contaminanti quali olio, alcol, tensioattivi, filtri solari, acqua e residui di detergenti. Aggiungere condizioni di calore/freddo, elevata umidità, utilizzo in bagno, cicli di compressione/flessione o contatto con profumi, secondo le indicazioni riportate sulla confezione.
- Verificare la linea e il sistema di distribuzione. Eseguire una simulazione delle operazioni di riempimento, tappatura, trasporto, codifica, imballaggio e spedizione. Le decorazioni che superano il test di resistenza allo sfregamento in laboratorio potrebbero graffiarsi a contatto con le guide o le pareti divisorie.
- Conservare i campioni e monitorare l'andamento della produzione. Conservare i campioni e i limiti firmati relativi alla prova approvata e al primo lotto di produzione in serie. Effettuare una nuova convalida in seguito a qualsiasi modifica relativa a substrato, trattamento, inchiostro, lamina, adesivo, rivestimento, fornitore o processo.
Per un approccio più ampio che tenga conto di aspetti quali dimensioni, perdite, cadute, erogazione, compatibilità e trasporto — e non solo la decorazione — consulta la guida di Boyu su prove richieste per i flaconi cosmetici e la sua descrizione dettagliata test di compatibilità del packaging cosmetico con il prodotto riempito quadro di riferimento.
Problemi comuni, cause alla radice e azioni correttive
Difetti nella serigrafia
| Problema | Cause probabili | Intervento correttivo |
|---|---|---|
| L'inchiostro si sfalda o si cancella | Abbinamento errato tra inchiostro e supporto, trattamento insufficiente o obsoleto, contaminazione, miscela errata, polimerizzazione incompleta o attacco chimico | Mettere in quarantena l'intero lotto; verificare la resina/il rivestimento e il trattamento superficiale; controllare i registri relativi alla miscelazione e alla polimerizzazione; ripetere il test utilizzando l'inchiostro e la formula di produzione. La ristampa su inchiostro non ben fissato non rappresenta una soluzione duratura. |
| Sfocatura, sbavature o immagine doppia | Scivolamento della bottiglia, regolazione errata del contatto/della racla, flusso eccessivo di inchiostro, fissaggio inadeguato o movimentazione prematura | Regolare il posizionamento e la rotazione, stabilizzare la viscosità, regolare lo schermo e la racla, quindi verificare l’indurimento e l’intervallo di lavorazione. |
| Punti di foratura o parti mancanti nella stampa | Polvere, olio, rivestimento ruvido, rete ostruita o scarso trasferimento dell'inchiostro | Migliorare il controllo della pulizia e della qualità dell'aria, ispezionare le superfici in entrata e lo stato dei filtri, e reimpostare i parametri di trasferimento. Definire i limiti relativi ai fori minuscoli nel campione contrassegnato. |
| I colori non vengono rilevati | Variazioni dimensionali del flacone, errore di riferimento del dispositivo di fissaggio, deformazione dello schermo, deriva di orientamento o spostamento del pezzo | Utilizzare un sistema di riferimento affidabile, verificare le tolleranze dei pezzi e i dispositivi di fissaggio, applicare il trapping alle immagini dove necessario e verificare la registrazione su una tiratura rappresentativa. |
Difetti nella stampa a caldo
| Problema | Cause probabili | Intervento correttivo |
|---|---|---|
| Trasferimento incompleto o interrotto | Calore insufficiente o non uniforme, pressione o tempo di permanenza; pellicola/primer incompatibili; contatto insufficiente; irregolarità della superficie | Analizzare la finestra di processo un fattore alla volta, controllare il livello dello stampo e il supporto, verificare il lotto della lamina, il primer e la polimerizzazione, e ispezionare la superficie della parte non stampata. |
| Riempimento, ponti o bordi sfocati | Calore/pressione/tempo di permanenza eccessivi, durezza dello stampo inadeguata, valori al di sotto della capacità di processo | Ridurre l'energia entro i limiti previsti, ottimizzare lo stampo, aumentare la spaziatura tra le immagini e lo spessore delle linee e approvare nuovamente il campione di riferimento. |
| Rughe, crepe o zone opache | Monitoraggio/tensione della pellicola, curvatura, struttura superficiale, allungamento eccessivo o caratteristiche di rilascio non corrette | Stabilizzare l'avanzamento e il contatto, ridurre l'area di applicazione della lamina o riposizionare la grafica e selezionare una lamina adatta al supporto e alla geometria. |
| La plastica si deforma o presenta un segno di stampaggio | Calore/pressione eccessivi, supporto interno insufficiente, pareti sottili o zona di stampa instabile | Interrompere la produzione, migliorare il mandrino/supporto, ridurre il consumo energetico del processo o spostare la grafica. Non nascondere le distorsioni strutturali con soluzioni puramente estetiche. |
Difetti delle etichette autoadesive
| Problema | Cause probabili | Intervento correttivo |
|---|---|---|
| Sollevamento dei bordi o distacco | Plastica a bassa energia, contaminazione/condensa, elevata rigidità dell’etichetta, raggio stretto, sovrapposizione o pressione insufficienti | Identificare la resina/il rivestimento, mantenere la superficie asciutta, selezionare un adesivo compatibile e un materiale di rivestimento flessibile, smussare gli angoli, migliorare la pulizia e verificare il tempo di permanenza prima di procedere al test. |
| Bolle, grinze o formazioni a tunnel | Polvere/aria, geometria dell'etichetta errata, curva conica o composta, tensione eccessiva, allineamento errato durante l'applicazione | Riprogettare la forma dell'etichetta, verificare l'idoneità di una pellicola più flessibile, pulire la superficie e regolare il dosatore, la pressione del rullo e il controllo del flacone. |
| L'etichetta si sposta o si stacca quando è bagnata | Applicazione su una superficie bagnata/fredda, adesivo non idoneo, tempo di presa insufficiente, migrazione della formula o immersione prolungata | Applicare su una superficie asciutta e trattata con balsamo, scegliere l’adesivo in base alle condizioni di esposizione effettive, definire il tempo di permanenza ed effettuare prove con imballaggi riempiti sottoponendoli a cicli di umidità/acqua. |
| Segni di inchiostro o distacchi del laminato | Quantità insufficiente di vernice/laminato, scarsa adesione tra gli strati, formula aggressiva o abrasione tra i pacchi | Migliorare la finitura protettiva, verificare la compatibilità tra inchiostro e pellicola e riprogettare i punti di contatto dell'imballaggio; testare i rotoli finiti e le confezioni pronte all'uso. |
Un metodo a sei fasi per scegliere la decorazione giusta
- Gate a copia obbligatoria: Elencare tutte le diciture obbligatorie, le lingue, i codici a barre e le voci variabili. Se non è possibile inserirle in modo leggibile nella decorazione diretta, prevedere un’etichetta o una confezione secondaria.
- Gate a substrato e a forma: identificare con precisione il materiale, il rivestimento, il trattamento, il comportamento delle pareti e delle parti flessibili, la conicità, il raggio, la giuntura, la linea di divisione e il pannello decorativo utilizzabile.
- Gate "Ambiente di utilizzo": formula della mappa, contatto, gestione da parte del consumatore, umidità nella doccia/nel bagno, raggi UV/luce, alcol/olio, cicli di spremitura, temperatura e durata prevista.
- Portale delle opere d'arte: elementi distintivi permanenti del marchio, dettagli metallici, colori ad alta risoluzione, testi di alta qualità e informazioni variabili. Assegnare ciascuno di essi al processo in grado di gestirlo in modo affidabile.
- Cancello commerciale: confrontare il numero di SKU, l'incertezza delle previsioni, la frequenza di ripetizione, l'ammortamento degli strumenti e delle attrezzature, l'obsolescenza dei prodotti finiti, la resa e i costi di applicazione sulla linea di riempimento.
- Fase di convalida/fine del ciclo di vita: verificare che il fornitore sia in grado di dimostrare la capacità di processo e che la decorazione, la copertura dell’etichetta, l’adesivo, l’inchiostro e la lamina siano in linea con il flusso di riciclaggio previsto o con la dichiarazione di sostenibilità.
Una scheda di valutazione ponderata per l'approvazione interfunzionale
Chiedere ai reparti marketing, affari regolatori, operazioni, qualità e approvvigionamenti di valutare ciascuna opzione fattibile su una scala da 1 (scadente) a 5 (ottimo), quindi moltiplicare il punteggio per il peso concordato. Una ripartizione iniziale ragionevole è: fattibilità del substrato/geometria 20%, durata verificata 20%, grafica ed effetto del marchio 20%, testo legale/versioni 15%, redditività per unità accettata 15% e fine del ciclo di vita/controllo delle modifiche 10%. Modificate i pesi in base al vostro programma; non trasformate i criteri tecnici di superamento/fallimento in medie negoziabili.
Suggerimenti rapidi per tipo di progetto
- Flacone di profumo di lusso: stampa serigrafica a colori con emblema in lamina a caldo in edizione limitata, certificato per il contatto con l’alcol.
- Linea di prodotti per la cura della pelle in diverse lingue: marchio frontale fisso e etichetta posteriore con diverse versioni.
- Lancio su piccola scala con prospettive incerte: flacone standard ed etichetta digitale autoadesiva.
- Flacone flessibile per shampoo o lozione: stampa diretta su materiale flessibile o sistema di etichette conformabili in PE/PP, testato tramite cicli di compressione.
- Barattolo minimalista di alta qualità: un colore opaco in serigrafia; aggiungere la lamina solo se la geometria garantisce un contatto uniforme.
Quando una decorazione ibrida è la scelta migliore
Un sistema ibrido non rappresenta un compromesso quando a ciascun processo viene assegnato il compito in cui eccelle. Tra le architetture più comuni figurano:
- Lato anteriore serigrafato + lato posteriore con etichetta: un'identità di marca stabile, con elementi, messaggi e linguaggio flessibili.
- Serigrafia + stampa a caldo: un colore opaco e un tocco metallico senza ricorrere alla laminatura su un’ampia superficie instabile.
- Etichetta decorata: L'etichetta viene realizzata con una lamina metallica o una goffratura mediante un processo a nastro piatto, per poi essere applicata su una bottiglia su cui sarebbe difficile stampare direttamente.
- Stampa diretta + etichetta sovrapposta variabile: In magazzino è disponibile una confezione standard; le edizioni limitate o le informazioni specifiche per il mercato vengono aggiunte in un secondo momento.
I sistemi ibridi comportano un accumulo di tolleranze. Specificare la relazione tra la giuntura della bottiglia, il punto di riferimento di stampa, la posizione della pellicola e il bordo dell'etichetta. Verificare che il successivo trattamento termico, l'uso di solventi, la pulizia o l'applicazione dell'etichetta non danneggino la decorazione precedente.
Cosa inserire nella richiesta di preventivo, nelle indicazioni grafiche e nell’accordo sulla qualità
Disegno e revisione del componente; composizione esatta di resina/vetro/rivestimento; colore e contenuto riciclato; collo/chiusura; pannello decorativo; formula di riempimento e condizioni di riempimento.
File vettoriale; colori spot/di quadricromia; riferimento Pantone più campione fisico; sotto stampa bianca; codice della lamina metallica; ordine di stampa; caratteri leggibili; necessità di codice a barre di qualità adeguata.
Trattamento; inchiostro/lamina/primer/etichetta e adesivo approvati; polimerizzazione; dispositivo di fissaggio/punto di riferimento; passaggi di stampa; ambiente di applicazione; identificazione della linea e del subappaltatore.
Metodo di valutazione del colore/tolleranza; posizione e allineamento; limiti relativi a fori, vuoti e bordi; prove di adesione, sfregamento e distacco; condizionamento; dimensioni del campione; AQL o piano di campionamento concordato.
Quantità minima ordinabile (MOQ) per componente/processo/colore; configurazione e proprietà degli stampi; resa prevista; consegne in eccesso o in difetto; tolleranza sui prodotti scartati; tempi di consegna; imballaggio e Incoterm.
Non è consentita alcuna sostituzione non approvata di substrato, trattamento, inchiostro, lamina, primer, adesivo, materiale di rivestimento, rivestimento, decorazione, processo di polimerizzazione o lavorazione; definire i criteri che determinano la necessità di una nuova qualificazione.
Per confezioni per la cura della pelle, includono, se del caso, problemi legati all’uso di oli, tensioattivi, filtri solari e prodotti da bagno. Per confezioni di profumi, oltre all'esposizione ad alcol e profumi e ai graffi causati dal tappo o dal contatto. Un certificato generico fornito dal fornitore dell'inchiostro, della lamina o dell'etichetta non sostituisce i test effettuati sulla confezione di produzione già riempita.
Sostenibilità e riciclabilità: evitare affermazioni generiche
La decorazione visibile più piccola non è automaticamente il miglior design in termini di riciclabilità, e un“”etichetta riciclabile” non è riciclabile su ogni bottiglia in ogni sistema di raccolta. L’inchiostro a stampa diretta, gli strati di lamina, il materiale di superficie dell’etichetta, l’adesivo, la copertura, il colore e la densità possono influire sulla selezione e sul ritrattamento. Per il PET, le attuali linee guida di progettazione dell’APR tengono conto della struttura dell’etichetta e della copertura superficiale nei test di smistamento. Per altre materie plastiche e per i mercati di esportazione, utilizzare le linee guida di progettazione e i protocolli di prova locali pertinenti.
È buona prassi ridurre al minimo la copertura superflua e la varietà dei materiali, evitare dichiarazioni ambientali prive di fondamento e richiedere prove a sostegno dell’intera combinazione di decorazione della bottiglia. Una dichiarazione del fornitore relativa a una pellicola o a un adesivo costituisce un contributo utile, ma la responsabilità delle dichiarazioni relative alla confezione finita rimane a carico del marchio.
Domande frequenti
La serigrafia è più resistente di un'etichetta?
Non necessariamente. Un inchiostro trattato e essiccato correttamente può essere estremamente resistente, ma un inchiostro inadeguato può sbiadire. Un’etichetta in pellicola scelta correttamente può resistere all’acqua e all’abrasione, ma un adesivo inadeguato può staccarsi. Confronta i sistemi di produzione certificati sottoponendoli agli stessi test di formula, manipolazione e resistenza ambientale.
La stampa a caldo può essere applicata direttamente sul vetro?
È possibile ottenere questo risultato con un sistema compatibile, ma molti processi di lavorazione del vetro prevedono innanzitutto la creazione di un’immagine di primer serigrafata e il trasferimento di una pellicola su di essa. Il vetro grezzo, il vetro verniciato e i diversi rivestimenti possono richiedere pretrattamenti e processi di polimerizzazione diversi. Verificare l’esatta composizione del vetro e della decorazione.
Qual è il processo più adatto per le bottiglie in PP o PE?
Non esiste una risposta che tenga conto esclusivamente del materiale. La serigrafia richiede in genere un trattamento superficiale verificato e un inchiostro compatibile; le etichette necessitano di un adesivo progettato per la plastica a bassa energia superficiale; la stampa a caldo richiede una lamina compatibile e una finestra termica/di contatto sicura. Il PE comprimibile richiede inoltre prove di flessibilità.
Le etichette sono impermeabili?
“Il termine ”impermeabile” è troppo generico. Il materiale di supporto in pellicola può resistere all’acqua, mentre la carta si gonfia, l’inchiostro si sfrega, la laminazione si stacca o l’adesivo perde aderenza su una superficie bagnata. Specificare il tipo di esposizione — schizzi, condensa, umidità da doccia o immersione — quindi testare l’etichetta stampata sulla bottiglia riempita dopo un tempo di permanenza definito.
Qual è il metodo migliore per la grafica fotografica?
Un'etichetta a colori di processo è solitamente la soluzione più pratica. La serigrafia diretta è in genere più indicata per i colori spot e le grafiche semplici. È possibile la stampa diretta multicolore, ma ogni passaggio aumenta i rischi legati alla registrazione, alla resa e ai costi.
Una startup dovrebbe scegliere prima di tutto le etichette?
Spesso sì, soprattutto quando le previsioni e le richieste di risarcimento sono ancora soggette a variazioni. Tuttavia, la bottiglia deve comunque avere un pannello e un materiale compatibili con l’etichetta, e l’applicazione manuale può risultare costosa o non uniforme. Progettate la confezione in modo che il percorso dell’etichetta possa adattarsi all’applicazione automatica.
Vuoi confrontare i tre metodi sulla tua confezione?
Inviate a Boyu Packaging il disegno del contenitore o un campione, le specifiche esatte relative al materiale e al rivestimento, la grafica, il tipo di formula, i mercati di destinazione, la quantità ordinata e le condizioni di utilizzo. Possiamo aiutarvi a definire le aree di decorazione realizzabili, i campioni, gli articoli da testare e un preventivo che distingua i costi di avviamento, di decorazione per unità e di imballaggio.
Richiedi una valutazione di fattibilità della decorazione oppure consulta ulteriori indicazioni tecniche nella guida di Boyu Conoscenza del prodotto biblioteca.
Fonti e riferimenti tecnici
- Nazdar — Inchiostro serigrafico per contenitori della serie 5100.
- Nazdar — Dati tecnici dell'inchiostro per serigrafia su contenitori UV serie 4300.
- Marabu — Informazioni tecniche sulla stampa a caldo su vetro.
- ITW ShineMark — primer per la stampa a caldo.
- Avery Dennison — Panoramica tecnica sull'etichettatura delle bottiglie in PET.
- FINAT — Manuale tecnico e metodi di prova per le etichette autoadesive.
- ASTM D3359 — Misurazione dell'adesione mediante prova con nastro adesivo.
- U.S. FDA — Norme sull'etichettatura dei cosmetici.
- Regolamento (CE) n. 1223/2009 dell'Unione europea sui prodotti cosmetici.
- ISO — ISO 22715:2006 Prodotti cosmetici — Imballaggio ed etichettatura.
- Associazione dei riciclatori di plastica — Linee guida di progettazione per gli inchiostri per la stampa diretta.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch