














La risposta in breve: la serigrafia sui flaconi consiste nel far passare l'inchiostro attraverso le aree aperte di un tessuto con matrice, mentre il flacone cilindrico ruota in sincronia con il telaio. Un risultato durevole non dipende soltanto dall'inchiostro. Richiede superficie del flacone, pretrattamento, sistema di inchiostri, matrice, attrezzatura di posizionamento, indurimento e prova di verifica adeguati. Il vetro richiede generalmente superfici estremamente pulite e può necessitare di un pretrattamento a fiamma o a base di silani; le plastiche PE e PP richiedono normalmente un'attivazione superficiale verificata mediante misurazione. Temperatura e umidità devono rispettare la scheda tecnica dell'inchiostro scelto, non un unico valore universale.
In questa guida
Come funziona la serigrafia sui flaconi?
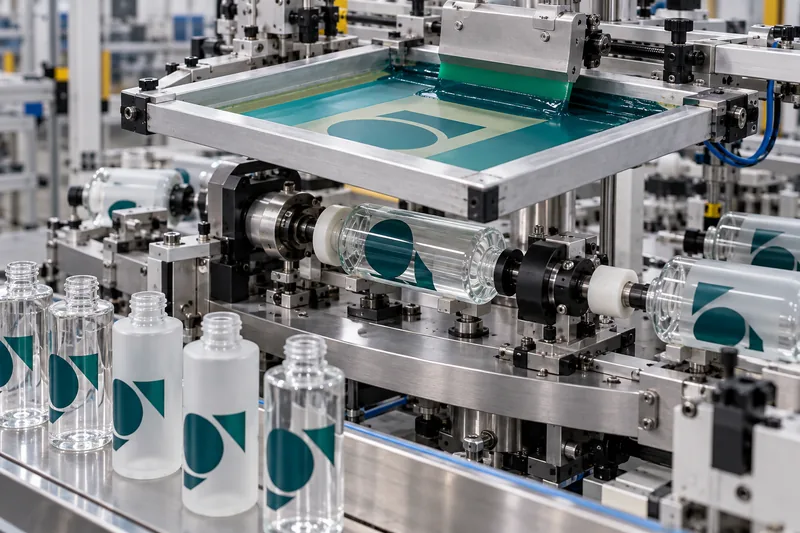
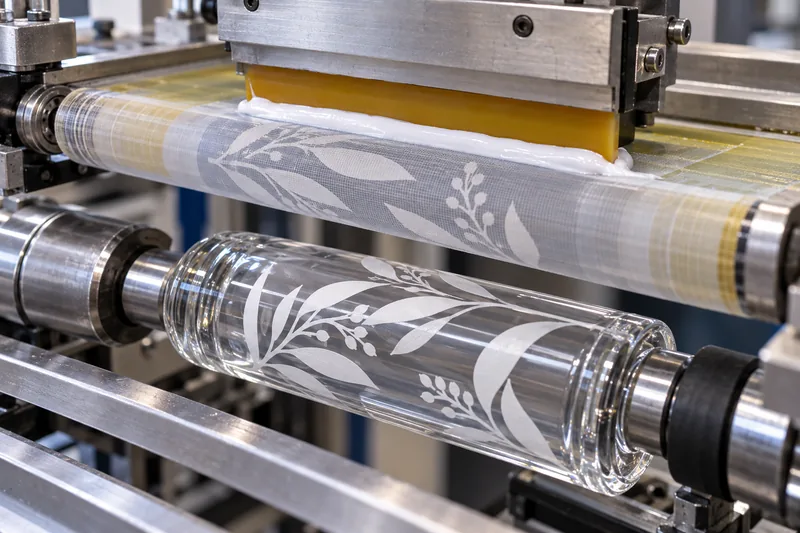
I moderni tessuti serigrafici sono normalmente sintetici, ma la denominazione tradizionale legata alla seta è ancora comune. La grafica viene separata per colore e utilizzata per creare una matrice su un tessuto teso. Le aree dell'immagine restano aperte; quelle senza immagine vengono chiuse. Durante la stampa, una racla in poliuretano spinge l'inchiostro attraverso il tessuto aperto e lo trasferisce sul flacone.
Gli oggetti piatti possono restare fermi, ma i flaconi tondi richiedono movimenti sincronizzati. Un mandrino, rulli o un'attrezzatura dedicata posizionano il flacone. Mentre il telaio avanza, il flacone ruota con una velocità periferica corrispondente. Se il flacone slitta, la circonferenza varia o l'attrezzatura è eccentrica, le linee si sdoppiano, le lettere si allungano e i colori successivi non risultano più a registro.
L'inchiostro deve quindi passare da un film liquido stampabile a un film solido resistente. A seconda dell'inchiostro, ciò può avvenire mediante polimerizzazione UV o UV-LED, evaporazione del solvente, reticolazione chimica, cottura termica o una combinazione di questi processi. «Asciutto al tatto» non significa completamente indurito o resistente agli agenti chimici.
Il processo completo di serigrafia sui flaconi
1. Definire le specifiche del flacone e dell'impiego finale
Lo stampatore deve conoscere il substrato, non soltanto sapere se è «plastica» o «vetro». Per la plastica occorre conoscere grado della resina, contenuto riciclato, colorante, distaccante ed eventuali rivestimenti. Per il vetro occorre considerare il trattamento a freddo, la verniciatura a spruzzo, la satinatura e altre decorazioni sotto la stampa. Il gruppo di lavoro deve inoltre definire la formulazione da confezionare, la durata di conservazione prevista, l'esposizione in bagno o durante i viaggi, i mercati di destinazione e se il flacone verrà compresso, lavato o maneggiato con alcol, olio o crema solare sulle mani dell'utilizzatore.
2. Separare la grafica e progettare l'area stampabile
Ogni tinta piatta richiede normalmente una propria separazione grafica, un telaio e una stazione o un passaggio di stampa. Testi sottili in negativo, retini e grafiche avvolgenti richiedono un controllo maggiore rispetto a un grande logo pieno. L'area decorata deve evitare forti conicità, linee di divisione dello stampo, rilievi e brusche variazioni di diametro. Spesso è necessario lasciare uno spazio non stampato alla giunzione, perché la serigrafia cilindrica non può stampare perfettamente nella propria zona di sovrapposizione tra inizio e fine.
3. Preparare telaio e attrezzatura di posizionamento
Numero di fili del tessuto, spessore della matrice, tensione e durezza della racla determinano lo spessore del film di inchiostro e la definizione dell'immagine. L'attrezzatura deve posizionare il flacone utilizzando riferimenti ripetibili e sostenerlo senza deformarlo. Lo stampatore deve qualificare il flacone reale di produzione, non un disegno ideale, perché spessore delle pareti, ovalizzazione e rientranza del fondo possono modificare la rotazione.
4. Pulire e pretrattare
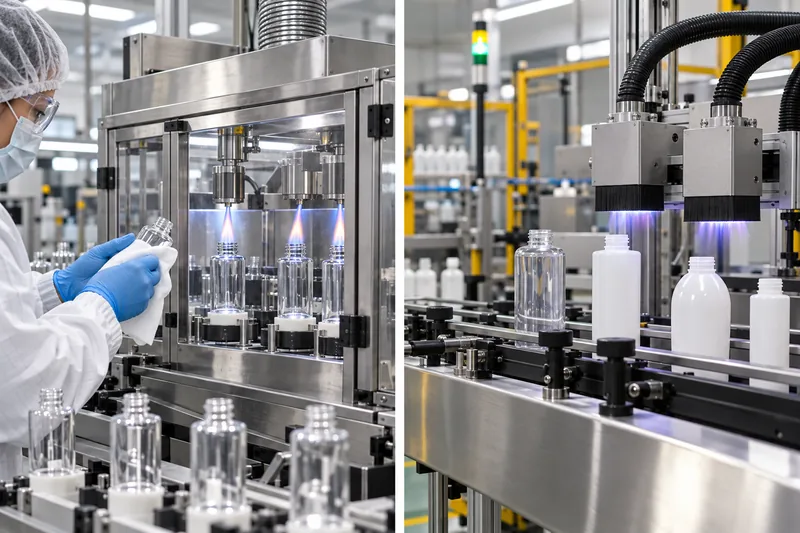
Polvere, olio, silicone, impronte, condensa e residui di distaccante possono causare microfori o una totale mancanza di adesione. Pulizia e pretrattamento sono operazioni distinte: la pulizia elimina la contaminazione; i trattamenti a fiamma, corona, plasma o chimici modificano la superficie affinché l'inchiostro possa bagnarla e aderirvi. L'energia superficiale deve essere misurata in prossimità della fase di stampa, perché l'effetto del trattamento può decadere durante lo stoccaggio.
5. Miscelare e condizionare l'inchiostro
Portare inchiostro e flaconi nell'intervallo di temperatura ambiente approvato, miscelare accuratamente il pigmento e aggiungere soltanto il diluente, l'indurente o il promotore di adesione consentiti dal fornitore dell'inchiostro. Registrare numero di lotto, rapporto di miscelazione, orario e scadenza del tempo utile di impiego della miscela. Una diluizione incontrollata può migliorare la stampabilità per pochi minuti, riducendo però coprenza, indurimento, definizione dei bordi e resistenza chimica.
6. Stampare, eseguire l'indurimento intermedio e mettere a registro
Approvare un campione di avvio produzione per posizione, colore, coprenza, qualità dei bordi e giunzione. I flaconi multicolore richiedono un orientamento ripetibile e un indurimento intermedio sufficiente a evitare che il telaio successivo sollevi o sbavi il colore precedente. In alcuni sistemi UV, un indurimento eccessivo tra i colori può anche ridurre l'adesione tra gli strati; è quindi importante rispettare l'intervallo di sovrastampa indicato dal fornitore dell'inchiostro.
7. Completare l'indurimento, condizionare e verificare
Intensità e dose UV, spettro e distanza della lampada, oppure tempo in forno e temperatura del flacone, devono essere misurati, non stimati soltanto in base alla velocità del trasportatore. Lasciare raffreddare la stampa e, per i sistemi bicomponenti o a solvente, attendere il periodo di reticolazione specificato prima delle prove finali. Nazdar indica, ad esempio, che il suo inchiostro a solvente 5100 per contenitori raggiunge le proprietà definitive da cinque a sette giorni dopo l'essiccazione. Questo intervallo è specifico del prodotto, ma illustra perché una prova immediata con nastro adesivo può non rappresentare correttamente le prestazioni finali.
Serigrafia su flaconi in vetro e in plastica a confronto
La meccanica di stampa è simile, ma il problema dell'adesione è diverso. Un flacone in vetro può tollerare alcuni processi di indurimento ad alta temperatura che deformerebbero la plastica; le poliolefine a bassa energia superficiale richiedono attivazione; un flacone in vetro verniciato va trattato come un substrato rivestito, perché l'inchiostro aderisce alla vernice e non direttamente al vetro.
| Aspetto da valutare | Cosa cambia tra vetro e plastica |
|---|---|
| Superficie | Vetro: chimicamente ricettivo quando è pulito, ma trattamenti a freddo, silicone, grasso e vernice a spruzzo possono impedire l'adesione. Plastica: PET, HDPE, LDPE e PP si comportano diversamente; PP e PE richiedono comunemente attivazione. |
| Pretrattamento | Vetro: per determinati sistemi di inchiostro/rivestimento possono essere prescritti pulizia e trattamento a fiamma, con silani o di tipo Pyrosil. Plastica: sono comuni i trattamenti controllati a fiamma, corona o plasma, con verifica del livello in dine prima della stampa. |
| Inchiostro e indurimento | Vetro: sono disponibili inchiostri per vetro UV, bicomponenti e a indurimento termico. Plastica: l'inchiostro deve essere compatibile con la resina specifica e restare sufficientemente flessibile quando il flacone viene compresso; la temperatura di indurimento non deve deformare il packaging. |
| Difetto principale | Vetro: contaminazione o incompatibilità tra rivestimento e inchiostro. Plastica: energia superficiale insufficiente, decadimento del trattamento, variazioni della resina, flessione del flacone o deformazione termica. |
| Verifiche | Entrambi richiedono prove di adesione, abrasione e resistenza alla formulazione. La plastica necessita anche di prove di compressione/flessione quando pertinenti; la decorazione del vetro va verificata dopo i processi termici e di rivestimento. |
Per una panoramica più ampia del substrato, confronta le soluzioni Boyu di packaging cosmetico in vetro e flaconi cosmetici in plastica disponibili. Se il flacone è ancora in fase di sviluppo, il processo di produzione dei flaconi da profumo in vetro spiega perché variazioni dimensionali e rivestimenti superficiali devono essere controllati prima della decorazione.
Quanti colori si possono stampare su un flacone?
Non esiste un numero massimo universale. Una sola tinta piatta è la soluzione più semplice e tollerante alle variazioni. Due o tre tinte piatte sono comuni su attrezzature adeguate, mentre quattro o più colori sono realizzabili se la macchina dispone di stazioni sufficienti, il flacone ha un riferimento di orientamento affidabile e la grafica è compatibile con la tolleranza di registro disponibile. Ogni tinta piatta richiede generalmente un telaio e un passaggio separati.
Esiste anche la serigrafia in quadricromia: la norma ISO 12647-5 riguarda il controllo di processo per la serigrafia a quattro colori, ma non costituisce un'approvazione specifica per i flaconi. Su un piccolo flacone curvo, punti di retino, conicità, posizione della giunzione e registro possono rendere la quadricromia meno tollerante rispetto alla grafica a tinte piatte. I marchi che desiderano effetti fotografici dovrebbero confrontare la serigrafia con il trasferimento termico, le etichette autoadesive o la stampa digitale diretta, anziché presumere che un maggior numero di telai sia sempre preferibile.
Una regola per la grafica che evita costose sorprese
Chiedere al fornitore di indicare sul disegno approvato circonferenza stampabile, spazio non stampato alla giunzione, tolleranza di registro, spessori minimi delle linee in positivo e in negativo e sequenza dei colori. Approvare campioni fisici di produzione sotto l'illuminazione prevista; un'immagine a schermo o una prova digitale non possono mostrare accuratamente coprenza, lucentezza superficiale o rilievo tattile dell'inchiostro.
Quali temperatura e umidità sono necessarie?
Non è corretto rispondere con un unico valore. Le condizioni ambientali ammissibili dipendono dalla scheda tecnica dell'inchiostro, dalla chimica di preparazione dei telai e dal substrato. L'obiettivo è ottenere viscosità stabile, assenza di condensa, evaporazione del solvente o esposizione UV controllate, aria pulita e indurimento ripetibile.
| Esempio pubblicato | Interpretazione corretta |
|---|---|
| Inchiostro Nazdar 2300 UV/UV-LED: 18–32°C | Il fornitore indica 65–90°F (18–32°C) come temperatura ottimale dell'inchiostro per la stampa e l'indurimento. Un inchiostro più freddo diventa più viscoso; uno più caldo può perdere definizione. Questo intervallo è specifico dell'inchiostro, non è una regola universale per il reparto stampa. |
| Esempio Marabu MGHT: 20–25°C e 45–60% RH | Queste sono le condizioni di stampa dichiarate ideali per quello specifico inchiostro per vetro ad alta temperatura. Non vanno applicate a un diverso inchiostro UV o a solvente senza l'approvazione del relativo fornitore. |
| Area di lavoro UV | Controllare la luce diurna e la radiazione UV indesiderate, perché possono avviare la polimerizzazione dell'inchiostro nel telaio. Tenere l'inchiostro coperto, usare filtri idonei dove previsto e monitorare l'emissione delle lampade, senza basarsi soltanto sulle ore di funzionamento. |
Una registrazione di produzione utile comprende temperatura ambiente e umidità relativa; temperatura di flaconi e inchiostro; lotto dell'inchiostro e orario di miscelazione; risultato della misurazione in dine; tessuto, matrice e racla; velocità e pressione di stampa; intensità e dose UV o profilo termico del forno; risultati delle ispezioni. Lasciare che i flaconi provenienti da un magazzino freddo raggiungano l'equilibrio termico, affinché la condensa invisibile non provochi difetti di adesione.
Il controllo della polvere è importante quanto quello della temperatura. Tenere spray siliconici, lubrificanti e distaccanti lontani dall'area di stampa. Seguire la scheda di sicurezza di ciascun inchiostro per ventilazione, dispositivi di protezione individuale, infiammabilità e schermatura UV. È auspicabile che la stampa indurita sia priva di odore, ma il solo odore non dimostra il completo indurimento.
Come rendere la stampa sui flaconi durevole e resistente al distacco
L'affermazione «non sbiadisce» deve essere tradotta in criteri di accettazione verificabili. Un flacone di shampoo usato in bagno, un flacone di profumo e uno spray a base alcolica non sono esposti alle stesse sostanze chimiche né alle stesse modalità di manipolazione. I seguenti controlli hanno l'effetto maggiore:
- Fissare le specifiche del substrato. Qualificare la resina effettiva, il contenuto riciclato, il colore, il rivestimento del vetro o la vernice a spruzzo. Una modifica sotto la stampa può richiedere una nuova validazione.
- Misurare l'effetto del pretrattamento. Non accettare la semplice indicazione «trattato a fiamma» come prova. Per uno degli inchiostri UV Nazdar per contenitori, su PE e PP si raccomandano almeno 44 dynes/cm; un altro inchiostro può richiedere un livello diverso.
- Utilizzare un sistema di inchiostri compatibile. Inchiostro, catalizzatore, diluente, primer e trasparente di sovrastampa devono appartenere a una combinazione approvata. Uno strato trasparente può migliorare la resistenza all'abrasione, ma non può compensare una scarsa adesione di base.
- Controllare film e indurimento. Tessuto, matrice, racla e temperatura dell'inchiostro controllano il film depositato. Per gli inchiostri UV, misurare irradianza e dose energetica. Un indurimento insufficiente può causare scarsa adesione, incollaggio tra superfici a contatto, odore e durata ridotta; un indurimento eccessivo può ridurre la flessibilità o l'adesione tra gli strati in alcuni sistemi.
- Attendere prima della valutazione definitiva. Raffreddare le stampe UV prima delle prove e rispettare l'intero tempo di reticolazione degli inchiostri bicomponenti o a solvente.
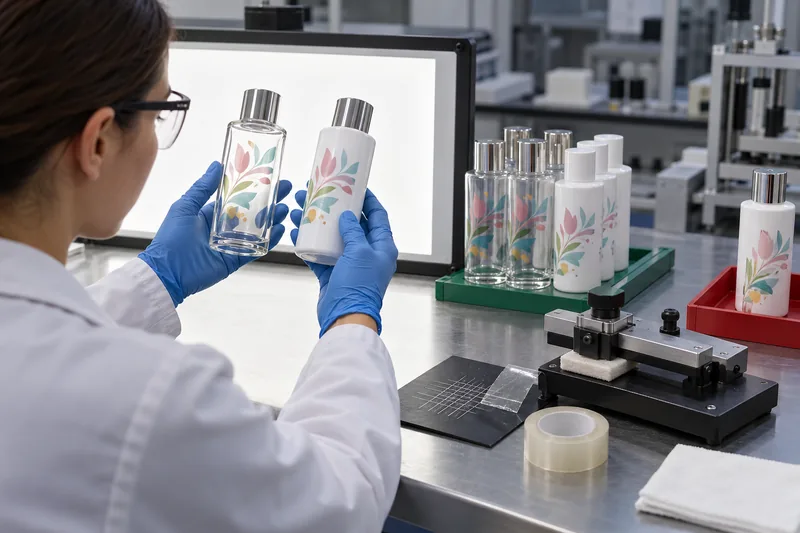
- Testare le condizioni d'uso reali. Abbinare l'ispezione visiva a prove di graffio/abrasione, adesione con nastro o quadrettatura, esposizione ad acqua e umidità, sfregamento o immersione con la formulazione effettiva e i probabili contaminanti. Per i flaconi deformabili, verificare anche compressione o flessione.
ASTM D3359 fornisce metodi consolidati per la prova con nastro adesivo, ma ASTM ne segnala anche i limiti: preparazione superficiale e tecnica dell'operatore influiscono sul risultato e i metodi sono stati sviluppati principalmente per rivestimenti su substrati metallici. Utilizzare un metodo documentato e un livello di accettazione concordato tra acquirente e fornitore; non considerare una prova improvvisata di strappo del nastro come una certificazione universale. La guida Boyu alle test necessari per i flaconi cosmetici illustra come i controlli sulla decorazione si inseriscano in un piano più ampio di qualificazione del packaging.
Difetti della serigrafia sui flaconi: cause e azioni correttive
| Difetto | Cause probabili e intervento metodico |
|---|---|
| L'inchiostro si stacca nella prova con nastro o di graffio | Verificare identità del substrato, contaminazione, livello in dine, tempo trascorso dal trattamento, compatibilità dell'inchiostro, rapporto del catalizzatore, energia di indurimento e tempo di reticolazione trascorso. Mettere il lotto in quarantena; non limitarsi ad aumentare la potenza della fiamma o della lampada prima di aver individuato la causa del difetto. |
| Crateri a occhio di pesce, microfori o aree scoperte | Considerare la presenza di silicone, olio, polvere, umidità, scarsa bagnabilità o aria inglobata. Pulire linea e attrezzature di posizionamento, verificare l'energia superficiale e controllare gli aerosol nelle vicinanze. Aumentare l'inchiostro raramente risolve una contaminazione. |
| Bordi sfocati o sbavature | Verificare slittamento del flacone, pressione eccessiva della racla, bassa viscosità dell'inchiostro, regolazione tra telaio e flacone, danni alla matrice e indurimento intermedio insufficiente. Ripristinare temperatura e impostazioni meccaniche approvate. |
| Immagine sdoppiata o registro impreciso | Ispezionare riferimento di orientamento, ovalizzazione del flacone, eccentricità del mandrino, tensione del telaio, posizione di arresto e indurimento tra i colori. Distinguere le variazioni dimensionali del flacone da quelle della macchina da stampa prima di modificare la grafica. |
| Scarsa coprenza o variazioni cromatiche | Verificare miscelazione del pigmento, viscosità, temperatura dell'inchiostro, tessuto, spessore della matrice, condizioni della racla, grammatura del film e colore di fondo del flacone. Confrontare con un campione fisico di riferimento sotto un'illuminazione definita. |
| L'inchiostro essicca o polimerizza nel telaio | Per gli inchiostri a solvente, verificare evaporazione, pause e scelta del diluente. Per gli inchiostri UV, eliminare la luce diurna e la radiazione UV indesiderate e tenere i contenitori coperti. Pulire con il detergente approvato prima che la matrice si danneggi. |
| La stampa si fessura quando il flacone viene compresso | Il film di inchiostro può essere troppo fragile, eccessivamente indurito, troppo spesso o inadatto a quella resina e a quella deformazione. Qualificare un sistema di inchiostri più flessibile e testare i flaconi riempiti con i cicli di compressione previsti. |
Cosa fare quando la stampa è errata?
Arrestare il processo, identificare l'intervallo temporale interessato e mettere i flaconi in quarantena. La rilavorazione deve essere approvata dal reparto qualità e validata sul substrato decorato effettivo. Una correzione riuscita dal punto di vista visivo può comunque indebolire l'adesione, intaccare un rivestimento o causare fessurazione da sollecitazione.
| Stato della stampa | Intervento pratico |
|---|---|
| Umida o non ancora indurita | Un detergente approvato dal fornitore può rimuovere l'inchiostro se non provoca microfessurazioni nella plastica né intacca la vernice. Pulire quindi, ripetere il trattamento se necessario e ristampare soltanto dopo che una prova ha superato i controlli di adesione e aspetto. |
| Indurita su vetro non rivestito | Può essere possibile una rimozione chimica o meccanica controllata, che tuttavia può graffiare il vetro, lasciare residui o alterare i rivestimenti. Validare il metodo di rimozione e ispezionare ogni flacone rilavorato. |
| Indurita su plastica o vetro verniciato | Una rimozione aggressiva danneggia spesso il substrato o il rivestimento di base. Lo scarto è frequentemente più sicuro ed economico rispetto al rischio di creare un difetto nascosto di durata. Non ripetere il trattamento a fiamma o la cottura senza un intervallo di processo approvato. |
| Sovrastampa o copertura | Procedere soltanto dopo aver validato grafica modificata, spessore del film, colore, adesione tra gli strati e indurimento. Coprire un errore non è accettabile se la stampa originale resta visibile o se lo strato aggiuntivo riduce la flessibilità. |
Lista di controllo per l'approvazione dell'acquirente
- Specificare esattamente la resina del flacone o la combinazione vetro/rivestimento e vietare modifiche non approvate.
- Approvare un disegno quotato della decorazione, un riferimento Pantone o un campione colore fisico, lo spazio non stampato alla giunzione e la tolleranza di registro.
- Richiedere la famiglia di inchiostri, il metodo di indurimento e la documentazione del pretrattamento; non sono necessari i dettagli riservati della formulazione, ma la tracciabilità sì.
- Definire i limiti di accettabilità visiva per microfori, contaminazione, coprenza, posizione e colore.
- Definire prove di adesione, sfregamento, graffio, resistenza alla formulazione, umidità e compressione, con tempi di condizionamento e criteri di superamento o mancato superamento.
- Approvare campioni decorati e riempiti per le prove di compatibilità prima della produzione in serie, non soltanto campioni di riferimento vuoti.
- Richiedere l'approvazione di avvio produzione, controlli periodici durante il processo, identificazione dei lotti e campioni conservati.
- Concordare in anticipo come gestire rilavorazione, selezione, sostituzione e approvazione delle deroghe.
Domande frequenti
La serigrafia è impermeabile?
Può resistere all'acqua quando substrato, pretrattamento, inchiostro e indurimento sono corretti, ma l'impermeabilità non è automatica. Testare i flaconi riempiti dopo un'esposizione prolungata ad acqua e umidità e includere lo sfregamento a umido se corrisponde alle condizioni d'uso.
Lo stesso inchiostro può stampare su flaconi sia in vetro sia in plastica?
Alcune serie di inchiostri per contenitori indicano più substrati, ma non si deve presumere che un'unica formulazione e un'unica condizione di indurimento siano adatte a ogni rivestimento del vetro o grado di PET, HDPE o PP. Ogni combinazione costruttiva richiede prove preliminari e test nell'impiego finale.
Perché la serigrafia supera i controlli in fabbrica ma si stacca in seguito?
Le cause probabili comprendono reticolazione incompleta, attacco della formulazione, umidità, decadimento del trattamento, variazioni del substrato o del rivestimento, flessione del flacone e prove eseguite prima che l'inchiostro raggiunga le proprietà definitive. I campioni conservati e i dati di processo registrati aiutano a distinguere l'invecchiamento dalle variazioni del processo produttivo.
L'inchiostro UV è sempre migliore di quello a solvente o bicomponente?
No. Gli UV possono consentire una polimerizzazione rapida e una produzione efficiente, ma occorre controllare spettro della lampada, zone d'ombra, spessore del film e adesione. I sistemi a solvente e bicomponenti possono essere adatti a determinati substrati o obiettivi di resistenza. Il sistema migliore è quello validato sul flacone e sulla formulazione effettivi.
Serve una prova di decorazione sul tuo flacone reale?
Invia a Boyu Packaging materiale del flacone, grafica, numero di colori, formulazione da confezionare e prove richieste. Possiamo valutare l'area stampabile, il processo di decorazione e il piano di validazione dei campioni prima di fissare le specifiche di produzione definitive.
Fonti e riferimenti tecnici
I parametri citati sopra sono esempi tratti dai sistemi indicati. Utilizzare sempre la scheda tecnica e la scheda di sicurezza aggiornate dell'inchiostro effettivamente acquistato.
- Scheda tecnica della serie di inchiostri serigrafici Nazdar 2300 UV/UV-LED.
- Inchiostro serigrafico per contenitori Nazdar serie 5100.
- Nazdar: inchiostro UV per contenitori, adesione tra gli strati e trattamento a fiamma.
- Scheda tecnica Marabu Ultra Glass UVGL.
- Scheda tecnica Marabu Mara Glass MGHT.
- ASTM D3359-23, misurazione dell'adesione mediante prova con nastro adesivo.
- ISO 12647-5:2015, controllo di processo per la serigrafia.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch