













Risposta diretta: Per la maggior parte dei flaconi cosmetici trasparenti destinati a grandi volumi, il PET è il primo materiale da prendere in considerazione in quanto può essere leggero, rigido, trasparente, economico su larga scala e compatibile con i sistemi di riciclaggio dei flaconi in PET già consolidati. Il PETG è un copoliestere modificato con glicole utilizzato quando un marchio necessita di pareti più spesse, simili a quelle del vetro, di un’elevata resistenza agli urti o di una forma/lavorazione che un determinato grado di PETG è in grado di gestire meglio. Generalmente ha un costo maggiore per confezione finita e il PETG convenzionale può presentare problemi nel flusso di riciclaggio del PET.
Nessuno dei due materiali è universalmente “migliore” né automaticamente compatibile con una formula. La resistenza chimica varia a seconda del tipo specifico di resina, della concentrazione, della temperatura, del tempo di esposizione, delle sollecitazioni a cui è sottoposta la bottiglia, del tipo di chiusura e della decorazione. Scegliete in base alle specifiche previste per la produzione, quindi testate la confezione completa una volta riempita, non una bottiglia vuota o una resina generica.
La presente guida è destinata ai titolari di marchi cosmetici, agli ingegneri del packaging, ai formulatori, agli imbottigliatori a contratto e ai team di approvvigionamento che intendono confrontare le bottiglie in PET e in PETG per prodotti destinati alla cura della pelle, dei capelli e del corpo, nonché per prodotti correlati al settore dei profumi.
Bottiglie in PET vs PETG: la tabella decisionale
| Fattore decisionale | Flacone in PET | Bottiglia in PETG |
|---|---|---|
| La migliore vestibilità generale | Flaconi trasparenti, leggeri ed efficienti per prodotti per la cura dei capelli, per il corpo e per la cura della pelle a base acquosa, destinati a volumi di vendita medio-alti. | Confezioni di alta qualità, con pareti spesse, dall’aspetto simile al vetro o altamente resistenti agli urti, in cui l’aspetto e la geometria giustificano costi aggiuntivi per il materiale e la lavorazione. |
| Caratteristiche visive | Elevata trasparenza e brillantezza; le bottiglie orientate possono apparire nitide pur rimanendo leggere. | Eccellente trasparenza; spesso utilizzato con basi e pareti spesse per ottenere un effetto simile al vetro. |
| Profilo meccanico | Buona rigidità e buon rapporto resistenza/peso se sottoposto a orientamento per soffiaggio-stiramento. Le pareti sottili possono presentare deformazioni se il progetto o il sistema di prodotto non sono adeguati. | È generalmente apprezzato per la sua robustezza e resistenza agli urti. Le prestazioni dipendono dal grado, dallo spessore delle pareti e dal processo di lavorazione. |
| Resistenza chimica | Adatto a molti sistemi cosmetici, ma non universalmente compatibile. | Non è universalmente superiore al PET. Alcuni studi comparativi controllati dimostrano che il PET offre prestazioni migliori rispetto a diversi gruppi di sostanze chimiche.[1] |
| Processo tipico | Lo stampaggio a iniezione-stiramento-soffiaggio (ISBM), in una o due fasi, è il processo più diffuso per la produzione di bottiglie. | Dipende dal grado e dal design: si può ricorrere allo stampaggio per estrusione-soffiaggio, allo stampaggio a iniezione-soffiaggio, al processo ISBM o allo stampaggio a iniezione. |
| Andamento dei costi | Di solito rappresenta il punto di partenza più economico per la produzione su larga scala di una bottiglia standard leggera. | Spesso i costi della resina e del prodotto finito sono più elevati, soprattutto quando il design è volutamente massiccio o prevede un processo di lavorazione più lento. |
| Riciclaggio su misura | In molti mercati è stato istituito un sistema di raccolta selettiva delle bottiglie, in base al colore, alle etichette, ai tappi, agli additivi e alle modalità di raccolta locali. | Il PETG convenzionale può compromettere il riciclaggio delle bottiglie in PET. È necessario verificare con attenzione il tipo esatto di resina e il flusso locale; alcuni copoliesteri più recenti presentano risultati di compatibilità limitati e condizionati. |
| Sceglilo quando… | Peso, dimensioni, compatibilità con i processi esistenti e compatibilità a fine vita sono gli aspetti principali del brief. | Uno stampo di alta qualità con pareti spesse o un vantaggio produttivo specifico per una determinata classe di prodotto giustifica la maggiore complessità in termini di qualificazione e recupero. |
Cosa sono in realtà il PET e il PETG
PET: resistenza orientata in una bottiglia leggera
PET È il polietilene tereftalato, un poliestere termoplastico. Nel processo di produzione delle bottiglie più comune, la resina viene stampata a iniezione per ottenere una preforma. La preforma trattata viene stirata longitudinalmente e soffiata radialmente in uno stampo raffreddato. Questo orientamento biassiale è uno dei motivi principali per cui una bottiglia in PET sottile può combinare trasparenza, rigidità, resistenza e buone proprietà barriera senza il peso di una parete spessa e solida.[4]
Il PET è quindi ampiamente utilizzato per toner trasparenti, bagnoschiuma, shampoo, balsami, lozioni e prodotti detergenti. Quelli di Boyu soluzioni di flaconi cosmetici in plastica mostrano l'ampia gamma di forme e sistemi di erogazione disponibili, mentre un Linea di flaconi per shampoo e balsamo per animali domestici illustra una tipica applicazione commerciale.
PETG: un copoliestere modificato con glicole, le cui proprietà dipendono dal tipo di grado
PETG È un nome commerciale comunemente utilizzato per indicare un copoliestere di tipo PET modificato con glicole. La modifica apportata dal comonomero inibisce la cristallizzazione e modifica le caratteristiche di lavorabilità e le prestazioni del materiale. È in grado di garantire eccellente trasparenza, resistenza e formabilità; per questo motivo i marchi cosmetici lo utilizzano spesso per la produzione di flaconi a pareti spesse destinati a sieri, lozioni, prodotti da bagno per hotel e linee di cura della pelle di prestigio.
La lettera “G” non indica una ricetta universale. Ad esempio, Eastman descrive un tipo di Eastar destinato alle bottiglie prodotte con estrusione-soffiaggio e alle applicazioni con pareti spesse, mentre un altro tipo moderno di copoliestere è progettato per l’ISBM e per specifiche condizioni di compatibilità con il flusso di PET.[3][10] Ecco perché un acquirente non dovrebbe limitarsi a indicare “PETG” nelle specifiche tecniche e dare per scontato che il processo di lavorazione, la resistenza al calore, le proprietà chimiche o la riciclabilità siano già definiti.
A Esempio di flacone con pompa in PETG mette in evidenza quel linguaggio visivo ricco e imponente che spesso si ricerca per le linee di alta gamma o per il settore dell’ospitalità.
Differenze prestazionali rilevanti nel settore del packaging cosmetico
Chiarezza, spessore delle pareti e valore percepito
Entrambi i materiali possono essere altamente trasparenti. La differenza visibile sugli scaffali deriva solitamente da architettura del pacchetto, non solo il nome del polimero. Una bottiglia in PET soffiata per estensione è spesso progettata per ridurre al minimo il peso in grammi, pur soddisfacendo i requisiti di resistenza al carico dall’alto e agli urti. Una bottiglia per cosmetici in PETG può presentare, di proposito, una base spessa, pareti spesse o una geometria squadrata per imitare il vetro. Quella sensazione di alta qualità è reale, ma lo sono anche la resina aggiuntiva, il peso del carico e le implicazioni produttive.
Se un marchio desidera ottenere un effetto ottico simile a quello del vetro senza il rischio di rottura, è opportuno confrontare un campione reale di PETG con gusci esterni in PET a pareti spesse, stampati a iniezione, e packaging cosmetico in vetro. L’espressione “aspetto di alta qualità” dovrebbe essere tradotta in obiettivi misurabili quali il peso della bottiglia, lo spessore della base, l’opacità, la differenza di colore, la lucentezza, la visibilità della linea di divisione e i segni di affossamento o di scorrimento accettabili.
Rigidità, tenacità e comportamento alla caduta
Il PET orientato offre un rapporto resistenza/peso efficiente, ma una bottiglia eccessivamente leggera può deformarsi, ammaccarsi o presentare deformazioni. Il PETG viene spesso scelto per la sua robustezza e resistenza agli urti, tuttavia una parete spessa può nascondere difetti di progettazione relativi al punto di iniezione, alla linea di saldatura o alle tensioni residue fino a quando la confezione riempita non viene fatta cadere o esposta al contenuto. Nessuna delle due resine garantisce che la pompa montata rimanga bloccata, che il tappo rimanga sigillato o che l’etichetta resista alla flessione della bottiglia.
Specificare le prestazioni a livello di lotto: peso target della bottiglia e tolleranza, distribuzione minima dello spessore nelle zone critiche, resistenza al carico dall’alto, risposta alla compressione, orientamento della goccia dopo il riempimento, tenuta del tappo e difetti estetici accettabili. Una bottiglia pesante non è automaticamente più resistente se la distribuzione del materiale o il design del punto di iniezione sono inadeguati.
Resistenza al calore: non dedurre mai l’idoneità al riempimento a caldo dall’acronimo
La risposta al calore dipende dal grado, dall'orientamento e dal design. A titolo esemplificativo — e non come valore universale del PETG — Eastman riporta per l’Eastar 676 una temperatura di transizione vetrosa di 80 °C e valori di deflessione termica pari a 70 °C a 0,455 MPa e a 64 °C a 1,82 MPa.[2] Una bottiglia può deformarsi al di sotto del valore indicato nella scheda tecnica della resina perché è sottile, sottoposta a sollecitazioni, tappata sotto carico oppure riempita e pallettizzata mentre è ancora calda.
Fornire al fornitore la temperatura massima effettiva della formula al momento del riempimento, il tempo di applicazione del tappo, il metodo di raffreddamento, il picco di stoccaggio, il percorso di trasporto e se la bottiglia è soggetta a carico dall’alto mentre è ancora calda. Approvare l’unità completamente riempita in tali condizioni. Se è richiesto il riempimento a caldo o la sterilizzazione, il PET o il PETG standard potrebbero non rappresentare il punto di partenza corretto; valutare un tipo di materiale e un processo specificamente progettati per tale esposizione.
Protezione dalle barriere e dalla luce
Le pareti trasparenti espongono la formulazione alla luce visibile e ai raggi ultravioletti. Non si deve dare per scontato che né il PET trasparente né il PETG trasparente proteggano il retinolo, alcuni estratti vegetali, i coloranti, le fragranze o altri sistemi sensibili all’ossidazione e alla luce. Le prestazioni di barriera dipendono anche dallo spessore, dall’orientamento, dal rapporto superficie/volume, dalla tenuta della chiusura e dalla durata di conservazione.
Quando la protezione è fondamentale, valutate l’uso di colori ambra o opachi, un assorbitore di raggi UV supportato da valutazioni normative e di riciclabilità, un cartone secondario, uno strato barriera, il vetro o un sistema airless opaco. Boyu’s gamma di flaconi con pompa airless è rilevante quando limitare l'esposizione ripetuta all'aria e il dosaggio controllato sono più importanti rispetto alla visualizzazione della formula.
Resistenza chimica: il malinteso più diffuso sul PETG
Su Internet si sente spesso affermare che il PETG sia semplicemente “più resistente agli agenti chimici” rispetto al PET. Si tratta di un’affermazione troppo generica. Il confronto controllato tra bottiglie in PET e PETG condotto da Corning avverte che la compatibilità varia in base alla concentrazione, alla temperatura, al tempo di esposizione e al carico meccanico. Nella sua matrice di test, il PET ha mostrato una resistenza più favorevole rispetto al PETG per diversi acidi, alcoli, aldeidi, basi, esteri e idrocarburi, mentre i due materiali hanno dato risultati simili per alcune soluzioni acquose.[1] Tali risultati si riferiscono alle confezioni e alle condizioni sottoposte a test; non sostituiscono uno studio sulla confezione di un prodotto cosmetico.
Processi di produzione delle bottiglie in PET e PETG
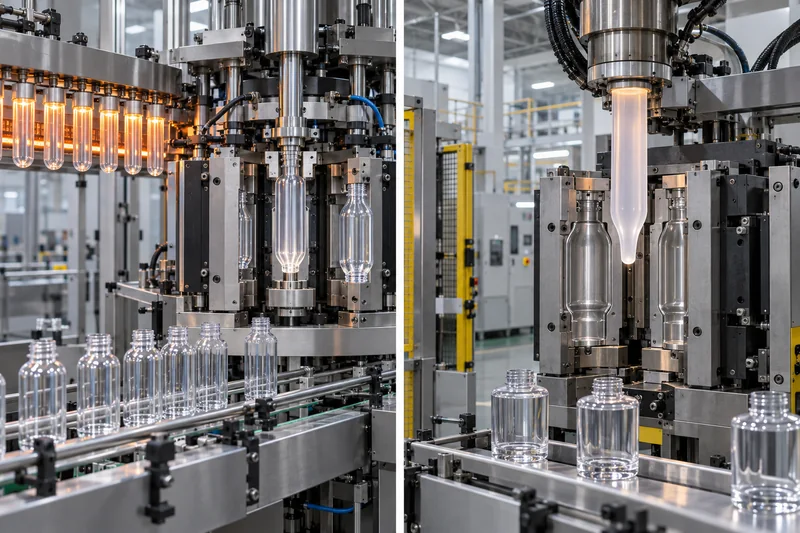
PET: stampaggio a iniezione-stiramento-soffiaggio
- Essiccare e fondere la resina. È necessario tenere sotto controllo l'umidità e le variazioni termiche per preservare le prestazioni e l'aspetto del materiale.
- Stampare a iniezione la preforma. In questa fase viene realizzata con precisione la finitura del collo.
- Riscaldare o riscaldare nuovamente la preforma. Una macchina a ciclo unico le trasferisce direttamente; un percorso a due fasi prevede lo stoccaggio e il riscaldamento delle preforme.
- Fai stretching e soffia. Un'asta di trazione allunga la preforma in senso assiale, mentre l'aria la espande in senso radiale all'interno dello stampo.
- Lascia raffreddare, estrai e controlla. Vengono controllati la distribuzione del peso, la base, il collo, la opacità, il foro e le caratteristiche dimensionali.
Il processo è produttivo ed efficiente in termini di utilizzo del materiale, ma la forma della bottiglia deve consentire rapporti di stiramento controllati e una distribuzione uniforme dello spessore delle pareti. La presenza di un manico, di angoli molto acuti, di spalle molto pronunciate o di un’imboccatura molto ampia potrebbe orientare il progetto verso un altro processo o materiale. Quanto più ampia processo di produzione dei flaconi per shampoo spiega come siano collegati tra loro lo stampaggio a soffiaggio, la decorazione, l'assemblaggio e il controllo qualità.
PETG: selezionare il tipo di resina e il processo di lavorazione contemporaneamente
Un imballaggio in PETG o copoliestere può essere realizzato mediante estrusione-soffiaggio, iniezione-soffiaggio, estrusione-soffiaggio con stiramento o iniezione, a seconda del tipo di materiale e della geometria del componente. Lo stampaggio per estrusione-soffiaggio consente di realizzare bottiglie con pareti spesse e forme che non si basano su una preforma stampata a iniezione separatamente; solitamente lascia una zona di stacco che deve essere ben controllata. I processi a iniezione possono essere utilizzati per barattoli con pareti spesse, gusci o componenti con dettagli precisi. Alcuni copoliesteri modificati sono progettati specificamente per lo stampaggio a iniezione-soffiaggio (ISBM).[3][10]
Chiedete al fornitore quale processo viene proposto e perché. La risposta influisce sull’investimento nello stampo, sul numero di cavità, sul tempo di ciclo, sulla posizione della linea di giunzione o del punto di iniezione, sulla distribuzione dello spessore delle pareti ottenibile, sulla precisione del collo, sulla gestione degli scarti e sul quantitativo minimo d’ordine.
Prezzo, attrezzature e quantità minima ordinabile (MOQ) delle bottiglie in PET e PETG
Il PET rappresenta solitamente la soluzione di partenza più economica per una bottiglia leggera convenzionale su scala commerciale. Il PETG ha spesso un prezzo della resina più elevato e viene frequentemente specificato con pareti più spesse, quindi la differenza può aumentare. Tuttavia, un’affermazione del tipo “il PETG costa 20% in più” non è attendibile senza indicazioni relative a data, regione, tipo di resina, peso in grammi, processo di lavorazione, decorazione e quantità ordinata.
Un utile strumento di valutazione dei costi teorici
Costo stimato della bottiglia = (prezzo della resina al kg × grammi di resina utilizzati per la bottiglia ÷ 1.000 ÷ resa del processo) + conversione + ammortamento delle attrezzature e dei costi di avviamento + decorazione + chiusura/assemblaggio + ispezione + imballaggio + margine del fornitore
Confronta le pacchetti completati e approvati, non i prezzi delle resine. Una bottiglia in PET da 100 mL del peso di 18 g e una bottiglia in PETG a pareti spesse da 100 mL del peso di 45 g non sono prodotti equivalenti. Anche se i prezzi delle resine fossero identici, il costo del materiale non lo sarebbe. Al contrario, una bottiglia in PETG disponibile a magazzino con stampi già esistenti potrebbe risultare più economica per il lancio di un prodotto di nicchia rispetto alla realizzazione di uno stampo in PET su misura.
Perché le quotazioni variano
- Tipo e colore della resina: I prodotti vergini, certificati PCR, la documentazione relativa allo stato di contatto con alimenti, le confezioni UV e le tinte speciali comportano costi e vincoli di approvvigionamento diversi.
- Peso in grammi e resa: Il peso delle bottiglie, gli scarti di avviamento, le rifilature e i pezzi scartati sono più importanti della capacità nominale.
- Attrezzature e cavità: Gli stampi standard riducono i costi iniziali; la geometria personalizzata, un numero maggiore di cavità e una finitura superficiale di alta qualità aumentano l'investimento.
- Tempo di ciclo e lavorazioni secondarie: La stampaggio più lento, il ricottura, la verniciatura a spruzzo, la metallizzazione, la serigrafia, la stampa a caldo e l'assemblaggio comportano fasi aggiuntive e quantità minime di produzione.
- Sistema di chiusura: Un preventivo relativo a una bottiglia che non includa la pompa, il tappo, il rivestimento interno, il tubo di aspirazione e le specifiche di coppia è incompleto.
- Trasporto merci: Le bottiglie con pareti spesse e l’inefficiente impilabilità aumentano il costo per unità vendibile, soprattutto nel trasporto aereo.
La guida Boyu alle Modello di determinazione dei costi delle bottiglie in PET illustra la struttura dei costi in modo più dettagliato. Per quanto riguarda gli acquisti, richiedete un prospetto dettagliato che indichi il peso della bottiglia, la base di resina, lo stato dello stampo, la decorazione, il tappo, la quantità per cartone master, le previsioni di consegna in eccesso o in difetto e l’Incoterm.
Un ordine più consistente comporta sempre una riduzione del costo unitario?
Di norma solo fino a quando non vengono assorbiti i relativi costi di avviamento e le efficienze produttive. Il MOQ può essere applicato separatamente al colore della resina della bottiglia, alla capacità della bottiglia, al colore della pompa, al taglio del tubo di immersione, al lotto di spruzzatura e a ciascuna grafica stampata. La combinazione di 20.000 bottiglie in quattro colori non comporta necessariamente un unico ciclo di produzione da 20.000 pezzi. Chiedete dove si applicano le fasce di prezzo e quale componente determina ciascun quantitativo minimo.
Quali cosmetici sono adatti al PET o al PETG?
| Prodotto | Domande relative alla selezione e all'approvazione dei materiali |
|---|---|
| Tonico a base acquosa o acqua micellare | Inizio: PET leggero per garantire l'efficienza; PETG quando sono richieste ottiche con pareti spesse. Verificate: alcol, profumo, sensibilità alla luce, portata dell'erogatore, tenuta del tappo, perdita di massa e trasparenza. |
| Shampoo, balsamo o bagnoschiuma | Inizio: PET per imballaggi rigidi trasparenti; HDPE/PP per imballaggi opachi o flessibili; PETG per un aspetto di alta qualità o da settore alberghiero. Verificate: tensioattivi, viscosità, forza di compressione, effetto “paneling”, adattabilità della pompa, cadute in bagno ed esposizione dell’etichetta. |
| Lozione o emulsione | Inizio: PET, PETG, PP o sistemi airless, a seconda dei requisiti di viscosità, ossidazione e svuotamento. Verificate: fase oleosa, tensioattivi, portata della pompa, recupero tramite tubo di immersione, spazio di testa e prodotto residuo. |
| Siero | Inizio: PET/PETG per una formula stabile e compatibile; vetro o contenitori airless per un sistema delicato. Verificate: stabilità in condizioni di utilizzo, esposizione all’ossigeno e alla luce, materiali a contatto con la formula, dosaggio e decorazione. |
| Prodotto a base alcolica sotto forma di spray o profumo | Inizio: Confrontate il PET certificato, il copoliestere idoneo, il vetro o un altro sistema collaudato: non basatevi mai solo sull’acronimo. Verificate: contenuto di alcol e profumo, fessurazione da sollecitazione, permeazione, rigonfiamento delle guarnizioni, tenuta, decorazione e obblighi di spedizione. |
| Formula a base di olio o ricca di oli essenziali | Inizio: Lasciamo che sia la compatibilità a decidere: il vetro, un HDPE/PP idoneo o un sistema in poliestere qualificato potrebbero avere la meglio. Verificate: miscela esatta di oli, assorbimento, rigonfiamento, fessurazione da sollecitazione, odore, colore, rivestimento e integrità a lungo termine della tenuta. |
Si tratta di indicazioni di screening, non di approvazioni. Ad esempio, un tonico trasparente e ricco d’acqua può sembrare semplice, ma contenere comunque etanolo, profumi solubilizzati, acidi, estratti vegetali o coloranti che ne modificano il rischio. Verificare l’idoneità formati di confezionamento dei prodotti per la cura della pelle solo dopo aver definito la formula, il target di distribuzione e le esigenze di protezione.
Riciclabilità, PCR e compromessi in materia di sostenibilità
Il PET beneficia, in molti mercati, di un’infrastruttura consolidata per la raccolta e il riciclaggio delle bottiglie. Ciò non significa però che tutte le confezioni cosmetiche in PET siano riciclabili ovunque. Colori scuri, etichette di grandi dimensioni, manicotti incompatibili, decorazioni metalliche, residui di prodotto, dosatori realizzati con materiali misti e le norme locali in materia di raccolta possono tutti ridurre il tasso di recupero.
Il PETG amorfo convenzionale rappresenta un problema nel flusso delle bottiglie in PET, poiché può comportarsi in modo diverso durante la cernita e il ritrattamento. La European PET Bottle Platform ha pubblicato una decisione di non approvazione che sconsiglia l'uso di bottiglie e componenti in PETG nel flusso europeo delle bottiglie in PET.[5] Anche RecyClass considera il PETG e i poliesteri altamente modificati non cristallini come materiali a compatibilità limitata, a meno che una valutazione tecnica approvata non stabilisca diversamente.[7]
Tuttavia, anche l’affermazione “tutto il PETG è non riciclabile” è troppo generica. Gli organismi di settore hanno pubblicato risultati limitati o condizionati per particolari tipi di copoliestere di nuova generazione, in presenza di determinate condizioni di concentrazione e progettazione. Non è sufficiente che un fornitore indichi il “codice di riciclaggio 1”: occorre conoscere l’esatto tipo di resina, l’attuale valutazione di terze parti, le condizioni e l’accettazione da parte del mercato di riferimento. L’identificazione della resina non equivale alla riciclabilità pratica.
Confronta l'intera confezione, non una singola affermazione
- Intensità di materiale: registrare il peso totale della confezione in grammi per dose erogata, compresa la pompa e il tappo di protezione.
- Contenuto riciclato: valutare l’aspetto, l’odore, il colore, le prestazioni meccaniche, l’uniformità della fornitura e la documentazione pertinente.
- Progettazione finalizzata al riciclaggio: valutare il colore, l’area e la densità dell’etichetta, l’adesivo, l’inchiostro, la separazione della chiusura e la decorazione alla luce delle attuali linee guida del mercato di riferimento.[6]
- Protezione del prodotto: una bottiglia più leggera che riduca la durata di conservazione o che presenti perdite durante la distribuzione non rappresenta una riduzione efficace.
- Prodotto residuo: L'evacuazione tramite pompa e lo svuotamento da parte dei consumatori possono incidere in modo significativo sullo spreco di prodotto.
Per le scelte relative alla resina riciclata, utilizzare i prodotti Boyu guida Boyu al packaging cosmetico in PCR come percorso di qualificazione a sé stante, anziché considerare la percentuale di PCR come un semplice elemento di marketing.
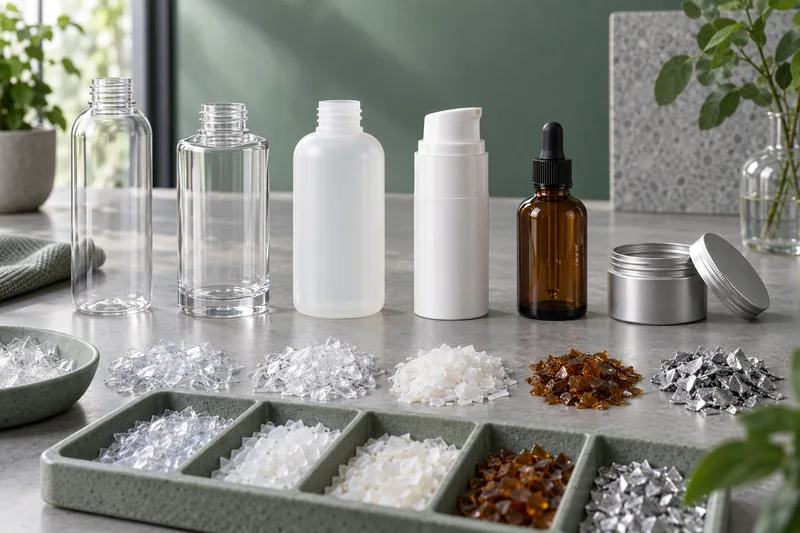
Altri materiali utilizzati per i flaconi cosmetici e i loro ambiti di applicazione
| Materiale | Perché i marchi lo utilizzano | Avvertenze importanti |
|---|---|---|
| HDPE | Resistente, opaco o traslucido, flessibile, ampiamente utilizzato per shampoo, lozioni e applicazioni che richiedono resistenza agli agenti chimici. | La trasparenza simile al vetro è inferiore; occorre ancora valutare la posa a pannelli, la permeabilità, l’adesione delle decorazioni e la compatibilità esatta delle formule. |
| LDPE | Risposta morbida alla pressione per confezioni a rilascio controllato e flessibili. | Ridotta rigidità e barriera per alcuni sistemi; occorre prestare attenzione alle prestazioni dimensionali e alle caratteristiche delle etichette. |
| PP | Comune per tappi, dosatori, vasetti e componenti airless; prestazioni ottimali delle cerniere e ampia flessibilità di progettazione. | Di solito è traslucido piuttosto che trasparente come il vetro; la bassa energia superficiale influisce sulla stampa e sulle etichette. |
| Vetro | Consistenza di alta qualità, elevata barriera ai gas e ampia compatibilità con numerosi sieri, oli e profumi. | Rottura, peso, rivestimento, shock termico, accoppiamento contagocce/tappo e emissioni di carbonio/costi di trasporto. |
| PMMA, SAN o AS | Gusci esterni decorativi rigidi e altamente trasparenti per vasetti di prestigio e confezioni airless. | Spesso non si tratta del componente a contatto diretto con la formula; occorre verificare la separazione tra materiali diversi e la formazione di crepe da sollecitazioni chimiche. |
| Laminati in alluminio o tubolari | Barriera alla luce, pieghevolezza e forma differenziata per creme, gel e prodotti concentrati. | La verniciatura interna/il rivestimento, le ammaccature, le giunture/sigillature, il ritorno elastico, le decorazioni e il sistema di riciclaggio variano a seconda della struttura. |
Come scegliere tra PET, PETG o un altro materiale
Un modello di selezione in otto fasi
- Fissare una formula rappresentativa. Registrare tutti i dati relativi alla composizione, al pH, alla viscosità, alla gradazione alcolica, alla concentrazione di fragranze/oli, alla sensibilità dei principi attivi e alle variazioni previste.
- Definisci il concetto di protezione. Prima di discutere dell'aspetto, occorre definire i requisiti relativi a ossigeno, umidità, luce, contaminazione e durata di conservazione.
- Definire il termine "uso". La capacità, la dose, l’utilizzo con una sola mano, la consistenza morbida o rigida, l’esposizione in bagno o in viaggio, l’uso da parte dei bambini e il prodotto residuo previsto influiscono sulla confezione.
- Definire il ciclo di vita fisico. La temperatura di riempimento, la velocità della linea, la coppia di chiusura dei tappi, l’impilamento a caldo, le condizioni estreme in magazzino, il trasporto e la conservazione da parte dei consumatori sono tutti fattori importanti.
- Tradurre l'estetica in specifiche tecniche. Impostare i limiti relativi a colore, opacità, lucentezza, aspetto delle pareti e del fondo, peso della bottiglia, decorazione e difetti.
- Sistemi completi per schermi. Confronta la bottiglia, l’erogatore/tappo, il rivestimento interno, il tubo di aspirazione, la decorazione e l’etichetta, non le bottiglie prese singolarmente.
- Verificare i dati economici relativi alla produzione e al recupero. Esaminare le attrezzature di serie/personalizzate, il quantitativo minimo ordinabile (MOQ) per componente, il ciclo produttivo, le spese di trasporto, la fattibilità del PCR e le linee guida sul riciclaggio nei mercati di destinazione.
- Verificare, esaminare e approvare. Utilizzare campioni destinati alla produzione, criteri concordati in precedenza e procedure di controllo delle modifiche. Un cambiamento da parte del fornitore relativo al tipo di resina o al trasformatore potrebbe richiedere una nuova qualificazione.
Logica di screening rapido
Inizia con il PET quando le specifiche richiedono una bottiglia trasparente, rigida e leggera, da produrre su larga scala, e il poliestere rappresenta una valida opzione.
Inizia con il PETG/copoliestere quando sono fondamentali caratteristiche quali l’aspetto simile al vetro a pareti spesse, la resistenza agli urti o una particolare geometria/processo — e quando è possibile qualificare con precisione il tipo di vetro, il percorso di recupero e la formula.
Inizia da un’altra parte quando prevalgono fattori quali la sensazione al tatto, l’opacità, un’elevatissima barriera protettiva, la protezione dalla luce, la struttura del ricambio, la lavorazione a caldo o la composizione chimica aggressiva della formula.
Piano di collaudo di qualificazione per un flacone cosmetico
Le linee guida dell'UE sulla sicurezza dei cosmetici riconoscono che l'imballaggio può influire sulla sicurezza attraverso l'interazione, le prestazioni di barriera e la migrazione, e non prescrivono un unico test universale per gli imballaggi dei cosmetici.[8] Negli Stati Uniti, il produttore rimane responsabile della sicurezza del prodotto, compresi i rischi derivanti dal contenitore.[9] Pertanto, il protocollo deve essere basato sul rischio e specifico per ciascun prodotto.
| Flusso di lavoro | Valutazione e dati concreti |
|---|---|
| Dimensioni in entrata | Valutare: collo, altezza, diametro, peso, capacità, distribuzione dello spessore delle pareti e innesto della chiusura. Evidenze: disegno, schema delle quote, dati relativi alle cavità e risultati delle analisi di capacità. |
| Compatibilità e stabilità | Valutare: fessurazione da stress, opacità, rigonfiamento, massa, odore, colore, stabilità della formulazione, rischio di migrazione e funzionalità in diverse direzioni e a diverse temperature. Evidenze: controlli al tempo zero, prelievi programmati, campioni conservati e indagini. |
| Chiusura ed erogazione | Valutare: perdite, coppia, compressione della guarnizione, adescamento/erogazione, tubo di immersione, spruzzo, guarnizione/rivestimento e evacuazione. Evidenze: dati relativi alla coppia, orientamento delle perdite, distribuzione della dose e prodotto residuo. |
| Prova in linea | Valutare: separazione, guida, riempimento, schiumatura, tappatura, etichettatura, codifica, scalfittura e produttività. Evidenze: una prova a ritmo di produzione con componenti destinati alla produzione e impostazioni registrate. |
| Distribuzione | Valutare: caduta con contenuto, vibrazioni, compressione, cicli termici, pressione/altitudine (ove pertinente), decorazione e imballaggio. Evidenze: un protocollo pertinente alla rotta con criteri di fallimento concordati. |
| Utilizzo da parte dei consumatori | Valutare: mani bagnate, cadute in bagno, pompaggio ripetuto, dosaggio, ripristino del pannello, leggibilità e svuotamento. Evidenze: utilizzare la simulazione e il feedback degli utenti rappresentativi, correlato alle misurazioni. |
Una posizione difendibile protocollo di test di compatibilità del packaging cosmetico comprende la formula definitiva, i campioni di controllo, diverse condizioni di conservazione, orientamenti in posizione verticale/capovolta/laterale, ispezioni programmate e criteri di accettazione predefiniti. Non ridurre il rischio legato a una durata di conservazione di diversi mesi a un unico test a caldo di breve durata senza una giustificazione scientifica.
Segnali di guasto che richiedono un'analisi approfondita
- Crepe radiali in corrispondenza del collo, della porta di colata o dei concentratori di sollecitazioni formati durante lo stampaggio.
- Nuova opacità, sbiancamento, appiccicosità superficiale, rigonfiamento, fragilità o odore insolito.
- Formazione di increspature, deformazione della base o variazione di volume dopo il riempimento, il raffreddamento o l’esposizione all’altitudine.
- Perdita di massa, alterazioni del colore, dell’odore o della potenza della formula, oppure pressione anomala nello spazio di testa.
- Gonfiore della guarnizione o del tubo di immersione, perdita di adescamento della pompa, perdite o portata irregolare.
- Difetti relativi all’inchiostro, al rivestimento a spruzzo, alla metallizzazione o alle etichette a seguito del contatto con la formula e dell’abrasione.
Cosa inserire in una richiesta di preventivo per bottiglie in PET o PETG
- Tipo di formula, indicatori di rischio relativi alla compatibilità totale, viscosità, pH, tenore di alcol/olio/profumo e temperatura di riempimento.
- Livello nominale di riempimento, capacità massima, spazio libero richiesto e orientamento della bottiglia durante l’uso.
- Specificare con esattezza la resina richiesta o le specifiche prestazionali; richiedere al fornitore di comunicare e ottenere l’approvazione prima di qualsiasi modifica relativa al tipo di resina, al PCR, ai coloranti o al sito di lavorazione.
- Disegno con finitura del collo, quote critiche, peso in grammi/tolleranza, capacità di trabocco, pannello decorativo e punti di riferimento funzionali.
- Pompa/tappo, rivestimento/guarnizione, tubo di immersione, uscita, coppia di serraggio/sbloccaggio, tipo di chiusura e colore.
- Campioni di riferimento per la valutazione estetica relativi a colore, opacità, bolle, punto di colata, giuntura, avvallamenti, graffi e granelli neri.
- Grafica decorativa, standard cromatici, criteri di adesione, resistenza all’abrasione e agli agenti chimici e struttura dell’etichetta.
- Previsioni annuali, quantità di lancio, frequenza degli ordini, quantità minima ordinabile (MOQ) per componente/colore, proprietà degli stampi e fabbisogno di pezzi di ricambio.
- Mercati di destinazione, imballaggi/documentazione normativa, obiettivi di progettazione finalizzati al riciclaggio ed eventuali dichiarazioni relative al PCR.
- Livello di ispezione, prove funzionali, accordo sul controllo delle modifiche, campioni di conservazione, procedura di gestione delle non conformità e tolleranze di consegna.
Domande frequenti
Il PETG è migliore del PET per i flaconi cosmetici?
Non in linea generale. Il PET è solitamente preferibile per bottiglie trasparenti leggere e scalabili e dispone di un percorso di riciclaggio più consolidato. Il PETG può essere preferibile per prodotti ottici di alta gamma con pareti spesse, per la resistenza agli urti o per esigenze di produzione specifiche legate al tipo di materiale. La compatibilità della formulazione e le prestazioni complessive della confezione determinano il risultato.
Il PETG è più resistente agli agenti chimici rispetto al PET?
Non esiste una gerarchia universale. La resistenza dipende dal tipo di resina, dalla formulazione, dalla concentrazione, dalla temperatura, dal tempo e dallo sforzo. Da un confronto controllato pubblicato è emerso che il PET risulta più resistente del PETG per diversi gruppi chimici; pertanto, è necessario testare concretamente l’imballaggio riempito.[1]
È possibile utilizzare lo stesso stampo per il PET e il PETG?
Non darlo per scontato. Una bottiglia potrebbe richiedere un tipo di resina diverso, una preforma diversa, un rapporto di stiramento diverso, un profilo di temperatura diverso, un sistema di sfiato diverso, un margine di ritiro diverso, una distribuzione dello spessore delle pareti diversa o persino un processo di stampaggio diverso. Chiedi al trasformatore di verificare l’esatta configurazione del progetto e il percorso di lavorazione.
Il PETG può essere gettato nel contenitore per la raccolta differenziata del PET?
Il PETG convenzionale può risultare incompatibile con il flusso delle bottiglie in PET e le linee guida europee ne hanno sconsigliato l'uso. Alcuni specifici tipi più recenti di copoliestere hanno ottenuto valutazioni condizionate, ma ciò non vale per tutte le bottiglie in PETG. Verificare il tipo esatto, la confezione completa e il programma locale.
Qual è il materiale più adatto per il tonico, lo shampoo o la lozione?
Il PET è spesso la prima scelta per flaconi trasparenti e rigidi destinati a tonici o shampoo a base acquosa. Il PETG può essere indicato per confezioni di alta gamma con pareti spesse. Per le lozioni si può optare anche per contenitori airless in PP, HDPE o altri sistemi, a seconda della viscosità, della fase oleosa, della sensibilità all’ossigeno e del sistema di erogazione. È obbligatorio testare la formula finale e il tappo.
Perché una bottiglia in PETG è solitamente più costosa?
La resina PETG può avere un costo maggiore e i prodotti in PETG destinati al settore cosmetico sono spesso realizzati appositamente con un peso maggiore. Il processo di lavorazione scelto, il numero di cavità, il tempo di ciclo, gli scarti, la decorazione e le spese di trasporto possono aumentare ulteriormente i costi. È opportuno confrontare le confezioni finite e approvate con le stesse specifiche tecniche, non i nomi delle resine o la capacità nominale.
Il PET o il PETG possono contenere alcol, oli profumati o oli essenziali?
È possibile, ma nessuno dei due acronimi indica un’approvazione. La gradazione alcolica, la composizione della fragranza o dell’olio, la temperatura di conservazione, le sollecitazioni da stampaggio, la guarnizione, il tubo di immersione e la decorazione influenzano tutti le prestazioni. Utilizzare la formula effettiva nell’ambito di un programma documentato di compatibilità e distribuzione.
Fonti e riferimenti tecnici
Consultato il 4 ottobre 2026. Le schede tecniche dei fornitori descrivono tipi specifici di materiale e non devono essere generalizzate a tutti i materiali in PET o PETG.
- Corning, Confronto tra la resistenza chimica del PET e del PETG.
- Eastman, Scheda tecnica del copoliestere Eastar 676.
- Eastman, Copoliestere Eastar EB062 per bottiglie prodotte mediante estrusione-soffiaggio.
- Federazione britannica delle materie plastiche, Processo di stampaggio a iniezione-stiramento-soffiaggio.
- Piattaforma europea sulle bottiglie in PET, Risultati dei test e pareri tecnici, comprese le decisioni relative alle bottiglie e ai componenti in PETG.
- Piattaforma europea sulle bottiglie in PET, Linee guida per la progettazione delle bottiglie in PET.
- RecyClass, Linee guida per la progettazione finalizzata al riciclaggio delle bottiglie in PET trasparente.
- Commissione europea, Decisione di esecuzione 2013/674/UE relativa alle relazioni sulla sicurezza dei prodotti cosmetici.
- Agenzia statunitense per gli alimenti e i medicinali (FDA), L'autorità della FDA in materia di cosmetici e la responsabilità dei produttori.
- Eastman, Informazioni sul tipo di copoliestere Eastar EN001.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch