














Risposta diretta: Le etichette dei flaconi cosmetici tendono a staccarsi perché l’adesivo sensibile alla pressione non ha mai stabilito un contatto sufficiente con la superficie effettiva del flacone, oppure perché l’umidità, il grasso, la flessione del flacone, la curvatura accentuata o l’abrasione dovuta al trasporto hanno successivamente generato una forza di distacco superiore alla forza di adesione. La soluzione non consiste automaticamente nell’utilizzare una colla “più forte”. Occorre innanzitutto identificare dove si è verificato il cedimento, quindi adattare la superficie del flacone, il materiale di rivestimento, l’adesivo, la geometria dell’etichetta e il processo di applicazione all’intero ciclo di vita del prodotto confezionato.
Una pellicola impermeabile può comunque staccarsi se il suo adesivo è incompatibile, e un adesivo ad alta adesività può comunque non funzionare su una bottiglia bagnata, unta o contaminata. La qualificazione deve prevedere l’utilizzo di bottiglie ed etichette identiche a quelle di produzione, condizioni di applicazione controllate, la formula definitiva, un invecchiamento realistico e l’imballaggio di spedizione effettivo.
La presente guida è destinata a ingegneri specializzati nel packaging dei prodotti cosmetici, team addetti alla qualità dei marchi, aziende di riempimento conto terzi, produttori di etichette e team di approvvigionamento che si occupano di fenomeni quali il sollevamento dei bordi, lo sgretolamento o il distacco completo delle etichette autoadesive.
Come fa un'etichetta autoadesiva a rimanere attaccata a un flacone di cosmetico
Un'etichetta autoadesiva è un insieme di elementi, non un unico materiale. Di norma è composta da un supporto stampabile, un adesivo autoadesivo e una pellicola protettiva utilizzata solo durante la lavorazione e l'applicazione. Eventuali rivestimenti, inchiostri, vernici o laminati opzionali proteggono la grafica, ma modificano anche la rigidità e la forza che tende a riportare l’etichetta alla sua forma piatta originale.
L'adesivo è viscoelastico: se sottoposto a pressione e temperatura adeguate, scorre fino a aderire perfettamente alla struttura microscopica della bottiglia. Questo processo è denominato bagnatura. L'adesione iniziale mantiene l'etichetta in posizione durante l'applicazione; la forza di adesione si sviluppa poi con il tempo di permanenza. L'etichetta rimane piatta solo finché l'adesione all'interfaccia con la bottiglia supera le sollecitazioni combinate derivanti dalla memoria del materiale di superficie, dalla curvatura della bottiglia, dalla deformazione da compressione, dal movimento termico, dall'esposizione al prodotto e dalla manipolazione.
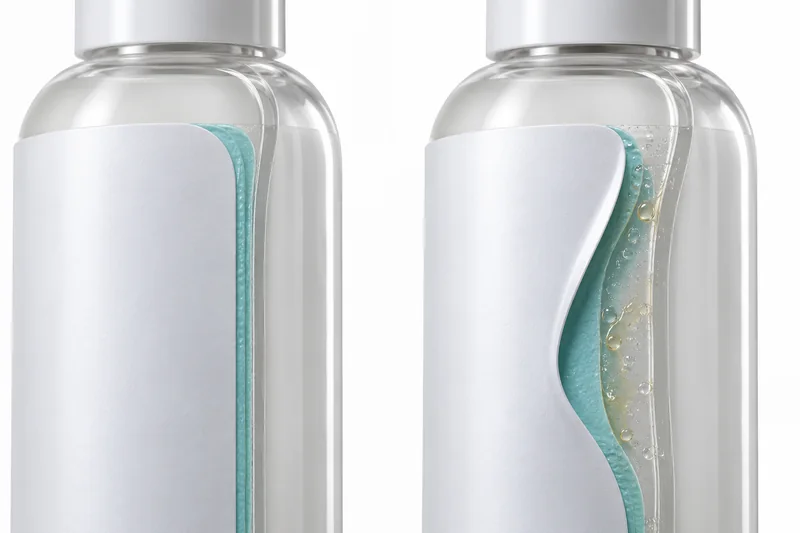
Perché di solito il bordo si solleva per primo
Il bordo di un’etichetta è sia esposto che meccanicamente vulnerabile. Può impigliarsi contro un divisorio del cartone, essere sottoposto a una pressione di pulizia inferiore rispetto alla parte centrale oppure lasciar penetrare una piccola quantità di acqua o olio. Su una bottiglia rotonda, il materiale frontale tende costantemente ad appiattirsi; su una bottiglia affusolata, un’etichetta rettangolare è costretta a seguire due circonferenze diverse. Una volta che un bordo si stacca, l’angolo di distacco locale aumenta e l’area sollevata può propagarsi verso l’interno.
Perché l’umidità, le formule oleose e il trasporto causano il distacco dei bordi
L'umidità e la condensa causano diversi tipi di guasti
L'umidità può alterare le dimensioni del supporto in carta o del rivestimento, causando arricciature, ondulazioni o una maggiore sollecitazione sui bordi. Condensa È l'acqua liquida presente sulla bottiglia; se presente al momento dell'applicazione, forma uno strato di separazione tra l'adesivo e il substrato. Se si forma in un secondo momento, può infiltrarsi in un bordo già indebolito e aggravare il distacco. Il trasferimento di bottiglie fredde in una sala di etichettatura calda e umida è una causa comune di condensa, anche quando la bottiglia sembra quasi asciutta.
Una pellicola resistente all’umidità è utile per i cosmetici destinati al bagno e all’uso in ambienti umidi, ma non giustifica l’etichettatura di un flacone umido. È necessario controllare la temperatura della superficie del flacone in relazione al punto di rugiada dell’ambiente, eliminare l’acqua di risciacquo e mantenere le lame d’aria o l’aria compressa prive di olio e umidità. Anche le bobine di materiale per etichette devono essere condizionate e conservate entro i limiti specificati dal trasformatore, anziché essere prelevate direttamente da un magazzino non climatizzato.
L'olio può danneggiare l'interfaccia dall'esterno oppure mettere in evidenza un altro difetto dell'imballaggio
Gli oli per il viso, gli oli per capelli, i balsami detergenti, i filtri solari e i prodotti profumati possono esporre l’etichetta a oli, esteri, siliconi, alcol o tensioattivi. Il percorso più comune è quello esterno: il prodotto gocciola durante il riempimento, una pompa che perde bagna il bordo dell’etichetta oppure i consumatori maneggiano il flacone con le mani sporche di prodotto. Il liquido può ammorbidire l’adesivo, ridurre la forza coesiva, macchiare la carta, far gonfiare il rivestimento o penetrare per capillarità sotto un bordo rialzato.
Non dare per scontato che l’olio sia penetrato attraverso la parete della bottiglia. Indaga sul percorso seguito. La presenza di prodotto concentrato sotto la pompa o il tappo può indicare una perdita dalla chiusura; una macchia direzionale proveniente dalla spalla della bottiglia indica una contaminazione durante il riempimento; una perdita diffusa attorno a una bottiglia apparentemente asciutta può giustificare ulteriori analisi di compatibilità o di permeazione. Una bottiglia riempita test di compatibilità del packaging cosmetico dovrebbe includere l'etichetta quando è ragionevolmente prevedibile un contatto con la formula.
Il trasporto comporta calore, vibrazioni, compressione e abrasione
Un'etichetta può superare un controllo statico a temperatura ambiente, ma fallire durante la distribuzione. I divisori del cartone possono sfregare contro il bordo anteriore; le bottiglie possono ruotare l'una contro l'altra; un pannello flessibile può "respirare" a causa delle vibrazioni; il calore può ammorbidire alcuni adesivi; le basse temperature possono ridurre l'adesività; e gli sbalzi di umidità possono spostare i supporti in carta. Se la chiusura presenta perdite durante il trasporto, la formula provoca quindi un secondo cedimento dell’adesivo.
Valutare l’unità di vendita al dettaglio completamente riempita nel suo imballaggio finale e nel cartone di spedizione. Scegliere la simulazione relativa al percorso piuttosto che eseguire una prova arbitraria di vibrazione o caduta. La guida di Boyu a prove di trasporto per imballaggi cosmetici spiega perché un metodo di prova non fornisce un unico criterio universale di gravità o di superamento/fallimento.
In che modo il materiale, la finitura e la geometria del flacone influenzano l'adesione dell'etichetta
L’etichetta aderisce alla superficie con cui entra effettivamente in contatto, non al nome della resina indicato su un ordine di acquisto. Coloranti, additivi lubrificanti, agenti antistatici, contenuto riciclato, agenti distaccanti, effetto satinato, vernici, rivestimenti soft-touch e tempo di stoccaggio possono tutti modificare l’interfaccia. L’energia superficiale aiuta a prevedere se un adesivo possa bagnare una superficie pulita, ma di per sé non costituisce un criterio di approvazione. La norma ASTM D2578 avverte espressamente che la tensione di bagnatura da sola non è una misura completa dell’adesione di inchiostri, rivestimenti o adesivi.[2]
| Superficie della bottiglia | Problema tipico di adesione | Un punto di partenza pratico | Cosa deve ancora essere convalidato |
|---|---|---|---|
| PET / PETG | Spesso sono più facili da bagnare rispetto alle poliolefine non trattate, ma la condensa, la deformazione delle pareti sottili, i raggi stretti e i rivestimenti superficiali continuano a causare il distacco. | Adesivo permanente scelto in base al tipo di resina e alle condizioni di utilizzo; pellicola in BOPP o di altro tipo su curve semplici e rigide. | Lotto di bottiglie, rivestimento, temperatura di riempimento, rigidità del pannello, dimensioni dell'etichetta e ciclo di stoccaggio. |
| HDPE / LDPE / PP | Bassa energia superficiale, formazione di incrostazioni da additivi, residui di distacco dallo stampo e deformazione da compressione. | Adesivo progettato per plastiche a bassa energia superficiale; superficie adattabile per flaconi comprimibili o con curvature composte; trattamento controllato, se specificato. | Resina esatta, livello PCR, colore, durata del trattamento, cicli di flessione ed esposizione della formula. |
| Vetro | In genere è preferibile che il vetro sia pulito e liscio, ma i rivestimenti della parte fredda, il silicone, il grasso, la polvere, la condensa o la vernice spruzzata possono costituire la vera superficie di adesione. | Scegliere l'adesivo adatto al vetro grezzo o rivestito e mantenere la superficie dell'etichetta pulita e asciutta. | Sistema di rivestimento, polimerizzazione, curvatura del flacone, umidità di stoccaggio e finitura decorativa. |
| Superficie verniciata, satinata o con finitura soft-touch | È il rivestimento — e non il vetro o la plastica sottostanti — a determinare l’adesione. Una scarsa adesione tra il rivestimento e la bottiglia può sembrare un difetto dell’etichetta. | Verificare l'intero insieme rivestimento/etichetta dopo la completa polimerizzazione del rivestimento. | Adesione del rivestimento, ritenzione del solvente, compatibilità dell'adesivo dell'etichetta, macchie e rilavorazione. |
Quando si deve scegliere tra soluzioni di flaconi cosmetici in plastica, indicare al produttore di etichette la resina, la finitura superficiale e la flessibilità esatte del prodotto, non limitandosi a specificare semplicemente “plastica”. Per packaging cosmetico in vetro, specificare se l'etichetta entra in contatto con il vetro nudo, la satinatura, la verniciatura a spruzzo o un altro rivestimento.
Diametro, conicità, giunture e pannelli flessibili
- Diametro ridotto: aumenta la tendenza dell'etichetta a distendersi. Utilizzare una struttura più sottile e più flessibile ed evitare larghezze di avvolgimento eccessive.
- Conicità: potrebbe richiedere una linea di fustellatura curva. Un’etichetta rettangolare non può adagiarsi in modo naturale su un pannello conico.
- Giuntura dello stampo o trama: riduce il contatto effettivo e può creare un percorso d'aria. Tenere i bordi critici lontani dalle discontinuità.
- Pannello di compressione: sottopone ripetutamente a sollecitazioni il materiale di rivestimento e l'adesivo. Testare le bottiglie riempite sottoponendole a cicli rappresentativi di compressione e recupero.
- Pannello portaetichetta incassato: protegge dai graffi, ma l'etichetta deve rientrare completamente all'interno del pannello senza superare i raggi di curvatura.
Etichette in carta o in pellicola: quale tipo di etichetta è più sicuro?
Non esiste un materiale di rivestimento universalmente migliore. Il materiale di rivestimento determina la stampa, l’aspetto, la resistenza all’umidità, alle abrasioni e la conformabilità meccanica; l’adesivo garantisce il fissaggio alla bottiglia. Devono essere specificati insieme. Le guide ai materiali di Avery Dennison distinguono le pellicole rigide per curve semplici dalle pellicole conformabili per forme compressibili o complesse, mentre la guida alla carta identifica l’umidità, la resistenza a olio e grasso, la resistenza all’umidità e la rigidità come proprietà di selezione distinte.[5][6]
| Materiale frontale | Punti di forza | Principale rischio di guasto | Applicazioni iniziali adatte |
|---|---|---|---|
| Carta patinata o resistente all’umidità | Aspetto tattile di alta qualità, opacità, ampia gamma di opzioni di stampa e costo spesso vantaggioso. | Espansione dovuta all’umidità, strappi, macchie, capillarità ai bordi e rigidità nei raggi stretti. Un laminato può proteggere la superficie, ma ne aumenta la rigidità. | Utilizzare barattoli o bottiglie a secco quando il tipo di prodotto qualificato presenta i livelli richiesti di umidità e resistenza all’acqua e all’olio. |
| Pellicola in BOPP / PP | Resistente all’acqua, superficie di stampa pulita, aspetto “senza etichetta” bianco o trasparente, buona stabilità dimensionale. | Un tipo di carta rigido o di grosso spessore può ondularsi nelle curve strette; le etichette trasparenti mettono in evidenza bolle, opacità e polvere. | Contenitori rigidi in PET, vetro e moderatamente curvi, con adesivo compatibile con il substrato. |
| PE o pellicola MDO flessibile | Si adatta e segue i movimenti dei contenitori comprimibili o con curvature composte. | La compatibilità con la stampa e lo strato di finitura, l’elasticità, l’erogazione e la stabilità dimensionale richiedono un controllo accurato. | Flaconi a pressione in HDPE/LDPE e confezioni curve per la cura della persona. |
| Pellicola in PET | Stabilità dimensionale, trasparenza e possibilità di realizzare strutture durevoli e resistenti agli agenti chimici e alle abrasioni. | Una maggiore rigidità può aumentare la sollecitazione sui bordi in caso di bottiglie con raggio ridotto o flessibili. | Contenitori rigidi e applicazioni che richiedono un'elevata resistenza dopo la qualificazione chimica. |
Adesivi acrilici, adesivi termofusibili a base di gomma e adesivi acrilici a base di solventi
Le denominazioni delle famiglie di adesivi rappresentano solo un punto di partenza. Gli acrilici in emulsione sono ampiamente utilizzati laddove sono importanti la trasparenza, l’adesione a lungo termine e la resistenza al calore, ai raggi UV o ai plastificanti. Gli adesivi hotmelt a base di gomma offrono spesso un’elevata adesività iniziale e possono essere adatti ad applicazioni su superfici ruvide o a basse temperature, ma il loro comportamento in presenza di calore, raggi UV e solventi dipende dall’esatto tipo di prodotto. Gli acrilici a solvente possono offrire un'ampia resistenza all'acqua, al calore e agli agenti chimici per applicazioni esigenti. Si tratta di tendenze a livello di famiglia di prodotti, non di approvazione di una specifica etichetta.[4]
Richiedete il codice esatto del prodotto adesivo, la scheda tecnica, i substrati consigliati, la temperatura minima di applicazione, l’intervallo di temperatura di esercizio, l’adesività iniziale, l’adesione finale, la resistenza agli ingredienti cosmetici indicati e le implicazioni relative al riciclaggio. La dicitura “acrilico permanente” non costituisce una specifica completa.
Identificare il distacco in base al tipo di guasto
Non staccare tutte le etichette difettose e non gettare via le prove. Fotografare il difetto così com’è, annotare l’orientamento della bottiglia e il lotto, quindi staccare con cura un campione e registrare dove rimane l’adesivo. L’aspetto del difetto è un indizio, non una prova definitiva, ma restringe notevolmente il campo delle ipotesi.
| Comportamento osservato | Interfaccia a rischio di guasto | Come confermare | Indirizzo dell'intervento correttivo |
|---|---|---|---|
| L'adesivo rimane sull'etichetta; la bottiglia appare pulita | Scarsa adesione tra l'adesivo e la bottiglia dovuta a bassa energia superficiale, contaminazione, applicazione a freddo o pressione insufficiente. | Confrontare bottiglie pulite e non trattate, lo stato della superficie, la temperatura di applicazione e la pressione controllata del rullo. | Preparare correttamente la superficie oppure scegliere un adesivo adatto al supporto; verificare l'efficacia del trattamento, se applicato. |
| Adesivo visibile sia sull'etichetta che sul flacone | Rottura coesiva o rammollimento dell'adesivo, probabilmente dovuto all'esposizione al calore, all'olio o a solventi. | Confrontare i controlli non esposti; esporre ai componenti effettivi della formula secondo un protocollo definito. | Definire una struttura adesiva adeguata dal punto di vista chimico e termico. |
| Sulla bottiglia rimangono residui di adesivo; la superficie si stacca o si delamina | Difetti nel materiale di supporto/nell’ancoraggio adesivo, nel laminato o nel rivestimento. | Confronto al microscopio e analisi del convertitore in merito a finitura, laminato, essiccazione dell’inchiostro e struttura. | Modificare la struttura dell'etichetta o il processo di lavorazione; una maggiore adesione alla bottiglia, da sola, non risolverà il problema. |
| Entrambi i bordi verticali si sollevano; il centro rimane saldo | Memoria del materiale di superficie, raggio stretto, conicità, rettangolo sovradimensionato o bassa pressione sul bordo. | Prova a utilizzare una superficie più sottile/adattabile, un’etichetta più piccola o una linea di fustellatura arcuata, mantenendo costante la quantità di adesivo. | Ridurre lo sforzo meccanico di pelatura e migliorare la pulizia sul bordo d'uscita. |
| Isole casuali, bolle o rilascio irregolare | Polvere, goccioline, olio, impronte digitali, pannello ruvido, aria intrappolata o ovalizzazione della bottiglia. | Identificare i difetti in base alla posizione della linea, alla cavità, al contatto con l'operatore e alla fonte di contaminazione. | Eliminare le impurità; stabilizzare la movimentazione delle bottiglie, il loro sostegno e la pressione dell'applicatore. |
| Il guasto ha origine sotto il tappo o la pompa | Presenza di schizzi, perdite dalla chiusura o residui di prodotto che colano sull’etichetta. | Utilizzare il tracciamento con colorante/assorbente, i controlli di massa e le indagini sulla chiusura e sulle perdite. | Risolvere prima il problema di riempimento o sigillatura; quindi ricertificare l'etichetta esposta. |
| Solo segni di sfregamento o sollevamenti sul lato a contatto con il cartone dopo la spedizione | Abrasione, vibrazioni, rotazione della bottiglia o spazio ristretto. | Prima di effettuare una prova di carico rilevante per il percorso, segnare l’orientamento e controllare i punti di contatto. | Modificare lo spazio libero/la protezione durante l’imballaggio oppure verificare l’idoneità di una superficie/laminato più resistente e di una geometria dei bordi più robusta. |
Un protocollo di qualificazione giustificabile per le etichette dei flaconi cosmetici
Non esiste un valore universale di forza di distacco né un limite ammissibile di sollevamento del bordo valido per tutti i flaconi cosmetici. La norma ASTM D3330 prevede metodi di distacco controllati a 90° e 180° ed è utile per confrontare materiali sensibili alla pressione o lotti di produzione, ma l’ASTM precisa che tale metodo non è in grado di identificare la causa specifica della non uniformità.[1] La FINAT prevede inoltre metodi specifici per la resistenza alla pelatura, al taglio, all’adesione ad anello, all’invecchiamento, all’adesione a bassa temperatura, alla stabilità dimensionale e alla resistenza chimica.[3] Un test su un pannello di riferimento piatto non riproduce le caratteristiche di un flacone cosmetico curvo, comprimibile o rivestito.
1. Definire con precisione la configurazione del test
- Bottiglia: fornitore, stampo/cavità (se disponibile), tipo di resina, percentuale di PCR, colore, rivestimento superficiale, età, dimensioni e geometria del pannello dell'etichetta.
- Etichetta: codice e spessore del materiale di base, codice e tipo di adesivo, supporto protettivo, strato di finitura, inchiostro, vernice/laminato, forma della fustella, dimensioni e direzione di srotolamento.
- Applicazione: macchina, velocità, supporto per bottiglie, rullo/tampone di pulizia, regolazione della pressione, temperatura delle bottiglie e dell'ambiente, umidità relativa e metodo di pulizia.
- Prodotto: formula finale, temperatura di riempimento, livello di riempimento, chiusura e possibili schizzi/modalità di utilizzo da parte del consumatore.
- Distribuzione: cartone per la vendita al dettaglio, divisori, imballaggio collettivo, pallet o percorso di spedizione dei pacchi e condizioni climatiche previste.
2. Stabilire un valore di riferimento controllato
Applicare le etichette su bottiglie pulite, asciutte e destinate alla produzione, rispettando i tempi di applicazione indicati dal fornitore dell’adesivo. Registrare la posizione dell’etichetta, la presenza di bolle d’aria, le grinze, lo stato dei bordi e quello della superficie della bottiglia. Utilizzare un rullo manuale controllato per i test di laboratorio oppure documentare le impostazioni effettive dell’applicatore per le prove in linea. Effettuare i test su più di un lotto di bottiglie, su diverse posizioni del rotolo di etichette e su fonti di produzione significative; un singolo campione perfetto non può rappresentare il processo.
Effettuare i controlli nei momenti prestabiliti per lo sviluppo dell’adesione — ad esempio immediatamente, dopo un breve periodo di posa e a intervalli successivi concordati — ma attenersi alle indicazioni del fornitore dell’adesivo per definire il programma definitivo. Non spedire né raffreddare le etichette prima del periodo minimo concordato per lo sviluppo dell’adesione, a meno che tale manipolazione accelerata non faccia intenzionalmente parte della prova.
3. Affrontare ogni singolo meccanismo di guasto separatamente, poi nel loro insieme
- Umidità e condensa: utilizzare condizioni di temperatura e umidità relativa definite dall'utente e transizioni che rappresentino l'uso in magazzino o in bagno; registrare la condensa sulla superficie del flacone, non solo i valori di riferimento della camera.
- Schizzi d'acqua e di latte in polvere: Esporre la superficie e i bordi più esposti all’acqua e alla formula finale effettiva. Indicare di pulire/rimuovere i residui solo se i consumatori intendono farlo.
- Resistenza agli oli e ai solventi: Verificare che l'etichetta stampata/laminata e l'adesivo finiti corrispondano agli ingredienti indicati o alla formula completa. Evitare di sostituire un cosmetico complesso con un unico solvente, a meno che lo studio non sia esplicitamente uno studio di screening.
- Temperatura: distinguere tra temperatura di applicazione e temperatura di esercizio. Indicare “magazzino caldo”, “distribuzione a freddo” o “ciclo termico” solo se pertinente.
- Utilizzo meccanico: aggiungere cicli di compressione/rilascio per le confezioni flessibili e di abrasione/sfregamento per le bottiglie con manico o quelle imballate in modo compatto.
- Distribuzione: Testare le unità imballate nella fase finale di confezionamento sottoponendole alla sequenza prescelta di vibrazioni, cadute, compressione e condizioni atmosferiche. L’ISTA sottolinea che le sue procedure generali di simulazione riproducono combinazioni di rischi legati al trasporto, piuttosto che garantire il rispetto di ogni singolo requisito dei vettori.[10]
4. Definire i criteri di accettazione prima di vedere i risultati
Specificare come viene misurato il sollevamento dei bordi — distanza massima di sollevamento, perimetro interessato o un altro parametro riproducibile — e in quale momento. Includere: assenza di rilascio completo, assenza di testo obbligatorio illeggibile o mancante, leggibilità del codice a barre ove richiesto, assenza di trasferimento di inchiostro o macchie inaccettabili e assenza di interferenze causate dall’etichetta con la chiusura o l’uso. Il limite deve tenere conto della sicurezza del prodotto, delle informazioni normative, dell’immagine del marchio, dei requisiti di vendita al dettaglio e della capacità di processo; non deve essere ampliato a seguito di un difetto al solo scopo di accettare il lotto.
Inserire i test sulle etichette nel contesto più ampio di test di qualificazione dei flaconi per cosmetici. Il risultato indicato sull'etichetta non può compensare eventuali perdite, l'instabilità della formula o un malfunzionamento dell'erogatore.
Come le fabbriche impediscono che le etichette si stacchino
Prima della produzione: definire il sistema di etichettatura come specifica controllata
- Approvare un disegno quotato della bottiglia che includa il pannello dell'etichetta, i dati relativi alla curvatura e alla conicità, la linea di giunzione dello stampo e le zone da evitare.
- Specificare la composizione dell'etichetta in base al produttore e al codice prodotto, non utilizzando termini generici come “adesivo in PP bianco”.”
- Approvare la grafica, il tracciato di fustellatura, la direzione di srotolamento, il nucleo, le regole di giunzione, lo spazio tra le etichette e i segni di riferimento per l’applicatore effettivo.
- Definire la durata di conservazione e le condizioni di stoccaggio dei rotoli di etichette; applicare il principio “prima scadenza, prima uscita” (FIFO) nei casi in cui sia prevista una durata di conservazione.
- Dopo la qualificazione del prodotto confezionato, utilizzare un campione di riferimento firmato e destinato alla produzione, non un prototipo vuoto etichettato a mano.
Controlli in entrata su bottiglie ed etichette
Controllare le bottiglie per verificare l'assenza di polvere, olio, silicone, agenti distaccanti, condensa, indurimento del rivestimento, consistenza, ovalità e dimensioni dei pannelli. I controlli dell’energia superficiale o della tensione di bagnatura possono monitorare un processo convalidato, ma non possono sostituire le prove di adesione sulla confezione reale. Ispezionare i rotoli di etichette per verificarne la corretta struttura, la larghezza, l’avvolgimento, la qualità della fustellatura, l’arricciatura dei bordi, la fuoriuscita di adesivo, i danni al liner, il telescopaggio, la storia di stoccaggio e l’identificazione tracciabile del lotto.
Controlli della linea di applicazione
- Portare a temperatura ambiente le bottiglie e i rotoli; verificare che la bottiglia abbia una temperatura superiore al punto di rugiada e che sia visibilmente asciutta.
- Tenere gli spray al silicone, le lozioni per le mani, gli agenti distaccanti e i prodotti di manutenzione oleosi lontani dal pannello dell'etichetta e dall'applicatore.
- All'avvio e durante i cambi di produzione, verificare l'allineamento dell'applicatore, il supporto del flacone, lo stato del rullo o della spazzola di applicazione, la pressione, la velocità e il contatto del bordo posteriore.
- Prima dell'etichettatura, assicurarsi che non vi siano schizzi di riempimento né perdite dal tappo o dalla pompa. I residui di pulizia possono essere dannosi quanto il prodotto che rimuovono.
- Approvare i primi pezzi prodotti e i campioni periodici provenienti da diverse cavità delle bottiglie, rotoli di etichette, turni e teste di produzione.
- Attendere il tempo di indurimento specificato prima di inscatolare, raffreddare, avvolgere con pellicola termoretraibile o spedire.
Imballaggio, tracciabilità e controllo delle modifiche
Le scatole di cartone e i divisori devono impedire lo sfregamento tra le etichette, la rotazione delle bottiglie e la pressione puntiforme sui bordi delle etichette. Conservare i campioni etichettati e riempiti indicando il lotto delle bottiglie, il lotto delle etichette, il lotto della formula, la data di applicazione e le impostazioni della linea di produzione. Rivalutare le modifiche relative al livello di resina/PCR, al trattamento superficiale, al rivestimento, al fornitore delle bottiglie o allo stampo, al materiale di superficie dell’etichetta, all’adesivo, al laminato, all’inchiostro, alla linea di fustellatura, all’applicatore, alla temperatura di riempimento, alla formula o al confezionamento. Un aspetto simile non implica l’equivalenza.
Cosa fare quando un lotto di produzione presenta già segni di distacco
- Mettere in quarantena l'ambito interessato. Conservare i prodotti finiti, i prodotti in lavorazione e i relativi lotti di bottiglie/etichette. Non ripiegare gli angoli e non autorizzare la spedizione.
- Individuare il difetto. Registrare la data di comparsa, l'orientamento della bottiglia, il bordo dell'etichetta, la posizione della confezione, la cavità/il lotto, la posizione del rotolo, il turno, la testina dell'applicatore e la cronologia ambientale.
- Proteggere le prove. Conservare le unità difettose, i campioni di controllo non difettosi, le etichette inutilizzate, i flaconi senza etichetta, la formula e i materiali di imballaggio.
- Identificare l'interfaccia difettosa. Utilizzare la matrice dei residui e dei sintomi riportata sopra, ricorrere alla microscopia ove opportuno e condurre prove comparative controllate, anziché modificare più variabili contemporaneamente.
- Separare il materiale dal processo. Confrontare l'etichetta rimasta sulla bottiglia pulita, l'etichetta attuale su una bottiglia di riferimento approvata, un adesivo alternativo con lo stesso rivestimento e un rivestimento alternativo flessibile con lo stesso adesivo.
- Verifica il percorso del prodotto. Se si riscontra la presenza di olio o latte artificiale, verificare eventuali perdite dal riempimento e dalla chiusura prima di attribuire la colpa all’etichetta.
- Approvare la disposizione e le azioni correttive e preventive (CAPA). Rielaborare, applicare etichette aggiuntive, smistare o scartare i prodotti secondo il sistema di qualità; rivalidare il sistema corretto e aggiornare il piano di controllo.
Quando è possibile rietichettare le bottiglie?
Apporre una nuova etichetta solo se è possibile rimuovere quella originale senza danneggiare la bottiglia, il rivestimento o la tracciabilità obbligatoria; se la superficie può essere pulita e asciugata con un processo approvato; se l’etichetta sostitutiva è conforme; e se tutte le indicazioni richieste rimangono corrette e leggibili. Una sovraetichetta può essere accettabile solo se non nasconde informazioni contrastanti, non compromette l’indicatore di manomissione, non crea un bordo a gradini inaccettabile né compromette la lettura del codice a barre.
Non improvvisare utilizzando pistole termiche, solventi aggressivi, primer o colla aggiuntiva sui prodotti cosmetici già confezionati. Tali metodi possono causare screpolature nella plastica, danneggiare i rivestimenti, ammorbidire la confezione del prodotto, lasciare residui o comportare rischi per la sicurezza dell’operatore. Le etichette di carta imbevute di olio, i flaconi contaminati o le confezioni con perdite non risolte dai tappi spesso richiedono lo scarto piuttosto che una riparazione estetica.
Cosa devono includere gli acquirenti in una richiesta di offerta (RFQ) relativa alle etichette e nelle specifiche di approvazione
Invia al fornitore:
- Campioni fisici delle bottiglie realizzati con ciascun materiale/finitura pertinente, oltre ai disegni e alle dimensioni dei pannelli delle etichette.
- Tipi di formule ed esposizioni specifiche: acqua, oli, esteri, alcool, profumi, tensioattivi, filtri solari e detergenti.
- Metodo di applicazione, velocità della linea, temperatura delle bottiglie e del prodotto da riempire, condizioni ambientali e sistema di pulizia disponibile.
- Ambienti di utilizzo: bagno, doccia, salone di bellezza, viaggi, refrigerazione, magazzini a temperatura elevata, e-commerce o pallet per la vendita al dettaglio.
- Grafica, metodo di stampa, laminazione/verniciatura, codice a barre, note legali e vincoli relativi al riciclaggio.
- Metodo di prova, condizionamento, motivazione della scelta del campione, misurazioni e criteri di accettazione concordati preventivamente.
Rappresentante della rosa dei candidati formati di confezionamento dei prodotti per la cura della pelle prima della fase di prova dell'etichetta, in modo che il trasformatore possa verificare la curvatura, la finitura e la flessibilità effettive. Un campione di materiale piatto o un mock-up digitale non consentono di valutare le prestazioni della bottiglia finita.
Un’etichetta di un prodotto cosmetico che si sta staccando può costituire un problema di conformità?
In linea di principio, sì. Negli Stati Uniti, la FDA stabilisce che le indicazioni obbligatorie riportate sulle etichette dei cosmetici debbano essere ben visibili e evidenti, in modo che i consumatori possano notarle e comprenderle facilmente nelle normali condizioni di acquisto.[8] Nell’Unione europea, l’articolo 19 del regolamento (CE) n. 1223/2009 prevede che sul contenitore e sull’imballaggio figurino determinate informazioni, riportate in caratteri indelebili, facilmente leggibili e ben visibili.[9]
Tali norme non prescrivono un unico tipo di adesivo né un unico test di distacco. Tuttavia, se un’etichetta recante le informazioni richieste si stacca, si arriccia coprendo il testo o diventa illeggibile, il prodotto finito potrebbe non soddisfare più i requisiti di presentazione applicabili. La verifica della conformità alle normative specifiche del mercato dovrebbe quindi far parte del processo di approvazione delle etichette, in particolare per le bottiglie di piccole dimensioni, le etichette multilingue e i prodotti venduti senza confezione esterna.
Errori comuni che causano ripetuti fallimenti
- Specificando solo il materiale di rivestimento: “La dicitura ”etichetta in BOPP” non fornisce alcuna indicazione riguardo all’adesivo, al rivestimento superficiale, alla laminazione o all’effettivo punto di contatto con la bottiglia.
- Utilizzo di una valvola di sfiato in acciaio o in vetro come criterio di approvazione della bottiglia: I dati del pannello di riferimento garantiscono la coerenza; non riproducono però la curvatura, il rivestimento, la flessione o la contaminazione.
- Pulizia manuale di ogni flacone di prova: Ciò potrebbe nascondere un problema di contaminazione in produzione. Effettuare i test sia sul normale processo controllato che sui campioni sottoposti a pulizia diagnostica.
- Sostituzione contemporanea dell'adesivo, del materiale di rivestimento e della linea di fustellatura: il risultato potrebbe migliorare, ma il team non saprà quale variabile abbia risolto il problema né come controllarla.
- Approvazione immediata dopo la presentazione della domanda: Durante la formazione dell'adesione e mentre il materiale di rivestimento esercita una trazione continua contro la curva, può verificarsi un sollevamento ritardato dei bordi.
- Testare esclusivamente bottiglie vuote in posizione verticale: La formula, le perdite di tenuta, l'uso sotto pressione e l'usura delle guarnizioni possono essere i fattori scatenanti.
- Considerare l'energia superficiale come una garanzia: Un risultato espresso in dyne è un indicatore del processo, non una prova delle prestazioni complessive dell'etichetta.
Domande frequenti
Qual è la marca migliore per un bagno umido?
Una struttura a film resistente all’umidità rappresenta spesso un punto di partenza migliore rispetto alla normale carta non protetta, ma la scelta ottimale dipende comunque dal materiale del biberon, dalla sua curvatura, dalla compressione, dall’adesivo, dalla protezione della stampa e dal fatto che l’acqua o il latte in polvere raggiungano o meno il bordo. Applicare su un biberon pulito e asciutto e verificare i cicli di umidità/condensa con la confezione finale riempita.
Perché le etichette si staccano più facilmente dalle bottiglie in HDPE e PP?
L’HDPE e il PP non trattati sono materie plastiche a bassa energia superficiale, pertanto alcuni adesivi per uso generico non riescono a bagnarle a sufficienza. La formazione di residui di additivi, i prodotti distaccanti e la deformazione da compressione possono rendere l’operazione ancora più difficile. Utilizzare un adesivo specifico per quella particolare superficie poliolefinica o un trattamento superficiale convalidato, oltre a un materiale di rivestimento flessibile che si adatti alla flessione della bottiglia.
Perché un'etichetta impermeabile continua a staccarsi?
“Il termine ”impermeabile” potrebbe riferirsi solo alla pellicola o alla superficie stampata. L’adesivo potrebbe comunque non essere adatto alla bottiglia, la superficie potrebbe essere stata bagnata al momento dell’applicazione, potrebbe esserci traccia di olio sul bordo oppure il materiale di superficie potrebbe essere troppo rigido per la curvatura. Richiedete le specifiche complete relative al materiale di superficie, all’adesivo e alla finitura e testate la confezione assemblata.
È necessario pulire ogni flacone di cosmetico con alcol prima di apporvi l'etichetta?
Non automaticamente. Un metodo di pulizia approvato dal fornitore può essere utile, ma la pulizia con solventi non controllata comporta la formazione di residui, elettricità statica, variazioni nella procedura da parte degli operatori e possibili danni al rivestimento o alla plastica. L’obiettivo produttivo è ottenere bottiglie costantemente pulite e asciutte grazie a un processo convalidato. Utilizzate campioni puliti a mano a scopo diagnostico, quindi progettate un sistema di controllo scalabile.
Un adesivo più forte impedisce sempre il distacco dei bordi?
No. Una maggiore adesività non può risolvere i problemi legati alla condensa, alla presenza di olio, a una pulizia inadeguata, a un rivestimento incompatibile, a un’eccessiva rigidità dell’etichetta, a una linea di fustellatura rettangolare su una superficie rastremata o all’abrasione del cartone. Potrebbe inoltre rendere più difficile la rietichettatura o compromettere il riciclaggio. Individuare l’interfaccia limitante prima di sostituire l’adesivo.
Fonti e riferimenti tecnici
- ASTM D3330/D3330M-04(2025), Metodo di prova standard per l'adesione al distacco del nastro sensibile alla pressione.
- ASTM D2578-23, Metodo di prova standard per la tensione di bagnatura dei film di polietilene e polipropilene.
- Manuale tecnico FINAT: metodi di prova per le etichette autoadesive.
- Avery Dennison, Guida tecnica alle tecnologie adesive, ASEAN 2025.
- Avery Dennison, Guida tecnica ai materiali per pellicole, Nord America 2025.
- Avery Dennison, Guida tecnica sui materiali cartacei.
- Avery Dennison, Guida tecnica all'applicazione delle etichette da collo.
- US FDA — Sintesi dei requisiti di etichettatura dei cosmetici.
- Regolamento (CE) n. 1223/2009 sui prodotti cosmetici, articolo 19.
- Associazione internazionale per la sicurezza dei trasporti, Procedure di prova.


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch