














Risposta diretta: una bottiglia può superare i controlli dimensionali, di caduta e di tenuta di base, ma presentare comunque perdite dopo il riempimento, poiché la guarnizione è solo una delle componenti di un sistema di tenuta complesso. La formula può essere assorbita dalla guarnizione e causarne il rigonfiamento o l’ammorbidimento; può estrarre ingredienti e causarne il restringimento o l’indurimento; oppure il tappo, la guarnizione e la sede del flacone possono perdere la pressione di contatto a causa di deformazione permanente da compressione, scorrimento, perdita di coppia, cicli termici o disallineamento geometrico.
La soluzione non consiste automaticamente nell“”utilizzare silicone“ o nel ”serrare il tappo”. È necessario identificare con precisione il composto e la struttura della guarnizione, testarla con la formula effettiva, misurarne le variazioni dimensionali e meccaniche, quindi testare la confezione completa riempita a una coppia di serraggio controllata in condizioni di invecchiamento e distribuzione. Non esiste un materiale universale per le guarnizioni cosmetiche né un’unica percentuale di rigonfiamento ammissibile per ogni confezione.
La presente guida è destinata agli ingegneri specializzati nel packaging dei prodotti cosmetici, ai team addetti alla qualità dei marchi, agli imbottigliatori a contratto, ai team di approvvigionamento e ai fornitori. Il termine “guarnizione” è utilizzato in senso lato; l’articolo distingue tra inserti per tappi piatti, rondelle in elastomero e O-ring, guarnizioni stampate per tappi e guarnizioni interne a induzione, in base alle loro diverse funzioni.
Per prima cosa, identifica il componente di tenuta che hai effettivamente a disposizione
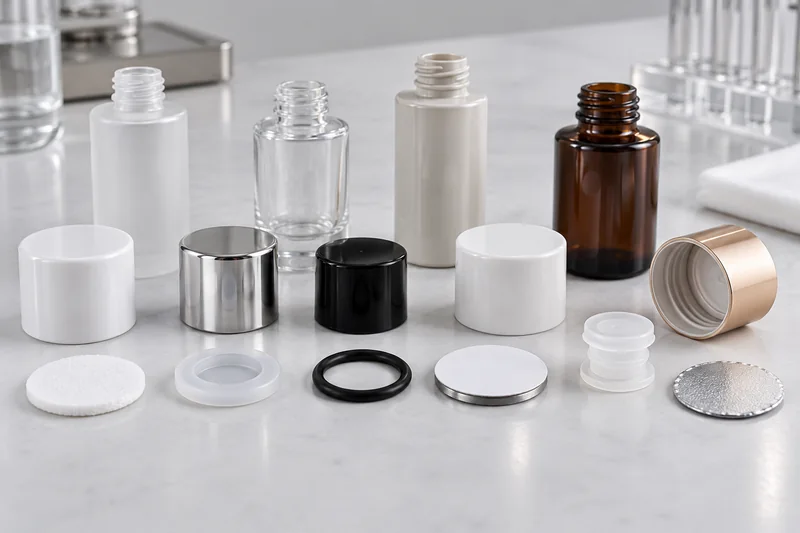
I team addetti al confezionamento utilizzano spesso guarnizione, rivestimento, mazzetta, sigillo e rondella come se fossero lo stesso componente. Non sono sempre intercambiabili. È la struttura a determinare quali proprietà siano rilevanti e in che modo il componente possa guastarsi.
| Componente | Come avviene la tenuta | Punti tipici di guasto |
|---|---|---|
| Fodera o imbottitura per berretto piatto | Compressioni tra il piano del tappo e la superficie di tenuta della bottiglia/del barattolo | Perdita per compressione, disallineamento, rigonfiamento, delaminazione della superficie di contatto, capillarità dei bordi |
| Rondella in elastomero o O-ring | Si deforma in una sede o in una guarnizione prestabilita per mantenere la pressione di contatto | Compatibilità dei composti, compressione, deformazione permanente da compressione, estrusione o torsione |
| Tappo stampato o guarnizione conica | Crea un contatto radiale o lineare all'interno del foro della bottiglia | Tolleranza del foro, ovalità, profondità di inserimento, scorrimento, danni superficiali |
| Guarnizione interna a induzione | Uno strato termosaldabile fissa un laminato di foglio metallico al fondo del contenitore | Strato di sigillante non corretto, pressione insufficiente, rapporto energia/finestra, contaminazione del terreno, canali o adesione insufficiente |
| Funzione di sigillatura integrale del tappo | Guarnizioni sagomate a forma di terra, chela di granchio, labbro o tappo senza rivestimento separato | Scorrimento della resina, variazioni di stampaggio, mancata corrispondenza con la finitura del contenitore |
Un rivestimento in schiuma che si richiude dopo l’apertura non è equivalente a una pellicola a induzione che garantisce la prova della prima apertura. Una pellicola in PTFE resistente agli agenti chimici non è, di per sé, una guarnizione elastica. Una rondella in silicone utilizzata sotto il collare di una pompa si comporta in modo diverso da un O-ring in silicone inserito in una scanalatura. Iniziate ogni analisi con un disegno, una distinta dei materiali e una sezione trasversale dell’assemblaggio esatto.
Come una guarnizione garantisce — e perde — la tenuta
Quando si avvita un tappo a vite, la coppia di serraggio genera una forza di serraggio assiale. La guarnizione si deforma a contatto con la superficie di tenuta della bottiglia e colma le piccole irregolarità superficiali. La tenuta è efficace solo finché la pressione di contatto rimane costante su tutta la circonferenza e superiore alle forze che tendono a separare o a bypassare l’interfaccia.
La coppia di applicazione è quindi un parametro di ingresso, non la guarnizione stessa. La relazione tra coppia e forza di serraggio utile varia a seconda della geometria della filettatura, dell’attrito, del materiale del tappo, della rigidità del rivestimento interno, della lubrificazione, della finitura della bottiglia e dell’attrezzatura di tappatura. La coppia di rimozione misurata successivamente è utile per il controllo del processo, ma non costituisce una misurazione diretta della pressione di contatto microscopica della guarnizione.
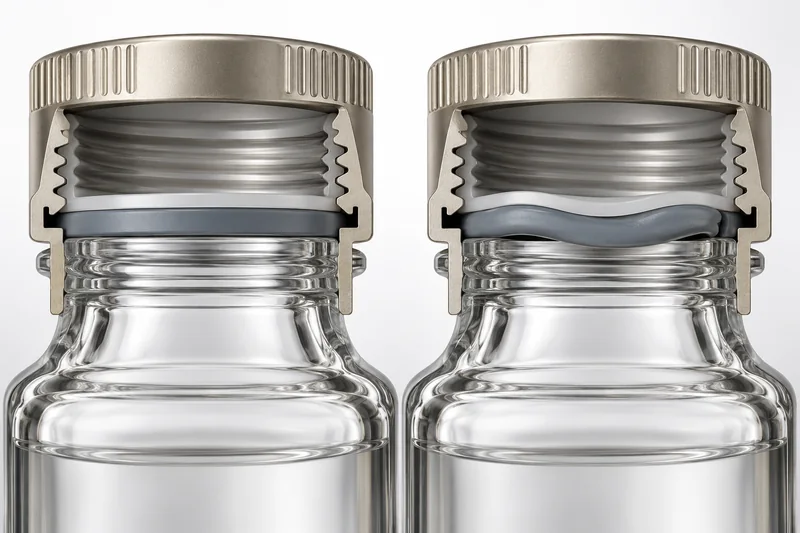
Deformazione residua da compressione, rilassamento delle sollecitazioni e scorrimento limite
Gli elastomeri non recuperano perfettamente la loro forma dopo una compressione prolungata. La deformazione residua da compressione descrive la deformazione permanente che permane dopo una procedura definita di compressione e recupero. Il rilassamento da sollecitazione descrive la diminuzione della forza mentre la deformazione viene mantenuta. Anche i tappi in plastica e gli elementi di tenuta integrati possono subire scorrimento sotto carico. Il calore di solito accelera questi effetti dipendenti dal tempo.
È quindi possibile che una confezione superi il controllo di inversione il giorno stesso e presenti una perdita settimane dopo. Il tappo può sembrare ancora ben chiuso, ma la forza di tenuta originaria si è ridotta. I cicli termici causano espansioni e contrazioni differenziali tra il flacone, il tappo e la guarnizione; le vibrazioni e la movimentazione possono quindi sfruttare un punto di interfaccia già compromesso.
È la geometria a determinare dove agisce la forza
La superficie di appoggio della bottiglia deve essere sufficientemente piana, continua e perpendicolare all’asse. L’ovalizzazione del collo, le giunture dello stampo, le scheggiature, le sbavature, le avvallature, una superficie di appoggio troppo stretta o un’eccessiva variazione di altezza possono concentrare il carico su un settore e lasciare un altro sottocompresso. Anche l’inizio della filettatura del tappo, l’innesto della filettatura, la planarità della superficie di appoggio, l’incavo del rivestimento e il diametro del rivestimento sono fattori importanti. La guida di Boyu su Finiture del collo delle bottiglie di plastica e dimensioni delle filettature spiega l'interfaccia a monte che una guarnizione deve sigillare.
Perché una guarnizione cosmetica si gonfia, si restringe, si ammorbidisce o si indurisce
Il manuale di ingegneria di Parker descrive tre meccanismi che possono agire congiuntamente quando un elastomero entra in contatto con un liquido: il materiale assorbe il fluido; il fluido estrae plastificanti o altri componenti del composto; oppure una reazione chimica modifica la rete polimerica. Il risultato complessivo può essere rigonfiamento, restringimento, rammollimento, indurimento, perdita di resistenza o infragilimento.
Assorbimento e rigonfiamento
Gli ingredienti profumati, gli oli essenziali, gli oli vettori, i solventi o altri componenti della formulazione possono diffondersi all’interno di un polimero. Il volume aumenta e la durezza può diminuire. Un leggero e uniforme aumento può inizialmente migliorare il contatto in una tenuta statica, ma non si tratta di una strategia progettuale: un ulteriore rigonfiamento può deformare un rivestimento piatto, spingerlo fuori dalla sua sede, restringere il passaggio di una pompa o ridurre la resistenza allo strappo e all’estrusione. I componenti sottoposti a sollecitazioni possono comportarsi in modo diverso rispetto ai campioni immersi liberamente.
Estrazione, contrazione e falsi passaggi apparenti
Una formula può rimuovere gli additivi a basso peso molecolare dalla guarnizione. Il componente potrebbe restringersi o indurirsi, riducendo la pressione di contatto. L’assorbimento e l’estrazione possono avvenire contemporaneamente, pertanto una variazione netta di massa o volume prossima allo zero non dimostra la stabilità chimica: l’assorbimento potrebbe mascherare una perdita di materiale. Confrontare massa, dimensioni, durezza, aspetto e, quando il rischio lo giustifica, le sostanze estraibili o lisciviabili della formula — non limitarsi a un unico valore.
Effetti della temperatura, del tempo e della superficie
Una temperatura più elevata aumenta generalmente la velocità di diffusione e di reazione, ma un’esposizione breve e intensa ad alta temperatura non riproduce sempre lo stesso meccanismo di una conservazione prolungata in tempo reale. Le guarnizioni sottili e i rivestimenti in schiuma possono deteriorarsi più rapidamente rispetto ai componenti stampati di maggiore spessore a causa della geometria e dell’area esposta. I vapori del prodotto possono danneggiare una guarnizione anche quando la confezione è conservata in posizione verticale e il liquido non entra visibilmente in contatto con la guarnizione.
Per la strategia di invecchiamento completa, utilizzare un approccio basato sul rischio programma di compatibilità degli imballaggi cosmetici e definire scadenze realistiche utilizzando i principi contenuti nella guida di Boyu su durata del test di compatibilità.
Confronto tra i materiali delle guarnizioni per imballaggi cosmetici
La tabella seguente costituisce uno schema di valutazione e non sostituisce i test. I termini “silicone”, “NBR” o “TPE” indicano solo una famiglia di polimeri. Il sistema di vulcanizzazione, il rapporto dei copolimeri, la durezza, il riempitivo, il plastificante, il colorante, il post-vulcanizzazione, la densità della schiuma, il rivestimento e la formulazione del fornitore possono modificare in modo sostanziale le prestazioni.
| Materiale o struttura | Caratteristiche utili | Avvisi | Contesto di screening ragionevole |
|---|---|---|---|
| Schiuma PE / Rivestimento tipo F217 | Adattabile, economico, a basso assorbimento di umidità, con rivestimento richiudibile | Non è a prova di manomissione; la densità e lo spessore della schiuma, nonché i rivestimenti, possono variare; oli e solventi aggressivi possono far gonfiare o ammorbidire alcune strutture | Formule a base acquosa o delicate per la cura personale, dopo la convalida delle confezioni riempite |
| Guarnizione in TPE / TPV | Modellabile, con durezza regolabile, adatto per guarnizioni integrate o a guscio | Il comportamento chimico e quello alla compressione dipendono in larga misura dalla qualità del materiale; la temperatura di lavorazione e l’adesione sono fattori determinanti | Tappi per grandi volumi con composto e processo di stampaggio convalidati |
| Silicone (VMQ) | Ritorno elastico e ampio intervallo di temperature; utile come rondella o supporto flessibile | Può assorbire determinati oli o solventi; relativamente permeabile; le sostanze estraibili e il sistema di polimerizzazione potrebbero influire | Chiusure che richiedono la conformità ai requisiti di temperatura, soggette a screening specifico per ciascuna formula |
| Gomma nitrilica (NBR) | Spesso sottoposti a test di resistenza all'olio e di tenuta meccanica | Le prestazioni variano a seconda del contenuto di acrilonitrile e della composizione; i solventi polari, l’ozono, il calore o l’invecchiamento possono costituire dei limiti | Sistemi ricchi di olio solo dopo aver effettuato test sui composti esatti |
| EPDM | Spesso resistente all'acqua, agli agenti atmosferici e a molti agenti polari | In generale, non è adatto a molti oli a base di idrocarburi; le miscele di fragranze possono vanificare le semplici regole basate sulla classe chimica | Sistemi acquosi dopo i test di compatibilità delle formule complete |
| Fluoroelastomero FKM | Ampia resistenza a numerosi oli e solventi; buone prestazioni termiche nelle formulazioni adeguate | Costo più elevato; non applicabile in modo universale a tutti i chetoni, le ammine, gli esteri o le sostanze chimiche polari; potrebbero essere applicabili le politiche relative ai materiali fluorurati | Sistemi solventi/oli complessi, quando l'uso di un composto specifico è giustificato |
| Gomma butilica (IIR) | Bassa permeabilità ai gas e utili proprietà di tenuta e barriera | Non adatto a tutti i solventi organici né a condizioni estreme; la richiudibilità e il comportamento a basse temperature dipendono dal composto | Sistemi acquosi o a base di solventi delicati sensibili alle barriere, previa convalida |
| Composito rivestito in PTFE | Bassa reattività al contatto e ampia resistenza chimica sulla superficie a contatto con il prodotto | Il PTFE da solo non presenta recupero elastico; necessita di un supporto flessibile; occorre valutare aspetti quali il costo, l’incollaggio, la delaminazione e la normativa sui PFAS | Formulazioni aggressive o ad elevata purezza in cui è richiesta un’architettura composita |
| Tappo stampato in PP/PE o rivestimento rigido | Numero ridotto di componenti, struttura potenzialmente monofamiliare e geometria stampata ripetibile | Meno in grado di adattarsi alle irregolarità del terreno rispetto alla schiuma morbida; lo scorrimento e l’adattamento dimensionale sono i fattori predominanti | Sistemi integrati di tappo e collo con tolleranze di stampaggio controllate |
Per quanto riguarda gli oli e i prodotti profumati, è meglio partire da un elenco completo degli ingredienti piuttosto che dall’etichetta pubblicitaria “olio naturale”. Boyu’s Categoria: flaconi per oli essenziali può supportare la selezione del formato della confezione, ma la guarnizione o il contagocce richiedono comunque una propria prova di compatibilità. Per i barattoli, selezionare insieme il contenitore e il tappo da un gamma di vasetti per creme cosmetiche, quindi approvare la combinazione esatta di rivestimento e formula.
Perché l'assemblaggio completo presenta ancora perdite
Una guarnizione gonfia è un segno evidente, ma potrebbe non essere l'unica causa. Un'analisi approfondita distingue quattro tipi di guasto.
1. Guasto del materiale
La guarnizione assorbe la formula, perde ingredienti, si degrada, si infragilisce, diventa appiccicosa o si delamina dal rivestimento anteriore/posteriore. I vapori della formula, i detergenti e i lubrificanti di produzione devono essere inclusi nella mappa di esposizione, ove pertinente. Una tabella di compatibilità del fornitore può scartare un candidato palesemente inadatto, ma non può approvare una miscela di fragranze proprietaria.
2. Compressione insufficiente o in deterioramento
Il rivestimento potrebbe essere troppo sottile, troppo duro o troppo piccolo; il tappo potrebbe essere applicato al di sotto dell’intervallo di valori convalidato; oppure il rilassamento delle sollecitazioni e lo scorrimento del tappo potrebbero ridurre la forza nel tempo. Un rivestimento molto morbido potrebbe sigillare immediatamente, ma richiedere un tempo di indurimento eccessivo. Un inserto rigido potrebbe opporre resistenza all’assestamento ma non riuscire ad adattarsi alle variazioni del terreno. La scelta deve essere equilibrata e non deve limitarsi alla ricerca della massima durezza o dello spessore maggiore.
3. Errore di geometria o di assemblaggio
L'inserimento decentrato, l'arricciamento del rivestimento, le sbavature da fustellatura, la deformazione del bordo del tappo, l'avvitamento incrociato, l'ondulazione della sede della bottiglia, l'ovalità della finitura o un collare della pompa che tocca il fondo prima che la guarnizione si comprima possono tutti causare uno spazio vuoto locale. Il ricorso a fornitori diversi aumenta il rischio, poiché la dimensione nominale del collo non garantisce la corrispondenza tra la geometria della filettatura e quella della sede di tenuta.
4. Guasto dovuto alle condizioni di esercizio
Le formulazioni a bassa viscosità e bassa tensione superficiale tendono a trovare percorsi più stretti rispetto alle creme dense. Il riempimento a caldo, la pressione nello spazio di testa, la riduzione della pressione durante il trasporto aereo, i cicli di congelamento-scongelamento o di variazione termica, le vibrazioni, gli urti da caduta, le aperture ripetute, la contaminazione del prodotto sul terreno e la richiusura da parte del consumatore possono trasformare una sigillatura marginale in una perdita. Utilizzate la guida più completa di Boyu su cause comuni di perdite dai flaconi cosmetici per verificare la presenza di percorsi di guasto adiacenti nelle pompe, nelle zone di aggraffatura, negli sfiati e nei corpi delle bottiglie.
Norme applicabili — e ciò che non dimostrano
Non esiste una singola norma ASTM, ISO, FDA o dell’UE che approvi una guarnizione per ogni formula cosmetica. Le norme riportate di seguito, pur essendo utili, affrontano solo alcuni aspetti del problema. Il marchio deve integrarle in un protocollo basato sul rischio e definire criteri di accettazione specifici per ogni progetto.
| Riferimento | Ambito di applicazione | Confine |
|---|---|---|
| ASTM D471 | Effetti comparativi dei liquidi sui materiali simili alla gomma, tra cui massa, volume, dimensioni, durezza e proprietà meccaniche | L'ASTM precisa che i dati ottenuti con prove accelerate potrebbero non essere direttamente correlati alle prestazioni in servizio; tali dati non certificano l'idoneità del prodotto assemblato |
| ASTM D395 | Comportamento alla deformazione permanente della gomma sotto una forza o una deflessione definite | Un metodo basato sulle proprietà del materiale, non un valore universale di superamento o fallimento per i rivestimenti cosmetici |
| ASTM D2063/D2063M | Mantenimento della coppia di serraggio nei sistemi container-chiusura a filettatura continua abbinati in condizioni e per periodi di tempo definiti | Misura il mantenimento della coppia; non indica la coppia corretta né garantisce l'assenza di perdite |
| ASTM D3474 | Taratura e utilizzo dei torsiometri nel settore dell'imballaggio | Solo esercitazioni strumentali |
| ASTM D4991 | Prove di tenuta sotto vuoto di contenitori rigidi vuoti in condizioni di pressione differenziale | Non è automaticamente adatto a tutte le confezioni cosmetiche riempite, a tutti i rivestimenti in carta o a tutte le condizioni di utilizzo |
Negli Stati Uniti, la FDA afferma di non prescrivere un elenco di test per ciascun cosmetico; spetta all’azienda responsabile garantire e dimostrare la sicurezza del prodotto. Nell’UE, l’Allegato I al Regolamento (CE) n. 1223/2009 richiede che le caratteristiche rilevanti dei materiali di imballaggio — in particolare la purezza e la stabilità — siano incluse nelle informazioni sulla sicurezza dei prodotti cosmetici. Nessuno dei due quadri normativi indica un polimero specifico obbligatorio per le guarnizioni dei cosmetici.
Un protocollo di qualificazione delle guarnizioni e dei sistemi di chiusura che possa essere giustificato
- Definire il sistema e il rischio. Registrare le informazioni relative alla composizione della formula, alla viscosità, alla tensione superficiale, alla volatilità, al pH, alla temperatura di riempimento, allo spazio di testa, alla durata di conservazione, al percorso di spedizione, alla frequenza di riapertura e alle conseguenze in caso di perdite.
- Blocca la distinta base. Indicare la famiglia di polimeri, il tipo di prodotto/composto del fornitore, la durezza, il sistema di polimerizzazione (ove pertinente), il colore, il rivestimento esterno, il rivestimento interno, la densità della schiuma, lo spessore, il diametro, l’adesivo e il sito di produzione. La dicitura “guarnizione in silicone bianco” non costituisce una specifica riproducibile.
- Misurare le parti relative al tempo zero. Registrare la massa, lo spessore, il diametro, il diametro interno/esterno, la durezza degli elastomeri solidi, le condizioni visive e le fotografie. Verificare l’incavo del tappo, la sede del rivestimento e la superficie di tenuta del flacone per ogni cavità o fonte di formatura.
- Eseguire uno screening per individuare eventuali contatti con sostanze nocive. Esporre i componenti effettivi delle guarnizioni o campioni idonei alla formulazione effettiva e ai relativi controlli alla temperatura e per il tempo indicati. Misurare massa, volume/dimensioni, durezza, adesività, fessurazione, colore, odore e delaminazione. Applicare i principi della norma ASTM D471 solo nei casi in cui l’ambito di applicazione relativo ai campioni e ai metodi sia pertinente.
- Non limitarti all’immersione libera. Assemblare bottiglie, guarnizioni e tappi destinati alla produzione. Una guarnizione soggetta a vincoli subisce sollecitazioni diverse e non può espandersi liberamente; anche il tappo e la bottiglia contribuiscono allo scorrimento e alla geometria.
- Controllare la coppia di serraggio. Impostare l'attrezzatura calibrata su valori minimi, nominali e massimi definiti all'interno dell'intervallo di sicurezza. Registrare la coppia effettivamente applicata. Misurare la coppia di rimozione al tempo zero e nei punti di invecchiamento previsti, senza considerarla come l'unico risultato relativo alla tenuta.
- Utilizza orientamenti e condizioni realistici. Prevedere lo stoccaggio in posizione verticale, laterale e capovolta, ove giustificato, in modo che liquidi e vapori mettano alla prova la tenuta. Aggiungere i relativi cicli termici, il condizionamento a bassa pressione o per il trasporto, quindi conservare i campioni in tempo reale.
- Misurare correttamente le perdite. Utilizzare indicatori visivi, variazioni di massa gravimetriche, prove con bolle di vuoto, calo di pressione/vuoto o metodi con tracciante, a seconda della confezione e della perdita minima rilevante. Il confronto effettuato da Boyu tra metodi di prova di tenuta dei flaconi cosmetici aiuta a scegliere la misura giusta.
- Controllare dopo il periodo di stagionatura e dopo l'apertura. Registrare il percorso di bagnatura, l’impronta di compressione, la posizione del rivestimento, le variazioni di spessore/diametro/durezza, le condizioni del tappo e la superficie di appoggio della bottiglia. Ripetere i cicli di richiusa nel caso in cui il consumatore riapra la confezione.
- Verificare la sicurezza e la qualità della formula. Confrontare il colore, l’odore, la viscosità, il pH e altre specifiche di stabilità della formulazione con un controllo inerte appropriato. Un valutatore qualificato o un laboratorio dovrebbe stabilire se sia necessaria un’analisi delle sostanze estraibili, delle sostanze lisciviabili o della migrazione mirata.
- Sottoporre la confezione alle sollecitazioni della distribuzione. Sottoporre il pacco primario riempito, contenuto negli imballaggi finali/contenitori di spedizione, alle prove previste relative a vibrazioni, cadute, compressione, temperatura e pressione; ispezionarlo immediatamente e dopo il recupero.
- Definire in anticipo i criteri di accettazione. Indicare i criteri di tenuta, la variazione di massa ammissibile, i limiti dimensionali e meccanici delle guarnizioni, l'intervallo di ritenzione della coppia, i limiti della forza di apertura, le specifiche delle formule, la dimensione del campione e le regole relative ai casi di difetto e alle ripetizioni del test prima di visualizzare i risultati.
Utilizzare più unità per le cavità delle bottiglie, quelle dei tappi e i lotti di guarnizioni. Le medie possono nascondere un rivestimento decentrato o un rialzo eccessivo. Distinguere la permeabilità o l’evaporazione dalle perdite evidenti: una confezione può perdere contenuto volatile senza presentare segni visibili di umidità, mentre un tappo bagnato può essere dovuto allo sfiato di una pompa piuttosto che all’interfaccia con la guarnizione.
Diagnosticare in base al tipo di guasto, non a caso
| Osservazione | Meccanismi probabili | Conferma e indicazioni correttive |
|---|---|---|
| Guarnizione morbida, di grandi dimensioni, adesiva o estrusa | Assorbimento della formula, degrado del materiale, pressione eccessiva o calore | Confrontare massa/volume/durezza con i campioni di controllo; identificare i componenti della formula assorbiti; selezionare un rivestimento o un composto resistente e riconvalidare la coppia |
| Guarnizione dura, raggrinzita o screpolata | Estrazione di plastificanti/additivi, ossidazione, invecchiamento termico o utilizzo di detergenti incompatibili | Misurare la variazione dimensionale/di massa negativa e l’aumento della durezza; verificare la composizione e la mappa di esposizione; sostituire il materiale anziché aumentare la coppia |
| Non si nota alcuna sostituzione della guarnizione, ma si verifica una perdita | Compressione insufficiente, rilassamento delle sollecitazioni, scorrimento del cappuccio, disallineamento dimensionale tra finitura e rivestimento | Impronta di compressione della mappa; misurazione del terreno, del rivestimento e della ritenzione di coppia; assemblaggi in sezione trasversale; regolazione dello spessore/durezza/geometria o della finestra di coppia |
| Percorso bagnato solo su un lato | Inclinazione/ondulazione del piano, ovalizzazione del collo, deformazione della calotta, rivestimento eccentrico o filettatura incrociata | Mettere in relazione il settore umido con la mappa dimensionale e la cavità; ispezionare la sede e le filettature; correggere il centraggio degli utensili o del gruppo |
| Supera il test di stoccaggio, ma presenta perdite dopo la spedizione | Tenuta marginale messa a dura prova da vibrazioni, urti, differenziali di pressione o cicli termici | Misurare la coppia e l'integrità delle tenute prima e dopo il trasporto; riprodurre le sollecitazioni lungo il percorso; migliorare la progettazione dei sistemi di ritenzione, di riempimento o di tenuta |
| Prima chiusura ermetica; perdite in caso di riapertura | Deformazione permanente, terreno contaminato, spostamento del rivestimento, usura della filettatura o coppia di serraggio insufficiente da parte dell'utente | Eseguire cicli di apertura/chiusura con residui di formula e utenti rappresentativi; riprogettare il sistema per garantire la risigillatura, anziché fare affidamento sulle prestazioni alla prima chiusura |
| Perdita di massa senza che l'esterno risulti bagnato | Permeazione o perdita di sostanze volatili attraverso la guarnizione/chiusura, perdita di vapore molto sottile o artefatto di misurazione | Utilizzare il controllo con inerte, il controllo con evaporazione a vuoto e l’analisi della barriera; non segnalare automaticamente come perdita di liquido lorda |
| C'è del liquido nel tappo, ma la superficie di tenuta rimane asciutta | Perdite dalla pompa, dallo spruzzatore, dallo sfiato, dal raccordo a crimpare o dall'uscita | Tracciare il percorso con colorante o mediante il metodo a pressione; isolare i sottogruppi dell'erogatore prima di sostituire la guarnizione del tappo |
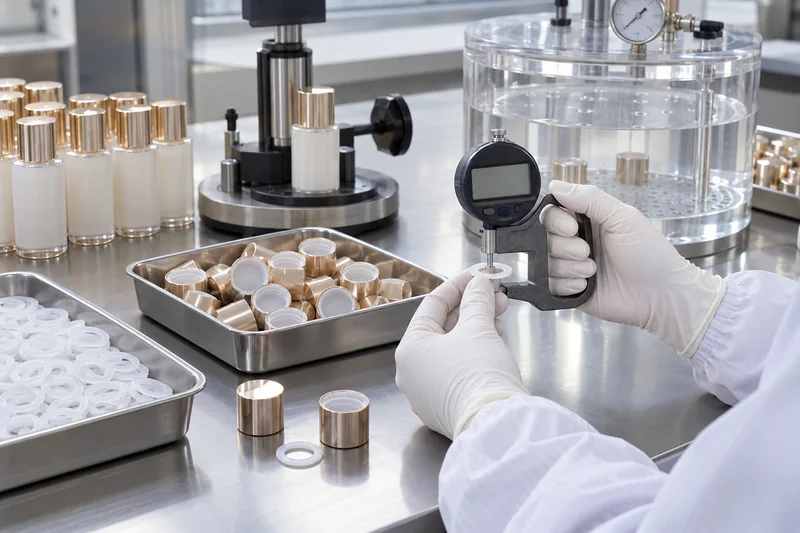
Considerare la guarnizione in entrata come un componente critico
Le specifiche di acquisto devono indicare il tipo di materiale o la composizione, la struttura, lo spessore, il diametro, la durezza/densità (ove applicabile), il rivestimento anteriore e posteriore, il colore, il sito di produzione e il fornitore approvato. Il controllo in entrata può includere la verifica dell’identità, qualora il rischio lo giustifichi, nonché il controllo di dimensioni, massa, durezza, difetti della schiuma, qualità dei bordi fustellati, contaminazione, arricciamento, delaminazione e ritenzione del rivestimento interno nel tappo. Tracciare ogni lotto fino al lotto finito.
Inserimento e applicazione del tappo di controllo
Controllare la presenza, l’orientamento e il centraggio del rivestimento interno. Calibrare gli strumenti di misurazione della coppia, verificare l’uniformità della testa di tappatura e controllare il supporto delle bottiglie in modo che la confezione non subisca deformazioni durante la misurazione. Stabilire controlli di processo per i livelli basso, nominale e alto, quindi misurare il mantenimento della coppia e l’integrità della tenuta dopo un tempo di permanenza definito; non “riapplicare la coppia su tutto” a meno che il processo convalidato non lo richieda.
Rilasciare il sistema nel suo complesso, non singole parti isolate
I rapporti dimensionali relativi a bottiglie, tappi e guarnizioni possono risultare tutti conformi, mentre il calcolo cumulativo delle tolleranze risulta non conforme. Realizzate il sistema completo utilizzando componenti in condizioni rappresentative sia di valori massimi che minimi, riempitelo con la formula di produzione ed eseguite i controlli definiti di tenuta e coppia. A formato delle confezioni per la cura della pelle dovrebbe essere reperita e approvata in vista della sua chiusura prevista, non come bottiglia orfana.
Considerare le modifiche apportate allo “stesso materiale” come potenzialmente funzionali
Qualsiasi modifica relativa al fornitore, alla formulazione del composto, al processo di vulcanizzazione, alla durezza, al colorante, al lubrificante, alla densità della schiuma, allo spessore, alla pellicola di rivestimento, all’adesivo, al processo di fustellatura, al contenuto riciclato, alla resina del tappo o al sito di produzione può richiedere una valutazione dei rischi e una nuova qualificazione. Utilizzare Boyu’s flusso di lavoro per la qualificazione di una seconda fonte di approvvigionamento nel settore del packaging prima di sostituire una guarnizione o un dispositivo di chiusura.
Cosa fare quando le guarnizioni di produzione si gonfiano o le confezioni presentano perdite
- Lotti interessati dalla quarantena. Conservare le unità riempite nelle condizioni in cui sono state ricevute, con i controlli ancora sigillati, i componenti sciolti e le formule intatte. Tenere traccia dei registri relativi a flaconi, tappi, guarnizioni, riempitrici e teste di tappatura.
- Confermare l'osservazione. Verificare il bilanciamento, il tester di coppia, il condizionamento, l'orientamento di stoccaggio e il metodo di prova. Confrontare con un lotto approvato e conservato nelle stesse condizioni.
- Localizzare il percorso di perdita. Individuare eventuali problemi relativi all’interfaccia della guarnizione, alla filettatura del tappo, a difetti del flacone, alla pompa, alla crimpatura, allo sfiato e alla permeazione. Fotografare il primo punto in cui si nota la presenza di umidità prima dello smontaggio.
- Caratterizzare le guarnizioni esposte e quelle non esposte. Confrontare dimensioni, massa, durezza, superficie, adesività, impronta da compressione e danni. Ricorrere all’identificazione dei materiali o a supporti analitici qualora si sospetti una sostituzione.
- Stratificare i dati. Verificare gli effetti relativi alla cavità della bottiglia/tappo, al rotolo o al lotto della guarnizione, allo spostamento del gruppo, alla testa di tappatura, al lotto della formula, alla temperatura di riempimento e alle condizioni di stoccaggio.
- Distinguere la chimica dalla meccanica. Testare una guarnizione di comprovata funzionalità con una geometria sospetta e una guarnizione sospetta con una geometria di comprovata funzionalità. Modificare un fattore alla volta oppure ricorrere a un esperimento pianificato qualora siano probabili interazioni.
- Attuare le azioni correttive e di prevenzione (CAPA) e procedere alla nuova convalida. Correggere la composizione, lo spessore, il rivestimento, la geometria, la coppia/il processo o il controllo del fornitore. Ripetere i test di compatibilità, tenuta della chiusura, tenuta e distribuzione. Non autorizzare la messa in commercio ampliando i limiti dopo aver ottenuto il risultato.
Altri problemi relativi alle guarnizioni meritano di essere approfonditi anche in assenza di perdite visibili: assorbimento o rilascio di odori, scolorimento del materiale, sostanze estraibili/lisciviabili, distacco del rivestimento interno, delaminazione del rivestimento esterno, corrosione della lamina, difficoltà di apertura, cigolio della chiusura, chiusura non uniforme, generazione di particelle e variazioni del rischio microbico causate dalla perdita di integrità della chiusura.
Cosa inserire nella richiesta di preventivo e nell'accordo sulla qualità
- profilo completo della formulazione, comprensivo di fragranze/oli essenziali, alcoli/solventi, tensioattivi, pH, viscosità, volatilità e principi attivi sensibili;
- confezione prevista, finitura del collo, dimensioni della superficie di sigillatura, tipo di tappo, sigillatura a induzione o struttura del tappo, volume di riempimento e spazio di testa;
- struttura esatta della guarnizione, tipo/composizione, tipo di vulcanizzazione o rivestimento/supporto, se del caso, durezza/densità, spessore, diametro interno/esterno e tolleranze;
- intervallo di coppia di serraggio, apparecchiature di tappatura, temperatura di riempimento, tempo di permanenza, controlli della coppia di svitamento e limite di apertura da parte del consumatore;
- condizioni di compatibilità, tempi di valutazione, orientamenti, gruppi di controllo, dimensioni dei campioni, endpoint misurati e criteri di accettazione;
- metodo di perdita e sensibilità, sequenza di trasporto/altitudine/temperatura e imballaggio finale;
- tracciabilità dei lotti, certificati, campioni conservati, metodi di prova in entrata, responsabilità in materia di non conformità/CAPA e requisiti di notifica delle modifiche;
- la documentazione di mercato e se un valutatore qualificato richieda informazioni relative alla migrazione, alle sostanze estraibili o a quelle lisciviabili.
Domande frequenti
Qual è il materiale migliore per le guarnizioni destinate alle confezioni di prodotti cosmetici?
Non esiste un materiale universalmente migliore. La scelta corretta è quella del composto e della struttura specifici che garantiscano stabilità chimica, resistenza alla compressione e integrità della tenuta in relazione alla formula, al flacone, al tappo, alla temperatura, alla durata di conservazione e al ciclo di utilizzo effettivi. Le tabelle dei materiali hanno solo scopo di selezione preliminare.
Il silicone è sempre sicuro per gli oli e le fragranze?
No. Il silicone offre un’elasticità utile e buone prestazioni termiche, ma alcuni oli e solventi possono essere assorbiti e causare rigonfiamento; anche la permeabilità e le sostanze estraibili possono avere la loro importanza. È necessario testare la miscela di silicone specifica, non limitarsi al nome del polimero.
Qual è il grado di rigonfiamento accettabile per una guarnizione?
Non esiste una percentuale cosmetica universale. L'accettabilità dipende dal fatto che il componente invecchiato rimanga in sede, mantenga la pressione di contatto e la durezza richieste, non presenti estrusione o delaminazione, rispetti le specifiche della formula e superi i test di tenuta della confezione riempita e di utilizzo. Stabilire un limite specifico per il progetto sulla base dei dati relativi alla capacità di progettazione e alla stabilità.
È possibile utilizzare l'acqua per verificare la compatibilità delle guarnizioni?
In alcuni sistemi l'acqua può consentire di verificare l'adattamento approssimativo o la presenza di perdite, ma non è in grado di determinare l'idoneità di una guarnizione per un cosmetico contenente olio, fragranze, tensioattivi o solventi. La formula effettiva potrebbe presentare caratteristiche diverse in termini di bagnabilità, viscosità, volatilità e interazione con i polimeri.
Una coppia massima più elevata può risolvere una perdita dalla guarnizione?
A volte la causa è una coppia insufficiente, ma una coppia eccessiva può deformare il tappo, far fuoriuscire la guarnizione, danneggiare la filettatura o compromettere il collo della bottiglia. Stabilire un intervallo di coppia sicuro e adeguato per quella specifica confezione e verificare l’assenza di perdite dopo il periodo di invecchiamento e la distribuzione.
La guarnizione a induzione sostituisce la guarnizione del tappo?
Un rivestimento a induzione può garantire l’integrità al primo utilizzo e una solida barriera iniziale se correttamente abbinato e sigillato, ma normalmente viene distrutto al momento dell’apertura e non garantisce la richiudibilità. La funzione di richiudibilità del tappo o il rivestimento secondario devono essere valutati separatamente se il prodotto viene utilizzato più volte.
Fonti
Gli standard riportati di seguito definiscono l'ambito di applicazione dei metodi di prova, non i limiti universali di accettabilità dei prodotti cosmetici. Le linee guida sui materiali sono di supporto alla selezione e all'analisi dei meccanismi; l'approvazione definitiva richiede la formula e la confezione effettive.
- ASTM D471-16a(2021) — Effetti dei liquidi sulle proprietà della gomma
- ASTM D395-18(2025) — Deformazione residua da compressione della gomma
- ASTM D2063/D2063M-24 — Mantenimento della coppia di serraggio per chiusure a filettatura continua
- ASTM D3474-23 — Taratura e utilizzo dei torsiometri per imballaggi
- ASTM D4991-25 — Prova di tenuta di contenitori rigidi vuoti mediante il metodo del vuoto
- Manuale Parker sugli O-ring — Meccanismi di rigonfiamento, restringimento e deformazione permanente da compressione degli elastomeri
- Trelleborg — Guida alla compatibilità chimica dei materiali di tenuta
- Saint-Gobain — Confronto tra i materiali per i rivestimenti interni dei cappucci e considerazioni di natura architettonica
- FDA statunitense — Test sui prodotti cosmetici e responsabilità dei produttori
- Regolamento (CE) n. 1223/2009 dell’UE, allegato I — Informazioni sui materiali di imballaggio contenute nella relazione sulla sicurezza
- Cosmetics Europe / CTFA — Linee guida sui test di stabilità dei cosmetici



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch