













Réponse directe : Pour la plupart des flacons cosmétiques transparents destinés à un volume de production élevé, le PET est le premier matériau à envisager, car il peut être léger, rigide, transparent, économique à grande échelle et pris en charge par les systèmes de recyclage des bouteilles en PET bien établis. Le PETG est un copolyester modifié au glycol utilisé lorsqu'une marque a besoin d'une paroi plus épaisse, semblable à celle du verre, d'une résistance élevée aux chocs ou d'une forme/d'un procédé mieux pris en charge par une nuance de PETG spécifique. Son coût par emballage fini est généralement plus élevé et le PETG conventionnel peut poser des problèmes dans le circuit de recyclage du PET.
Aucun de ces deux matériaux n'est universellement “ meilleur ” ni automatiquement compatible avec une formule. La résistance chimique varie en fonction du type précis de résine, de la concentration, de la température, de la durée d'exposition, des contraintes subies par la bouteille, du bouchon et de la décoration. Choisissez parmi les spécifications prévues pour la production, puis testez l'emballage complet une fois rempli — et non une bouteille vide ou une résine générique.
Ce guide s'adresse aux propriétaires de marques de cosmétiques, aux ingénieurs en emballage, aux formulateurs, aux sous-traitants spécialisés dans le remplissage et aux équipes d'approvisionnement qui comparent les flacons en PET et en PETG destinés aux produits de soin du visage, de soin des cheveux, de soin du corps et aux produits liés à la parfumerie.
Bouteilles en PET ou en PETG : tableau comparatif
| Facteur de décision | Flacon en PET | Bouteille en PETG |
|---|---|---|
| Meilleure coupe générale | Des flacons efficaces, légers et transparents, destinés aux produits de soins capillaires, de soins du corps et de soins de la peau à base d'eau, en formats moyens à grands. | Emballages haut de gamme, à parois épaisses, d'aspect vitreux ou hautement résistants aux chocs, pour lesquels l'aspect et la géométrie justifient des coûts supplémentaires liés au matériau et à la transformation. |
| Caractère visuel | Grande transparence et brillance ; les bouteilles en plastique orienté peuvent présenter un aspect net tout en restant légères. | Excellente transparence ; souvent utilisé avec des fonds et des parois épais pour obtenir un effet de verre très prononcé. |
| Profil mécanique | Bonne rigidité et bon rapport résistance/poids lorsqu'il est orienté par étirage-soufflage. Les parois minces peuvent présenter des déformations si la conception ou le système du produit ne sont pas adaptés. | Généralement apprécié pour sa robustesse et sa résistance aux chocs. Les performances dépendent de la nuance, de l'épaisseur de la paroi et du procédé de fabrication. |
| Résistance chimique | Convient à de nombreux systèmes cosmétiques, mais n'est pas universellement compatible. | Il n'est pas systématiquement supérieur au PET. Certaines comparaisons contrôlées montrent que le PET offre de meilleures performances face à plusieurs groupes de substances chimiques.[1] |
| Processus type | Le moulage par injection-étirage-soufflage (ISBM), en une ou deux étapes, est le procédé le plus couramment utilisé pour la fabrication de bouteilles. | Cela dépend de la qualité et de la conception : on peut recourir au moulage par extrusion-soufflage, au moulage par injection-soufflage, au moulage ISBM ou au moulage par injection. |
| Évolution des coûts | C'est généralement le point de départ le plus économique pour la production à grande échelle d'une bouteille standard légère. | Le coût de la résine et de l'emballage fini est souvent plus élevé, notamment lorsque la conception est volontairement lourde ou qu'elle fait appel à un procédé plus lent. |
| Recyclage adapté | Un circuit de collecte des bouteilles bien établi sur de nombreux marchés, sous réserve de la couleur, des étiquettes, des bouchons, des additifs et des modalités locales de collecte. | Le PETG classique peut nuire au recyclage des bouteilles en PET. Il convient de vérifier la référence exacte de la résine et le flux de recyclage local ; certains copolyesters plus récents présentent une compatibilité limitée et soumise à certaines conditions. |
| Choisissez-le lorsque… | Le poids, les dimensions, la compatibilité avec les processus existants et la gestion en fin de vie constituent les principaux critères du cahier des charges. | Un moule haut de gamme à paroi épaisse ou un avantage de fabrication propre à une catégorie de produit justifie la complexité supplémentaire liée à la qualification et à la récupération. |
Qu'est-ce que le PET et le PETG, au juste ?
PET : la résistance de l'orienté dans une bouteille légère
PET Il s'agit du polyéthylène téréphtalate, un polyester thermoplastique. Dans un procédé de fabrication classique de bouteilles, la résine est moulée par injection pour former une préforme. La préforme conditionnée est étirée dans le sens de la longueur et soufflée radialement dans un moule refroidi. Cette orientation biaxiale est l'une des principales raisons pour lesquelles une bouteille en PET fine peut allier transparence, rigidité, résistance et bonnes propriétés barrières sans le poids d'une paroi épaisse et solide.[4]
Le PET est donc largement utilisé pour les toners transparents, les gels douche, les shampoings, les après-shampoings, les lotions et les produits nettoyants. Les produits de Boyu les options de flacons cosmétiques en plastique montrent la diversité des formes et des systèmes de distribution disponibles, tandis qu'un Gamme de flacons en PET pour shampoing et après-shampoing illustre une application commerciale typique.
PETG : un copolyester modifié au glycol dont les propriétés dépendent de la qualité
PETG Il s'agit d'un nom commercial courant désignant un copolyester de type PET modifié au glycol. La modification apportée par le comonomère empêche la cristallisation et modifie les caractéristiques de mise en œuvre et les performances du matériau. Il offre une excellente transparence, une grande résistance et une bonne aptitude au moulage, ce qui explique pourquoi les marques de cosmétiques l'utilisent souvent pour la fabrication de flacons à paroi épaisse destinés aux sérums, aux lotions, aux produits d'accueil pour hôtels et aux soins de la peau haut de gamme.
La lettre “ G ” ne désigne pas une recette universelle. Par exemple, Eastman décrit une nuance Eastar destinée aux bouteilles moulées par extrusion-soufflage et aux applications à parois épaisses, tandis qu’une autre nuance moderne de copolyester est conçue pour le moulage ISBM et pour répondre à des conditions spécifiques de compatibilité avec le flux de PET.[3][10] C'est pourquoi un acheteur ne doit pas se contenter d'indiquer “ PETG ” dans un cahier des charges et partir du principe que le procédé de fabrication, la résistance à la chaleur, la composition chimique ou la recyclabilité sont déjà définis.
A Exemple de flacon-pompe en PETG illustre le langage visuel riche et imposant que l'on recherche souvent pour les gammes haut de gamme ou destinées au secteur de l'hôtellerie.
Les différences de performance qui comptent dans le domaine des emballages cosmétiques
Transparence, épaisseur des parois et valeur perçue
Ces deux matériaux peuvent être très transparents. La différence visible en rayon provient généralement de architecture des paquets, et pas seulement le nom du polymère. Une bouteille en PET moulée par soufflage-étirage est souvent conçue pour réduire au maximum son poids au gramme tout en répondant aux exigences de résistance aux charges verticales et aux chocs. Une bouteille cosmétique en PETG peut délibérément présenter un fond épais, des parois épaisses ou une forme carrée afin d'imiter le verre. Cette impression de qualité haut de gamme est bien réelle, tout comme le surcroît de résine, le poids du fret et les implications en termes de production.
Si une marque souhaite obtenir un rendu optique similaire à celui du verre sans les risques de casse, il convient de comparer un échantillon réel de PETG avec du PET à paroi épaisse, des coques extérieures moulées par injection et emballages cosmétiques en verre. L’expression “ aspect haut de gamme ” doit être traduite en objectifs mesurables, tels que le poids de la bouteille, l’épaisseur du fond, le voile, la différence de couleur, la brillance, la visibilité de la ligne de joint et les marques d’affaissement ou d’écoulement acceptables.
Rigidité, ténacité et comportement à la chute
Le PET orienté offre un rapport résistance/poids optimal, mais une bouteille trop allégée peut se déformer, se bosseler ou présenter des plis. Le PETG est souvent choisi pour sa robustesse et sa résistance aux chocs, mais une paroi épaisse peut masquer des défauts de conception au niveau de la porte d'injection, de la ligne de soudure ou des contraintes résiduelles, jusqu'à ce que l'emballage rempli tombe ou soit exposé au produit. Aucune de ces résines ne garantit que la pompe une fois montée restera bien verrouillée, que le bouchon restera étanche ou que l’étiquette résistera à la flexion de la bouteille.
Précisez les performances au niveau du lot : poids cible de la bouteille et tolérance, répartition minimale de l'épaisseur de paroi dans les zones critiques, résistance à la charge supérieure, réponse à la compression, orientation de la bouteille après remplissage, maintien du bouchon et défauts esthétiques acceptables. Une bouteille lourde n'est pas automatiquement plus résistante si la répartition du matériau ou la conception de la buse de coulée est médiocre.
Résistance à la chaleur : ne jamais déduire de l'acronyme que le produit est adapté au remplissage à chaud
La réponse thermique dépend de la qualité, de l'orientation et de la conception. À titre d'exemple — et non comme valeur universelle pour le PETG —, Eastman indique pour l'Eastar 676 une température de transition vitreuse de 80 °C et des valeurs de déflexion thermique de 70 °C à 0,455 MPa et de 64 °C à 1,82 MPa.[2] Une bouteille peut se déformer en dessous de la valeur indiquée dans la fiche technique de la résine, car elle est fine, soumise à des contraintes, bouchée sous contrainte ou remplie et palettisée à chaud.
Indiquez au fournisseur la température maximale réelle de la formule au moment du remplissage, le délai de pose du bouchon, la méthode de refroidissement, la température maximale en entrepôt, l'itinéraire de transport et précisez si la bouteille est soumise à une charge par le haut lorsqu'elle est encore chaude. Validez l'unité entièrement remplie dans ces conditions. Si un remplissage à chaud ou une stérilisation est nécessaire, le PET ou le PETG standard ne constituent peut-être pas le bon point de départ ; évaluez une nuance et un procédé explicitement conçus pour cette exposition.
Protection contre les barrières et la lumière
Les parois transparentes exposent la formule à la lumière visible et aux rayons ultraviolets. Il ne faut pas considérer que le PET transparent ni le PETG transparent protègent le rétinol, certains extraits végétaux, les colorants, les parfums ou d’autres composants sensibles à l’oxydation et à la lumière. Les performances de barrière dépendent également de l’épaisseur, de l’orientation, du rapport surface/volume, de l’étanchéité du bouchon et de la durée de stockage.
Lorsque la protection est un enjeu crucial, privilégiez une teinte ambrée ou opaque, un absorbeur d’UV dont la conformité aux normes réglementaires et les possibilités de recyclage ont été vérifiées, un carton secondaire, une couche barrière, du verre ou un système opaque sans air. Les solutions de Boyu Gamme de flacons airless à pompe est pertinent lorsque la limitation de l'exposition répétée à l'air et la distribution contrôlée priment sur la présentation de la formule.
Résistance chimique : l'idée reçue la plus répandue concernant le PETG
On entend souvent affirmer sur Internet que le PETG est tout simplement “ plus résistant aux produits chimiques ” que le PET. C'est une affirmation trop générale. La comparaison contrôlée des bouteilles en PET et en PETG réalisée par Corning souligne que la compatibilité varie en fonction de la concentration, de la température, de la durée d’exposition et de la contrainte mécanique. Dans sa matrice d’essais, le PET a présenté une résistance plus favorable que le PETG face à plusieurs acides, alcools, aldéhydes, bases, esters et hydrocarbures, tandis que les deux matériaux ont affiché des performances similaires face à certaines solutions aqueuses.[1] Ces résultats s'appliquent aux flacons et aux conditions testés ; ils ne remplacent pas une étude sur les emballages de produits cosmétiques.
Procédés de fabrication des bouteilles en PET et en PETG
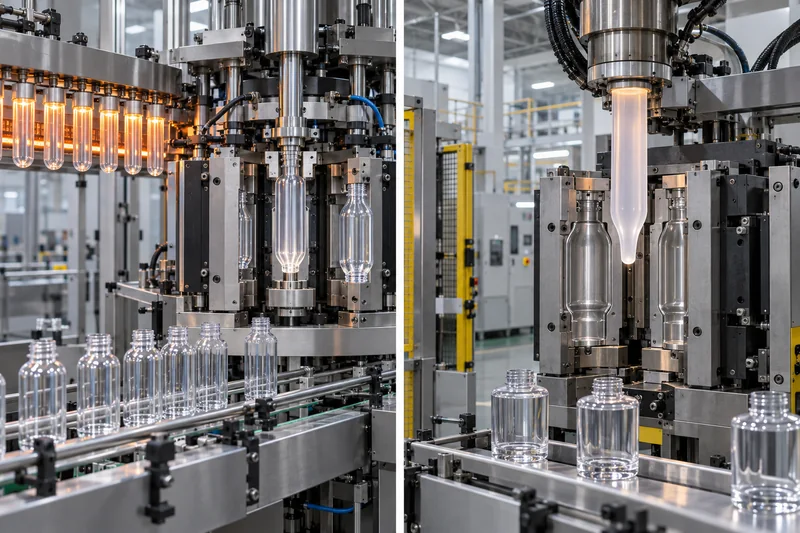
PET : moulage par injection-étirage-soufflage
- Faites sécher et faites fondre la résine. Il est indispensable de maîtriser les conditions d'humidité et les variations thermiques afin de préserver les performances et l'aspect des matériaux.
- Mouler la préforme par injection. C'est à ce stade que la finition du col est réalisée avec précision.
- Conditionner ou réchauffer la préforme. Une machine à une étape les transfère directement ; un circuit en deux étapes stocke et réchauffe les préformes.
- Étirez-vous et soufflez. Une tige d'étirage étire la préforme dans le sens axial tandis que l'air la dilate radialement dans le moule.
- Laisse refroidir, retire-le et examine-le. La répartition du poids, la base, le col, la transparence, l'ouverture et les caractéristiques dimensionnelles sont vérifiées.
Ce procédé est productif et économe en matière, mais la forme de la bouteille doit permettre des taux d'étirement contrôlés et une répartition homogène de l'épaisseur des parois. La présence d'une poignée, d'un angle très vif, d'un épaulement prononcé ou d'un goulot très large peut orienter le projet vers un autre procédé ou un autre matériau. Le plus large procédé de fabrication des flacons de shampooing explique comment s'articulent entre eux le moulage par soufflage, la décoration, l'assemblage et le contrôle qualité.
PETG : choisir à la fois le type de résine et le procédé de fabrication
Un emballage en PETG ou en copolyester peut être fabriqué par extrusion-soufflage, moulage par injection-soufflage, moulage par étirage-soufflage ou moulage par injection, selon la nuance et la géométrie du composant. Le moulage par extrusion-soufflage permet de réaliser des bouteilles à parois épaisses et des formes qui ne reposent pas sur une préforme moulée par injection séparément ; il laisse généralement une zone de pincement qui doit être bien maîtrisée. Les procédés d’injection peuvent être utilisés pour les pots à parois épaisses, les coques ou les composants présentant des détails précis. Certains copolyesters modifiés sont spécialement conçus pour le moulage par injection-soufflage (ISBM).[3][10]
Demandez au fournisseur quel procédé il propose et pourquoi. La réponse a une incidence sur l'investissement dans le moule, le nombre de cavités, la durée du cycle, l'emplacement du joint ou de l'entrée de matière, la répartition de l'épaisseur de paroi pouvant être obtenue, la précision du col, la gestion des rebuts et la quantité minimale de commande.
Prix, outillage et quantité minimale de commande (QMC) des bouteilles en PET et en PETG
Le PET constitue généralement le point de départ le plus économique pour une bouteille légère classique à l'échelle commerciale. Le PETG a souvent un prix de résine plus élevé et est fréquemment prescrit avec une épaisseur de paroi plus importante, ce qui peut aggraver la différence de coût. Cependant, une affirmation telle que “ le PETG coûte 20% de plus ” n’est pas fiable sans précision quant à la date, la région, la qualité de la résine, le grammage, le procédé de fabrication, la décoration et la quantité commandée.
Un outil utile pour évaluer les coûts théoriques
Coût estimé de la bouteille = (prix de la résine au kg × quantité de résine utilisée pour la bouteille en grammes ÷ 1 000 ÷ rendement du processus) + conversion + amortissement des outillages et des équipements de mise en place + décoration + fermeture/assemblage + contrôle qualité + emballage + marge du fournisseur
Comparez colis finis et validés, et non le prix des résines. Une bouteille en PET de 100 ml pesant 18 g et une bouteille en PETG à paroi épaisse de 100 ml pesant 45 g ne sont pas des produits équivalents. Même si les prix des résines étaient identiques, le coût des matières premières ne le serait pas. À l'inverse, une bouteille en PETG de série, pour laquelle l'outillage existe déjà, peut s'avérer moins coûteuse pour le lancement d'un produit haut de gamme à petite échelle que la mise en service d'un moule en PET sur mesure.
Pourquoi les devis varient-ils ?
- Type et couleur de la résine : Les produits vierges, certifiés PCR, accompagnés d'une documentation relative au statut « alimentaire » ou « en contact avec les aliments », les emballages anti-UV et les teintes spéciales entraînent des coûts et des contraintes d'approvisionnement différents.
- Poids en grammes et rendement : Le poids des bouteilles, les déchets de démarrage, les chutes ou les pièces rejetées ont plus d'importance que la capacité nominale.
- Outillage et cavités : Les moules standard permettent de réduire les coûts de mise en route ; en revanche, une géométrie sur mesure, un nombre plus élevé de cavités et une finition de surface haut de gamme entraînent une augmentation de l'investissement.
- Durée du cycle et opérations secondaires : Le moulage, le recuit, la pulvérisation, la métallisation, la sérigraphie, l'estampage à chaud et l'assemblage, qui sont des processus plus longs, impliquent des étapes supplémentaires et des quantités minimales de production.
- Système de fermeture : Une fiche technique de bouteille ne comportant pas la pompe, le bouchon, la doublure, le tube plongeur et les spécifications de couple est incomplète.
- Fret : Les bouteilles à parois épaisses et un emboîtement peu efficace font grimper le coût par unité commercialisable, notamment lors du transport aérien.
Le Modèle de coût des bouteilles en PET aborde plus en détail la structure des coûts. En matière d'approvisionnement, demandez un décompte précisant le poids de la bouteille, la composition en résine, l'état du moule, la décoration, le bouchon, la quantité par carton principal, les écarts de livraison prévus (excédent ou déficit) et les Incoterms.
Une commande plus importante permet-elle toujours de réduire le coût unitaire ?
En général, uniquement jusqu'à ce que les coûts de mise en place et les gains d'efficacité de production correspondants soient amortis. Des quantités minimales de commande (MOQ) peuvent s'appliquer séparément à la couleur de la résine de la bouteille, à la contenance de la bouteille, à la couleur de la pompe, à la coupe du tube plongeur, au lot de pulvérisation et à chaque maquette d'impression. Le fait de regrouper 20 000 bouteilles réparties sur quatre couleurs ne donne pas nécessairement lieu à un seul cycle de production de 20 000 pièces. Renseignez-vous sur les paliers de prix et sur les éléments qui déterminent chaque quantité minimale.
Quels produits cosmétiques sont compatibles avec le PET ou le PETG ?
| Produit | Questions relatives à la sélection et à l'approbation des matériaux |
|---|---|
| Tonique à base d'eau ou eau micellaire | Début : du PET léger pour plus d'efficacité ; du PETG lorsque les optiques à parois épaisses sont privilégiées. Vérifier : alcool, parfum, sensibilité à la lumière, débit du distributeur, étanchéité du bouchon, perte de masse et transparence. |
| Shampoing, après-shampoing ou gel douche | Début : PET pour un emballage rigide transparent ; HDPE/PP pour l'opacité ou les emballages souples ; PETG pour un aspect haut de gamme ou destiné au secteur de l'hôtellerie-restauration. Vérifier : tensioactifs, viscosité, force de compression, formation de plis, ajustement de la pompe, chutes dans la salle de bains et visibilité de l'étiquette. |
| Lotion ou émulsion | Début : PET, PETG, PP ou système airless, en fonction des objectifs en matière de viscosité, d'oxydation et d'évacuation. Vérifier : phase huileuse, tensioactifs, débit de la pompe, récupération par tube plongeur, espace de tête et produit résiduel. |
| Sérum | Début : PET/PETG pour une formule stable et compatible ; verre ou conditionnement airless pour un système sensible. Vérifier : stabilité active, exposition à l'oxygène et à la lumière, matériaux en contact avec la formule, dosage et décoration. |
| Brume ou produit parfumé à base d'alcool | Début : Comparez le PET certifié, un copolyester adapté, le verre ou tout autre système ayant fait ses preuves — ne vous fiez jamais uniquement à l'acronyme pour faire votre choix. Vérifier : teneur en alcool et en parfum, fissuration sous contrainte, perméation, gonflement des joints, étanchéité, décoration et obligations liées au transport. |
| Formule à base d'huile ou riche en huiles essentielles | Début : Privilégiez la compatibilité : le verre, un HDPE/PP adapté ou un système à base de polyester homologué pourraient s'avérer les meilleurs choix. Vérifier : composition exacte de l'huile, sorption, gonflement, fissuration sous contrainte, odeur, couleur, revêtement et intégrité à long terme du joint. |
Il s'agit ici de consignes de sélection, et non d'autorisations. Par exemple, un toner transparent et riche en eau peut sembler simple, mais contenir néanmoins de l'éthanol, des parfums solubilisés, des acides, des extraits végétaux ou des colorants qui modifient le niveau de risque. Vérifiez que le produit est adapté. formats d'emballage des produits de soin de la peau uniquement une fois que la composition, la cible de distribution et les besoins en matière de protection ont été définis.
Recyclabilité, PCR et compromis en matière de développement durable
Le PET bénéficie, sur de nombreux marchés, d’une infrastructure bien établie de collecte et de retraitement des bouteilles. Cela ne signifie toutefois pas que tous les emballages cosmétiques en PET soient recyclables partout. Les couleurs foncées, les grandes étiquettes, les manchons incompatibles, les décorations métalliques, les résidus de produit, les pompes composées de matériaux mixtes et les règles locales de collecte peuvent tous réduire le taux de valorisation.
Le PETG amorphe classique pose problème dans le flux des bouteilles en PET, car il peut se comporter différemment lors du tri et du retraitement. La Plateforme européenne des bouteilles en PET a publié une décision de non-approbation déconseillant l'utilisation de bouteilles et de composants en PETG dans le flux européen des bouteilles en PET.[5] De même, RecyClass considère le PETG et les polyesters hautement modifiés non cristallisants comme des matériaux à compatibilité limitée, sauf si une évaluation technique approuvée en décide autrement.[7]
Cependant, l’affirmation selon laquelle “ tout le PETG est non recyclable ” est également trop générale. Les organismes professionnels ont publié des conclusions limitées ou conditionnelles concernant certaines nouvelles qualités de copolyester, sous réserve de conditions précises en matière de concentration et de conception. Il ne suffit pas qu’un fournisseur indique “ code de recyclage 1 ” : il faut obtenir la référence exacte de la résine, l’évaluation actuelle réalisée par un organisme tiers, les conditions d’utilisation et le niveau d’acceptation sur le marché cible. L’identification de la résine n’est pas synonyme de recyclabilité pratique.
Comparez l'ensemble du produit, et non pas une seule allégation
- Intensité en matières premières : enregistrer le poids total de l'emballage en grammes par dose délivrée, y compris la pompe et le capuchon de protection.
- Teneur en matériaux recyclés : vérifier l'aspect, l'odeur, la couleur, les performances mécaniques, la régularité des livraisons et la documentation correspondante.
- Conception en vue du recyclage : évaluer la couleur, la surface et la densité de l'étiquette, l'adhésif, l'encre, la séparation des éléments de fermeture et la décoration, en fonction des recommandations en vigueur sur le marché cible.[6]
- Protection des produits : Une bouteille plus légère qui réduit la durée de conservation ou qui présente des fuites lors de la distribution ne constitue pas une réduction réussie.
- Produit résiduel : L'évacuation par pompe et la vidange par le consommateur peuvent avoir une incidence significative sur le gaspillage de produit.
Pour tout ce qui concerne la résine recyclée, faites confiance à Boyu’s guide Boyu des emballages cosmétiques contenant du PCR en tant que parcours de qualification distinct, plutôt que de considérer le pourcentage de PCR comme un simple argument de vente.
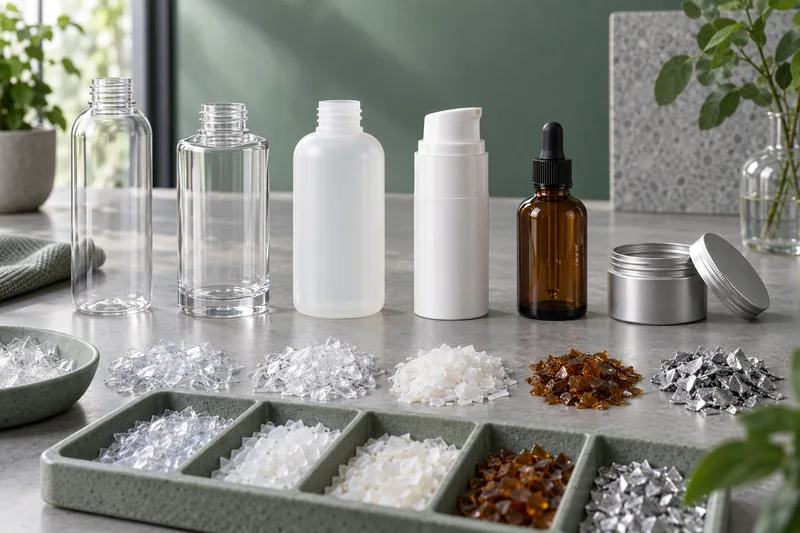
Autres matériaux utilisés pour les flacons de cosmétiques et leurs applications
| Matériau | Pourquoi les marques y ont recours ? | Précautions importantes |
|---|---|---|
| HDPE | Résistant, opaque ou translucide, souple, largement utilisé pour les shampoings, les lotions et les applications nécessitant une résistance aux produits chimiques. | La transparence, proche de celle du verre, est moindre ; il reste à évaluer le lambris, la perméabilité, l'adhérence des décorations et la compatibilité exacte des formules. |
| LDPE | Réponse douce à la pression pour des emballages à dosage contrôlé et souples. | Rigidité et barrière réduites pour certains systèmes ; il convient de prêter attention aux performances dimensionnelles et à celles des étiquettes. |
| PP | Couramment utilisé pour les bouchons, les pompes, les pots et les composants airless ; offre de bonnes performances au niveau de la charnière et une grande souplesse de conception. | Généralement translucide plutôt que transparent comme du verre ; sa faible énergie de surface a une incidence sur l'impression et les étiquettes. |
| Verre | Masse de qualité supérieure, excellente barrière aux gaz et large compatibilité avec de nombreux sérums, huiles et parfums. | Casse, poids, revêtement, choc thermique, compatibilité entre le compte-gouttes et le bouchon, ainsi que les émissions de carbone liées au transport et les coûts. |
| PMMA, SAN ou AS | Coques extérieures décoratives rigides et très transparentes pour pots haut de gamme et conditionnements airless. | Il ne s'agit souvent pas du composant en contact direct avec la formule ; il convient d'examiner la séparation entre les différents matériaux et la fissuration sous contrainte chimique. |
| Laminés en aluminium ou en tube | Barrière contre la lumière, compacité et forme adaptée aux crèmes, gels et produits concentrés. | La laque interne/le revêtement, les déformations, les joints/scellages, le retour élastique, la décoration et le système de recyclage varient selon la conception. |
Comment choisir entre le PET, le PETG ou un autre matériau ?
Un cadre de sélection en huit étapes
- Figer une formule représentative. Noter l'ensemble des ingrédients, le pH, la viscosité, la teneur en alcool, la concentration en parfum/huile, la sensibilité aux principes actifs et les changements attendus.
- Définissez la notion de protection. Définissez les exigences en matière d’oxygène, d’humidité, de lumière, de contamination et de durée de conservation avant d’aborder la question de l’aspect.
- Définissez le terme « utilisation ». La capacité, le dosage, l'utilisation d'une seule main, la texture souple ou rigide, l'exposition en salle de bains ou en voyage, l'utilisation par les enfants et la cible visée par le produit résiduel sont autant de facteurs qui influencent la conception de l'emballage.
- Définir le cycle de vie physique. La température de remplissage, la vitesse de la chaîne, le couple de serrage du bouchon, l'empilage à chaud, les conditions extrêmes en entrepôt, le transport et les conditions de conservation chez le consommateur sont des facteurs importants.
- Traduire l'esthétique en cahier des charges. Définir la couleur, la opacité, la brillance, l'aspect de la paroi et du fond, le poids de la bouteille, la décoration et les limites de défauts.
- Systèmes complets de criblage. Comparez le flacon, la pompe/le bouchon, la doublure, le tube plongeur, la décoration et l'étiquette — et non pas les flacons pris isolément.
- Vérifier la rentabilité de la production et le taux de récupération. Examiner les outillages standard et sur mesure, les quantités minimales de commande (QMC) par composant, les délais de production, les frais de transport, la faisabilité du recyclage post-consommation (PCR) et les recommandations en matière de recyclage sur les marchés de destination.
- Tester, examiner et valider. Utilisez des échantillons destinés à la production, des critères convenus au préalable et un contrôle des modifications. Un changement de fournisseur concernant le type de résine ou le transformateur peut nécessiter une nouvelle qualification.
Logique de filtrage rapide
Commencez par le PET lorsque le cahier des charges prévoit une bouteille transparente, rigide et légère, à produire en grande série, et que le polyester apparaît comme un matériau plausible.
Commencez par le PETG/copolyester lorsque l’aspect « verre à paroi épaisse », la résistance aux chocs ou une géométrie/un procédé particulier sont essentiels — et que la nuance exacte, le mode de récupération et la composition peuvent être validés.
Commencez ailleurs lorsque la sensation au toucher, l'opacité, une barrière très élevée, la protection contre la lumière, la conception du flacon rechargeable, la mise en œuvre à chaud ou la composition chimique agressive de la formule sont des facteurs prépondérants.
Plan d'essais de qualification pour un flacon de cosmétique
Les lignes directrices de l'UE en matière de sécurité des cosmétiques reconnaissent que les emballages peuvent avoir une incidence sur la sécurité par le biais d'interactions, de leurs propriétés barrières et de la migration de substances, et elles ne prescrivent pas de test universel pour les emballages cosmétiques.[8] Aux États-Unis, le fabricant reste responsable de la sécurité du produit, y compris des risques liés à l'emballage.[9] Par conséquent, le protocole doit être fondé sur l'évaluation des risques et adapté à chaque produit.
| Axe de travail | Évaluation et données factuelles |
|---|---|
| Dimensions d'entrée | Évaluer : col, hauteur, diamètre, poids, capacité, répartition de l'épaisseur de la paroi et engagement de la fermeture. Preuves : dessin, plan de cotes, données relatives aux cavités et résultats d'analyse des capacités. |
| Compatibilité et stabilité | Évaluer : fissuration sous contrainte, voile, gonflement, masse, odeur, couleur, stabilité de la formule, risque de migration et comportement en fonction de l'orientation et de la température. Preuves : contrôles au temps zéro, prélèvements programmés, échantillons conservés et enquêtes. |
| Fermeture et distribution | Évaluer : fuite, couple, compression du joint, alimentation/sortie, tube plongeur, pulvérisation, joint/chemise et évacuation. Preuves : données de couple, orientation des fuites, répartition de la dose et produit résiduel. |
| Essai de ligne | Évaluer : déballage, guidage, remplissage, moussage, bouchage, étiquetage, marquage, rayage et débit. Preuves : un essai à cadence de production avec des composants destinés à la production et des réglages enregistrés. |
| Distribution | Évaluer : chute avec remplissage, vibrations, compression, cycles thermiques, pression/altitude le cas échéant, décoration et conditionnement. Preuves : un protocole lié à l'acheminement, assorti de critères de défaillance convenus. |
| Utilisation par les consommateurs | Évaluer : mains mouillées, chutes dans la salle de bains, pompage répété, dosage, récupération du panneau, lisibilité et vidage. Preuves : utiliser la simulation et les retours d'expérience d'utilisateurs représentatifs, associés à des mesures. |
Une position défendable protocole d’essai de compatibilité des emballages cosmétiques comprend la formule finale, les échantillons témoins, plusieurs conditions de stockage, les orientations verticale, inversée et latérale, les contrôles programmés et les critères d'acceptation prédéfinis. Il ne faut pas réduire le risque lié à une durée de conservation de plusieurs mois à un seul essai à chaud de courte durée sans justification scientifique.
Signaux de défaillance nécessitant une analyse
- Fissures radiales au niveau du col, de la porte ou des concentrateurs de contraintes moulés.
- Apparition d'un voile, blanchiment, adhérence de la surface, gonflement, fragilité ou odeur inhabituelle.
- Déformation des panneaux ou des plinthes, ou variation de volume après le remplissage, le refroidissement ou l'exposition à l'altitude.
- Perte de masse, modification de la couleur, de l'odeur ou de la puissance du produit, ou pression anormale dans l'espace de tête.
- Gonflement du joint ou du tube plongeur, perte d'amorçage de la pompe, fuite ou débit irrégulier.
- Défauts d'encre, de revêtement par pulvérisation, de métallisation ou d'étiquette suite au contact avec la formule et à l'abrasion.
Que mettre dans une bouteille en PET ou en PETG ? Appel d'offres
- Type de formule, indicateurs de risque de compatibilité complets, viscosité, pH, teneur en alcool, en huile et en parfum, et température de remplissage.
- Remplissage nominal, capacité maximale, espace libre requis et orientation de la bouteille lors de l'utilisation.
- Spécification exacte de la résine demandée ou cahier des charges de performance ; obligation pour le fournisseur de signaler et de faire approuver tout changement concernant la qualité de la résine, le PCR, les colorants ou le site de transformation.
- Dessin indiquant la finition du col, les cotes critiques, le poids en grammes et sa tolérance, la capacité de débordement, la zone de décoration et les repères fonctionnels.
- Pompe/bouchon, joint d'étanchéité, tube plongeur, sortie, couple de serrage/desserrage, type de verrouillage et couleur.
- Échantillons de référence pour la couleur, la turbidité, les bulles, les points d'injection, les joints, les creux, les rayures et les taches noires.
- Illustrations décoratives, nuancier, critères d'adhérence, de résistance à l'abrasion et aux produits chimiques, ainsi que la conception des étiquettes.
- Prévisions annuelles, volume de lancement, fréquence des commandes, quantité minimale de commande (MOQ) par composant/couleur, propriété des outillages et besoins en pièces de rechange.
- Marchés cibles, documentation relative aux emballages et à la réglementation, objectif de conception en matière de recyclage et toute allégation relative au PCR.
- Niveau d'inspection, essais fonctionnels, accord de maîtrise des modifications, échantillons de conservation, procédure en cas de non-conformité et tolérances de livraison.
Questions fréquentes
Le PETG est-il plus adapté que le PET pour les flacons de cosmétiques ?
Pas de manière générale. Le PET est généralement préférable pour les bouteilles transparentes légères et modulables, et son circuit de recyclage est mieux établi. Le PETG peut être préférable pour les applications optiques haut de gamme à parois épaisses, pour la résistance aux chocs ou pour répondre à des besoins de fabrication spécifiques à un type de matériau donné. La compatibilité des formules et les performances globales de l'emballage déterminent le choix final.
Le PETG est-il plus résistant aux produits chimiques que le PET ?
Il n'existe pas de hiérarchie universelle. La résistance dépend du type de résine, de la formulation, de la concentration, de la température, de la durée et de la contrainte. Une étude comparative contrôlée publiée a montré que le PET offrait de meilleures performances que le PETG face à plusieurs groupes chimiques ; il est donc nécessaire de tester concrètement l'emballage chargé.[1]
Le PET et le PETG peuvent-ils utiliser le même moule ?
Ne partez pas de ce principe. Une bouteille peut nécessiter une qualité de résine, une préforme, un taux d'étirage, un profil de température, un système de dégazage, une marge de retrait, une répartition de l'épaisseur de paroi différents, voire un procédé de moulage différent. Demandez au transformateur de valider la conception exacte et le processus de fabrication.
Le PETG peut-il être jeté dans le bac de recyclage du PET ?
Le PETG classique peut être incompatible avec le flux de bouteilles en PET, et les recommandations européennes en déconseillent l'utilisation. Certaines nouvelles qualités spécifiques de copolyester ont fait l'objet d'évaluations sous certaines conditions, mais cela ne s'applique pas à toutes les bouteilles en PETG. Vérifiez la qualité exacte, l'emballage complet et le programme local.
Quel est le meilleur support pour un toner, un shampoing ou une lotion ?
Le PET est souvent le premier choix pour les flacons transparents et rigides destinés aux tonifiants ou aux shampoings à base d'eau. Le PETG peut convenir à une présentation haut de gamme à paroi épaisse. Pour les lotions, on peut également privilégier les flacons airless en PP, en PEHD ou un autre système, en fonction de la viscosité, de la phase huileuse, de la sensibilité à l'oxygène et du mode de distribution. Il est impératif de tester la formule finale et le bouchon.
Pourquoi une bouteille en PETG est-elle généralement plus chère ?
La résine PETG peut être plus coûteuse, et les modèles cosmétiques en PETG sont souvent volontairement plus lourds. Le procédé de transformation choisi, le nombre de cavités, la durée du cycle, les rebuts, la décoration et les frais de transport peuvent également faire grimper les coûts. Comparez des emballages finis et homologués présentant les mêmes caractéristiques techniques, et non pas les noms des résines ou leur capacité nominale.
Le PET ou le PETG peuvent-ils contenir de l'alcool, des huiles parfumées ou des huiles essentielles ?
C'est possible, mais aucun de ces acronymes ne constitue une validation. La teneur en alcool, la composition du parfum ou de l'huile, la température de stockage, les contraintes de moulage, le joint d'étanchéité, le tube plongeur et la décoration ont tous une incidence sur les performances. Utilisez la formule réelle dans le cadre d'un programme documenté de compatibilité et de distribution.
Sources et références techniques
Consulté le 4 octobre 2026. Les fiches techniques des fournisseurs décrivent des nuances spécifiques et ne doivent pas être généralisées à l'ensemble des matériaux en PET ou en PETG.
- Corning, Comparaison de la résistance chimique du PET et du PETG.
- Eastman, Fiche technique du copolyester Eastar 676.
- Eastman, Copolyester Eastar EB062 destiné à la fabrication de bouteilles par extrusion-soufflage.
- Fédération britannique des plastiques, Procédé de moulage par injection-étirage-soufflage.
- Plateforme européenne sur les bouteilles en PET, Résultats des essais et avis techniques, y compris les décisions relatives aux bouteilles et composants en PETG.
- Plateforme européenne sur les bouteilles en PET, Consignes de conception des bouteilles en PET.
- RecyClass, Lignes directrices relatives à la conception en vue du recyclage des bouteilles en PET transparentes.
- Commission européenne, Mise en œuvre de la décision d'exécution 2013/674/UE relative aux rapports sur la sécurité des produits cosmétiques.
- Agence américaine des produits alimentaires et médicamenteux (FDA), Les compétences de la FDA en matière de cosmétiques et la responsabilité des fabricants.
- Eastman, Informations sur le copolyester Eastar EN001.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch