











La risposta in breve: Nel commercio cinese del packaging, denti («apertura dentata») indica solitamente la finitura del collodel flacone: l'interfaccia completa che consente a un tappo, una pompa, un nebulizzatore o un'altra chiusura di fissarsi e fare tenuta. Comprende diametro nominale della filettatura, profilo e passo, altezza della finitura, foro interno, superficie di tenuta e tolleranze, non soltanto la filettatura elicoidale visibile.
Un codice come 24/410 indica una famiglia di diametro nominale della filettatura di 24 mm e la serie di finitura 410. Il «410» non indica un passo di 4,10 mm. Abbinare l'intera designazione della finitura e i disegni controllati di flacone e chiusura, quindi validare la confezione assemblata con prove di coppia, tenuta, erogazione e compatibilità con la formula.
Questa guida è rivolta a progettisti di packaging cosmetico, acquirenti, confezionatori e team qualità che definiscono le specifiche dei flaconi in plastica. Spiega la terminologia e i criteri di scelta; il disegno approvato del fornitore resta la specifica di riferimento vincolante.
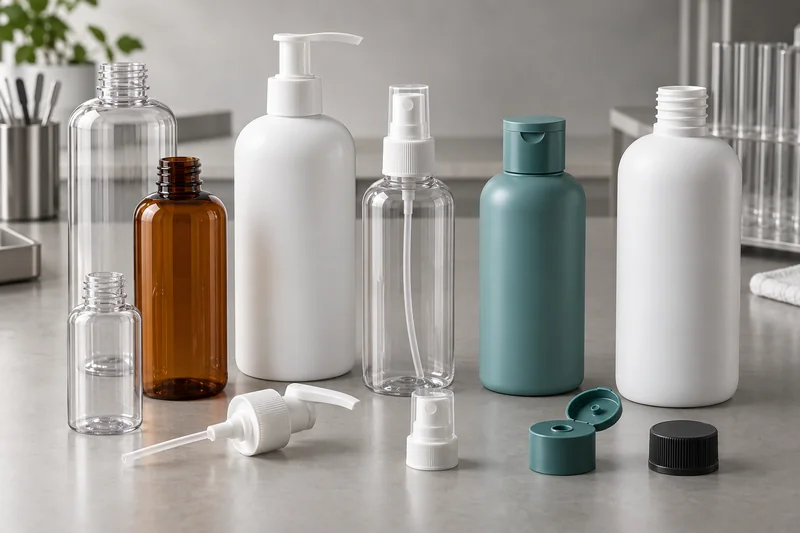
Cosa significa «finitura del collo di un flacone in plastica»?
Le collo è la zona di transizione sopra la spalla del flacone. La finitura è la porzione superiore formata con precisione che accoglie la chiusura. Nelle conversazioni quotidiane di approvvigionamento si possono usare «dimensione del collo», «dimensione della filettatura», «bocca», «calibro» o denti come se fossero intercambiabili. Non sempre sono sufficientemente precisi per un ordine d'acquisto.
Una finitura completa del collo può comprendere filettatura esterna, superficie di tenuta superiore, foro interno, altezza della finitura, inizio della filettatura, anello di supporto o trasferimento, elementi antirotazione e tolleranze pertinenti. Su un flacone filettato, la filettatura interna della chiusura deve avanzare abbastanza da comprimere la tenuta scelta prima che la gonna vada in battuta sulla spalla del flacone.
Come leggere un codice come 24/410
24 è la famiglia di diametro nominale misurata sull'esterno dei filetti del flacone: la quota T. Nominale non significa che ogni lettura effettiva sia esattamente 24,00 mm; il disegno normativo fornisce il valore nominale effettivo e la tolleranza. Non significa neppure che l'apertura interna sia di 24 mm.
410 identifica una serie di finiture a filettatura continua. Gli schemi di settore comuni descrivono SP‑400 come circa un giro completo, SP‑410 come un giro e mezzo e SP‑415 come due giri completi con una finitura più alta. Questa sintesi visiva è utile per una prima selezione, ma la serie controlla anche altre geometrie. Non sostituisce il disegno.
| Elemento del codice | Che cosa indica | Che cosa non dimostra |
|---|---|---|
| 24 | Famiglia di diametro nominale esterno della filettatura | Diametro del foro, capacità del flacone, dose della pompa o idoneità al prodotto |
| 410 | Geometria e accoppiamento della serie di finitura | Un passo fisso di 4,10 mm, il materiale della chiusura, la guarnizione o le prestazioni di tenuta |
| Codice completo 24/410 | Una specifica iniziale dell'interfaccia tra flacone e chiusura | Assenza di perdite con ogni pompa o tappo nominalmente corrispondente |
Come si misura la finitura del collo di un flacone?
Utilizzare un calibro digitale o un micrometro tarato, un altimetro se necessario e il disegno controllato applicabile. Misurare più campioni dopo un condizionamento adeguato e rilevare i diametri in due direzioni distanziate di circa 90 gradi, per non nascondere l'ovalizzazione.
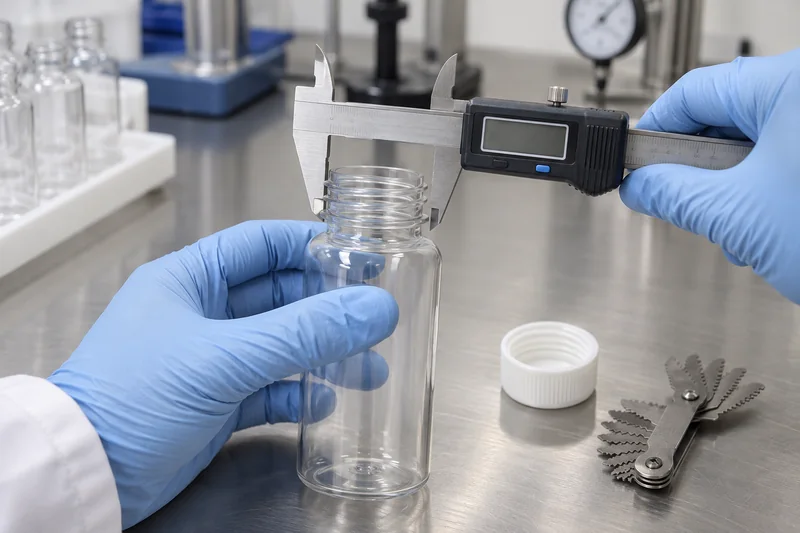
| Quota a disegno | Significato | Perché conta |
|---|---|---|
| T | Diametro esterno sulle creste dei filetti | Consente una prima verifica della dimensione nominale della finitura e del gioco di accoppiamento |
| E | Diametro esterno del collo esclusa la sporgenza della filettatura | È correlato alla profondità del filetto; la profondità radiale approssimativa è (T − E) ÷ 2 |
| I | Diametro del foro interno | Influisce su tubi di riempimento, tenute a innesto, steli, inserti e passaggio del flusso |
| H | Altezza della finitura dal bordo superiore al piano di riferimento del disegno | Determina gioco della gonna, accoppiamento e configurazione della tappatura |
| S | Distanza verticale dal bordo superiore all'inizio del primo filetto | Influisce sull'accoppiamento e sull'orientamento finale della chiusura |
Una sequenza pratica di identificazione
- Individuare il codice stampato, la specifica sul cartone o il disegno del fornitore prima di ricostruire le specifiche da un campione.
- Ispezionare superficie di tenuta e filettatura per rilevare bave, deformazioni, danni e residui di prodotto.
- Misurare T, E e I in due direzioni; misurare H e S dai riferimenti esatti del disegno.
- Contare i principi di filettatura e seguire una singola elica per stimarne i giri. Non contare ogni rilievo visibile come un filetto distinto.
- Misurare il passo su più intervalli tra creste oppure utilizzare un calibro di profilo adatto; dividere la distanza assiale totale per il numero di intervalli.
- Confrontare ogni risultato con lo standard applicabile o il disegno del fornitore, quindi assemblare campioni di chiusura rappresentativi della produzione.
Per una procedura più completa, la scelta degli strumenti e gli errori di misura comuni, consulta la guida specifica Boyu alla misurare la finitura del collo di un flacone cosmetico.
Cosa significano passo, avanzamento e principi di filettatura?
Passo è la distanza assiale tra punti corrispondenti di rilievi di filettatura adiacenti. Avanzamento è la distanza assiale percorsa dalla chiusura in un giro completo di 360 gradi. Un principio di filettatura è l'inizio di un'elica indipendente.
Per una filettatura a un principio, l'avanzamento è uguale al passo. Per una filettatura a più principi, avanzamento = passo × numero di principi. Più principi possono far avanzare maggiormente una chiusura a ogni giro, ma modificano anche l'allineamento iniziale e la geometria di accoppiamento. Chiusura e flacone devono corrispondere nell'intero sistema di filettatura, non soltanto nel diametro esterno.
Quali standard di filettatura dei flaconi sono comunemente utilizzati?
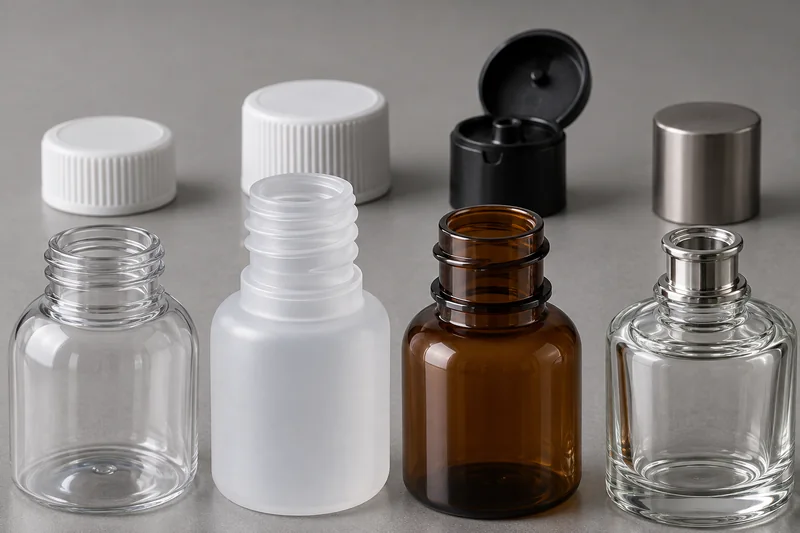
Non esiste un unico standard globale di filettatura che copra tutti i flaconi cosmetici, per bevande, farmaceutici e per profumi. Il riferimento corretto dipende da materiale del contenitore, mercato, applicazione e famiglia di finitura.
| Famiglia di riferimenti | Dove si incontra | Implicazioni per l'acquirente |
|---|---|---|
| ASTM D2911/D2911M | Dimensioni, tolleranze e configurazioni delle finiture a vite per flaconi in plastica rientranti nel relativo campo di applicazione | Utilizzare l'edizione vigente indicata nel contratto; ASTM dichiara che non è noto un equivalente ISO |
| SP‑400, SP‑410, SP‑415 | Disegni volontari comuni delle finiture per flaconi in plastica, ora disponibili nell'archivio ISBT Threadspecs | Specificare finitura, tipo di filetto ove applicabile e numero/revisione del disegno, non «filettatura standard» |
| Disegni di finiture per vetro GPI/GCMI | Contenitori e chiusure in vetro che utilizzano le note denominazioni 400/410/415 | Non presumere che dimensioni e tolleranze di un disegno per plastica siano identiche a quelle dell'equivalente per vetro |
| DIN, GCMI e famiglie di pompe dei fornitori | Specifiche regionali e dei sistemi di erogazione come DIN GL18/GL20, GCMI 18/415 e attacchi di tipo Europa | Utilizzare il nome esatto dell'attacco indicato dal produttore della pompa e il disegno del flacone; «18 mm» da solo è incompleto |
| Finiture per profumeria CETIE / EN | Sistemi a crimpatura, a scatto e a vite più recenti per vetro da profumeria e cosmetica | Una finitura a crimpatura per profumo come FEA 15 non è un collo a vite 15/410 |
| Finiture PCO per bevande | Chiusure per bevande in PET, comprese le famiglie PCO da 28 mm | Un flacone PCO da 28 mm non è automaticamente compatibile con una chiusura cosmetica 28/400 o 28/410 |
Gli standard definiscono la geometria; non approvano una formula, la dose della pompa, la coppia di applicazione o le prestazioni durante la conservazione. Questi aspetti devono essere specificati e validati separatamente.
Il profilo del filetto conta quanto diametro e passo
Una filettatura per packaging non è automaticamente una convenzionale filettatura metrica per viti meccaniche. I disegni delle finiture definiscono le geometrie di carico e di gioco di cresta, fondo e fianchi, inclusi raggi, angoli e tipi di filetto opzionali. Alcuni disegni volontari SP distinguono un profilo per uso generale da un profilo a dente di sega modificato. Due componenti possono condividere diametro nominale e passo e tuttavia interferire se geometria dei fianchi o giochi non corrispondono.
In molte confezioni cosmetiche, la filettatura serve principalmente a tirare la chiusura verso il basso e a mantenere il carico assiale; la tenuta al liquido è realizzata da una guarnizione, un elemento a innesto, un elemento a chela o dal contatto con la superficie superiore. Non presumere che un contatto più stretto tra i filetti produca una tenuta migliore. Un'interferenza eccessiva può aumentare la coppia di applicazione, asportare plastica, deformare un collo sottile o arrestare la chiusura prima che l'elemento di tenuta previsto sia compresso.
Come il processo della plastica modifica i rischi da controllare
La stessa finitura nominale può essere realizzata con processi diversi. Su un flacone in PET ottenuto per iniezione-stiro-soffiaggio, la finitura viene normalmente definita nella preforma iniettata e rimane trattenuta nell'anello del collo durante il soffiaggio. In molti flaconi in HDPE estrusi e soffiati, la zona del collo e la superficie di tenuta possono essere più sensibili a bave, rifilatura, raffreddamento, ovalizzazione e deformazione da tappatura. I componenti ottenuti per iniezione-soffiaggio e stampaggio a iniezione richiedono considerazioni specifiche su punto di iniezione, ritiro e allineamento dello stampo.
Per questo il controllo in accettazione non deve applicare lo stesso insieme di tolleranze a PET, HDPE, PP e vetro. Concordare disegno specifico del materiale, metodo di condizionamento e forza di misura. Registrare l'identità della cavità o dello stampo ove pratico; una media aggregata può nascondere una cavità che produce ripetutamente un filetto alto, una superficie di tenuta deformata o un foro ovalizzato.
Perché due componenti con lo stesso codice possono comunque non funzionare
Un codice nominale indica la compatibilità con una famiglia di interfacce, ma non garantisce che ogni combinazione di tolleranze funzioni. Se il flacone è vicino al limite massimo di T o H mentre la chiusura è vicina al minimo gioco interno, la coppia di applicazione può aumentare bruscamente. L'accumulo opposto di tolleranze può ridurre accoppiamento o compressione della tenuta. Larghezza della superficie di tenuta, diametro dell'elemento a innesto, durezza della guarnizione, compressione della guarnizione e gioco tra gonna e spalla aggiungono ulteriori catene di tolleranze che il breve codice della finitura non può esprimere.
L'invecchiamento può modificare il risultato dopo un buon accoppiamento iniziale. Scorrimento viscoso della plastica, deformazione permanente a compressione della guarnizione, rigonfiamento indotto dalla formula, dilatazione termica e coppia ripetuta sull'attuatore possono ridurre la coppia residua o modificare la tenuta. Qualificare campioni provenienti da lotti rappresentativi di flaconi e chiusure, non una sola coppia selezionata con cura, e ripetere i controlli critici dopo il condizionamento.
Finiture del collo comuni nel packaging cosmetico
La tabella seguente è una guida agli approvvigionamenti, non uno standard universale di abbinamento. Le gamme di chiusure variano per fornitore e regione e uno stesso modello può essere offerto con diversi attacchi. Partire dai requisiti di erogatore e formula, quindi confermare quale finitura del flacone supporti il componente scelto.
| Famiglia di finitura | Spesso abbinata a | Applicazione cosmetica tipica | Controllo critico |
|---|---|---|---|
| 13/415, 15/415 | Tappi con pennellino, piccoli contagocce o attacchi speciali | Trattamenti per unghie, prodotti labbra o occhi, campioni | Accoppiamento di tergitore/riduttore e materiale della finitura |
| 18/400, 18/410, 18/415 | Contagocce, pompe per trattamenti, nebulizzatori fini o chiusure a vite | Sieri, oli viso, piccoli trattamenti e confezioni da viaggio | Non sostituire 400, 410 e 415 tra loro |
| 20/410 | Nebulizzatori fini e pompe compatte per trattamenti | Tonico spray, siero, spray capelli o corpo, prodotti compatti per la cura della pelle | Forma dello spruzzo/dose e gioco nel foro |
| 22/410, 22/415 | Pompe e nebulizzatori cosmetici selezionati | Trattamenti, fondotinta e sistemi spray speciali | Disponibilità presso il fornitore e disegno esatto dell'attacco |
| 24/410 | Pompe per lozione, nebulizzatori, tappi disc-top, flip-top e a vite | Lozione, detergente, shampoo, olio corpo, tonico e prodotti spray | Progetto della tenuta, gioco della gonna e quota I effettiva |
| 24/415 | Pompe, nebulizzatori e tappi selezionati con gonna più alta | Confezioni premium o speciali con erogatore | Quota H e profondità della gonna della chiusura |
| 28/400, 28/410, 28/415 | Pompe per lozione più grandi, spruzzatori a grilletto/nebulizzatori fini, tappi | Shampoo, balsamo, bagnoschiuma, formati professionali e famiglia | Proporzioni del flacone, testa di tappatura e corrispondenza della serie |
| 33/400, 38/400 e più ampie | Grandi tappi a vite, tappi dosatori e alcune pompe | Prodotti corpo in grandi volumi, ricariche, polveri, scrub e prodotti che richiedono un'apertura ampia | Superficie di tenuta, accesso per il riempimento, resina della chiusura e spazio nell'imballaggio |
Non tutti i colli cosmetici sono filettati
Le pompe per profumo a crimpatura trattengono una ghiera in alluminio sotto un anello; le pompe a scatto utilizzano un elemento a interferenza; i sistemi a baionetta e a cricchetto aggiungono elementi di blocco o orientamento; molte confezioni airless utilizzano interfacce proprietarie. Specificare questi sistemi tramite il relativo standard esatto o il disegno del fornitore, anziché ricondurli a un codice 400/410.
Come scegliere la finitura adatta a un flacone cosmetico
1. Definire prima prodotto ed erogatore
Registrare viscosità e reologia, solventi, oli, tensioattivi, particelle, pH, sensibilità all'ossigeno, dose e azione prevista dell'utilizzatore. Nebulizzatore fine, pompa per trattamenti, pompa per lozione, pompa schiumogena, tappo disc-top e semplice tappo a vite rispondono a esigenze di erogazione diverse. Se il prodotto richiede una pompa, utilizzare la dose richiesta e il comportamento della formula per scegliere la dose erogata dalla pompa prima di definire definitivamente il collo del flacone.
2. Selezionare famiglie di componenti compatibili
Chiedere ai fornitori di chiusure quali attacchi siano disponibili per il meccanismo e la tenuta scelti. Quindi selezionare flaconi con finiture corrispondenti. Di Boyu, la gamma di flaconi cosmetici in plastica, formati di flaconi per lozioni e i formati di flaconi spray offrono punti di partenza pratici, ma flacone e chiusura finali devono essere quotati come un unico sistema a specifiche controllate.
3. Confrontare i disegni, non le descrizioni di catalogo
Verificare T, E, I, H, S, passo, profilo del filetto, numero di principi, larghezza della superficie di tenuta, anello/sottosquadro, gioco della gonna della chiusura e tutte le tolleranze pertinenti. Identificare il tipo di tenuta: guarnizione, tenuta a innesto, a chela, sulla superficie superiore o altro design. Confermare la revisione del disegno e le caratteristiche critiche per la qualità.
4. Verificare la compatibilità con la linea di riempimento e tappatura
Il foro deve accogliere l'ugello di riempimento e gli eventuali inserti. Il flacone deve tollerare il carico di tappatura senza deformarsi, mentre tappo o pompa devono essere compatibili con mandrino, sistema di orientamento e sistema di controllo della coppia. Per gli erogatori con pescante, calcolare la lunghezza dal riferimento di tenuta e verificarla nel flacone effettivo; la guida Boyu alla lunghezza del pescante spiega questa procedura.
5. Validare la confezione assemblata e riempita
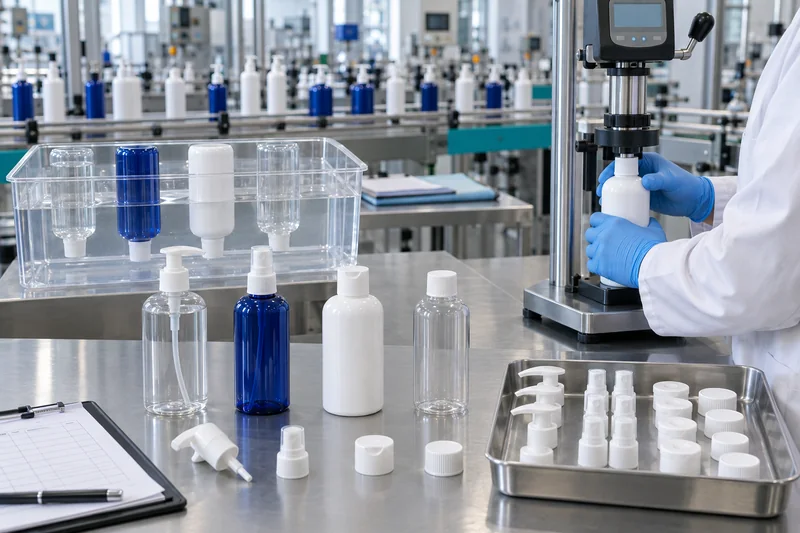
Approvare coppia di applicazione e rimozione, contatto della tenuta, perdite, svitamento spontaneo della chiusura, adescamento e dose della pompa, qualità dello spruzzo, prestazioni alla caduta e nella distribuzione, cicli termici, compatibilità e svuotamento a fine utilizzo. Un codice corrispondente è necessario per un sistema filettato standard, ma non è un certificato di prestazione.
Stabilire limiti numerici in base ai componenti selezionati, alla formula e al rischio distributivo. La coppia raccomandata dal fornitore è un'utile impostazione di prova, ma l'intervallo produttivo deve essere definito sull'attrezzatura di tappatura effettiva. Misurare sia subito dopo l'applicazione sia dopo intervalli definiti di rilassamento o condizionamento. Per pompe e nebulizzatori, azionare l'attuatore per cicli d'uso rappresentativi, poiché il consumatore può trasmettere ripetutamente coppia al collarino filettato.
6. Bilanciare funzionalità, aspetto e continuità di fornitura
Una finitura più ampia può migliorare l'accesso per il riempimento o accogliere un erogatore più grande, ma può aumentare la resina della chiusura, modificare le proporzioni del flacone e ridurre lo spazio per etichetta o spalla. Una finitura più stretta può apparire raffinata e utilizzare una chiusura più piccola, ma la quota I effettiva può limitare l'ugello di riempimento, l'elemento a innesto o un passaggio ad alta portata. Nessuna delle due soluzioni è intrinsecamente di qualità superiore.
Verificare la disponibilità regionale dei componenti prima di realizzare lo stampo di un flacone personalizzato. Una finitura standard con più fonti qualificate di pompe o tappi può ridurre il rischio di fornitura, ma soltanto se le alternative superano la stessa qualifica di disegno, assemblaggio e confezione riempita. «Seconda fonte disponibile» deve significare validata, non semplicemente elencata sotto lo stesso codice nominale.
Problemi comuni di accoppiamento e come prevenirli
| Sintomo | Meccanismi probabili | Evidenze da raccogliere |
|---|---|---|
| Il tappo inizia ad avvitarsi, poi si blocca o si inclina | Serie di finitura errata, imbocco storto della filettatura, bave, collo ovalizzato o disallineamento dei principi | Ovalizzazione T/E, profilo del filetto, principi, tracciato di applicazione e sezione visiva |
| La chiusura si serra ma perde | La gonna va in battuta prima di caricare la tenuta, superficie di tenuta danneggiata, guarnizione incompatibile o coppia insufficiente | Impronta di contatto della tenuta, quote H/S, coppia di rimozione, risultati delle prove di tenuta sulla confezione riempita |
| La chiusura gira a vuoto o si spana | Profondità del filetto insufficiente, coppia eccessiva, scorrimento viscoso della resina o accoppiamento non corretto | T/E, danni alla filettatura, curva di coppia, cronologia del condizionamento e lotto di resina |
| La pompa si allenta durante l'uso o il trasporto | Coppia residua bassa, rilassamento della guarnizione, coppia di azionamento dell'attuatore o vibrazioni | Coppia iniziale/dopo invecchiamento, funzionamento del blocco, dati di vibrazione e cicli termici |
| La pompa si monta ma funziona male | Pescante errato, foro ristretto, incompatibilità con la formula, sfiato o meccanismo non adatto | Numero di corse di adescamento, dose, forza di azionamento, gioco nel foro, percorso del pescante e invecchiamento della formula |
Usare il metodi di prova della tenuta dei flaconi cosmetici per scegliere un protocollo adatto e la più ampia lista di controllo per la qualifica dei flaconi cosmetici per coprire i rischi dimensionali, di erogazione, compatibilità e distribuzione.
Cosa inserire nella RFQ e nel piano di controllo
- Designazione esatta della finitura, tipo di filetto ove applicabile, numero e revisione dello standard/disegno.
- Materiale di flacone e chiusura, grado della resina, colorante, percentuale PCR e processo produttivo.
- Quote e tolleranze critiche, inclusi T, E, I, H, S, passo, principi, superficie di tenuta e ovalizzazione.
- Modello di chiusura o pompa, tipo di tenuta, guarnizione, blocco dell'attuatore, dose e specifica del pescante.
- Coppia obiettivo di applicazione/rimozione o parametri di assemblaggio e metodo di misura concordato.
- Famiglia della formula, temperatura di riempimento, mercato, durata di conservazione obiettivo e percorso distributivo.
- Piano di campionamento, calibri passa/non passa, campioni conservati, limiti di difettosità accettabili e criteri di prova.
- Requisito di controllo delle modifiche relativo a stampo, cavità, resina, fornitore, tenuta, pompa e revisioni del disegno.
Domande frequenti
La finitura del collo è soltanto la filettatura?
No. La filettatura è una caratteristica. La finitura comprende anche superficie di tenuta, foro interno, altezza, inizio della filettatura, anelli o elementi di ritenzione e tolleranze che regolano fissaggio e tenuta.
L'apertura interna di un flacone 24/410 è di 24 mm?
No. Il 24 identifica la famiglia di diametro nominale esterno della filettatura. Il foro interno utile è la quota I sul disegno del flacone ed è più piccolo.
Un tappo 24/400 può essere montato su un flacone 24/410?
Non specificare questa combinazione. Il diametro nominale corrisponde, ma la serie di finitura è diversa. Un accoppiamento parziale della filettatura non dimostra il corretto carico sulla tenuta, il mantenimento della coppia o le prestazioni durante il trasporto.
Posso identificare la filettatura di un flacone con un righello?
Un righello può distinguere famiglie dimensionali generali, ma non verificare una finitura o la sua tolleranza. Utilizzare strumenti tarati, il disegno applicabile e una chiusura abbinata rappresentativa della produzione.
Se entrambi i componenti riportano 24/410, sono automaticamente compatibili?
Dovrebbero condividere l'interfaccia nominale di base, ma la compatibilità commerciale dipende comunque da tolleranze, progetto della tenuta, gioco della gonna, coppia, materiali, pescante, meccanismo della pompa, formula e prove sulla confezione finale.
Qual è la migliore finitura del collo per i cosmetici?
Non esiste una finitura universalmente migliore. L'opzione migliore è l'interfaccia pratica più piccola che supporti erogatore richiesto, velocità di riempimento, proporzioni del flacone, sistema di tenuta, attrezzature di linea e prestazioni validate, restando disponibile presso fornitori qualificati.
Fonti e riferimenti tecnici
- ASTM D2911/D2911M-16(2023): dimensioni e tolleranze dei flaconi in plastica
- ISBT Threadspecs: SP‑400, SP‑410, SP‑415 e altri disegni volontari delle finiture
- Finitura SP‑410 per flaconi in plastica, disegno 1165380‑1
- Drug Plastics: specifiche selezionate delle finiture del collo S.P.I.
- ASME B1.7: filettature — nomenclatura, definizioni e simboli letterali
- Aptar Beauty Classicline: esempi di attacchi per pompe 24/410, 22/410, DIN e GCMI
- Aptar Closures: opzioni di finitura del collo e tenuta per tappi disc-top
- CETIE: riferimenti di geometria della flaconeria e finiture del collo per profumeria
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch