Réponse directe : Dans le secteur chinois de l'emballage, dentition (“ ouverture ”) désigne généralement le goulot de la bouteille finition du col: l'ensemble des éléments permettant à un bouchon, une pompe, un pulvérisateur ou tout autre dispositif de fermeture de se fixer et d'assurer l'étanchéité. Il comprend le diamètre nominal du filetage, le profil et le pas du filetage, la hauteur de finition, l'alésage, la surface d'étanchéité et les tolérances — et ne se limite pas au simple filetage en spirale visible.
Un code tel que 24/410 désigne une gamme de filetages d'un diamètre nominal de 24 mm et la série de finitions “ 410 ”. Le « 410 » correspond à pas un pas de 4,10 mm. Veillez à ce que la désignation complète de la finition corresponde aux plans de contrôle du flacon et du bouchon, puis vérifiez l'emballage assemblé à l'aide d'essais de couple, d'étanchéité, de distribution et de compatibilité avec la formule.
Ce guide s'adresse aux concepteurs d'emballages cosmétiques, aux acheteurs, aux conditionneurs et aux équipes qualité chargées de définir les spécifications des flacons en plastique. Il explique la terminologie et la logique de sélection ; le plan du fournisseur agréé reste la spécification de référence.
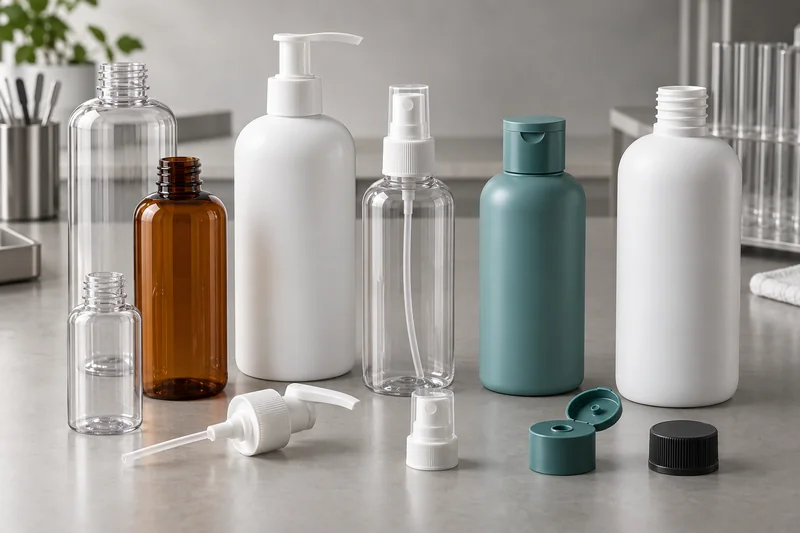
Que signifie “ goulot de bouteille en plastique ” ?
Le cou c'est la transition au-dessus de l'épaulement de la bouteille. La finir Il s'agit de la partie supérieure, façonnée avec précision, qui accueille le bouchon. Dans le langage courant des professionnels de l'approvisionnement, on peut entendre les termes “ taille du goulot ”, “ taille du filetage ”, “ embouchure ”, “ calibre ” ou dentition comme s'ils étaient interchangeables. Ils ne sont pas toujours suffisamment précis pour un bon de commande.
Une finition complète du col peut inclure le filetage extérieur, la surface d'étanchéité supérieure, l'alésage intérieur, la hauteur de finition, le début du filetage, le bourrelet de soutien ou de transfert, les dispositifs anti-rotation et les tolérances applicables. Sur une bouteille filetée, le filetage intérieur du bouchon doit s'enfoncer suffisamment pour permettre la mise en place du joint choisi avant que sa jupe ne vienne buter contre l'épaulement de la bouteille.
Comment lire un code tel que 24/410
24 correspond à la gamme de diamètres nominaux mesurés sur la face extérieure du filetage de la bouteille — le Dimension T. Le terme « nominal » ne signifie pas que chaque mesure réelle est exactement de 24,00 mm ; le plan normalisé indique la valeur nominale réelle et la tolérance. Cela ne signifie pas non plus que l'ouverture intérieure est de 24 mm.
410 désigne une série de finitions à filetage continu. Les schémas courants du secteur décrivent le SP-400 comme correspondant à environ un tour complet, le SP-410 à un tour et demi et le SP-415 à deux tours complets avec une finition plus haute. Cette représentation schématique est utile pour la présélection, mais la série régit également d’autres paramètres géométriques. Elle ne remplace pas le plan technique.
| Élément de code | Ce que cela vous apprend | Ce que cela ne prouve pas |
|---|---|---|
| 24 | Série de diamètres nominaux de filetages extérieurs | Diamètre intérieur, capacité de la bouteille, débit de la pompe ou compatibilité avec le produit |
| 410 | Géométrie et engagement de la série Finish | Pas fixe de 4,10 mm, matériau de fermeture, performances de la garniture ou du joint |
| Code complet 24/410 | Une spécification préliminaire de l'interface entre la bouteille et le bouchon | Une étanchéité parfaite avec n'importe quelle pompe ou bouchon de compatibilité nominale |
Comment mesure-t-on le col d'une bouteille ?
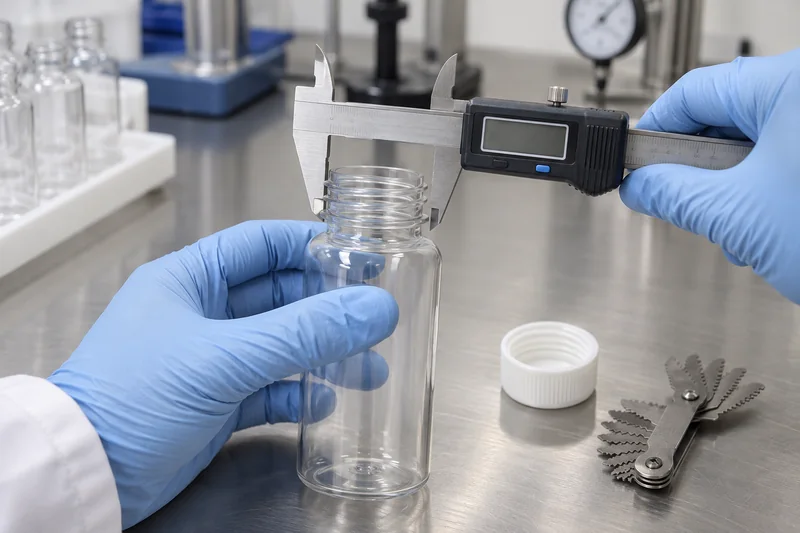
Utilisez un pied à coulisse numérique ou un micromètre étalonné, une jauge de hauteur si nécessaire, ainsi que le plan de fabrication correspondant. Mesurez plusieurs échantillons après les avoir soumis à un conditionnement approprié, et relevez les diamètres dans deux directions formant un angle d'environ 90 degrés l'une par rapport à l'autre, afin d'éviter que l'ovalité ne passe inaperçue.
| Cote de dessin | Signification | Pourquoi c'est important |
|---|---|---|
| T | Diamètre extérieur mesuré entre les crêtes du filetage | Vérifie les cotes nominales de finition et le jeu d'ajustage |
| E | Diamètre extérieur du col, hors filetage saillant | Se rapporte à la profondeur du filetage ; la profondeur radiale approximative du filetage est égale à (T − E) ÷ 2 |
| I | Diamètre intérieur | Cela affecte les tubes de remplissage, les joints d'étanchéité, les tiges, les raccords et l'accès au débit |
| H | Hauteur finale entre le sommet et le plan de référence du dessin | Permet de régler le jeu de la jupe, l'engagement et le réglage du capuchon |
| S | Distance verticale entre le haut et le début du premier filetage | Influence l'engagement et l'orientation vers la clôture définitive |
Une séquence d'identification pratique
- Repérez le code moulé, la fiche technique du carton ou le plan du fournisseur avant de procéder à la rétro-ingénierie d'un échantillon.
- Vérifiez que la surface d'étanchéité et le filetage ne présentent pas de bavures, de déformations, de dommages ni de résidus de produit.
- Mesurez les cotes T, E et I dans deux directions ; mesurez les cotes H et S à partir des repères exacts du dessin.
- Comptez le nombre de filets et suivez une hélice pour estimer le nombre de spires. Ne comptez pas chaque arête visible comme un filet distinct.
- Mesurez le pas sur plusieurs intervalles de crête ou utilisez un calibre de profil adapté ; divisez la distance axiale totale par le nombre d'intervalles.
- Comparez chaque résultat avec la norme applicable ou le plan du fournisseur, puis assemblez des échantillons de fermetures destinés à la production.
Pour en savoir plus sur la procédure complète, le choix des outils et les erreurs de mesure courantes, consultez le guide dédié de Boyu sur mesure du col d'un flacon de cosmétique.
Que signifient les termes « pas de filetage », « pas » et « nombre de filets » ?
Pitch est la distance axiale entre les points correspondants situés sur des crêtes de filetage adjacentes. Plomb Il s'agit de la distance axiale parcourue par une fermeture en un tour complet de 360 degrés. A Début du fil de discussion c'est le début d'une hélice indépendante.
Pour un filetage à un seul pas, le pas est égal à la hauteur. Pour un filetage à plusieurs pas, pas = pas × nombre de filets. Des points de départ multiples peuvent permettre à un bouchon d'avancer davantage à chaque tour, mais ils modifient également l'alignement de départ et la géométrie d'accouplement. Un bouchon et un flacon doivent être compatibles sur l'ensemble du système de filetage, et pas seulement au niveau du diamètre extérieur.
Quelles sont les normes relatives aux filetages des bouchons les plus couramment utilisées ?
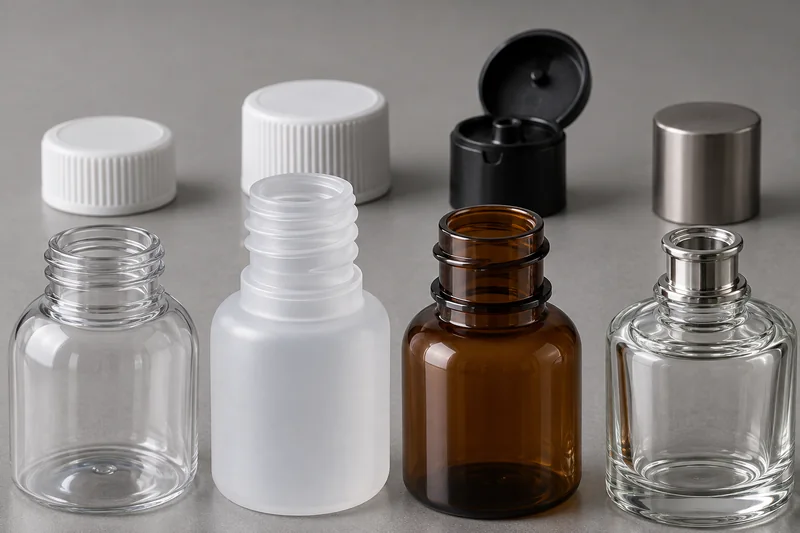
Il n'existe pas de norme mondiale unique en matière de filetage qui s'applique à tous les flacons de cosmétiques, de boissons, de produits pharmaceutiques et de parfums. La référence appropriée dépend du matériau du récipient, du marché, de l'application et de la famille de finitions.
| Famille de référence | Où on le rencontre | Conséquences pour l’acheteur |
|---|---|---|
| ASTM D2911/D2911M | Dimensions, tolérances et configurations des filetages des bouchons des bouteilles en plastique relevant de son champ d'application | Utilisez la version en vigueur mentionnée dans le contrat ; selon l'ASTM, il n'existe pas d'équivalent ISO connu. |
| SP-400, SP-410, SP-415 | Les plans de finition standardisés pour les bouteilles en plastique sont désormais disponibles dans la base de données ISBT Threadspecs | Précisez le type de finition, le type de filetage le cas échéant, ainsi que le numéro de plan et la révision — et non “ filetage standard ”.” |
| Plans de finition du verre GPI/GCMI | Récipients en verre et bouchons utilisant la nomenclature courante 400/410/415 | Ne partez pas du principe que les dimensions et les tolérances d'un dessin en plastique sont identiques à celles de son équivalent en verre. |
| Gammes de pompes DIN, GCMI et des fournisseurs | Spécifications régionales et relatives aux systèmes de distribution, telles que les normes DIN GL18/GL20, GCMI 18/415 et les luminaires de type « Europa » | Utilisez le nom exact du support et le schéma de la bouteille fournis par le fabricant de la pompe ; la mention “ 18 mm ” seule est insuffisante. |
| Finitions de parfums CETIE / EN | Systèmes à sertissage, à encliquetage et, plus récemment, à vis pour les flacons en verre destinés aux parfums et aux cosmétiques | Une finition à sertir pour flacon de parfum, telle que la FEA 15, n'est pas un col à vis 15/410. |
| Finitions pour boissons en PCO | Bouchons pour boissons en PET, y compris les gammes PCO de 28 mm | Un flacon PCO de 28 mm n'est pas automatiquement compatible avec un bouchon cosmétique de type 28/400 ou 28/410. |
Les normes définissent la géométrie ; elles ne certifient ni la composition d'un produit, ni le débit d'une pompe, ni le couple d'application, ni la durée de conservation. Ces éléments doivent être spécifiés et validés séparément.
Le profil du filetage est tout aussi important que le diamètre et le pas
Un filetage d'emballage n'est pas automatiquement un filetage métrique conventionnel de vis de machine. Les plans de finition définissent la géométrie de charge et de jeu de la crête, de la racine et des flancs, y compris les rayons, les angles et les styles de filetage optionnels. Certains plans SP non obligatoires distinguent un profil à usage général d'un profil en contrefort modifié. Deux pièces peuvent partager un diamètre nominal et un pas identiques tout en présentant des interférences si la géométrie de leurs flancs ou leurs jeux ne correspondent pas.
Dans de nombreux emballages cosmétiques, le filetage sert principalement à tirer la fermeture vers le bas et à maintenir la charge axiale ; l'étanchéité au liquide est assurée par un revêtement intérieur, un joint, un bouchon, un système de « pince de crabe » ou par contact avec la surface supérieure. Il ne faut pas supposer qu’un contact plus serré entre les filets garantit une meilleure étanchéité. Une interférence excessive peut augmenter le couple d’application, érafler le plastique, déformer un col fin ou bloquer le bouchon avant que le dispositif d’étanchéité prévu ne soit comprimé.
Comment le processus de transformation du plastique modifie le risque lié au contrôle qualité
Une même finition nominale peut être obtenue par différents procédés. Sur une bouteille en PET moulée par injection-étirage-soufflage, la finition est généralement formée dans la préforme injectée et reste dans l'anneau du col pendant le soufflage. Sur de nombreuses bouteilles en PEHD moulées par extrusion-soufflage, la zone du col et la surface d'étanchéité peuvent être plus sensibles aux bavures, à l'ébarbage, au refroidissement, à l'ovalité et à la déformation due au bouchage. Les composants moulés par injection-soufflage et par injection posent quant à eux des problèmes spécifiques liés à l'entrée de matière, au retrait et à l'alignement du moule.
C'est pourquoi le contrôle à la réception ne doit pas appliquer un même jeu de tolérances de manière uniforme au PET, au PEHD, au PP et au verre. Il convient de s'accorder sur le plan spécifique au matériau, la méthode de conditionnement et la force de mesure. Noter l'identification de la cavité ou du moule lorsque cela est possible ; une moyenne globale peut masquer une cavité qui produit de manière répétée un filetage trop haut, une arête déformée ou un alésage non circulaire.
Pourquoi deux composants contenant le même code peuvent tout de même échouer
Un code nominal correspond à une déclaration de compatibilité concernant une famille d’interfaces, et non à une garantie que chaque combinaison de tolérances fonctionnera correctement. Si la bouteille se trouve proche de sa limite maximale de T ou de H tandis que le bouchon est proche de son jeu interne minimal, le couple d’application peut augmenter fortement. La cumulation inverse des tolérances peut réduire l’engagement ou la compression du joint. La largeur de la surface d’appui, le diamètre du bouchon, la dureté de la douille, la compression du joint d’étanchéité et le jeu entre la jupe et l’épaulement ajoutent d’autres cumuls que le code de finition court ne peut pas exprimer.
Le vieillissement peut altérer le résultat obtenu après un bon ajustement dès le premier jour. Le fluage du plastique, la déformation rémanente du joint, le gonflement induit par la composition du produit, la dilatation thermique et les couples répétés exercés par l'actionneur peuvent réduire le couple de retenue ou modifier l'étanchéité. Il convient de valider des échantillons issus de lots représentatifs de flacons et de bouchons, et non pas d'une seule paire soigneusement sélectionnée, puis de répéter les contrôles critiques après le conditionnement.
Finitions courantes des cols dans les emballages cosmétiques
Le tableau ci-dessous est un guide d'approvisionnement et non une norme universelle d'affectation. Les gammes de produits varient selon les fournisseurs et les régions, et un même modèle peut être proposé dans plusieurs présentations. Commencez par définir les exigences relatives au distributeur et à la formule, puis vérifiez quelle forme de flacon est compatible avec le composant choisi.
| Famille Finish | Souvent associé à | Orientation cosmétique classique | Vérification critique |
|---|---|---|---|
| 13/415, 15/415 | Bouchons à pinceau, petits compte-gouttes ou accessoires spécialisés | Soins des ongles, produits pour les lèvres ou les yeux, échantillons | Matériau, ajustement et finition de l'essuie-glace/réducteur |
| 18/400, 18/410, 18/415 | Compte-gouttes, pompes de dosage, diffuseurs à brume fine ou bouchons à vis | Sérums, huiles pour le visage, petits formats de soins et kits de voyage | Ne pas remplacer par les modèles 400, 410 et 415 |
| 20/410 | Pulvérisateurs à brume fine et pompes de traitement compactes | Brume tonifiante, sérum, spray pour les cheveux ou le corps, soins de la peau en format compact | Profil de pulvérisation/débit et jeu de l'alésage |
| 22/410, 22/415 | Sélection de pompes et de vaporisateurs pour produits cosmétiques | Systèmes de traitement, d'apprêt et de pulvérisation spécialisés | Disponibilité des fournisseurs et plan détaillé du dispositif de fixation |
| 24/410 | Pompes pour lotions, vaporisateurs, bouchons à disque, bouchons à clapet et bouchons à vis | Lotions, nettoyants, shampoings, huiles pour le corps, toniques et sprays | Conception du joint, jeu de la jupe et dimension I réelle |
| 24/415 | Sélection de pompes à jupe haute, de pulvérisateurs et de bouchons | Emballages de distribution haut de gamme ou spécialisés | Dimension H et profondeur de la jupe de fermeture |
| 28/400, 28/410, 28/415 | Pompes à lotion de grande taille, vaporisateurs à gâchette ou à brume fine, bouchons | Shampoing, après-shampoing, gel douche, formats « salon » et « famille » | Correspondance entre le format de la bouteille, la tête de bouchage et la série |
| 33/400, 38/400 et plus large | Grands bouchons à vis, bouchons doseurs et certaines pompes | Produits de soins corporels en grand format, recharges, poudres, gommages et produits adaptés aux personnes à mobilité réduite | Colmater les fissures, combler les accès, appliquer de la résine de scellement et remplir les interstices |
Les cols esthétiques ne sont pas tous filetés
Les pompes à parfum à sertir comportent une virole en aluminium sous un bourrelet ; les pompes à encliqueter utilisent un mécanisme à ajustement serré ; les systèmes à baïonnette et à cliquet intègrent des dispositifs de verrouillage ou d'orientation ; de nombreux conditionnements airless utilisent des interfaces propriétaires. Précisez ces systèmes en vous référant à leur norme exacte ou au plan du fournisseur, plutôt que de les traduire en un code 400/410.
Comment choisir la finition adaptée à un flacon de cosmétique
1. Commencez par définir le produit et le distributeur
Noter la viscosité et les propriétés rhéologiques, les solvants, les huiles, les tensioactifs, les particules, le pH, la sensibilité à l'oxygène, le dosage et l'action prévue par l'utilisateur. Une brume fine, une pompe de traitement, une pompe à lotion, un moussateur, un bouchon à disque et un simple bouchon à vis permettent de répondre à différentes exigences de distribution. Si le produit nécessite une pompe, utilisez la dose requise et comportement de la formule pour choisir le débit de la pompe avant de fermer le goulot de la bouteille.
2. Sélectionner les familles de composants compatibles
Demandez aux fournisseurs de bouchons quels sont les raccords disponibles pour le moteur et le joint choisis. Sélectionnez ensuite les flacons dotés de finitions compatibles. Les produits Boyu gamme de flacons cosmétiques en plastique, formats de flacons de lotion et nos formats de vaporisateurs fournissent des points de départ concrets, mais la bouteille et le bouchon finaux doivent être considérés comme un système unique et contrôlé.
3. Comparez les dessins, pas les descriptions du catalogue
Vérifiez les paramètres T, E, I, H, S, le pas, le profil du filetage, le nombre de filets, la largeur de la surface d'étanchéité, le bourrelet/la contre-dépouille, le jeu de la jupe de fermeture et toutes les tolérances pertinentes. Identifiez le type de joint : manchon, joint plat, bouchon, joint en pince de crabe, joint à épaulement ou autre conception. Vérifiez la révision du plan et identifiez les caractéristiques critiques pour la qualité.
4. Vérifier l'ajustement de la ligne de remplissage et de bouchage
Le diamètre intérieur doit permettre l'insertion de la buse de remplissage et de tout autre accessoire. La bouteille doit résister à la force exercée lors du bouchage sans se déformer, tandis que le bouchon ou la pompe doit s'adapter au mandrin, au système de tri et au système de serrage. Pour les distributeurs à tube plongeur, calculez la longueur à partir du repère d'étanchéité et vérifiez-la sur la bouteille réelle ; Boyu’s guide de longueur du tube plongeur explique ce processus.
5. Vérifier le conditionnement assemblé et rempli
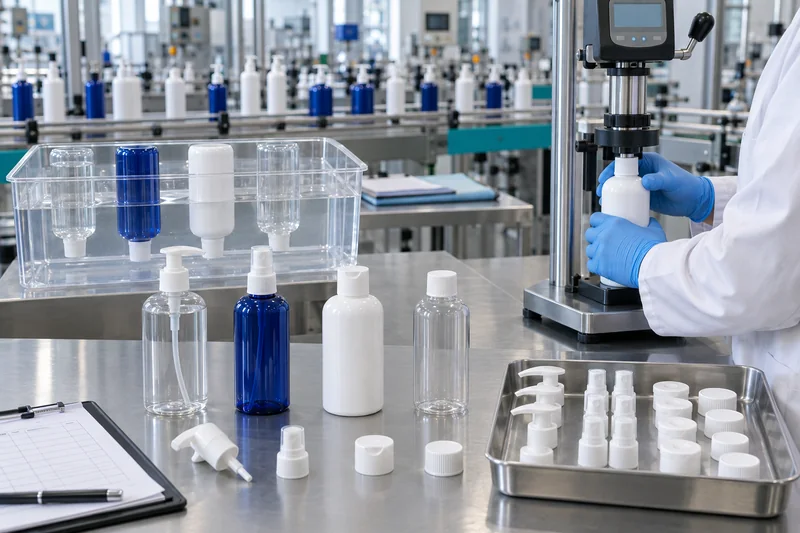
Vérifier le couple de serrage et de desserrage, le contact du joint, les fuites, le retour en position de fermeture, l'amorçage et le débit de la pompe, la qualité de la pulvérisation, les performances de dépose et de répartition, les cycles thermiques, la compatibilité et l'évacuation en fin de conditionnement. Un code de conformité est nécessaire pour un système fileté standard, mais il ne s'agit pas d'un certificat de performance.
Définissez des limites numériques à partir des composants sélectionnés, de la formule et du risque lié à la distribution. Le couple recommandé par le fournisseur constitue un réglage de référence utile, mais la plage de production doit être déterminée sur l’équipement de bouchage réel. Effectuez les mesures immédiatement après l’application, puis après des intervalles de relaxation ou de conditionnement définis. Pour les pompes et les pulvérisateurs, faites fonctionner l’actionneur selon des cycles d’utilisation représentatifs, car l’utilisateur peut exercer un couple répété sur la collerette filetée.
6. Trouver le juste équilibre entre fonctionnalité, esthétique et continuité de l'approvisionnement
Un goulot plus large peut faciliter le remplissage ou permettre l'utilisation d'un distributeur plus grand, mais il peut nécessiter davantage de résine pour le bouchon, modifier les proportions de la bouteille et réduire l'espace disponible pour l'étiquette ou l'épaulement. Un goulot plus étroit peut donner un aspect plus raffiné et permettre l'utilisation d'un bouchon plus petit, mais la dimension I réelle peut limiter la taille de la buse de remplissage, du bouchon ou du passage à haut débit. Aucune de ces deux options n'est intrinsèquement synonyme de meilleure qualité.
Vérifiez la disponibilité des composants au niveau régional avant de lancer la fabrication d'un flacon sur mesure. Une finition standard associée à plusieurs fournisseurs agréés de pompes ou de bouchons peut réduire le risque d'approvisionnement, mais uniquement si ces alternatives satisfont aux mêmes critères de qualification en matière de dessin, d'assemblage et de conditionnement après remplissage. L'expression “ deuxième source disponible ” doit signifier que le produit a été validé, et non pas simplement répertorié sous le même code nominal.
Problèmes courants liés à l'ajustement et comment les éviter
| Symptôme | Mécanismes probables | Éléments de preuve à recueillir |
|---|---|---|
| Le bouchon s'ouvre, puis se bloque ou bascule | Finition incorrecte de la série, filetage faussé, bavure, col ovale ou désalignement initial | Ovalité T/E, profil du filetage, points de départ, tracé d'application et coupe visuelle |
| La fermeture est bien serrée, mais il y a des fuites | Parties inférieures de la jupe avant la mise en place du joint, surface d'appui endommagée, incompatibilité entre la garniture et le joint, ou couple de serrage insuffisant | Configuration de contact du joint, dimensions H/S, couple de démontage, résultats des essais d'étanchéité sur garniture remplie |
| Rotations ou bandes de fermeture | Profondeur de filetage insuffisante, couple excessif, fluage de la résine ou incompatibilité | T/E, endommagement du filetage, courbe de couple, historique de conditionnement et lot de résine |
| La pompe se desserre pendant l'utilisation ou le transport | Faible couple résiduel, relâchement du joint, couple d'actionnement ou vibrations | Données relatives au couple initial et après vieillissement, au fonctionnement du verrouillage, aux vibrations et aux cycles thermiques |
| La pompe s'adapte bien, mais son rendement est médiocre | Tube plongeur inadapté, passage obstrué, incompatibilité de mélange, purge ou inadéquation du moteur | Nombre de dents, rendement, force d'actionnement, jeu axial, trajectoire du tube plongeur et vieillissement des formules |
Consultez les méthodes d'essai d'étanchéité des flacons cosmétiques pour choisir un protocole adapté, et plus généralement Liste de contrôle pour la certification des flacons de cosmétiques afin de couvrir les risques liés aux dimensions, à la distribution, à la compatibilité et à la répartition.
Éléments à inclure dans l'appel d'offres et le plan de contrôle
- Désignation exacte de la finition, type de filetage le cas échéant, référence standard ou numéro de plan et version.
- Matériau de la bouteille et du bouchon, type de résine, colorant, taux de matières premières recyclées (PCR) et procédé de fabrication.
- Dimensions critiques et tolérances, notamment T, E, I, H, S, pas, débuts de filetage, surface d'étanchéité et ovalité.
- Modèle de fermeture ou de pompe, type de joint, joint d'étanchéité/gaine, verrouillage de l'actionneur, caractéristiques de débit et du tube plongeur.
- Ciblez le couple de serrage/desserrage ou les paramètres de montage, ainsi que la méthode de mesure convenue.
- Gamme de formules, température de remplissage, marché, durée de conservation visée et circuit de distribution.
- Plan d'échantillonnage, jauges de conformité, échantillons conservés, limites de défauts acceptables et critères d'essai.
- Exigence relative au contrôle des modifications concernant les révisions apportées aux moules, aux cavités, à la résine, aux fournisseurs, aux joints, aux pompes et aux plans.
Questions fréquentes
La finition du col se résume-t-elle simplement au filetage ?
Non. Le filetage n'est qu'une caractéristique parmi d'autres. La finition comprend également la surface d'étanchéité, l'alésage, la hauteur, le début du filetage, les bourrelets ou éléments de retenue, ainsi que les tolérances qui régissent la fixation et l'étanchéité.
Le diamètre intérieur d'un goulot de bouteille 24/410 est-il de 24 mm ?
Non. Le chiffre 24 correspond à la gamme de diamètres nominaux des filetages extérieurs. L'alésage intérieur utile correspond à la cote I indiquée sur le plan de la bouteille et est plus petit.
Un bouchon 24/400 peut-il s'adapter à une bouteille 24/410 ?
Ne spécifiez pas cette combinaison. Le diamètre nominal correspond, mais la série de finitions diffère. Un engagement partiel du filetage ne garantit pas une charge d'étanchéité correcte, le maintien du couple de serrage ni les performances d'expédition.
Est-ce que je peux mesurer le filetage d'une bouteille à l'aide d'une règle ?
Une règle permet de distinguer les grandes familles de dimensions, mais elle ne permet pas de vérifier la finition ni ses tolérances. Utilisez des instruments étalonnés, le plan correspondant et un assemblage de référence destiné à la production.
Si les deux pièces portent la référence 24/410, sont-elles automatiquement compatibles ?
Ils devraient partager une interface nominale de base, mais la compatibilité commerciale dépend toujours des tolérances, de la conception des joints d'étanchéité, du jeu au niveau de la jupe, du couple, des matériaux, du tube plongeur, du moteur de la pompe, de la formule et des essais sur le conditionnement final.
Quelle est la meilleure finition pour le col d'un vêtement destiné à la cosmétique ?
Il n'existe pas de finition universelle idéale. La meilleure option est l'interface la plus compacte possible qui prenne en charge la doseuse requise, le débit de remplissage, les dimensions de la bouteille, le système de scellage, les équipements de la ligne de production et les performances validées, tout en restant disponible auprès de fournisseurs qualifiés.
Sources et références techniques
- ASTM D2911/D2911M-16(2023) — Dimensions et tolérances des bouteilles en plastique
- Spécifications ISBT Threadspecs : SP-400, SP-410, SP-415 et autres plans de finition facultatifs
- SP-410 : Finition pour bouteilles en plastique, plan n° 1165380-1
- Plastiques pharmaceutiques : spécifications sélectionnées de la S.P.I. concernant les finitions de col
- ASME B1.7 : Filetages — Nomenclature, définitions et symboles alphabétiques
- Aptar Beauty Classicline : exemples de pompes 24/410, 22/410, DIN et GCMI
- Aptar Closures : options de finition du col et de joint d'étanchéité à couvercle à disque
- Références CETIE relatives à la géométrie des flacons et aux finitions des goulots de parfums
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch