














プロジェクトの結果: Boyu Packagingは、2026年9月18日(金)、日本の顧客からの要求の厳しい特注ガラス製ディフューザーボトルの注文を完了し、出荷しました。 この420gのボトルは、厳密な管理下での素ガラス製造、スプレー塗装、スクリーン印刷を必要としました。初期段階での欠陥は、装飾工程を経るにつれて修正コストが高くなる可能性があるため、ボーユーは品質検査員1名を配置し、未装飾のボトルから仕上げ、最終梱包、出荷承認に至るまでの全工程を徹底して管理しました。.
本ケーススタディでは、本プロジェクトに関して提供された事実について報告する。顧客名、発注数量、生産能力、数値公差、および検査結果は機密情報であるか、または提供されなかったため、それらについては推測していない。.
ホームフレグランスブランドやパッケージのバイヤーにとって、ここから得られる主な教訓は単純明快です。つまり、装飾が凝ったボトルについては、ガラス、色、印刷という3つの要素を個別に調達するのではなく、一連のプロセスとして管理すべきだということです。.
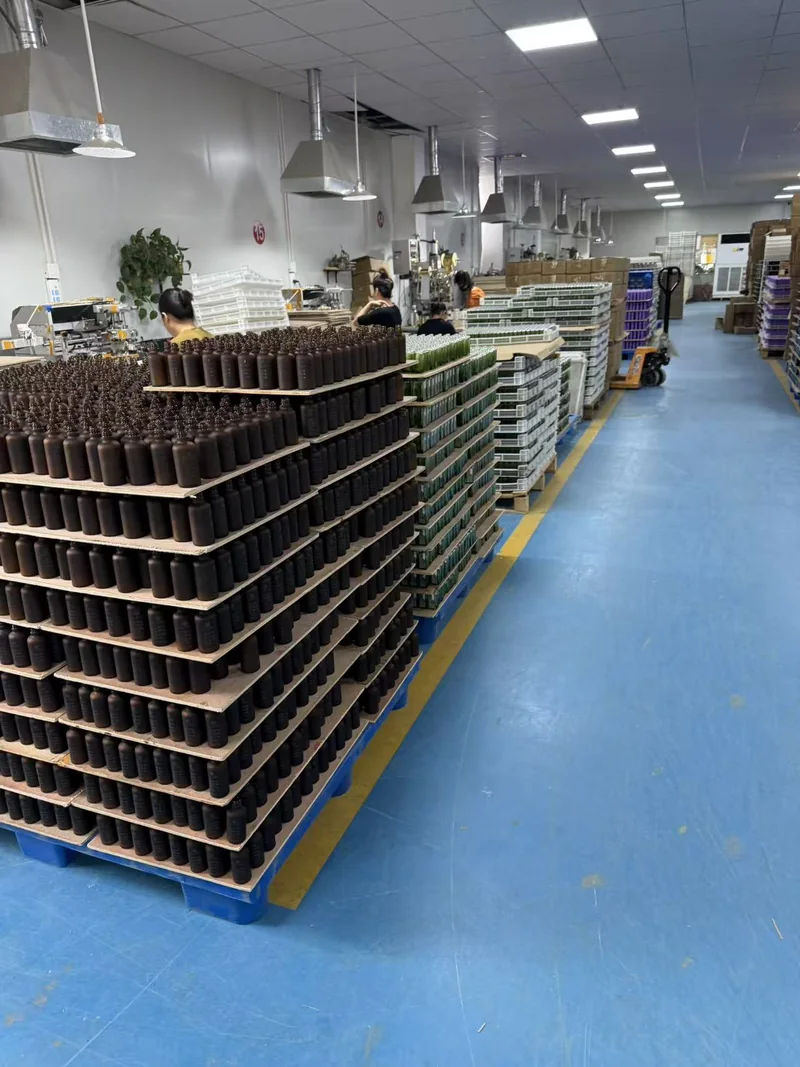
プロジェクト概要:日本向けの装飾が施された重厚なディフューザーボトル
日本の顧客からは、目標重量420gのガラス製アロマディフューザーボトルが求められ、その後、スプレー塗装と直接スクリーン印刷が施されることになっていました。この一連の工程により、品質管理の負担が増大しました。ボトルはまず、合意された素ガラスの要件を満たし、次にコーティングに適した状態を保ち、さらに印刷に適した安定した表面状態を呈し、最後に、取り扱いおよび輸出梱包の過程で外観上の損傷を受けずに耐えなければならないからです。.
| プロジェクト項目 | 確認済みの要件 | なぜ重要だったのか |
|---|---|---|
| 顧客市場 | 日本 | 買い手は外観の品質に対して高い期待を抱いており、すべての段階で細心の注意を払った作業を求めていました。. |
| ボトル | 420gのガラス製ディフューザーボトル | 重いボトルでは、安定した成形、質量管理、ガラス配分、焼きなまし、そして慎重な取り扱いがより重要になります。. |
| 加飾 | スプレー塗装とスクリーン印刷 | プリントは、下地処理済みの装飾面に施されるため、これら2つの工程は一体となった適切なシステムとして機能しなければならない。. |
| 注文管理 | 専任の品質管理担当者がその作業を担当した | 空のボトルから、その後の装飾や梱包に至るまで、所有権は一貫して維持された。. |
| 完成 | 2026年9月18日に完成、梱包、発送済み | 管理された生産工程が完了して初めて、その注文は出荷段階に移行した。. |
上流工程の技術的背景を把握する必要がある購入者は、Boyuが提供する詳細なガイドを参照してください。 工業用ガラス瓶の製造工程. 。このケーススタディでは、生産ガイド全体を繰り返すのではなく、ある注文がどのように管理されたかに焦点を当てています。.
なぜ420gのボトルには厳格な生産管理が必要なのか
瓶が重いからといって、必ずしも強度が高く、品質が良いとは限りません。重要なのは、ガラスがどの位置に配置されているか、そして瓶が意図された形状を均一に満たしているかどうかです。溶融ガラスの塊は、目標とする瓶を作るのに十分な材料を提供しなければならず、成形工程ではその材料を底、胴、肩、口部に均等に配分する必要があります。平均重量という数値だけでは、局所的な薄さや不安定な底部の存在を把握することはできません。.
質量も熱的問題に影響を与えます。底が厚く、壁が薄い場合、冷却速度は均一ではありません。 そのため、容器用ガラスは成形後に制御された焼きなましサイクルを経ることで、ボトルの変形を引き起こすことなく残留応力を低減させます。適切なサイクルは、実際のガラス、質量、形状、および生産ラインの条件に基づいて検証されます。420gの注文すべてにそのまま適用できる、普遍的な温度やコンベアの設定などというものは存在しません。.
このプロジェクトでは、420gという要件により、以下の4つの関連するチェックの重要性が高まりました:
- 質量安定性: ボトルは、単に重そうに見えるだけでなく、合意されたプロジェクト仕様を満たしていなければなりません。.
- 資材の分配: 土台、胴体、肩は、機能面および審美面の要件を満たすよう、一貫性を持って形成されなければならない。.
- 車体形状とハンドリング: ボトルは正しく直立していなければならず、指定された閉鎖システムに適合し、装飾工程を通過する際に不安定な接触が生じないものでなければならない。.
- 表面の適合性: 無装飾のガラスは、着色コーティングを施すのに十分な品質でなければなりません。塗装によって外観を変えることは可能ですが、ひび割れ、亀裂、石の付着、著しい継ぎ目、または寸法不適合に対する正当な補修とはみなされません。.
だからこそ、この注文は匿名のバッチとして部署から部署へと引き継がれることはなかった。担当者が明確に指定された品質管理責任者が一連の工程を追跡し、各引き継ぎの段階を通じて承認済みの要件が常に確認できる状態を維持した。.
素のガラスから完成したボトルに至る製造工程
このプロジェクトでは、ステージ・ゲート方式が採用されました。つまり、次の付加価値プロセスに進む前に問題を特定しておかなければ、その修正がより困難かつコスト高になることを防ぐためです。顧客が承認した要件は、ボトルの素地製造から後処理に至るまで、一貫して基準として用いられました。.
| コントロールゲート | 主な質問 | 買い手が求めるべき典型的な証拠 | スキップした場合のリスク |
|---|---|---|---|
| 1. 仕様の確定 | 具体的にどのようなものが「許容範囲」とされるのでしょうか? | 承認済み図面、重量要件、限界サンプル、色見本、デザインデータ、および梱包指示。. | 部署によって、同じボトルを異なる基準で評価する。. |
| 2. ボトル単体での発売 | 装飾が施されていないガラスは、装飾に適していますか? | ロット識別情報、寸法および外観に関する記録、ボトルの質量データ、ならびに合意された計画に基づく出荷状況。. | 装飾を施すと、ガラスの欠陥が見えにくくなったり、修復費用が高くなったりします。. |
| 3. コーティングの承認 | 塗装面は均一で、印刷の準備は整っていますか? | 承認済みの実物色見本、被覆率および外観の比較、ならびに当該塗料システムに適した硬化・密着性の証明。. | 色のズレ、塗膜の薄さ、にじみ、異物混入、または印刷の密着不良。. |
| 4. スクリーン印刷による離型 | アートワークは、コーティングされたボトルに正しく配置されており、耐久性はあるか? | 承認済みの装飾サンプルの確認、位置および向きの確認、印刷の完全性の確認、およびプロジェクトに適した耐性の確認。. | 登録ミス、不透明度の低下、細部の欠落、または取り扱いによる装飾の損傷。. |
| 5. 最終梱包のリリース | 輸出に関して保護の対象となるのは、規格に適合したボトルだけなのでしょうか? | 最終検査記録、数量照合、分離状況、梱包構成、および出荷識別情報。. | 状態がまちまち、擦れによる損傷、破損、または荷物の所在が不明な場合。. |
この表は、適切な管理慣行と、開示されていないプロジェクトデータを区別したものです。ボーユー社がこの注文において特定のAQL、許容差、または試験方法を採用していたと主張するものではありません。これらの値は、買い手が承認した検査計画に記載されるべきものであり、製品の実際のリスクと合致していなければなりません。.
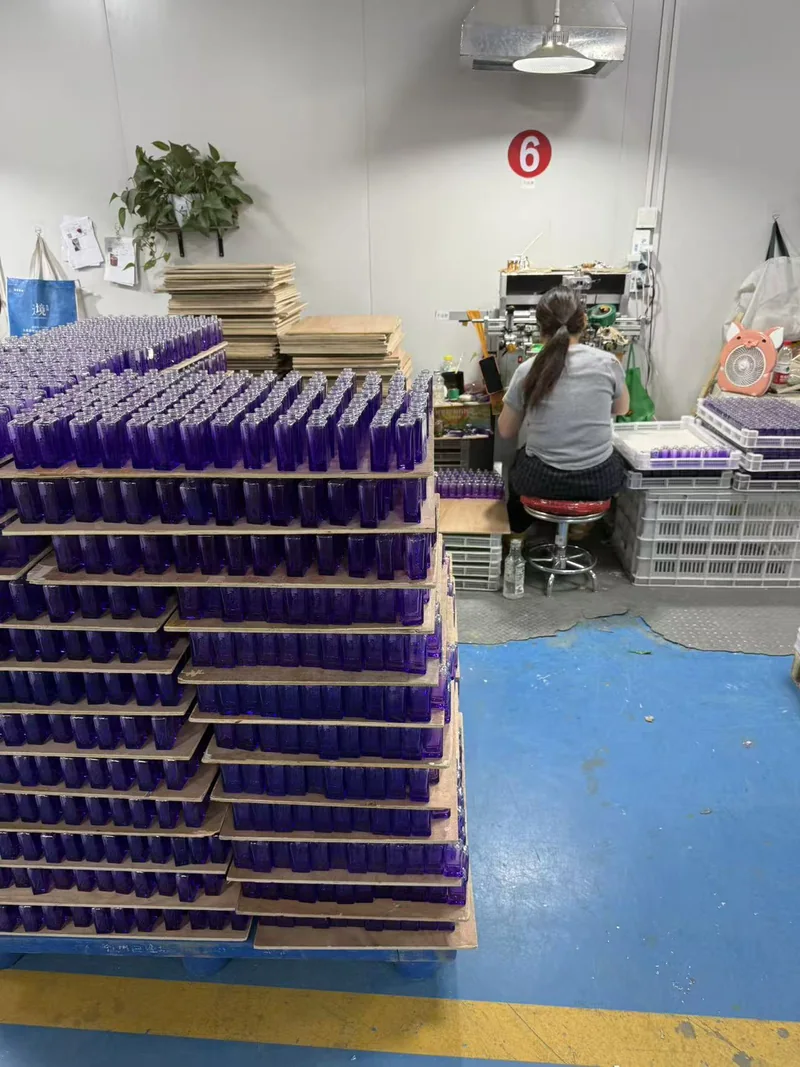
なぜスプレー塗装とスクリーン印刷を合わせて規制する必要があったのか
スプレー塗装では、ガラスの表面に装飾フィルムを形成することで、色、光沢、不透明度を変化させます。その後、スクリーン印刷によって、お客様が提供したデザインをボトルに転写します。塗装面の上に印刷を行う場合、その仕上がりはインクや印刷機だけでなく、下地のコーティングの状態、硬化度、清浄度にも左右されます。.
塗装管理:仕上がりは下地処理から始まる
素瓶は清潔で、選択した塗装システムに適したものでなければなりません。ほこり、油分、取り扱いによる跡、あるいは不適切な表面処理は、局所的な密着不良や外観上の問題を引き起こす可能性があります。塗装中の重要な目視検査項目としては、実物見本との色の一貫性、均一な塗膜、光沢度またはマット度、エッジの鮮明さ、および垂れ、薄塗り箇所、混入した粒子、接触痕がないかなどが挙げられます。.
デジタル上の色値だけでは不十分です。透明なガラス、コーティングの厚さ、ボトルの形状、照明など、あらゆる要因が色の知覚に影響を与えます。したがって、実際に承認されたボトルこそが、生産における最も有用な基準となります。また、予定されている拡散剤の配合、洗浄工程、あるいは消費者の取り扱いによって装飾部分に接触する可能性がある場合は、ブランド側とサプライヤー側が、生産開始前にどの耐性試験を実施すべきかについて合意しておく必要があります。.
スクリーン印刷の管理:位置、可読性、および密着性
ボトルへの印刷は、グラフィック上の問題であると同時に、機械的な見当合わせの問題でもあります。ボトルは治具上で繰り返し正確に位置決めされなければなりません。また、アートワークは問題となる曲率や金型継ぎ目を避ける必要があり、印刷は選択された背景色に対して十分な不透明度とエッジの鮮明さを備えている必要があります。 適切な乾燥または硬化方法は、実際のインクおよびコーティングシステムによって異なるため、プロセスは平面のカラープルーフから推測するのではなく、実際の生産用ボトルで承認されなければなりません。.
リリースに関する実際の問題は、単に「ロゴは現在正しく見えるか」ということではありません。それは、「この製品に対して定義された取り扱い条件および曝露条件を経た後でも、承認済みの印刷物が正しい位置にあり、完全な状態で、かつ剥がれずに残っているか」ということです。この要件はプロジェクト仕様書に明記すべきであり、署名入りの装飾済みサンプルを視覚的な基準として保管しておく必要があります。.
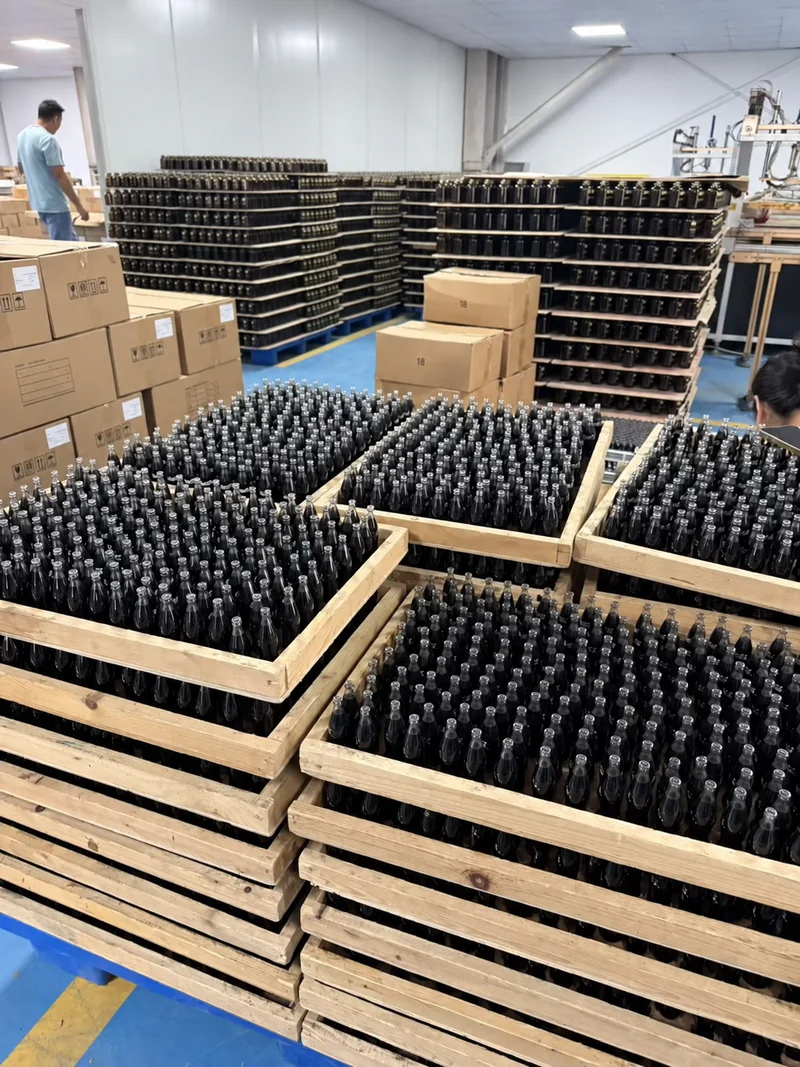
熱心な品質検査員がもたらした変化
Boyu社は、この注文について、未加工のガラスから後処理段階に至るまで、1人の品質管理担当者を割り当てて追跡させました。その役割の価値は、一貫性にあるのです。各工程が自工程のみを扱うのではなく、1人の担当者が、ある工程の成果物が次の工程に進むのに適しているかどうかを追跡したのです。.
多段階注文の場合、その所有権は以下の5つの実用的な管理手段を支えています:
- この要件に対する一つの解釈。. 承認済みの参照先は、引き継ぎのたびに再解釈されるのではなく、その順序通りに引き継がれます。.
- バッチIDをクリアします。. 仕掛品は、その注文や工程と関連付けられたままにしておくことができるため、ステータスや色のロットが混在するリスクを低減できます。.
- それ以前の事態の悪化。. 塗装や印刷の前に発見された不具合は、追加費用が発生する前に修正することができます。.
- 閉ループ補正。. 下流の症状が上流の原因を示唆している場合、その問題を最終段階で繰り返し処理するのではなく、関連するプロセスに遡って対処することができます。.
- 説明責任を免除する。. 梱包部門は、完成品エリアに製品が物理的に存在していることを承認の根拠とみなすのではなく、工程ステータスが確認された製品を受け取ります。.
これは、1人の検査担当者がすべてのボトルのすべての特性を個別に検査すべきだという意味ではありません。これは、1人の責任者が、合意された検査、記録、保留、出荷許可、およびエスカレーションを調整することを意味します。 定義された属性については統計的サンプリングが適切である場合もあるが、安全上重大な欠陥や高リスクの欠陥については、異なる管理措置が必要となる場合がある。計画は実際の注文ごとに合意されなければならない。「AQL」は、書面による欠陥分類および受入基準の代わりにはならない。.
完成、梱包、および日本への発送
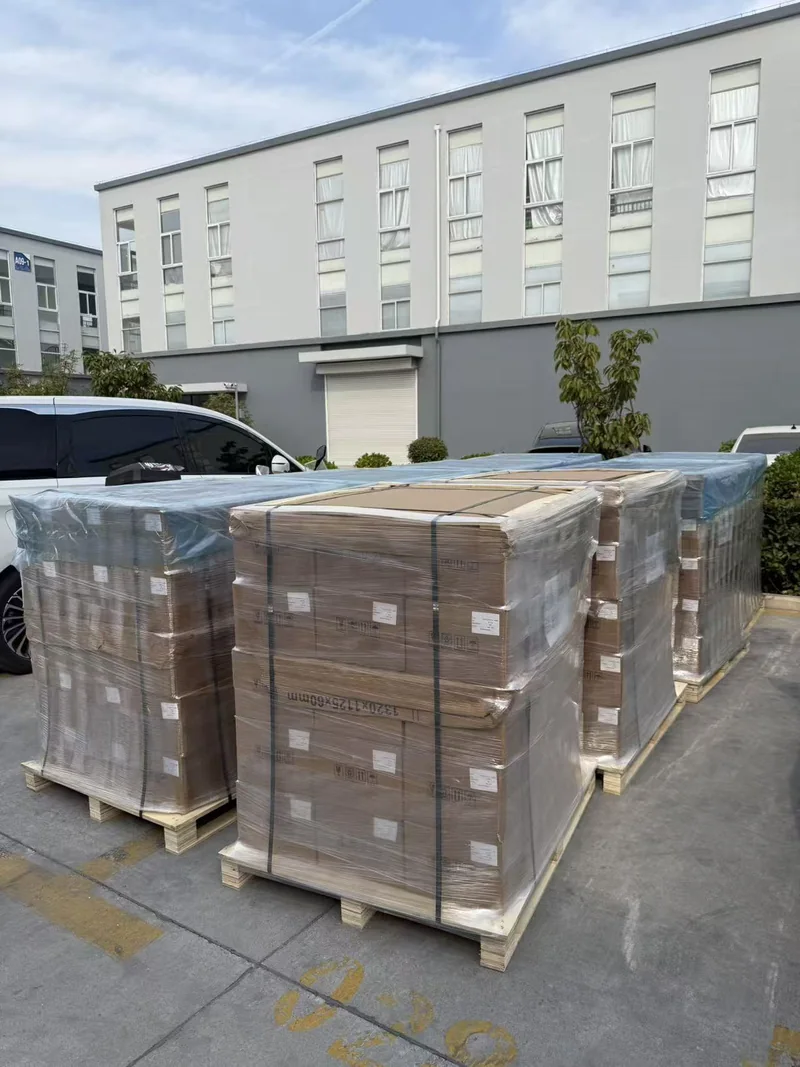
本プロジェクトの管理プロセスに基づき、ボトル本体の仕上げおよび装飾工程が完了した後、当該注文は最終梱包段階に入りました。添付の出荷写真には、パレット上に積み上げられ、バンドで固定され、出荷用に保護用のストレッチフィルムで覆われた段ボール箱が写っています。当該注文は、2026年9月18日(金)に完了し、梱包の上、発送されました。.
装飾が施された厚手のガラス製品の場合、梱包は単なる物流上の付随事項ではなく、製品品質の一部となります。 梱包は、ボトル同士の接触を防ぎ、段ボール箱内での動きを抑制し、承認された表面が仕切りや隣接する部品と擦れないようにする必要があります。重量のあるボトルは、1本あたりの衝撃エネルギーとパレット荷重の両方を増加させるため、最終的な梱包構成は、実際の生産ボトルと予定されている装飾を基に検証する必要があります。.
このプロジェクトから購入者が得られるもの
この事例が参考になるのは、高級感あふれるボトルがどこで失敗する可能性があるかを示している点にある。それは、ガラス成形機での工程や最終検査だけにとどまらない。リスクは一連の工程全体にわたって蓄積されるのだ。したがって、厳格な調達要件書を作成することで、価格や生産計画が承認される前に、各工程間の引き継ぎ状況を可視化すべきである。.
装飾が施された大型ディフューザーボトルの見積依頼(RFQ)チェックリスト
- ボトルの定義: 図面の改訂、目標質量および合意された許容差、満杯容量および公称容量、ネック/仕上げ、重要寸法、底部の安定性、および外観欠陥の許容限度。.
- 装飾を定義する: 実物の色見本、不透明度、光沢度、マスキングの境界、アートワークファイル、印刷位置、向き、および許容される見当合わせ。.
- パフォーマンスを定義する: 完成したパッケージに対して、どの種類の接着、摩擦、化学的、充填、封止、漏れ、落下、または輸送に関する検査が適用されるか、また、それぞれの検査をどの当事者が実施するか。.
- 「検査」の定義: 欠陥分類、サンプリング計画、保留基準、許容限界サンプル、記録、不適合のエスカレーションおよび再検査のルール。.
- 「パッキング」を定義してください: 仕切り・挿入の仕様、段ボール箱あたりの数量、パレットあたりの積載制限、ラベル、防湿対策、および配送方法。.
- 変更管理の定義: ガラス原料、金型キャビティ、コーティング、インク、製造工程、または梱包において、どのような変更があった場合に、顧客への通知および再承認が必要となるか。.
フォーマットを比較検討しているブランドは、Boyuの ガラス製アロマディフューザーボトルの種類. 。そのページは関連製品の参考情報であり、本件で説明されている機密のボトルデザインとして解釈すべきではありません。.
よくあるご質問
420gのディフューザーボトルは、自動的に品質が高いと言えるのでしょうか?
いいえ。420gのボトルは高級感あふれる印象を与えることができますが、重量だけでは品質を証明するものではありません。購入者は、ガラスの配分、焼きなまし、形状、容量、表面の欠陥、キャップの密着性、装飾、梱包性能についても管理する必要があります。.
コーティングの前に、素のボトルを検査するのはなぜですか?
コーティングはコスト増につながるほか、表面の手がかりが見えにくくなることもあります。規定の寸法、外観、構造上の要件を満たしていないガラス瓶を排除し、適切な素瓶のみを供給することで、チームがすでに基準を満たしていないガラス瓶に装飾を施すことを防ぐことができます。.
スプレー塗装されたガラス瓶の上にスクリーン印刷を施すことはできますか?
はい、選定されたコーティング、インク、表面処理、および硬化工程が、量産用ボトル上で一体として検証された場合です。購入者は、装飾を施したサンプルを承認し、関連する接着性、耐摩擦性、および耐薬品性の要件を定義する必要があります。.
なぜ1つの注文にQC担当者を1人割り当てるのですか?
専任の担当者が、成形、装飾、梱包の各工程にわたって一貫性を維持します。この役割は、承認済み仕様、ロット識別情報、問題のエスカレーション、および出荷ステータスを整合させるのに役立ちますが、専門のオペレーターや合意された検査計画に取って代わるものではありません。.
なぜクライアント名や正確な検査データが表示されないのですか?
この公開ケーススタディでは、購入者の機密を尊重し、公表のために提供されたプロジェクトの事実のみを記載しています。発注数量、容量、図面、公差、試験値、および商取引条件については、開示も推測も行っていません。.
出典および調査方法
本プロジェクトに関する事実および4枚の工場写真は、2026年9月にBoyu Packagingチームから提供されたものです。顧客の身元、受注量、および非公開の技術データについては、意図的に除外されています。製造および品質管理に関する一般的な状況については、以下の情報源と照合して確認しました:
- ブリティッシュ・グラス、TEC 5:ガラス容器製造における品質保証および品質管理 — 容器用ガラス製造における品質保証および品質管理の役割に関する業界指針。.
- ガラス包装協会、「ガラスとは何か?」“ — 容器用ガラスの組成、再生ガラス、および工程管理の観点。.
- ISO 28590:2017、属性検査のためのサンプリング手順 — 受入検査サンプリングシステムの公式概要。合意されたサンプリング計画と、想定される普遍的なAQLとを区別するために引用された。.
- Inks & More、ガラススクリーン印刷技術ガイド — 曲面ガラスに関する専門的な工程解説:表面処理、位置合わせ、および硬化。.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch