














結論: 手作業充填に合格しても自動ラインで詰まり、転倒、漏れが起こるのは、手作業サンプルが穏やかな一個ずつの取扱いで基本的な嵌合・機能を示すにすぎないためです。量産ラインでは空ボトルの不安定性、コンベヤ加速、滞留圧、乗継ぎ、タイミングスクリュー・スターホイール、多数キャビティの寸法差、高速充填、キャップ供給、管理された打栓トルクが加わります。まず、 特定ステーションで最初に起こる異常事象を診断し、容器形状、ポンプ・キャップ、処方挙動、機械設定、ロット差の5原因群に分けます。検証済み稼働速度を意図的に変える場合以外、「速度を落とす」を最終是正と認めないでください。
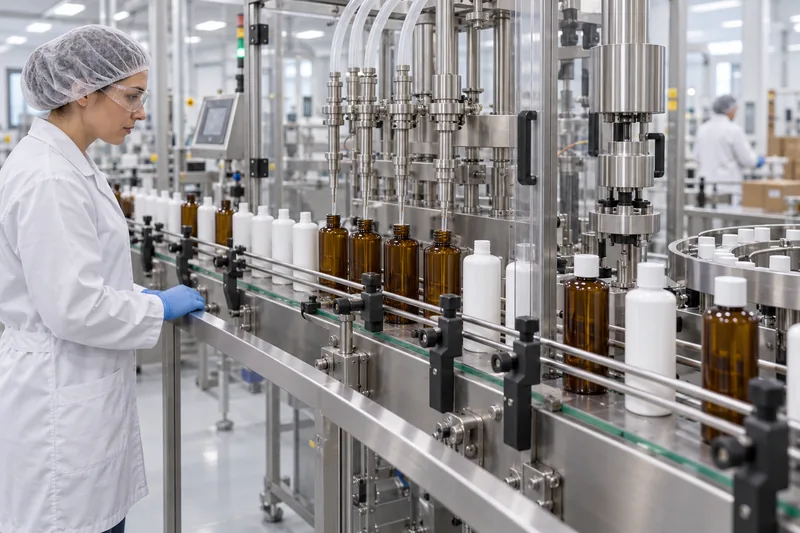
手作業承認した化粧品容器が自動充填ラインで不合格になる理由
不足している概念は、 機械適性です。これはボトル、処方、キャップ、ラインが、予定速度と定義設定内で一体として機能する能力です。図面適合ボトルでも特定の搬送配置に合わない場合があり、逆に完全適合ボトルに対してライン設定が誤っている場合もあります。容器と工程をシステムとして調査する必要があります。
| 手作業試料では見えないこと | 自動ラインで加わる条件 | 現れる代表的な不具合 |
|---|---|---|
| 作業者がボトルを一つずつ選んで支える。 | 空ボトルがガイド、カーブ、隙間、速度変化を支えなしで通過する。 | がたつき、転倒、擦れ、二重供給。 |
| ノズルを目視で中心に合わせ、ゆっくり充填する。 | 複数ノズルが繰り返し挿入・位置合わせされ、液が素早く加速・停止する。 | 口部への衝突、泡、飛散、糸引き、液だれ、充填不足・過充填。 |
| キャップをまっすぐ置き、手でねじの掛かりを感じる。 | 供給機、シュート、載置ヘッドが向きを整え、チャック・スピンドルが係合して締める。 | 斜め締め、ポンプの傾き、キャップ欠落、口部損傷。 |
| 外観のよい少数の試作品を確認する。 | 量産では複数の金型キャビティ、ロット、勤務シフト、加飾部品を使う。 | 特定キャビティ、パレット、供給者ロットに関連する断続的な不具合。 |
| 充填・閉栓試料を正立で置く。 | 濡れたシール面、トルク、停止・再始動、滞留、箱詰め、輸送にさらされる。 | 打栓後の漏れ、トルク緩和、アクチュエーターからの吐出。 |
このため手充填10本はライン試験にはなりません。有用な承認段階は、外観試料 → 卓上機能試料 → 量産想定技術試料 → ライン試験数量 → 管理された初期量産ロットです。各段階が異なるリスクを確認します。
ライン変更前に5分類の診断を行う
ボトルか充填機のどちらが「悪いか」の議論でなく、証拠から始めます。最初の乱れを特定し、一度に一要因を変えると迅速に調査できます。
- 事象を固定し、位置付ける。 ライン速度、SKU、処方温度、部品ロット、機械レシピ、時刻、正確なステーションを記録します。スローモーション撮影は目に見える詰まり・漏れの上流から始めます。倒れるボトルは、その前のガイド接触・乗継ぎ隙間に反応していることがよくあります。
- 原因群を分類する。 容器形状・材質、キャップ・ポンプ・チューブ、処方・充填の物理挙動、機械の品種別部品・設定、受入ばらつきを確認します。
- 接合・接触条件を測る。 底、径、高さ、口部、内径、真円度、質量を管理図面と比較します。正しい基準と手順で、 化粧品ボトルの口部規格を測定します。次に適切な校正機器でガイド位置、乗継ぎ隙間、ノズル位置合わせ、充填パターン、キャップ載置、締付けトルクを測ります。
- 交差比較試験を行う。 現行設定で既知の良品ボトルを、管理設定で疑わしいボトルを試します。可能ならボトルロット、ポンプロット、処方バッチ、品種別部品群の一つだけを交換し、他を固定します。
- 運用範囲全体で是正を確認する。 定義した低・標準・高速度、停止・再始動、滞留、対象処方温度、代表キャビティ・ロットで性能を示します。最終機械レシピと部品改訂を文書化します。
不具合が一つのボトルキャビティ・ポンプロットに追従すれば、受入ばらつきを疑います。すべてのボトルが同じ場所で失敗すれば、そのステーションや接合条件を疑います。一定速度以上だけで生じるなら動力学、間隔、制御タイミングを調べ、部品差が運用範囲を狭めていないかも確認します。
製品の流れに沿ってラインを監査する
充填機付近の不具合を見ると充填機を調整しがちですが、より確実なのはパレット荷崩し・整列から完成箱まで容器を追う監査です。各ステーションで流入状態、接触面、速度・向きの変化、期待する出力、排出信号を記録します。下流症状を誤った機械の責任にすることを防げます。
| ステーション | 重要な容器・機械の接合条件 | 不具合の前兆 |
|---|---|---|
| バルク供給 / 整列機 | ボトル剛性、静電気、入れ子、方向識別形状、加飾保護、排出速度。 | ブリッジ、二重排出、傷、次のコンベヤを過負荷にする断続的な大量流入。 |
| 搬送 / 滞留 | 底の接触、ベルト摩擦、ガイド隙間・接触高さ、カーブ、速度比、隙間、背圧。 | 回転、がたつき、目視できる胴部圧縮、増大するライン圧、繰返しの擦れ跡。 |
| 定量供給 / 間隔調整 | タイミングスクリュー・スターホイールのピッチ、位相、ポケット形状、センサー時点、流入圧。 | ポケットへの遅れた進入、跳ね返り、回転、同じ位置の接触痕。 |
| 充填 | ボトル中心合わせ、口部内径、ノズル外径・移動、充填パターン、ヘッドスペース、処方状態。 | ノズル衝突、偏った濡れ、泡、液だれ、糸引き、ヘッド固有の充填量ずれ。 |
| ポンプ・キャップ載置 | 供給機の方向合わせ、シュート解放、キャップ外形、チューブ軌道、ボトル口部位置。 | キャップ傾き、チューブ引掛かり、キャップ跳ね、部品欠落、シール面への内容物付着。 |
| 打栓 / かしめ | ねじの掛かり、チャック・スピンドルの芯合わせ、ボトル固定、締付けトルク・かしめ形状、上部荷重。 | 空転、胴部つぶれ、斜め締め、キャップ高さ不均一、ねじ損傷、シール汚染。 |
| 検査 / ラベル貼り / 箱詰め | 排出タイミング、センサーコントラスト、ラベル圧、アクチュエーターロック、仕切り、箱内隙間。 | 誤排出、回転によるラベル傾き、未ロックポンプ、摩耗、箱の圧力による吐出。 |
スローモーション撮影前にボトルへ印を付ける
肩部に剥がせる向きマークを付け、追跡できるならキャビティを記録します。詰まる前の回転や、一方の面がいつもガイド・ノズルに触れるかが分かります。動画と保存試料を対応させ、不良ボトルにステーション、時刻、速度、ロット・キャビティ、故障形態を表示します。この対応がなければ、後の寸法値を事象に結び付けられません。
定常運転だけでなく再始動を確認する
上流機が滞留ボトルを解放する時、ノズルに内容物が残る状態で再始動する時、キャップ供給機が低残量状態から回復する時に多くの不具合が起こります。通常停止の前後数秒を記録します。速度指令、間隔調整、ボトルなし充填禁止、ポンプ・キャップ載置、不良排出が正しい順序で復帰するか確認します。
化粧品ボトルが充填ラインで詰まる理由
「詰まり」は症状であり根本原因ではありません。大きすぎる・変形している、誤ったピッチで到着する、不適切な乗継ぎ、滞留容器による圧迫、ノズル・スクリュー・スターホイール・搬送ホルダー・キャップ載置部との衝突のどれで止まるか特定します。
| 観察された状態 | 考えられる機構 | 収集する証拠 | 改善の方向 |
|---|---|---|---|
| ガイド間で挟まる | 隙間不足、ガイド非平行、胴部真円度不良、加飾厚、側壁変形。 | 複数高さと90°方向での胴幅、経路上のガイド間隔、擦れ位置。 | ボトル・加飾公差を戻すか、再現可能な基準でガイドを再設定します。むやみに広げて転倒を起こさないでください。 |
| コンベヤ乗継ぎで詰まる | 過大な隙間、高さ不一致、渡り板摩擦、速度不一致、不安定な底。 | 底前縁の近接動画、コンベヤ高さ・速度、底の平面度・がたつき。 | 乗継ぎと速度比を滑らかにし、底を是正するか適切な安定化・品種別部品を使います。 |
| スクリュー・スターホイール進入で詰まる | ピッチ、位相、交換部品、流入圧の誤り、ボトルが対応外形を外れる。 | 到着間隔、スクリュー・スターホイール改訂、位相設定、接触痕、ラインレシピ。 | 承認済み品種別部品を取り付け、流入を同期し、滞留圧を管理します。 |
| ポンプ挿入後だけ詰まる | 長い・曲がったチューブ、ポンプ傾き、アクチュエーター方向の不安定、全体外形の増加。 | 組立高・幅、チューブ自由長と切断、ポンプ方向、挿入動画。 | 供給姿勢と挿入を是正し、次を検証します: ディップチューブ長さ. |
| 特定の箱・パレットで断続的に詰まる | キャビティ、ロット、状態調節、梱包変形、静電気、表面摩擦の差。 | 詰まった部品をキャビティ・ロット追跡付きで保管し、良品と寸法・表面を比較。 | 対象ロットを封じ込め、製造・梱包のばらつきを是正してライン性能を再確認します。 |
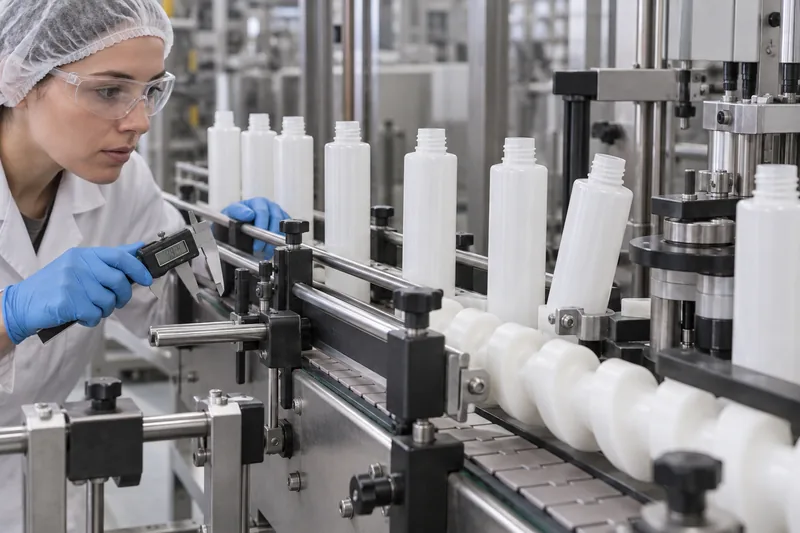
ボトルが倒れる理由と安定性の改善方法
空の化粧品ボトルは軽く、高い肩・口部が実効重心を上げるため特に不安定です。狭い底、がたつく底上げ形状、不均一な底周縁、非対称形、柔らかい壁が安定範囲をさらに狭めます。急加速、カーブ、側面接触、背圧、乗継ぎ隙間が外乱力になります。
単純な工学モデルで傾向を説明できます。復元モーメントはおよそボトル重量×有効支持幅の半分です。転倒モーメントは横加速度×ボトル質量×重心高さとともに増えます。設計比較には有用ですが、これは 万能の合否判定式ではありません。ガイド接触、摩擦、液の動き、ボトル柔軟性、機械形状も重要です。
次の順序で不安定性を是正する
- 底を確認する。 量産品の同一平面性、がたつき、底上げ、型合わせの影響を確認します。平板上でがたつくボトルをガイド圧だけで安定させるのは困難です。
- 急激な動きをなくす。 乗継ぎの位置・高さを合わせ、隣接コンベヤ速度を同期し、不要な隙間を減らして加減速と上流滞留を調整します。
- 適切な位置でガイドを接触させる。 柔らかい面に触れたり回転を促す高い位置を押したりせず、安定した胴部を支えます。全ボトルに共通する正しいガイド高さはありません。
- 必要なら拘束搬送を使う。 スクリュー、スターホイール、ネック搬送、搬送ホルダーで間隔を管理し、不定形・上重心容器を安定搬送できます。groningerなどの設備メーカーは不安定な化粧品容器向け搬送カップを明示的に提供しています。実ラインに合う装置を選ぶ必要があります。
- 運用範囲が不安定なままなら再設計する。 有効底幅の拡大、重心低下、肉厚分布管理、極端な高さ・底幅比の緩和は、ラインで補正し続けるより安定した市販容器につながります。
両側ガイドを単に締めないでください。 過大な側圧は擦れ、回転、胴部変形、新しい詰まりを生みます。容器間圧縮を減らすため無圧・低圧滞留を使うことがありますが、公差外の底や不適切な品種別部品は直りません。
ラインで漏れる化粧品ボトルが生じる理由
まず液が、 外部へのこぼれ として充填時に生じたのか、それとも 密閉容器からの漏れ として閉栓後に現れたのかを判断します。発生源を特定せず拭くと、ノズル液だれをキャップ不良と誤認しかねません。
| 漏れの時点・位置 | 想定原因 | 実務的な確認と是正 |
|---|---|---|
| 充填直後に肩が濡れる | ノズル偏心、停止遅れ、液だれ・糸引き、飛散、泡あふれ、充填高さ誤り、ボトル位置固定不足。 | 各ノズルを観察し閉止を検査、容器を中心合わせし、加減速・サックバックを調整します。適切なら底上げ・下降式充填を使い、検証済みヘッドスペースを残します。 |
| 打栓後にねじ・シールから漏れる | シール面への内容物付着、斜め締め、キャップ傾き、ライナー・ガスケット誤り、口部真円度不良・バリ、締付けトルク不足・過大。 | 乾いた口部と濡れた口部を比較し、必要なら組立品を切断して、完全な 口部規格とキャップの適合性を確認します。供給者推奨と容器検証に基づいて載置、ねじの掛かり、トルクを管理します。 |
| ポンプが浮く・傾く・着座しない | チューブが長すぎる・角度が不適切、キャップ供給姿勢が斜め、口部内径・規格の差、予備ねじ込みの係合不足。 | 組立形状、チューブ干渉、挿入力を比較します。設備が対応する場合は予備ねじ込み・ねじ始点を管理してから最終トルクを加えます。 |
| 数時間・数日後や輸送後に漏れる | トルク緩和、ライナークリープ、処方の侵食・膨潤、圧力・温度影響、応力亀裂、シール損傷、ポンプ通気路。 | 開栓トルクを経時測定し、検証済みの向き・圧力・輸送試験を実施して適合性暴露を確認します。Boyuの次のガイドを活用してください: 化粧品ボトルの漏れ試験 および 処方と容器の適合性. |
| 箱の中でアクチュエーターが吐出する | 未ロック、不十分なオーバーキャップ・ロック、梱包圧縮、箱内隙間不足。 | 梱包時の状態、輸送隙間、圧縮を確認し、単体ボトルだけでなく梱包構成で試験します。 |
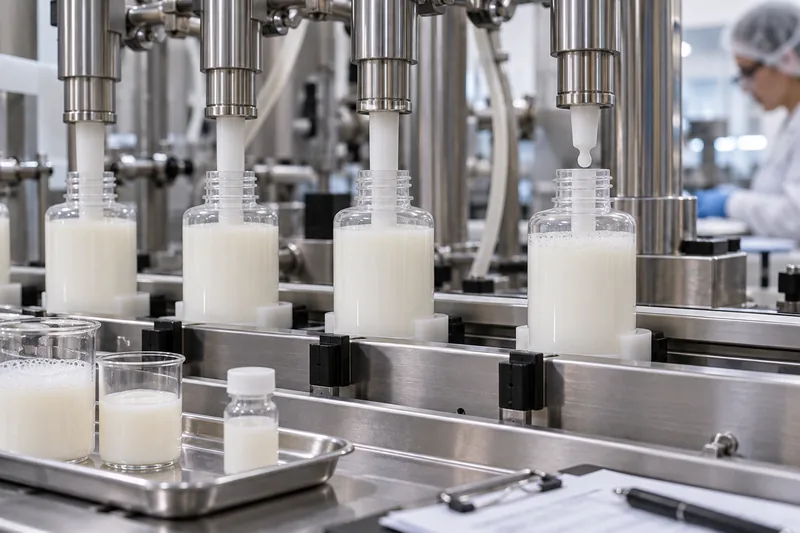
処方と充填設定:泡・糸引き・充填質量のばらつき
ボトル寸法が正しくても処方に充填パターンが合わない場合があります。粘度は処方・温度で変わり、混入空気は体積吐出量を多く見せ、界面活性剤は泡立ち、ゲル・ローションはノズル閉止後に糸を引く場合があります。充填機方式、ノズル内径、上下動、ストローク区間別速度、閉止、サックバックを内容物に合わせます。
- 泡立ち: 自由落下距離を減らし、液面上昇に追従するノズルを検討します。泡の多い区間を減速し、処方工程が許す場合は脱気・温度を管理します。
- 糸引き・尾引き: ノズル閉止、内容物温度、流速を検査し、空気を吸い込まず吐出量を損なわないよう閉止・サックバックを最適化します。
- 一つのノズルだけ違う: 全体平均だけでなくヘッド別に質量を分析します。校正、滞留空気、弁タイミング、配管制限、ピストン・シール状態、ロードセル設定を確認します。
- 液面は変わるが質量は変わらない: ボトル内容積や肉厚分布が変動している可能性があります。見た目の液面差が質量誤差とは限りません。
- 温度によって質量が変わる: 体積充填では密度変化で吐出質量が変わります。判定を質量、所定基準条件の体積、液面、または組合せで管理するか定義します。
米国の正味内容量適合について、NIST Handbook 133は計量行政担当が使用する公式試験手順と抜取計画を示しますが、充填業者の工程管理計画の代わりではありません。OIML R 87も、他の数量管理手順の使用を妨げる意図はないとしています。工程能力と仕向地の法的要件に基づいて日常管理を組み立ててください。
有用な化粧品容器の充填ライン試験を行う方法
成功する試験は量産想定材料と事前定義の判断を使います。低速で慎重に供給した短い動画を作るのではなく、想定運用範囲を明らかにする必要があります。
承認外観サンプルは視覚基準であり、キャビティ・ロット間の機械適性の証明ではありません。選別品、手梱包品、試作金型品は、底がたつき、胴部真円度、口部位置、表面摩擦、加飾差を過小評価する場合があります。試験品の製造・抜取方法を確認し、通常の量産キャビティ、妥当なら立上げ・定常材料、最終梱包での状態調節、予定加飾工程を含めます。最も美しい基準品は外観判断に残し、ライン判断には統計・技術上代表的な試料群を使います。外観完璧な一個だけが高速工程の唯一の現物仕様になることを防ぎます。
1. 代表部品を用意する
手選別の基準品だけでなく、予定量産工程の関連キャビティ・パレットからボトルを使います。最終加飾、実キャップ・ポンプ、ガスケット・ライナー、切断済みチューブ、オーバーキャップ、輸送梱包を含め、取得可能なロット・キャビティ識別をすべて記録します。
2. 関連条件で実処方を使う
水は基本搬送の初期確認には使えますが、ローション粘度、化粧水の界面活性剤泡、香水の濡れ、ゲルの糸引きは再現しません。温度・粘度が充填に実質的影響を与えるなら、根拠のある低・標準・高条件で実処方を流します。
3. ステーション別、その後統合ラインとして評価する
乾燥ボトル搬送と正しい品種別機械部品から始め、充填、ポンプ・キャップ供給、挿入、予備ねじ込み、最終打栓、印字・ラベル、箱詰めを加えます。単独工程で合格しても工程間で失敗する場合があるため、最後に連続統合運転を行います。
4. 現実的な外乱を加える
必要に応じ開始・停止、滞留解放、キャップ補充、通常作業者介入、速度上昇、段取り替えを含めます。短い定常運転では実生産ロスの原因となる背圧・間隔誤りが発生しない場合があります。
5. 管理された成果を残して試験を完了する
機械レシピ、品種別部品一覧、設定基準を承認し、未解決逸脱を特定、代表試料を保管、対応と責任者を割り当てます。承認が試験したライン、処方、速度範囲、容器改訂、部品拠点・ロットのどこまで及ぶか明記し、ライン試験をより広い試験計画に組み込みます: 化粧品ボトルの試験計画機械適性は適合性、吐出、機械性能、輸送の証拠を代替しません。FDAの化粧品GMPチェックリストは適切な設備、文書化した製造・充填指示、承認材料、工程管理、記録を重視します。これらは記憶頼りの設定でなく再現性ある生産を支えます。
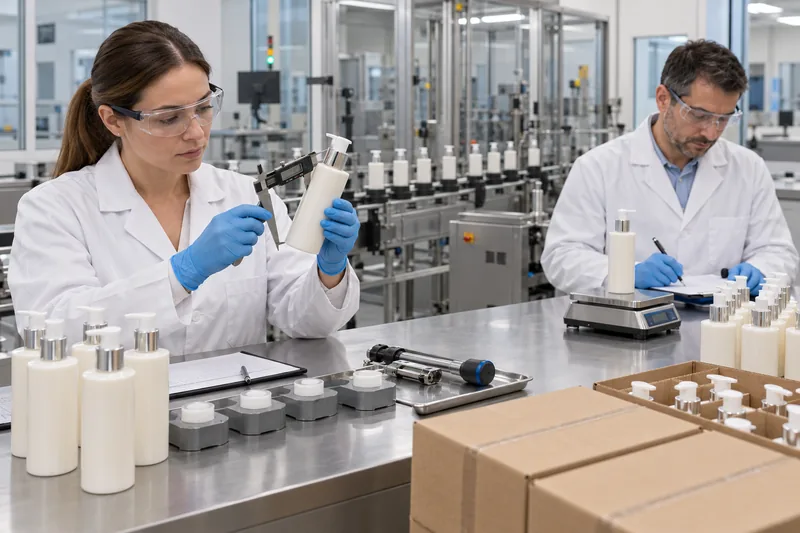
容器・ライン接合条件の仕様に含める内容
図面は容器、機械レシピはラインを管理し、接合条件仕様が両者を結びます。金型製作や大量部品発注前に、少なくとも以下を交換してください。
- ボトル: 材質、公称・満量容量、ガイド・スターホイール接触部の寸法・公差、全高、底形状、質量範囲、口部規格、内径、シール面、真円度管理、キャビティ識別、加飾外形。
- キャップ・ディスペンサー: 外形、方向要件、ねじ・嵌合・かしめ接合、シール系、チューブ仕様、締付け・開栓トルクまたはかしめ仕様、ロック状態、供給適性要件。
- 処方: 密度、粘度測定方法・温度、充填温度、泡・糸引き傾向、粒子、適合性制約、必要吐出量・正味量、ヘッドスペース。
- ライン: 目標・適格速度範囲、コンベヤ高さ・乗継ぎ、搬送方式、品種別部品、ノズル径・移動、キャップ供給・載置、打栓方式、検査・排出システム、洗浄制約。
- 品質証拠: キャビティ・ロット別抜取り、寸法報告、承認基準サンプル、漏れ・適合性手順、充填・トルクデータ、詰まり・転倒・排出記録、逸脱処置、変更管理経路。
「24 mm口部」「対応ポンプ」だけで指定しないでください。完全な口部規格、内径、シール系、キャップ形状、管理図面が重要です。名目上適合して手でねじ込めても、自動装着では供給不良、斜め締め、漏れが起こりえます。
ライン試験の合否基準の設定方法
「10,000本に詰まり1回」など、すべてのライン・容器・事業リスクに合う化粧品業界共通限度はありません。規制要件、設備能力、期待生産量、品質リスク、商業損失から試験前に基準を定めます。運転を何とか終えただけで成功としないでください。
| 指標 | 記録方法 | 合計だけでは誤解する理由 |
|---|---|---|
| 詰まり・転倒・停止 | 原因、ステーション、運転状態、部品ロット・キャビティ、処理数別に計数。 | 一つのガイドでの10回停止と、互いに無関係な作業者中断10回では対策が異なります。 |
| 充填数量 | ノズル・ヘッド、時間、処方条件別の平均と変動。風袋測定方法も含める。 | 全体平均では、一つの不足ヘッドと一つの過充填ヘッドが隠れる場合があります。 |
| キャップ装着 | 傾き・欠落・斜め締めの数、装着設定、有効な場合の開栓トルク、密封結果。 | トルク値では、汚染・損傷したシールの耐漏れ性を証明できません。 |
| 漏れ | 定義した方法、向き、時間、温度・圧力、不良位置を使用。 | 試験条件なしの「漏れなし」は再現できません。 |
| 損傷・外観 | 擦れ、へこみ、亀裂、加飾剥落、汚染を承認外観基準と比較。 | 停止せず動くラインでも、販売外観を気付かず損なう場合があります。 |
是正の優先順位:封じ込め、是正、再発防止
- 現行製品を保護する。 対象生産品を停止・隔離し、最後の良品確認点を特定して不良部品を保存します。再検査は定義した方法のみで行い、漏れを拭いて在庫に戻すと証拠が失われます。
- 承認基準に戻す。 場当たり的調整の前に、部品改訂、ライン品種別部品、レシピ、校正、洗浄・組立状態、処方条件を確認します。
- 検証した原因を除去する。 試験で裏付けた公差外容器、乗継ぎ、ガイド、タイミング、ノズル、キャップ載置、打栓、梱包要因を是正します。
- 新たな運用範囲を検証する。 通常変動、開始・停止、滞留を含める十分な代表品を再運転します。断続的不良に10本だけの確認では、通常説得力がありません。
- 改善を定着させる。 図面・仕様、ラインレシピ、設定補助、検査計画、供給者管理、作業者訓練、変更管理記録を更新します。
減速が直ちに取れる唯一の安全な封じ込めなら、一時運用限界として記録し、新能力を数量化します。その後も根本原因調査を続けてください。そうしなければ次のロット、シフト、品種変更で再発しがちです。
ブランド・充填業者・容器購入者のチェックリスト
- 最終金型・加飾承認前に、ライン制約と目標速度を容器供給者に送る。
- キャビティと通常工程変動を代表する量産想定試料を求め、試作品・選別品だけに頼らない。
- 機械適性、外観、充填量、密封、吐出、梱包輸送の要件を分けて定義する。
- 独立したカタログ番号ではなく、ボトル、ポンプ・キャップ、ライナー・ガスケット、チューブ、オーバーキャップ、加飾全体を管理する。
- ライン試験、数量、実処方、品種別部品、測定機器、是正措置の担当を合意する。
- 不良・良品試料を、ステーション、時刻、部品ロット・キャビティ、処方バッチの追跡情報付きで保存する。
- 樹脂、部品構造、金型、キャビティ構成、製造拠点、重要加工業者の変更時に事前審査を求める。
- 再発注前にライン試験基準を現行図面、承認サンプル、供給者申告と比較する。
Boyu Packagingは量産前に、充填業者のライン制約を踏まえたボトル、ディスペンサー、キャップの接合条件を確認できます。案件別の試料・検証相談は、 Boyu Packagingチームへお問い合わせください。 処方の種類、目標充填容量、キャップシステム、予定ライン速度、入手可能な設備図面をお知らせください。
よくあるご質問
図面に適合すれば充填機で流せる保証になりますか?
いいえ。図面適合は必要ですが、実コンベヤでの安定性、品種別部品適合、ノズル隙間、キャップ供給適性、目標速度性能を単独で証明しません。ライン評価で容器・機械の接合条件を実証します。
試験で化粧品処方の代わりに水を使えますか?
水は基本搬送と初期の湿潤評価に有用ですが、粘度依存の定量吐出、界面活性剤の泡、ゲルの糸引き、濡れ、適合性、最終漏れは検証できません。該当段階には実処方、または科学的根拠のある代替液を使います。
ガイドは化粧品ボトルに触れるべきですか?
通常は容器を案内・拘束しますが、必要隙間と接触高さは形状、柔軟性、搬送方式で異なります。胴を挟むガイドは擦れ、変形、詰まりを生み、過大隙間はがたつきを許します。ライン試験で再現可能な設定を確立します。
不安定なボトルには搬送ホルダーが常に最適ですか?
いいえ。不定形、狭い底、上重心容器に有用で搬送径を標準化できますが、設備、載せ降ろし、洗浄、交換部品の検討が増えます。まず底不良と乗継ぎを是正し、その後、ホルダー搬送とボトル再設計・他の拘束搬送を比較します。
充填ライン試験には何個のサンプルが必要ですか?
共通数量はありません。キャビティ・ロット、目標速度、通常の開始・停止、滞留、キャップ補充、関連処方条件を代表できる長さと幅が必要です。充填・打栓ヘッドごとに変動評価の十分なデータを得られるよう、発注前に根拠と合否基準を定めます。
ライン不良は容器供給者と充填業者のどちらの責任ですか?
検証された原因に従います。公差外の底・口部は部品製造、誤ったガイド・品種別部品・タイミングはライン設定、泡には処方と充填機両方の変更が必要な場合があります。接合条件の問題が多いため、ブランドは症状だけで責任を決めず、共同で証拠に基づく調査を求めるべきです。
出典・技術資料
閲覧日:2026年10月2日。メーカー例は利用可能な技術方式を示し、全ライン共通の仕様ではありません。
- US FDA — 化粧品の適正製造規範(GMP)ガイドライン・検査チェックリスト
- ISO 22716:2007 — 化粧品の適正製造規範
- NIST — Handbook 133、現行版
- NIST — 包装品の正味内容量に関するFAQ
- OIML R 87:2016 — 包装済み製品の内容量
- Sidel — 無圧アキュムレーション
- Sidel — 搬送ソリューション
- groninger — 化粧品充填機
- groninger — スキンケア製品の充填・閉栓ソリューション
- groninger — flexcare 100充填・閉栓機
- Cozzoli — VR840インライン充填機の技術資料
- Packaging World — 空ボトルの搬送は容易ではない



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch