














要点: 一般的な化粧品用のバルブ式ドロッパーは、決まった容量を正確に計量することはできません。その吐出量は、バルブを押し込む深さ、放す速さ、液中に浸す深さ、浸漬時間、吐出角度、気泡の有無、充填量、先端の形状、シールの密閉性、処方の密度、表面張力、粘度、温度、および部品の経年劣化などによって変化します。.
そこには 美容に普遍的なルールなどない すべてのドロッパーは「1ミリリットルあたり20滴」を吐出するか、あるいは標準値の±1%以内に収まらなければならない。まず、「1回分」が何を意味するのかを定義する――1滴、標準化された1回の押し出し、ピペット1本分の吸引、あるいは目盛り1つ分など。次に、実際の処方に基づいて、生産用パッケージ一式を試験する。質量で測定し、試験温度における処方の密度を用いて換算し、評価を行う。 精度、再現性、および個人線量限度 個別に。.
本ガイドは、化粧品ブランド、パッケージングエンジニア、受託充填業者、品質管理チーム、およびバイヤーを対象としています。医薬品のドリップ試験および点眼液試験については、あくまで技術的な参考情報として掲載されています。これらの試験の基準値は、必ずしも化粧品パッケージの仕様となるわけではありません。.
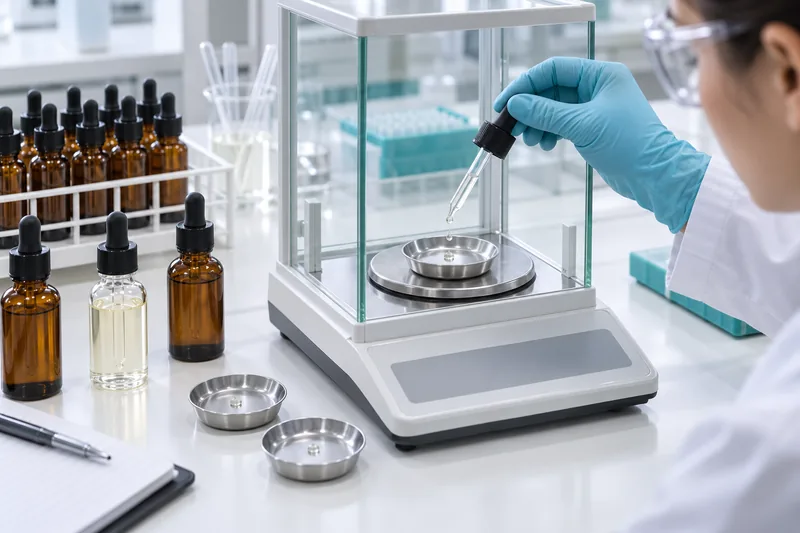
テストを行う前に、「ドロッパー出力」が何を意味するのかを定義してください
仕様上の不備としてよくあるのは、操作方法を定義せずに「ドロッパーの出力:0.5 mL」と記載することです。ユーザーは、チップを液中に浸したまま、バルブを半分だけ押すことも、完全に押し切ることも、あるいは数回押すことも可能です。また、ピペットは0.5 mLを吸い上げても、内壁やチップに液体が残留するため、実際に吐出される量はそれより少なくなります。 4つの異なる指標が、4つの異なる疑問に答えます:
| 指標 | 制御された動作 | ビジネスに関する質問 |
|---|---|---|
| シングルドロップの質量または体積 | 指定された角度と速度で、1滴を形成して切り離す | カウントされた各滴のばらつきはどの程度ですか? |
| フルドロー・ピックアップ | 一度しっかりと圧縮し、浸し、力を抜き、そのまま保持する | ピペットにはどれくらいの量が入るのですか? |
| 全投与量の投与 | 標準化されたサンプリング液を、タレ調整済みの容器に注入する | ユーザーにはどの程度届くのでしょうか? |
| 卒業の正確性 | 印のついた線まで引き、指示通りに投げる | 0.25、0.5、または1.0 mLの目盛りは、その体積を表しているのでしょうか? |
これらの測定単位は互換性がありません。 高級フェイシャルオイルの場合、1滴単位の正確な滴下量が最も重要となる可能性があります。一方、使用方法に「スポイト1本分」と記載されている美容液の場合、スポイトを最後まで引き出した際の投与量がより重要となります。目盛り付きピペットは、より厳密な定量性を主張するため、別途の校正方法が必要となります。滴下後の残留量、外側の濡れ具合、残留製品、および初回投与時の挙動を、二次的な測定項目として記録してください。.
なぜ同じスポイトを使っても、毎回投与量が異なるのか
バルブ式ピペットは、容積式シリンジではなく、圧力と流量を利用する装置です。バルブを圧縮すると空気が排出されます。バルブを離すと圧力差が生じ、その圧力差によって試料がピペット内に引き込まれます。分注中、液滴は先端で成長し続け、その重量と動きが、液滴をその場に留めている表面張力や濡れ力を上回るまで続きます。 したがって、圧力、液体の性質、および先端の状態のわずかな変化でも、結果が変わってしまいます。.
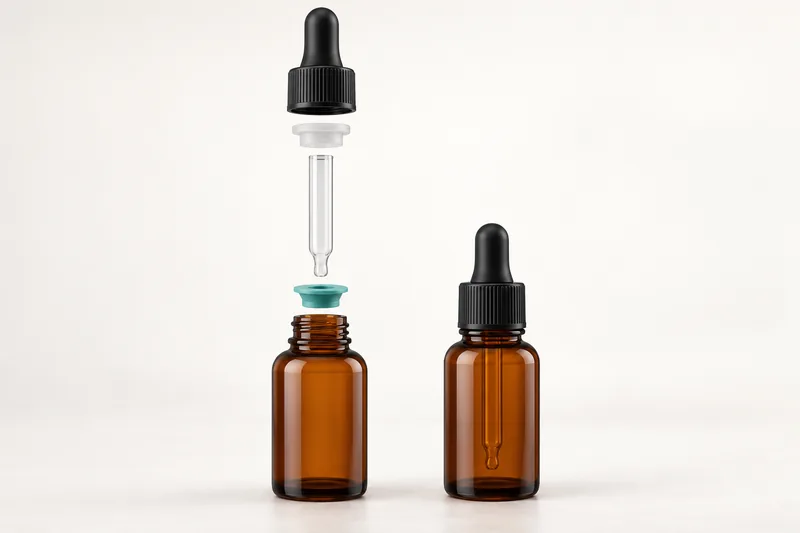
1. バルブの変位と復元
押しのけられる空気の量は、バルブの形状、肉厚、エラストマーの硬度、圧縮深度、およびユーザーが押す位置によって異なります。部分的に圧縮されたバルブでは、完全に圧縮されたバルブと同じ吸着力を生み出すことはできません。復元速度の遅さ、圧縮永久歪み、配合剤への曝露後の膨潤や硬化は、製品寿命の間に吸着力に変化をもたらします。.
2. ピペットとチップの形状
ピペットの内径、長さ、テーパー、先端開口部のサイズ、リップの丸み、同心度、および表面仕上げは、液流や液滴の剥離に影響を与えます。 ガラスチップに欠け、粗さ、平坦化、または中心ずれがあると、大小が交互に現れる液滴が生じることがあります。ピペットの長さは底面とのクリアランスも決定します。短すぎると低液面からの吸引が困難になり、長すぎると底面に接触して吸入口が塞がれる可能性があります。.
3. 式の性質
密度は、所定の体積あたりの質量を決定します。表面張力と接触角は、その配合がチップにどのように濡れ、どのように離れるかを決定します。粘度は充填速度と排出速度に影響を与えますが、降伏応力とチクソトロピーにより、単一点粘度が同じ2つの配合でも異なる挙動を示すことがあります。 粒子がチップを部分的に塞ぐことがあります。界面活性剤は濡れ性を変化させることがあります。揮発性溶媒は測定中に蒸発することがあります。混入した空気や泡は、名目上の液体の吸引量を減少させます。.
4. 技術およびパッケージの状態
浸漬前の予備絞り、放出時間、滞留時間、浸漬深度、引き抜き速度、拭き取り、および点眼角度はすべて重要である。 点眼薬用スポイトに関する研究では、先端の設計、角度、吐出速度、および先端の濡れ性が、ばらつきの重要な要因であることが判明しました。これらのデバイスは異なる市場向けですが、そこから得られる物理的な教訓は関連性があります。すなわち、その方法では、向きと取り扱いを制御しなければならないということです。.
液面の高さが重要なのは、ボトルの残量が少なくなると、ユーザーがピペットの先端を液中に浸す深さが一定でなくなり、短いピペットでは液中に完全に浸かった状態を維持できなくなる可能性があるためです。温度の変化は、調合液のレオロジー特性とバルブの反応の両方に影響を与えます。保管、繰り返しの開封、および調合液との接触により、エラストマー、シール、そして液体そのものの性質が変化する可能性があります。.
美容用スポイトには、標準的な許容誤差はありますか?
唯一の普遍的な寛容など存在しない。. 一般的な化粧品用スポイトについては、その投与量が±5%、±10%、あるいは±15%の範囲内であるべきだという、世界的に適用される規則は存在しません。妥当な許容範囲は、投与量の表示、処方、パッケージデザイン、消費者へのリスク、試験方法、および測定の不確かさによって異なります。 「数滴を塗布してください」という使用方法の指示とともに販売されるフェイシャルオイルは、0.50 mLという校正済みの用量を謳う製品と同じ精度を必要としません。.
| 参照規格・資料 | そこに書かれていること | 責任を持って利用する方法 |
|---|---|---|
| ブラジル薬局方による滴下試験 | 入手しやすい英語版第6版のガイドラインでは、ドロッパー一体型の医薬品について、温度、角度、滴下回数、計算方法、および段階的合格基準が説明されています。初期の基準には、1滴あたりの表示有効成分量が85~115%であり、RSDが6.0%以下であることが含まれます。拡張試験には、これに加え、さらなる規則が定められています。. | これは、完全な医薬品製造方法の一例として用いるものであり、そのまま化粧品規格として適用するものではありません。規制対象として使用する前に、最新の公定版および管轄区域を確認してください。. |
| 旧版のUSP薬液滴定器の説明文 | 以前の公表文書では、水滴の質量および、規定された使用条件下における校正済みスポイトの容量誤差が15%以下であると記載されていた。. | あくまで歴史的な背景に過ぎません。これは、±15%が現在の化粧品における普遍的な上限値であり、すべての処方やすべてのドロッパーに当てはまるという証拠ではありません。. |
| ブランド・サプライヤー仕様書 | 対象システムについて、目標線量、個人限度、平均バイアス、RSD、試験条件、ライフサイクル、およびサンプリング計画が合意された。. | これは、化粧品パッケージングにおける一般的な実務上の手順です。リスクに基づいた、測定可能なものとし、承認済みのサンプルや図面と連動させるようにしてください。. |
現在のブラジル薬局方ポータルサイトでは、2026年に有効となる版として第8版が指定されていますが、同ポータルサイトから一般に公開されている公式の英語資料は、それより古い版となっています。これが、文脈を省いて単に版番号を引用するのではなく、版と適用対象を明確にすべきもう一つの理由です。.
再現性のある点眼液の投与量均一性試験
完成した製品アセンブリ(ボトル、バルブ、カラー、ガスケット、ピペット、レデューサー、またはワイパー)と実際の処方を用いてください。水は初期の漏れ検査や形状検査には有用ですが、密度、粘度、濡れ性が異なる血清の適合性評価には使用できません。.
- 主張と指標を記述してください。. 試験の対象が、1滴、標準化された全採血量、投与量、または所定の容量のいずれであるかを明記してください。初回投与量、定常状態時の投与量、および使用終了時の投与量が個別に評価されるかどうかを定義してください。.
- 試験対象物を特定する。. 各部品の部品番号、図面の改訂版、材質、色、サプライヤー、可能な場合は金型のキャビティ、組立ロット、配合バッチ、充填量、および充填日をすべて記録してください。.
- 各ユニットを整備してください。. 保存状態(向き、時間、温度)を指定してください。試験温度における調製粉の密度を測定してください。輸送時や消費時の使用状況を反映する場合は、低温、常温、および経時変化後の条件を追加してください。.
- 代表的なサンプルを選定する。. 関連するキャビティ、バルブおよびピペットのロット、組み立て位置、および複数の完成品を網羅してください。サンプルサイズは、リスクおよび本試験が裏付けるべき決定に基づいて設定してください。単一の「ゴールデン」サンプルだけでは、能力を立証することはできません。.
- 測定システムを準備してください。. 校正済みの天秤と、風袋引き済みの受け容器を使用してください。個々の液滴が微量の場合は、液滴の量に比べて計器の丸め誤差が小さくなるような分解能を選択してください。 0.001 gまでしか測定できない30~100 mgの滴の場合、表示の増分は1 mgとなります。個々の滴のばらつきが問題となる場合は、0.0001 g単位の方が適している場合があります。.
- 「事前処理」を定義せよ。. 記録を行う前に、チップが乾燥状態か、あらかじめ湿潤されているか、あるいはサイクル処理済みであるかを明記してください。あらかじめ湿潤させると表面の挙動が著しく変化する可能性があるため、試験で意図的に両方を評価する場合を除き、乾燥状態の最初の液滴と定常状態の液滴を混同しないようにしてください。.
- 集荷の手順を統一する。. 浸漬する前にバルブを完全に押し込み、先端を所定の深さまで浸し、所定の時間をかけて圧力を解放し、所定の滞留時間を確保した後、垂直に引き上げ、外部の液体を排出するか、そのまま残すかを指定してください。先端が調剤液に入った後は、それが意図された使用方法である場合を除き、決してバルブを押し込まないでください。.
- 調剤を標準化する。. 垂直に、または表示された角度で保持し、制御された圧縮を1回完全に加え、完全に元の状態に戻します。1回ごとの投与を行う場合は、投与速度と間隔を定めてください。先端が受け容器に触れないようにしてください。.
- 耐用年数全体にわたって測定する。. 高、中、低の充填レベルをテストする。各ユニットにつき複数回の引き出し試験、消費者使用時の検証のための複数の操作者による試験、および互換性プログラムから提供された経年変化を経たユニットを含める。.
- 蒸発を抑制する。. アルコール含有量が高い試料やその他の揮発性のある試料については、分注から秤量までの時間を最小限に抑え、可能な限り蓋付きの受け容器を使用し、ブランク蒸発対照試験を実施してください。.
- 生データと集計データを報告してください。. 各投与結果、ユニットの識別情報、順序、充填レベル、操作者、および条件を記録する。平均、標準偏差、RSD、バイアス、最小値、最大値、および個々の偏差を算出する。.
- その方法を検証してください。. 再現性試験を実施し、判断に多大なコストがかかる場合は、測定システム解析またはゲージR&Rを実施する。試験は、判定対象となる公差よりも高い精度でなければならない。.
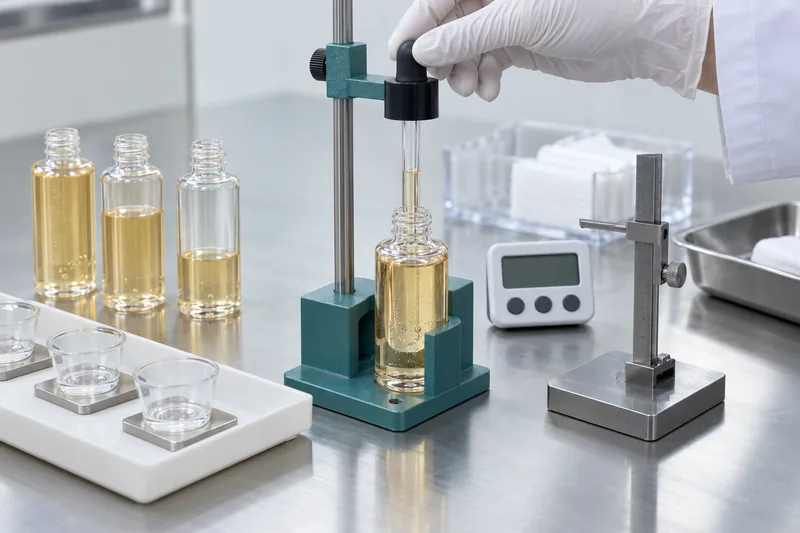
剛性のある治具は、圧縮力とタイミングを制御することで、パッケージ間のばらつきを排除します。ユーザーパネルは、実際の使用状況を反映したデータを収集します。これらはそれぞれ異なる質問に答えるものであるため、厳格な適格性評価では、多くの場合、両方が併用されます。すなわち、エンジニアリング上の管理には治具データを用い、指示や人間工学的な設計が消費者に許容できる結果をもたらしているかを確認するには、実際の使用データを用いるのです。.
バランスで単一の液滴を確実に計測できない場合は、10~20個の液滴を集め、その総質量を個数で割って平均値を推定してください。ただし、液滴をまとめて計測すると、大小が交互に現れる液滴の変動が隠れてしまいます。シーケンス内の変動が重要な場合は、個々の液滴を個別に計測するか、高解像度の画像撮影を行ってください。.
計算:質量、体積、精度および再現性
注入量(mL)=注入質量(g)÷ 密度(g/mL)
平均バイアス(%)=(測定平均値 − 目標値)÷ 目標値 × 100
相対標準偏差、RSD (%) = 標準偏差 ÷ 平均 × 100
個体ごとの偏差(%)=(個体ごとの線量 − 目標値)÷ 目標値 × 100
具体例: あるプロジェクトでは、1回の標準的な絞り出し量を0.50 mLと定義している。試験温度における血清の密度は1.04 g/mLであるため、目標質量は0.520 gとなる。10回の有効な測定結果から、平均値は0.510 g、標準偏差は0.020 gであった。.
- 測定された平均体積 = 0.510 ÷ 1.04 = 0.490 mL.
- 平均バイアス = (0.490 − 0.500) ÷ 0.500 × 100 = −1.9%.
- RSD = 0.020 ÷ 0.510 × 100 = 3.9%.
平均値は目標値に近く、再現性も妥当である可能性がありますが、個々の投与量をすべて合意された限界値と比較し、サンプリング計画の要件を満たすまでは、そのロットを合格とすることはできません。逆に、RSDが低い場合でも、再現性は非常に高いものの、投与量が常に規定量を下回っている可能性があります。正確性と再現性の両方が基準を満たす必要があります。.
妥当な受入基準の設定方法
都合の良い供給業者番号ではなく、製品の効能とリスクから検討を始めるべきです。投与量が感覚的な嗜好にのみ影響する場合、より広い範囲が許容される可能性があります。製品の量が多すぎると刺激が強くなる場合、有効成分への曝露量が重要である場合、あるいはラベルの用法・用量に正確な量が明記されている場合は、ブランド側でより厳格な管理を行うか、別のディスペンサーを採用する必要があります。.
完全な仕様書には、以下のすべてを定義する必要があります:
- 測定単位および目標値:落下質量、フルドロー時の質量/体積、または目盛り体積;;
- 試験式、密度、調整温度、および経過時間;;
- 完全なピックアップおよびディスペンスの手法;;
- 高、中、低充填のテストポイント;;
- 平均精度またはバイアスの限界;;
- 再現性限界。通常、SD または RSD で表される。;
- 1回投与量の上限および外れ値の取り扱い;;
- 個単位、ロット単位、およびライフサイクルに関する要件;;
- サンプルサイズ、合格数、再検査基準、および不合格時の対応;;
- バランス決議、密度法、および許容測定不確かさ。.
工学試験および消費者使用試験の結果に基づいて暫定的な限界値を設定し、生産工程が十分な工程能力をもってその限界値を満たせることを確認してください。測定システムが識別できる範囲を超えて要件を厳格化したり、結果を確認した後に不合格となる限界値を拡大したりしてはなりません。より広範な適格性評価手順については、この投与量試験をBoyu社のガイドと組み合わせて 化粧品ボトルに必要な試験.
よくある不整合のパターンと是正措置
| 観察されたパターン | 想定原因 | 点検および是正措置 |
|---|---|---|
| 集荷物の不足または未集荷 | 空気漏れ、部分的な圧着、滞留時間の不足、粘度の高い配合、浸漬深度が浅い、ノズルの詰まり | シール経路とトルクを確認し、完全なプレスクイーズを標準化し、検証済みの滞留時間を延長し、内径を点検し、バルブの変位量または先端の流路面積を見直す。. |
| 大小のしずくが交互に | 気泡、吐出速度が速すぎる、または角度がついている、チップの濡れ不良、チップの偏心や損傷 | システムの気泡を除去し、角度および速度を制御し、乾燥状態と予備湿潤状態を比較し、チップの形状を測定および目視検査する。. |
| クリーンなドロップの代わりにストリング | 高粘度または高い流動限界応力、小さな開口部、強い表面濡れ性 | 使用温度におけるレオロジー特性を評価し、改良したノズル、より大きな流路、あるいは別のディスペンシング形式を試験する。. |
| ドリップ後の水滴や、外側に付着した液体 | 表面の膜、ワイパーの密着不良、毛細管現象による滞留、バルブの回復遅延、ユーザーが不適切なタイミングで圧力を解放してしまうこと | ワイパー/レデューサーおよび先端仕上げを評価し、引き抜き方法を指定し、バルブの復元性を調整し、消費者による使用試験を追加する。. |
| 新品時は良いが、経年劣化後は劣る | バルブの膨張・硬化、シール交換、溶剤の損失、配合の粘度上昇、表面との相互作用 | 互換性評価のための経時変化試験の後、耐圧試験および漏れ試験を再度実施し、寸法、硬度、質量、およびレオロジー特性を「時間ゼロ」時の対照サンプルと比較する。. |
| ユニット間のスプレッドが大きい | バルブの壁厚や硬度のばらつき、ピペットの内径・チップのばらつき、組み立ての不均一、制御されていないキャビティが複数存在すること | 結果を部品ロット/キャビティごとに層別化し、CTQを厳格化し、入荷検査および組立工程の管理を改善する。. |
| 空の状態に近いときのみ変動する | チップが液中に浸かっていない、ピペットの長さが不十分、底面との隙間が大きすぎる、ボトルをさまざまな角度で保持している | ベースの閉塞を防ぐとともに、充填レベルの形状を確認し、吸引方向を指定し、ピペットの長さを調整する。. |
| フィクスチャは成功、コンシューマは失敗 | 電球が硬すぎる、説明が曖昧、握りにくい、取り付けのタイミングが非現実的 | 代表的な人間工学試験を実施し、指示や人間工学的な設計を見直すか、あるいは正確な計量装置を選択する。. |
空気漏れは、ピペットの液を吸い上げる代わりに、バルブがカラーやガスケットから空気を吸い込んでしまうため、フォーミュラ・フローの問題のように見えることがあります。対象を絞ったシール調査を行い、Boyu社の 化粧品ボトルの漏れ試験ガイド 先端を拡大したり、配合を変更したりする前に。.
工場では、ドロッパーの出力にばらつきが生じないようにどのように対策しているのか
信頼性の高い投与量は、上流工程で確立されるものである。完成品のサンプリングだけでは、管理されていない成分の影響を補うことはできない。サプライヤーとブランドは、品質にとってどの寸法や材料特性が重要であるかについて合意すべきである。.
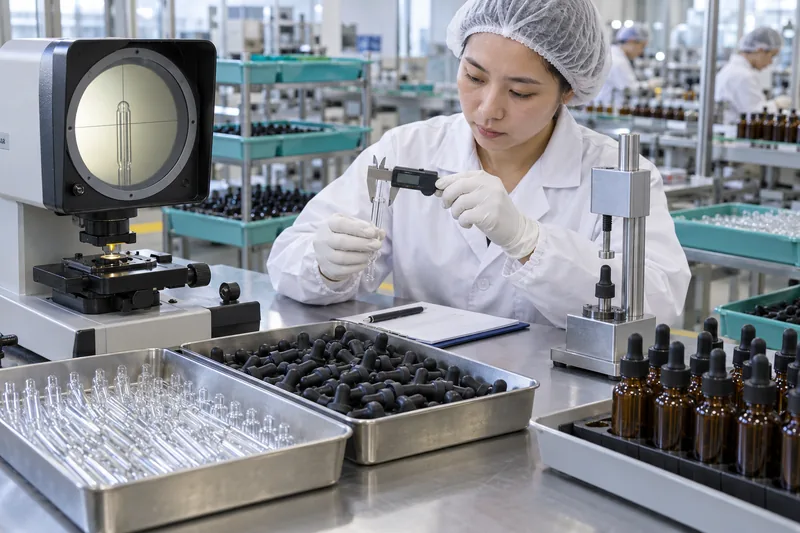
図面および承認済みの施工を管理する
ピペットの長さ、内径および外径、チップ開口部の形状、チップの仕上げ、真直度、底部のクリアランス、および目盛りの位置を規定する。バルブについては、材質、寸法、壁厚または重量の管理基準、硬度、および必要に応じて機能的な変位量を規定する。カラー、ガスケット、ネック、ワイパーの接合部、組立時のトルクまたは位置、および漏れに関する要件を規定する。 外観および機能比較のために、承認済みの限界サンプルを保管してください。.
部品を検査し、工程を監視する
入荷検査では、部品ロットごとに重要寸法、バルブの状態、ピペットチップの品質を確認する必要があります。工程内検査では、組立部の嵌合状態、シールの完全性、および明らかな損傷を確認する必要があります。生産量に影響を与える測定可能な特性については、統計的工程管理(SPC)を活用してください。また、バッチ全体を同一とみなすのではなく、金型キャビティ、ガラス成形ライン、金型、シフト、およびサプライヤーのロットごとに問題を分類してください。.
販売用製品を汚染することなく機能試験を行う
工場では、市場向けの処方を用いてすべての化粧品用ドロッパーの充填量を試験しつつ、それを未開封のパッケージとして販売することはできません。構成部品および組立工程のCTQを管理した上で、代表的な完成品に対して破壊試験による機能サンプリングを実施してください。基準液は、実際の処方との相関関係が確立されている場合に限り、日常的な工程の傾向分析にのみ使用してください。最終認定および変更承認には、実際の製品を使用する必要があります。.
システム全体を熟成させる
配合物との接触による経時変化の前後に、吐出量、漏れ、外観、および使用感のチェックを行う。Boyuの 化粧品パッケージの適合性試験ガイド なぜ「タイムゼロ」時の性能だけでは不十分なのかを説明しています。電球、ガスケット、樹脂、ピペットの製造工場、または組立現場に変更が生じた場合は、正式な変更管理を適用し、 セカンドソース認定 「同じ公称寸法であれば同じ線量が保証される」と仮定するのではなく、.
ロットが不合格になった場合の対処法
- 検疫の対象となる包装材および完成品。. 未開封のサンプルを保管し、構成部品、アセンブリ、配合、および充填ロットを追跡してください。.
- 製品を非難する前に、テスト内容を確認してください。. 残量、風袋、密度、温度、操作手順、タイミング、および計算結果を確認してください。正常に動作することが確認済みの制御装置を用いて、この手順を繰り返してください。.
- 故障の原因を分類してください。. 平均バイアス、同一装置内での再現性、装置間のばらつき、充填レベルによる依存性、使用者による依存性、および経年変化によるドリフトを区別する。.
- 物的証拠を検証する。. 気泡の有無、ボアの詰まり、先端の損傷や偏心、外側の濡れ、バルブの復元不十分、シールからの漏れ、およびピペットの長さのばらつきを確認してください。.
- データを層別化する。. サプライヤーのロット、キャビティ、ライン、シフト、配合バッチ、および組立条件を比較する。混合ヒストグラムは、多くの場合、ランダムなノイズではなく、2つの母集団の存在を示唆している。.
- ある要素を意図的に変えてみてください。. 正常であることが確認済みの電球、ピペット、シール、あるいは処方の状態と比較してください。相互に作用する要因がある場合は、当てずっぽうな試行を繰り返すのではなく、計画実験を行ってください。.
- CAPAを実施し、再検証を行う。. 根本原因を是正し、図面・SOP・管理計画を更新し、定義された適格性評価を再度実施して、その処分結果を文書化する。単にロットをリリースするためだけに、事後的に許容範囲を拡大してはならない。.
スポイトが適切なディスペンサーではない場合
「2~3滴塗布する」といった大まかな指示がある場合や、製品が滑らかに流れ、きれいに分離する場合に、ドロッパーは最適です。ドロッパーは、製品の状態を視覚的に確認できるほか、少量ずつ正確に塗布することができます。まずは認定された 化粧品用ドロッパーボトルシリーズ そして、その組み立てが式と正確に一致することを確認します。例えば、次のような特定の形式の 10~50 mLのガラス製スポイト瓶 これはあくまで候補であり、適合性や投与量の正確性を証明するものではありません。.
製剤が糸を引く、微粒子を含む、粘度が高すぎて確実に吸引できない、バルブと反応する、あるいはユーザーによる影響を最小限に抑えながら正確な投与量が必要な場合は、別の剤形を選択してください。特殊な用途では、校正済みの経口用シリンジ、単回投与用アンプル、またはバリデーション済みの容積式注入システムが適している場合があります。一般的な血清の包装については、以下を参照してください。 血清ボトルの種類とディスペンサーの選択肢. 1回の作動あたりの出力を一定に保つことを優先する場合は、その方法について確認してください。 ローションと美容液に適したポンプの出力を選択してください.
ドロッパーのRFQおよび品質合意チェックリスト
潜在的なサプライヤーに対し、システムを推奨・検証するために十分な情報を提供してください:
- 配合タイプ、成分に関する考慮事項、密度、粘度/レオロジー特性の範囲、表面張力に関する考慮事項、粒子、アルコール/溶剤含有量、および温度範囲;;
- 所定の投与量の指示、およびそれが「滴数」、「1回分の吸引量」、あるいは「目盛り線」のいずれを指すか;;
- ボトルの充填量、満杯時の容量、ネック形状、パッケージの向き、および求められる低充填性能;;
- バルブ、ピペット、ガスケット/ワイパー、およびキャップの材質、色、装飾;;
- 目標達成質量または体積、バイアス、RSD、個々の限界値、およびサンプリング計画;;
- ピックアップ・ディスペンス法、コンディショニング、熟成期間、および合格・再試験の基準;;
- 重要寸法、検査方法、ロットのトレーサビリティ、承認済みサンプル、および変更通知期間;;
- 充填ライン、搬送、漏れ、落下・衝撃、および適合性に関する要件;;
- 要求された報告書、証明書、保存試料、CAPAへの対応、およびセカンドソースによる管理。.
ドロッパーを「製剤・包装システム」として認定する
Boyu Packaging社に、配合プロファイル、密度・粘度の範囲、想定投与量、充填量、ボトルの形状、ターゲット市場、および試験条件をお送りください。お客様の相性試験、漏れ試験、投与試験、および生産ライン試験に向けて、候補となる成分やサンプルについてご相談させていただきます。.
よくあるご質問
化粧品用の1滴には、何ミリリットル含まれていますか?
普遍的な値など存在しません。チップの形状、配合の表面張力、密度、粘度、濡れ性、接触角、および液滴形成速度によって、結果は異なります。指定された手法に従って、実際のパッケージおよび配合を測定してください。.
±15% は、許容されるドロッパーの公差ですか?
これは、普遍的な外観上のルールというわけではありません。以前の薬液滴下器に関する文書では、校正済みの滴下器について「15%」という体積誤差の基準が用いられていましたが、これを現在の外観仕様書に無条件にそのまま採用すべきではありません。プロジェクトごとに適切な許容範囲を設定し、その妥当性を確認してください。.
スポイトを水で試してみるべきでしょうか?
水は、明らかな寸法や漏れの違いを隠してしまう可能性がありますが、相関関係が実証されていない限り、別の配合の適性を判断することはできません。密度、レオロジー、および濡れ性が吸着と剥離を左右するため、最終的な判断には実際の配合を使用すべきです。.
なぜピペットは決して完全に満たされないのでしょうか?
ピペットは有限の空気量を押し出し、このシステムには圧縮性のある空気と流動抵抗が存在します。部分的な圧縮、シールの漏れ、滞留時間の不足、あるいは粘度の高い試薬は、吸入量を減少させます。設計や方法が常にその状態を実現できる場合を除き、目視で満杯に見えるピペットを保証すべきではありません。.
目盛り付きピペットを使えば、正確な分量が保証されるのでしょうか?
いいえ。目盛りは、定められた採取・読み取り・注入の手法に合わせて校正されている必要があり、残留液も依然として重要な要素となります。実際の処方と指示書に基づき、目盛りの位置と注入量を必ず確認してください。.
消費者はどうすれば、より安定した投与量を得られるのでしょうか?
毎回同じ手順に従ってください。液に浸す前にチューブを完全に絞り、先端を液中に沈めたままにし、完全に力を抜いてから、ラベルに記載された保持時間を待ち、先端に触れないように垂直に引き上げ、指定された角度で液を吐出してください。正確な容量が重要な場合は、操作方法だけに頼るのではなく、メーカーが検証済みの計量システムを提供すべきです。.
出典
本記事では、技術的な参考文献を確認しました。検証のために外部リンクを掲載しています。医薬品や眼科関連の参考文献は、方法やメカニズムを説明するためのものであり、化粧品全般に共通する要件として提示されているものではありません。.


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch