














要点: ボトルは寸法検査、落下試験、および基本的な漏れ検査に合格していても、充填後に漏れが生じる場合があります。これは、ガスケットが組み込まれたシールシステムの一部に過ぎないためです。 製剤がガスケットに吸収されて膨潤や軟化を引き起こす場合や、成分がガスケットから溶出されて収縮や硬化を引き起こす場合があります。また、キャップ、ガスケット、ボトルの接合面が、圧縮永久歪み、クリープ、トルク損失、熱サイクル、あるいは形状の不整合によって接触圧力を失うこともあります。.
解決策は、単に「シリコーンを使用する」や「キャップを締め直す」といった単純なものではありません。正確なガスケット材料と構造を特定し、実際の配合で試験を行い、寸法および機械的特性の変化を測定した上で、充填済みのパッケージ全体に対し、所定の締め付けトルクで、経年劣化および流通条件下的での試験を行う必要があります。 すべてのパッケージに通用する汎用的な化粧用ガスケット材料や、許容される膨潤率などというものは存在しません。.
本ガイドは、化粧品パッケージのエンジニア、ブランドの品質管理チーム、受託充填業者、調達チーム、およびサプライヤーを対象としています。「ガスケット」という用語は広義に使用されていますが、本記事では、機能が異なるフラットキャップライナー、エラストマーワッシャー、Oリング、成形プラグシール、および誘導式インナーシールについて区別して説明しています。.
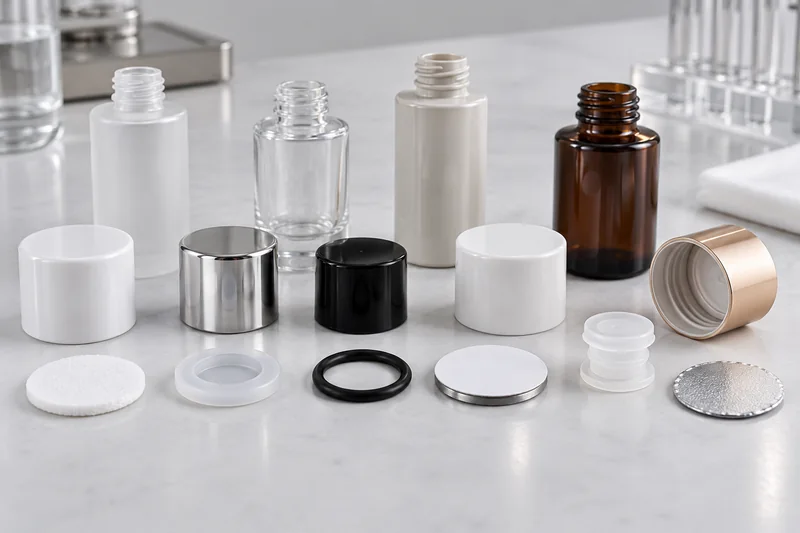
まず、実際に手元にあるシール部品を特定してください
パッケージングチームでは、よく ガスケット, ライナー, wad, シール および ワッシャー まるでそれらが同じ部品であるかのように。しかし、必ずしも互換性があるとは限りません。その構造によって、どの特性が重要か、またその部品がどのように故障するかが決まります。.
| 部品 | その密閉の仕組み | 典型的な故障箇所 |
|---|---|---|
| フラットキャップ用のライナーまたは詰め物 | キャップデッキとボトル/ジャーのシールランドの間に圧縮される | 圧縮による損失、中心ずれ、膨張、表面の剥離、エッジからの滲み |
| エラストマー製ワッシャーまたはOリング | 所定の座面またはランド内で変形し、接触圧を維持する | 複合材料の適合性、絞り、圧縮永久ひずみ、押出成形、または撚り |
| 成形プラグまたはコーンシール | ボトルの内径にラジアル接触またはライン接触を形成します | 穴の公差、楕円度、挿入深さ、クリープ、表面損傷 |
| 誘導式インナーシール | ヒートシール層が、フォイル積層体を容器の底面に接着する | シーラント層の不適切、圧力の不足、エネルギー/窓、土地の汚染、流路、または接着強度の不足 |
| 一体型キャップシール機能 | 別途ライナーを必要としない、成形ランド、カニのハサミ型、リップ型、またはプラグ型のシール | 樹脂のクリープ、成形公差、容器の仕上げとの不一致 |
開封後に再密封できる発泡ライナーは、初回開封の証拠となる誘導ホイルとは同等ではありません。 耐薬品性PTFEフィルムは、それ自体では弾性ガスケットとはなりません。ポンプカラーの下に使用されるシリコーンワッシャーは、溝に嵌め込まれたシリコーンOリングとは異なる挙動を示します。調査を行う際は、必ずそのアセンブリの正確な図面、部品表、および実物の断面図から始めましょう。.
ガスケットがどのように密閉性を確保し、また失うのか
スクリューキャップを締め付けると、ねじのトルクによって軸方向の締め付け力が発生します。ガスケットはボトルのシールランドに押し付けられて変形し、表面のわずかな凹凸を埋め尽くします。このシールは、全周にわたって接触圧力が継続し、かつその圧力が、界面を分離させたり迂回させようとする力よりも大きい場合にのみ機能します。.
したがって、適用トルクは入力値であり、シールそのものではありません。トルクと有効な締め付け力との関係は、ねじの形状、摩擦、キャップの材質、ライナーの剛性、潤滑状態、ボトルの口径、およびキャッピング装置によって変化します。後で測定される取り外しトルクは工程管理に有用ですが、ガスケットの微視的な接触圧力を直接測定するものではありません。.
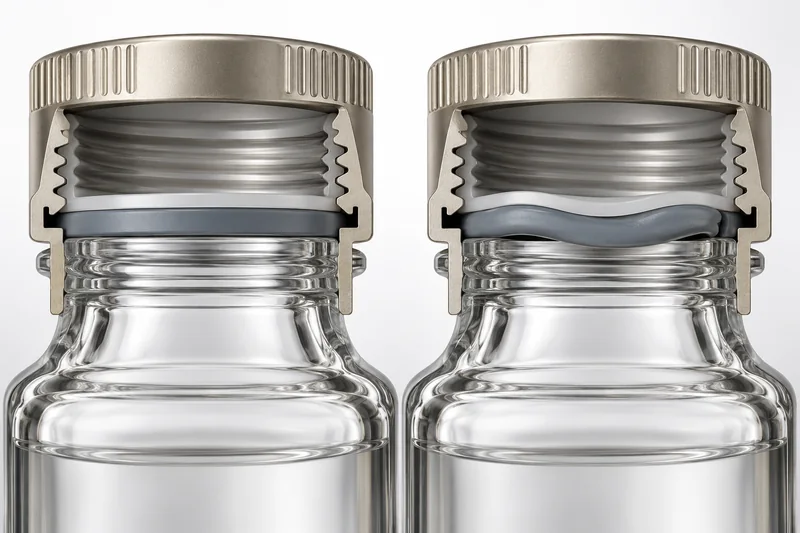
圧縮永久ひずみ、応力緩和、およびキャップクリープ
エラストマーは、長時間の圧縮後、完全に元の形状に戻りません。圧縮永久ひずみとは、所定の圧縮および復元手順を行った後に残る永久変形を指します。応力緩和とは、変形状態を維持している間に力が低下する現象を指します。プラスチック製のキャップや一体成型のシール部も、荷重がかかるとクリープ現象を起こすことがあります。通常、熱によってこれらの時間依存的な現象は加速されます。.
したがって、パッケージは当日に行われた逆さ試験に合格しても、数週間後にガス漏れを起こす可能性があります。キャップは一見しっかりと閉まっているように見えても、当初の密封力は低下しています。温度変化を繰り返すことで、ボトル、キャップ、ガスケットの間で膨張・収縮の差が生じ、振動や取り扱いによって、そのわずかな隙間からガスが漏れ出すことがあります。.
力がどこに伝わるかは幾何学によって決まる
ボトルランドは、十分に平坦で、連続しており、軸に対して垂直でなければなりません。ネックの楕円度、金型継ぎ目、欠け、バリ、へこみ、ランドの幅が狭い、あるいは高さのばらつきが過大である場合、負荷が特定の領域に集中し、別の領域の圧縮が不十分になる可能性があります。キャップのねじ山開始部、ねじ山の噛み合わせ、デッキの平坦度、ライナーの凹み、およびライナーの直径も重要な要素です。Boyuのガイドによると、 ペットボトルの口部形状とネジ部の寸法 ガスケットが密閉しなければならない上流側のインターフェースについて説明しています。.
化粧用ガスケットが膨張、収縮、軟化、または硬化する理由
パーカー社の『エンジニアリング・ハンドブック』によると、エラストマーが液体と接触した際に、以下の3つのメカニズムが同時に作用する可能性がある。すなわち、材料が媒体を吸収すること、媒体が可塑剤やその他の配合成分を抽出すること、あるいは化学反応によってポリマーネットワークが変化することである。その結果、膨潤、収縮、軟化、硬化、強度の低下、あるいは脆化が生じることがある。.
吸収と膨潤
香料成分、精油、キャリアオイル、溶剤、その他の配合成分は、ポリマー内に拡散することがあります。これにより、体積が増加し、硬度が低下する可能性があります。 初期段階では、わずかで均一な膨潤により、静的シールにおける密着性が向上する場合がありますが、これは設計上の戦略とはなりません。さらに膨潤が進むと、平らなライナーが反り、その嵌め込み部から押し出されたり、ポンプの通路が狭くなったり、引裂き強度や押出抵抗が低下したりする恐れがあります。拘束された部品は、自由に浸漬された試験片とは異なる挙動を示す場合があります。.
抽出、収縮、および見かけ上の誤通過
ある配合により、ガスケットから低分子量の添加物が除去されることがあります。その結果、部品が収縮したり硬化したりして、接触圧力が低下する可能性があります。吸収と抽出は同時に起こり得るため、正味質量や体積の変化がほぼゼロであっても、それが化学的安定性を証明するものではありません。吸収によって材料の損失が隠されている可能性があるからです。 質量、寸法、硬度、外観を比較し、リスクが認められる場合は、その配合の抽出物や溶出物も併せて評価してください。単一の数値だけで判断してはなりません。.
温度、時間、および表面積の影響
一般的に、温度が高いほど拡散や反応速度は速くなりますが、短時間の激しい高温暴露では、長期間のリアルタイム保存と同じメカニズムが必ずしも再現されるとは限りません。 薄いガスケットや発泡ライナーは、形状や露出面積の点から、厚い成形部品よりも変化が早くなる可能性があります。パックを直立状態で保管し、液体がシールに目に見える形で接触していない場合でも、フォーミュラの蒸気がガスケットに影響を与えることがあります。.
包括的なエイジング戦略については、リスクベースの 化粧品パッケージ互換性プログラム そして、Boyuのガイドに記載されている原則を用いて、現実的なタイムポイントを定義し、 互換性テスト期間.
化粧品パッケージ用ガスケット素材の比較
以下の表はスクリーニングの指針であり、試験に代わるものではありません。「シリコーン」、「NBR」、「TPE」は、あくまでポリマーの分類名に過ぎません。加硫系、共重合体の比率、硬度、充填剤、可塑剤、着色剤、後加硫処理、発泡密度、表面処理、およびサプライヤーの配合により、性能は大幅に変化する可能性があります。.
| 材質または構造 | 有用な特性 | 注意点 | 妥当なスクリーニングの文脈 |
|---|---|---|---|
| PEフォーム/F217型ライナー | 柔軟性があり、経済的で、吸湿性が低く、再封可能なライナー | 改ざん防止機能はありません。発泡体の密度、厚さ、表面材は製品によって異なります。腐食性の強い油や溶剤により、一部の構造体が膨張したり軟化したりする可能性があります。 | 充填済みパッケージのバリデーション後の、水性または低刺激性のパーソナルケア用処方 |
| TPE/TPV製ガスケット | 成形可能で、硬度を調整でき、一体型またはシェル内シールに適しています | 化学的挙動および圧縮挙動は、グレードによって大きく異なり、プロセス温度や密着性が重要な要素となる | 有効性が確認された化合物および成形プロセスを用いた大容量キャップ |
| シリコーン(VMQ) | 弾性回復性に優れ、幅広い温度範囲に対応。ワッシャーや柔軟な裏地として有用 | 特定の油や溶剤を吸収する可能性がある。比較的透過性が高く、抽出物や硬化システムが影響を及ぼす場合がある。 | 温度に関するコンプライアンスが求められる閉鎖部。配合ごとにスクリーニングの対象となる。 |
| ニトリルゴム(NBR) | 耐油性や優れた機械的シール性について、頻繁に検査が行われる | 性能はアクリロニトリルの含有量や配合によって異なります。極性溶媒、オゾン、熱、または経年変化が制限要因となる場合があります。 | 油分が豊富なシステムについては、正確な化合物分析を行った後にのみ |
| EPDM | 多くの場合、水や風化、および多くの極性媒体に対して高い耐性を示す | 一般的に、多くの炭化水素系油には適していません。香料の配合によっては、単純な化学分類のルールが当てはまらなくなる場合があります。 | 全配合互換性試験後の水系 |
| FKMフッ素エラストマー | 多くの油や溶剤に対して幅広い耐性を示し、適切な配合では優れた耐熱性を発揮する | コストが高くなる。すべてのケトン、アミン、エステル、あるいは極性化合物に適用されるわけではない。フッ素含有材料に関する規定が適用される場合がある。 | 正確な化合物が正当化される場合における、困難な溶剤・油系 |
| ブチルゴム(IIR) | ガス透過性が低く、優れたシール性・バリア性を備えている | すべての有機溶媒や過酷な条件に適しているわけではありません。再封性および低温下での挙動は化合物によって異なります。 | 検証を経た、バリア性に応答する水系または低刺激性溶媒系 |
| PTFE被覆複合材 | 製品と接触する表面における低反応性と幅広い耐薬品性 | PTFE単体では弾性回復性が不足しているため、柔軟性のある裏地が必要である。また、コスト、接着性、層間剥離、およびPFASに関する方針についても検討が必要である。 | 複合構造が求められる、高性能または高純度の配合 |
| PP/PE成形プラグまたは硬質ライナー | 部品点数が少なく、単一世帯向け建築への適用が可能で、成形形状の再現性が高い | 柔らかい発泡体に比べて地盤の変動への適応性が低く、クリープと寸法適合性が主な要因となる | 成形公差が管理された、キャップとネックの組み合わせシステム |
オイルやフレグランス製品については、「天然オイル」といったマーケティング用の表示ではなく、まず全成分表を確認することから始めましょう。Boyuの エッセンシャルオイルのボトルカテゴリー パッケージ形式の選択に対応できますが、ガスケットやスポイトについては、それぞれ個別の互換性の証明が必要です。瓶の場合は、容器と蓋をセットで候補リストに挙げて、 化粧品用クリーム瓶のラインナップ, 、その後、具体的なライナーと処方の組み合わせを承認します。.
なぜ完全なアセンブリでもまだメモリリークが発生するのか
ガスケットの膨れは目に見える兆候ですが、それが唯一の原因とは限りません。有効な調査方法として、故障を4つのタイプに分類します。.
1. 材料の破損
ガスケットは配合物を吸収し、成分が失われ、劣化や脆化が生じ、べたつきが生じたり、表層・裏層から剥離したりすることがあります。配合物の蒸気、洗浄剤、製造用潤滑剤については、該当する場合は曝露マップに含める必要があります。サプライヤーの適合性チャートを用いれば、明らかに不適切な候補を排除することはできますが、独自の香料ブレンドを承認することはできません。.
2. 圧縮力の不足または低下
ライナーが薄すぎたり、硬すぎたり、小さすぎたりする場合があります。また、キャップが認定範囲を下回る圧力で装着されたり、応力緩和やキャップのクリープによって時間の経過とともに力が低下したりする可能性があります。非常に柔らかいライナーは、すぐにシールされるものの、過度な硬化を伴う場合があります。 硬いライナーは硬化に抵抗を示すものの、ランドの形状変化に追従できない場合があります。選定は、単に最高の硬度や最も厚いインサートを探すことではなく、バランスを見極めることです。.
3. 幾何学的誤差または組み立て不良
挿入位置のずれ、ライナーの反り、ダイカットのバリ、キャップデッキの歪み、ねじ山のずれ、ボトルランドのうねり、仕上げの楕円度、あるいはガスケットが圧縮される前にポンプカラーが底まで達してしまうことなどは、いずれも局所的な隙間を生じさせる原因となります。サプライヤーが複数ある場合、公称ネックサイズだけではねじ山やシールランドの形状が一致することが保証されないため、このリスクが高まります。.
4. 稼働中の故障
低粘度・低表面張力の処方は、濃厚なクリームよりも狭い経路を通ります。ホットフィル、ヘッドスペース圧力、航空輸送中の減圧、凍結・解凍または熱サイクル、振動、落下衝撃、繰り返しの開封、輸送中の製品汚染、および消費者による再封は、本来なら問題のないシールでも漏れを引き起こす可能性があります。 Boyuのより包括的なガイドを参考にしてください。 化粧品ボトルの液漏れ原因|設計・充填・輸送時の予防策 ポンプ、圧着部、通気口、およびボトル本体における隣接する破損経路を確認するため。.
適用される基準――そしてそれらが証明しないこと
ASTM、ISO、FDA、EUのいずれの規則も、あらゆる化粧品処方に適用できるガスケットを承認しているわけではありません。以下に示す有用な規格は、この問題の一部を評価するものです。ブランド側は、これらを統合してリスクベースのプロトコルを策定し、プロジェクトごとに固有の受入基準を策定する必要があります。.
| 参照規格・資料 | 有用な範囲 | 境界 |
|---|---|---|
| ASTM D471 | ゴム状材料に対する液体の影響の比較(質量、体積、寸法、硬度、および機械的特性を含む) | ASTMは、加速試験データが実使用時の性能と直接相関するとは限らないとし、組み立て済みパッケージの適合性を保証するものではないと述べています。 |
| ASTM D395 | 所定の荷重またはたわきの条件下におけるゴムの圧縮永久ひずみ挙動 | 材料特性に基づく手法であり、化粧品用ライナーの合格・不合格を判断する普遍的な基準値ではない |
| ASTM D2063/D2063M | 所定の条件および時間経過下における、適合した連続ねじ式容器・キャップシステムのトルク保持性 | トルクの保持力を測定するものであり、適正なトルク値を規定したり、漏れがないことを保証したりするものではありません。 |
| ASTM D3474 | 包装工程におけるトルク計の校正と使用 | 楽器の練習のみ |
| ASTM D4991 | 差圧下における空の硬質容器の真空漏れ試験 | すべての充填済み化粧品パッケージ、紙製ライナー、または使用条件に自動的に適合するとは限りません |
米国では、FDAは各化粧品について実施すべき試験の一覧を規定していないと述べており、責任ある企業は製品の安全性を確保し、その根拠を示す必要がある。 EUでは、規則(EC)第1223/2009号の附属書Iにおいて、化粧品製品の安全性情報に、関連する包装材料の特性(特に純度および安定性)を含めることが義務付けられている。いずれの枠組みにおいても、化粧品に使用するガスケット用ポリマーとして特定のものを義務付けているものはない。.
妥当性を立証可能なガスケットおよび閉鎖部の適格性評価プロトコル
- システムとリスクを定義する。. 配合に関する懸念事項、粘度、表面張力、揮発性、pH、充填温度、ヘッドスペース、保存期間、輸送経路、再封頻度、および漏れが発生した場合の影響を記録する。.
- 部品表を確定してください。. ポリマーの種類、サプライヤーのグレード/コンパウンド、硬度、該当する場合は硬化システム、色、表面材、裏地、発泡密度、厚さ、直径、接着剤、および製造拠点を特定してください。「白いシリコーンガスケット」という記述だけでは、再現可能な仕様とはなりません。.
- 時間ゼロの部を測定する。. 固体エラストマーの質量、厚さ、直径、内径/外径、硬度、外観状態、および写真を記録する。キャップの凹部、ライナーの嵌合状態、およびボトルのシール面について、キャビティまたは成形元ごとに確認する。.
- 材料接触スクリーニングを実施する。. 実際のガスケット部品または適切な試験片を、規定の温度および時間下で、実際の配合物および関連する対照試料に曝露する。質量、体積/寸法、硬度、粘着性、ひび割れ、色、臭気、および層間剥離を測定する。ASTM D471の概念は、その試験片および試験方法の適用範囲に合致する場合にのみ適用する。.
- フリーイマージョンだけで終わらせないでください。. 量産用のボトル、ガスケット、キャップを組み立てます。拘束されたガスケットは異なる応力を受け、自由に膨張することができません。また、キャップやボトルもクリープや形状の影響を与えます。.
- アプリケーションのトルクを制御する。. 安全開発範囲内の所定の低値、公称値、高値の各ポイントで、校正済みの機器を用いて締め付けを行います。実際に加えたトルクを記録します。取り外しトルクは、時間0時点および計画された経年変化時点において測定しますが、これをシール性能の唯一の評価結果として扱ってはなりません。.
- 現実的な向きや条件を設定してください。. 液体や蒸気がシールに負荷をかける場合は、必要に応じて直立、横置き、逆さ置きでの保管条件を含める。関連する温度サイクル、低圧、または輸送条件を追加し、その後、リアルタイムのサンプルを維持する。.
- 漏れを適切に測定してください。. 包装の種類や、問題となる最小の漏れ量に応じて、目視検査、重量変化測定、真空気泡試験、圧力/真空減衰試験、またはトレーサー法などを用いる。Boyuによる比較では、 化粧品ボトルの漏れ試験方法 適切な測定方法を選ぶのに役立ちます。.
- 熟成後および開封後は、必ず確認してください。. 湿潤経路、圧縮痕、ライナーの位置、厚さ・直径・硬度の変化、キャップの状態、およびボトルの着座状態を記録する。消費者がパッケージを再度開封する可能性がある場合は、再封サイクルを繰り返す。.
- 処方の安全性と品質を確認する。. 製剤の色、臭気、粘度、pH、およびその他の安定性に関する仕様を、適切な不活性対照物質と比較する。抽出物、溶出物、または対象物質の移行分析が必要かどうかは、有資格の評価者または試験所が判断すべきである。.
- 流通負荷を与えます。 最終梱包箱/輸送用箱に収納した一次梱包品に対し、所定の振動、落下、圧縮、温度、および圧力の試験手順を実施し、試験直後および回復後に検査を行う。.
- 受け入れ条件をあらかじめ定義しておく。 結果を確認する前に、漏れのない状態の基準、許容質量変化量、ガスケットの寸法・機械的限界、トルク保持範囲、開口力の限界、式による仕様、サンプルサイズ、および不合格時の再試験規則を明記してください。.
ボトルキャビティ、キャップキャビティ、ガスケットロットにわたり、複数の測定単位を使用してください。平均値では、1つのライナーの位置ずれや1つのランドの高さが隠れてしまう可能性があります。透過性や蒸発を総漏れ量とは区別してください。パッケージは、目に見える湿り気がなくても揮発性成分を失う場合があり、また、キャップが濡れているのは、ガスケットの接合部ではなく、ポンプのベントが原因である可能性があります。.
当て推量ではなく、故障パターンに基づいて診断する
| 観察される状態 | 考えられる機構 | 確認と是正措置 |
|---|---|---|
| 柔らかい、大きめの、粘着性のある、または押出成形されたガスケット | 処方の吸収、材料の劣化、過度な圧搾、または熱 | 対照群と質量・体積・硬度を比較し、吸収された配合成分を特定し、耐性のある表面材またはコンパウンドをスクリーニングし、トルク値を再検証する |
| ガスケットが硬くなったり、縮んだり、ひび割れたりしている | 可塑剤・添加物の溶出、酸化、熱老化、または不適合な洗浄剤 | 負の寸法・質量の変化および硬度の増加を測定する。コンパウンドと露光マップを見直す。トルクを増やすのではなく、材料を交換する。 |
| 目に見えるガスケットの交換は行われていないが、漏れが発生している | 圧縮不足、応力緩和、キャップクリープ、仕上げ部品とライナーの寸法不一致 | マップ圧縮の印;土地、ライナー、トルク保持力の測定;断面アセンブリ;厚さ/硬度/形状またはトルク範囲の調整 |
| 片側のみ濡れている | 生地の傾きや波打ち、ネックの楕円形、キャップの歪み、ライナーの位置ずれ、または糸の交差 | ウェットセクターと寸法図およびキャビティを照合し、座面とねじ山を点検する。工具または組立時の中心合わせを修正する。 |
| ストレージのテストは通過したが、出荷後にメモリリークが発生した | 振動、衝撃、圧力差、または温度サイクルによって、縁部のシール性能が損なわれる | 輸送前後のトルクおよび気密性を測定し、輸送経路における応力を再現し、保持力、充填材、またはシール設計を改善する |
| 初回閉鎖時は密閉されるが、再閉鎖時には漏れが生じる | 永久変形、汚染土壌、ライナーのずれ、ねじの摩耗、または消費者のトルク不足 | フォーミュラの残留物と代表的なユーザーを用いて開封・閉封サイクルを実施し、初回閉封時の性能に依存するのではなく、再密封を前提とした再設計を行う |
| 外側が濡れていない状態での質量減少 | ガスケットや密閉部からの浸透や揮発性物質の損失、ごく微細な蒸気漏れ、あるいは測定上の誤差 | 不活性物質による対照試験、ブランク蒸発対照試験、およびバリア性の調査を実施すること。これを自動的に「液体の大規模な漏洩」として報告してはならない。 |
| キャップの中に液体が入っているが、シール面は乾いたままである | ポンプ、噴霧器、通気口、圧着部、または出口からの漏れ | 染料法または加圧法を用いて経路を追跡し、キャップガスケットを交換する前にディスペンサーのサブアセンブリを取り外しておく |
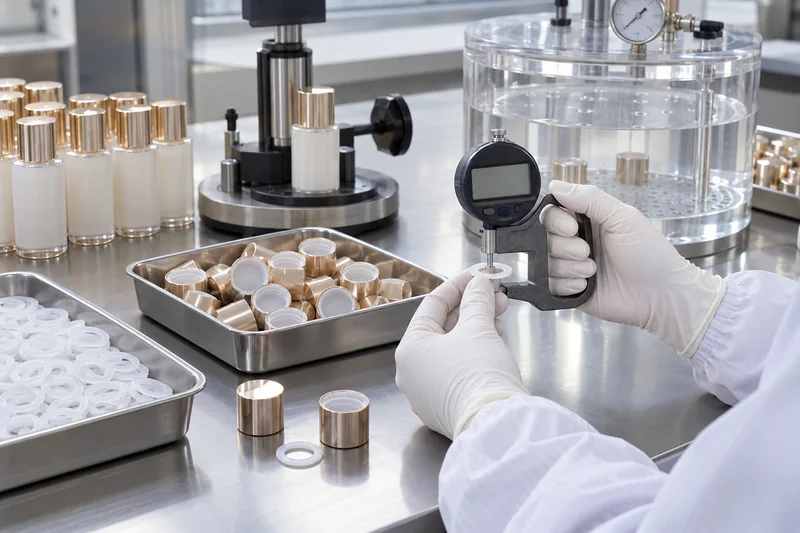
重要な部品であるガスケットの受入検査を徹底する
購入仕様書には、材料のグレードまたはコンパウンド、構造、厚さ、直径、該当する場合は硬度・密度、表面材・裏材、色、製造拠点、および認定サプライヤーを明記する必要があります。 入荷検査には、リスクに応じて材質の確認、寸法、質量、硬度、発泡体の欠陥、型抜きエッジの品質、汚染、カール、層間剥離、およびキャップ内のライナーの残留状況の確認を含めることができる。すべてのロットを完成バッチまで追跡すること。.
キャップの挿入と装着の管理
ライナーの有無、向き、および中心位置を確認する。トルク測定装置を校正し、キャッピングヘッドの安定性を確認するとともに、測定中にパッケージが歪まないようにボトル支持部を調整する。低値・公称値・高値の工程チェック基準を設定し、所定の保持時間後にトルク保持力と気密性を測定する。検証済みの工程で特に要求されていない限り、「すべての製品に対して再締め付け」を行ってはならない。.
個々の部品ではなく、システム全体を解放する
ボトル、キャップ、ガスケットの寸法検査報告書はすべて合格しても、公差の積み上げ検査では不合格となる場合があります。代表的な高・低条件の部品を用いて適合したシステムを構築し、生産用配合液を充填した上で、所定の漏れ検査およびトルク検査を実施してください。A スキンケア製品のパッケージ形態 そのボトルは、孤立したボトルとしてではなく、予定されている閉鎖に合わせて調達・承認されるべきである。.
「同一素材」の変更は、機能的な変更である可能性があるとみなす
サプライヤー、コンパウンドの配合、硬化処理、硬度、着色剤、潤滑剤、発泡密度、厚さ、表面フィルム、接着剤、型抜き工程、再生材含有率、キャップ用樹脂、または製造拠点に変更があった場合は、リスク評価および再認定が必要となる場合があります。Boyuの パッケージングにおけるセカンドソース認定のワークフロー ガスケットや閉鎖部品の交換を行う前に。.
製造用ガスケットが膨張したり、パッケージから液漏れが発生したりした場合はどうすればよいか
- 検疫の対象となったロット。. 充填済みのユニットは発見時の状態のまま保存し、未開封の対照品、バラの部品、および配合残渣も同様に保存すること。ボトル、キャップ、ガスケット、充填機、およびキャッピングヘッドに関する記録を追跡すること。.
- 観測内容を確認してください。. 残量、トルクテスター、コンディショニング、保管方向、および試験方法を確認する。同じ条件下で、承認済みの保留ロットと比較する。.
- 漏れ経路を特定します。 ガスケットの接合部、キャップのねじ部、ボトルの欠陥、ポンプ・圧着部・通気口、および透過を区別してください。分解する前に、最初に液体が滲み出た箇所を写真に撮ってください。.
- ガスケットの「露出部分」と「非露出部分」を特徴づける。. 寸法、質量、硬度、表面状態、粘着性、圧縮痕、および損傷を比較してください。代替品の使用が疑われる場合は、材料同定または分析による裏付けを活用してください。.
- データを層別化する。. ボトルやキャップのキャビティ、ガスケットの巻き具合やロット、組立工程のずれ、キャッピングヘッド、配合バッチ、充填温度、および保管条件による影響を確認してください。.
- 化学と力学を区別する。. 形状に問題があると思われるが、正常に機能することが確認済みのガスケットと、形状は正常だが機能に問題があると思われるガスケットをそれぞれテストする。要因を1つずつ変更するか、要因間の相互作用が予想される場合は計画実験を用いる。.
- CAPAを実施し、再検証を行う。. 配合、厚さ、表面仕上げ、形状、トルク/工程、またはサプライヤーの管理を是正してください。適合性、密閉保持性、漏れ、および塗布均一性の試験を再度実施してください。結果が出た後に許容範囲を拡大して出荷してはなりません。.
目に見える漏れがない場合でも、ガスケットに関連するその他の問題については調査を行う必要があります。具体的には、臭気の吸収や放出、配合による変色、抽出物・溶出物、ライナーの剥離、表面材の剥離、箔の腐食、開封困難、シールのきしみ音、再閉鎖の不安定さ、微粒子の発生、および閉鎖性の喪失に起因する微生物リスクの変化などが挙げられます。.
見積依頼書(RFQ)および品質合意書に記載すべき事項
- 香料・精油、アルコール・溶剤、界面活性剤、pH、粘度、揮発性、および敏感な有効成分を含む、完全な配合成分プロファイル;;
- 対象パッケージ、ネック仕上げ、シールランドの寸法、キャップの種類、誘導シールまたはプラグ構造、充填量およびヘッドスペース;;
- ガスケットの正確な構造、グレード/配合、必要に応じて加硫処理または表面材/裏地、硬度/密度、厚さ、内径/外径および公差;;
- 締め付けトルク範囲、キャッピング装置、充填温度、保持時間、取り外しトルク検査、および消費者が開封できる最大トルク;;
- 適合性条件、測定時点、方向、対照群、サンプルサイズ、測定エンドポイント、および合格基準;;
- リーク試験の方法と感度、輸送・高度・温度の順序、および最終梱包;;
- ロットのトレーサビリティ、証明書、保存試料、入荷検査方法、不適合/CAPAの責任、および変更通知の要件;;
- 市場向け文書、および有資格の評価者が移行、抽出物、溶出物に関する情報を必要とするかどうか。.
よくあるご質問
化粧品パッケージに最適なガスケットの素材は何ですか?
万能の最適な材料というものはありません。適切な選択とは、実際の配合、ボトル、キャップ、温度、保存期間、使用サイクルにおいて、化学的安定性、耐圧性、および密閉性を維持できる特定の化合物と構造を選ぶことです。材料表はあくまで選定の目安としてご利用ください。.
シリコーンは、オイルや香料に対して常に安全なのでしょうか?
いいえ。シリコーンは優れた弾力性と耐熱性を備えていますが、一部の油や溶剤を吸収して膨潤を引き起こす可能性があります。また、透過性や抽出物も問題となる場合があります。単にポリマーの名称だけでなく、具体的なシリコーンコンパウンドを試験してください。.
ガスケットの膨張はどの程度まで許容されるのでしょうか?
普遍的に適用できる基準値は存在しません。適合の可否は、経年変化後の部品が所定の位置に固定されたままであるか、必要な接触圧力と硬度を維持しているか、押し出しや層間剥離が生じていないか、配合が仕様範囲内にあるか、そして充填済みパッケージの漏れ試験および使用試験に合格するかどうかに依存します。設計能力および安定性データに基づき、プロジェクトごとに適切な限界値を設定してください。.
水を使ってガスケットの適合性を確認することはできますか?
水を使用することで、一部のシステムにおいて大まかな適合性や漏れを検査することは可能ですが、油分、香料、界面活性剤、または溶剤を含む化粧品に対するガスケットの適合性を判断することはできません。実際の処方は、濡れ性、粘度、揮発性、およびポリマーとの相互作用が異なる可能性があるからです。.
最大トルクを高く設定すれば、ガスケットの漏れは防げるのでしょうか?
トルクが不十分なことが原因となる場合もありますが、トルクを強めすぎると、キャップが変形したり、ガスケットが押し出されたり、ねじ山が削れたり、ボトルの口部が損傷したりする恐れがあります。対象のパッケージに合わせて安全かつ適切なトルク範囲を設定し、経年変化および流通後の漏れを確認してください。.
誘導シールはキャップガスケットの代わりになりますか?
誘導ライナーは、適切に組み合わせられ、密閉されていれば、初回開封時の完全性と強力な初期バリア機能を発揮しますが、通常は開封時に破損するため、再封は保証されません。製品を繰り返し使用する場合は、キャップの再封機能または二次ライナーについて別途評価を行う必要があります。.
出典
以下の基準は、試験方法の適用範囲を示すものであり、化粧品全般に適用される許容基準ではありません。材料ガイドは、スクリーニングおよび作用機序の解析を支援するものです。最終的な承認には、実際の処方やパッケージが必要です。.
- ASTM D471-16a(2021) — 液体がゴムの物性に及ぼす影響
- ASTM D395-18(2025) — ゴムの圧縮永久ひずみ
- ASTM D2063/D2063M-24 — 連続ねじ式キャップのトルク保持性能
- ASTM D3474-23 — 包装用トルク計の校正および使用
- ASTM D4991-25 — 真空法による空の硬質容器の液漏れ試験
- 『パーカー Oリングハンドブック』 — エラストマーの膨潤、収縮、および圧縮永久歪みのメカニズム
- トレルボルグ — シール材の化学的適合性ガイド
- サンゴバン — キャップライナーの材質比較と構造上の考慮事項
- 米国FDA — 化粧品の製品試験と製造業者の責任
- EU規則(EC)第1223/2009号、附属書I — 安全性報告書における包装材料に関する情報
- コスメティックス・ヨーロッパ/CTFA — 化粧品の安定性試験に関するガイドライン



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch