









الإجابة المباشرة: عادةً ما يتلاشى الطباعة على الزجاجات بسبب فشل نظام التزيين في إحدى المراحل الأربع التالية: عدم تبلل السطح بالحبر السائل؛ أو عدم تثبيت الطبقة الجافة على الزجاجة أو طلاءها؛ أو عدم اكتمال معالجة الحبر أو تشابكه؛ أو عدم مقاومة الطبقة المعالجة للمنتج أو الكحول أو زيوت اليدين أو التآكل الذي تعرضت له لاحقًا. يُعد المسح بالكحول شديد الضرر بشكل خاص لأنه يمكن أن يُلين الطبقة أو يُتسبب في انتفاخها بينما تقوم قطعة القماش بإزالتها ميكانيكيًا.
لا تحاول معالجة كل عيب عن طريق “إطالة مدة المعالجة” أو إضافة طبقة شفافة. عليك أولاً تحديد أي طبقة انفصلت وما إذا كان السبب هو التعرض للمواد الكيميائية، أو الاحتكاك، أو كليهما. ثم قم بتصحيح أي خلل في نظافة الركيزة، أو المعالجة المسبقة، أو توافق الحبر/الطبقة التمهيدية، أو عملية الخلط ومدة الصلاحية، أو سماكة الطبقة، أو فترة المعالجة، أو تصميم نقطة التلامس مع العبوة، وهو ما تسبب في هذا الفشل. وأخيرًا، كرر إجراء اختبار مكتوب على زجاجات مماثلة لتلك المستخدمة في الإنتاج بعد فترة التكييف المحددة وباستخدام التركيبة الفعلية.
هذا الدليل موجه لعلامات التجميل التجارية، ومهندسي التغليف، وفرق الجودة، ومصممي الزخارف، وشركات التعبئة التعاقدية. ويغطي الدليل الزخارف المطبوعة بالشاشة والوسادة على البلاستيك والزجاج العاري والزجاج المطلي. وتُعطى الأولوية لصحائف البيانات الفنية الخاصة بالموردين ونتائج اختبارات العبوات/التركيبات التي تم التحقق من صحتها على القيم العامة.
ما المقصود فعليًّا بـ«التصاق حبر التغليف التجميلي»؟
“عبارة ”الحبر يثبت» لا تعني حدثًا واحدًا. فالزخرفة الدائمة يجب أن تؤدي أربع مهام. أولاً، يجب أن يكون الحبر السائل رطب السطح الفعلي بدلاً من أن يتكتل أو يتراجع. ثانياً، يجب أن يتطور الحبر الالتصاق السطحي إلى ذلك السطح من خلال تفاعلات ميكانيكية وقطبية وكيميائية مناسبة للنظام. ثالثًا، يجب أن تكون طبقة الحبر تجفيف أو معالجة لتشكل شبكة متماسكة. رابعًا، يجب أن تتحمل الشبكة النهائية ظروف بيئة تشغيل الحزمة.
نموذج عملي: ترطيب السطح → تثبيت المنتج على السطح → اكتمال التصلب → تحمل الاستخدام الفعلي.
قد تتجاوز الزجاجة المراحل الثلاث الأولى، لكنها قد تفشل مع ذلك عندما يتعرض الطلاء لاعتداءات من الكحول الموجود في العطور، أو المطهرات، أو الزيوت، أو المواد الخافضة للتوتر السطحي، أو واقيات الشمس، أو التلامس المتكرر باليدين، أو الخدوش الناتجة عن الكرتون.
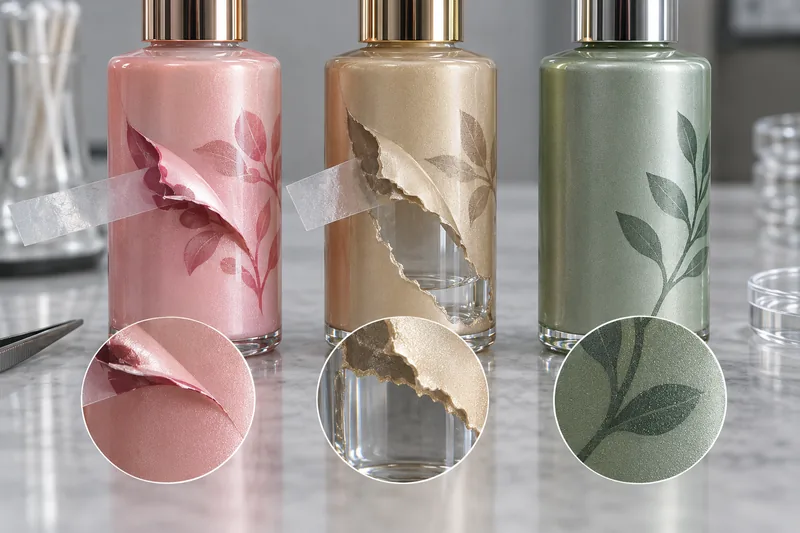
الالتصاق هو قوة الترابط بين الحبر والسطح. أما التماسك فهو القوة داخل طبقة الحبر أو داخل طبقة الطلاء. وهذان الأمران مختلفان. إذا أزال الشريط قطعة نظيفة من الحبر وترك الورنيش سليمًا، فيجب الاشتباه في واجهة التلامس بين الحبر والورنيش. وإذا انفصل الحبر والورنيش معًا وظهر الزجاج الشفاف، فقد يكون الحبر ملتصقًا بقوة بطبقة طلاء ضعيفة؛ ويكون السطح البيني المعيب موجودًا في الطبقة السفلية. وإذا تلطخت الصبغة على قطعة قماش دون أن تترك حافة نظيفة عند النزع، فقد يكون السبب هو التجفيف غير الكامل، أو التشابك غير الكامل، أو تأثير المذيبات، بدلاً من مجرد الالتصاق السطحي البسيط.
هذا التمييز هو أساس التشخيص الفعال للمشكلات. فزيادة معالجة السطح لا يمكنها إصلاح فشل الارتباط بين الطلاء والزجاج. كما أن زيادة مدة التعرض للحرارة في الفرن لا يمكنها جعل مادة رابطة غير متوافقة كيميائيًا تتحمل المذيب إلى ما لا نهاية. ولا يمكن للطبقة الشفافة الصلبة أن تنقذ بشكل موثوق حبرًا أساسيًّا لم يثبت أبدًا على السطح.
لماذا تتلاشى الطباعة على الزجاجات عند تعرضها للكحول؟
يمكن للكحول أن يخترق طبقة الحبر، ويقلل من التفاعلات بين سلاسل البوليمر، ويستخلص المكونات القابلة للذوبان، أو يتسبب في انتفاخ المادة الرابطة. وعندئذٍ تفقد الطبقة التي أصبحت لينة صلابتها، أو تماسكها، أو قوتها السطحية. تضيف قطعة القماش المستخدمة في المسح قوة قص، لذا فإن اختبار الفرك الرطب ليس مجرد اختبار للمقاومة الكيميائية؛ بل هو تعرض للمواد الكيميائية بالإضافة إلى التآكل. وقد يتحمل الزخرف نفسه سقوطًا ثابتًا قصيرًا، لكنه يفشل سريعًا عند فرك المنطقة المبللة.
كلمة الكحول هذه ليست حالة اختبار كاملة. فالإيثانول والكحول الإيزوبروبيل مادتان مختلفتان، كما أن التغيرات في التركيز تؤثر على قوة المذيب، ويمكن أن يغير محتوى الماء طبيعة التفاعل، وتحتوي التركيبات التجارية على زيوت عطرية ومواد خافضة للتوتر السطحي ومكونات أخرى. كما أن مدة التلامس ومعدل التبخر ونوع القماش والحمل المطبق وعدد المرات التي يتم فيها تمرير القماش كلها عوامل تؤثر على النتيجة. وبالتالي، فإن عبارة “اجتاز 100 فرك بالكحول” لا يمكن مقارنتها ما لم يستخدم الطرفان نفس الطريقة المكتوبة.
- الشفاء غير الكامل أو الترابط: فإن وجود بقايا المذيب، أو نسبة المُصلب غير الصحيحة، أو انتهاء مدة الصلاحية، أو جرعة الأشعة فوق البنفسجية غير الكافية، أو عدم كفاية الوقت/درجة الحرارة، كل ذلك يجعل الطبقة أكثر عرضة للتلف.
- تركيبة كيميائية خاطئة للحبر: قد يكون الغشاء قد تم معالجته بالكامل، ومع ذلك يظل غير مناسب لتركيز الكحول أو مزيج الزيوت أو نظام المواد الخافضة للتوتر السطحي المستخدم.
- الهجوم على طبقة طلاء وسيطة: قد تظل الطباعة ملتصقة بطبقة من اللون المرشوش أو طلاء لامع ناعم الملمس أو طبقة معدنية، في الوقت الذي تنعم فيه تلك الطبقة أو تنفصل عن الزجاجة.
- تسرب عند الحافة أو العيب: فالثقوب الصغيرة، أو التغطية الرقيقة، أو الحواف الحادة، أو الخدوش، كلها عوامل تسمح للسائل بالوصول إلى منطقة التماس الضعيفة وتؤدي إلى حدوث الارتفاع.
اختبر التركيبة المتوفرة في الأسواق، وليس مجرد الكحول المختبري. فتسرب العطر، وانسكاب التونر، ومناديل 70% المبللة بالكحول الإيزوبروبيل، كلها تسبب حالات تعرض مختلفة. كما أن توافق التركيبة قد يؤثر أيضًا على الزجاجة والمضخة والطلاء، لذا يجب تضمين الزخرفة في نفس الاختبار بروتوكول Boyu لاختبار توافق عبوات مستحضرات التجميل بدلاً من التعامل مع الطباعة على أنها عملية فنية منفصلة.
لماذا يتلاشى الطباعة بسبب الاحتكاك حتى في غياب الكحول؟
يؤدي التآكل الجاف إلى إزالة المواد تدريجيًّا من سطح الحبر أو تركيز الضغط عند الحافة. وتشمل المصادر الشائعة تلامس الزجاجات بعضها ببعض في الصواني الكبيرة، ودوران أطواق المضخات ضد الزخارف الموجودة على أكتاف الزجاجات، وقضبان التوجيه على خط التعبئة، والفواصل المموجة، والأغطية المعبأة بشكل غير محكم مع الزجاجات المزخرفة، والتلامس اليدوي المتكرر، والملحق الكرتوني الصلب الذي يضغط على أحد الأجزاء البارزة.
قد تكون النتيجة مقبولة في اختبار الشريط اللاصق، لكنها سيئة في اختبار الاحتكاك. يختبر اختبار الشريط اللاصق في المقام الأول مدى انفصال الطباعة عن السطح؛ بينما يختبر اختبار الاحتكاك مقاومة التآكل وصلابة الطبقة المطبوعة والهندسة المحلية. قد تبقى الخطوط الرفيعة على لوح أسطواني أملس سليمة، في حين أن الطباعة الكثيفة على الكتف قد تتآكل لأن الكتف يمثل نقطة تلامس، كما أن الطباعة/التصلب أقل اتساقًا في تلك المنطقة. كما أن الزجاجات التي تنثني عند الإمساك بها تعرض طبقة الحبر الهشة لإجهاد الشد.
انظر إلى النمط. يشير التآكل المتجانس إلى تآكل السطح. أما الخطوط الاتجاهية فتشير إلى تلامس انزلاقي متكرر. وغالبًا ما يرتبط التلف الموجود على جانب واحد من كل زجاجة بمسار ناقل أو بجدار الكرتون. وقد يشير التكسر عند حافة الطباعة إلى طبقة رقيقة سميكة أو هشة. أما الشقوق التي لا تظهر إلا عند ثني الزجاجة القابلة للضغط فتشير إلى عدم توافق في المرونة، حتى لو بقي الحبر ملتصقًا جيدًا بين الشقوق.
بالإضافة إلى الكحول، ما هي المواد الأخرى التي يجب أن تتحملها العبوات المطبوعة؟
الكحول ليس سوى أحد التحديات المحتملة. فقائمة العوامل المؤثرة الصحيحة تستند إلى التركيبة المطروحة في السوق، وعملية التعبئة والتنظيف، ومسار التوزيع، وبيئة الحمام أو الصالون، والطرق المعقولة المتوقعة لاستخدام المستهلك. فقد يتحمل الزخرف مسحًا بالإيثانول، لكنه قد يفشل بعد التعرض للزيت، أو المواد الخافضة للتوتر السطحي، أو واقي الشمس، أو مركزات العطور، أو التكثف، أو التلامس المتكرر مع الكرتون.
| التعرض | احتمال حدوث عطل | كيفية إعادة إنتاج المخاطر |
|---|---|---|
| الصيغة النهائية والتسرب | التليين، أو تلطخ، أو الانتفاخ، أو ارتفاع الحواف، أو انفصال الطلاء، الناجم عن خلط المكونات بالكامل | استخدم صيغة الإنتاج على العبوة المزخرفة النهائية؛ مع مراعاة ظروف البقاء والمسح ومسار التسرب الواقعية |
| زيوت العطور، والزيوت العطرية، والمطريات | تليين المادة الرابطة أو الطلاء، والتلوين، والتآكل البطيء للواجهة الفاصلة | اختبر المزيج والتركيز الفعليين؛ ولا تستبدل زيتًا عامًّا بآخر |
| المواد الخافضة للتوتر السطحي، والأحماض، والقلويات، والمنظفات | فقدان اللمعان، أو انتقال اللون، أو التحلل المائي، أو تآكل طبقة طلاء وسيطة | حدد التركيز، ومدة التلامس، ودرجة الحرارة، وما إذا كان يتم المسح بعد التعرض أم لا |
| الماء والرطوبة والتكثف | تبييض مؤقت، وانخفاض الالتصاق بين الطبقات، أو انسداد، أو بطء في المعالجة في الأنظمة الحساسة للرطوبة | يجب تخزين العبوات الكاملة في ظروف درجة الحرارة والرطوبة المحددة، وفحصها في حالة الرطوبة وبعد استعادة حالتها |
| الحرارة، البرودة، الأشعة فوق البنفسجية، والتقلبات الحرارية | التقصف، وتغير اللون، وفقدان اللمعان، والتوسع المتفاوت، أو حدوث تشققات أثناء انثناء الزجاجة | تخزين عينات الإنتاج المزخرفة في ظروف تتوافق مع مسار النقل والسوق، ثم إعادة إجراء اختبارات الالتصاق والاحتكاك |
| العمليات اليدوية وخطوط التعبئة والتوزيع | انتقال الزيت/واقي الشمس بالإضافة إلى التآكل، والخدوش على القضبان التوجيهية، والتآكل الناتج عن احتكاك الزجاجات ببعضها، والآثار المطبوعة على الكرتون | إجراء تجارب على الخطوط المملوءة ومحاكاة التعبئة النهائية؛ وتحديد اتجاه التلف ونقاط التلامس |
لا تقم بتجميع قائمة عشوائية من المواد الكيميائية العدوانية وتسميها «تحديد المؤهلات». قم بترتيب حالات التعرض حسب الاحتمالية والعواقب، ثم اكتب طرقًا تحاكيها. على سبيل المثال، تحتاج زجاجة العطر إلى الاهتمام بموضع التجعيد ومسار التسرب؛ بينما تحتاج زجاجة الشامبو إلى التعرض لليدين المبللتين، والمواد الخافضة للتوتر السطحي، ورطوبة الحمام؛ وقد تتعرض زجاجة مستحضرات التجميل في صالونات التجميل أيضًا للتلامس المتكرر مع المطهرات. ينتج عن هذا النهج القائم على المخاطر أدلة أكثر فائدة من إجراء اختبار واحد شديد باستخدام المذيبات دون أي صلة بالاستخدام الفعلي.
الخطوة التشخيصية الأولى: تحديد موقع الواجهة المعطلة
استخدم التكبير، وعينة مرجعية لم تخضع للاختبار، والمادة المنقولة إلى القماش أو الشريط اللاصق، ولون السطح المعرض للإشعاع لتحديد المكان الذي حدث فيه الانفصال. قم بتسجيل رقم دفعة الزجاجة، وموضع التجويف أو القالب، ودفعة الزخرفة، ودفعة الحبر، والوردية، وخط الإنتاج، وظروف المعالجة قبل إجراء التجربة. وإلا فإن عطلًا مفيدًا قد يتحول إلى حادثة عابرة لا يمكن تتبعها.
| ما تلاحظه | الموقع المحتمل للخلل | الفحوصات الأولية |
|---|---|---|
| ينتقل الحبر؛ بينما تظل المادة الأساسية أو الطلاء سليمة | داخل الحبر أو عند السطح الفاصل بين الحبر والسطح العلوي | المعالجة، الخلط، التلوث، المعالجة، توافق الحبر |
| يتم إزالة الحبر والطلاء الملون معًا؛ ويظهر الزجاج/البلاستيك الشفاف | الواجهة بين الطلاء والركيزة | المعالجة المسبقة للطلاء، والتسخين، ومقاومة التلوث والمواد الكيميائية |
| ينسكب الحبر؛ فيبقى بعضه على الزجاجة وبعضه على الشريط اللاصق | انهيار التماسك داخل الحبر | سماكة الطبقة، المعالجة، نسبة المُصلب، تأثير المذيبات، الهشاشة |
| لا ينفصل سوى اللون العلوي عن الطباعة التحتية | بين طبقات الحبر | نافذة الطبقة البينية، والتلوث، وتسلسل المعالجة، وتوافق سلاسل الأحبار |
كيف تؤثر المادة الأساسية على مشكلة الالتصاق
لا يوجد ما يُسمى بـ“أفضل حبر لزجاجات مستحضرات التجميل” بشكل مستقل عن السطح. فدرجة الراتنج، والمواد المضافة، والمحتوى المعاد تدويره، وظروف القولبة، وتشطيب السطح، كلها عوامل يمكن أن تؤثر على قابلية الطباعة حتى ضمن نفس المادة الاسمية. لذا، يجب دائمًا الموافقة على التصميم الفعلي للمنتج.
البولي إيثيلين (PE) والبولي بروبيلين (PP): طاقة سطحية منخفضة وجدران مرنة
يصعب على العديد من الأحبار ترطيب البولي إيثيلين والبولي بروبيلين غير المعالجين. ويمكن للمعالجة باللهب المتحكم فيه أو بالكورونا أو بالبلازما أن تؤدي إلى أكسدة السطح الخارجي وتحسين الترطيب والتوافق. وتؤكد الإرشادات الفنية التي تقدمها شركة «ليوندل باسيل» (LyondellBasell) بشأن حاويات البولي إيثيلين على أن إعدادات المعالجة وسرعة خط الإنتاج وفترة التأخير في التخزين وتلوث السطح كلها عوامل مهمة. يُعد اختبار الداين مفيدًا كأداة فحص للعملية، لكنه لا يُعد دليلًا على الالتصاق، ولا يمكن تطبيق معيار واحد بشكل عام على كل أنواع الراتنجات والأحبار.
تفرض الزجاجات المرنة متطلبًا ثانيًا: يجب أن يتحمل الفيلم المُعالج الضغط والعودة إلى شكله الأصلي. فقد يمر الفيلم الصلب عبر قالب صلب، لكنه قد يتشقق عند تشكيل الزجاجة النهائية. عند اختيار عبوات مستحضرات التجميل البلاستيكية, ، واعتبار السطح المصبوب والزخرفة والمرونة المتوقعة نظامًا واحدًا.
PET و PETG: لا يُلغي الترطيب الأنظف الحاجة إلى إجراء الاختبار
قد تكون الطباعة على مادتي PET وPETG أسهل عند استخدام حبر متوافق، لكن بقايا مواد فصل القوالب، والغبار، والعوامل المضادة للكهرباء الساكنة، والتغيرات في محتوى المواد المعاد تدويرها، والمعالجات السطحية، والمذيبات القوية قد تؤدي مع ذلك إلى حدوث أعطال. كما أن الزجاجة الشفافة تجعل العيوب البصرية أكثر وضوحًا. يجب أن يأخذ اختيار المذيب في الاعتبار احتمال حدوث عكارة أو تشققات ناتجة عن الإجهاد أو تلف الطلاء الملون وكذلك الطبقة المطبوعة.
الزجاج العادي، والزجاج المطلي بالرش، والزجاج المصنفر
الزجاج مادة عالية الطاقة، لكنه ليس نظيفًا أو صالحًا للطباعة تلقائيًّا. فقد تتسبب الزيوت، والسيليكون، والجرافيت الناتج عن عمليات التشكيل، والغبار، والرطوبة في إعاقة العملية. قد تتطلب أحبار الزجاج المكونة من مكونين نسبة دقيقة بين الحبر والمصلب، بالإضافة إلى عملية معالجة محكومة. كما تتطلب أوراق البيانات الفنية الصادرة عن شركات تصنيع الأحبار المعروفة، مثل Marabu، إجراء تجارب أولية واستخدام أسطح نظيفة؛ حيث إن شروط المعالجة المنشورة الخاصة بها تخص أنظمة محددة، وليست وصفات مصنعية عامة.
في حالة الزجاج المطلي بالرش، فإن الطلاء — وليس الزجاج — هو الركيزة التي يوضع عليها الحبر. ويجب أن يكون الطلاء متوافقًا مع الحبر ومثبتًا على الزجاج. اسأل عن مورد عبوات زجاجية لمستحضرات التجميل لتحديد مجموعة الزخارف الكاملة والاحتفاظ بعينات الإنتاج حسب الزجاجة ودفعة الطلاء والطباعة.
سير عمل منظم في المصنع لطباعة الزجاجات المتينة
العام عملية الطباعة بالشاشة الحريرية على الزجاجات يتناول بالتفصيل التصميم الفني والشاشات والإعداد والإنتاج. ولحل مشكلات الالتصاق، ركز على المتغيرات المذكورة أدناه واربط كل متغير بسجل يمكن مراجعته بعد حدوث أي عطل.
- الموافقة على مواصفات البناء والمخاطر: تحديد درجة الراتنج أو طبقات الزجاج/الطلاء، واللون، والمواد المضافة، والتصميم الفني، وتركيبة الحشو، ومسارات التسرب، وبيئة الاستخدام. ويُعتبر التغيير من الراتنج البكر إلى الراتنج المُعاد تدويره (PCR)، أو من طبقة طلاء شفافة إلى أخرى، تغييرًا في المواصفات.
- التحقق من مطابقة العينات لمعايير الإنتاج: اختبار الزجاجة المصبوبة الفعلية، وكل لون مهم، وتسلسل الزخرفة المقصود. فاللوحات المسطحة و“العينات الذهبية” المُعدة في المختبر لا تعكس انحناء الزجاجة أو مرونتها أو التباين في الطلاء.
- التحكم في نظافة المواد الواردة والمواد المعدة للطباعة: التحقق من صحة دفعة الزجاجة/الطلاء، والحد من الغبار والتكثف ومواد فصل القوالب والسيليكون ودهون اليدين وبقايا مواد التنظيف. يجب اتباع إجراءات مناولة نظيفة والالتزام بفترة تأخير قصوى محددة قبل الطباعة.
- تطبيق معالجة مسبقة تم التحقق من صحتها: تحديد إعدادات اللهب أو الهالة أو البلازما أو المادة التمهيدية وفقًا لهندسة الزجاجة. تسجيل إنتاج المعدات وسرعة خط الإنتاج. يمكن إجراء فحوصات الطاقة السطحية لمراقبة النافذة، لكن لا يزال من الضروري إجراء اختبارات الالتصاق الفعلية.
- قم بخلط نظام الحبر المعتمد: تحديد سلسلة الحبر ولونه ودفعته؛ ووزن المُصلب/المُحفز والمخفف وفقًا للنسبة المعتمدة؛ وتسجيل وقت الخلط ووقت التخلص. لا تقم بتمديد مدة الصلاحية أو خلط حبر قديم مكون من مكونين مع دفعة جديدة ما لم يقرّ مصنع الحبر صراحةً بهذه الممارسة.
- قفل نافذة الطباعة: شبكة شاشة التحكم، الاستنسل، الممسحة، اللزوجة، حامل الزجاجة، سرعة الطباعة، التسجيل وعدد المرات. قد يؤدي وجود فائض من الطبقة الرقيقة إلى احتجاز المذيب أو التصلب غير المتساوي؛ بينما قد يؤدي نقصها إلى انخفاض التعتيم وعمر الاستخدام.
- التحقق من اكتمال المعالجة بدلاً من الاعتماد على قيمة الضبط المحددة: بالنسبة للأنظمة التي تعتمد على المعالجة الحرارية أو المعالجة بالهواء، يجب التحكم في الوقت ودرجة حرارة سطح الزجاجة وتدفق الهواء والتكييف. أما بالنسبة للأنظمة التي تعتمد على الأشعة فوق البنفسجية، فيجب مراقبة شدة الإشعاع/الطاقة والطيف وحالة المصباح والمسافة وسرعة خط الإنتاج. ولا تُثبت درجة حرارة الناقل وحدها تعرض الزجاجة للأشعة أو اكتمال المعالجة.
- الاحتفاظ بها طوال فترة التكييف السارية: “عبارة ”جاف عند اللمس» لا تعني بالضرورة المقاومة الكيميائية النهائية. فهناك بعض الأنظمة التي تستمر في اكتساب خصائصها على مدار أيام. استخدم ورقة البيانات الفنية الخاصة بالحبر المذكور وحدد أقرب موعد صالح لإجراء اختبار التحرر.
- الإصدار مع الاختبارات التكميلية: فحص المظهر والتسجيل، ثم إجراء اختبارات الشريط المتفق عليه، والفرك الجاف، والكحول/الصيغة، والمرونة، أو اختبار التلامس مع العبوة. أخذ عينات من بداية العملية ووسطها ونهايتها، ومن أي دفعات ذات أهمية من الزجاجات أو الطلاء.
- الاحتفاظ بالأدلة ومراقبة التغييرات: الاحتفاظ بسجلات الدُفعات ونتائج الاختبارات والصور الفوتوغرافية والعينات المزخرفة المحفوظة. اشتراط الحصول على موافقة جديدة عند تغيير راتنج/طلاء الزجاجة، أو الحبر، أو المُصلب، أو الطابعة، أو طريقة المعالجة، أو مسار المعالجة.
تكون البيئة ذات أهمية عندما يشير النظام المختار إلى أهميتها. تؤثر درجة الحرارة على لزوجة الحبر ومعدل التبخر ومعدل التفاعل؛ ويمكن أن تؤثر الرطوبة العالية أو التكثيف سلبًا على المُصلبات الحساسة للرطوبة أو نظافة السطح؛ كما يمكن أن يتسبب الغبار في ظهور ثقوب صغيرة ونقاط ضعف. قم بتسجيل الظروف الفعلية واتبع الحدود التي يحددها مورد الحبر المختار بدلاً من نسخ قيمة درجة الحرارة أو الرطوبة من حبر غير ذي صلة. على سبيل المثال، تحذر إحدى أوراق الحبر الزجاجي الحالي من مارابو (Marabu) المكون من مكونين من المعالجة عند درجة حرارة أقل من 15 درجة مئوية ومن الرطوبة العالية لعدة ساعات بعد الطباعة، بينما تنص إحدى صفحات حبر الحاويات من نازدار (Nazdar) على أن النظام المذكور يصل إلى خصائصه النهائية بعد 5–7 أيام. هذه أمثلة خاصة بالمنتج، وليست إعدادات مصنع عامة.
ما هي الاختبارات التي تقيس قوة التصاق الحبر ومتانته؟
لا يوجد اختبار واحد يجيب على كل الأسئلة. قم بإنشاء مصفوفة اختبار موجزة تستند إلى آليات الفشل المتوقعة. بشكل عام خطة اختبارات عبوات مستحضرات التجميل وينبغي بعد ذلك ربط عمليات فحص الزخرفة باختبارات التسرب والتوافق والتوزيع واختبارات الخطوط.
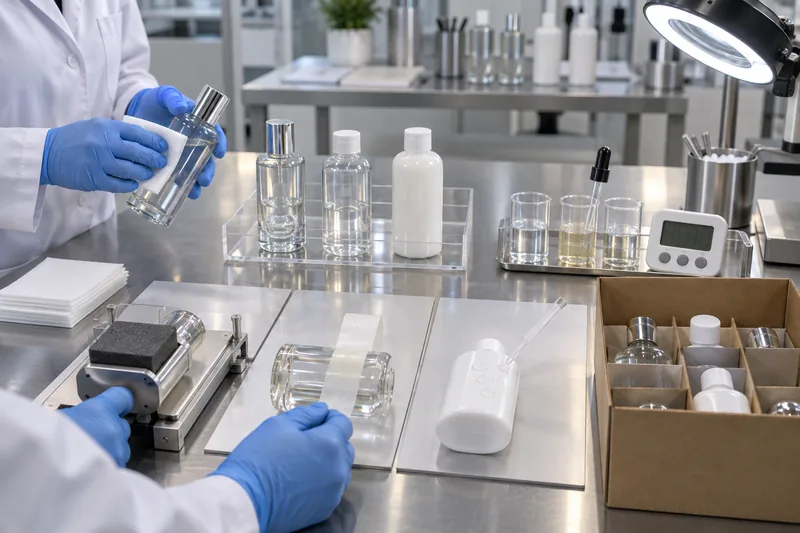
| الاختبار | ما الذي يمثله تحديًا | ما لا يثبته | خطة الاستخدام في الزجاجة |
|---|---|---|---|
| سحب الشريط، دون قص | التثبيت الكلي للطباعة على سطح منحني | مقاومة المواد الكيميائية أو مقاومة التآكل | شاشة إنتاج سريعة عند التحكم في الشريط والطريقة |
| قطع عرضي/شريط | مقاومة الانفصال حول الشقوق الموجهة | قوة التصاق مطلقة؛ ملاءمة لكل منحنى/نسيج | لا تستخدم هذه الطريقة إلا في الحالات التي تسمح فيها الشكل الهندسي ونظام الطبقة الرقيقة بتطبيقها |
| الفرك الجاف/التآكل | التآكل، والخدش، وانتقال المادة تحت تأثير الاحتكاك | مقاومة التركيبة أو المذيب | مطابقة مواد التلامس والحمولة والحركة مع مخاطر المناولة/التوزيع |
| مناديل مبللة بالكحول/بمستحضر تنظيف | الهجوم الكيميائي مع عملية المسح | الدور المنفصل للكيمياء مقابل التآكل | محاكاة ميدانية مفيدة عندما يتم تدوين كل متغير |
| التعرض الموضعي أو بالتغمر | مقاومة المواد الكيميائية خلال فترة تلامس محددة | التآكل أو الاستخدام المتكرر | قارن عناصر التحكم بعد الصيغة الفعلية أو المكونات أو سوائل الاختبار |
| محاكاة التعبئة/خط الإنتاج | نقاط التلامس الفعلية، والاهتزاز، والموجهات، والفواصل، ومعالجة التعبئة | جميع العمليات الكيميائية المتعلقة بفترة الصلاحية | يؤكد ما إذا كانت الاختبارات المعملية تعكس المسار الفعلي للطرد |
استخدم المعايير بدقة، لا كزينة
غالبًا ما يُستشهد بالمعيارين ASTM D3359 و ISO 2409 لتقييم الشريط/القطع المتقاطع، ولكن لا ينبغي اعتبار أي منهما مقياسًا مطلقًا لقوة الالتصاق. تشير المواصفة ASTM D3359 إلى أن طرقها تحدد الحد الأدنى للالتصاق، وأن العامل (المشغل) والشريط والزاوية ومعدل القطع ودرجة الحرارة والرطوبة يمكن أن تؤثر على النتائج؛ ونطاقها الأساسي هو الطلاءات على الأسطح المعدنية. تصف ISO 2409 تصنيفًا تجريبيًّا بالقطع المتقاطع، وتشير أيضًا إلى أنها ليست مقياسًا لقوة الالتصاق. وقد تتطلب الزجاجات المنحنية والحروف المطبوعة الصغيرة تعديلاً متفقًا عليه أو طريقة مختلفة.
تستخدم المواصفة ASTM D5264 جهاز اختبار الاحتكاك الترددي لتقييم مقاومة التآكل للعبوات المطبوعة والمواد ذات الصلة، لا سيما العينات المسطحة. ويمكن أن تُستخدم هذه المواصفة كمرجع لطريقة اختبار الزجاجات، ولكن يجب تحديد الشكل المنحني وضغط التلامس. تتناول المواصفة ASTM D5402 اختبارات الاحتكاك بالمذيبات للطلاءات العضوية التي تتغير كيميائيًا أثناء المعالجة، إلا أنها لا تحدد مذيبًا معينًا أو عدد دورات أو نتيجة متوقعة، وتحذر من أن مقاومة المذيبات وحدها لا تثبت اكتمال المعالجة. تغطي المواصفة ISO 2836 مقاومة المطبوعات للعوامل المختلفة، بينما تغطي المواصفة ISO 2812-1 مقاومة الطلاء للسوائل عن طريق الغمر. اختر الوثيقة التي تتوافق مع السؤال وتصميم المنتج.
كيفية كتابة مواصفات قابلة للتكرار للكحول والمواد المبللة
تتيح المواصفات المفيدة للمورد ومختبر العلامة التجارية والمفتش الخارجي إعادة إجراء نفس الاختبار. استبدل عبارة “مقاومة الكحول” أو “فرك 100 مرة” بالحقول المحددة التالية:
- هوية العينة: الزجاجة الجاهزة، وتركيبة الركيزة/الطلاء/الحبر، واللون، ودفعة الإنتاج، وما إذا كانت مملوءة أم فارغة.
- التكييف: الوقت المنقضي بعد الطباعة، ودرجة الحرارة/الرطوبة في حال كانت خاضعة للتحكم، وأي تعرض للشيخوخة الحرارية أو التعرض للتركيبة قبل إجراء الاختبار.
- سائل التحدي: الهوية الكيميائية، والتركيز، والمورد/الدرجة، أو التركيبة الدقيقة المُطروحة في السوق؛ حدد ما إذا كان القماش يظل مشبعًا أم لا.
- مادة التلامس: قطعة قماش، أو لباد، أو ضمادة قطنية، أو سطح كاشط، مع تحديد الحجم وتكرار الاستبدال.
- المتغيرات الميكانيكية: الحمل أو القوة، وطول الشوط، والسرعة، والموقع. حدد ما إذا كانت الدورة الواحدة عبارة عن مرور واحد أم حركة ذهابًا وإيابًا واحدة الفرك المزدوج.
- التعرض: عدد دورات الجرد أو وقت التلامس، بما في ذلك فترات التوقف ووقت إجراء الملاحظات.
- القبول: التغير المسموح به في اللون، وتغير اللمعان، والتلطخ، وارتفاع الحواف، وظهور الطبقة الأساسية، وتغير الوضوح، وتلف الطلاء. أضف صورًا مرجعية أو معيارًا مرجعيًّا.
- أخذ العينات: عدد الوحدات في كل دفعة، والمواقع التي تم اختبارها في كل وحدة، وإجراءات الاختبار التدميري، وقواعد إعادة الاختبار أو الرفض.
يجب تحديد معايير القبول بناءً على المخاطر الفعلية للمنتج. فعلى سبيل المثال، تتطلب زجاجة العطر الغنية بالكحول، التي قد تتسرب من منطقة التجعيد، معايير اختبار مختلفة عن زجاجة الشامبو القابلة للشطف. كما تحتاج التعليمات الهامة والمعلومات المطلوبة قانونًا ورموز التتبع إلى حماية خاصة. في الاتحاد الأوروبي، تنص المادة 19 من لائحة مستحضرات التجميل على ضرورة تضمين معلومات محددة عن الحاوية والتغليف بخط غير قابل للمسح وسهل القراءة وواضح. وفي الولايات المتحدة، تنص قواعد إدارة الغذاء والدواء (FDA) على أن تكون المعلومات الإلزامية بارزة وواضحة؛ ونظرًا لأن الصياغة ليست متطابقة، فيجب التأكد من التوسيم الخاص بالسوق بالتشاور مع مستشار قانوني متخصص في الشؤون التنظيمية.
استخدم ثلاثة مستويات للقبول بدلاً من مستوى واحد غامض هو “النجاح”
يمكن أن يميز عقد التصميم العملي أو اتفاقية الجودة حرجة, وظيفية و مستحضرات التجميل النتائج. قد يكون فقدان التحذيرات المطلوبة أو معلومات المكونات أو تعريف الدفعة أو التعليمات أمراً بالغ الأهمية حتى لو لم يتأثر سوى مساحة صغيرة. أما الفقدان الذي يجعل هوية العلامة التجارية أو المنتج غير قابلة للقراءة، فيُعدّ فشلاً وظيفياً. أما التغيير الطفيف والمتفق عليه في اللمعان، الذي لا يؤثر على اللون أو الحواف أو الوضوح، فيمكن اعتباره تغييرًا تجميليًّا — شريطة أن تسمح بذلك العينة المعتمدة وظروف العرض. ويمنع هذا التسلسل الهرمي المورد من احتساب فقدان النص الجسيم ضمن متوسط الدرجة البصرية العامة.
حدد أيضًا توقيت الفحص. قم باختبار عينات ما قبل الإنتاج قبل التوقيع على موافقة الزخرفة، والقطع الأولى عند بدء خط الإنتاج، وعينات الإنتاج الدورية بعد انتهاء فترة التكييف الصالحة، والوحدات المحتفظ بها بعد فترة التقادم ذات الصلة. خذ العينات من بداية العملية ووسطها ونهايتها، ومن مختلف القوالب أو دفعات الطلاء حيثما تسمح إمكانية التتبع بذلك. ف“العينة النموذجية” الواحدة التي يتم تصنيعها تحت إشراف المختبر لا يمكنها إثبات أن فترة الإنتاج تخضع للرقابة.
في حالة استخدام مقياس رقمي، يجب إرفاقه بصور فوتوغرافية. حدد ما إذا كانت التقييمات تُعطى فور التعرض للضوء أم بعد فترة استعادة، لأن بعض الأفلام تصبح لينة أو بيضاء مؤقتًا. سجل كل من التقييم وطريقة الفشل — الانتقال، التلطخ، التقشر، البهتان، فقدان اللمعان، التشقق أو انفصال الطلاء — بحيث تشير بيانات الاتجاهات إلى آلية معينة بدلاً من أن تصبح سلسلة من الأرقام غير المبررة.
كيفية حماية النصوص المطبوعة والشعارات بشكل صحيح
استخدم نظامًا هرميًّا للضوابط. تبدأ الحماية بوجود واجهة مستقرة وطبقة مطلية تم تجفيفها بشكل صحيح؛ وتأتي الحواجز وتصميم العبوة بعد ذلك.
- تصميم النظام الأساسي: الموافقة على نوع الزجاجة/الطلاء المحدد، وسلسلة الأحبار، والطلاء التمهيدي إذا لزم الأمر، والمعالجة المسبقة، ومسار المعالجة النهائية باستخدام عينات مماثلة لتلك المستخدمة في الإنتاج.
- احرص على حماية المطبوعات من الهجمات المتوقعة: تجنب حدوث تسرب للعطر من أي مسار يقع أسفل منطقة التجعيد، أو حلقة التلامس الخاصة بطوق المضخة، أو خط الضغط الناتج عن الضغط، أو دليل الناقل، أو نقطة الضغط على الكرتون، عندما يكون من الممكن إعادة وضع التصميم الفني.
- لا تضف حاجزًا متوافقًا إلا بعد التحقق من صحته: يمكن للطبقة الشفافة أن تحسّن مقاومة التآكل أو المقاومة الكيميائية، لكنها تُحدث واجهات جديدة، وتغييرات في اللمعان واللون، ومتطلبات جديدة للمعالجة. كما أنها لا تستطيع معالجة مشكلة ضعف الالتصاق بالأساس.
- الحماية أثناء النقل: استخدم صواني نظيفة، أو أغلفة، أو فواصل، أو أوراق فاصلة آمنة على الأسطح تمنع المناطق المزخرفة من الاحتكاك ببعضها البعض. تأكد من أن مواد التغليف لا تسد المسام، ولا تترك آثارًا، ولا تنقل أي مواد مضافة.
- اختر زخرفة أخرى عندما يتطلب الأمر ذلك: قد تكون الملصقات الحساسة للضغط المزودة بطبقة خارجية ومادة لاصقة وطبقة تغليف خارجية عالية الجودة، أو الأكمام القابلة للانكماش، أو الزخرفة داخل القالب، أو الختم الحراري المحمي، أو العلامات المحفورة أو المرسومة بالليزر، أو الزخرفة الموجودة تحت طبقة خارجية شفافة، أكثر ملاءمة لبعض التصاميم. ويتطلب كل بديل تقييمًا خاصًا به للتوافق وقابلية القراءة.
مصفوفة استكشاف الأعطال وإصلاحها المتعلقة بقدرة التصاق حبر تغليف مستحضرات التجميل
| نمط الفشل | الفرضيات ذات القيمة العالية | التحقق والتصحيح |
|---|---|---|
| تُزال الطباعة على الفور باستخدام الشريط اللاصق | التلوث؛ معالجة غير ملائمة/متدهورة؛ حبر غير متوافق؛ سطح علوي غير مناسب | قارن بين العينات التي تم تنظيفها والعينات الضابطة غير المعالجة؛ وتحقق من سجلات الراتنج/الطلاء والمعالجة؛ وقم بإجراء تجربة مع مورد الحبر على زجاجات حقيقية |
| اجتاز الاختبار في البداية، لكنه رسب بعد تناول الكحول | علاج غير مكتمل؛ استخدام مادة تصلب غير مناسبة أو نسبة خاطئة؛ عدم توافق كيميائي؛ تليين الطلاء | التحقق من بيانات المزيج/مدة الصلاحية/التصلب؛ ومقارنة العينات المرجعية القديمة؛ وفحص الطبقة المعيبة؛ واختبار أحبار مرشحة متصلبة تمامًا باستخدام الصيغة الفعلية |
| هناك لون واحد فقط غير ناجح | صبغة/مادة مضافة خاصة باللون، أو سماكة تعتمد على درجة التعتيم، أو اختلاف في عملية المزج أو المعالجة | قارن سجلات الدُفعات، وسمك الطبقة، وعملية المعالجة حسب اللون؛ وأعد اعتماد ذلك اللون المحدد بدلاً من الموافقة على “سلسلة الأحبار” بشكل عام |
| فشل دفعة زجاجة واحدة أو تجويف واحد فقط | تباين في الراتنج/المواد المضافة، أو صعوبة إخراج المنتج من القالب، أو ظلال المعالجة، أو التلوث، أو الشكل الهندسي | تحديد الأعطال حسب القالب/التجويف/الدفعة؛ فحص حالة السطح؛ مراجعة إجراءات المناولة والوصول لأغراض المعالجة |
| يحدث عيب في منطقة الكتف أو خط التماس أو اللوحة المقعرة | عدم انتظام الطباعة/التصلب/المعالجة؛ انثناء موضعي؛ نقطة التلامس | تحديد مواقع المعدات وتلامس الحزمة؛ ضبط منطقة التصميم، أو التثبيت، أو مسار الطباعة، أو هندسة المعالجة |
| تصدر أصوات طقطقة عند الضغط على الزجاجة | الفيلم هش جدًّا/سميك جدًّا؛ الحبر غير مصمم للاستخدام على ركيزة مرنة؛ معالجة حرارية مفرطة | قم بتشغيل ميزة «فليكس» بعد اكتمال المعالجة والتقادم؛ وتأكد من استخدام حبر مخصص للركائز المرنة ومن التحكم في سماكة الطبقة |
| اجتاز الاختبارات المعملية، ويوجد عليه خدوش ناتجة عن الشحن | لا يحاكي الاختبار التلامس مع الكرتون، أو الاهتزاز، أو الغبار، أو الحمل | إعادة إنشاء مجموعة التلامس؛ فحص اتجاه التلف؛ تغيير الفواصل/الطبقات البينية وإضافة محاكاة التوزيع |
| ينفصل الحبر والورنيش معًا | فشل الارتباط بين الطلاء والزجاجة، وليس مجرد التصاق الطباعة | ضع دفعة الزجاجات المطلية في الحجر الصحي؛ وقم بمراجعة عملية تحضير الطلاء والتسخين والتركيب الكيميائي؛ ولا تحل المشكلة بمجرد تغيير الحبر |
ماذا يجب أن تفعل عندما تفشل دفعة إنتاج ما؟
- التوقف والفرز: تحديد الكميات المطبوعة وغير المطبوعة والمعبأة والمشحونة. حماية الضوابط المحتفظ بها وعدم الاستمرار في فحص العينات بشكل غير رسمي.
- تأكيد الطريقة: تأكد من إمكانية تكرار العطل باستخدام الاختبار المكتوب وعينة مرجعية معروفة بصلاحيتها. تحقق من وقت التكييف وهوية العينة.
- تحديد مستوى الكسر: توثيق الصور المقربة وما تم نقله. مقارنة بين الشريط الجاف، والفرك الجاف، والتعرض للمواد الكيميائية الساكنة كآليات منفصلة.
- مراجعة إمكانية التتبع: دفعات الزجاجات/الطلاء/الحبر/المصلب، والنسب، والطوابع الزمنية، ومدة الصلاحية، والمشغل، وإعدادات المعالجة، وإعدادات المعالجة الحرارية، والسجلات البيئية.
- إجراء تجارب ذات متغير واحد: استخدم الدعم الفني المعتمد من موردي الحبر والركيزة/الطلاء. قم بتغيير متغير واحد خاضع للتحكم في كل مرة، ثم أعد الاختبار بعد انتهاء فترة المعالجة الصالحة.
- الموافقة على إعادة العمل قبل تنفيذ الإجراء الجماعي: قد يؤدي إزالة الطلاء، أو المسح بالمذيبات، أو الطباعة فوق السطح، أو تطبيق طبقة طلاء شفافة إلى ظهور ضبابية، أو تشققات، أو تشوهات، أو تلوث، أو إضعاف العبوة. يجب التحقق من المظهر، والأبعاد، والتوافق، والرائحة، والأداء الوظيفي على دفعة تجريبية.
- سد الفجوة في النظام: تحديث الرسومات والمواصفات وخطط المراقبة والعينات المعيارية وقواعد مراقبة التغييرات، حتى لا يتكرر السبب الجذري دون أن يلاحظه أحد.
لا تقبل تبرير المورد بعبارة “لقد قمنا برفع درجة حرارة الفرن” كإجابة كافية بحد ذاتها. اطلب معرفة آلية الفشل، والأدلة المستمدة من عينات تعادل منتجات الإنتاج الفعلي، وحدود التحكم المعدلة، والسجل الذي يثبت الامتثال في الدفعات المستقبلية. في حالة تغيير طبقة التغليف، أو سلسلة الحبر، أو الراتنج، أو الطلاء، أو المُصلب، أو مصنع الطباعة، أو مسار المعالجة، حدد ما إذا كان من الضروري الحصول على موافقة العلامة التجارية وإعادة التحقق من التوافق قبل بدء الإنتاج.
قائمة مراجعة الموافقة على التصاق الحبر الخاصة بالمشتري
- تحديد نوع مادة الراتنج أو الزجاج التي صُنعت منها الزجاجة، وكذلك كل طبقة طلاء أو طبقة تمهيدية موجودة تحت الطباعة.
- تقديم الصيغة الفعلية، ومسارات التسرب المحتملة، ومخاطر التعرض أثناء التنظيف، والأسواق المستهدفة، مع الحفاظ على السرية التامة.
- الموافقة على كل لون وتشطيب للزخرفة على زجاجات مماثلة لتلك المستخدمة في الإنتاج، وليس فقط على لوحة مسطحة.
- تحديد المعالجة المسبقة، ونظام الحبر، والمواد المساعدة، وعملية المعالجة، والحد الأدنى لوقت التكييف كمعلمات خاضعة للتحكم.
- استخدم اختبارات الشريط التكميلي، والفرك الجاف، والفرك الرطب/الصيغة، واختبارات التعبئة/الخط، مع تحديد معايير النجاح كتابةً.
- يجب ضمان إمكانية التتبع حسب كل زجاجة/طبقة طلاء/دفعة حبر، والاحتفاظ بالعينات المعتمدة وعينات الإنتاج.
- حماية المعلومات الهامة وضمان بقاء الملصقات الخاصة بالسوق واضحة ومقروءة طوال فترة الاستخدام المقصود.
- يلزم الحصول على موافقة مسبقة على أي تغييرات تتعلق بالراتنج أو الطلاء أو الحبر أو المُصلب أو الطابعة أو المعالجة أو عملية المعالجة.
بالنسبة للمشاريع المخصصة، يرجى إرسال المعلومات التالية إلى Boyu: مادة الزجاجة، وتشطيب السطح، والتصميم الفني، وفئة التركيبة، والسوق المستهدفة، ومخاطر المتانة. يمكن لفريقنا مواءمة تجارب الزخرفة مع بنية الزجاجة والمساعدة في تحديد عينات الإنتاج لعرضها للموافقة عليها. ناقش متطلباتك المتعلقة بتزيين زجاجات مستحضرات التجميل قبل إغلاق نافذة الطباعة المجمعة.
الأسئلة المتكررة
هل يُعد اختبار «70%» للكحول دائمًا الاختبار الصحيح المطبوع على الزجاجة؟
لا. قد يكون هذا اختبارًا مفيدًا لبعض المنتجات أو حالات التنظيف، لكنه ليس معيارًا عامًّا. يجب تحديد مخاطر التعرض الفعلية، وتحديد نوع الكحول وتركيزه، والقطعة القماشية، ودرجة التشبع، والحمولة، وحركة المسح، وعدد الدورات، وظروف الاختبار، ومعايير النجاح. كما يجب اختبار التركيبة المطروحة في السوق في الحالات التي يُحتمل فيها حدوث تسرب أو ملامسة من قبل المستهلك.
هل تضمن القراءة العالية لمقياس الداين التصاقًا جيدًا للحبر؟
لا. تؤثر الطاقة السطحية على الترطيب، لكن الالتصاق يعتمد أيضًا على التلوث، والخصائص الكيميائية للسطح، وتوافق الحبر، وسماكة الطبقة، وعملية المعالجة. وتعتبر أقلام ومحاليل قياس الداين حساسة تجاه أسلوب الاستخدام، والتلوث، ومدة الاستخدام. استخدمها لمراقبة عملية تم التحقق من صحتها، ثم قم بالتأكيد من خلال اختبارات الالتصاق ومقاومة الاستخدام.
هل سيمنع الطلاء الشفاف الشعار من التآكل؟
قد يؤدي ذلك إلى تحسين مقاومة التآكل أو المقاومة الكيميائية إذا كانت الطبقة الشفافة متوافقة ومُعالجة بالكامل، لكنه يُشكل طبقة إضافية ولا يمكنه إصلاح ضعف التصاق الحبر بالسطح بشكل موثوق. يجب التحقق من المظهر، والتصاق الطبقات ببعضها، ومقاومة التركيبة، وعملية المعالجة على العبوة نفسها بالضبط.
لماذا يتقشر لون واحد فقط من الألوان المطبوعة؟
قد تختلف الألوان ضمن عائلة حبر واحدة من حيث كمية الصبغة والمواد المضافة ودرجة التعتيم وسماكة الطبقة واستجابة المعالجة. كما قد يكون اللون الذي يعاني من عيب قد تم مزجه أو طباعته بشكل منفصل. يجب التأكد من مطابقة كل درجة لونية حاسمة في الإنتاج وفحص سجل الدفعة والمزيج وسماكة الطبقة والمعالجة الخاصة بها.
هل يمكن إصلاح الطباعة التي بدأت تتقشر بالفعل؟
في بعض الأحيان، ولكن فقط بعد إجراء تجربة تجريبية خاضعة للرقابة. فقد تؤدي إزالة الحبر إلى تآكل البلاستيك أو الطلاء الرشاش؛ وقد لا تلتصق الطباعة الفوقية بالطبقة التالفة؛ كما أن الطبقة النهائية قد تخفي السبب بدلاً من تصحيحه. يجب عزل الدفعة، وتحديد نقطة التلامس، والتحقق من صحة عملية إعادة التصنيع المقترحة، وتكرار فحوصات المظهر والتوافق والأداء.
هل تحتاج إلى ديكور يتحمل متطلبات الصيغة الفعلية وسلسلة التوريد؟
يرجى إرسال التصميم الدقيق للزجاجة، والتصميم الفني، وفئة التركيبة، والجمهور المستهدف. يمكن لشركة «بويو باكاجينغ» تنسيق عينات تزيين تعكس جودة الإنتاج، ووضع خطة موافقة متفق عليها قبل الشروع في الإنتاج بكميات كبيرة.
المصادر والمراجع الفنية
تحدد المعايير الطرق والقيود؛ ولا تنطبق أوراق البيانات الفنية الخاصة بالحبر إلا على الأنظمة المذكورة. تم الاطلاع على الموقع في 5 أكتوبر 2026.
- ASTM D3359-23 — قياس الالتصاق باختبار الشريط اللاصق
- ISO 2409:2020 — الدهانات والورنيشات: اختبار القطع المتقاطع
- ASTM D5264-98(2019) — مقاومة التآكل للمواد المطبوعة باستخدام جهاز اختبار الاحتكاك «ساذرلاند»
- ASTM D5402-19(2024) — اختبارات الاحتكاك بالمذيبات لتقييم مقاومة الطلاءات العضوية للمذيبات
- ISO 2836:2021 — مقاومة المطبوعات للعوامل المختلفة
- ISO 2812-1:2017 — تحديد مقاومة السوائل: الغمر
- ليوندل باسيل — لصق الملصقات والأحبار على العبوات البلاستيكية
- مارابو — ورقة البيانات الفنية لحبر «Glass Ink GL»
- Nazdar — حبر الشاشة للحاويات من سلسلة 5100
- Nazdar — جعل الحبر يثبت
- شركة «صن كيميكال» — استكشاف أخطاء الحبر وإصلاحها: الالتصاق
- Enercon — استخدام حلول Dyne وأقلام Dyne لقياس طاقة السطح
- اللائحة (EC) رقم 1223/2009 بشأن مستحضرات التجميل، المادة 19
- إدارة الغذاء والدواء الأمريكية (FDA) — لوائح وضع العلامات على مستحضرات التجميل
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch