









Risposta diretta: La stampa sulle bottiglie di solito si sbiadisce perché il processo di decorazione ha fallito in una delle quattro fasi: l’inchiostro liquido non ha bagnato la superficie; il film essiccato non ha aderito alla bottiglia o al suo rivestimento; l’inchiostro non si è indurito o reticolato completamente; oppure il film indurito non era resistente al prodotto, all’alcol, al sebo delle mani o all’abrasione a cui è stato successivamente sottoposto. La pulizia con alcol è particolarmente dannosa perché può ammorbidire o far gonfiare il film, mentre il panno lo rimuove meccanicamente.
Non risolvere ogni difetto “lasciando asciugare più a lungo” o aggiungendo una mano di vernice trasparente. Innanzitutto, identifica quale strato si è separato e se la causa scatenante sia stata l’esposizione a sostanze chimiche, l’attrito o entrambi. Successivamente, correggere la pulizia del substrato, il pretrattamento, la compatibilità tra inchiostro e primer, la miscelazione e la durata di lavorabilità, lo spessore del film, la finestra di polimerizzazione o il design del punto di contatto con la confezione responsabile di tale difetto. Infine, ripetere un test documentato su bottiglie equivalenti a quelle di produzione dopo il periodo di condizionamento specificato e utilizzando la formula effettiva.
La presente guida è destinata ai marchi di cosmetici, ai tecnici del packaging, ai team addetti al controllo qualità, ai decoratori e agli imbottitori conto terzi. Tratta la decorazione tramite serigrafia e tampografia su plastica, vetro grezzo e vetro rivestito. Le schede tecniche specifiche dei fornitori e i test convalidati su confezioni e formulazioni hanno la precedenza sui valori generici.
Cosa significa in realtà “adesione dell’inchiostro” nel settore del packaging cosmetico?
“L’inchiostro resta” non è un singolo evento. Una decorazione durevole deve soddisfare quattro requisiti. Innanzitutto, l’inchiostro liquido deve bagnato sulla superficie stessa, anziché formare una goccia o ritirarsi. In secondo luogo, l’inchiostro deve svilupparsi adesione interfacciale a quella superficie attraverso interazioni meccaniche, polari e chimiche adeguate al sistema. In terzo luogo, il film di inchiostro deve essiccare o stagionare in una rete coesa. In quarto luogo, la rete così realizzata deve resistere alle condizioni ambientali in cui opera il dispositivo.
Modello utile: inumidire la superficie → fissare alla superficie → attendere la completa polimerizzazione → sottoporre a condizioni d'uso reali.
Una bottiglia può superare le prime tre fasi e tuttavia non superare il test quando il film viene danneggiato dall’alcol contenuto nei profumi, dai disinfettanti, dagli oli, dai tensioattivi, dai filtri solari, dal contatto ripetuto con le mani o dai graffi causati dal cartone.
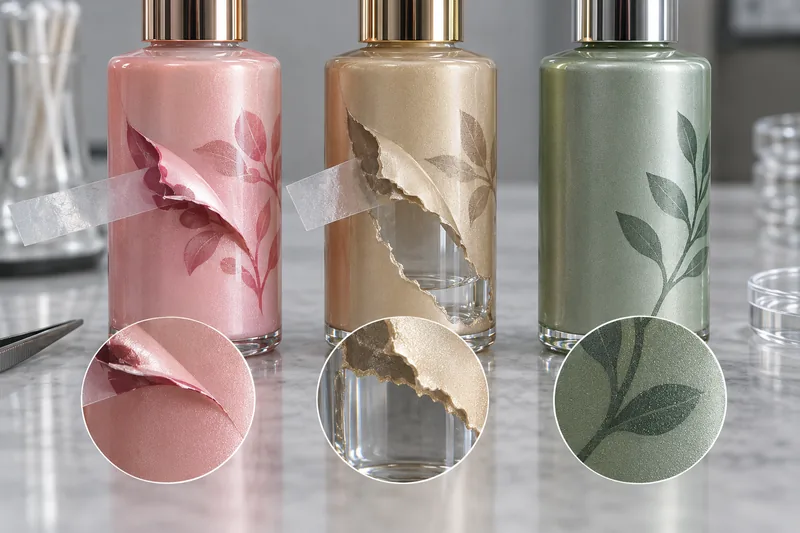
L'adesione è la resistenza dell'interfaccia tra l'inchiostro e il substrato. La coesione è la resistenza all'interno del film di inchiostro o all'interno di uno strato di rivestimento. Si tratta di due concetti distinti. Se il nastro adesivo rimuove una scaglia di inchiostro pulita lasciando intatta la vernice, è opportuno sospettare un problema all'interfaccia inchiostro/vernice. Se l’inchiostro e la vernice si staccano insieme e si intravede il vetro trasparente, è possibile che l’inchiostro sia fortemente aderito a un rivestimento debole; l’interfaccia difettosa si trova a un livello inferiore nella struttura. Se il pigmento si spalma su un panno senza lasciare un bordo netto, è più plausibile che la causa sia un’essiccazione incompleta, una reticolazione incompleta o l’aggressione del solvente piuttosto che una semplice adesione interfacciale.
Questa distinzione è alla base di una corretta risoluzione dei problemi. Un trattamento superficiale più intenso non può riparare un distacco tra la vernice e il vetro. Un tempo di essiccazione più lungo non può far sì che un legante chimicamente incompatibile resista indefinitamente a un solvente. Uno strato trasparente duro non può salvare in modo affidabile un inchiostro di base che non ha mai fatto presa sulla superficie.
Perché la stampa sulle bottiglie si stacca se esposta all’alcol?
L’alcol può penetrare nel film di inchiostro, ridurre le interazioni tra le catene polimeriche, estrarre componenti solubili o far gonfiare un legante. Il film così ammorbidito perde quindi durezza, coesione o resistenza interfacciale. Un panno applica una forza di taglio, pertanto una prova di sfregamento a umido non è semplicemente una prova di resistenza chimica, ma consiste nell’esposizione chimica unita all’abrasione. La stessa decorazione può tollerare una breve caduta statica, ma cedere rapidamente quando l’area bagnata viene sfregata.
La parola alcol non costituisce una condizione di prova completa. L’etanolo e l’alcol isopropilico sono sostanze diverse, la concentrazione influisce sulla forza del solvente, il contenuto d’acqua può alterare l’interazione e le formule commerciali contengono oli profumati, tensioattivi e altri ingredienti. Il tempo di contatto, la velocità di evaporazione, il tipo di panno, il carico applicato e il numero di passaggi influenzano tutti il risultato. L’affermazione “ha superato 100 sfregamenti con alcol” non è quindi comparabile a meno che entrambe le parti non abbiano utilizzato lo stesso metodo descritto per iscritto.
- Cura o reticolazione incompleta: La presenza di solventi residui, un rapporto di miscelazione dell’indurente errato, il superamento del tempo di lavorabilità, una dose di raggi UV inadeguata o tempi/temperature insufficienti rendono il film più vulnerabile agli attacchi.
- Composizione chimica dell'inchiostro errata: la pellicola può essere completamente polimerizzata e tuttavia risultare non idonea alla concentrazione alcolica, alla miscela di oli o al sistema tensioattivo in uso.
- Attacco a un rivestimento intermedio: la stampa potrebbe rimanere aderente a uno strato di vernice a spruzzo, a una lacca soft-touch o a uno strato metallizzato mentre tale strato si ammorbidisce o si stacca dal flacone.
- Penetrazione in corrispondenza di un bordo o di un difetto: Piccoli fori, uno strato sottile, spigoli vivi o graffi consentono al liquido di raggiungere un punto di debolezza dell’interfaccia e provocare il distacco.
Testare la formula commercializzata, non solo l’alcol da laboratorio. Una perdita di profumo, una fuoriuscita di tonico e una salvietta imbevuta di alcol isopropilico 70% creano esposizioni diverse. La compatibilità della formula può influire anche sul flacone, sull’erogatore e sul rivestimento, quindi includere anche la decorazione nello stesso protocollo Boyu per la compatibilità del packaging cosmetico piuttosto che considerare la stampa come una verifica isolata dell’opera d’arte.
Perché la stampa si consuma a causa dell'attrito anche senza alcol?
L'abrasione a secco rimuove progressivamente materiale dalla superficie dell'inchiostro o concentra la sollecitazione su un bordo. Tra le cause più comuni figurano il contatto tra le bottiglie nei vassoi per il trasporto alla rinfusa, la rotazione dei collari delle pompe contro le decorazioni sulla spalla, le guide su una linea di riempimento, i divisori in cartone ondulato, i tappi imballati senza essere fissati saldamente alle bottiglie decorate, il contatto manuale ripetuto e un inserto rigido in cartone che preme su una sporgenza.
Un risultato può risultare accettabile in un test con nastro adesivo, ma scadente in un test di sfregamento. Il test con nastro adesivo verifica principalmente la separazione dalla superficie; il test di abrasione verifica invece la resistenza all’usura, la tenacità del film e la geometria locale. Le linee sottili su un pannello cilindrico liscio possono resistere, mentre una stampa densa su una spalla si consuma perché la spalla è un punto di contatto e la stampa e l’essiccazione sono meno uniformi in quel punto. Anche le bottiglie che si flettono quando vengono afferrate sottopongono un film d’inchiostro fragile a sollecitazioni di trazione.
Osservate il motivo. Un opacizzamento uniforme suggerisce un’usura superficiale. Le striature direzionali indicano un contatto scorrevole ripetuto. I danni su un lato di ogni flacone spesso corrispondono a una guida del nastro trasportatore o alla parete di un cartone. Le scheggiature sul bordo della stampa possono indicare una pellicola spessa o fragile. Le crepe che si aprono solo quando il flacone flessibile viene piegato indicano una discrepanza nella flessibilità, anche se l’inchiostro rimane ben aderente tra le crepe.
Oltre all’alcol, a quali altri agenti dovrebbe resistere un imballaggio stampato?
L’alcol rappresenta solo una delle possibili sfide. L’elenco corretto delle sostanze a cui il prodotto è esposto deriva dalla formula commercializzata, dal processo di riempimento e pulizia, dal canale di distribuzione, dall’ambiente del bagno o del salone e dall’uso da parte del consumatore ragionevolmente prevedibile. Una decorazione può superare il test con una salvietta imbevuta di etanolo e tuttavia non superare il test dopo l’esposizione a oli, tensioattivi, creme solari, concentrati di profumo, condensa o contatto ripetuto con il cartone.
| Esposizione | Possibile guasto | Come riprodurre il rischio |
|---|---|---|
| Formula definitiva e perdite | Ammorbidimento, macchie, rigonfiamento, sollevamento dei bordi o distacco del rivestimento causati dalla miscela completa degli ingredienti | Applicare la formula di produzione sulla confezione decorata finita; includere condizioni realistiche di permanenza, pulizia e percorso di perdita |
| Oli profumati, oli essenziali ed emollienti | Ammorbidimento del legante o della vernice, formazione di macchie e lento attacco interfacciale | Verificare la miscela e la concentrazione effettive; non sostituire un olio con un altro generico |
| Tensioattivi, acidi, alcali e detergenti | Perdita di lucentezza, trasferimento di colore, idrolisi o deterioramento di uno strato intermedio | Definire la concentrazione, il tempo di contatto, la temperatura e se l’esposizione è seguita da una pulizia |
| Acqua, umidità e condensa | Sbiancamento temporaneo, ridotta adesione tra gli strati, formazione di grumi o polimerizzazione più lenta nei sistemi sensibili all’umidità | Preparare i pacchi completi a temperatura e umidità adeguate e ispezionarli sia allo stato umido che dopo il recupero |
| Calore, freddo, raggi UV e cicli termici | Infragilimento, cambiamento di colore, perdita di lucentezza, espansione differenziale o formazione di crepe durante la flessione della bottiglia | Lasciare invecchiare i campioni di produzione in condizioni rappresentative del percorso e del mercato, quindi ripetere le prove di adesione e di resistenza allo sfregamento |
| Impianti di confezionamento, linee di riempimento e distribuzione | Trasferimento di olio/crema solare, oltre a abrasione, graffi sulle guide, usura da contatto tra bottiglie e impronte sul cartone | Eseguire prove con linee piene e la simulazione finale di riempimento; mappare la direzione dei danni e i punti di contatto |
Non stilare un elenco indiscriminato di sostanze chimiche aggressive definendolo “qualificazione”. Classifica le esposizioni in base alla probabilità e alle conseguenze, quindi definisci metodi che le riproducano. Ad esempio, un flacone di profumo richiede attenzione in corrispondenza della saldatura e del percorso di perdita; un flacone di shampoo deve essere sottoposto a esposizione a mani bagnate, tensioattivi e umidità del bagno; un flacone da salone potrebbe inoltre essere sottoposto a ripetuti contatti con disinfettanti. Questo approccio basato sul rischio fornisce prove più utili rispetto a un singolo test con solventi aggressivi privo di collegamento con l’uso effettivo.
Prima fase diagnostica: individuare l'interfaccia difettosa
Utilizzare l’ingrandimento, un campione di controllo non sottoposto a test, il materiale trasferito sul panno o sul nastro adesivo e il colore della superficie esposta per determinare dove si è verificata la separazione. Prima di procedere con la sperimentazione, registrare il lotto della bottiglia, la posizione della cavità o dello stampo, il lotto della decorazione, il lotto dell’inchiostro, il turno, la linea di produzione e le condizioni di polimerizzazione. In caso contrario, un guasto utile potrebbe trasformarsi in un aneddoto impossibile da ricondurre alla causa.
| Ciò che osservi | Probabile punto di guasto | Primi controlli |
|---|---|---|
| Trasferimento dell'inchiostro; il substrato o la vernice rimangono intatti | All’interno dell’inchiostro o all’interfaccia tra inchiostro e superficie superiore | Stesura, miscelazione, contaminazione, trattamento, compatibilità con l'inchiostro |
| L'inchiostro e il rivestimento colorato si staccano insieme; il vetro/la plastica trasparente rimane a vista | Interfaccia rivestimento/substrato | Pretrattamento del rivestimento, cottura, contaminazione e resistenza chimica |
| L'inchiostro si è versato; una parte è rimasta sul flacone e un'altra sul nastro adesivo | Rottura coesiva all’interno dell’inchiostro | Spessore del film, polimerizzazione, rapporto di indurente, attacco del solvente, fragilità |
| Solo il colore superiore si distacca dalla stampa di fondo | Tra uno strato di inchiostro e l'altro | Finestra tra gli strati, contaminazione, sequenza di essiccazione e compatibilità tra le serie di inchiostri |
In che modo il substrato influisce sul problema dell'adesione
Non esiste un “inchiostro ideale per i flaconi cosmetici” a prescindere dalla superficie. Il tipo di resina, gli additivi, il contenuto riciclato, le condizioni di stampaggio e la finitura superficiale possono influire sulla stampabilità anche all’interno dello stesso materiale nominale. È sempre necessario approvare la composizione effettiva del prodotto finito.
PE e PP: bassa energia superficiale e pareti flessibili
Il polietilene e il polipropilene non trattati sono difficili da bagnare per molti inchiostri. Un trattamento controllato a fiamma, a corona o al plasma può ossidare la superficie più esterna e migliorare la bagnabilità e la compatibilità. Le linee guida tecniche di LyondellBasell per i contenitori in polietilene sottolineano che i parametri di trattamento, la velocità della linea, il tempo di stoccaggio e la contaminazione superficiale sono tutti fattori rilevanti. Un test dei dyne è utile come filtro di processo, ma non costituisce una prova di adesione e un unico valore target non può essere applicato universalmente a ogni resina e inchiostro.
Le bottiglie flessibili comportano un secondo requisito: il film indurito deve resistere alla compressione e recuperare la forma originale. Un film rigido può superare il test su una placca rigida, ma rompersi una volta applicato sulla bottiglia finita. Nella scelta flaconi cosmetici in plastica, considerare la superficie stampata, la decorazione e la flessibilità prevista come un unico sistema.
PET e PETG: una bagnabilità più pulita non esclude la necessità di effettuare dei test
Il PET e il PETG possono essere stampati più facilmente con un inchiostro compatibile, ma i residui di distaccante, la polvere, gli agenti antistatici, le variazioni nella composizione del materiale riciclato, i trattamenti superficiali e i solventi aggressivi possono comunque causare difetti. Inoltre, una bottiglia trasparente rende i difetti visivi più evidenti. Nella scelta del solvente occorre tenere conto della possibilità che si verifichino opacità, fessurazioni da sollecitazione o danni al rivestimento colorato, oltre che alla pellicola stampata.
Vetro trasparente, vetro rivestito a spruzzo e vetro satinato
Il vetro è un materiale ad alta energia, ma non è automaticamente pulito né stampabile. Oli, silicone, grafite derivante dalle operazioni di formatura, polvere e umidità possono interferire. Gli inchiostri bicomponenti per vetro possono richiedere un rapporto preciso tra inchiostro e indurente e una polimerizzazione controllata. Anche le schede tecniche di produttori di inchiostri affermati come Marabu richiedono prove preliminari e superfici pulite; le condizioni di polimerizzazione da loro pubblicate sono specifiche per ciascun sistema, non ricette universali di fabbrica.
Sul vetro rivestito a spruzzo, è la vernice — e non il vetro — a fungere da supporto per l’inchiostro. La vernice deve essere compatibile con l’inchiostro e aderire al vetro. Chiedete a un fornitore di imballaggi cosmetici in vetro per specificare la sequenza completa delle decorazioni e conservare i campioni di produzione suddivisi per bottiglia, rivestimento e lotto di stampa.
Un flusso di lavoro controllato in fabbrica per la stampa di bottiglie resistenti
L'ampio processo di serigrafia dei flaconi tratta in dettaglio la grafica, gli schermi, l'allestimento e la produzione. Per la risoluzione dei problemi relativi all'adesione, concentrati sulle variabili riportate di seguito e associa ciascuna di esse a una registrazione che possa essere consultata in caso di malfunzionamento.
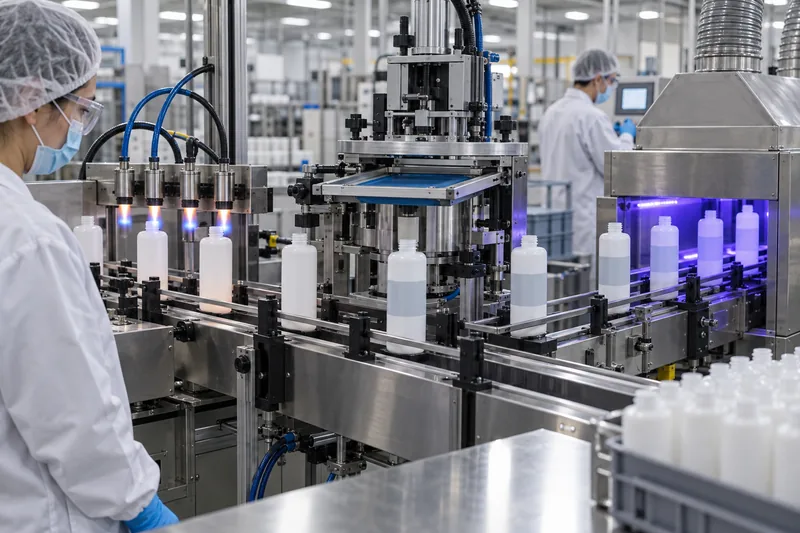
- Approvare il capitolato tecnico e quello dei rischi: identificare il tipo di resina o la struttura vetro/rivestimento, il colore, gli additivi, la grafica, la formulazione con riempitivi, i percorsi di perdita e l’ambiente di utilizzo. Il passaggio dalla resina vergine a quella riciclata (PCR) o da un rivestimento trasparente a un altro costituisce una modifica di qualificazione.
- Convalidare campioni equivalenti a quelli di produzione: verificare la bottiglia effettivamente stampata, ogni tonalità di colore critica e la sequenza di decorazione prevista. Le placche piatte e i “campioni dorati” preparati in laboratorio non riproducono la curvatura della bottiglia, la sua flessibilità né le variazioni del rivestimento.
- Controllo della pulizia dei materiali in entrata e dei semilavorati: Verificare che il lotto della bottiglia/del rivestimento sia corretto e controllare la presenza di polvere, condensa, residui di sformatura, silicone, oli delle mani e residui di detergenti. Maneggiare il prodotto con cura e rispettare un tempo massimo prestabilito prima della stampa.
- Applicare il pretrattamento convalidato: definire le impostazioni relative a fiamma, corona, plasma o primer per la geometria della bottiglia. Registrare la potenza dell’apparecchiatura e la velocità della linea. I controlli dell’energia superficiale consentono di monitorare la finestra, ma rimane comunque necessario eseguire prove di adesione effettive.
- Preparare il sistema di inchiostro approvato: identificare la serie, la tonalità e il lotto dell'inchiostro; pesare l'indurente/catalizzatore e il diluente secondo il rapporto approvato; registrare il tempo di miscelazione e il tempo di smaltimento. Non prolungare la durata di lavorabilità né mescolare inchiostro bicomponente vecchio a un nuovo lotto, a meno che il produttore dell'inchiostro non convalidi espressamente tale pratica.
- Blocca la finestra di stampa: maglia dello schermo di controllo, stencil, racla, viscosità, supporto per flaconi, velocità di stampa, registrazione e numero di passaggi. Uno strato eccessivo di pellicola può intrappolare il solvente o polimerizzare in modo non uniforme; uno strato troppo sottile può ridurre l’opacità e la durata nel tempo.
- Verificare l'indurimento anziché affidarsi al valore di riferimento: Per i sistemi a essiccazione termica o all'aria, controllare il tempo, la temperatura della superficie della bottiglia, il flusso d'aria e le condizioni ambientali. Per i sistemi UV, monitorare l'irraggiamento/l'energia, lo spettro, lo stato delle lampade, la distanza e la velocità della linea. La temperatura del nastro trasportatore, da sola, non è indicativa dell'esposizione della bottiglia o dell'essiccazione.
- Da mantenere per il periodo di validità del condizionamento: “L’espressione ”asciutto al tatto” non equivale alla resistenza chimica finale. Alcuni sistemi continuano a sviluppare le proprie proprietà per giorni. Utilizzare la scheda tecnica dell’inchiostro in questione e definire il primo momento valido per eseguire il test di rilascio.
- Versione con test complementari: controllare l'aspetto e la registrazione, quindi eseguire i test concordati relativi al nastro, allo sfregamento a secco, all'alcol/formula e alla flessibilità o al contatto con l'imballaggio. Prelevare campioni all'inizio, a metà e alla fine della produzione, nonché da eventuali lotti significativi di bottiglie/rivestimenti.
- Conservare le prove e tenere sotto controllo le modifiche: conservare i registri di produzione, i risultati dei test, le fotografie e i campioni decorati conservati. Richiedere una nuova approvazione ogni volta che cambiano la resina/il rivestimento del flacone, l’inchiostro, l’indurente, la stampante, il trattamento o il processo di polimerizzazione.
L'ambiente è importante quando il sistema scelto lo ritiene tale. La temperatura influisce sulla viscosità dell’inchiostro, sull’evaporazione e sulla velocità di reazione; un’elevata umidità o la condensa possono interferire con gli indurenti sensibili all’umidità o con la pulizia della superficie; la polvere può causare fori e punti deboli. Registrare le condizioni effettive e attenersi ai limiti indicati dal fornitore dell’inchiostro scelto, anziché copiare un valore di temperatura o umidità da un inchiostro non correlato. Ad esempio, un attuale foglio informativo relativo all’inchiostro bicomponente per vetro Marabu sconsiglia l’essiccazione al di sotto dei 15 °C e un’elevata umidità per diverse ore dopo la stampa, mentre una scheda tecnica dell’inchiostro in contenitore Nazdar indica che il sistema specificato raggiunge le proprietà definitive dopo 5–7 giorni. Si tratta di esempi specifici per ciascun prodotto, non di impostazioni di fabbrica universali.
Quali test misurano l'adesione e la durata dell'inchiostro?
Non esiste un unico test in grado di rispondere a tutte le domande. È opportuno creare una matrice di test compatta basata sui meccanismi di guasto previsti. In generale, piano di prove per flaconi cosmetici Si dovrebbero quindi collegare i controlli estetici a quelli relativi a perdite, compatibilità, distribuzione e prove di linea.
| Test | Le sfide che pone | Cosa non dimostra | Piano di utilizzo in bottiglia |
|---|---|---|---|
| Tirata del nastro, senza taglio | Fissaggio lordo della stampa su una superficie curva | Resistenza chimica o all'abrasione | Schermata di produzione rapida quando il nastro e il metodo sono controllati |
| Taglio trasversale/nastro | Resistenza alla separazione in corrispondenza dei tagli controllati | Resistenza all’adesione assoluta; adattabilità a qualsiasi curva/texture | Utilizzare solo nei casi in cui la geometria e il sistema di pellicola rendano applicabile il metodo |
| Strofinamento a secco/abrasione | Usura, graffi e trasferimento dovuto all’attrito | Resistenza alla formula o al solvente | Adeguare il materiale di contatto, il carico e il movimento al rischio legato alla movimentazione e alla distribuzione |
| Soluzione alcolica/formula per la pulizia a umido | Attacco chimico combinato e cancellazione | Il contributo specifico della chimica rispetto all'abrasione | Simulazione utile sul campo quando ogni variabile è specificata |
| Esposizione puntuale o per immersione | Resistenza chimica per un tempo di contatto definito | Abrasione o manipolazione ripetuta | Confrontare i controlli dopo la formula effettiva, i componenti o i liquidi di prova |
| Simulazione di imballaggio/linea | Punti di contatto reali, vibrazioni, guide, divisori e movimentazione del riempimento | Tutti gli aspetti chimici relativi alla durata di conservazione | Conferma se i test di laboratorio rispecchiano il percorso effettivo della spedizione |
Utilizzate gli standard in modo accurato, non solo a scopo decorativo
Le norme ASTM D3359 e ISO 2409 vengono spesso citate per la valutazione del nastro e del taglio incrociato, ma nessuna delle due dovrebbe essere presentata come una misura assoluta della forza di adesione. La norma ASTM D3359 precisa che i suoi metodi indicano un valore minimo di adesione e che l’operatore, il nastro, l’angolo, la velocità, la temperatura e l’umidità possono influenzare i risultati; il suo ambito di applicazione principale riguarda i rivestimenti su substrati metallici. La norma ISO 2409 descrive una classificazione empirica mediante taglio trasversale e precisa anch’essa che non si tratta di una misurazione dell’adesione. Le bottiglie curve e i caratteri stampati di piccole dimensioni potrebbero richiedere un adattamento concordato o un metodo diverso.
La norma ASTM D5264 utilizza un tester di sfregamento alternativo per valutare la resistenza all’abrasione degli imballaggi stampati e dei materiali correlati, in particolare dei campioni piatti. Può fornire indicazioni per un metodo basato su bottiglie, ma è necessario definire la geometria curva e la pressione di contatto. La norma ASTM D5402 riguarda i test di sfregamento con solventi per rivestimenti organici che subiscono trasformazioni chimiche durante l’indurimento; tuttavia, non prescrive un solvente specifico, un numero di cicli o un risultato atteso e avverte che la resistenza ai solventi da sola non dimostra il completo indurimento. La norma ISO 2836 riguarda la resistenza delle stampe a vari agenti, mentre la norma ISO 2812-1 riguarda la resistenza dei rivestimenti ai liquidi mediante immersione. Scegliere il documento che corrisponde alla domanda e alla struttura.
Come redigere una specifica riproducibile per alcol e soluzioni disinfettanti
Una specifica adeguata consente al fornitore, al laboratorio del marchio e all’ispettore indipendente di riprodurre lo stesso test di resistenza. Sostituire “resistente all’alcol” o “strofinare 100 volte” con i seguenti parametri controllati:
- Identità del campione: bottiglia finita, composizione del substrato/rivestimento/inchiostro, colore, lotto di produzione e se è piena o vuota.
- Condizionamento: il tempo trascorso dalla stampa, la temperatura e l’umidità (se controllate) ed eventuali processi di invecchiamento termico o esposizione alla formula prima della prova.
- Liquido di prova: composizione chimica, concentrazione, fornitore/grado o formula esatta commercializzata; specificare se il panno rimane imbevuto.
- Materiale di contatto: tessuto, feltro, dischetto di cotone o superficie abrasiva, con indicazione delle dimensioni e della frequenza di sostituzione.
- Variabili meccaniche: carico o forza, corsa, velocità e posizione. Specificare se un ciclo corrisponde a un passaggio singolo o a un movimento di andata e ritorno doppia sfregatura.
- Esposizione: conteggio ciclico o tempo di contatto, compresi i periodi di permanenza e i momenti in cui vengono effettuate le osservazioni.
- Accettazione: trasferimento di colore, variazione di lucentezza, sbavature, sollevamento dei bordi, substrato a vista, variazione della leggibilità e danni al rivestimento. Aggiungere foto di riferimento o uno standard di controllo.
- Campionatura: unità per lotto, sedi sottoposte a prova per ciascuna unità, esito delle prove distruttive e criteri per la ripetizione della prova o il rifiuto.
Definire i criteri di accettazione in base al rischio effettivo del prodotto. Un flacone di profumo ad alto contenuto alcolico, che potrebbe presentare perdite in corrispondenza di una giuntura aggraffata, richiede un approccio diverso rispetto a un flacone di shampoo da risciacquo. Le istruzioni fondamentali, le informazioni richieste dalla legge e i codici di tracciabilità necessitano di una protezione speciale. Nell’Unione Europea, l’articolo 19 del Regolamento sui cosmetici richiede che le informazioni relative al contenitore e all’imballaggio siano riportate con caratteri indelebili, facilmente leggibili e ben visibili. Negli Stati Uniti, le norme della FDA richiedono che le informazioni obbligatorie siano ben visibili e in evidenza; poiché la formulazione non è identica, è necessario verificare l’etichettatura specifica per ciascun mercato con un consulente in materia di normative.
Utilizza tre livelli di accettazione invece di un unico e vago “superato”
Un disegno tecnico o un accordo sulla qualità possono distinguere critico, funzionale e cosmetico risultati. La perdita delle avvertenze obbligatorie, delle informazioni sugli ingredienti, dell’identificazione del lotto o delle istruzioni d’uso può essere critica anche quando è interessata solo una piccola area. Una perdita che renda illeggibile l’identità del marchio o del prodotto costituisce un difetto funzionale. Una lieve variazione di lucentezza concordata, che lasci intatti il colore, i contorni e la leggibilità, può essere considerata di natura estetica, purché il campione approvato e le condizioni di osservazione lo consentano. Questa gerarchia impedisce a un fornitore di compensare una grave perdita di testo con un punteggio visivo generale.
Definire anche i tempi delle ispezioni. Testare i campioni di pre-produzione prima di firmare l’approvazione della decorazione, i primi pezzi all’avvio della linea, i campioni di produzione periodici dopo la finestra di condizionamento valida e le unità conservate dopo il relativo invecchiamento. Prelevare campioni all’inizio, a metà e alla fine della serie e da diverse cavità o lotti di rivestimento, laddove la tracciabilità lo consenta. Un singolo “campione di riferimento” realizzato sotto il controllo del laboratorio non è in grado di dimostrare che la finestra di produzione sia sotto controllo.
Se si utilizza una scala numerica, abbinarla a delle fotografie. Specificare se le valutazioni vengono assegnate immediatamente dopo l'esposizione o dopo un periodo di recupero, poiché alcune pellicole tendono temporaneamente ad ammorbidirsi o a sbiadire. Registrare sia la valutazione che la modalità di difetto — trasferimento, sbavature, distacco, scolorimento, perdita di lucentezza, screpolature o sollevamento del rivestimento — in modo che i dati di tendenza indichino un meccanismo piuttosto che diventare una serie di numeri inspiegabili.
Come proteggere correttamente le scritte e i loghi stampati
Adottare una gerarchia di misure di controllo. La protezione inizia con un’interfaccia stabile e un film correttamente polimerizzato; le barriere e il design della confezione vengono dopo.
- Progettare il sistema di base: approvare il tipo esatto di flacone/rivestimento, la serie di inchiostri, l’eventuale primer, il pretrattamento e il ciclo di polimerizzazione utilizzando campioni equivalenti a quelli di produzione.
- Proteggere la stampa da attacchi prevedibili: evitare che la fragranza fuoriesca al di sotto della piega di aggraffatura, dell’anello di contatto del collare della pompa, della piega da compressione, della guida del nastro trasportatore o del punto di pressione del cartone, qualora sia possibile riposizionare la grafica.
- Aggiungere una barriera compatibile solo dopo averne verificato la validità: Una vernice trasparente può migliorare la resistenza all'usura o agli agenti chimici, ma introduce nuove interfacce, variazioni di lucentezza e colore e requisiti di polimerizzazione. Non può però compensare una scarsa adesione della vernice di fondo.
- Proteggere durante il trasporto: Utilizzare vassoi, manicotti, divisori o fogli separatori adatti alle superfici che impediscano alle aree decorate di sfregare l’una contro l’altra. Verificare che i materiali di imballaggio non ostruiscano, non lascino impronte né trasferiscano additivi.
- Scegli un'altra decorazione quando le circostanze lo richiedono: Un'etichetta sensibile alla pressione con materiale frontale, adesivo e laminato di copertura di qualità certificata, una guaina termoretraibile, una decorazione in-mould, una stampa a caldo protetta, una marcatura o decorazione incisa o al laser sotto una parete esterna trasparente potrebbero adattarsi meglio ad alcuni progetti. Ciascuna alternativa richiede una propria valutazione in termini di compatibilità e leggibilità.
Tabella di risoluzione dei problemi relativi all'adesione dell'inchiostro sugli imballaggi cosmetici
| Modello di guasto | Ipotesi di grande rilevanza | Verifica e correzione |
|---|---|---|
| Stampa e stacca immediatamente con il nastro adesivo | Contaminazione; trattamento inadeguato/compromesso; inchiostro incompatibile; superficie superiore errata | Confrontare i campioni puliti con quelli di controllo non trattati; verificare la documentazione relativa alla resina/al rivestimento e al trattamento; effettuare una prova con l’inchiostro fornito dal produttore sulle bottiglie effettive |
| All'inizio supera il test, poi non lo supera dopo aver bevuto alcolici | Indurimento incompleto; indurente/rapporto errato; incompatibilità chimica; rivestimento ammorbidito | Verificare i dati relativi alla miscelazione, alla durata di lavorabilità e all’indurimento; confrontare i campioni di controllo invecchiati; ispezionare lo strato difettoso; testare gli inchiostri candidati completamente induriti con la formula effettiva |
| C'è solo un colore che non va bene | Pigmenti/additivi specifici per colore, spessore determinato dall’opacità, differenze nella miscelazione o nella polimerizzazione | Confrontare i registri di lotto, lo spessore del film e l'essiccazione in base al colore; ricertificare quella tonalità specifica anziché approvare in modo generico “la serie di inchiostri” |
| Si verifica un difetto in un solo lotto di bottiglie o in una sola cavità | Variazioni nella resina o negli additivi, distacco dallo stampo, ombre di lavorazione, contaminazione o geometria | Mappare i difetti per stampo/cavità/lotto; verificare le condizioni della superficie; controllare la movimentazione e l'accessibilità per il trattamento |
| Difetti a livello della spalla, della cucitura o del pannello incassato | Stampa/polimerizzazione/trattamento non uniformi; flessione locale; punto di contatto | Mappare l'esposizione dell'attrezzatura e il contatto con il pacco; regolare la zona di stampa, il dispositivo di fissaggio, il percorso di stampa o la geometria di polimerizzazione |
| Si sentono dei crepitii quando si stringe la bottiglia | Pellicola troppo fragile/spessa; inchiostro non adatto a substrati flessibili; polimerizzazione eccessiva | Eseguire il test di flessibilità dopo la polimerizzazione completa e il periodo di invecchiamento; verificare che l'inchiostro sia adatto a substrati flessibili e che lo spessore dello strato sia controllato |
| Supera i test di laboratorio, presenta segni di usura dovuti al trasporto | Il test non riproduce il contatto con il cartone, le vibrazioni, la polvere o il carico | Ricreare lo stack di contatti; verificare la direzione del danno; modificare i divisori/gli intercalari e aggiungere una simulazione di distribuzione |
| L'inchiostro e la lacca si staccano insieme | Problema di distacco tra rivestimento e bottiglia, non solo adesione della stampa | Mettere in quarantena il lotto di bottiglie rivestite; verificare la preparazione del rivestimento, la cottura e la composizione chimica; non risolvere il problema limitandosi a cambiare l'inchiostro |
Cosa bisogna fare quando un lotto di produzione risulta difettoso?
- Fermare e separare: Identificare le quantità stampate, non stampate, imballate e spedite. Proteggere i controlli conservati e non continuare a prelevare campioni in modo informale.
- Confermare il metodo: Verificare che il guasto sia riproducibile utilizzando il test scritto e un campione di controllo di cui è nota la correttezza. Controllare il tempo di condizionamento e l'identità del campione.
- Individuare il piano di rottura: Documentare le fotografie e ciò che è stato trasferito. Confrontare il nastro a secco, lo sfregamento a secco e l’esposizione a sostanze chimiche statiche per distinguere i diversi meccanismi.
- Verifica della tracciabilità: lotti di bottiglie/rivestimenti/inchiostri/indurenti, rapporti di miscelazione, timestamp, tempo di lavorabilità, operatore, impostazioni di trattamento, impostazioni di polimerizzazione e dati ambientali.
- Eseguire prove a una variabile: Ricorrere all’assistenza tecnica autorizzata fornita dai fornitori di inchiostri e di substrati/rivestimenti. Modificare una sola variabile controllata alla volta ed eseguire un nuovo test al termine del periodo di polimerizzazione valido.
- Approvare la rielaborazione prima di procedere con l'azione di massa: La rimozione del rivestimento, la pulizia con solventi, la sovrastampa o l’applicazione di un rivestimento trasparente possono causare opacizzazione, screpolature, deformazioni, contaminazione o indebolimento della confezione. Verificare l’aspetto, le dimensioni, la compatibilità, l’odore e le prestazioni funzionali su un lotto pilota.
- Colmare le lacune del sistema: aggiornare i disegni, le specifiche, i piani di controllo, i campioni di riferimento e le regole di controllo delle modifiche, in modo che la causa principale non possa ripresentarsi in modo impercettibile.
Non accettare come risposta definitiva la semplice affermazione di un fornitore del tipo “abbiamo aumentato la temperatura del forno”. Chiedete di conoscere il meccanismo del difetto, le prove ricavate da campioni equivalenti a quelli di produzione, il limite di controllo rivisto e la documentazione che attesti la conformità dei lotti futuri. In caso di modifiche relative allo strato di rivestimento, alla serie di inchiostri, alla resina, al rivestimento, all’indurente, allo stabilimento di stampa o al processo di polimerizzazione, stabilite se siano necessarie l’approvazione del marchio e la rivalidazione della compatibilità prima della produzione.
Lista di controllo per l'approvazione dell'adesione dell'inchiostro da parte dell'acquirente
- Identificare il materiale di cui è composta la bottiglia (resina o vetro) e ogni strato di rivestimento/primer presente sotto la stampa.
- Fornire la formula effettiva, i possibili percorsi di dispersione, l’esposizione durante la pulizia e i mercati di riferimento, nel rispetto della riservatezza.
- Approvare ogni colore e finitura decorativa su bottiglie identiche a quelle di produzione, non solo su una targhetta piatta.
- Definire il pretrattamento, il sistema di inchiostro, i prodotti ausiliari, l’essiccazione e il tempo minimo di condizionamento come parametri controllati.
- Utilizzare prove con nastro complementare, strofinamento a secco, strofinamento a umido/formula e prove di imballaggio/allineamento, con criteri di superamento definiti per iscritto.
- Garantire la tracciabilità per bottiglia, rivestimento e lotto di inchiostro e conservare i campioni approvati e quelli di produzione.
- Proteggere le informazioni critiche e garantire che le etichette specifiche per il mercato rimangano leggibili per tutta la durata di utilizzo prevista.
- È necessaria l'approvazione preventiva per qualsiasi modifica relativa a resine, rivestimenti, inchiostri, indurenti, stampanti, trattamenti o processi di polimerizzazione.
Per un progetto personalizzato, inviate a Boyu le informazioni relative al materiale della bottiglia, alla finitura superficiale, alla grafica, alla categoria di formulazione, al mercato di riferimento e ai rischi legati alla durata. Il nostro team potrà coordinare le prove di decorazione con la struttura della bottiglia e aiutarvi a definire i campioni di produzione da sottoporre ad approvazione. Discutete le vostre esigenze relative alla decorazione dei flaconi cosmetici prima che la finestra di stampa in blocco venga bloccata.
Domande frequenti
Il test 70% sull’alcol è sempre il test corretto da eseguire sulla stampa dell’etichetta della bottiglia?
No. Può rappresentare una sfida utile per alcuni prodotti o situazioni di pulizia, ma non è una specifica universale. È necessario individuare il rischio effettivo di esposizione e definire il tipo di alcol, la concentrazione, il panno, il grado di saturazione, il carico, la corsa, i cicli, il condizionamento e i criteri di superamento del test. È inoltre necessario testare la formula commercializzata nei casi in cui siano plausibili perdite o il contatto con il consumatore.
Un valore elevato in dyne garantisce una buona adesione dell'inchiostro?
No. L'energia superficiale influisce sul bagnamento, ma l'adesione dipende anche dalla presenza di impurità, dalle proprietà chimiche della superficie, dalla compatibilità dell'inchiostro, dallo spessore del film e dall'essiccazione. Le penne Dyne e le soluzioni sono sensibili alla tecnica di applicazione, alla presenza di impurità e al tempo trascorso. Utilizzatele per monitorare un processo convalidato, quindi confermate i risultati con prove di adesione e di resistenza all'uso.
Una mano di vernice trasparente impedirà che il logo si sbiadisca?
Se lo strato trasparente è compatibile e completamente indurito, può migliorare la resistenza all’abrasione o agli agenti chimici, ma crea un ulteriore strato e non è in grado di correggere in modo affidabile una scarsa adesione dell’inchiostro al substrato. Verificare l’aspetto, l’adesione tra gli strati, la resistenza della formulazione e l’indurimento sulla confezione specifica.
Perché si stacca solo un colore della stampa?
I colori appartenenti alla stessa famiglia di inchiostri possono differire per quanto riguarda la concentrazione di pigmenti, gli additivi, l’opacità, lo spessore del film e la risposta alla polimerizzazione. Il colore difettoso potrebbe inoltre essere stato miscelato o stampato separatamente. Verificare la conformità di ciascuna tonalità critica di produzione ed esaminarne i dati relativi al lotto, alla miscelazione, allo spessore del film e alla polimerizzazione.
È possibile riparare una stampa che si sta già staccando?
A volte, ma solo dopo una prova pilota controllata. La rimozione dell’inchiostro può danneggiare la plastica o il rivestimento a spruzzo; la sovrastampa potrebbe non aderire allo strato difettoso; e una mano di finitura potrebbe nascondere il problema anziché correggerne la causa. Isolare il lotto, identificare l’interfaccia, convalidare la rilavorazione proposta e ripetere i controlli relativi all’aspetto, alla compatibilità e al funzionamento.
Cerchi decorazioni in grado di resistere alla formula reale e alla catena di approvvigionamento?
Inviateci le specifiche relative alla struttura del flacone, alla grafica, alla categoria di formula e all'esposizione prevista. Boyu Packaging è in grado di coordinare la realizzazione di campioni di decorazione equivalenti a quelli di produzione e un piano di approvazione concordato prima della produzione in serie.
Contatta Boyu Packaging per informazioni sui test di adesione dell'inchiostro →
Fonti e riferimenti tecnici
Le norme definiscono metodi e limiti; le schede tecniche degli inchiostri si applicano esclusivamente ai sistemi indicati. Consultato il 5 ottobre 2026.
- ASTM D3359-23 — Misurazione dell'adesione mediante prova con nastro adesivo
- ISO 2409:2020 — Vernici e smalti: prova di resistenza al taglio trasversale
- ASTM D5264-98(2019) — Resistenza all'abrasione dei materiali stampati mediante il tester Sutherland Rub
- ASTM D5402-19(2024) — Prove di sfregamento con solventi per la valutazione della resistenza ai solventi dei rivestimenti organici
- ISO 2836:2021 — Resistenza delle stampe a vari agenti
- ISO 2812-1:2017 — Determinazione della resistenza ai liquidi: immersione
- LyondellBasell — Etichette autoadesive e inchiostri per contenitori in plastica
- Marabu — Scheda tecnica dell'inchiostro Glass Ink GL
- Nazdar — Inchiostro serigrafico per contenitori della serie 5100
- Nazdar — Far aderire l'inchiostro
- Sun Chemical — Risoluzione dei problemi relativi agli inchiostri: adesione
- Enercon — Utilizzo delle soluzioni Dyne e delle penne per misurare l'energia superficiale
- Regolamento (CE) n. 1223/2009 sui prodotti cosmetici, articolo 19
- FDA statunitense — Normativa sull'etichettatura dei cosmetici
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch