الإجابة المباشرة: تعمل الطباعة بالشاشة الحريرية على الزجاجات عن طريق دفع الحبر عبر المساحات المفتوحة لشبكة الاستنسل، بينما تدور الزجاجة الأسطوانية بالتزامن مع الشاشة. ولا تتحقق النتيجة المتينة من الحبر وحده، بل تتطلب سطح الزجاجة المناسب، والمعالجة المسبقة، ونظام الحبر، والاستنسل، والتثبيت، والمعالجة الحرارية، واختبار التحقق. عادةً ما يحتاج الزجاج إلى أسطح نظيفة للغاية وقد يحتاج إلى معالجة مسبقة باللهب أو باستخدام مادة السيلان؛ أما البلاستيك من نوعي البولي إيثيلين (PE) والبولي بروبيلين (PP) فيحتاج عادةً إلى تنشيط سطحي مدروس. يجب أن تتوافق درجة الحرارة والرطوبة مع ورقة البيانات الفنية للحبر المختار — وليس مع رقم واحد عام.
في هذا الدليل
كيف تتم عملية الطباعة بالشاشة الحريرية على الزجاجات؟
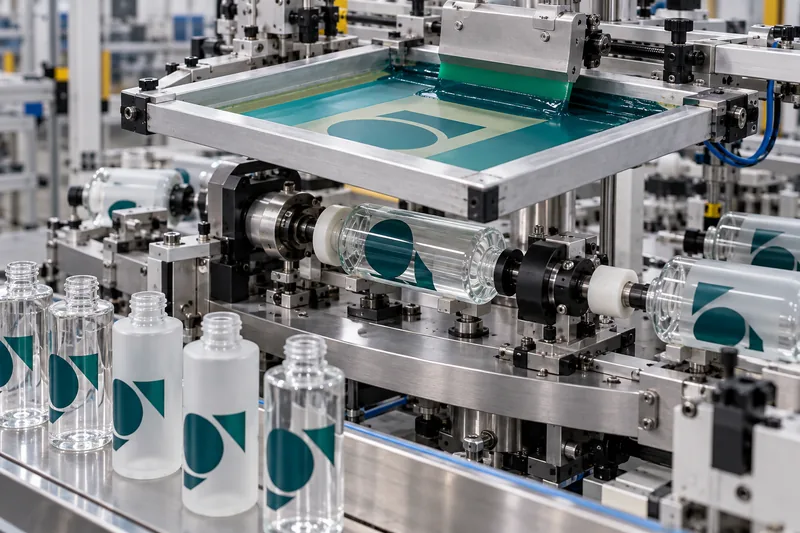
عادةً ما تكون شبكات “الطباعة الحريرية” الحديثة مصنوعة من مواد اصطناعية، لكن الاسم التقليدي لا يزال شائعًا. يتم فصل العناصر الفنية حسب اللون، وتُستخدم لإنشاء استنسل على شبكة مشدودة. تظل مناطق الصورة مفتوحة، بينما يتم حجب المناطق التي لا تحتوي على صورة. وأثناء الطباعة، تقوم ممسحة مصنوعة من البولي يوريثان بضغط الحبر عبر الشبكة المفتوحة ووضعه على الزجاجة.
يمكن للأجسام المسطحة أن تظل ثابتة، لكن الزجاجات المستديرة تتطلب حركة متزامنة. ويقوم عمود دوار أو بكرات أو جهاز تثبيت بتحديد موضع الزجاجة. وأثناء تحرك الشاشة، تدور الزجاجة بسرعة سطحية متطابقة. فإذا انزلقت الزجاجة، أو تباين محيطها، أو كان جهاز التثبيت غير مركزي، تتضاعف الخطوط، وتمتد الحروف، ولا تظهر الألوان اللاحقة بشكل صحيح.
ثم يتعين على الحبر أن يتحول من طبقة سائلة قابلة للطباعة إلى طبقة صلبة مقاومة. واعتمادًا على نوع الحبر، قد يحدث ذلك عن طريق البلمرة بالأشعة فوق البنفسجية أو بالأشعة فوق البنفسجية LED، أو تبخر المذيب، أو التشابك الكيميائي، أو التسخين الحراري، أو مزيج من هذه الطرق. ولا تعني عبارة “جاف عند اللمس” أنه قد تم معالجته بالكامل أو أنه مقاوم كيميائيًا.
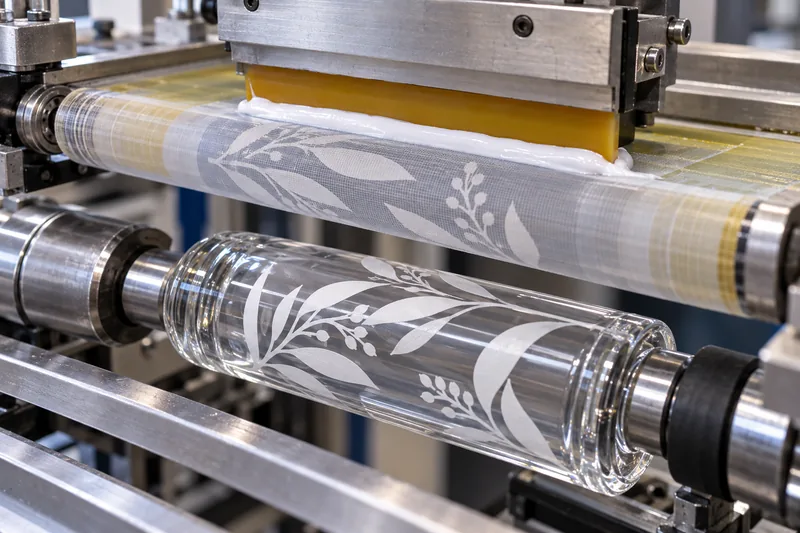
عملية الطباعة بالشاشة على الزجاجات بالكامل
1. تحديد مواصفات الزجاجة والاستخدام النهائي
يجب أن يكون لدى الطابعة معرفة بالسطح المراد الطباعة عليه — وليس مجرد معرفة بأنه “بلاستيك” أو “زجاج”. بالنسبة للبلاستيك، يشمل ذلك نوع الراتينج، ومستوى المحتوى المعاد تدويره، والمواد الملونة، ومواد فصل القوالب، وأي طلاء. أما بالنسبة للزجاج، فيشمل ذلك طلاء الطرف البارد، واللون المرشوش، والتشطيب الباهت، وأي زخرفة أخرى تقع تحت الطباعة. كما يجب على الفريق تحديد تركيبة الحشوة، ومدة الصلاحية المتوقعة، والتعرض في الحمام أو أثناء السفر، والأسواق المستهدفة، وما إذا كانت الزجاجة ستتعرض للضغط أو الغسل أو التعامل معها بينما توجد مواد كحولية أو زيوت أو واقيات شمسية على يدي المستخدم.
2. فصل العناصر التصميمية وتحديد منطقة الطباعة
عادةً ما يتطلب كل لون محدد فصلًا فنيًّا خاصًّا به، وشاشةً، ومحطةً أو مرحلةً مطبعيةً خاصةً به. يتطلب النص الدقيق المقلوب، والألوان النصفية، والرسومات الملتفة تحكمًا أكبر مقارنةً بشعار كبير ذي لون موحد. يجب أن تتجنب المنطقة المزخرفة التناقص الحاد في القطر، وخطوط فصل القوالب، والنقش، والتغيرات المفاجئة في القطر. غالبًا ما تكون فجوة التماس مطلوبة لأن الشاشة الأسطوانية لا يمكنها الطباعة بشكل مثالي عبر تداخل البداية والنهاية الخاص بها.
3. تجهيز الشاشة والتثبيت
يحدد عدد خيوط الشبكة، وسماكة القالب، والشد، وصلابة الممسحة سماكة طبقة الحبر ووضوح الصورة. يجب أن تقوم وحدة التثبيت بتحديد موضع الزجاجة استنادًا إلى نقاط مرجعية قابلة للتكرار ودعمها دون أن تتعرض للتشوه. يجب أن تقوم الطابعة باختبار الزجاجة الحقيقية المستخدمة في الإنتاج، وليس رسمًا مثاليًّا، لأن سماكة الجدران، والبيضاوية، وارتفاع القاعدة يمكن أن تؤثر على الدوران.
4. التنظيف والمعالجة المسبقة
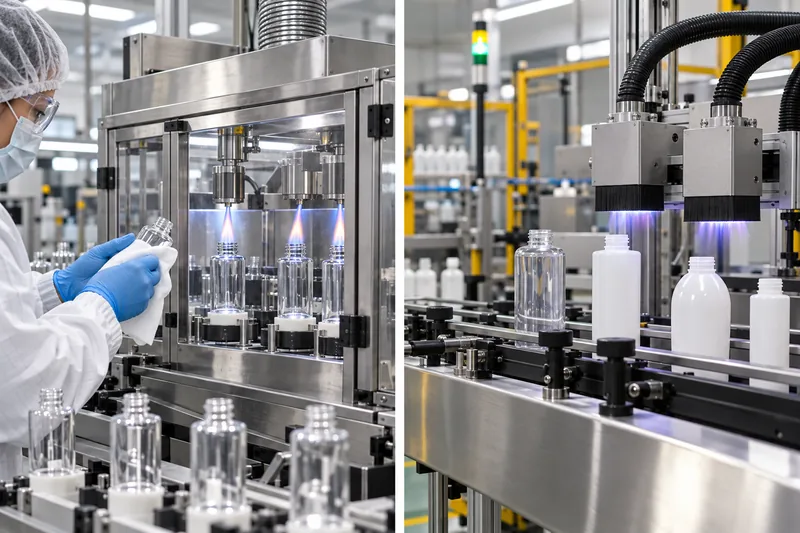
يمكن أن يتسبب الغبار والزيت والسيليكون وبصمات الأصابع والتكثف وبقايا مادة فصل القوالب في ظهور ثقوب دقيقة أو فشل تام في الالتصاق. ويُعد التنظيف والمعالجة المسبقة عمليتين منفصلتين: حيث يزيل التنظيف التلوث؛ بينما تعمل المعالجة باللهب أو الكورونا أو البلازما أو المعالجة الكيميائية على تغيير السطح بحيث يتمكن الحبر من الترطيب والالتصاق. يجب قياس طاقة السطح قرب مرحلة الطباعة لأن تأثير المعالجة قد يتلاشى أثناء التخزين.
5. خلط الحبر وتجهيزه
يجب ضبط درجة حرارة الحبر والزجاجات ضمن النطاق المسموح به لدرجة حرارة الغرفة، وخلط الصبغة جيدًا، وإضافة المُخفف أو المُصلب أو مُحسّن الالتصاق المسموح به من قبل مورد الحبر فقط. قم بتسجيل رقم الدفعة ونسبة الخلط والوقت ومدة الصلاحية. قد يؤدي التخفيف غير المنضبط إلى تحسين قابلية الطباعة لبضع دقائق، مع تقليل التعتيم، والتصلب، ووضوح الحواف، والمقاومة الكيميائية.
6. الطباعة، والتجفيف بالضوء، ومحاذاة الصور
الموافقة على عينة أولية من حيث الموضع واللون والشفافية وجودة الحواف والخطوط. تتطلب الزجاجات متعددة الألوان اتجاهًا ثابتًا وعملية معالجة وسيطة كافية حتى لا يؤدي الطباعة التالية إلى إزالة اللون السابق أو تلطيخه. كما أن المعالجة المفرطة بين الألوان قد تقلل من التماسك بين الطبقات في بعض أنظمة الأشعة فوق البنفسجية؛ لذا فإن نطاق الطباعة المتراكبة الذي يحدده مورد الحبر له أهمية كبيرة.
7. المعالجة النهائية، والتحضير، والتحقق
يجب قياس شدة الأشعة فوق البنفسجية، والجرعة، وطيف المصباح، والمسافة — أو مدة التسخين في الفرن ودرجة حرارة الزجاجة — ولا يجب التقدير بناءً على سرعة الناقل وحدها. اترك الطباعة تبرد، وفي حالة الأنظمة ثنائية المكونات أو التي تعتمد على المذيبات، انتظر فترة التشابك المحددة قبل إجراء الاختبار النهائي. تشير شركة «نازدار»، على سبيل المثال، إلى أن حبر الحاويات 5100 القائم على المذيبات الخاص بها يصل إلى خصائصه النهائية بعد خمسة إلى سبعة أيام من التجفيف. هذا التأخير خاص بهذا المنتج تحديدًا، لكنه يوضح سبب أن إجراء اختبار الشريط اللاصق فورًا قد يعطي صورة خاطئة عن الأداء النهائي.
الطباعة بالشاشة على الزجاج مقابل البلاستيك
تتشابه آليات الطباعة، لكن مشكلة الالتصاق تختلف. فالزجاجة الزجاجية يمكنها تحمل بعض عمليات المعالجة بالحرارة العالية التي من شأنها تشويه البلاستيك؛ أما البولي أوليفينات ذات الطاقة السطحية المنخفضة فتحتاج إلى تنشيط؛ ويجب التعامل مع الزجاجة الزجاجية المطلية على أنها ركيزة مطلية لأن الحبر يلتصق بالطلاء، وليس بالزجاج مباشرةً.
| نقطة القرار | ما الفرق بين الزجاج والبلاستيك؟ |
|---|---|
| السطح | الزجاج: تكون قابلة للالتصاق كيميائيًا عندما تكون نظيفة، لكن الطلاءات الموجودة على الأطراف الباردة، والسيليكون، والشحوم، وطلاء الرش قد تعيق عملية الالتصاق. البلاستيك: تختلف خصائص كل من البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين منخفض الكثافة (LDPE) والبولي بروبيلين (PP)؛ وعادةً ما يتطلب كل من البولي بروبيلين (PP) والبولي إيثيلين (PE) عملية تنشيط. |
| المعالجة المسبقة | الزجاج: قد يُطلب إجراء التنظيف بالإضافة إلى المعالجة باللهب أو بالسيلان أو من نوع «بايروسيل» لبعض أنظمة الحبر/الطلاء. البلاستيك: يُعد المعالجة باللهب الخاضع للتحكم أو المعالجة بالكورونا أو البلازما أمرًا شائعًا، مع التحقق من مستوى الداين قبل الطباعة. |
| الحبر والتصلب | الزجاج: تتوفر أحبار زجاجية تعمل بالأشعة فوق البنفسجية، وأحبار ثنائية المكونات، وأحبار تُعالج بالحرارة. البلاستيك: يجب أن يتوافق الحبر تمامًا مع نوع الراتنج وأن يظل مرنًا بدرجة كافية لتسحيب الزجاجة؛ كما يجب ألا تؤدي درجة حرارة المعالجة إلى تشويه العبوة. |
| الخلل الرئيسي | الزجاج: التلوث أو استخدام طلاء/حبر غير متوافق. البلاستيك: طاقة سطحية غير كافية، أو تدهور المعالجة، أو تباين في نوعية الراتنج، أو انثناء الزجاجة، أو تشوهها بسبب الحرارة. |
| التحقق من الصحة | وكلاهما يتطلب إجراء اختبارات الالتصاق ومقاومة التآكل ومقاومة التركيبة. كما يحتاج البلاستيك إلى اختبارات الضغط والانثناء عند الاقتضاء؛ وينبغي فحص الزخارف الزجاجية بعد عمليات المعالجة الحرارية والطلاء. |
للحصول على نظرة أوسع على الركيزة نفسها، قارن بين أعمال «بويو» العبوات الزجاجية لمستحضرات التجميل و زجاجة تجميلية بلاستيكية الخيارات. إذا كانت الزجاجة لا تزال قيد التطوير، فإن عملية تصنيع زجاجات العطور الزجاجية يوضح ذلك سبب ضرورة التحكم في التباين في الأبعاد وطلاءات الأسطح قبل البدء في أعمال التزيين.
كم عدد الألوان التي يمكن طباعتها على زجاجة؟
لا يوجد حد أقصى عام. يُعد اللون المحدد الواحد هو الأبسط والأكثر مرونة. ويُعد استخدام لونين أو ثلاثة ألوان محددة أمرًا معتادًا على المعدات المناسبة، في حين يمكن إنتاج أربعة ألوان أو أكثر عندما تحتوي الآلة على عدد كافٍ من المحطات، وتتمتع الزجاجة بخاصية توجيه موثوقة، ويقبل التصميم الفني التفاوت المسموح به في التسجيل. وعادةً ما يتطلب كل لون محدد شبكة طباعة ومرورًا منفصلين.
توجد أيضًا طباعة الشاشة بأربعة ألوان — حيث يتناول المعيار ISO 12647-5 التحكم في عملية الطباعة بالشاشة بأربعة ألوان — لكن هذا المعيار لا يمثل اعتمادًا خاصًا بالزجاجات. في حالة الزجاجات الصغيرة المنحنية، قد تجعل نقاط الألوان النصفية والتناقص التدريجي وموضع اللحام والتسجيل عملية الطباعة أقل تسامحًا مقارنةً بالرسومات ذات الألوان المحددة. وينبغي على العلامات التجارية التي تسعى إلى الحصول على تأثيرات فوتوغرافية أن تقارن بين الطباعة بالشاشة الحريرية وطرق نقل الحرارة والملصقات الحساسة للضغط أو الطباعة الرقمية المباشرة، بدلاً من الافتراض بأن استخدام المزيد من الشاشات الحريرية هو الخيار الأفضل دائمًا.
قاعدة فنية تمنع المفاجآت المكلفة
اطلب من المورد تحديد محيط الطباعة، وفجوة التماس، وتفاوت التسجيل، والعرض الأدنى للخطوط الموجبة والمعكوسة، وتسلسل الألوان على الرسم المعتمد. اعتمد عينات الإنتاج الفعلية في ظل الإضاءة المقصودة؛ حيث إن الصورة المعروضة على الشاشة أو النسخة التجريبية الرقمية لا يمكنها إظهار التعتيم، أو لمعان السطح، أو سماكة الحبر الملموسة بدقة.
ما هي درجة الحرارة والرطوبة المطلوبتين؟
لا توجد إجابة واحدة شاملة. فالبيئة المناسبة تتحدد بناءً على ورقة البيانات الفنية للحبر، والمواد الكيميائية المستخدمة في صناعة الشاشة، والركيزة. والهدف هو الحصول على لزوجة ثابتة، وعدم حدوث تكاثف، والتحكم في تبخر المذيبات أو التعرض للأشعة فوق البنفسجية، وهواء نقي، وعملية معالجة قابلة للتكرار.
| مثال منشور | التفسير الصحيح |
|---|---|
| حبر Nazdar 2300 UV/UV-LED: 18–32 درجة مئوية | يحدد المورد درجة حرارة الحبر المثلى للطباعة والتجفيف بما يتراوح بين 65 و90 درجة فهرنهايت (18–32 درجة مئوية). فكلما انخفضت درجة حرارة الحبر، زادت لزوجته؛ أما إذا ارتفعت درجة حرارته، فقد يفقد دقة التفاصيل. ويُعد هذا النطاق خاصًّا بهذا الحبر بعينه، وليس قاعدة عامة تُطبق في جميع غرف الطباعة. |
| مثال على Marabu MGHT: 20–25 درجة مئوية و45–60% رطوبة نسبية | هذه هي الشروط المثالية المحددة للطباعة باستخدام حبر الزجاج المقاوم للحرارة العالية. ولا ينبغي تطبيقها على أي حبر آخر يعمل بالأشعة فوق البنفسجية أو بالمذيبات دون موافقة المورد. |
| منطقة العمل بالأشعة فوق البنفسجية | تحكم في ضوء النهار المتسرب والأشعة فوق البنفسجية، لأنها قد تؤدي إلى بدء عملية تجفيف الحبر على الشاشة. احرص على تغطية الحبر، واستخدم المرشحات المناسبة حيثما يُنص على ذلك، وراقب إنتاجية المصباح بدلاً من الاعتماد فقط على عدد ساعات تشغيله. |
يتضمن سجل الإنتاج المفيد درجة حرارة الغرفة والرطوبة النسبية؛ ودرجة حرارة الزجاجة والحبر؛ ورقم دفعة الحبر ووقت الخلط؛ ونتيجة اختبار الداين؛ والشبكة، والاستنسل، والممسحة؛ وسرعة المطبعة والضغط؛ وشدة الأشعة فوق البنفسجية وجرعتها أو معلمات الفرن؛ ونتائج الفحص. يجب ترك الزجاجات التي تم نقلها من مستودع بارد لتتوازن حرارياً حتى لا يتحول التكثف غير المرئي إلى عيب في الالتصاق.
يُعد التحكم في الغبار أمرًا لا يقل أهمية عن درجة الحرارة. يجب فصل بخاخات السيليكون ومواد التشحيم وعوامل إزالة القوالب عن منطقة الطباعة. اتبع ورقة بيانات السلامة الخاصة بكل حبر فيما يتعلق بالتهوية ومعدات الحماية الشخصية وقابلية الاشتعال والحماية من الأشعة فوق البنفسجية. يُفضل أن تكون الطباعة المتصلبة خالية من الرائحة، لكن الرائحة وحدها لا تُعد دليلاً على التصلب الكامل.
كيفية جعل الطباعة على الزجاجات متينة ومقاومة للتقشر
“ينبغي تحويل عبارة ”لن يتلاشى» إلى معايير قبول قابلة للاختبار. فزجاجة الشامبو في الحمام وزجاجة العطر والبخاخ الذي يحتوي على الكحول لا تتعرض لنفس المواد الكيميائية أو نفس طرق الاستخدام. وتُعد العوامل التالية هي الأكثر تأثيرًا:
- قم بتثبيت الركيزة. حدد نوع الراتينج الفعلي، ومستوى المحتوى المعاد تدويره، واللون، والطلاء الزجاجي أو الطلاء بالرش. قد يتطلب أي تغيير تحت الطباعة إعادة التحقق من الصحة.
- قياس المعالجة المسبقة. لا تقبل عبارة “معالج باللهب” كدليل. فعلى سبيل المثال، يُوصى بالنسبة لحبر Nazdar UV المخصص للحاويات أن تبلغ قوة التماسك بين البولي إيثيلين (PE) والبولي بروبيلين (PP) 44 داين/سم على الأقل؛ وقد يتطلب حبر آخر مستوىً مختلفًا.
- استخدم نظام حبر متوافق. يجب أن تكون الحبر، والمحفز، والمخفف، والطلاء التمهيدي، والطلاء الشفاف للطباعة النهائية من تركيبة معتمدة. وقد يؤدي الطلاء الشفاف إلى تحسين مقاومة التآكل، لكنه لا يمكنه تعويض ضعف التصاق الطبقة الأساسية.
- مراقبة الطبقة والتصلب. الطبقة المودعة باستخدام الشبكة، والاستنسل، والممسحة، والتحكم في درجة حرارة الحبر. بالنسبة للأحبار فوق البنفسجية، قم بقياس شدة الإشعاع وجرعة الطاقة. قد يؤدي عدم اكتمال المعالجة إلى ضعف الالتصاق، والتكتل، وانبعاث الروائح الكريهة، وضعف المتانة؛ في حين أن المعالجة المفرطة قد تقلل من المرونة أو الترابط بين الطبقات في بعض الأنظمة.
- انتظر قبل إصدار الحكم النهائي. قم بتبريد المطبوعات التي تحتوي على الأشعة فوق البنفسجية قبل اختبارها، واحرص على الالتزام بفترة الترابط الكاملة للأحبار ثنائية المكونات أو الأحبار التي تحتوي على مذيبات.
- اختبر حالة الاستخدام الفعلية. يجب الجمع بين الفحص البصري واختبارات مقاومة الخدش/التآكل، واختبارات التصاق الشريط اللاصق أو الخطوط المتقاطعة، والتعرض للماء والرطوبة، واختبارات الفرك أو الغمر باستخدام التركيبة الفعلية والملوثات المحتملة. كما يجب اختبار الضغط أو الثني في حالة الزجاجات القابلة للتشوه.
تحدد المواصفة ASTM D3359 طرقًا معتمدة لاختبار الشريط اللاصق، لكن ASTM تشير أيضًا إلى بعض القيود: حيث يؤثر إعداد السطح وأسلوب المشغل على النتيجة، كما أن هذه الطرق تم تطويرها في المقام الأول للطلاءات المطبقة على ركائز معدنية. استخدم طريقة موثقة ومستوى قبول متفق عليه بين المشتري والمورد؛ ولا تعتبر اختبار سحب الشريط اللاصق المرتجل بمثابة شهادة عامة. دليل Boyu لـ الاختبارات المطلوبة لزجاجات مستحضرات التجميل يوضح كيف تندرج عمليات فحص التزيين ضمن خطة أوسع نطاقًا لتأهيل الحزم.
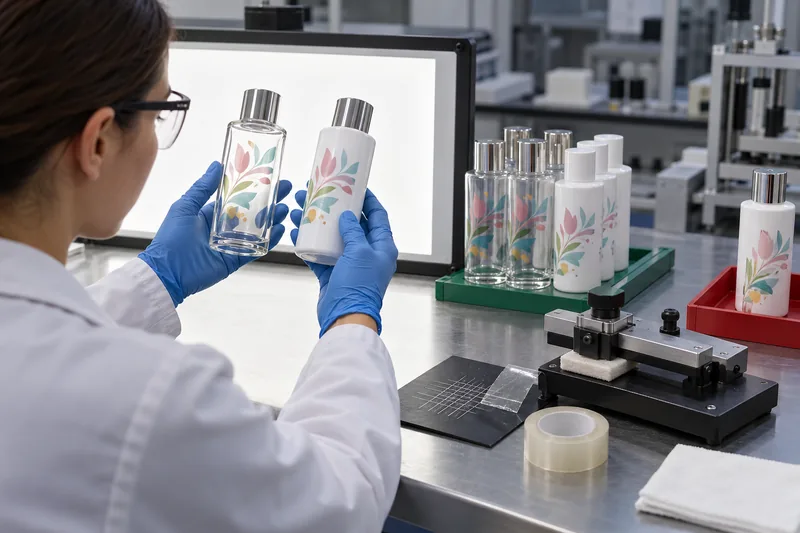
عيوب الطباعة بالشاشة على الزجاجات: الأسباب والإجراءات التصحيحية
| عيب | الأسباب المحتملة والاستجابة المنضبطة |
|---|---|
| تقشر الحبر في اختبار الشريط اللاصق أو اختبار الخدش | تحقق من نوع الركيزة، والتلوث، ومستوى الداين، وعمر المعالجة، وتوافق الحبر، ونسبة المحفز، وطاقة المعالجة، والوقت المنقضي منذ بدء عملية التشابك. قم بعزل الدفعة؛ ولا تقم ببساطة بزيادة قوة اللهب أو المصباح قبل تحديد سبب الفشل. |
| العيون السمكية، الثقوب الدقيقة، أو الفراغات | احترس من وجود السيليكون أو الزيت أو الغبار أو الرطوبة أو سوء الترطيب أو احتباس الهواء. قم بتنظيف الخط والتركيبات، وتحقق من طاقة السطح، وقم بالتحكم في الرذاذ الموجود في المنطقة المجاورة. نادرًا ما يؤدي استخدام المزيد من الحبر إلى حل مشكلة التلوث. |
| حواف غير واضحة أو تلطخ | تحقق من انزلاق الزجاجة، والضغط المفرط للممسحة، وانخفاض لزوجة الحبر، وضبط المسافة بين الشاشة والزجاجة، وتلف القالب، وعدم كفاية المعالجة بالتجفيف السريع. أعد ضبط درجة الحرارة والإعدادات الميكانيكية المعتمدة. |
| تداخل الصور أو سوء محاذاة الصور | افحص نقطة الإحداثيات المرجعية، وبيضاوية الزجاجة، وانحراف المغزل، وشد الشبكة، وموضع التوقف، وعملية المعالجة بين الألوان. افصل التباين في أبعاد الزجاجة عن التباين في المطبعة قبل تعديل التصميم. |
| انخفاض درجة التعتيم أو تباين الألوان | تحقق من خلط الأصباغ، واللزوجة، ودرجة حرارة الحبر، وشبكة الطباعة، وسماكة القالب، وحالة الممسحة، ووزن الطبقة، ولون خلفية الزجاجة. قارن النتائج مع النموذج الأصلي الفعلي تحت إضاءة محددة. |
| يجف الحبر أو يتصلب في الشاشة | بالنسبة للأحبار التي تحتوي على مذيبات، تحقق من معدل التبخر، وفترات التوقف، واختيار المُخفف. أما بالنسبة للأحبار التي تعمل بالأشعة فوق البنفسجية، فقم بإزالة الأشعة فوق البنفسجية أو ضوء النهار المتسرب، واحرص على إبقاء الحاويات مغطاة. قم بالتنظيف باستخدام المنظف المعتمد قبل أن يتلف الاستنسل. |
| تظهر شقوق عند الضغط على الزجاجة | قد تكون طبقة الحبر هشة جدًّا، أو مفرطة التصلب، أو سميكة جدًّا، أو غير مناسبة لهذا النوع من الراتنج، مما يؤدي إلى تشوهها. يجب اختيار نظام حبر أكثر مرونة واختبار الزجاجات المملوءة من خلال دورات الضغط المتوقعة. |
ماذا يجب أن تفعل عندما تكون الطباعة خاطئة؟
أوقف العملية، وحدد الفترة الزمنية المتأثرة، وقم بعزل الزجاجات. يجب أن تتم الموافقة على إعادة العمل من قِبل قسم الجودة، وأن يتم التحقق من صحتها على السطح المُزخرف الفعلي. فقد يؤدي الإصلاح الناجح من الناحية البصرية إلى إضعاف قوة الالتصاق، أو الإضرار بالطلاء، أو التسبب في تشققات ناتجة عن الإجهاد.
| حالة الطباعة | التصرف العملي |
|---|---|
| رطبة أو لم تجف بعد | قد يزيل المنظف المعتمد من المورد الحبر شريطة ألا يتسبب في تشقق البلاستيك أو تلف الطلاء. ثم قم بالتنظيف، وأعد المعالجة إذا لزم الأمر، ولا تقم بإعادة الطباعة إلا بعد اجتياز الطبعة التجريبية لاختبارات الالتصاق والمظهر. |
| تم تجفيفها على زجاج عاري | قد يكون من الممكن إجراء عملية إزالة الطلاء الكيميائية أو الميكانيكية بطريقة محكومة، لكنها قد تؤدي إلى خدش الزجاج أو ترك بقايا أو تغيير الطلاء. يجب التحقق من صحة طريقة إزالة الطلاء وفحص كل زجاجة تمت إعادة معالجتها. |
| مُعالجة على البلاستيك أو الزجاج المطلي | غالبًا ما تؤدي الإزالة القوية إلى إتلاف الركيزة أو الطبقة الأساسية. وغالبًا ما يكون رفض العمل أكثر أمانًا وأقل تكلفة من التسبب في عيب خفي في المتانة. لا تقم بإعادة التسخين باللهب أو إعادة التسخين في الفرن دون اتباع نطاق إجرائي معتمد. |
| الطباعة فوق النص أو التغطية | لا تستخدم إلا بعد التحقق من صحة التصميم الفني المنقح، وسمك الطبقة، واللون، والتصاق الطبقات البينية، وعملية المعالجة. ولا يُقبل إخفاء أي خطأ إذا ظلت الطبعة الأصلية مرئية أو إذا أدت الطبقة الإضافية إلى تقليل المرونة. |
قائمة مراجعة لموافقة المشتري
- حدد التركيب الدقيق للزجاجة، سواء كانت مصنوعة من الراتينج أو الزجاج أو الطلاء، واحظر إجراء أي تغييرات غير معتمدة.
- الموافقة على رسم الزخرفة المُحدَّد الأبعاد، وعينة اللون من «بانتون» أو العينة المادية، وفجوة التماس، وتفاوت التسجيل.
- اطلب تقديم أدلة بشأن فئة الحبر وطريقة المعالجة وأعمال المعالجة المسبقة؛ ولا يلزم تقديم تفاصيل عن التركيبة المسجلة كملكية خاصة، ولكن يلزم توفير إمكانية التتبع.
- تحديد معايير المظهر الخاصة بالثقوب الدقيقة، والتلوث، والعتامة، والموضع، واللون.
- تحديد اختبارات الالتصاق، والاحتكاك، والخدش، والتركيبة، والرطوبة، والضغط، مع تحديد مدة التكييف ومعايير النجاح/الفشل.
- يجب الموافقة على عينات التوافق المزخرفة والمملوءة قبل بدء الإنتاج الضخم — وليس فقط على العينات الذهبية الفارغة.
- يلزم الحصول على موافقة مسبقة، وإجراء فحوصات دورية أثناء العملية، وتحديد الدُفعات، والاحتفاظ بعينات.
- اتفقوا مسبقًا على كيفية التعامل مع إعادة العمل، والفرز، والاستبدال، والموافقة على الانحرافات.
الأسئلة الشائعة
هل الطباعة بالشاشة مقاومة للماء؟
يمكن أن تكون مقاومة للماء عندما تكون الطبقة الأساسية والمعالجة المسبقة والحبر وعملية المعالجة صحيحة، لكن وصفها بأنها “مقاومة للماء تمامًا” لا يحدث تلقائيًّا. يجب اختبار الزجاجات المملوءة بعد تعريضها لفترة طويلة للماء والرطوبة، مع إجراء اختبار الفرك وهي مبللة إذا كان ذلك يتوافق مع ظروف الاستخدام.
هل يمكن لنفس الحبر طباعة الزجاجات والبلاستيكية على حد سواء؟
تُدرج بعض سلاسل أحبار العبوات عدة أنواع من الأسطح، ولكن لا ينبغي الافتراض بأن تركيبة واحدة وظروف معالجة واحدة مناسبة لكل نوع من أنواع طلاء الزجاج أو البولي إيثيلين تيريفثالات (PET) أو البولي إيثيلين عالي الكثافة (HDPE) أو البولي بروبيلين (PP). فكل تركيبة تتطلب إجراء تجارب أولية واختبارات للاستخدام النهائي.
لماذا تنجح عملية الطباعة بالشاشة في المصنع ثم يتقشر الطلاء لاحقًا؟
تشمل الأسباب المحتملة: عدم اكتمال الترابط المتشابك، وتأثير التركيبة الكيميائية، والرطوبة، وتدهور جودة المعالجة، والتباين في الركيزة أو الطلاء، وانثناء الزجاجة، وإجراء الاختبار قبل أن تصل الحبر إلى خصائصه النهائية. وتساعد العينات المحفوظة وبيانات العملية المسجلة في التمييز بين الشيخوخة والانحراف في الإنتاج.
هل الحبر فوق البنفسجي أفضل دائمًا من الحبر المذيب أو الحبر ثنائي المكونات؟
لا. يمكن للأشعة فوق البنفسجية أن تؤدي إلى التصلب السريع وتدعم كفاءة الإنتاج، ولكن يجب التحكم في طيف الضوء الصادر عن المصباح، والتظليل، وسماكة الطبقة، وقوة الالتصاق. وقد تكون الأنظمة التي تعتمد على المذيبات أو المكونات الثنائية مناسبة لبعض الأسطح أو لأهداف مقاومة معينة. وأفضل نظام هو ذلك الذي تم التحقق من صلاحيته على الزجاجة والتركيبة الفعليتين.
هل تحتاج إلى تجربة تصميم الزخرفة على الزجاجة الفعلية؟
يرجى إرسال مواد الزجاجة، والتصميم الفني، وعدد الألوان، وتركيبة المحتوى، ونتائج الاختبارات المستهدفة إلى شركة «بويو باكاجينغ». يمكننا تقييم المساحة القابلة للطباعة، ومسار الزخرفة، وخطة التحقق من العينات قبل تثبيت مواصفات الإنتاج.
المصادر والمراجع الفنية
المعلمات المذكورة أعلاه هي أمثلة مأخوذة من أنظمة محددة. يجب دائمًا الرجوع إلى ورقة البيانات الفنية وورقة بيانات السلامة الحالية الخاصة بالحبر الذي تم شراؤه فعليًّا.
- ورقة البيانات الفنية لسلسلة أحبار الشاشة Nazdar 2300 UV/UV-LED.
- حبر الشاشة للحاويات من سلسلة Nazdar 5100.
- Nazdar: حبر الحاويات المقاوم للأشعة فوق البنفسجية، والتصاق الطبقات البينية، والمعالجة باللهب.
- ورقة البيانات الفنية لمنتج «مارابو ألترا غلاس UVGL».
- ورقة البيانات الفنية لزجاج «مارابو مارا» (MGHT).
- ASTM D3359-23، قياس قوة الالتصاق باختبار الشريط اللاصق.
- ISO 12647-5:2015، مراقبة العمليات في الطباعة بالشاشة الحريرية.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch