













Respuesta directa: Elija un fabricante de bolsas con boquilla solo después de que demuestre cinco aspectos específicos para su producto: identidad legal y de producción trazable; especificación controlada de la película, la boquilla y la tapa; compatibilidad con el contenido, la línea de llenado y el proceso térmico; sellado y rendimiento de fugas repetibles; y documentación para el mercado de destino. Considere los certificados, las muestras y los precios bajos como evidencia para investigar, no como sustitutos de una prueba piloto con el producto lleno. Califique el empaque como un sistema integral y luego compare a los proveedores restantes en función del costo de entrega aceptado, la cantidad mínima de pedido (MOQ), la capacidad y el servicio.
Esta guía está dirigida a propietarios de marcas, importadores, envasadores por contrato y equipos de compras que adquieren bolsas con boquilla personalizadas para alimentos, bebidas, productos para mascotas, recargas de cosméticos o líquidos domésticos. Los ejemplos normativos son una guía práctica para la adquisición de productos, no asesoramiento legal.
Utilice cinco puertas de aprobación/rechazo antes de comparar precios.
Una muestra pulida puede elaborarse a mano en condiciones ideales. Un certificado solo cubre una planta o una actividad limitada. Ninguno de los dos garantiza que miles de bolsas resistirán su producto, llenador y ruta de distribución. Comience con cinco puntos de control innegociables; evalúe las preferencias comerciales solo después de superar cada punto.
Entidad jurídica, sede y alcance
Lista de materiales y planos controlados
Producto, proceso y mercado
Juntas, boquilla y distribución
Trazabilidad y control de cambios
Puerta 1: verificar quién fabrica qué
Compare la cotización, la licencia comercial, el beneficiario bancario, la dirección de la fábrica, el informe de auditoría y el titular del certificado. Pregunte qué pasos se realizan en ese sitio: extrusión de película, impresión, laminación, curado, corte, fabricación de bolsas, moldeo de boquillas, inserción de boquillas y pruebas de laboratorio. La subcontratación no es automáticamente un problema, pero la subcontratación no revelada dificulta la trazabilidad y complica la investigación de la causa raíz.
Puerta 2: bloquear una especificación exacta y con control de revisiones.
“Bolsa de PET/PE, apta para uso alimentario” no es una especificación. La lista de materiales controlada debe identificar cada capa de película o familia de resina, espesor nominal, adhesivo y requisito de curado, lado impreso, capa en contacto con alimentos, resina de boquilla y tapa, plano de ajuste, característica de tapa/a prueba de manipulación, plano de la bolsa, geometría del sello y tolerancias acordadas. Indique que ninguna resina, película, adhesivo, tinta, accesorio, subcontratista o sitio de proceso puede cambiar sin aprobación por escrito y, cuando corresponda, revalidación.
Puerta 3: comprobar la compatibilidad con el uso real
Proporcione al proveedor la composición química del producto, la viscosidad a una temperatura determinada, el tamaño de partícula, la temperatura de llenado, el programa de llenado en caliente o esterilización, las condiciones de almacenamiento, la vida útil prevista y el mercado de destino. Las autorizaciones de contacto con alimentos están vinculadas a las sustancias y las condiciones de uso previstas; en Estados Unidos, por ejemplo, una notificación de contacto con alimentos eficaz puede ser específica para el fabricante y las limitaciones de uso.[1] Por lo tanto, una declaración genérica sobre "material aprobado por la FDA" es incompleta.
Puerta 4: validar la integridad del cuerpo de la bolsa, la soldadura y el cierre.
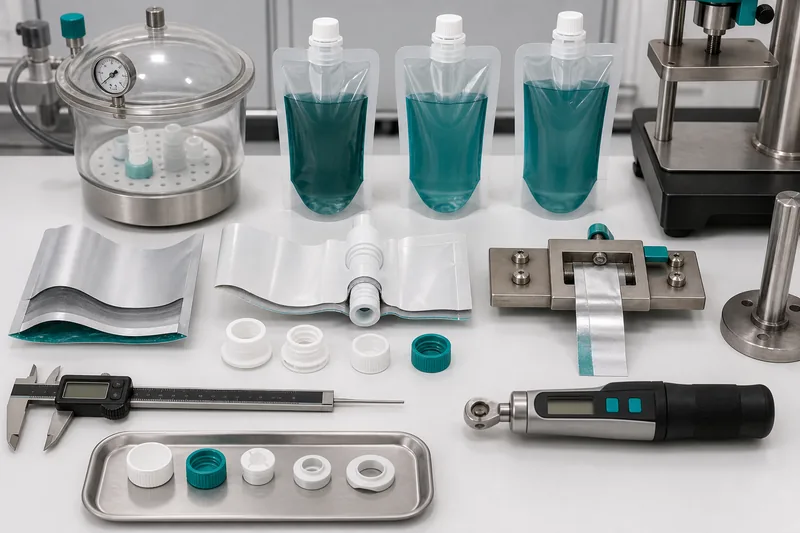
La vía de fuga crítica suele ser la transición de la película flexible al ajuste rígido. Se requieren pruebas de bolsas representativas de la producción, no solo datos de película plana. Se deben probar los sellos del cuerpo, las intersecciones de los fuelles, la soldadura de la brida del pico, el par de apriete/banda de seguridad de la tapa y el paquete completo lleno después del acondicionamiento, el procesamiento térmico y la distribución simulada.
Puerta 5: demostrar repetibilidad
Solicite la codificación de lotes, los registros de materiales entrantes, los controles en proceso, las muestras retenidas, el manejo de no conformidades y ejemplos de acciones correctivas. La norma ISO 9001 es una evidencia útil de un sistema de gestión de la calidad, pero la propia ISO declara que no certifica productos ni garantiza una conformidad del 100 %.[2] Los controles y resultados específicos del producto siguen siendo determinantes para la aceptación.
Califique a los fabricantes calificados sobre 100 puntos.
Utilice la misma ventana de evidencia para cada candidato. Califique lo que el proveedor demuestra, no lo que dice su sitio web. El umbral de preselección adecuado es decisión de su empresa; el control más importante es que una puntuación comercial alta nunca puede anular una evaluación fallida.
| Área | Ponderación | Evidencia que vale puntos | Evidencia débil |
|---|---|---|---|
| Identidad jurídica y sistema de calidad | 10 | Registro actual; certificado cotejado con nombre legal, sitio, alcance, emisor y validez; auditoría reciente y cierre de acción correctiva. | Pared con logotipo, certificado recortado o nombre de la empresa de ventas solamente. |
| Ingeniería de aplicaciones relevantes | 15 | Proyectos documentados con química, proceso de llenado/térmico, tamaño y distribución comparables; justificación de la estructura basada en el riesgo. | Lista de industrias sin condiciones de uso. |
| Control de materiales y cumplimiento | 15 | Construcción completa, declaraciones, trazabilidad de proveedores, soporte para la migración y control de cambios por escrito. | “Apto para uso alimentario”, “libre de BPA” o “aprobado por la FDA” sin base de uso. |
| Impresión, laminación y conversión de bolsas | 15 | Capacidad del equipo y del proceso, controles de curado, inspección, método de color para pedidos repetidos, registros de parámetros de soldadura de boquillas | Fotografías perfectas sin registros de procesamiento. |
| Competencia en montaje y línea de llenado | 15 | Planos acotados, resina y tolerancias, compatibilidad de rieles/accesorios, rango de par y soporte para pruebas en línea de producción. | Diámetro del caño indicado sin planos de brida/rosca. |
| Evidencia de laboratorio y validación | 15 | Equipos calibrados, informes trazables, métodos nombrados, acondicionamiento, tamaños de muestra, resultados y límites acordados. | Certificados “aprobados” sin datos ni condiciones. |
| Repetibilidad y control de cambios | 5 | Trazabilidad de lotes, muestras retenidas, tendencias de capacidad, aprobación de desviaciones y registros CAPA. | Inspección visual final únicamente |
| Claridad comercial | 5 | Desglose de costos, MOQ por SKU, propiedad de las herramientas, límites de sobreproducción, garantía/remedio e hitos de pago por escrito. | Precio unitario único con exclusiones ocultas |
| Logística y servicio | 5 | Plan de producción fechado, documentos de exportación, especificaciones de embalaje, contactos para escalamiento y plan de continuidad. | Eslóganes de “Entrega rápida” o “Servicio 24/7” |
Para aplicaciones sensibles a la seguridad en alimentos infantiles, esterilizados o productos químicos, se debe priorizar la ingeniería de la aplicación, el cumplimiento normativo y la validación. Para productos promocionales de corta duración, la flexibilidad de impresión y la cantidad mínima de pedido (MOQ) pueden tener mayor peso, pero los cinco criterios siguen vigentes.
Especificar la bolsa como un sistema de embalaje completo.
El proveedor no puede diseñar una bolsa fiable basándose únicamente en la capacidad y el diseño. El rendimiento del envase depende de la interacción de siete elementos: producto, laminado, ajuste, tapa, soldadura, proceso de llenado/cierre y distribución. Modificar un elemento puede invalidar el resto.
El producto y el proceso son lo primero.
Indique el pH, el contenido de agua/grasa/alcohol o disolvente, los tensioactivos, el aroma o los ingredientes activos, el tamaño de partícula, la viscosidad y la temperatura. A continuación, defina si la bolsa se llena en frío, tibia, caliente, asépticamente o antes de la esterilización. Los términos «apto para llenado en caliente» y «esterilizable» no son intercambiables: ambos requieren un laminado, adhesivo, sellador y ajuste cualificados, pero la esterilización añade un proceso validado de presión y temperatura después del sellado.
| Aplicación | Prioridad de ingeniería | Lo que el proveedor debe demostrar | Fallo común |
|---|---|---|---|
| Bebida a base de agua a temperatura ambiente | Objetivo de aroma/oxígeno, vertido limpio, evidencia de manipulación | Barrera bajo las condiciones indicadas, higiene del cierre y compatibilidad de la línea | Selección de barrera basándose únicamente en el grosor de la bolsa. |
| Aceite, salsa o condimento ácido | Resistencia química, comportamiento de sellado a través de la contaminación, protección contra oxígeno y luz. | Envejecimiento en contacto con el producto y en envase lleno con la fórmula real. | Hinchazón, absorción de sabores, deslaminación o sellos débiles. |
| Producto de llenado en caliente | Punto de adhesión en caliente, geometría de ajuste y perfil de refrigeración | Ensayos a la temperatura máxima de llenado y al peor escenario de tiempo de espera/manipulación. | Distorsión o fuga mientras el sello aún está caliente. |
| Alimentos esterilizados o alimentos para mascotas. | Resistencia térmica/a presión y validación de procesos | Programa exacto de esterilización, integridad del sellado/ajuste posterior al proceso y programa de vida útil. | Deformación de la tapa o brida, grietas por flexión, delaminación |
| Producto congelado | Rendimiento ante impactos a baja temperatura, agrietamiento por flexión y caídas. | Pruebas de distribución y goteo condicionadas a temperatura mínima realista | Una bolsa que supera las pruebas en caliente pero se agrieta al congelarse. |
| Recambio de productos de belleza o cuidado personal | Compatibilidad de tensioactivos/aceites/alcoholes, vertido controlado y dosificación por el consumidor. | Envejecimiento de la fórmula, fugas tras uso repetido y limpieza del cierre. | Agrietamiento por tensión, pérdida de fragancia o dispensación desordenada. |
| Detergente o líquido industrial | Permeación química, agrietamiento por tensión ambiental, necesidades de advertencia/cierre | Clasificación de compatibilidad y transporte específica para cada uso. | Suponer que una bolsa de alimentos es automáticamente apta para productos químicos. |
Defina el rendimiento, no un laminado de moda.
El PET, el nailon orientado, la lámina, la película metalizada, el EVOH, el PE y el CPP pueden cumplir diferentes funciones estructurales, de barrera y de sellado. Una bolsa gruesa no es necesariamente una bolsa de alta barrera o esterilizable. Solicite la tasa de transmisión de oxígeno (OTR), la tasa de transmisión de vapor de agua (WVTR), la temperatura/humedad de la prueba, el método de prueba y la estructura completa utilizada para obtener los valores. ASTM enumera D3985 para la transmisión de oxígeno y F1249 para la transmisión de vapor de agua entre sus métodos principales de envasado de barrera.[3]
En cuanto a la reciclabilidad, el uso de un solo material tampoco es la solución definitiva. CEFLEX recomienda el uso de mono-PE o mono-PP siempre que sea posible y aconseja que los picos, cierres y válvulas coincidan con el material del envase primario, teniendo en cuenta los adhesivos, las tintas, las capas de barrera, el tamaño y el comportamiento de clasificación.[4] La infraestructura local de recogida y reciclaje determina si un diseño técnicamente compatible se recicla realmente.
Especifique el ajuste mediante dibujo y función.
La expresión “boquilla de 16 mm” puede referirse al diámetro del orificio de flujo, la rosca, el cuello u otra dimensión del catálogo. Se requiere un plano de ajuste acotado, grado/familia de resina, geometría de la brida, superficie de sellado, rosca de la tapa, diseño de la banda de seguridad y tolerancias. Seleccione el diámetro del orificio de flujo en función de la viscosidad, las partículas, el caudal de vertido deseado, la resistencia del usuario y el relleno, no de una tabla de tamaños universal. Si la llenadora manipula bolsas preboquilladas en rieles o abrazaderas, comparta su modelo de máquina, perfil del riel, paso y dimensiones de agarre antes de la fabricación de las herramientas.
Validar la capacidad y la usabilidad con llenado real.
El ancho × alto × fuelle final es más útil que una bolsa nominal de “500 ml”, ya que la densidad del producto, el espacio libre, el ancho del sello, el desplazamiento del pico y la estabilidad modifican el volumen útil. Llene una muestra dimensional con el producto real; verifique el espacio libre de llenado, la aplicación de la tapa, el espacio que ocupa en el estante, la orientación del palé, el control del vertido y la evacuación. Un pico en la esquina puede facilitar el vertido, mientras que un pico central puede ser adecuado para equipos de llenado específicos y una presentación simétrica. Ninguno es universalmente superior.
Auditar los procesos que generan —y previenen— fallas.
Un flujo de trabajo completo para la fabricación de bolsas con boquilla puede incluir preimpresión, impresión, laminación, curado del adhesivo, inspección, corte longitudinal, formación de la bolsa, inserción/soldadura de la boquilla, inspección final y empaquetado. La documentación del fabricante del equipo y del convertidor indica que se trata de operaciones distintas con controles diferentes.[5] Solicitar que se realice el seguimiento de un lote desde la película cruda y el recibo de montaje hasta las cajas embaladas.
Impresión: aprobar un proceso de color medible
La impresión digital suele reducir la carga de preparación para prototipos y múltiples SKU de bajo volumen. La impresión en huecograbado o flexografía puede ser económica y repetible a gran escala, pero puede requerir cilindros o planchas y tiradas económicas más grandes. Defina la referencia de color aprobada, las condiciones de iluminación/medición, la verificación del código de barras, la tolerancia de registro, las reglas de empalme aceptables y la propiedad/almacenamiento de los cilindros o planchas. No apruebe solo un PDF de serigrafía y espere que prediga el color de producción.
Laminación y curado: verificar la ventana de proceso
Confirmar el sistema adhesivo, el peso objetivo de la capa, el control de la mezcla y la aplicación, el tiempo/temperatura de curado, el método de control de disolventes o residuos y las comprobaciones de la resistencia de la unión. El curado requerido puede afectar tanto al plazo de entrega como a la resistencia química/térmica; apresurar el proceso de fabricación de las bolsas puede generar olores latentes, riesgos de adherencia o deslaminación. Para trabajos en contacto con alimentos en la UE, las normas GMP exigen garantía de calidad documentada, control de calidad y registros de materiales, incluidas tintas y adhesivos.[6]
Soldadura de boquillas: registros de parámetros de demanda y controles destructivos
Pregunte cómo la máquina controla y registra la temperatura, la presión, el tiempo de permanencia, la alineación y el enfriamiento del accesorio, y cómo reaccionan los operadores ante desviaciones. Verifique la colocación de la brida, las arrugas, los canales y el adelgazamiento donde se unen los materiales rígidos y flexibles. La guía de la FDA para bolsas esterilizables identifica la temperatura de la barra de sellado, la presión, el tiempo de permanencia y las superficies de sellado lisas y sin contaminar como factores críticos; también recomienda validar los ajustes mediante pruebas de ruptura.[7]
Solicite estos ocho registros durante una auditoría.
- Un viajero de lote completo que vincula películas crudas, adhesivo, tinta, accesorios y tapas con cajas de cartón terminadas.
- Estado de calibración de los equipos de prueba de sellado, fugas, par, espesor, dimensiones y barrera.
- La especificación maestra aprobada y su historial de revisiones.
- Registros de inspección de entrada y aprobación de proveedores para películas, tintas, adhesivos y accesorios.
- Registros de parámetros de impresión, laminación/curado y soldadura de boquillas de un trabajo comparable.
- Un ejemplo de no conformidad y acción correctiva con verificación de efectividad.
- Política de muestras retenidas y desafío de trazabilidad o registro de prueba de recuperación.
- Lista de subcontratistas y procedimiento escrito de control de cambios.
Elabore un plan de pruebas con métodos, condiciones y límites de aceptación.
Un método de prueba estándar indica al laboratorio cómo medir; rara vez indica a su empresa qué resultado es aceptable para cada producto. El comprador y el proveedor deben acordar la etapa de muestreo, el acondicionamiento, la revisión del método, la configuración del equipo, la orientación de la muestra, el tamaño de la muestra, el límite de aceptación y el plan de reacción. Registre tanto el valor medido como el modo de falla.
| Riesgo | Método o evaluación útil | Qué responde | Límite importante |
|---|---|---|---|
| Resistencia del sellado del cuerpo y del ajuste | ASTM F88/F88M o equivalente acordado; método de tracción/desprendimiento de ajuste desarrollado para el diseño | Fuerza y modo de fallo cuando se separa una tira de sellado | F88 mide la tira de sellado probada; por sí sola no demuestra que toda la bolsa esté libre de fugas. |
| Fugas importantes | ASTM D3078 para envases flexibles con espacio libre; ASTM F2096 cuando corresponda. | Emisión de burbujas visibles o defecto grave bajo una diferencia de presión definida. | D3078 advierte que pequeñas fugas pueden pasar desapercibidas y que el producto puede tapar un defecto.[8] |
| Ráfaga y reptación | ASTM F1140/F1140M o un equivalente validado. | Tendencia a fallas bajo presión creciente o presión establecida a lo largo del tiempo. | ASTM señala que la rotura no necesariamente se correlaciona con la resistencia del sello F88; controle todos los parámetros de prueba.[9] |
| Seguridad de cierre | Par de apertura/cierre específico de la aplicación, acoplamiento de la banda antisabotaje, pruebas de extracción/tirón y de fugas. | Si la tapa permanece segura, se abre según lo previsto y se vuelve a sellar. | Estado después del llenado, llenado en caliente/esterilización si se utiliza, envejecimiento y distribución, no solo en el montaje. |
| Barrera | OTR/WVTR en el laminado propuesto; barrera de luz si procede. | Tasa de transmisión de oxígeno o humedad en las condiciones indicadas. | Los valores de película plana no incluyen la contribución del sello, boquilla, cierre o grieta por flexión. |
| Compatibilidad del producto | Envejecimiento acelerado justificado y en tiempo real con la formulación actual. | Hinchazón, agrietamiento por tensión, cambio de olor/sabor, migración, deslaminación, pérdida y cambio visual. | El envejecimiento acelerado debe estar correlacionado o justificado; el calor puede crear modos de falla ausentes en el almacenamiento normal. |
| Rendimiento de la línea | Prueba piloto de llenado/taponado a velocidad realista y en las peores condiciones posibles. | Alimentación, agarre, precisión de llenado, contaminación, taponado, atascos y rechazos | Una muestra rellenada manualmente no predice el rendimiento de la línea automatizada. |
| Distribución | Simulación de caída, compresión, vibración/transporte y prueba de palés con control de temperatura. | Si la unidad de venta y el paquete de envío sobreviven a la ruta prevista. | Utilice la masa de llenado real, el espacio libre, el número de casos, la orientación y la gravedad de la distribución. |
| Aceptación del lote | Muestreo de atributos ISO 2859-1:2026 más clases de defectos críticos/mayores/menores acordadas | Cuántas unidades inspeccionar y cuándo aceptar o rechazar un lote | AQL es un índice del plan de muestreo, no una autorización para enviar defectos conocidos; los defectos que ponen en riesgo la vida humana pueden requerir controles de tolerancia cero.[10] |
Conserve una “muestra de referencia” únicamente como referencia visual y dimensional. Los documentos de control deben ser la especificación firmada, los planos, el diseño aprobado, las declaraciones de materiales, el plan de pruebas y los límites de aceptación. Las muestras envejecen; las especificaciones controladas pueden revisarse y auditarse.
Elija un fabricante que sea compatible con su mercado de destino.
El fabricante del embalaje puede aportar pruebas, pero el propietario de la marca, el envasador o el importador suelen ser responsables del producto final comercializado. En la fase de solicitud de cotización, indique a los candidatos los países de destino; el término «calidad de exportación» no tiene un significado legal definido.
| Mercado | ¿Qué es importante para la selección de proveedores? | Solicitud del comprador |
|---|---|---|
| Estados Unidos | Cada sustancia en contacto con alimentos en el producto terminado requiere una base legal aplicable para el tipo de alimento, la temperatura y el tiempo de contacto especificados. Un Certificado de Conformidad con Alimentos (FCN, por sus siglas en inglés) puede ser específico para el fabricante y el uso; la FDA no otorga una certificación general de "fábrica de envases con certificación de la FDA".[1] | Composición completa bajo confidencialidad, cartas de garantía, citada en 21 CFR/FCN u otra base, limitaciones y migración/evidencia de respaldo. Para alimentos procesados térmicamente con bajo contenido de ácido o acidificados, involucre a la autoridad competente del proceso del procesador. |
| Unión Europea / EEE | El Reglamento Marco (CE) 1935/2004, el Reglamento de Buenas Prácticas de Fabricación (CE) 2023/2006 y, para las capas/artículos de plástico aplicables, el Reglamento (UE) 10/2011 rigen la seguridad, la trazabilidad, la fabricación y la migración/documentación.[11] El Reglamento PPWR 2025/40 se aplica generalmente a partir del 12 de agosto de 2026, con obligaciones posteriores de diseño, etiquetado y reciclabilidad por fases.[12] | Declaración de conformidad cuando sea necesario, cadena completa de documentos justificativos, condiciones de migración que coincidan con el alimento/uso previsto, evidencia de BPF, trazabilidad y una revisión de reciclabilidad de material exacto, no una afirmación genérica de mono-PE. |
| Gran Bretaña / Irlanda del Norte | Deben consultarse las normas sobre contacto con alimentos y envasado en la jurisdicción británica correspondiente; Irlanda del Norte puede seguir las normas de la UE en las áreas regidas por los acuerdos aplicables. Las directrices gubernamentales exigen envases que no contaminen los alimentos.[13] | Una declaración de cumplimiento específica de la jurisdicción y una revisión regulatoria actual, en lugar de asumir que una declaración de la UE resuelve automáticamente todas las obligaciones del Reino Unido. |
| Canadá | Las empresas alimentarias son responsables de un envasado seguro y adecuado. La CFIA incluye entre las opciones de evidencia las cartas de garantía de proveedores/fabricantes y las cartas de no objeción de Health Canada; se requiere una revisión previa a la comercialización para el envasado de fórmulas infantiles y ciertos procesos novedosos.[14] | Carta de garantía específica para el uso y datos de respaldo; LONO de Health Canada cuando sea necesario. Los importadores deben integrar los riesgos del empaque y los controles del proveedor en el plan de control preventivo. |
| Australia / Nueva Zelanda | FSANZ establece que las empresas alimentarias deben garantizar que los alimentos en contacto con el envase sean seguros; en Australia, el envase debe ser apto para el uso previsto y no debe ser probable que contamine los alimentos.[15] | Composición, fundamentos de migración/compatibilidad y evidencia vinculada al producto y proceso previstos, además de etiquetado local y controles de responsabilidad. |
| Otros mercados | Los países del CCG, Japón, Corea del Sur, América Latina y otras jurisdicciones tienen sus propios requisitos en materia de contacto con alimentos, etiquetado, reciclaje, productos químicos e importación. | Una matriz de cumplimiento escrita de un asesor local cualificado. No acepte la indicación de "cumplimiento con la FDA y la UE" como garantía para acceder a cualquier país. |
La edición 7 de BRCGS Packaging Materials puede reforzar la auditoría de un proveedor de alimentos o productos de consumo, ya que el esquema aborda la garantía de calidad, el cumplimiento legal y la autenticidad en una planta.[16] Sigue siendo una credencial de sitio/sistema. Verifique el nombre legal, la dirección, la categoría del producto, las exclusiones, la calificación, la fecha de auditoría, la validez del certificado y el organismo de certificación; luego revise la evidencia específica del producto.
No permita que el lenguaje de sostenibilidad prevalezca sobre la especificación.
Pregunta "¿reciclable dónde, a través de qué flujo de recolección, bajo qué protocolo de diseño y para esta estructura impresa y ajuste exactos?" La herramienta de verificación de diseño de CEFLEX dice explícitamente que una evaluación de directrices no es una certificación de reciclabilidad y no tiene en cuenta el sistema de recolección, clasificación, reciclaje o EPR de cada país.[17] Para las ventas en la UE, documente las funciones de PPWR y las fechas de implementación con un asesor legal o un especialista en EPR; para otros mercados, verifique las normas locales sobre declaraciones y etiquetado.
Adapte el modelo de proveedor a su empresa y producto.
| Tipo de comprador | Perfil del fabricante que mejor se ajusta | Preguntas prioritarias | Precaución |
|---|---|---|---|
| Prueba de mercado/startup | Capacidad de impresión digital, compatibilidad con existencias y disposición para apoyar un programa piloto con representantes de producción. | Cantidad mínima de pedido por diseño, gastos de configuración, transición de digital a huecograbado y compatibilidad con rellenadores de contratos. | Una muestra decorativa con un pedido mínimo bajo que utiliza un material o proceso diferente al de la producción a gran escala. |
| Escalando la marca DTC o minorista | Color multi-SKU repetible, cronogramas confiables, planificación de inventario y control de lotes documentado. | Reserva de capacidad, variación de reorden, stock de seguridad, control de diseño gráfico y soporte para pruebas de minoristas. | Optimización del precio unitario sin tener en cuenta el momento del lanzamiento ni el rendimiento aceptado. |
| Empacador por contrato / cofabricante | Planos de ajuste robustos, pruebas de línea de llenado y respuesta técnica. | Interfaz de la máquina, dimensiones del riel/abrazadera, par de apriete de la tapa, tolerancia de contaminación, velocidad de la línea y rechazos. | Permite que la marca y el convertidor aprueben una bolsa sin el relleno. |
| Marca de alimentos, alimentos para bebés o alimentos para mascotas | Documentación pertinente sobre contacto con alimentos, controles higiénicos, capacidad de barrera y experiencia validada en llenado en caliente/esterilización, cuando corresponda. | Evidencia de proceso comparable, base de migración, trazabilidad, programa de integridad del sello y sistema de retirada. | Aceptar “bolsa esterilizable” como propiedad del catálogo sin validación de proceso exacta. |
| Marca de recambios para belleza y cuidado personal | Compatibilidad de fórmulas, impresión de alta calidad, vertido controlado y pruebas de cierre. | Tensioactivo, fragancia, compatibilidad aceite/alcohol; apertura repetida; fuga tras caída; evacuación por parte del consumidor | Elegir una bolsa solo porque usa menos resina por peso. A tubo cosmético personalizado o botella de champú puede funcionar mejor para una dosificación precisa o para su uso en la ducha. |
| Comprador de productos químicos domésticos/industriales | Ingeniería de resistencia química, opciones de cierre/seguridad adecuadas y competencia en el manejo de mercancías peligrosas cuando corresponda. | Formulación exacta, permeación, agrietamiento por tensión, exposición, clasificación del transporte, advertencias y respuesta ante derrames. | Utilización de pruebas de contacto con alimentos como prueba de compatibilidad química |
| Distribuidor / cartera de marcas blancas | Planificación de SKU mixtos, control de versiones/diseño gráfico, documentación específica del mercado y gestión de reclamaciones. | Consolidación de SKU, propiedad de cilindros, bandas de pronóstico, trazabilidad y soporte territorial. | Una construcción reutilizada silenciosamente en productos de clientes incompatibles. |
La ubicación geográfica es una variable de servicio, no un indicador de calidad. Un transformador cercano puede ofrecer visitas técnicas más rápidas, tiempos de reposición más cortos y reclamaciones más sencillas. Un transformador chino puede resultar atractivo por su integración de impresión, laminación y conversión, así como por su rentabilidad para la exportación. La opción más acertada es la fábrica que cumpla con los mismos requisitos técnicos al menor coste de entrega, ajustado al riesgo.
Reseña de Kanzopack: una recomendación condicionada, no un cheque en blanco.
Estudio de caso de proveedorEvidencia verificada el 2 de septiembre de 2026
Kanzopack es el nombre comercial utilizado por Kaizheng Packaging Technology (Guangdong) Co., Ltd. Un registro público de datos de la empresa, extraído de la base de datos nacional de empresas de China, indica que la entidad legal se estableció el 13 de abril de 2020 con un capital registrado de 10 millones de CNY y un ámbito de negocio que incluye la fabricación de productos plásticos, la venta de envases, la impresión de envases/decoración y la producción de envases de plástico para alimentos.[18] Los compradores deben volver a comprobar el Código Unificado de Crédito Social y su estado actual en el Sistema Nacional de Publicidad de Información Crediticia Empresarial oficial de China antes de firmar el contrato.[19]
Principales productos y mercado declarado
El sitio web de Kanzopack enumera bolsas con boquilla, bolsas con base, bolsas de fondo plano y con fuelle lateral, bolsas para café, bolsas al vacío, sobres, formatos bag-in-box y rollos de material. Su página de bolsas con boquilla anuncia posiciones centrales y en las esquinas, múltiples estilos de cierre, opciones de diámetro de 8,55 a 33 mm, construcciones multicapa y monocapa de PE, y usos que van desde bebidas y condimentos hasta cosméticos, detergentes y lubricantes.[20] Estas son capacidades publicadas por el proveedor; cada una debe confirmarse en un plano y una construcción exactos.
La empresa afirma que presta servicios en América, Europa/EMEA, Asia-Pacífico y África. Directorios de eventos independientes mencionan a Kaizheng Packaging en Seoul Food 2024, RosUpack 2024 e iPackCon, lo que corrobora su alcance en el mercado internacional, pero no el volumen de envíos, la satisfacción del cliente ni el rendimiento de las aplicaciones.[21]
Posibles ventajas
- Puntos de partida públicos claros: la página de MOQ indica 1000 unidades para bolsas con boquilla impresas digitalmente y 10 000 para impresión en huecograbado, lo que reduce la ambigüedad inicial.[22]
- Amplio alcance del embalaje flexible: el sitio presenta impresión, laminación, corte, conversión de bolsas e inserción de boquillas, lo que podría simplificar la rendición de cuentas si una auditoría confirma que estos pasos se realizan internamente.
- Múltiples opciones de aplicación y materiales: Las opciones de laminados de barrera convencionales y mono-PE permiten un desarrollo comparativo en lugar de imponer una única estructura.
- Declaraciones publicadas sobre el sistema de calidad: Kanzopack declara que posee los certificados BRCGS Packaging Materials Issue 7 Grade B e ISO 9001:2015, válidos hasta 2027, además de procedimientos de trazabilidad y medidas correctivas.[23] De verificarse, esto constituiría evidencia relevante del sistema.
- Soporte de exportación: indica que se admiten envíos FOB, CIF, CFR y EXW a través de Shenzhen y Guangzhou, y un proceso que abarca desde la revisión del diseño hasta las muestras y la documentación.
Limitaciones y cuestiones que deben resolverse
- La evaluación de SGS que se muestra está desactualizada: La página de Kanzopack indica un período de validez de julio de 2025 a julio de 2026. A partir de la fecha de investigación de este artículo, 2 de septiembre de 2026, solicite la evaluación renovada y la evidencia de cierre.
- Los certificados no fueron verificados de forma independiente en esta revisión: solicitar certificados BRCGS e ISO completos, incluyendo número, titular, sitio, alcance, grado, fechas de emisión/vencimiento y organismo de certificación, y luego verificarlos con el directorio/organismo emisor.
- Se necesita aclarar la antigüedad de la empresa: La entidad jurídica actual figura como constituida en 2020, mientras que el sitio web hace referencia a la historia de la fábrica desde 1988. Solicitar información sobre la relación con la entidad predecesora, la continuidad de los activos/instalaciones y qué entidad es propietaria del equipo y emplea al personal de producción.
- La expresión "aprobado por la FDA" es demasiado general: La FDA autoriza las sustancias en contacto con alimentos y sus usos previstos mediante procedimientos legales específicos; no otorga una aprobación general a todas las bolsas fabricadas por un proveedor. Exija conocer la base de los materiales exactos y las condiciones de uso.
- El plazo de entrega varía: la página "Acerca de" indica un ciclo de producción típico de cuatro a seis semanas tras la aprobación de la muestra y un muestreo de aproximadamente 15 días, mientras que la página principal menciona una entrega en 30 días. Obtenga un cronograma de ruta crítica con fechas para su SKU, construcción, ruta de impresión y ajuste.
- Debe demostrarse la reciclabilidad: La construcción mono-PE puede mejorar la compatibilidad, pero la película impresa, los adhesivos, las capas de barrera, el pico/tapón y la recogida local siguen siendo importantes. Solicite la composición exacta y una evaluación específica para el mercado.
- El lenguaje de la garantía necesita términos contractuales: El sitio menciona una garantía de un año o la reparación de defectos. Defina las clases de defectos, el plazo de notificación, las pruebas, la cuarentena, el flete, la reparación/sustitución y los límites de los costos indirectos en el contrato de compra.
¿A quién le puede resultar adecuado Kanzopack?
Kanzopack es una opción razonable para incluir en una solicitud de cotización (RFQ) para compradores que necesiten bolsas flexibles impresas a medida a la escala digital o de huecograbado indicada por la empresa, especialmente cuando se requieren varios formatos de bolsa y coordinación de exportación. Sin embargo, aún no es una recomendación exenta de riesgos para aplicaciones de esterilización, alimentos infantiles, productos químicos agresivos o llenado a alta velocidad: estos proyectos requieren evidencia de terceros actualizada, archivos de cumplimiento exactos, una auditoría de fábrica/proceso y una prueba piloto con producto lleno. Los compradores muy pequeños que necesiten menos de las 1000 unidades digitales indicadas, o aquellos que necesiten un llenado llave en mano en lugar de envases vacíos, deben confirmar otro modelo operativo.
Cómo obtener bolsas con boquilla de China sin perder el control
- Congelar el caso de uso antes de la búsqueda de proveedores. Elabore un informe de una página que abarque el contenido, el proceso, el material de relleno, el mercado, la vida útil, el volumen, la demanda anual y los riesgos críticos. Si se desconocen estos datos, presupueste una fase de desarrollo conjunto en lugar de solicitar un presupuesto por unidad final.
- Elabore una lista preliminar mediante un proceso pertinente, no basándose en la amplitud del catálogo. Busque fabricantes con tamaños de bolsa, construcción de película, ajuste y proceso térmico/de llenado similares. Una fábrica que produce bolsas de café no está automáticamente cualificada para producir bolsas esterilizables para alimentos infantiles.
- Verificar la identidad del contratante. Busque el nombre legal chino exacto o el Código Unificado de Crédito Social en el registro oficial GSXT. Compárelo con la licencia comercial, la ubicación de la fábrica, los certificados, la cuenta bancaria y los documentos de exportación. Si se trata de un contrato con una empresa comercial, documente el lugar de fabricación y el reparto de responsabilidades.
- Emitir una solicitud de cotización controlada a cada candidato. Exigir a los candidatos que identifiquen excepciones y supuestos en lugar de sustituirlos tácitamente. Comparar partidas con el mismo Incoterm, destino, construcción, cantidad y alcance de la prueba.
- Revise los documentos antes de comprar herramientas personalizadas. Verifique los certificados, los informes de auditoría, la lista de materiales propuesta, las fichas técnicas, las declaraciones de contacto con alimentos, los informes de muestras y la subcontratación. Confirme la propiedad, el almacenamiento y los derechos de transferencia de los cilindros/placas, moldes y diseños.
- Utilizar muestras por etapas. Separe la maqueta sin imprimir, la prueba de color, el prototipo de laboratorio, la muestra de preproducción fabricada a máquina y la unidad de prueba de línea llena. Registre lo que cada etapa puede y no puede aprobar. Una maqueta impresa digitalmente no puede aprobar el color de huecograbado, el curado de laminación ni la soldadura de boquillas de producción.
- Auditar la fábrica y la ruta exacta del proceso. Realice auditorías remotas solo cuando el riesgo lo permita. Para aplicaciones críticas, utilice un auditor independiente in situ y supervise la trazabilidad de los materiales, los controles de soldadura de boquillas, las pruebas y un proceso de producción comparable.
- Ejecutar un piloto representativo de producción. Llénalo y ciérralo en el equipo previsto; ejecuta el proceso térmico máximo, el estudio de compatibilidad/estante y la secuencia de distribución acondicionada; luego repite las comprobaciones de fugas, par y integridad.
- Convertir las aprobaciones en un acuerdo de calidad. Adjunte al contrato de compra la especificación firmada, los dibujos, las ilustraciones, el plan de pruebas, la clasificación de defectos, el plan de muestreo, la cláusula de control de cambios, la trazabilidad, las muestras retenidas, la investigación de quejas y las soluciones.
- Inspeccionar antes de liberar el saldo/pago o realizar el envío. Verifique la cantidad, el embalaje, la identidad, las dimensiones, la impresión, las muestras funcionales, los registros de pruebas y las marcas de envío con respecto al contrato. Conserve muestras de referencia selladas del lote inspeccionado y verifique el resultado de la inspección guardado.
Detalles del contrato que los compradores suelen pasar por alto
- Incoterm y lugar designados: escriba, por ejemplo, “FOB Yantian, Incoterms 2020”, no simplemente “FOB China”. Las reglas de la CCI asignan tareas, costos y riesgos por término y punto específicos.[24]
- Desbordamiento/subdesbordamiento: establecer un porcentaje permitido por SKU y si el comprador debe pagar por el excedente. Los envases flexibles impresos suelen tener limitaciones en cuanto a desperdicio de proceso y longitud de tirada.
- Herramientas y cilindros: indique quién es el propietario, su vida útil, el período de almacenamiento, la responsabilidad de su refabricación, su destrucción/devolución y si otra fábrica puede utilizarlos.
- Cambio de material: Se requiere aprobación por escrito antes de cualquier cambio de capa, resina, aditivo, adhesivo, tinta, boquilla, tapa, proveedor, planta o proceso. Defina qué cambios activan la renovación y revalidación del documento.
- Soluciones para defectos: Distinga el valor de reposición del valor de clasificación, eliminación, transporte aéreo, pérdida de llenado, retirada del mercado y daños posteriores. Negocie lo que sea comercialmente realista antes de que ocurra un incidente.
- Precedencia de idioma: si se utilizan contratos/especificaciones bilingües, indique qué controles de versión y asegúrese de que los términos técnicos coincidan.
Compare el costo de desembarque aceptado, no el precio de la bolsa cotizado.
El precio de fábrica más bajo puede convertirse en la opción más cara tras considerar placas/cilindros, pruebas, rechazos, flete de emergencia y tiempo de inactividad de la línea. Calcule el costo de las unidades aceptadas y aptas para el llenado.
Mantenga visibles las pérdidas por llenado y los tiempos de inactividad, incluso si el departamento de finanzas los registra fuera del costo del empaque. Un pequeño cambio en la alineación de la boquilla o en el coeficiente de fricción de la bolsa puede costar más en una línea de alta velocidad que un ahorro de una fracción de centavo en la compra.
¿Qué determina realmente el MOQ?
La cantidad mínima de pedido (MOQ) normalmente está limitada por el mínimo económico más alto entre la ruta de impresión, la producción de película/laminación, la compra de accesorios, la configuración de conversión de bolsas y la asignación de SKU, no por un número de fábrica universal.
Pregunte si el presupuesto es por diseño, tamaño, estructura o pedido total. La impresión digital puede reducir la cantidad mínima de pedido (MOQ) específica para cada diseño, pero puede implicar un mayor costo unitario o una apariencia diferente. El huecograbado generalmente distribuye el costo del cilindro entre una tirada mayor. Para cada opción, compare la capacidad de color, la disponibilidad de materiales, la consistencia de los pedidos repetidos, el tiempo de entrega y el plan de transición, no solo la cantidad.
Calcular el tiempo de entrega a partir de la ruta crítica
Solicite fechas en el calendario para cada hito y defina cuándo comienza el plazo. "30 días" puede referirse a la producción después del depósito y la aprobación del diseño, no a la entrega en su almacén. Añada tiempo para una prueba fallida, un diseño revisado, la corrección de documentos y la inspección aduanera.
Copiar esta lista de verificación de solicitud de cotización para bolsas con boquilla
1. Producto y uso
- Nombre/categoría del producto y fórmula confidencial o composición relevante para el riesgo bajo acuerdo de confidencialidad.
- pH; agua, aceite/grasa, alcohol/disolvente, tensioactivo y contenido activo.
- Viscosidad en mPa·s/cP a una temperatura determinada; tamaño máximo de partícula/fibra.
- Sensibilidad al oxígeno, la humedad, la luz y la pérdida de aroma o el cuero cabelludo.
- Vida útil prevista; rango de temperatura/humedad de almacenamiento y transporte.
- Uso único o apertura repetida; usuario objetivo, comportamiento de dosificación/vertido y requisito de evacuación.
2. Llenado y procesamiento
- Modelo de llenado, dimensiones de manipulación/riel o abrazadera de la bolsa y velocidad de línea objetivo
- Llenar a través de la abertura superior o a través del pico; la tapa la coloca el proveedor o el encargado de la llenadora.
- Temperatura mínima/normal/máxima de llenado, peso/volumen de llenado y espacio libre.
- Perfil de tiempo-temperatura-presión para llenado en caliente, pasteurización, aséptico o en autoclave.
- Par de apriete objetivo, riesgo de contaminación del sello, refrigeración y manipulación posterior al llenado.
3. Especificación del paquete
- Ancho, altura, refuerzo inferior/lateral y tolerancias dimensionales finales
- Capacidad nominal y máxima utilizando el producto real; línea de llenado y espacio libre.
- Boquilla central/de esquina, planos de ajuste y tapa acotados, resina, color y sistema de seguridad contra manipulaciones.
- Objetivos de rendimiento para OTR, WVTR, luz, perforación, agrietamiento por flexión y sellado; no se trata solo de un laminado adivinado.
- Proceso de impresión, número de colores, acabado, referencia/tolerancia de color, grado de código de barras y versiones de la ilustración.
- Cantidad de cajas, separadores/revestimientos, patrón de palés, protección contra la humedad y marcas de envío.
4. Datos de calidad, cumplimiento y comerciales
- Países de destino y categoría de producto; declaraciones solicitadas y documentación justificativa.
- Métodos de ensayo, acondicionamiento, tamaños de muestra, límites de aceptación y etapa de ensayo.
- Defectos críticos/mayores/menores y plan ISO 2859-1:2026 u otro esquema de inspección acordado.
- Cantidad por talla/diseño, previsión anual, frecuencia de reordenamiento y fecha de lanzamiento.
- Moneda de cotización, Incoterm/lugar/versión, validez y todos los cargos de configuración/herramientas/pruebas.
- Etapas de muestreo, cronograma de producción, hitos de pago, sobreproducción/falta de producción y soluciones
- Sitio de fábrica, operaciones subcontratadas, control de cambios, trazabilidad y derechos de auditoría
Preguntas frecuentes
¿Quién es el mejor? fabricante de bolsas con boquilla?
No existe un fabricante universalmente óptimo. El mejor proveedor es aquel que cumple con los cinco requisitos para su fórmula específica, proceso de llenado/térmico, línea de envasado, ruta de distribución y mercado, y que además ofrece el costo de entrega aceptado más competitivo ajustado al riesgo. Kanzopack es un candidato razonable para una solicitud de cotización comparativa, pero su documentación y muestras representativas de producción aún requieren verificación.
¿Cuál es la cantidad mínima de pedido (MOQ) típica para una bolsa con boquilla personalizada?
La cantidad mínima de pedido (MOQ) varía según el método de impresión, la estructura, el tamaño de la bolsa, el ajuste y la cantidad de diseños. Kanzopack indica públicamente 1000 unidades para bolsas con boquilla impresas digitalmente y 10 000 unidades para bolsas con boquilla impresas en huecograbado, pero estas son cifras de referencia proporcionadas por el proveedor, no un estándar del mercado. Reconfirme la cantidad por SKU y todos los cargos de configuración en una cotización fechada.
¿Cuánto tiempo tarda la producción de bolsas con boquilla personalizadas?
Separe el desarrollo de la producción en serie. Un primer pedido incluye especificaciones, diseño gráfico, utillaje o cilindros, adquisición de película/accesorios, impresión, curado de laminación, fabricación de bolsas, pruebas y transporte. Kanzopack indica un plazo aproximado de 15 días desde el concepto hasta la muestra y de cuatro a seis semanas para la producción tras la aprobación de la muestra, pero en sus páginas web se utiliza una terminología de entrega diferente. Solicite un cronograma del proyecto con fechas y supuestos.
¿Qué material es el mejor para una bolsa con boquilla?
La mejor estructura es la construcción calificada más delgada que protege el producto, sella durante el proceso real, resiste la distribución, cumple con las normas del mercado y admite la ruta de fin de vida útil prevista. Las estructuras de PET/PE transparente, con contenido de nailon, metalizadas/con lámina, EVOH y mono-PE/PP resuelven diferentes problemas. No seleccione por nombre de material o espesor total sin validación del producto y del proceso.
¿Es reciclable una bolsa con boquilla de mono-PE?
Potencialmente, pero no automáticamente. Verifique el porcentaje y la compatibilidad de cada capa, adhesivo, barrera, tinta, etiqueta, boquilla y tapa con una guía de diseño reconocida y el sistema de recolección, clasificación y reciclaje del destino. «Mono-PE» es una descripción de la construcción; no garantiza que la bolsa impresa terminada se recoja o recicle en todos los mercados.
¿Cómo debo elegir el tamaño del pico?
Seleccione según la dimensión real del orificio, la viscosidad a la temperatura de uso, el tamaño de las partículas más grandes, el vertido/dosis deseado, la fuerza de aplicación y la interfaz de la línea de llenado. Realice pruebas en las peores condiciones de frío/alta viscosidad y verifique el goteo, la formación de grumos, la limpieza de la tapa y la evacuación. Comparta los planos del dosificador; el "diámetro" del catálogo por sí solo puede referirse a diferentes características.
¿Cómo evitan los fabricantes las fugas en las bolsas con boquilla?
Controlan la compatibilidad de la película y las resinas de ajuste, la geometría de la brida, la alineación del pico, la temperatura/presión/tiempo de soldadura, la limpieza del sello, el par de apriete de la tapa y la refrigeración, y luego verifican los lotes de producción. El comprador debe validar la bolsa llena después del procesamiento térmico, el envejecimiento, la caída, la compresión y la simulación de transporte, ya que las pruebas de fugas previas al llenado por sí solas no pueden reproducir todos los modos de falla.
¿Debería evitar una empresa comercial?
No necesariamente. Un socio comercial o de cadena de suministro competente puede consolidar componentes y gestionar el servicio de exportación. El riesgo reside en la responsabilidad oculta. Identifique cada planta de fabricación, exija la misma especificación/control de cambios, derechos de auditoría y trazabilidad, y haga que la parte contratante sea responsable de la no conformidad. Si necesita un contexto más amplio sobre envases cosméticos, revise Descripción general de la empresa y los procesos de Boyu Packaging.
Fuentes
Los requisitos y la información del proveedor se verificaron el 2 de septiembre de 2026. Los enlaces externos que aparecen a continuación utilizan el atributo nofollow. Los estándares se nombran a efectos de definición del alcance; obtenga la edición con licencia vigente antes de redactar un procedimiento de prueba.
- FDA de EE. UU. — Determinación del estatus regulatorio de los componentes de un material en contacto con alimentos.; y Inventario de notificaciones efectivas de sustancias en contacto con alimentos.
- ISO — Explicación de la norma ISO 9001; véase también la guía de resultados esperados de ISO/IAF.
- Comité F02 de ASTM International — Hoja informativa sobre envases de barrera primaria.
- CEFLEX D4ACE — Opciones de diseño para envases flexibles.
- Karlville — Flujo de trabajo de la maquinaria para bolsas y envases flexibles; y Especificaciones del insertador de boquillas Totani ST-30.
- EUR-Lex — Reglamento (CE) n.º 2023/2006, buenas prácticas de fabricación para materiales en contacto con alimentos..
- FDA de EE. UU. — Guía para las inspecciones de fabricantes de alimentos enlatados de baja acidez, Parte 3.
- ASTM D3078 — Determinación de fugas en envases flexibles mediante emisión de burbujas.
- ASTM F1140/F1140M — Resistencia a la falla por presurización interna de paquetes sin restricciones; y ASTM F88/F88M — Resistencia al sellado de materiales de barrera flexibles.
- ISO 2859-1:2026 — Esquemas de muestreo indexados por límite de calidad de aceptación.
- EUR-Lex — Reglamento (UE) n.º 10/2011 sobre materiales plásticos en contacto con alimentos; y Reglamento (CE) n.º 1935/2004.
- Comisión Europea — Comienza la aplicación gradual de las normas PPWR; y Reglamento (UE) 2025/40.
- Gobierno del Reino Unido — Descripción general del etiquetado y envasado de alimentos.
- Agencia Canadiense de Inspección Alimentaria — Guía sobre materiales de construcción y embalaje; y CFIA — Importación de alimentos a Canadá paso a paso.
- Normas Alimentarias de Australia y Nueva Zelanda — Sustancias químicas en los envases de alimentos.
- BRCGS — Resumen del número 7 de Materiales de Embalaje.
- CEFLEX D4ACE — Verificación del diseño de envases flexibles y sus limitaciones.
- CNVerify — Registro de la empresa Kaizheng Packaging Technology (Guangdong) Co., Ltd.. Espejo secundario; verifique los datos actuales en GSXT.
- Sistema Nacional de Publicidad de Información Crediticia Empresarial de China (GSXT).
- Kanzopack — Página del producto Bolsa con boquilla. Autoinforme del proveedor.
- Guía para expositores de Seoul Food & Hotel 2024; Directorio RosUpack 2024; y Directorio de proveedores recomendados de iPackCon.
- Kanzopack — Página de cantidad mínima de pedido. Autoinforme del proveedor.
- Kanzopack — Acerca de, certificaciones, capacidades y mercados. Autoinforme del proveedor.
- Cámara de Comercio Internacional — Tabla mural de Incoterms 2020.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch