














Réponse directe : un flacon ou un pot de contenance nominale de 50 mL ne peut pas automatiquement accueillir 50 g de crème, car les millilitres mesurent un volume et les grammes une masse. Le volume de crème est égal à la masse ÷ masse volumique. Une crème fouettée de 50 g dont la masse volumique est de 0,85 g/mL occupe environ 58,8 mL, avant de prévoir la place de l’opercule, l’empiètement de la fermeture, les variations de remplissage ou l’espace de tête fonctionnel. Un masque plus dense, à 1,15 g/mL, n’occupe qu’environ 43,5 mL.
Choisissez l’emballage à partir de la masse volumique mesurée et de l’état de la formule finale au cours du procédé, et non à partir de l’eau, d’une désignation de catalogue ou du raccourci « 1 g = 1 mL ». Validez la capacité minimale à ras bord, le remplissage cible, la hauteur de remplissage, le dégagement sous la fermeture et les performances du conditionnement fini sur des échantillons représentatifs de la production prévue.
Ce guide s’adresse aux marques cosmétiques, aux fabricants à façon, aux conditionneurs, aux équipes achats et aux ingénieurs emballage qui définissent des pots, des flacons classiques, des conditionnements airless ou des tubes. Les exemples chiffrés sont illustratifs ; ils ne constituent pas des tolérances universelles d’espace de tête ou de remplissage réglementaire.
Capacité à ras bord, contenance nominale, remplissage cible et espace de tête : quatre valeurs distinctes
Le terme « capacité » ne suffit pas à définir une spécification fiable, car les équipes peuvent l’employer pour des conditions différentes. Le fournisseur peut désigner une famille d’outillages, le marketing la quantité annoncée sur l’étiquette et la production la quantité délivrée par la remplisseuse. Définissez la condition de référence chaque fois que ce terme apparaît.
| Terme | Définition à retenir | Utilisateurs concernés | Ce que cette valeur ne démontre pas |
|---|---|---|---|
| Contenance nominale | La contenance annoncée ou commerciale servant à identifier le conditionnement, par exemple 50 mL. Dans certaines spécifications, elle correspond au remplissage déclaré prévu ; dans d’autres, elle ne désigne qu’une famille de modèles. | Marketing, achats, création graphique et gestion des catalogues | Elle ne définit ni le volume intérieur réel, ni le remplissage recommandé, ni la tolérance de capacité. |
| Capacité à ras bord | Volume du récipient rempli jusqu’à un bord ou un point de débordement défini, normalement sans fermeture montée. Le terme « capacité au débordement » désigne couramment la même notion, mais les conditions de mesure doivent être confirmées. | Concepteur du récipient, mouliste, qualité fournisseur et contrôle à réception | Ce n’est pas la quantité à commercialiser ni à remplir en usage courant. |
| Remplissage cible | Consigne de la machine de remplissage, en masse ou en volume, choisie pour que la distribution des quantités produites respecte la quantité déclarée et le plan de contrôle de l’entreprise. | Équipes de remplissage, qualité, affaires réglementaires et contrôle des coûts | Une valeur cible unique ne décrit pas la variation de remplissage entre les unités. |
| Espace de tête fonctionnel | Volume restant après remplissage et fermeture, comprenant l’espace nécessaire à l’insertion de la fermeture, au comportement du produit, aux variations du procédé et aux conditions de stockage et de distribution qualifiées. | Équipes ingénierie emballage, remplissage, compatibilité et distribution | Il ne s’agit pas d’un pourcentage fixe universel applicable à toutes les formules et à tous les conditionnements. |
Pourquoi un pot de contenance nominale de 50 mL peut ne pas contenir 50 g de crème visage
La masse et le volume sont reliés par la masse volumique :
Volume du produit (mL) = masse du produit (g) ÷ masse volumique (g/mL)
Masse du produit (g) = volume du produit (mL) × masse volumique (g/mL)
Seule une matière dont la masse volumique est exactement de 1,000 g/mL dans les conditions définies permet de convertir 50 g en exactement 50 mL. Une émulsion cosmétique ne se comporte pas automatiquement comme l’eau. Les huiles, les cires, les poudres minérales, les pigments et l’air entraîné peuvent faire varier la masse volumique dans les deux sens. La température, le cisaillement au mélange, la désaération, la variabilité entre lots et l’étape du procédé où la masse volumique est mesurée peuvent aussi modifier le volume introduit dans l’emballage.
| Exemple de masse volumique mesurée | Volume occupé par 50 g | Résultat avec un volume intérieur de 50 mL |
|---|---|---|
| 0,85 g/mL | 58,82 mL | Ne peut pas contenir le produit, même avant de prévoir le dégagement sous la fermeture ou l’espace de tête. |
| 1,00 g/mL | 50,00 mL | Aucun espace restant si 50 mL est la capacité réelle à ras bord. |
| 1,15 g/mL | 43,48 mL | Le produit tient physiquement, mais le niveau de remplissage visible et le dégagement sous la fermeture doivent encore être validés. |
Ces masses volumiques sont des exemples mathématiques, et non des plages annoncées pour toutes les crèmes fouettées, crèmes hydratantes ou tous les masques minéraux. Obtenez le résultat réel de la formule auprès du formulateur ou du conditionneur à façon. Le guide Boyu de conversion entre masse, volume et masse volumique présente les principes généraux de conversion des unités ; cet article les applique à la qualification des récipients.
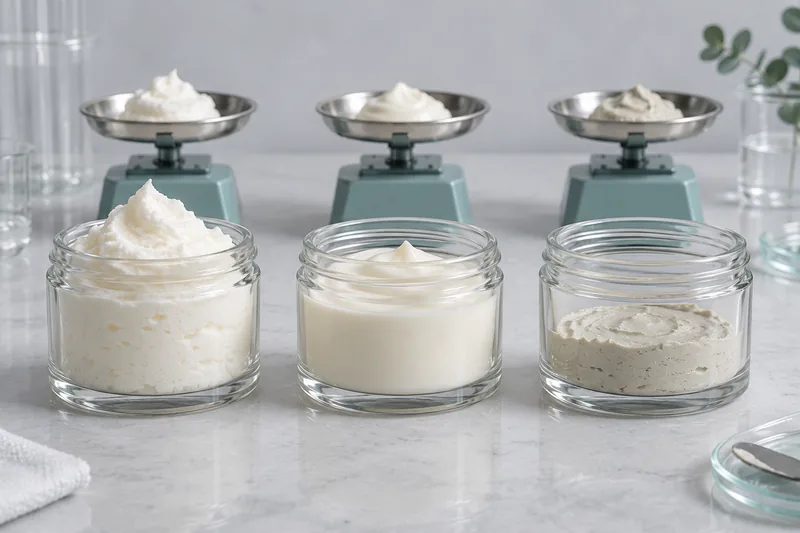
La masse volumique n’est pas la viscosité
La masse volumique indique la masse contenue dans un volume donné. La viscosité décrit la résistance à l’écoulement. Un produit épais peut être relativement léger s’il contient beaucoup d’air incorporé, tandis qu’une suspension fluide peut être dense en raison de sa teneur en solides. La viscosité reste importante pour la buse, la vitesse de remplissage, la mise à niveau et la pompe, mais elle ne remplace pas la mesure de masse volumique dans le calcul de capacité.
Dimensionnez selon le cas le plus défavorable, pas sur la base d’un pot moyen
Le choix de capacité doit rester valable lorsque le produit occupe son plus grand volume plausible et que le récipient offre son plus petit volume intérieur acceptable. Il faut donc associer une faible masse volumique de formule à une masse de remplissage élevée, une faible capacité à ras bord à un empiètement maximal de la fermeture, puis préserver l’espace libre fonctionnel justifié par les essais.
Vproduct,max = mfill,max ÷ ρmin
C requisbrimful,min ≥ Vproduct,max + Vclosure,max + Hrequired
Espace de tête disponible dans le conditionnement fermé = Cbrimful,actual − Vproduct,actual − Vclosure,actual
- mfill,max: la masse maximale susceptible d’être délivrée compte tenu de la consigne, de la variabilité et du plan de contrôle approuvés de la remplisseuse, et pas simplement les 50 g déclarés.
- ρmin: la plus faible masse volumique de production justifiée dans les conditions de remplissage concernées ; une masse volumique plus faible donne un volume plus élevé pour une même masse.
- Vclosure,max: le volume maximal déplacé sous le bord par un opercule, un porte-spatule, une poire de compte-gouttes, un corps de pompe, la géométrie initiale du piston ou un autre composant interne.
- Hrequired: l’espace libre encore nécessaire après fermeture pour un assemblage propre, les mouvements et la dilatation du produit, le comportement de la mousse et de l’air et les conditions de distribution validées.
- Cbrimful,min: la limite basse de la spécification de capacité convenue pour le récipient, et non la moyenne de trois échantillons d’aspect satisfaisant.
Comment le type de produit cosmétique influence le choix de capacité
La masse volumique est le premier paramètre de conversion, mais le comportement de la formule détermine l’espace fonctionnel supplémentaire et la validation nécessaires. Ne fixez pas un pourcentage d’espace de tête à partir du seul nom du produit.
| Comportement de la formule | Risque lié à la capacité | Mesures ou essais à réaliser | Conséquence pour l’emballage |
|---|---|---|---|
| Crème lisse ou émulsion | La masse volumique et le niveau de surface peuvent varier avec la température ou la désaération. | Masse volumique à la température de remplissage, répétabilité du remplissage, mise à niveau après un délai défini, propreté de la fermeture. | Pot ou pompe compatible ; valider à la fois la masse et la hauteur de remplissage visible. |
| Beurre fouetté ou crème aérée | Une masse volumique apparente faible et variable peut faire occuper à 50 g bien plus de 50 mL ; le tassement peut ensuite abaisser la surface. | Masse volumique apparente dans l’état de production, régularité de l’aération, tassement après remplissage et cycles thermiques. | Nécessite souvent un volume intérieur plus grand et un doseur maîtrisé ; l’aspect en rayon doit être évalué après tassement. |
| Masque dense à l’argile, aux minéraux ou pigmenté | Le produit peut occuper moins de volume que prévu et sembler insuffisamment rempli dans un pot transparent large. | Masse volumique, mise à niveau, traces sur les parois, répartition du produit au remplissage et référentiel visuel. | Un volume intérieur plus petit ou une autre géométrie interne peut améliorer la présentation sans réduire la masse déclarée. |
| Gommage ou produit contenant des particules en suspension | Une répartition irrégulière des solides et des poches d’air peuvent modifier la dose et le niveau ; des particules peuvent souiller la portée d’étanchéité. | Échantillonnage représentatif, répartition des particules, passage dans la buse, masse de remplissage et propreté de l’appui de fermeture. | Pot à large ouverture ou tube de dimensions adaptées ; ne pas se fier à un essai de capacité à l’eau pour prédire le comportement sur ligne. |
| Nettoyant moussant ou lotion contenant des tensioactifs | La mousse formée pendant le remplissage peut dépasser le niveau du liquide au repos et perturber le bouchage ou les capteurs de remplissage. | Vitesse de remplissage, position de la buse, délai de disparition de la mousse et moment de fermeture. | L’espace de tête répond en partie à une exigence du procédé ; un remplissage lent ou par le fond peut réduire la marge nécessaire. |
| Produit rempli tiède ou à chaud | La masse volumique et le volume au remplissage diffèrent de ceux à l’état refroidi en vente ; l’emballage peut se déformer ou subir des effets de surpression ou de dépression. | Masse volumique et niveau de remplissage à la température du procédé, comportement au refroidissement, résistance thermique du récipient et moment de fermeture. | Les dimensions et le matériau doivent être validés sur l’ensemble du procédé thermique, pas uniquement à température ambiante. |
Si les exigences de protection ou de dosage de la formule rendent le pot inadapté, comparez d’autres structures dans le guide Boyu de sélection de l’emballage selon la formule. Passer du pot au flacon airless ou au tube modifie le calcul de capacité ; cela ne le supprime pas.
Un pot, un flacon, un conditionnement airless et un tube de 50 mL n’offrent pas le même volume utilisable
La capacité du catalogue est liée à une structure. Les pièces qui créent une apparence haut de gamme ou assurent la distribution peuvent occuper de l’espace intérieur, et certaines gammes « 50 mL » sont dimensionnées autour d’un remplissage recommandé plutôt que d’un même repère de capacité à ras bord.
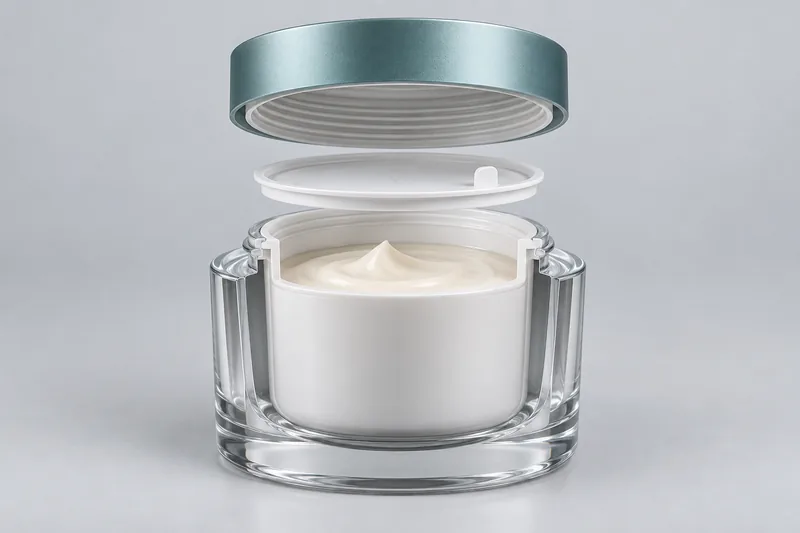
Pots à simple paroi
La paroi visible délimite normalement le volume du produit, mais un fond en verre épais, une paroi latérale massive, le rayon d’épaulement et la large ouverture déterminent toujours le volume intérieur et le niveau de remplissage. L’opercule doit se mettre en place sans toucher le produit ni le pousser dans le filetage. Lorsque vous comparez les formats de pots pour crème cosmétique, demandez la capacité à ras bord et la tolérance basse de chaque moule précis, et non une indication générale pour toute la gamme.
Pots à double paroi et pots de type acrylique
La coque extérieure crée le volume visuel et le poids ; un godet intérieur distinct contient la formule. Les dimensions extérieures renseignent donc peu sur le volume de remplissage. Confirmez quel composant détermine la capacité, si le chiffre annoncé correspond à la capacité à ras bord du godet ou à son remplissage recommandé, jusqu’où l’opercule pénètre dans le godet et si le produit peut migrer entre le godet et la coque en cas de surremplissage.
Flacons classiques à pompe et compte-gouttes
Le corps de pompe, le joint, le tube plongeur et la pipette du compte-gouttes déplacent un volume sous le col. Le flacon peut contenir la quantité de liquide prévue avant fermeture, puis déborder lors de l’insertion de l’ensemble. La validation de capacité doit utiliser la fermeture, l’orientation de remplissage et la méthode de bouchage définitives. La hauteur de remplissage doit également éviter une immersion excessive de la pompe susceptible de provoquer des fuites ou un mauvais amorçage.
Conditionnements airless et tubes souples
Un conditionnement airless est limité par la position initiale du piston, la géométrie de la chambre produit, le volume mort de la pompe, l’amorçage et le remplissage maximal du procédé. Un tube souple nécessite une zone terminale non remplie pour permettre au conditionneur de réaliser une soudure propre ; son volume utilisable dépend du diamètre, de la longueur de coupe, de l’épaule et de la réserve de soudure. N’appliquez à aucun de ces systèmes une règle d’espace de tête conçue pour les pots.
Comment mesurer les paramètres avant de choisir le conditionnement
1. Mesurer la masse volumique d’une formule représentative de la production
- Utilisez la formule finie, y compris le parfum, la couleur, les particules et les actifs qui influencent la masse volumique ou l’aération.
- Définissez la méthode de mesure, l’appareil étalonné, la manipulation des échantillons et la température. Consignez la valeur en g/mL avec une précision justifiée.
- Prélevez le produit dans l’état où il arrive à la remplisseuse. Si le mélange, la recirculation ou la désaération modifie l’air incorporé, mesurez aux étapes pertinentes du procédé.
- Utilisez plusieurs lots ou une plage justifiée. Pour un dimensionnement fondé sur la masse, la limite basse de masse volumique représente normalement le risque de volume élevé.
- Vérifiez si la masse volumique ou le niveau de remplissage évolue pendant le remplissage à chaud, le refroidissement, le tassement ou le conditionnement thermique.
2. Vérifier la capacité à ras bord selon une méthode définie
Pour les récipients en verre, la norme ISO 8106 spécifie une méthode gravimétrique de détermination de la capacité et de la conformité aux limites de spécification. En pratique, une masse d’eau contrôlée est convertie en volume à l’aide de la masse volumique appropriée à la température d’essai, avec un repère défini au bord ou au niveau de remplissage. Utilisez la norme elle-même ou une méthode interne approuvée ; le fournisseur et le conditionneur ne doivent pas improviser des repères différents.
Pour les composants en plastique, à double paroi et airless, utilisez une méthode documentée adaptée à la structure et au plan. La norme relative au verre ne doit pas être citée comme si elle qualifiait automatiquement tout conditionnement plastique. Échantillonnez plusieurs empreintes, périodes de moulage et lots, car un résultat de capacité sans base d’échantillonnage ne permet pas d’établir la tolérance de production.
3. Mesurer le volume déplacé par la fermeture ou l’insert
Utilisez l’opercule, le joint, le porte-spatule, la pompe, le compte-gouttes ou l’essoreur définitif. Un essai de développement simple consiste à remplir le récipient jusqu’à un niveau contrôlé, à monter le composant dans les conditions d’assemblage prévues, puis à mesurer la variation ou le volume débordé. Pour les composants qui emprisonnent de l’air ou ne peuvent pas être mouillés de façon fiable, obtenez les données de CAO (CAD) et de volume déplacé du fournisseur, puis confirmez-les sur des échantillons assemblés. Retenez la valeur haute pour le calcul du cas le plus défavorable.
4. Caractériser la distribution des quantités remplies
Une remplisseuse réglée à 50,0 g ne délivre pas 50,0 g dans chaque unité. Déterminez le comportement au démarrage, la moyenne, la variabilité, la dérive, la coupure de buse et la méthode de contrôle pondéral ou d’échantillonnage. La masse haute influe sur la possibilité de loger le produit ; la masse basse influe sur la conformité de la quantité nette. Toutes deux doivent être maîtrisées, mais répondent à des risques distincts.
5. Valider la hauteur de remplissage visible après tassement
Pour les conditionnements transparents ou translucides, précisez comment et quand l’aspect est évalué : immédiatement après remplissage, après désaération ou tassement, puis après conditionnement climatique. Un remplissage conforme de 50 g peut malgré tout paraître insuffisant dans un pot large ou toucher l’opercule dans un pot étroit. Utilisez un échantillon rempli approuvé ou une plage cotée de hauteur de remplissage ; ne laissez pas le premier lot de production déterminer l’aspect en rayon.
Exemple chiffré : choisir un pot pour 50 g de crème
Supposons qu’une crème visage soit vendue au poids net. Les valeurs suivantes sont des hypothèses de dimensionnement explicites, et non des données de production Boyu ni une spécification universelle :
- Quantité nette déclarée : 50 g
- Remplissage maximal approuvé du procédé pour l’analyse de l’encombrement : 50,8 g
- Masse volumique minimale justifiée dans les conditions de remplissage : 0,84 g/mL
- Empiètement maximal de l’opercule : 1,8 mL
- Espace de tête fonctionnel résiduel après fermeture, propre au projet : 3,0 mL
Étape 1 — volume maximal du produit : 50,8 g ÷ 0,84 g/mL = 60,48 mL.
Étape 2 — capacité minimale à ras bord requise : 60,48 + 1,8 + 3,0 = 65,28 mL.
Étape 3 — comparer la limite basse de la spécification de chaque pot :
| Modèle envisagé | Spécification de capacité à ras bord | Capacité minimale | Résultat de la présélection |
|---|---|---|---|
| A | 66 ± 2 mL | 64 mL | Ne satisfait pas au minimum de 65,28 mL, même si sa moyenne semble suffisante. |
| B | 70 ± 2 mL | 68 mL | Satisfait à cette vérification par calcul avec une marge de 2,72 mL ; des essais de remplissage et de conditionnement restent nécessaires. |
Le modèle B n’est pas automatiquement approuvé. L’essai doit encore confirmer la pose propre de l’opercule, l’absence de produit dans le filetage, un niveau visible acceptable, l’étanchéité de la fermeture, la compatibilité et la tenue à la distribution. Un format de pot en verre pour crème annoncé pour 50 g constitue un point de départ commercial ; le plan et l’échantillon rempli doivent démontrer son aptitude à contenir les 50 g de la formule réelle.
La contenance nominale de l’emballage ne détermine pas la déclaration réglementaire de quantité nette
Les règles du marché de vente et la consistance du produit déterminent la manière de déclarer la quantité nette, et non le catalogue du fournisseur d’emballages. Aux États-Unis, les recommandations de la FDA indiquent qu’un cosmétique solide, semi-solide ou visqueux est généralement déclaré en poids avoirdupois, tandis qu’un liquide est déclaré en volume, sauf usage établi auprès des consommateurs ou dans le commerce. Pour les déclarations en volume, les recommandations de la FDA retiennent 68°F (20°C).
Dans l’Union européenne, l’article 19 du règlement (EC) No 1223/2009 exige que le contenu nominal au moment du conditionnement soit indiqué en poids ou en volume, sous réserve d’exceptions définies, notamment les très petits conditionnements, les échantillons gratuits et les conditionnements à usage unique. Des règles métrologiques nationales ou régionales distinctes peuvent régir le contrôle des quantités. Les équipes réglementaires doivent confirmer les exigences exactes du marché de destination et les éléments graphiques avant la commercialisation.
Un « pot de 50 mL » peut donc contenir un produit vendu comme 50 g, mais cette adéquation doit être démontrée. À l’inverse, passer à un pot de plus grande capacité à ras bord n’autorise pas à modifier la quantité annoncée sur l’étiquette. La capacité du récipient, la maîtrise du remplissage et la quantité nette déclarée doivent figurer dans une même spécification tout en restant des valeurs distinctes.
Problèmes courants de capacité et actions correctives
| Symptôme | Causes probables liées à la capacité | Première vérification | Piste de correction |
|---|---|---|---|
| La crème remonte dans le filetage lors de la pose du couvercle | Masse volumique trop faible pour la conversion supposée ; empiètement de l’opercule omis ; limite haute de remplissage trop élevée ; limite basse du volume intérieur trop faible | Repeser le contenu, mesurer la masse volumique et l’empiètement, cartographier la capacité à ras bord par empreinte | Volume intérieur plus grand, révision de la cible ou de la variabilité du procédé, autre géométrie d’opercule ou correction justifiée de la formule ou du procédé |
| L’essai à l’eau est concluant, mais la crème déborde au remplissage | L’eau ne reproduit ni la masse volumique, ni l’aération, ni la viscosité, ni la formation de fils à la buse, ni la mousse | Formule de production et conditions réelles de la remplisseuse et de la buse | Réaliser un essai de remplissage représentatif de la production prévue ; réserver l’eau à la mesure de capacité limitée qu’elle permet |
| Un remplissage correct de 50 g paraît insuffisant | Formule dense ; volume intérieur large ou haut ; espace de tête excessif ; tassement du produit après remplissage | Masse volumique, profil intérieur et hauteur mesurée à un délai défini après remplissage | Choisir un volume intérieur plus petit ou de proportions différentes, ou approuver une présentation opaque ou décorée ; ne pas masquer un poids insuffisant par des changements d’aspect |
| La hauteur de remplissage varie alors que le poids contrôlé reste stable | Variation de masse volumique ou d’aération, variation de capacité des pots, mise à niveau irrégulière ou géométrie intérieure différente | Mettre en corrélation la masse remplie, la masse volumique, le volume intérieur du pot, l’empreinte du moule et le temps de tassement | Maîtriser l’aération et la capacité du récipient ; définir un référentiel visuel à un délai donné plutôt qu’ajuster la masse à l’œil |
| L’emballage fuit uniquement après un transport à température élevée | Espace de tête qualifié insuffisant, contact avec la fermeture, dilatation de la formule ou problème distinct d’étanchéité ou de compatibilité | Conditionnements remplis après conditionnement climatique, interface de fermeture et perte de masse ou emplacement de la fuite | Ne pas incriminer uniquement la capacité ; examiner l’étanchéité, la compatibilité des matériaux, le couple et les conditions de distribution |
| La pompe airless ne s’amorce pas ou s’arrête trop tôt | Remplissage du procédé inadapté, position du piston, air emprisonné, volume mort de la pompe ou inadéquation entre formule et pompe | Plan d’assemblage, méthode de remplissage, nombre d’actionnements d’amorçage, restitution et produit résiduel | Qualifier le système airless complet et les instructions de remplissage, pas seulement sa contenance annoncée en mL |
Six erreurs de dimensionnement à l’origine de problèmes de lancement évitables
1. Considérer les grammes et les millilitres comme interchangeables. Ce raccourci n’est exact que lorsque la masse volumique est de 1,000 g/mL dans les conditions concernées. Convertissez la masse maximale de remplissage prévue en utilisant la masse volumique minimale justifiée de la formule, puis ajoutez le volume déplacé par la fermeture et l’espace de tête fonctionnel.
2. Comparer des moyennes plutôt que les cas les plus défavorables. Un récipient moyen rempli d’une crème de masse volumique moyenne à la dose moyenne de la remplisseuse peut paraître parfait, alors que le plus petit volume intérieur, le lot le moins dense et le remplissage le plus élevé se cumulent en production. Indiquez les plages et les tolérances sur le plan et dans la spécification du procédé, puis évaluez la combinaison défavorable.
3. Déduire la capacité des dimensions extérieures. Des fonds en verre massifs, des parois épaisses et les godets intérieurs des pots à double paroi peuvent donner à deux pots de dimensions similaires des volumes très différents. Utilisez la capacité mesurée du volume au contact du produit ; ne calculez jamais le volume utilisable à partir du diamètre extérieur et de la hauteur.
4. Mesurer le récipient ouvert et oublier la fermeture. Un opercule, un joint, un corps de pompe, un essoreur, un compte-gouttes ou un piston occupe de l’espace après remplissage. Montez la fermeture représentative de la production prévue au niveau de remplissage spécifié et vérifiez que le produit ne pénètre ni dans le filetage, ni dans le passage de mise à l’air, ni sur la portée d’étanchéité.
5. Corriger l’aspect en modifiant la masse nette. Les opérateurs ne doivent pas ajouter ou retirer du produit au seul motif que le niveau paraît trop bas ou trop haut. Le contrôle pondéral garantit la quantité déclarée ; une plage approuvée de hauteur de remplissage à un délai donné maîtrise l’aspect. Si les deux exigences ne peuvent être respectées, modifiez la géométrie intérieure ou la présentation de l’emballage plutôt que d’improviser le remplissage.
6. Approuver des remplissages manuels et omettre l’essai de ligne. Le remplissage manuel ne reproduit ni la plongée de buse, ni les filaments à la coupure, ni l’air entraîné, ni la cadence, ni la pression de bouchage. Réalisez un essai représentatif de la production prévue et utilisez la liste de contrôle globale de qualification des flacons cosmétiques avant de commander les quantités commerciales.
Comment qualifier le flacon ou le pot choisi
Le calcul élimine les modèles manifestement sous-dimensionnés ; il ne qualifie pas un emballage commercial. Utilisez des composants représentatifs de la production prévue et la formule finale pour relier la capacité au remplissage, à la fermeture, à l’aspect en rayon et à la distribution.
- Figez l’identification de l’échantillon. Consignez l’outillage et l’empreinte du récipient, le matériau, le godet intérieur, le joint ou l’opercule, le bouchon, la décoration, le lot de formule et les réglages de remplissage.
- Mesurez les distributions initiales des valeurs. Vérifiez la tare à vide, la capacité à ras bord, la masse volumique, la masse nette remplie, la masse brute, la hauteur de remplissage, l’engagement de la fermeture et le fonctionnement de toute pompe ou de tout orifice.
- Produisez suffisamment d’unités consécutives pour caractériser le procédé. Quelques échantillons remplis à la main peuvent démontrer l’adéquation géométrique, mais pas la cadence, la coupure de buse, le moussage, la manutention sur convoyeur ou la contamination au bouchage.
- Soumettez le conditionnement complet au conditionnement climatique. Utilisez des orientations debout, retournée ou couchée et des températures justifiées au regard de la formule, de la fermeture et du trajet de distribution.
- Testez l’emballage d’expédition final. Incluez l’étui de vente, le calage et la caisse d’expédition lorsque les chutes, les vibrations, la compression ou une pression réduite peuvent déplacer le produit vers l’interface d’étanchéité.
- Contrôlez de nouveau après retour aux conditions d’observation. Examinez les fuites, la propreté du bouchon, les déformations, l’aspect du remplissage, la variation de masse et la distribution du produit après le retour des échantillons aux conditions d’observation définies.
Utilisez le protocole Boyu d’essais de compatibilité des emballages cosmétiques pour construire la matrice globale de vieillissement du couple formule-emballage, et sélectionnez les méthodes de test d’étanchéité des flacons cosmétiques adaptées à la fermeture finale et au trajet de distribution. La capacité est un paramètre parmi d’autres ; la compatibilité, l’intégrité de l’étanchéité et la distribution du produit restent des points de validation distincts.
Informations de capacité à intégrer à la demande de prix (RFQ) et à l’accord qualité
Une demande utile exige du fournisseur d’emballages des valeurs mesurables et indique au conditionneur ce que l’emballage doit pouvoir accueillir. Incluez :
- Quantité déclarée et unité : 50 g, 50 mL ou une autre indication propre au marché ; n’écrivez jamais « 50 » seul.
- Informations sur la formule : catégorie de produit, plage de masse volumique mesurée et température, viscosité et comportement à l’écoulement, aération, particules, volatilité et température de remplissage.
- Données du procédé de remplissage : type de remplisseuse, buse, cible, limites haute et basse du procédé, vitesse, température du produit, temps de tassement et séquence de bouchage.
- Capacité du récipient : désignation nominale, définition de la capacité à ras bord, cible et tolérance, méthode de mesure, plan d’échantillonnage et traçabilité des empreintes du moule.
- Composants internes : opercule, joint, essoreur, porte-spatule, pompe, compte-gouttes, piston ou autre élément empiétant sur le volume, avec le volume maximal déplacé le cas échéant.
- Aspect fini : plage approuvée de hauteur de remplissage, moment de l’observation, référentiel de surface du produit et traces acceptables sur les parois.
- Performances : couple ou engagement de la fermeture, critères d’étanchéité, programme de compatibilité, trajet de distribution, plage de température, exigences de pompe et de distribution du produit, et produit résiduel.
- Gestion des modifications : approbation requise avant tout changement de moule, réparation d’empreinte ou changement de résine, de godet intérieur, de fermeture, de remplisseuse, de température du procédé ou de méthode de mesure de capacité.
Exigez que la spécification précise si la capacité du fournisseur est une cible de conception, un minimum, une moyenne ou une plage. Lors de la comparaison des devis, considérez une simple ligne « 50 mL » comme incomplète. Un pot plus grand peut augmenter la masse unitaire, le volume des cartons et le coût du transport ; un pot plus petit peut économiser de la matière mais entraîner des pertes sur ligne ou des fuites. Comparez le coût total d’un conditionnement utilisable après qualification, pas seulement les contenances annoncées.
Questions fréquemment posées
La capacité à ras bord et la capacité au débordement sont-elles identiques ?
Elles désignent généralement le volume maximal auquel le produit atteint le sommet défini ou commence à déborder, mais la terminologie n’est pas parfaitement homogène entre fournisseurs. Confirmez le repère, l’absence ou non de fermeture, la température d’essai, le liquide, la méthode et la tolérance. Ne considérez deux valeurs comme équivalentes qu’après avoir vérifié l’identité de leurs conditions de mesure.
Puis-je tester un pot pour 50 g de crème avec 50 g d’eau ?
L’eau permet une mesure définie du volume intérieur, mais 50 g d’eau ne reproduisent ni la masse volumique, ni l’aération, ni la viscosité, ni la mise à niveau, ni la dilatation de la crème, ni la contamination de la fermeture. Utilisez l’eau pour les mesures qu’elle permet, puis la formule réelle pour qualifier le remplissage et le conditionnement.
Quel pourcentage d’espace de tête faut-il prévoir dans un pot cosmétique ?
Il n’existe pas de pourcentage universel justifiable. L’espace de tête nécessaire dépend de la variation de masse volumique, du remplissage maximal, de l’empiètement de la fermeture, de la mousse ou de l’air entraîné, de la température de remplissage, du comportement thermique, de la géométrie du conditionnement, de l’étanchéité et de la distribution. Calculez un besoin initial, puis validez-le par des essais réels de remplissage, de fermeture, de conditionnement climatique et de transport.
Quelle masse volumique utiliser : celle du laboratoire ou celle de la ligne de remplissage ?
Utilisez une méthode et des conditions représentatives du produit introduit dans l’emballage, tout en conservant le résultat du laboratoire pour le contrôle de la formule. Si le procédé incorpore ou élimine de l’air, ou si le produit est rempli à chaud, la masse volumique au laboratoire peut différer de celle sur ligne. Définissez la plage de production et dimensionnez le conditionnement selon le cas justifié de faible masse volumique.
Le pot de plus grande capacité à ras bord est-il toujours plus sûr ?
Non. Une capacité trop petite crée des risques de débordement et de fermeture ; une capacité inutilement grande peut donner une impression de sous-remplissage, consommer davantage de matière, augmenter les dimensions du conditionnement et réduire le nombre d’unités transportées par volume. Le volume intérieur optimal satisfait à l’exigence physique la plus défavorable tout en respectant le cahier des charges visuel, fonctionnel et commercial approuvé.
Que faut-il valider avant de passer la commande de pots en volume ?
Validez le plan final, la définition de capacité et sa tolérance, les échantillons représentatifs de la production prévue, l’assemblage fermeture-opercule, l’essai de remplissage avec la formule réelle, l’aspect rempli, le plan de compatibilité, les critères d’étanchéité et de distribution ainsi que les exigences de gestion des modifications. Conservez des échantillons de référence vides et remplis, signés, lorsque le système qualité le permet.
Sources et références techniques
- US FDA — Guide d’étiquetage des cosmétiques
- US FDA — Synthèse des exigences d’étiquetage des cosmétiques
- Union européenne — Règlement (EC) No 1223/2009, article 19
- OIML R 87:2016 — Quantité de produit dans les préemballages
- NIST Handbook 133 — Contrôle de la quantité nette des produits préemballés
- ISO 8106:2004 — Récipients en verre : détermination de la capacité par la méthode gravimétrique
- Bormioli Pharma — Données techniques du flacon cosmétique FI8068
- The Jar Factory — Données techniques des pots cosmétiques de la gamme Standard Series
- Amcor — Données produit du pot cosmétique de 300 mL
- Thrace Group — Spécifications produit indiquant la contenance nominale et la capacité à ras bord


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch