














Réponse directe : l’affaissement d’un flacon en plastique se produit lorsque la pression extérieure à un flacon de shampooing ou de lotion fermé hermétiquement dépasse sa pression intérieure et que sa paroi latérale n’est pas assez rigide pour résister à cet écart. La baisse de pression peut survenir lorsque le conditionnement rempli à chaud refroidit, que le gaz de l’espace de tête est consommé ou absorbé, que de l’eau ou des ingrédients volatils traversent l’emballage par perméation, ou que le conditionnement est soumis à une autre température ou pression atmosphérique. La compression sur convoyeur et une mauvaise répartition de l’épaisseur de paroi peuvent provoquer ou localiser l’enfoncement, mais ce ne sont pas les seules causes.
La solution appropriée dépend du moment où l’affaissement apparaît. Un flacon qui se creuse dans les minutes suivant le bouchage ne s’analyse pas comme un flacon qui se déforme après six semaines ou uniquement après un transport aérien. Conservez les échantillons touchés, consignez la chronologie, comparez leur masse après remplissage et leurs dimensions à celles des témoins conservés, et testez le flacon, la fermeture et la formule réellement utilisés en production avant de modifier la masse du flacon, la température de remplissage, l’espace de tête ou la mise à l’air.
Ce guide s’adresse aux marques cosmétiques, aux ingénieurs emballage, aux équipes qualité, aux conditionneurs et aux fournisseurs de flacons. Les termes anglais « paneling » et « panelling » désignent le même affaissement de la paroi latérale vers l’intérieur. Il n’existe pas de température de remplissage, de masse de flacon, d’épaisseur de paroi ni de limite de dépression universellement sûres pour tous les flacons en PET, HDPE, PP ou contenant du PCR.
Qu’est-ce que l’affaissement d’un flacon en plastique ?
L’affaissement correspond à la déformation permanente ou temporaire d’une ou de plusieurs parois du flacon vers l’intérieur. Il est surtout visible sur les grandes faces relativement planes, mais peut aussi prendre la forme d’un étranglement en sablier, d’une zone concave isolée ou de plusieurs enfoncements sur le pourtour d’un flacon rond. Le mécanisme déterminant est simple : la pression extérieure dépasse suffisamment la pression intérieure pour faire flamber la structure.
La différence de pression est le facteur moteur; la rigidité des parois et la géométrie déterminent la réaction de l’emballage. Un flacon allégé peut manifester le défaut en premier, mais ajouter simplement de la résine risque de masquer un phénomène persistant de perte de gaz, de variation thermique ou de perméation sans le supprimer. À l’inverse, un flacon léger bien conçu peut mieux résister qu’un flacon plus lourd doté d’une grande plage d’étiquetage sans renfort ou d’une épaisseur de paroi mal répartie.
Toutes les déformations d’un flacon ne sont pas des affaissements
| Observation | Cause possible | Pourquoi cette distinction compte |
|---|---|---|
| La paroi latérale se creuse après fermeture étanche | Affaissement dû à une dépression interne ou à une compression exercée sur le flacon | Examiner l’historique des pressions, les pertes de gaz et la résistance structurelle. |
| Le flacon se bombe vers l’extérieur ou sa base devient instable | Surpression interne, dégagement de gaz, dilatation thermique ou résistance thermique insuffisante | La pression agit ici dans le sens opposé, ce qui nécessite une autre évaluation de la sécurité. |
| Un enfoncement identique est présent avant remplissage | Dommage lié au moulage, au refroidissement, au démoulage, à l’emballage ou au transport | Un flacon vide conservé comme témoin permet de distinguer les effets de la fabrication du flacon de ceux du conditionnement rempli. |
| Des lignes blanches, des microfissures ou des fissures apparaissent | Concentration de contraintes ou fissuration sous contrainte environnementale | L’effondrement structurel et la fissuration sous contrainte chimique peuvent coexister, mais ne désignent pas le même phénomène. |
| Un tube souple reste aplati après distribution | Mauvaise reprise d’air, orifice obstrué ou défaut de reprise de forme du tube | Le comportement d’un tube ne doit pas être diagnostiqué selon les critères d’affaissement d’un flacon rigide. |
Commencez par examiner les flacons vides conservés du même lot. Si le témoin vide présente déjà le défaut, vérifiez d’abord le soufflage, le refroidissement et l’emballage pour expédition. Si le défaut n’apparaît qu’après remplissage et fermeture étanche en production, considérez le flacon, la formule, la fermeture, le procédé de remplissage et l’environnement comme un système unique.
Le diagnostic le plus rapide : quand le flacon s’est-il creusé ?
Le délai entre le remplissage et la déformation visible est souvent plus instructif que le nom de la résine. Reconstituez la chronologie à partir des vidéos de ligne, des dossiers de production, des contrôles en entrepôt, des données de transport et des échantillons conservés. La mention « arrivé enfoncé » ne suffit pas ; identifiez le premier moment où une unité connue comme conforme est devenue anormale.
| Première apparition de l’affaissement | Points à examiner en priorité | Éléments utiles au diagnostic |
|---|---|---|
| Avant remplissage | Répartition de l’épaisseur de paroi, refroidissement du moule, démoulage, emballage et empilage des flacons vides | Repérage des empreintes, masse du flacon, masses par section, dimensions et témoins vides |
| Pendant la manutention ou le bouchage | Guides latéraux, étoiles de transfert, pinces, pression de la tête de bouchage et faces planes sans renfort | Vidéo au ralenti, marques de contact, orientation de la déformation et corrélation avec le poste sur la ligne |
| Quelques minutes à quelques heures après remplissage à chaud et fermeture étanche | Refroidissement du produit et de l’espace de tête, délai avant fermeture, variations de température de remplissage et ramollissement thermique du flacon | Température réelle du produit au remplissage et à la fermeture, courbe de refroidissement et moment du bouchage |
| Après plusieurs jours ou semaines, avec une perte de masse mesurable | Fuite, perméation d’eau ou de solvant, perte de composés volatils, transfert à travers la fermeture ou absorption de la formule par le plastique | Évolution de la masse de chaque unité, examen de l’étanchéité, récipient de référence et stockage contrôlé |
| Après plusieurs jours ou semaines, avec peu de perte de masse mesurée | Consommation d’oxygène, dissolution ou absorption de gaz, effets thermiques lents, fluage structurel ou fuite de gaz trop faible pour être détectée par pesée | Étude de l’espace de tête et de l’oxygène, témoins chimiques, évolution dimensionnelle et intégrité de la fermeture |
| Uniquement après transport ou changement de conditions climatiques | Historique d’altitude et de pression barométrique, cycles thermiques, empilage, vibrations ou déplacement de la fermeture | Profil du trajet, enregistreur de données, état de l’emballage d’expédition et simulation de distribution |
Pourquoi les flacons de shampooing et de lotion s’affaissent : six familles de causes racines
1. Le produit est fermé à chaud, puis refroidit
Si le flacon est fermé alors que son contenu et son espace de tête sont plus chauds que les conditions ultérieures de stockage, le refroidissement peut réduire la pression interne. La paroi du flacon peut aussi être plus souple à chaud et se déformer avant la stabilisation complète du système. Le résultat exact dépend de la température du produit, de l’espace de tête, de la contraction thermique du liquide, de la variation de volume du flacon, du délai de fermeture, du comportement de l’étanchéité et de la rigidité du flacon.
Pour la seule phase gazeuse, la loi des gaz parfaits donne une indication utile : à quantité de gaz et volume constants, la pression absolue varie approximativement proportionnellement à la température absolue, P₂ ≈ P₁ × T₂/T₁. Un flacon rempli réel n’est pas une enceinte gazeuse à volume fixe : les volumes du liquide et du flacon varient, le gaz peut se dissoudre ou traverser les matériaux, et la fermeture peut fuir. Utilisez cette équation pour comprendre le sens de l’évolution, pas pour prédire un seuil de pression de conformité.
2. La formule consomme ou absorbe le gaz de l’espace de tête
L’oxydation ou une autre réaction de la formule peut consommer l’oxygène de l’espace de tête. Le gaz peut également se dissoudre dans le produit ou être absorbé par celui-ci. Si du gaz de remplacement n’entre pas à travers l’emballage au même rythme, la pression interne diminue. Les antioxydants, les systèmes à base de plantes, les huiles, les parfums, les colorants et d’autres ingrédients peuvent modifier la demande en oxygène, mais le nom d’un ingrédient ne permet pas à lui seul de déduire ce risque avec fiabilité. Comparez la formule finale à une référence appropriée et, si cela se justifie, mesurez la composition de l’espace de tête.
Un mécanisme lié à la formule peut être lent et varier selon les lots. Une modification du parfum, du système antioxydant, de l’historique des matières premières, de l’aération au mélange ou de la température de remplissage peut changer le comportement même si le flacon reste identique.
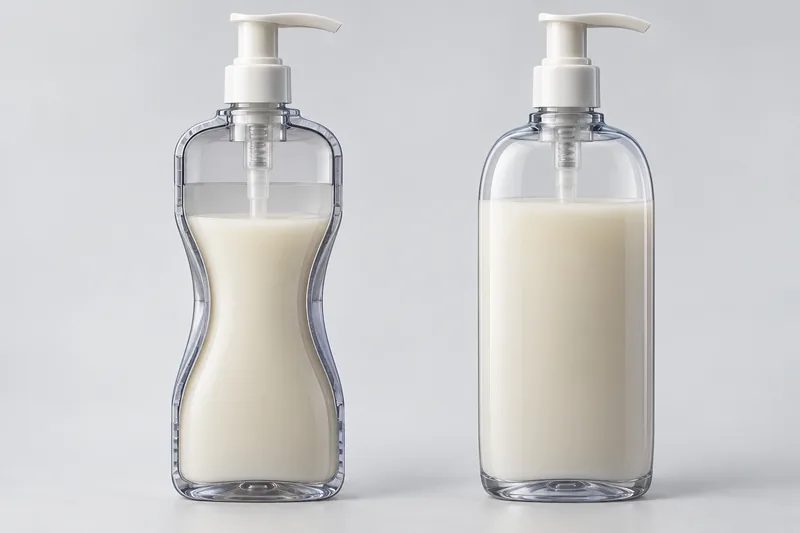
3. L’eau, un solvant ou un autre composant s’échappe à travers l’emballage
Un emballage plastique fermé hermétiquement ne constitue pas nécessairement une barrière absolue. Des molécules peuvent traverser par perméation la paroi du flacon, la fermeture, le joint, la pompe, le tube plongeur ou les interfaces. Des composants de la formule peuvent aussi se répartir entre le produit et un polymère. La perte de liquide ou de vapeur peut diminuer la pression interne et la masse du produit. Sa vitesse dépend de l’ensemble des matériaux, de la surface, de la répartition de l’épaisseur de paroi, du gradient de concentration, de l’étanchéité, de la température et de l’humidité.
La norme ASTM D2684/D2684M traite de la perméabilité des récipients thermoplastiques aux produits conditionnés dans des conditions définies et exprime les résultats, pour de nombreuses conceptions de récipients, sous forme de vitesse de perte ou de gain de masse. Ce principe est utile en cosmétique, mais la norme ne permet pas de transformer le résultat d’un essai accéléré court en prévision universelle de durée de conservation. Il faut utiliser la formule réelle et les conditions prévues ; toute extrapolation au-delà des données disponibles exige de la prudence.
4. La pression atmosphérique ou la température change pendant la distribution
Un conditionnement rempli, fermé hermétiquement et équilibré sur un site peut rencontrer une autre pression barométrique à une altitude supérieure ou inférieure. Le transport aérien, les trajets en montagne et l’altitude de destination peuvent créer des différences de pression. La norme ASTM D6653/D6653M est spécifiquement conçue pour évaluer, par une méthode sous vide, les effets des différences de pression liées à la haute altitude sur les systèmes d’emballage ; son domaine d’application publié mentionne l’exposition à bord d’avions de desserte jusqu’à 5 791 m (19 000 ft) et qualifie les résultats de qualitatifs. Elle ne prescrit pas de seuil unique de conformité pour les flacons cosmétiques.
La température et l’altitude peuvent interagir. Un conditionnement peut refroidir dans une soute d’avion, se réchauffer dans un conteneur ou subir des cycles thermiques en entrepôt. Les essais de distribution doivent reproduire la succession des conditions du trajet, plutôt que tester chaque sollicitation isolément et présumer du résultat combiné.
5. La ligne de remplissage comprime mécaniquement le flacon
Les guides latéraux, étoiles de transfert, vis d’alimentation, pinces et têtes de bouchage peuvent appuyer sur une face sans renfort. Si la fermeture devient étanche alors que la paroi est comprimée, le flacon peut rester déformé après suppression de la charge, car le système fermé s’oppose à la reprise de forme. Un enfoncement récurrent à la même hauteur et dans la même orientation constitue un indice fort. En production, ce défaut peut être appelé affaissement même si la force initiale est mécanique.
Faites passer des flacons repérés dans chaque poste et examinez-les avant et après chaque contact. Pour les risques liés à la ligne, tels que la position des guides, la stabilité de la base et l’alignement de la tête de bouchage, l’essai de ligne documenté de votre conditionneur constitue la référence déterminante. Un échantillon rempli à la main ne prouve pas que le flacon supportera les guides, les points de transfert, les efforts du bouchage et l’accumulation sur une ligne automatique.
6. La structure du flacon ne supporte pas la différence de pression appliquée
Les grandes faces planes, les transitions brusques, les zones localement minces, la répartition asymétrique de l’épaisseur et le manque de soutien près des épaules ou du fond peuvent flamber en premier. Le grade de résine, l’orientation, la cristallinité, l’historique de moulage, la température du flacon et le fluage à long terme influencent aussi la rigidité. Des déformations répétées peuvent réduire la résistance ; un flacon déjà affaissé ne doit pas être considéré d’office comme une éprouvette neuve représentative.
Ce facteur structurel amplifie souvent le phénomène. Si une formule retire continuellement du gaz ou si un conditionnement rempli à chaud développe une forte dépression, un flacon plus rigide peut retarder les dommages visibles sans corriger le déséquilibre de pression à l’origine du défaut.
Le matériau du flacon est-il responsable de l’affaissement ?
Le matériau compte, mais la famille de résine ne détermine pas à elle seule la réussite. Comparez le grade de résine, le procédé de fabrication, la répartition de l’épaisseur de paroi, la forme, la masse du flacon, la température et l’interaction formule-emballage. Les tendances suivantes sont des critères de sélection, pas des validations de compatibilité.
| Matériau / système | Comportement habituel de l’emballage | Points à vérifier face au risque d’affaissement |
|---|---|---|
| PET | Transparent, brillant et relativement rigide ; généralement obtenu par étirage-soufflage, avec des parois orientées. | Répartition de l’épaisseur liée à la préforme et à la conception, géométrie des faces, température de remplissage et performances du couple formule-barrière. |
| HDPE | Résistant aux chocs, généralement opaque ou translucide, et souvent adapté à la pression manuelle ; généralement obtenu par extrusion-soufflage. | Programmation de la paraison, épaisseur des angles et des épaules, reprise de forme des faces, perméation et sorption de la formule. |
| LDPE ou système souple à forte teneur en PE | Souple et facile à presser. | Une faible rigidité peut rendre plus visibles les effets de pression ou de reprise d’air ; validez la mise à l’air de la fermeture et la reprise de forme en conditions réelles d’utilisation. |
| Flacon en PP | Bonne résistance chimique dans de nombreux systèmes ; utilisé pour certains flacons, conditionnements airless et de nombreuses fermetures. | Grade et procédé, conception des parois, historique thermique, formule et système de distribution complet. |
| PET/HDPE/PP contenant du PCR | Le PCR désigne une matière recyclée au sein d’une famille de polymères ; ce n’est pas un polymère distinct. | Maîtrisez le grade, la provenance, le pourcentage, la contamination et les odeurs, la couleur, la variabilité mécanique et la transformation. Ne supposez pas que la teneur en PCR est à elle seule responsable du défaut. |
Pour comparer les résines plus en détail, consultez le guide Boyu sur les plastiques utilisés pour les flacons de shampooing. Les acheteurs peuvent ensuite comparer les formats de production dans la gamme de flacons cosmétiques en plastique, catégorie des flacons de shampooing et la catégorie des flacons de lotion. Le choix d’une catégorie constitue un point de départ ; des essais sur des conditionnements remplis équivalents à ceux de production restent nécessaires.
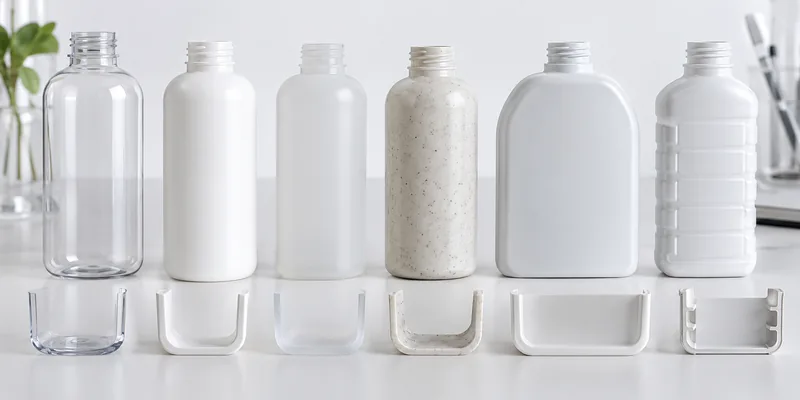
Un flacon plus épais ou plus lourd résoudra-t-il le problème ?
Il peut améliorer la résistance, mais ne garantit pas la suppression de la cause racine. Comparez les épaisseurs minimales dans les zones critiques, pas seulement la masse moyenne. Quelques grammes ajoutés à un fond déjà épais ne renforceront pas une face centrale mince. Demandez une étude des masses par section, une cartographie des parois critiques, les données par empreinte et une comparaison contrôlée sous vide ou sur conditionnements remplis. Vérifiez aussi que la rigidité supplémentaire ne nuit pas à la pression manuelle, à la distribution du produit, aux objectifs de recyclabilité, au passage sur ligne ou au coût.
Le PCR augmente-t-il le risque d’affaissement des flacons ?
Pas intrinsèquement. Un grade de PCR qualifié, transformé dans une conception maîtrisée, peut offrir des performances satisfaisantes. Le risque augmente lorsque les propriétés de la matière, la contamination, la dégradation, le taux d’incorporation ou la maîtrise du procédé créent une variabilité mécanique. Intégrez le pourcentage de PCR, sa provenance et son grade ainsi que la gestion des modifications aux variables de spécification, puis qualifiez le conditionnement fini. Le guide Boyu des emballages cosmétiques contenant du PCR explique pourquoi le contenu recyclé doit être évalué en fonction du polymère de base et de l’usage final.
Comment les formules de shampooing et de lotion influencent l’affaissement
Une formule peut agir sur l’emballage par des effets mécaniques, chimiques et de transfert de matière. La mention « à base d’eau » ne prouve pas la compatibilité. Un shampooing peut contenir des tensioactifs, des sels, du parfum, des polymères conditionneurs, des silicones, des extraits végétaux, des acides ou des bases. Une lotion peut contenir de l’eau, des huiles, des émulsifiants, du parfum, des actifs, des humectants et des gaz incorporés pendant le mélange. Chacun peut modifier la demande en oxygène, la solubilité des gaz, la sorption, la perméation, le risque de fissuration sous contrainte, la viscosité ou le procédé de remplissage nécessaire.
- La viscosité n’est pas la cause directe de la variation de pression. Une lotion épaisse ne provoque pas automatiquement l’affaissement d’un flacon. Elle peut toutefois nécessiter un remplissage à chaud, retenir de l’air incorporé ou modifier la mise à l’équilibre thermique.
- Les tensioactifs ne déclenchent pas systématiquement l’affaissement. Ils peuvent influencer la fissuration sous contrainte et les phénomènes interfaciaux dans certains polymères, mais l’affaissement suppose toujours une pression différentielle ou une compression associée à une résistance structurelle insuffisante.
- La teneur en parfum et en solvant compte au-delà de l’odeur. Certains composants peuvent être absorbés par les plastiques, les traverser par perméation, altérer un joint ou modifier les pertes de masse.
- L’aération complique l’établissement de l’état initial. La mousse ou l’air entraîné peut disparaître après remplissage, ce qui modifie le niveau de remplissage et l’interprétation de l’espace de tête même si le flacon reste étanche.
- L’oxydation de la formule peut modifier l’espace de tête. Confirmez-la à l’aide de témoins ou de résultats analytiques ; ne concluez pas à une consommation d’oxygène sur la seule présence d’un enfoncement.
Réalisez des essais de compatibilité des emballages cosmétiques avec le parfum, la couleur, le conservateur, le système d’actifs, la résine, le colorant, la fermeture et la décoration définitifs. Une formule de base dans un flacon non décoré ne permet pas d’écarter tous les risques du conditionnement commercialisé.
Effets de la température, de l’humidité, de l’altitude et du stockage sur l’affaissement des flacons
La température modifie la pression du gaz, le volume du liquide, la rigidité du polymère, le fluage, la vitesse de perméation et la vitesse des réactions. Consignez la température réelle du produit à la remplisseuse, sa température à la pose de la fermeture et le profil de conditionnement ultérieur. La consigne de température du local ne remplace pas la température du produit à l’intérieur du flacon.
L’humidité peut modifier la force motrice du transfert d’eau et affecter les étiquettes ou les cartons ; une faible humidité associée à la chaleur peut accélérer la perte d’eau de certains systèmes d’emballage. Son importance dépend de la formule et du chemin de transfert à travers la barrière.
L’altitude et la pression barométrique modifient la pression extérieure. Définissez un profil de pression à partir du site de remplissage réel, des entrepôts, des modes de transport et de la destination. Un flacon conforme au niveau de la mer n’est pas pour autant qualifié pour tous les trajets en montagne ou pour une exposition à bord d’un avion de desserte non pressurisé.
L’orientation au stockage et l’emballage secondaire modifient les contacts et les charges mécaniques. Des échantillons debout, couchés et retournés peuvent révéler des comportements différents en matière d’étanchéité, de perméation et de contact avec la formule. Les séparateurs en carton ondulé, le film rétractable ou la compression sur palette peuvent limiter la reprise de forme du flacon ou provoquer des enfoncements reproductibles.
Méthode pratique de recherche des causes racines
- Mettez les produits en quarantaine et préservez les éléments de preuve. Séparez les unités touchées et intactes par lot, empreinte, équipe, ligne, lot de formule et lieu. N’ouvrez pas tous les échantillons.
- Définissez le défaut. Photographiez chaque face avec une échelle graduée, relevez la profondeur de l’enfoncement ou les dimensions critiques et notez si la fermeture, la base ou l’étiquette s’est également déplacée.
- Reconstituez la chronologie. Identifiez le premier contrôle conforme disponible et le premier contrôle non conforme. Récupérez les données de température du produit, de délai de fermeture, de refroidissement, d’entreposage et de transport.
- Comparez les témoins. Incluez des flacons vides, la même formule dans un récipient de référence approprié, des conditionnements de production connus comme conformes et, si utile, d’autres matériaux ou conceptions de flacon.
- Mesurez la masse de chaque unité. Nettoyez l’extérieur et pesez les mêmes unités à l’état initial puis aux intervalles prévus, sur une balance adaptée et étalonnée. Une baisse de masse étaye l’hypothèse d’une fuite, d’une perméation ou d’une perte de composés volatils, sans en localiser le trajet.
- Cartographiez la structure du flacon. Consignez la masse totale, les masses par section, l’épaisseur minimale des parois critiques, les dimensions, l’empreinte et les lots de résine, de colorant et de PCR. Un découpage destructif peut être nécessaire.
- Vérifiez l’intégrité de la fermeture. Examinez la portée d’étanchéité, l’opercule ou le joint, le filetage ou l’encliquetage, la bague de pompe et le réglage de pose. Des échanges gazeux peuvent se produire sans fuite liquide visible.
- Reproduisez un seul facteur à la fois. Comparez le délai de fermeture, le profil thermique, la formule, la conception du flacon, la pression exercée sur ligne ou les conditions de distribution en maintenant les autres paramètres constants.
Calcul de la variation de masse
Variation pour un conditionnement = masse du conditionnement rempli après conditionnement climatique − sa propre masse initiale. Indiquez le signe, le temps écoulé, les conditions et la résolution de la balance. Une interprétation correcte nécessite des témoins comparables, car les résidus, l’humidité des étiquettes, la manutention et la dérive de l’instrument peuvent influencer les faibles variations.
Une méthode de test d’étanchéité des flacons cosmétiques permet d’étudier les voies de fuite au niveau des interfaces d’étanchéité, tandis qu’une étude de perméabilité ou de perte de masse examine les transferts lents à travers l’emballage. Ces approches sont complémentaires, mais non interchangeables. La réussite d’un contrôle de fuite liquide n’exclut ni un transfert gazeux par un passage minuscule ni une perméation à travers la paroi.
Comment remédier à l’affaissement des flacons en plastique
Ne choisissez une correction qu’après avoir étayé le mécanisme par des éléments probants. Modifier plusieurs variables à la fois peut permettre la réussite d’un essai sans révéler quel paramètre doit être maîtrisé en production.
Si le refroidissement après fermeture crée la dépression
- Réduisez ou maîtrisez mieux la température de remplissage lorsque la sécurité du produit, sa viscosité et les exigences du procédé le permettent.
- Optimisez le délai et la température de pose de la fermeture au moyen d’un essai de ligne documenté.
- Évaluez un ensemble flacon-résine-procédé conçu pour la plage réelle de température de remplissage.
- Examinez ensemble les spécifications d’espace de tête et de volume de remplissage ; n’adoptez pas un pourcentage prétendument universel.
Pourquoi n’existe-t-il pas de règle universelle pour l’espace de tête ? Le volume de gaz, la contraction et la dilatation du liquide, la déformabilité du flacon, le comportement de la fermeture, l’aération et la précision du remplissage interagissent. Augmenter ou diminuer le remplissage peut aussi entraîner un sous-remplissage, un débordement, une fuite ou des problèmes de tube plongeur de pompe. Validez une plage de remplissage définie plutôt que de préconiser systématiquement « plus d’espace de tête » ou « moins d’espace de tête ».
Si la chimie de la formule ou l’absorption de gaz entraîne la baisse de pression
- Confirmez le mécanisme à l’aide de témoins de formulation et, si cela se justifie, d’une analyse de l’espace de tête ou d’une analyse chimique.
- Examinez avec le formulateur les modifications des antioxydants, du parfum, des matières premières et du procédé.
- Évaluez un emballage compatible présentant une résistance structurelle ou des propriétés barrières suffisantes.
- N’envisagez une gestion par gaz inerte que dans le cadre d’une étude de remplissage contrôlée ; l’injection de gaz peut créer ses propres risques de pression, de sécurité et de procédé.
Si la perméation ou la perte de composés volatils est en cause
- Déterminez si le trajet principal passe par la paroi du flacon, la fermeture, le joint, la pompe ou une interface.
- Comparez des grades de résine compatibles, des répartitions d’épaisseur, des structures barrières ou des fermetures selon le même protocole de conditionnement.
- Mesurez la masse du produit, l’état de la formule et le fonctionnement de l’emballage pendant toute la durée de conservation revendiquée.
- Effectuez une évaluation réglementaire et de recyclabilité avant d’adopter des revêtements, des structures multicouches ou des traitements de surface.
Si une pression exercée sur ligne provoque l’enfoncement
- Repositionnez les guides et les points de contact pour éviter les faces sans renfort.
- Réduisez les efforts inutiles des pinces, des étoiles de transfert ou de la tête de bouchage dans les limites validées des équipements.
- Ajoutez des dispositifs de maintien des récipients ou des godets de transport si cela se justifie, et vérifiez que la modification ne réduit ni la cadence ni la stabilité.
- Revoyez la conception de la zone de contact, du fond ou de la paroi latérale si le procédé ne permet pas d’éviter ce contact en toute sécurité.
Si la structure du flacon constitue le facteur limitant
- Améliorez la répartition de l’épaisseur en maîtrisant la préforme, la paraison ou le procédé de soufflage, plutôt que d’ajouter de la masse sans analyse.
- Réduisez les grandes surfaces planes sans renfort ou ajoutez des nervures discrètes, des bourrelets, des courbures ou des panneaux conçus pour absorber la dépression, lorsque le design de la marque le permet.
- Utilisez l’analyse par éléments finis et les prototypes comme outils de développement, puis confirmez les résultats sur des flacons moulés en production.
- Définissez des contrôles dimensionnels et de masse par section propres à chaque empreinte, afin qu’une moyenne satisfaisante ne masque pas une empreinte défaillante.
Comment remplir, fermer, stocker et utiliser correctement le flacon
Même un flacon qualifié peut s’affaisser lorsque la production sort de la plage approuvée. Traduisez les résultats du développement en réglages de ligne, règles d’entreposage et procédures de gestion des modifications réellement applicables par les opérateurs.
- Conditionnez les composants vides conformément aux spécifications. Des flacons stockés à très basse ou très haute température peuvent se comporter différemment sur ligne. Gardez-les propres, couverts et à l’abri de charges prolongées susceptibles de pré-enfoncer les grandes faces.
- Maîtrisez la température du produit, pas seulement la consigne de la cuve. Mesurez une température représentative de la formule à la buse de remplissage et lors de la pose de la fermeture. Définissez les actions à mener en cas de valeur hors de la plage validée.
- Maintenez le remplissage et l’espace de tête dans les spécifications. Vérifiez le remplissage par une méthode gravimétrique ou volumétrique validée tenant compte de la masse volumique de la formule. Ne complétez pas manuellement les unités au-delà de la plage de remplissage approuvée.
- Évitez de comprimer le flacon avant sa fermeture étanche. Les guides, les mains et les pinces ne doivent pas comprimer la face pendant la pose du bouchon ou de la pompe. Vérifiez l’effort et l’alignement de la boucheuse lors des changements de format.
- Appliquez le réglage de fermeture approuvé. Une fermeture trop serrée peut endommager le joint ou le col ; une fermeture insuffisamment serrée peut créer des passages pour le gaz ou le liquide. Le couple de serrage est un paramètre de maîtrise, pas une preuve d’étanchéité à lui seul.
- Respectez le temps de refroidissement et de conditionnement défini. Ne mettez pas en caisse des flacons encore chauds et souples sous forte compression, sauf si cette condition a été validée.
- Utilisez la caisse d’expédition, l’orientation et le trajet approuvés. Protégez les faces des efforts exercés par les séparateurs ou le film rétractable et maintenez la température de l’entrepôt dans la plage spécifiée pour le produit et son emballage.
- Ne « réparez » pas les conditionnements destinés aux consommateurs en perçant ou en desserrant les fermetures. Si un affaissement est constaté sur des stocks commercialisés, mettez le lot en quarantaine et évaluez-le selon la procédure de l’entreprise relative aux réclamations et à la sécurité des produits.
Les consignes aux consommateurs doivent correspondre au produit, et non au défaut : respecter la plage de température indiquée sur l’étiquette, refermer après utilisation et ne pas transvaser la formule dans un récipient non qualifié. Pour les flacons à pompe, les actionnements normaux répétés modifient l’espace de tête ; ils doivent être représentés au développement si cela peut affecter la forme ou la distribution du produit.
Comment valider la résistance d’un flacon à l’affaissement
Un programme pertinent relie la cause suspectée à une sollicitation mesurable. Aucun « essai d’affaissement » universel ne permet de qualifier tous les flacons cosmétiques. Le document technique IoPP/PDI présente un concept utile de résistance à la dépression pour les fûts en plastique, mais son appareillage et ses valeurs ne doivent pas être repris comme norme pour les flacons cosmétiques. Développez une méthode propre au flacon, avec un équipement étalonné et des critères d’acceptation documentés.
- Figez la configuration de l’article d’essai. Consignez le grade et la provenance de la résine, le pourcentage de PCR, le colorant, le moule et l’empreinte, la masse du flacon et ses parois critiques, la finition de col, la fermeture ou la pompe, l’opercule ou le joint, la décoration, le lot de formule et le procédé de remplissage.
- Établissez les mesures initiales. Photographiez toutes les faces ; relevez la masse après remplissage, le niveau de remplissage, les dimensions critiques, les paramètres de pose de la fermeture, la température du produit et le délai entre remplissage et fermeture étanche.
- Utilisez des répétitions et des témoins. Incluez plusieurs unités de production, plusieurs empreintes et lots pertinents, des témoins vides et une référence de formule appropriée. Le nombre d’échantillons doit découler du risque et de la variabilité, pas d’un chiffre générique trouvé en ligne.
- Reproduisez des conditions de stockage réalistes. Couvrez les températures normales et les températures de sollicitation justifiées, l’humidité pertinente, les orientations debout, couchée et retournée, ainsi que les conditionnements partiellement utilisés si l’usage consommateur modifie l’espace de tête.
- Soumettez le conditionnement aux contraintes de distribution. Reproduisez les variations de pression et d’altitude, les cycles thermiques, les vibrations, la compression et les chutes correspondant à l’emballage d’expédition final et au trajet.
- Mesurez aux intervalles prévus. Suivez la masse, la profondeur de déformation et les dimensions, l’aspect, l’odeur et la viscosité de la formule si pertinent, les fuites, le couple et la distribution du produit.
- Définissez à l’avance les critères de conformité et de non-conformité. Ils peuvent comprendre l’absence d’affaissement permanent inacceptable, l’absence de fuite, des dimensions dans les limites du passage sur ligne et de l’étiquetage, une variation de masse dans une limite justifiée et un fonctionnement satisfaisant de la pompe. Les limites chiffrées doivent être propres au produit.
- Renouvelez les essais après toute modification significative. Une modification de la formule, du parfum, du grade ou de la provenance de la résine, du pourcentage de PCR, de la couleur, de la masse du flacon, du moule ou de l’empreinte, de la fermeture, des réglages de remplissage, du site ou du trajet peut invalider les résultats antérieurs.
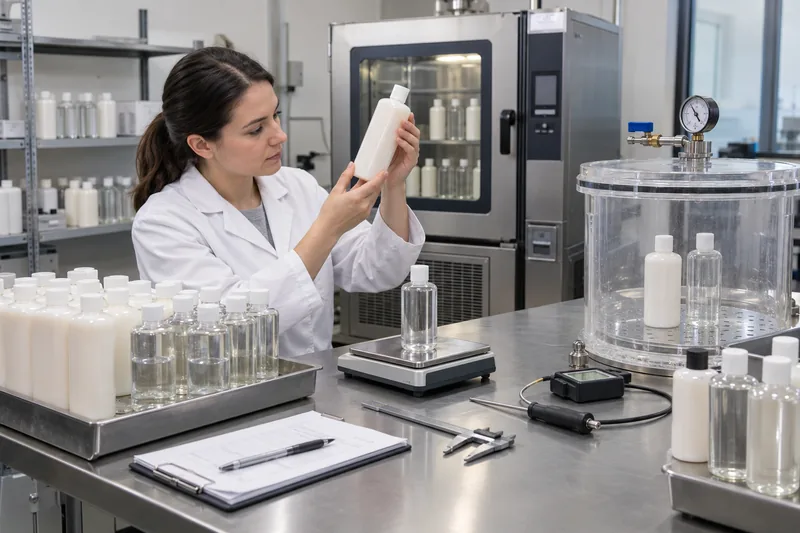
Pour le programme de qualification global — dimensions, étanchéité, compatibilité, distribution du produit, chute et transport — utilisez la liste de contrôle des essais sur flacons cosmétiques. La validation de la résistance à l’affaissement doit s’intégrer à ce système, sans le remplacer.
Matrice de diagnostic de l’affaissement des flacons en plastique
| Profil du défaut | Premières vérifications les plus utiles | Piste de correction après confirmation | Réaction erronée fréquente |
|---|---|---|---|
| Affaissement dans l’heure suivant le bouchage | Température au remplissage et à la fermeture, courbe de refroidissement, moment du bouchage, compression sur ligne | Maîtriser la séquence thermique et de fermeture ; qualifier une structure d’emballage adaptée | Changer de résine sans relever la température |
| Affaissement lent avec perte de masse | Évolution de la masse unitaire, voie de fuite, volatilité, comparaison des matériaux et fermetures | Améliorer la barrière ou l’interface d’étanchéité identifiée ; réexaminer les matériaux compatibles | Conclure à une oxydation sur la seule apparence |
| Affaissement lent sans perte de masse nette | Témoins de formule et de référence, espace de tête, sensibilité de détection des fuites gazeuses, historique thermique | Agir sur la consommation ou l’absorption de gaz, ou sur le trajet de transfert à travers l’emballage, après confirmation | Supposer qu’une pesée stable prouve l’absence de transfert gazeux |
| Enfoncement du même côté sur la plupart des flacons | Contact avec les guides, les étoiles, les pinces, la tête de bouchage et le carton | Corriger l’effort ou la position de contact, ou renforcer la géométrie locale | Augmenter la masse du flacon avant de vérifier la ligne |
| Défaillance d’une seule empreinte ou position du moule | Identification de l’empreinte, masses par section, cartographie des parois, dossiers de refroidissement et de procédé | Corriger l’outillage ou le procédé et renforcer les contrôles par empreinte | Regrouper les empreintes conformes et défaillantes dans une même moyenne |
| Une seule formule provoque l’affaissement du même flacon | Formule finale, évolution de la masse, espace de tête, température de remplissage et conditionnement de référence | Ajuster la formule ou le procédé, ou choisir une barrière et une structure compatibles | Utiliser l’eau comme preuve de compatibilité |
| Seuls les échantillons expédiés sont défaillants | Altitude et température du trajet, compression dans l’emballage d’expédition, vibrations et déplacement de la fermeture | Valider la caisse d’expédition finale et une séquence représentative du trajet | Se contenter de réussir un essai statique en entrepôt |
Éléments à intégrer à la demande de prix (RFQ), à l’accord qualité et au plan de contrôle
- Catégorie du produit final, ingrédients pertinents, plage de viscosité, masse volumique, risques liés à la volatilité, plage de température de remplissage et comportement d’aération ou de moussage.
- Contenance nominale, capacité à ras bord, plage de remplissage autorisée, méthode de détermination de l’espace de tête et séquence de remplissage et de fermeture.
- Polymère du flacon, grade et provenance exacts, pourcentage et provenance du PCR le cas échéant, colorants et additifs, masse du flacon et spécifications des parois critiques et des masses par section.
- Identification du moule et de l’empreinte, dimensions critiques, géométrie des faces, stabilité de la base, finition de col et indice de révision du plan approuvé.
- Modèle de fermeture ou de pompe, opercule ou joint, réglage de pose, interface d’étanchéité, tube plongeur et verrouillage de transport.
- Contacts et vitesses sur la ligne de remplissage, méthode de bouchage, refroidissement et conditionnement, emballage secondaire et configuration de palettisation.
- Marchés, altitudes des sites de remplissage et de destination, modes de distribution, plage de stockage et durée de conservation visée.
- Méthode de contrôle de l’affaissement, échantillons de référence et échantillons limites, points de mesure, conditions d’essai, intervalles, plan d’échantillonnage et limites d’acceptation.
- Exigences de notification des modifications et de nouvelle approbation concernant la formule, la résine, le PCR, le colorant, le moule ou l’empreinte, la masse, la fermeture, le procédé, le site et le trajet.
Pour comparer les fournisseurs, demandez des échantillons représentatifs de la production et les données permettant de reproduire l’essai, plutôt qu’une promesse générique de flacon « anti-affaissement ». Si votre équipe choisit un format, Boyu Packaging peut examiner les solutions de flacons de shampooing et la systèmes de flacons de lotion au regard de la formule, du procédé de remplissage et du trajet, avant la qualification formelle.
Questions fréquemment posées
Un flacon affaissé peut-il retrouver sa forme initiale ?
Il peut reprendre partiellement sa forme après égalisation des pressions ou réchauffement, surtout si la déformation est restée élastique. Un flambage permanent, le fluage, l’historique thermique ou les contraintes peuvent empêcher une récupération complète. Ne reprenez pas un lot commercial en ouvrant ou en remodelant simplement les flacons sans examiner l’intégrité de l’étanchéité, la sécurité du produit, l’aspect et le risque de réapparition.
Un essai à la pompe à vide prouve-t-il que le flacon convient ?
Uniquement pour l’échantillon, le conditionnement, la rampe de pression, le palier et le critère d’acceptation définis. Il permet de comparer la résistance structurelle, mais ne prouve pas à lui seul la compatibilité de la formule, les performances de perméation, le passage sur ligne, la durée de conservation ou la tenue à la distribution. La différence de pression imposée doit être justifiée par le risque réel.
Le PET ou le HDPE est-il préférable pour prévenir l’affaissement ?
Aucun de ces polymères n’est universellement supérieur. Le PET est souvent plus rigide et plus transparent ; le HDPE est souvent plus résistant aux chocs et plus facile à presser. Le grade, la forme, la répartition de l’épaisseur, la masse du flacon, la température, la formule, la fermeture et les besoins barrières déterminent les performances. Comparez des conditionnements représentatifs de la production prévue avec la même formule et le même procédé.
Puis-je percer le joint ou desserrer le bouchon pour supprimer la dépression ?
Pas comme correction non maîtrisée. Cela peut entraîner des fuites, une contamination, de l’évaporation, de l’oxydation et un couple d’ouverture irrégulier. Tout dispositif de mise à l’air doit être conçu et validé comme partie intégrante de l’emballage, en tenant compte des risques microbiologiques et de transport.
Pourquoi un seul côté du flacon se creuse-t-il ?
Ce côté peut être le plus faible structurellement en raison de sa géométrie ou de la répartition de l’épaisseur, ou être en contact avec un guide, une pince, un carton ou un flacon voisin. Repérez l’orientation tout au long de la ligne de remplissage et d’emballage, cartographiez les données d’empreinte et de paroi, et comparez l’emplacement de l’enfoncement entre les unités.
L’affaissement d’un flacon est-il uniquement un défaut d’aspect ?
Pas nécessairement. Il peut plisser l’étiquette, déstabiliser le conditionnement, modifier l’aspect du niveau de remplissage, déplacer le tube plongeur de la pompe ou signaler un transfert gazeux entre formule et emballage. L’équipe produit doit évaluer le fonctionnement, l’étanchéité, la stabilité, la sécurité et l’acceptabilité pour le consommateur ; une classification visuelle seule ne suffit pas.
Développez le flacon, la formule et le procédé de remplissage comme un système unique
Pour résoudre une défaillance existante ou qualifier un nouveau conditionnement de shampooing ou de lotion, fournissez la catégorie de formule, les spécifications du flacon et de la fermeture, les températures de remplissage et de fermeture, le délai d’apparition du défaut, des photos, l’évolution de la masse et le trajet de distribution. Boyu Packaging peut vous aider à sélectionner les échantillons représentatifs de la production prévue et à définir les points d’emballage que votre marque ou votre laboratoire d’essais devra vérifier.
Contactez Boyu Packaging pour une étude du flacon et du conditionnement rempli →
Sources
Les normes et références techniques ont été vérifiées le 3 octobre 2026. Confirmez toujours l’édition en vigueur et achetez ou utilisez la norme complète lorsque cela est nécessaire.
- ASTM D6653/D6653M-13(2021) — Effets de la haute altitude sur les systèmes d’emballage par la méthode sous vide
- ASTM D2684/D2684M-24 — Perméabilité des récipients thermoplastiques aux produits conditionnés
- ASTM D2561-17(2023) — Résistance à la fissuration sous contrainte environnementale des récipients en polyéthylène moulés par soufflage
- Plastic Drum Institute / IoPP — Livre blanc sur l’affaissement des parois
- Berlin Packaging — Remédier à l’affaissement des flacons en plastique
- TricorBraun — Affaissement des flacons en plastique
- Fournitures de conteneurs et d'emballages — Qu'est-ce que le « paneling » ?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch