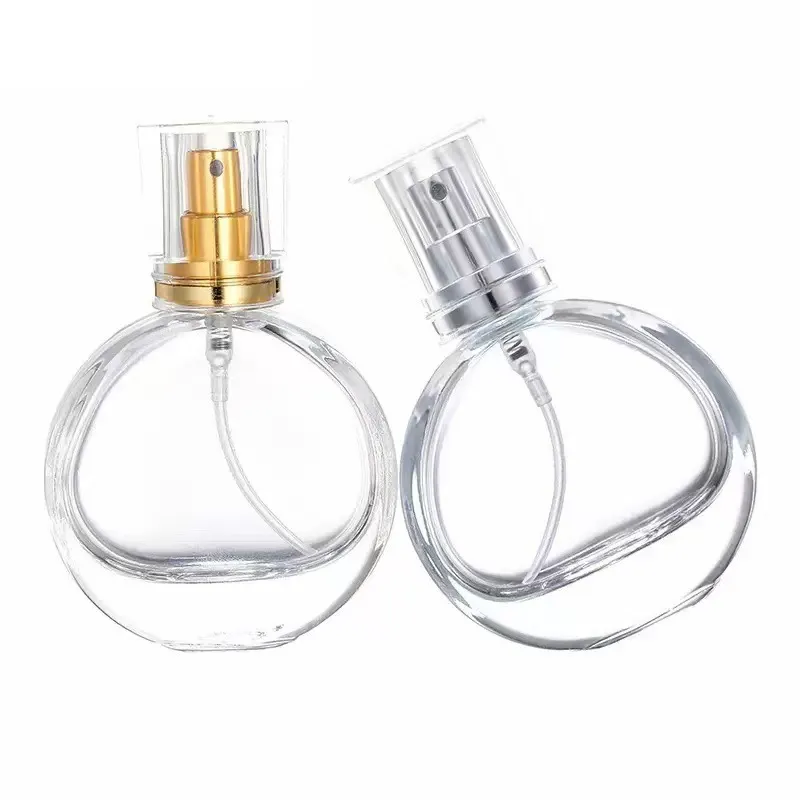
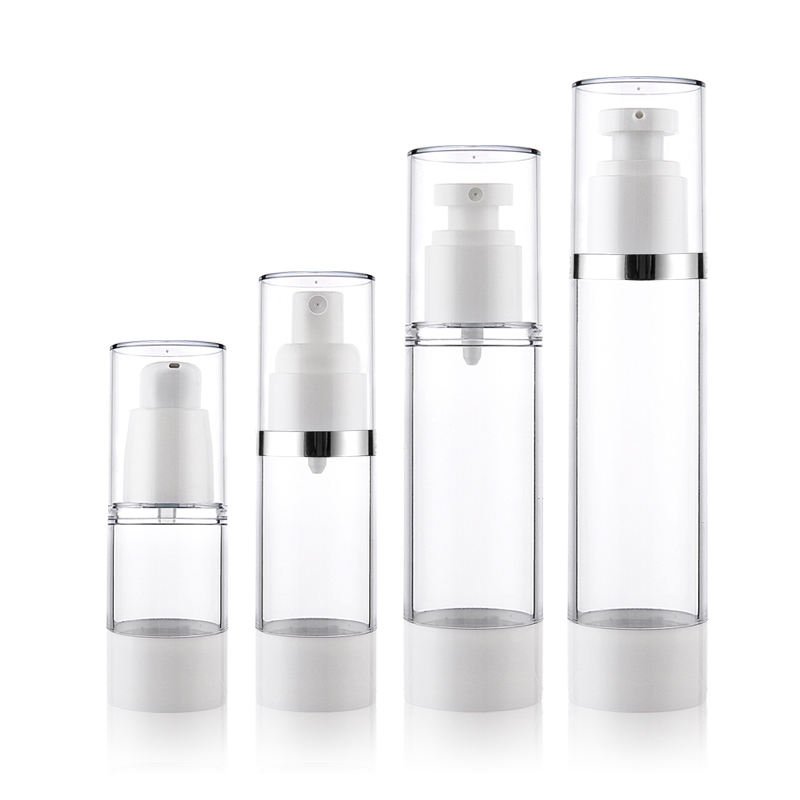
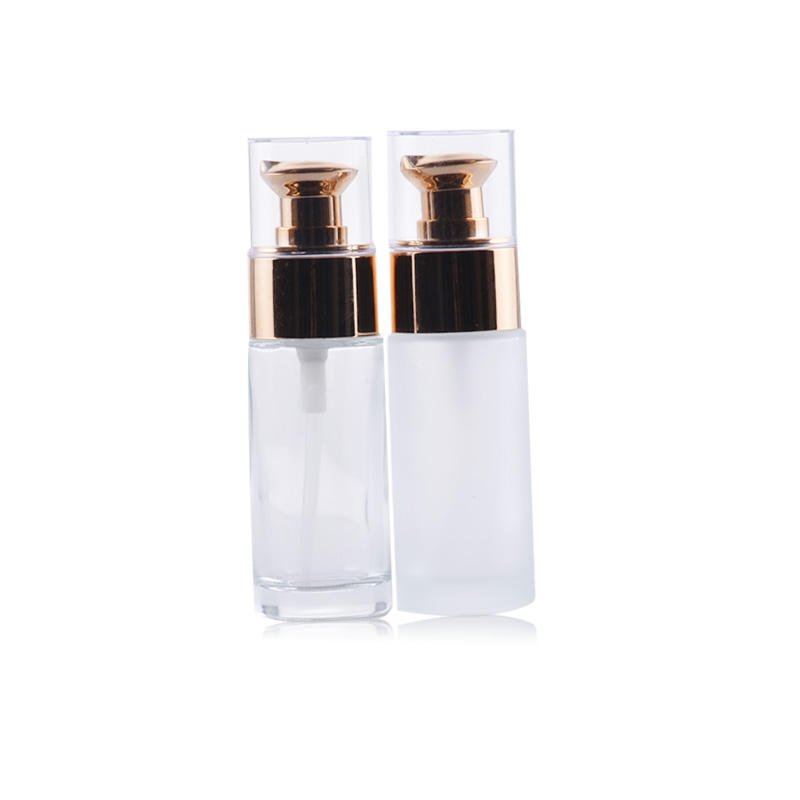
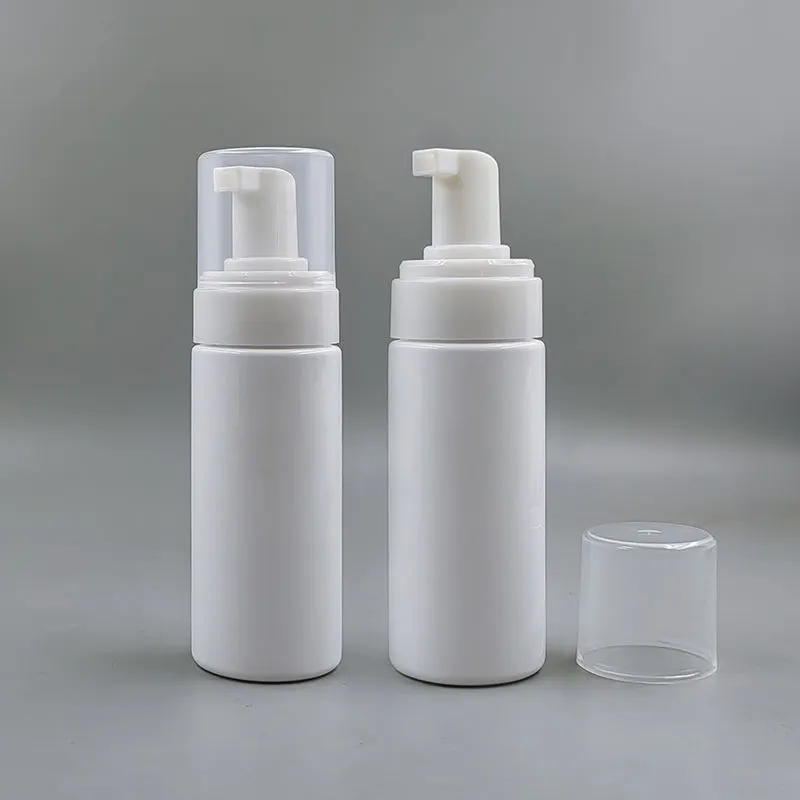
Réponse en bref : pour des quantités à l’échelle industrielle, une bouteille de lotion en plastique vide standard avec une pompe basique représente une fourchette budgétaire utile pour 2026 d’environ 0,25 $US à 1,20 $US par ensemble départ usineUn emballage compact sans air ou à double paroi épaisse est plus souvent utilisé. 0,60 $US – 2,50 $US+alors qu’une bouteille en verre avec une pompe compatible nécessite généralement 0,80 $US à 3,00 $US+Les moules sur mesure, la décoration en plusieurs étapes, l’emballage de protection, l’inspection, le transport, les droits de douane et le remplissage sont en sus, sauf indication contraire dans le devis.
Il s’agit de fourchettes de prix prévisionnelles, et non d’un devis de Boyu Packaging. Le prix justifié est établi à partir d’un cahier des charges écrit : matériau et qualité, poids et répartition des parois de la bouteille, contenance et diamètre, finition du col, type et débit de la pompe, décoration, quantité par référence, plan qualité et Incoterm. Le coût de la pompe peut être supérieur à celui du corps de la bouteille.
Périmètre : ce guide indique le coût de l’emballage primaire vide, hors formule de lotion, opération de remplissage et carton de vente au détail. Il s’adresse aux marques de produits de soins personnels, aux ingénieurs en emballage, aux entreprises de conditionnement à façon et aux acheteurs à l’importation. Les prix et les normes ont été mis à jour le 13 septembre 2026.
Combien coûte un flacon de lotion ?
La réponse la plus rapide et la plus fiable est une fourchette de prix liée à une configuration. Le tableau ci-dessous est un exemple de budget éditorial pour des tirages optimisés d'emballages personnalisés d'environ 10 000 à 100 000 unités par spécification. Il intègre une logique de coûts transparente et les prix actuels du marché public ; il ne s'agit ni d'une offre ferme, ni d'une garantie de prix, ni d'une incitation à négocier un prix fournisseur supérieur au prix proposé.
| Configuration du paquet | Plage de planification par ensemble | Principales raisons de la propagation |
|---|---|---|
| Pompe PET ou PEHD de 30 à 100 mL + traitement/faible débit | 0,25 $US – 0,90 $US | Pompe de précision, col étroit, surbouchon, décoration et faible rapport coût bouteille/pompe |
| Flacon de 200 à 300 ml en PET ou PEHD + pompe à lotion standard | 0,30 $US – 1,00 $US | Poids en grammes de la bouteille, pompe 24/410 versus 28/410, verrouillage, débit, couleur et impression |
| Flacon de 400 à 500 ml en PET ou PEHD + pompe à lotion standard | 0,40 $US – 1,20 $US | Plus de résine, tube plongeur plus long, diamètre plus grand, charge de chute plus élevée et cartons plus volumineux |
| Emballage airless PP/AS de 30 à 100 mL | 0,60 $US – 1,80 $US+ | Piston, moteur, couvercle, plusieurs pièces moulées, exigences d’assemblage et d’évacuation |
| Emballage à paroi épaisse de 50 à 200 mL de type PETG/acrylique ou à double paroi | 0,80 $US – 2,50 $US+ | Assemblage multi-pièces de grande masse, cycle plus lent, revêtement, métallisation et emballage de protection |
| Flacon en verre de 100 à 250 ml + pompe à lotion compatible | 0,80 $US à 3,00 $US+ | Poids du verre, couleur, qualité de finition, compatibilité avec la pompe, protection contre la casse, séparateurs et transport |
Les prix des distributeurs publics montrent l’importance de la portée commerciale. À la date de l’étude, Berlin Packaging proposait un flacon blanc en PEHD de 236 ml avec une pompe 24/410 de 2 ml au prix de : 0,87 $US l’unité à partir de 5 184SKS propose une bouteille en PET transparent de 237 ml avec pompe à 1,25 $US en paquet de 24, une version blanche en PEHD de 227 g (8 oz) 1,32 $US en paquet de 12, un ensemble airless PP de 50 ml à 1,63 $US en paquet de 24 et en emballages de 237 ml (8 oz) avec pompe. 2,69 $US – 4,28 $US en paquets de 12. Il s’agit des prix de distributeur américains, et non des coûts de fabrication en usine chinoise ; ils incluent les frais de stock, de traitement des petits lots et la marge du distributeur, et peuvent varier.
Commencez par définir ce que signifie le terme « coût »
| Niveau de coût | Comprend normalement | Souvent omis |
|---|---|---|
| Coût de fabrication interne | Matières premières, transformation, main-d’œuvre directe, services publics, rebuts normaux et frais généraux de fabrication imputés | Frais de vente, financement, risque de garantie et profit |
| Prix départ usine | La bouteille ou le coffret spécifié, l’emballage d’usine et la marge du fournisseur | Enlèvement, exportation, fret international, droits de douane et livraison à destination |
| Prix FOB/CIF ou prix livré | Les responsabilités définies par l’Incoterm et le lieu convenus | Taxes, frais de courtage ou frais intérieurs non inclus dans ce terme |
| Coût utilisable à l'arrivée | Achat, inspection, logistique, traitement douanier/taxaire, pertes de remplissage et rejets prévus divisés par emballages vendables | Coûts de stockage, obsolescence, réclamations et frais de remplacement, sauf modélisation |
Si l’acheteur entend un flacon de lotion rempliajout de la formule en vrac, du mélange, de la libération microbiologique, du remplissage, du codage, de l’étiquetage, du conditionnement secondaire, de la mise en place du sous-traitant de remplissage et des tests des produits finis. Aucun de ces éléments ne peut être calculé à partir de la seule capacité des bouteilles.
Comment les matériaux et les capacités modifient le coût
Le matériau modifie à la fois l’emballage physique et son procédé de fabrication. Le PET est généralement moulé par injection-soufflage à partir d’une préforme ; les bouteilles en PEHD et certaines en PP sont généralement moulées par extrusion-soufflage ; les pompes et les composants sans air nécessitent plusieurs pièces moulées par injection et un assemblage ; le verre requiert une fusion au four, un formage, un recuit et un contrôle de la partie froide. Comparer uniquement le prix de la résine ne permet pas d’appréhender la majeure partie du système.
| Matériau / système | Comportement des coûts | Contextes les plus adaptés | Points de vigilance |
|---|---|---|---|
| PET | Généralement économique à grande échelle ; la clarté et la rigidité peuvent être obtenues à une masse relativement faible. | Lotions visibles, soins du corps, produits de salon | Choix de la préforme, fissuration sous contrainte, limites de remplissage à chaud, exposition à la lumière et compatibilité de la formule |
| HDPE | Efficace pour les formes opaques/compressibles ; le détourage et la programmation des parois influent sur le rendement | Lotion pour le corps, shampoing, après-shampoing et formats familiaux robustes | Panneaux, perméation, fissuration sous contrainte environnementale et adhérence des décorations |
| PP sans air | Plus complexe qu’une simple pompe à bouteille et tube plongeur, avec un nombre de composants et d’assemblages plus élevé. | Lotion pour le visage, soins actifs pour la peau et produits à dose contrôlée | Tolérances de frottement du piston, d’amorçage, de force de l’actionneur, d’évacuation et de pièces multiples |
| Double paroi en PETG/acrylique | La masse élevée, le moulage plus lent et l’assemblage décoratif augmentent le coût | Apparence prestigieuse et effets visuels de parois épaisses | Identification de la résine, compatibilité, résistance aux rayures, séparabilité et volume de transport |
| Verre | Le prix du corps peut être compétitif dans un moule standard, mais l’emballage de protection et le transport sont sensiblement plus élevés. | Lotions haut de gamme dont la texture et le fini de surface mettent en valeur la marque | Risques liés à la casse, aux chocs thermiques, aux défauts esthétiques, à l’ajustement pompe/col et à l’utilisation par le consommateur |
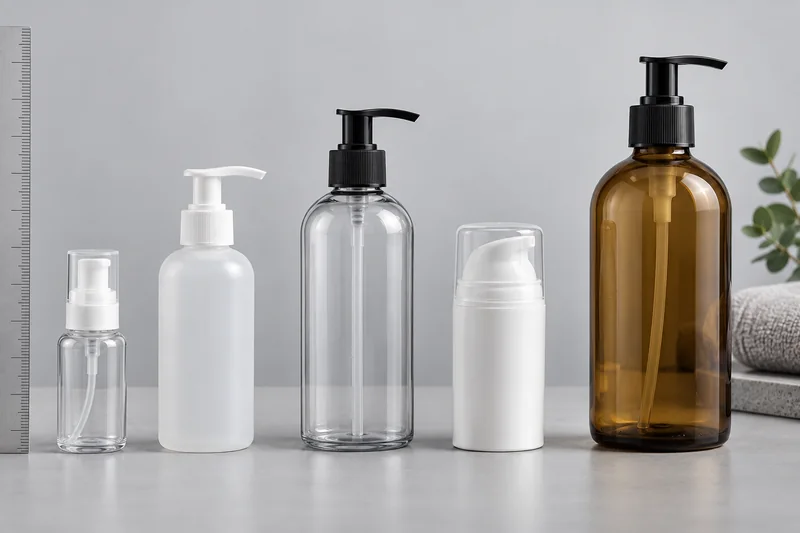
L’augmentation de la capacité engendre des coûts, mais pas de façon linéaire
Une bouteille de 500 ml utilise généralement plus de matière qu’une bouteille de 100 ml, mais son prix n’est pas automatiquement cinq fois plus élevé. Les deux formats peuvent nécessiter une seule pompe, une seule étiquette, un seul cycle d’inspection et un seul emplacement de carton. Pour les petits formats, la pompe et la décoration sont les principaux facteurs ; pour les grands formats, le poids de la bouteille, sa résistance à la pression, sa résistance aux chutes et le volume de transport deviennent plus importants.
Diamètre, poids en grammes et épaisseur de paroi
Pour les matières plastiques, le poids en grammes est le paramètre le plus facilement vérifiable. L’« épaisseur de paroi » d’une bouteille soufflée ne correspond pas à une valeur unique : les épaules, les coins, les étiquettes et le fond peuvent présenter des épaisseurs différentes. Un fournisseur doit contrôler le poids total et l’épaisseur minimale ou sa répartition dans les zones critiques, et non promettre une épaisseur moyenne qui masquerait une épaule trop fine.
Formule de matière première directe
Coût de la résine par flacon = (poids net du flacon en g ÷ 1 000 × prix de la résine livrée par kg + colorants/additifs) ÷ rendement unitaire attendu
Illustration uniquement : une bouteille PET de 30 g, avec un coût de résine supposé de 1,25 $US/kg et un rendement unitaire de 97,5 %, contient environ 0,0385 $US de résine de base par bon flacon. Augmenter la quantité à 36 g ajoute environ 0,0077 $US avant coloration, moulage, contrôle, marge ou transport. Pour un million de bouteilles, cette décision de six grammes représente un surcoût d’environ 6 000 kg de résine et de 7 700 $US, selon ces hypothèses.
Ce que change un diamètre plus large
- Distribution des matériaux : un épaulement large ou un coin rectangulaire aigu peuvent nécessiter une masse plus importante ou une programmation de préforme/paraison plus soignée pour résister aux tests de chute et de charge supérieure.
- Ajustement de l’outil et de la ligne : un grand diamètre peut réduire le nombre de cavités par moule, contraindre les guides du convoyeur et modifier les pièces de changement de la ligne de remplissage.
- Densité du carton : Le diamètre influe souvent sur le nombre de bouteilles par carton et par palette. Une bouteille courte et large peut coûter moins cher à fabriquer, mais son transport unitaire peut s’avérer plus coûteux.
- Facilité d’utilisation de la pompe : un collier surdimensionné peut sembler équilibré sur une bouteille large, mais un moteur 28/410 et un carénage décoratif coûtent normalement plus cher qu'une simple pompe 24/410.
Ne pas alléger en retirant des grammes uniformément. Utiliser des tests de chute, de chargement par le haut, de mise sous vide/panneautage, de couple de serrage du capuchon et de répartition de la charge pour retirer de la matière des zones à faible risque tout en protégeant l’épaulement, la base, le point de pincement ou la zone de chargement. Voir les instructions séparées de Boyu. Guide des coûts de production des bouteilles PET développe plus en détail l'économie du corps de la bouteille.
Pourquoi la pompe coûte souvent plus cher que la bouteille
Une pompe à lotion est un mécanisme complexe, et non un simple bouchon percé. Elle peut comprendre un actionneur, un bouchon, un corps de pompe, un piston, une tige, un ressort, une bille ou une valve, un joint et un tube plongeur. Chaque matériau, tolérance, opération d'assemblage et finition influe sur le coût et les risques de défaillance.
| Choix de la pompe | Effet de coût | Points à approuver |
|---|---|---|
| Pompe nervurée de base 24/410 | Coût normal le plus bas pour de nombreux produits de 100 à 300 mL | Dessin final, joint, tube plongeur, verrou et sortie |
| Pompe à haut débit 28/410 | Des doses et des quantités plus importantes peuvent augmenter le coût des composants et de la formule par utilisation. | Dose, force d’actionnement, amorçage, rebond et alignement du col |
| Circuit de fluide sans métal / serrure e-commerce | Peut comporter une prime pour l’architecture et les qualifications | Nomenclature des contacts de formule, verrouillage de transport, fuite et déverrouillage par le consommateur |
| Boîtier métallique, collier plaqué ou actionneur personnalisé | Augmentation de la décoration, de l’assemblage secondaire et des rebuts | Allégations relatives à la durabilité, la corrosion, la couleur et la recyclabilité de la finition |
| Système sans air | Davantage de pièces moulées et une interaction système plus étroite | Amorçage, débit, force, fuite, course du piston, évacuation et compatibilité |
Les catalogues officiels de pompes indiquent que le débit est spécifique au modèle : Aptar propose une pompe de traitement haute viscosité de 190 microlitres, tandis que sa plateforme Future offre des options de pompe à lotion de 1,5 ml et 2 ml. Ces chiffres sont des exemples de matériel et non des règles universelles. Choisissez la dose en fonction de l’utilisation prévue, puis vérifiez-la gravimétriquement avec l’emballage rempli conforme à la production, à l’aide de la méthode Boyu. méthode de sélection du débit de la pompe.
Le diamètre du col n’est pas un indicateur de compatibilité. Une pompe étiquetée 24/410 doit impérativement correspondre au profil du filetage, à la zone d’étanchéité, à la hauteur de finition, à la compression du joint et aux spécifications du tube plongeur de la bouteille. Couper le tube est une opération délicate qui exige un travail minutieux et garantit la qualité. guide de longueur du tube plongeur explique comment le spécifier.
Exemple de coût d’une usine de style Boyu transparent
Boyu propose publiquement des emballages pour lotions en PET, PEHD, PP/airless et verre. Sa page dédiée aux flacons de lotion indique que les commandes en plastique commencent à 5 000 pièces et celles en verre à 10 000 pièces, tandis que les produits personnalisés sont généralement limités à 10 000 pièces par modèle. pas publier ses contrats de résine, ses tarifs de production, ses coûts de main-d’œuvre, son rendement, le coût d’achat de ses pompes, ses frais généraux ou sa marge. Le calcul suivant, portant sur 250 ml de PET et une pompe, illustre donc comment analyser une demande de prix Boyu ; il ne s’agit ni du coût interne de Boyu, ni d’un devis.
| Entrée de coût | Hypothèse | Coût avant marge par ensemble de biens |
|---|---|---|
| Matériau PET pour le corps | 30 g × 1,25 $US/kg, dans le cadre d’un calcul de rendement unitaire combiné de 97,5 % ci-dessous | Inclus ci-dessous |
| Conversion préforme/soufflage | Montant supposé de 0,026 $US | Inclus ci-dessous |
| Contrôle qualité/emballage variable des bouteilles | Montant supposé de 0,008 $US | Inclus ci-dessous |
| Corps de bouteille commercialisable | (0,030 × 1,25 + 0,026 + 0,008) ÷ 0,975 | 0,0733 $US |
| Pompe standard | Exemple de pompe 24/410 achetée, 0,160 $US | 0,1600 $US |
| Assemblage de coupe et de réglage du tube plongeur | Travail/manutention illustratif | 0,0120 $US |
| Sérigraphie monochrome | Exemple de conversion d’unités, hors configuration de lot | 0,0450 $US |
| Allocation de cartons/cloisons d’exportation | Emballage de protection illustratif | 0,0280 $US |
Avant les frais fixes par lot, le sous-total du forfait illustratif est de : 0,3183 $USSupposons maintenant 900 $US pour la mise en place couleur/impression, la gestion des échantillons, la validation de la ligne de production et l’approbation du premier lot. Seule la quantité change.
| Quantité libérée | Coût fixe de 900 $US par ensemble | Exemple de coût du forfait avant marge |
|---|---|---|
| 5,000 | 0,1800 $US | 0,4983 $US |
| 10,000 | 0,0900 $US | 0,4083 $US |
| 50,000 | 0,0180 $US | 0,3363 $US |
| 100,000 | 0,0090 $US | 0,3273 $US |
Les frais de vente du fournisseur, le financement, le risque commercial, le profit, l’outillage, les études de compatibilité, le fret, les droits de douane et le remplissage restent exclus. Remplacez chaque hypothèse par le devis Boyu actuel, le plan approuvé et la nomenclature avant toute utilisation commerciale du modèle. Pour une bouteille unique, ajoutez outillage et ingénierie ÷ unités engagées de manière réaliste; Boyu's guide des moules pour flacons cosmétiques personnalisés explique pourquoi un moule de soufflage, un outil d’injection et un ensemble de moules à verre ne doivent pas être comparés comme un seul élément.
Produire plus permet-il toujours de réduire le coût unitaire ?
Généralement au début, mais pas indéfiniment. Un plus grand nombre d’unités répartit les coûts de préparation, de sérigraphie, de correspondance des couleurs, de qualification et d’outillage sur un plus grand nombre de produits. Des séries stables plus longues permettent également de réduire les pertes liées aux changements de production et le coût de main-d’œuvre par unité. Une fois ces coûts fixes faibles, la résine, les composants de la pompe, la consommation de décoration, les cartons et le transport constituent un coût plancher.
La courbe des prix est en escalier, et non lisse.
Chaque élément (bouteille, pompe, mélange-maître de couleur, impression et emballage) peut avoir un lot minimal efficace différent. Une commande de 20 000 unités peut ne pas atteindre le seuil de 25 000 unités pour une pompe ; deux couleurs, à raison de 10 000 unités chacune, peuvent nécessiter deux purges et deux validations initiales. Demandez un barème de prix pour des quantités de 5 000, 10 000, 25 000, 50 000 et 100 000 unités. par référence exacte, puis demandez ce qui change physiquement à chaque pause.
Un prix d’achat inférieur peut engendrer des coûts d’exploitation plus élevés
- les fonds sont immobilisés avant même que l’emballage ne génère des revenus ;
- augmentation des risques liés au stockage, à l’assurance et aux dommages ;
- les modifications apportées aux illustrations, à la réglementation ou à la formule peuvent rendre les stocks obsolètes ;
- les pompes et les pièces décorées peuvent vieillir ou accumuler de la poussière si le stockage n’est pas contrôlé ;
- les grands lots individuels peuvent présenter une dérive de couleur ou de fonctionnement si les commandes sont faibles.
Optimisez le coût annuel et le risque lié au service, et non le prix unitaire le plus bas. Une commande-cadre avec des livraisons planifiées qualifiées peut équilibrer les volumes et les stocks, mais le fournisseur doit explicitement inclure dans son prix les coûts d’entreposage, de propriété, de durée de conservation et de risque d’annulation.
Comment sont fabriqués les flacons de lotion et qui en contrôle le coût
- Présentation commerciale et technique : Les ventes et un ingénieur en emballage définissent la formule, la capacité, la demande annuelle, le col, la pompe, la décoration, le marché, la ligne de remplissage et le délai de livraison.
- Conception et DFM : les ingénieurs produits/outillage confirment la géométrie, la zone d'étiquetage, les lignes de séparation, la stabilité de la base, la stratégie de préforme ou de paraison, les cavités du moule et les tolérances dimensionnelles.
- Préparation du matériel : la résine approuvée, le PCR lorsque spécifié, le mélange-maître de couleur et les additifs sont identifiés, séchés ou mélangés selon les besoins de la résine/du processus et libérés par l'inspection à réception.
- Moulage de bouteilles : Les préformes PET sont réchauffées, étirées et soufflées ; les paraisons HDPE/PP sont extrudées, serrées, soufflées et découpées ; le verre est fondu, formé, recuit, traité en surface le cas échéant et inspecté.
- Moulage et assemblage de la pompe : Les composants moulés par injection, les ressorts/soupapes, le joint et le tube plongeur sont assemblés. Cette opération peut être réalisée par un fournisseur spécialisé de pompes plutôt que par l’usine d’embouteillage.
- Décor : la couleur, le revêtement, la sérigraphie, le marquage à chaud, l'étiquette ou les pièces métallisées sont appliqués après la préparation de la surface et l'approbation du premier enregistrement.
- Contrôle et conditionnement : les dimensions critiques, l'apparence, le fonctionnement de la pompe et l'intégrité de l'emballage sont vérifiés ; les bouteilles et les pompes sont ensachées ou séparées pour éviter la poussière, les rayures et les dommages à l'actionneur.
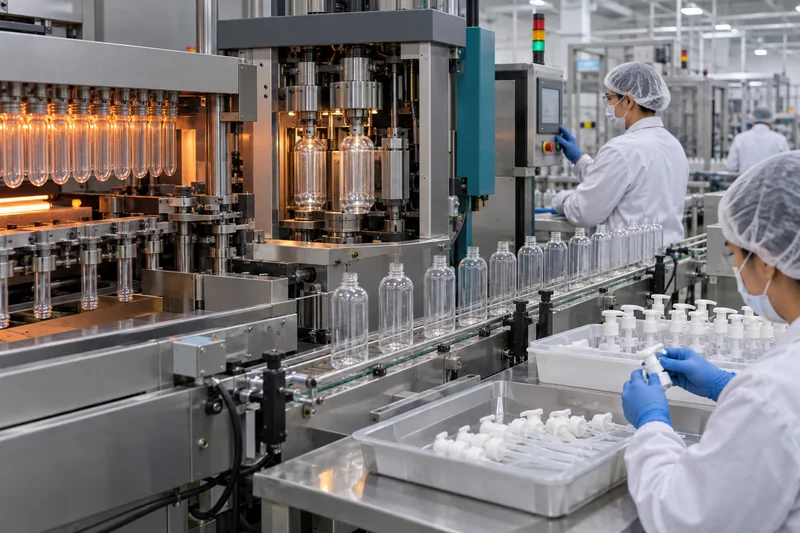
Le personnel de production ne se limite pas aux opérateurs de ligne.
Les coûts de main-d’œuvre comprennent le personnel chargé de prévenir les défauts ainsi que celui qui manipule les pièces. Un projet bien mené peut nécessiter les compétences d’un ingénieur emballage ou produit, d’un technicien mouleur, d’un préparateur de matériaux, d’un technicien de soufflage, d’une équipe d’assemblage de pompes, d’un décorateur, d’un contrôleur en cours de production, d’un ingénieur laboratoire/qualité, d’un technicien de maintenance, d’un emballeur, d’un magasinier et d’un coordinateur documentation/exportation.
Le nombre exact d’employés dépend de la ligne de production et de l’usine ; par conséquent, le « nombre d’employés pour 10 000 bouteilles » n’est pas un indicateur transposable. L’automatisation peut réduire la manutention directe, mais elle engendre des coûts supplémentaires liés à l’amortissement, à la maintenance, aux pièces de rechange et au support technique. Il convient de comparer le rendement par unité produite et la capacité du processus, et non uniquement les salaires.
Contrôle qualité : Calcul du coût par emballage rempli utilisable
Un emballage vide bon marché coûte cher s’il fuit après remplissage, délivre une dose incorrecte, se fissure pendant la distribution ou si sa décoration est défectueuse. L’équation utile est :
Coût utile à l’arrivée = (achat de l’emballage + inspection + logistique + pertes liées au remplissage/assemblage + retouches + coûts prévus liés aux réclamations/remplacements) ÷ unités remplies vendables
| Point de maîtrise | Preuves à demander | Coût qu'il protège |
|---|---|---|
| Matière et couleur | Résine approuvée/nomenclature, contrôle des changements de fournisseur, norme de couleur et traçabilité des lots | Compatibilité, apparence et documentation réglementaire |
| Structure du flacon | Plage de poids, capacité à ras bord, dimensions finales, répartition critique des parois, charge maximale et résultat de chute | Ajustement de la ligne, casse, panneaux et dommages liés au transport |
| Performances de la pompe | Courses initiales, moyenne/variation de la sortie, force d’actionnement, récupération, verrouillage, écoulement et évacuation | Précision de la dose, réclamations et résidus de produit |
| Intégrité de l’emballage rempli | Essais d’étanchéité dans les orientations pertinentes, couple de fermeture/rétention et simulation de transport | Contamination des entrepôts, défaillance du commerce électronique et retours |
| Compatibilité avec la formulation | Protocole temps/température avec la formule réelle ; modifications de l’odeur, de la couleur, de la masse, de la viscosité, de l’emballage, des scellés et du fonctionnement | Durée de conservation, sécurité et risque de retrait du marché |
| Décoration et emballage | Limites de repérage/couleur, test d’adhérence/de frottement, protection contre les rayures, nombre de cartons et agencement des palettes | Rejets, aspect en rayon et dommages liés au transport |
Le comité ASTM sur les distributeurs mécaniques répertorie les pratiques relatives au débit par course (D4336), à l’amorçage (D3890), à la rétention des composants et du tube plongeur, à la compatibilité et à la force maximale d’actionnement. Il s’agit de méthodes d’essai, et non de limites de réussite universelles ; la marque et le fournisseur doivent convenir de critères d’acceptation spécifiques au projet. Utiliser les recommandations de Boyu. guide de test des flacons cosmétiques élaborer le plan complet et ses protocole de compatibilité d’emballage pour la lotion elle-même.
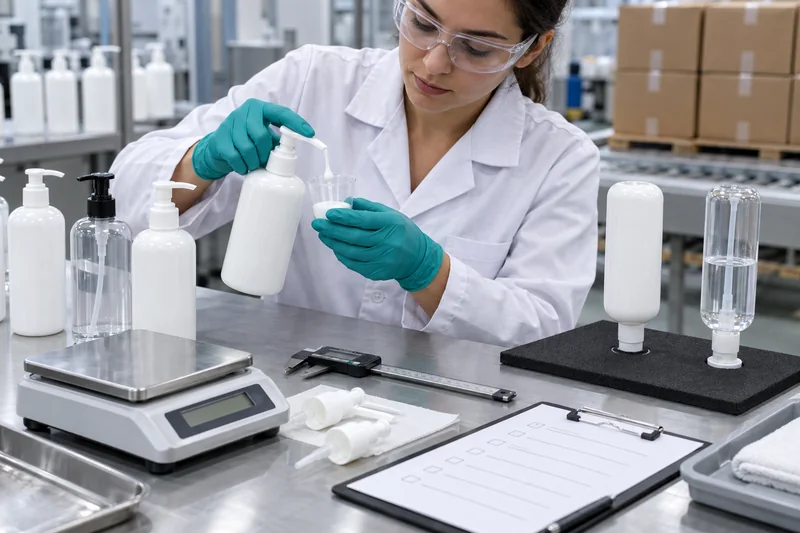
Pourquoi une usine pratique des prix élevés et une autre des prix bas
Les différences de prix ne sont significatives qu’après normalisation. Un devis plus élevé peut inclure une bouteille plus lourde, un moteur de pompe éprouvé, des limites esthétiques plus strictes, un emballage plus protecteur, un assemblage complet, une assistance à la compatibilité, une tolérance de surproduction plus faible ou un délai de paiement plus long. Un devis plus bas peut tout aussi bien se justifier si le fournisseur dispose d’un moule de stock performant, utilise une couleur standard et mutualise les demandes de ses clients.
Les signaux d’alerte ne sont pas simplement « élevés » ou « faibles » ; leur définition est incomplète :
- aucune plage de poids de bouteille ni dessin technique ;
- pompe décrite uniquement comme « pompe à lotion », sans spécification de finition, de sortie, de verrouillage, de joint, de ressort/chemin de fluide et de tube ;
- décoration citée sans dimensions de l'œuvre d'art, nombre de couleurs, couverture ou méthode de test ;
- MOQ indiqué pour la commande mais pas par capacité, couleur et illustration ;
- un Incoterm sans lieu désigné, ou un prix « frais de port inclus » sans champ d’application des droits/taxes ;
- allégations « étanches », « de qualité FDA » ou « compatibles » sans matériau défini, échantillon de test, méthode et rapport.
Comment demander un devis comparable et réduire les coûts en toute sécurité
- Décrivez la lotion : données de viscosité/rhéologie, densité, pH, huiles, charge de solvant/parfum, particules, température de remplissage, durée de conservation cible et marchés.
- Geler la portée du package : capacité nominale et à ras bord, dimensions, poids en grammes, parois critiques, matériau/qualité/PCR, couleur, finition et dessin du col.
- Précisez le distributeur : grammes cibles par utilisation, tolérance de sortie, nombre de courses complètes, finition 24/410 ou 28/410, verrouillage, actionneur, matériau du circuit de fluide, joint et tube plongeur.
- Définir l’apparence : dimensions de l'illustration, norme Pantone ou norme principale, passes d'impression, marquage à chaud, revêtement, étiquette et limites de défauts cosmétiques convenues.
- Définir la demande : volume annuel, quantité de lancement et quantité par capacité/couleur/illustration ; demandez des remises identiques.
- Définir la qualité : échantillon doré signé, niveau d'inspection/AQL le cas échéant, défauts critiques/majeurs/mineurs, tests fonctionnels, propriété de la compatibilité et enregistrements de lot.
- Définir le commerce : propriété de l’outillage, dépassement/sous-dépassement, paiement, devise, validité du devis, Incoterm plus lieu désigné, emballage, palette et étapes du délai de livraison.
Réductions de coûts préservant la fonction
- commencez par un moule standard qualifié et personnalisez la couleur, l’étiquette ou l’impression monochrome ;
- standardiser une famille de cols et de pompes pour plusieurs capacités ;
- retirer les pièces décoratives avant de retirer les éléments structurels ;
- optimiser ensemble le diamètre des bouteilles et le nombre de cartons, et non séparément ;
- n’utilisez un débit de pompe plus faible que si la dose pour le consommateur reste confortable ;
- combiner les mises en production planifiées lorsque cela ne crée pas d’obsolescence ou de stockage incontrôlé ;
- valider un système d'intention de production au plus tôt, avant d'acheter des pièces décorées produites en masse.
Questions fréquentes
Quel est le prix d’un flacon de lotion de 250 ml avec pompe ?
Pour une commande à l’échelle industrielle, une bouteille standard de 250 ml en PET ou PEHD avec une pompe basique est généralement proposée à un prix compris entre 0,30 $US et 1,00 $US départ usine. Un devis pertinent doit préciser le poids en grammes, le diamètre du goulot, le débit de la pompe, le type de décoration, la quantité par référence, le conditionnement et l’Incoterm. L’exemple présenté dans ce guide calcule un prix de 0,4083 $US avant marge pour 10 000 unités, selon des hypothèses non divulguées ; il ne s’agit pas d’un devis fournisseur.
Quel est le montant du coût total du colis pour la pompe ?
Souvent une part importante, voire supérieure au prix du corps de la bouteille. Une pompe comprend plusieurs pièces de précision et nécessite un assemblage. Le débit, le diamètre du col, le système de verrouillage, le circuit sans métal, le joint, la bague décorative, l’actionneur sur mesure et la longueur du tube influent tous sur le prix. Demandez le prix de la bouteille et de la pompe séparément, ainsi qu’un prix pour l’ensemble complet.
Un flacon de lotion plus épais coûte-t-il toujours plus cher ?
Un poids plus élevé augmente généralement le coût des matériaux, mais l’épaisseur est inégalement répartie dans les bouteilles soufflées. Une bouteille légèrement plus lourde et bien équilibrée peut offrir un meilleur rendement qu’une bouteille plus légère et instable. Avant d’alléger la bouteille, il convient d’approuver la plage de poids et la répartition critique des parois, puis de valider la résistance à la charge supérieure, aux chutes, au panneau et au bouchon.
Le verre est-il toujours plus cher que le plastique ?
Le prix ne se situe pas nécessairement à la sortie d'usine des contenants nus, lorsque le moule en verre standard fonctionne efficacement. Le système complet, une fois rempli, coûte généralement plus cher car le verre est plus lourd, nécessite des séparateurs ou d'autres protections, présente un risque de casse plus élevé et peut exiger un contrôle plus précis de la finition par pompage. Comparez le prix des ensembles finis utilisables, et non celui des corps de bouteille.
Le plastique PCR permet-il de réduire le prix des flacons de lotion ?
Ne tenez pas compte de cette affirmation. Le prix et la disponibilité du PCR varient selon le polymère, la région, la qualité, la couleur et la documentation. Le traitement, les limites d’odeur et de couleur, les performances mécaniques, la migration, les exigences du marché et le rendement peuvent compenser un prix de résine inférieur. Indiquez le pourcentage et la qualité exacts du PCR, puis qualifiez l’emballage fini.
Quel est le MOQ de Boyu Packaging pour les flacons de lotion ?
La page publique de Boyu concernant les flacons de lotion indique que les commandes minimales pour les flacons en plastique sont de 5 000 unités et celles pour les flacons en verre de 10 000 unités. Pour les produits personnalisés, la quantité minimale de commande est généralement de 10 000 unités par modèle. La quantité minimale de commande finale dépend du flacon, de la pompe, de la couleur, de la décoration et du procédé de fabrication. Il est donc conseillé de confirmer par écrit la quantité exacte en fonction de la capacité, de la couleur et du visuel.
Puis-je utiliser l’exemple détaillé comme coût de production réel de Boyu ?
Non. Il s’agit d’un modèle pédagogique transparent avec des données hypothétiques concernant la résine, la conversion, la pompe, la décoration et la configuration. Les coûts d’achat réels, la rentabilité, le rendement, les frais généraux et la marge de Boyu sont confidentiels et spécifiques à chaque projet. Utilisez ce modèle pour vérifier un devis écrit actuel, et non pour prétendre à un accès aux comptes internes.
Sources
- Berlin Packaging — Flacon de 237 ml en PEHD avec pompe à lotion 24/410, niveaux de prix et spécifications (consulté le 13 septembre 2026).
- SKS Bottle & Packaging — Bouteille en PET de 8 oz avec pompe-doseuse de 2 cc pour lotion (consulté le 13 septembre 2026).
- SKS Bottle & Packaging — Flacon en PEHD de 8 oz avec pompe-doseuse pour lotion (consulté le 13 septembre 2026).
- SKS Bottle & Packaging — Flacon airless en PP de 50 ml avec pompe (consulté le 13 septembre 2026).
- SKS Bottle & Packaging — Gamme de flacons en verre pour lotions et tarifs actuels des cartons (consulté le 13 septembre 2026).
- Normes ASTM International — F02.30 relatives aux distributeurs mécaniques (consulté le 13 septembre 2026).
- ASTM D3890-18(2025) — Nombre de coups pour amorcer un distributeur à pompe mécanique.
- Aptar — Spécifications de la pompe cosmétique à faible débit EuroMist Cardinal (consulté le 13 septembre 2026).
- Aptar — Options futures de dosage et de finition pour le col de la pompe à lotion.
- Association des résines PET — Introduction au PET.
- FDA américaine — Technologies d’emballage et exigences en matière d’emballage inviolable pour les produits cosmétiques.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch