














La risposta in breve: lo stesso riferimento Pantone può apparire diverso su un flacone cosmetico e sul tappo perché Pantone comunica un colore obiettivo; non definisce una ricetta universale di pigmenti né un aspetto identico su ogni materiale. Un flacone lucido traslucido in PET, un tappo in PP non trasparente con finitura opaca e un flacone in vetro verniciato a spruzzo riflettono e trasmettono la luce in modo diverso. Il colore di base della resina, lo spessore delle pareti, la texture dello stampo, la dispersione dei pigmenti, il calore di lavorazione, lo spessore del rivestimento e la luce di osservazione introducono ulteriori variazioni. Per ottenere una stretta corrispondenza nella confezione assemblata, sviluppa e approva una formulazione del colore distinta per ogni combinazione di materiale, processo e finitura, quindi controlla sia il colore misurato strumentalmente sia l’aspetto visivo in condizioni specificate.
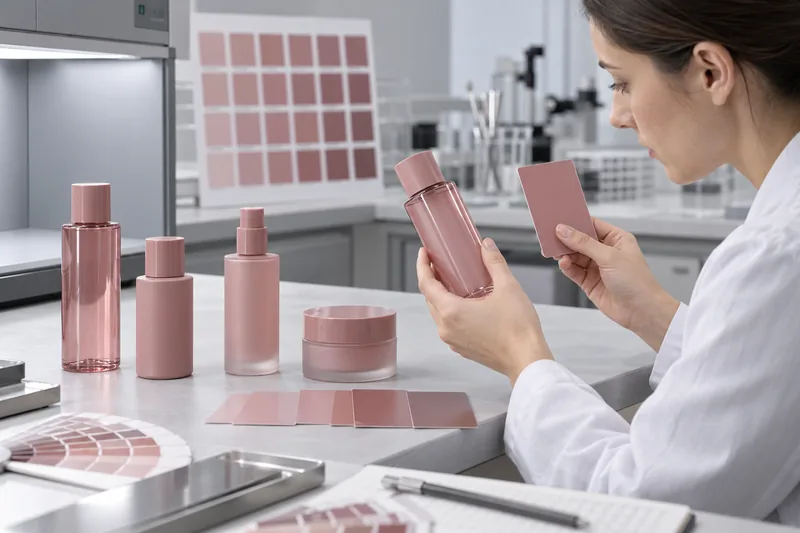
Perché lo stesso Pantone appare diverso su flacone e tappo?
Il colore non è soltanto un codice di pigmento: è il risultato visivo dell’interazione della luce con un oggetto completo. Flacone e tappo possono differire per polimero, colore naturale della resina, opacità, spessore, forma, texture superficiale e processo produttivo. Queste differenze modificano le lunghezze d’onda assorbite, diffuse, trasmesse e riflesse verso l’osservatore. Il prodotto assemblato è quindi il riferimento visivo finale.
Una comune confezione cosmetica illustra il problema. Il flacone può essere in PET trasparente colorato di rosa, ottenuto per stiro-soffiaggio, mentre il tappo è in PP opaco stampato a iniezione. Il flacone viene osservato attraverso due pareti curve e talvolta attraverso la formula contenuta. Il tappo viene osservato principalmente attraverso la riflessione superficiale di una parte opaca, piana o texturizzata. Anche se entrambi i fornitori partono dallo stesso codice Pantone, o persino dallo stesso pigmento nominale, il consumatore non osserva lo stesso sistema ottico.
L’obiettivo corretto è generalmente l’armonia della confezione assemblata
Se l’obiettivo commerciale è che flacone e tappo appaiano dello stesso colore a scaffale, ciascun componente può richiedere una diversa formulazione dei pigmenti o un diverso spessore di rivestimento. Imporre la stessa percentuale di masterbatch in resine diverse può accentuare la differenza. Approva la confezione assemblata oltre a ciascun componente separato.
Che cosa specifica un colore Pantone?
Un riferimento Pantone è un colore obiettivo comunicato all’interno di un sistema Pantone identificato. Non è una formulazione di resina, una percentuale di dosaggio del masterbatch, una ricetta di rivestimento, un livello di brillantezza, un requisito di opacità o una tolleranza produttiva automatica. Il fornitore deve comunque formulare il colore per la resina, il processo e la finitura effettivi.
Identifica il sistema e il riferimento fisico, non soltanto un codice in un’e-mail. Una guida cartacea Pantone rappresenta inchiostro su carta in condizioni definite; una piastrina per materie plastiche è un riferimento iniziale più pertinente per un componente plastico. Pantone descrive le proprie piastrine in plastica come standard fisici destinati a migliorare la comunicazione del colore nella progettazione e nella produzione di materie plastiche. Nessuno dei due formati elimina la necessità di approvare i componenti di produzione effettivi.
| Riferimento fornito | Cosa consente | Cosa non dimostra |
|---|---|---|
| Solo codice Pantone | Identifica una famiglia cromatica desiderata quando sono chiari anche il sistema e la guida Pantone. | Quale guida fisica/edizione sia stata consultata, le sue condizioni, l’aspetto del supporto, la tolleranza o la formulazione. |
| Piastrina/guida fisica Pantone | Fornisce un colore obiettivo tangibile in condizioni di osservazione controllate. | Come apparirà un flacone curvo traslucido o un tappo con finitura opaca; se le vecchie guide hanno subito alterazioni. |
| Componente di produzione approvato | Mostra il colore insieme a materiale, geometria, parete, finitura e processo effettivi. | La variazione produttiva ammissibile, se condizioni di misura e limiti non sono documentati. |
| Immagine su schermo digitale o fotografia da telefono | Utile per comunicare posizione e natura di una presunta differenza cromatica. | Un’approvazione affidabile del colore: schermi, fotocamere, bilanciamento del bianco, compressione e luce ambiente ne alterano l’aspetto. |
Sette fattori che determinano differenze cromatiche nel packaging cosmetico
1. Colore di base della resina e del supporto
PET, HDPE, LDPE, PP, ABS, SAN, PETG, vetro, alluminio e parti rivestite non partono da superfici incolori identiche. La resina naturale può essere limpida come l’acqua, bluastra, lattiginosa o leggermente gialla; additivi e contenuto riciclato possono modificarne la base. Inoltre, i pigmenti si disperdono e interagiscono diversamente con ciascun polimero e temperatura di lavorazione. Per selezionare il prodotto, confronta materiali e formati dei flaconi cosmetici in plastica prima di presumere che una ricetta colore possa essere trasferita dal flacone alla chiusura.
2. Opacità, spessore delle pareti e fondo di misura
Le parti opache vengono valutate principalmente tramite la luce riflessa. Le parti trasparenti e traslucide trasmettono anche luce, quindi spessore delle pareti, sfondo e qualsiasi elemento posto dietro il componente influiscono sul risultato. Una formula colorata può intensificare, attenuare o modificare la tonalità di un flacone colorato; lo spazio d’aria sopra il livello di riempimento può apparire diverso dalla zona riempita. Le indicazioni HunterLab per i campioni traslucidi sottolineano che lo spessore deve essere scelto, registrato e mantenuto costante durante la misura.
Per un flacone trasparente o colorato, definisci se il colore viene misurato in trasmissione, in riflettanza su un fondo specificato o su una piastrina con correlazione dimostrata. Non confrontare un tappo misurato direttamente con un flacone misurato su un piano d’appoggio non controllato.
3. Brillantezza, texture e geometria
Le superfici lucide producono riflessi speculari; quelle opache o texturizzate diffondono la luce. Lo stesso colore di base può quindi apparire più scuro, più chiaro, più tenue o meno saturo. La curvatura crea zone variabili di luce e ombra, mentre nervature, rilievi e texture dello stampo rendono importante la direzione di osservazione. ASTM D523 tratta la brillantezza speculare come una proprietà dell’aspetto misurabile separatamente. Colore e brillantezza vanno quindi specificati insieme quando conta la corrispondenza visiva della confezione assemblata.
4. Condizioni di stampaggio e lavorazione
Lo sviluppo del colore avviene all’interno di un processo produttivo. Dosaggio del masterbatch, miscelazione, essiccazione, temperatura del fuso, taglio, tempo di permanenza, contaminazione, spurgo, raffreddamento e regole d’impiego del rimacinato possono modificare la dispersione o degradare resina, pigmento o additivo. Lo stampaggio a iniezione di un tappo e il soffiaggio di un flacone sottopongono il materiale a storie termiche e di flusso diverse. Un colore stabile richiede una finestra di processo qualificata, non soltanto un ordine d’acquisto corretto del pigmento.
5. Spessore dei film di rivestimento e stampa
Vernice a spruzzo, rivestimento UV e inchiostro sono film applicati su un supporto. Opacità, spessore, atomizzazione, sovrapposizione delle passate, evaporazione preliminare e indurimento modificano colore e brillantezza finali. Un rivestimento traslucido lascia che il flacone sottostante contribuisca al risultato. Nella stampa, gli effetti dello spessore del film e del colore del supporto possono essere confusi; Datacolor osserva che variazioni dello spessore di un film d’inchiostro trasparente possono sembrare variazioni della forza colorante. Per la grafica, la guida Boyu alla serigrafia sui flaconi spiega i controlli correlati di inchiostro, superficie, telaio serigrafico, dispositivo di posizionamento e indurimento.
6. Illuminazione e metamerismo
Due campioni possono corrispondere sotto un illuminante e differire sotto un altro perché le loro curve di riflettanza spettrale sono diverse. È il metamerismo da illuminante. L’illuminante standard CIE D65 rappresenta una fase della luce diurna media a circa 6.500 K, ma i LED effettivi dei punti vendita, l’illuminazione degli uffici e la luce calda domestica possono avere distribuzioni spettrali diverse. ASTM D4086 fornisce una procedura visiva per valutare il metamerismo.
Approva in una condizione standard primaria e valuta gli ambienti secondari d’uso importanti. Una confezione che supera il controllo sotto D65 ma mostra differenze visibili nell’illuminazione dei punti vendita del marchio presenta un rischio commerciale reale, anche se la misura primaria rimane invariata.
7. Differenze di misura e presentazione del campione
Strumenti, geometrie, aperture, stati di calibrazione, illuminanti, osservatori, impostazioni della componente speculare, fondi di misura e punti di misura diversi possono produrre valori non confrontabili. Un flacone curvo che non copre in modo costante l’apertura di misura può lasciar entrare luce ambiente o essere misurato in zone diverse della parete. La variabilità di misura può essere scambiata per variabilità produttiva se il metodo non è fissato.
Il processo di sviluppo del colore per il packaging cosmetico
Uno sviluppo affidabile del colore traduce in modo controllato l’intento del marchio in ricette produttive specifiche per ciascun componente. La sequenza seguente si applica alle plastiche stampate, con gli opportuni adattamenti per vetro rivestito, metallo e decorazioni stampate.
- Definisci l’obiettivo della confezione assemblata. Identifica quali parti devono corrispondere, quali possono essere volutamente a contrasto, il colore finale della formula, brillantezza/texture desiderate, illuminazione del punto vendita e rapporto visivo tra componenti adiacenti.
- Fornisci un riferimento controllato. Indica sistema/codice Pantone e fornisci un riferimento fisico aggiornato. Se esiste un campione maestro del marchio, identificane la revisione e la priorità rispetto al riferimento Pantone iniziale.
- Crea una matrice dei componenti. Per ogni flacone, tappo, ghiera della pompa, attuatore, cappuccio protettivo e vasetto, registra supporto/grado della resina, contenuto riciclato, sistema di pigmentazione, processo di stampaggio o rivestimento, finitura, fornitore e sito produttivo.
- Formula in funzione di materiale e processo. Il fornitore di coloranti o il produttore di compound seleziona pigmenti/coloranti, resina veicolante e concentrazione compatibili con il materiale di base, la storia termica, l’opacità, i requisiti normativi/di conformità e l’aspetto obiettivo.
- Esegui prove di laboratorio e sullo stampo. Le piastrine sono utili per formulare in modo efficiente, ma l’approvazione finale dovrebbe comprendere pezzi rappresentativi della produzione ottenuti con stampo, sezione della parete, texture e processo effettivi. Flaconi curvi e tappi texturizzati possono differire dalle piastrine piane.
- Misura e correggi in base alla direzione dello scostamento. Confronta le componenti L*, a* e b* oppure L*, C* e h, non soltanto un unico ΔE. La direzione indica al formulatore se il campione è troppo chiaro/scuro, rosso/verde o giallo/blu.
- Approva la confezione assemblata. Osserva insieme flacone, tappo, pompa e decorazione sotto luci definite, sia a vuoto sia dopo il riempimento quando la formula modifica l’aspetto.
- Fissa la configurazione produttiva di riferimento. Registra fornitori e gradi di materiali e masterbatch, codice della formula, dosaggio, finestra di processo, stampo/cavità, finitura, metodo di misura, limiti numerici, campioni maestri visivi e requisiti di approvazione delle modifiche.
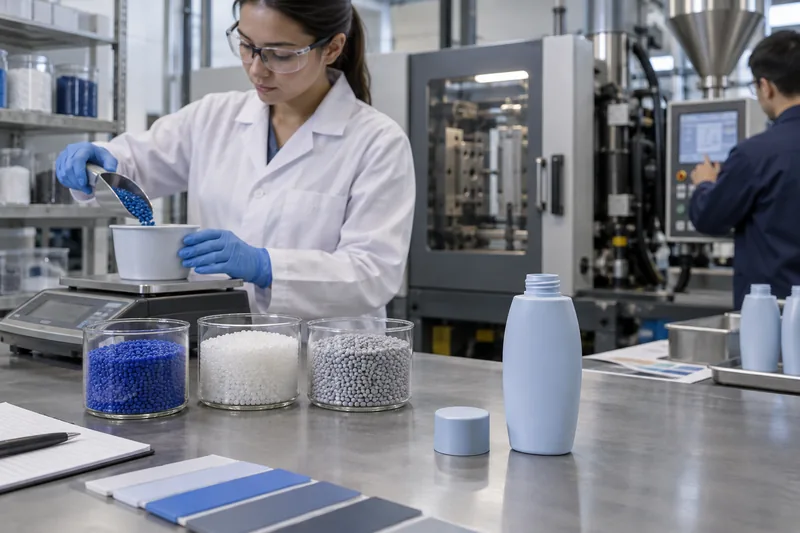
Colorazione in massa, verniciatura a spruzzo o stampa: quale metodo offre la migliore corrispondenza?
| Metodo di colorazione | Punti di forza | Principali rischi per l’uniformità cromatica | Controllo più efficace |
|---|---|---|---|
| Masterbatch incorporato in stampaggio o resina precolorata | Il colore attraversa l’intero spessore della parete; nessun film esterno che possa scheggiarsi; efficiente per produzioni ripetute. | Variazioni della resina di base/del lotto, dosaggio, dispersione, spessore, cristallinità, storia termica e brillantezza delle cavità. | Formulazione specifica per il materiale, dosaggio gravimetrico ove appropriato, processo controllato e misura sul pezzo effettivo. |
| Vetro o plastica verniciati a spruzzo | Può mascherare variazioni del supporto e coordinare materiali diversi; ampia scelta di finiture opache, lucide e ad effetto. | Spessore del film, copertura di bordi/spalle, eccesso di nebulizzazione, miscelazione del lotto, evaporazione preliminare, indurimento, adesione e resistenza chimica. | Specifica del rivestimento, finestra di applicazione/indurimento, misura di colore e brillantezza, convalida dell’adesione e del contatto con la formula. |
| Stampa serigrafica/offset/UV | Loghi e grafica precisi; i colori a tinta piatta possono estendere il sistema visivo del marchio. | Opacità dell’inchiostro, trasparenza rispetto al supporto, telaio/lastra, viscosità, indurimento e sequenza di sovrastampa. | Combinazione approvata di inchiostro/supporto/processo, controllo dello spessore del film e prove di adesione, abrasione e resistenza chimica. |
| Effetto metallico, perlescente, metallizzato o anodizzato | Crea scintillio direzionale, variazioni di luminosità con l’angolo e un aspetto di fascia alta non ottenibili con il solo colore uniforme. | L’aspetto cambia sensibilmente con angolo, orientamento delle particelle, levigatezza del supporto e spessore del film. | Valutazione visiva/strumentale multiangolo e campioni limite specifici per l’effetto; non affidarti a una sola lettura ΔE su superficie piana. |
Il rivestimento non è automaticamente «più preciso» e la colorazione in massa non è automaticamente «più uniforme». Scegli il metodo in grado di soddisfare tutti i requisiti estetici, di durata, compatibilità, riciclabilità e commerciali. Se il colore viene applicato al vetro, valuta i formati di packaging cosmetico in vetro con la combinazione finale di satinatura, rivestimento e decorazione, non sul solo vetro nudo.
Come va misurato il colore del packaging cosmetico?
CIELAB descrive il colore con tre coordinate: L* per la chiarezza, a* lungo l’asse rosso–verde e b* lungo l’asse giallo–blu. Una formula di differenza cromatica combina gli scostamenti in un valore come ΔE*ab o CIEDE2000 (ΔE00). ISO/CIE 11664-6 definisce la formula CIEDE2000; ASTM D2244 tratta i calcoli e sottolinea che i risultati di diversi sistemi di differenza cromatica non sono intercambiabili tramite un semplice fattore universale.
Un metodo riproducibile deve definire tutti questi elementi
- Riferimento: campione maestro fisico approvato o dati spettrali archiviati, ID univoco, revisione e stato di conservazione.
- Strumento e geometria: classe/modello dello strumento o equivalenza concordata, geometria di misura, calibrazione e piano di allineamento tra strumenti.
- Illuminante e osservatore: ad esempio D65 e un osservatore standard CIE dichiarato; non scambiare valori Lab senza queste condizioni.
- Condizione speculare: SCI/SPIN o SCE/SPEX. X-Rite definisce SCI come inclusivo della riflettanza diffusa totale e speculare, mentre SCE esclude la riflessione speculare. Utilizza la stessa modalità per standard e lotto.
- Formula della differenza: ΔE*ab, CIEDE2000, CMC o altro sistema concordato, inclusi eventuali fattori parametrici. «ΔE 2» è incompleto senza formula e metodo.
- Presentazione del campione: stato del componente, condizionamento, fondo di misura, spessore, condizione pieno/vuoto, apertura, zona di misura, orientamento e dispositivo di posizionamento.
- Ripetizioni: numero e posizione delle letture, rotazione/riposizionamento e modalità di trattamento della media e del singolo risultato.
- Misure separate dell’aspetto: brillantezza, velatura o dati relativi all’effetto/multiangolo quando influiscono sull’accettazione.
- Valutazione visiva: sorgenti della cabina luce, colore circostante, formazione dell’osservatore, distanza/angolo di osservazione e configurazione assemblata.
ASTM E1164 tratta parametri strumentali, calibrazione, standard e selezione dei provini per ottenere dati spettrali precisi. ASTM E1345 fornisce un approccio statistico all’uso di misure multiple per ridurre la variabilità di misura. Queste norme sono basi utili, ma la specifica del packaging deve comunque definire come presentare un determinato componente curvo, traslucido o texturizzato.
Una piastrina colore non può sostituire il pezzo finito
Una piastrina piana è utile per formulare e verificare il colore intrinseco di un materiale perché offre uno spessore controllato e una superficie di misura stabile. Il flacone commerciale può comunque apparire diverso perché stiro, cristallinità, distribuzione degli spessori, curvatura, lucidatura dello stampo e texture ne modificano l’aspetto ottico. Utilizza una piastrina per il controllo del materiale/processo solo dopo aver dimostrato la correlazione tra il suo risultato e il componente di produzione. Quando il flacone effettivo è troppo curvo o piccolo per una misura diretta ripetibile, definisci una zona di misura controllata o una piastrina abbinata realizzata con lo stesso materiale e processo qualificati, mantenendo poi l’approvazione visiva della confezione assemblata come verifica separata. Non sostituire mai, senza dichiararlo, i dati della piastrina alla specifica di un componente.
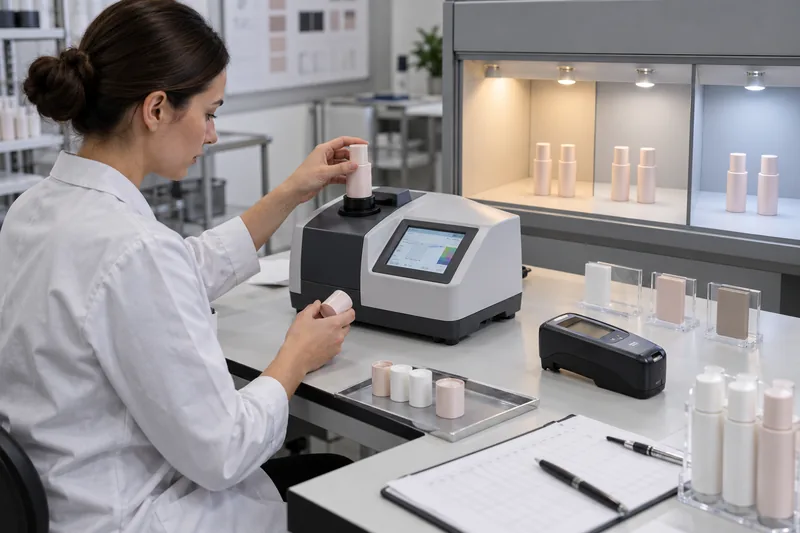
Quale tolleranza ΔE utilizzare per il packaging cosmetico?
Non esiste un limite ΔE universale per tutti i flaconi e tappi cosmetici. ASTM D2244 stabilisce che acquirente e venditore dovrebbero concordare tolleranza ammissibile e procedura di calcolo; osserva inoltre che materiale, vicinanza, brillantezza e texture possono modificare il rapporto tra differenza misurata e accettabilità commerciale. Una tolleranza copiata dal sito di un fornitore non è quindi una specifica completa.
Definisci l’intervallo di accettazione correlando valutazioni visive controllate e dati strumentali della confezione effettiva. Considera quanto i componenti siano vicini, se il colore sia un elemento distintivo fondamentale del marchio, se la superficie sia opaca o traslucida, la capacità del processo, le esigenze dei riordini e le conseguenze del rifiuto di pezzi conformi o dell’accettazione di differenze visibili.
Non affidarti soltanto al ΔE totale
Due lotti possono presentare la stessa entità totale di differenza cromatica, ma scostarsi in direzioni visivamente diverse. Registra le componenti direzionali o informazioni equivalenti su chiarezza/croma/tonalità. In una confezione beige caldo, un piccolo viraggio al verde può essere meno accettabile di un analogo scostamento di chiarezza. Limiti specifici per componente possono quindi essere più utili di un’unica soglia sferica di accettazione.
Utilizza due livelli di accettazione
- Conformità del componente: ogni flacone e tappo è conforme al proprio campione maestro approvato di materiale/processo secondo il metodo di misura scritto.
- Aspetto della confezione assemblata: la confezione completa rientra nei campioni limite visivi approvati sotto illuminazione primaria e secondaria, inclusi gli effetti di brillantezza/texture e formula.
Questo risolve una contestazione frequente: flacone e tappo possono superare ciascuno il confronto con standard separati e tuttavia apparire non abbinati se tali standard non sono stati coordinati. Viceversa, materiali diversi possono apparire armoniosi pur avendo coordinate Lab misurate differenti, perché la misura include effetti superficiali diversi.
Problemi cromatici comuni, cause probabili e correzioni
| Problema osservato | Prima distinzione più utile | Cause probabili | Direzione correttiva |
|---|---|---|---|
| Flacone e tappo differiscono già dal primo campione | Ogni parte supera il confronto con il proprio campione maestro approvato, oppure entrambe sono state confrontate soltanto con Pantone? | Campioni maestri non coordinati, resina/processo/finitura diversi, riferimento errato o formulazione sviluppata autonomamente dal fornitore. | Crea campioni maestri di produzione specifici per componente e approva la confezione assemblata; correggi separatamente le ricette. |
| Il lotto è uniformemente troppo chiaro/scuro o rosso/verde/giallo/blu | Valuta la direzione di ΔL*, Δa* e Δb* utilizzando lo stesso metodo. | Dosaggio errato, lotto della resina di base, lotto/formulazione del colorante, miscela del rivestimento o variazione del processo. | Metti in quarantena; verifica materiali e dosaggio; correggi mediante una prova controllata anziché con un’aggiunta non documentata in reparto. |
| Striature, puntinature o vortici | Il difetto è casuale, orientato secondo il flusso o legato al cambio colore? | Dispersione/miscelazione insufficiente, veicolante incompatibile, contaminazione, spurgo incompleto, agglomerati, umidità o eccesso di rimacinato. | Verifica compatibilità masterbatch/resina, essiccazione, dosatore/miscelatore, condizioni della vite e spurgo; non includere le zone difettose nella media di un’unica lettura del colore. |
| Variazione tra cavità dello stampo | Monitora colore e brillantezza per cavità e zona di misura fissa. | Texture/lucidatura della cavità, raffreddamento, flusso, spessore della parete, sfiato o squilibrio locale del processo. | Distingui il colore del materiale dagli effetti di superficie/brillantezza; correggi lo squilibrio dello stampo o del processo e includi il campionamento per cavità nell’autorizzazione del lotto. |
| Corrisponde in cabina con luce diurna, ma non nel punto vendita | Confronta sotto l’effettivo spettro luminoso del punto vendita e un’altra sorgente pertinente. | Sistemi di pigmenti metamerici o finitura ad effetto. | Riformula per ridurre il metamerismo ove fattibile, oppure definisci un limite accettato sotto illuminazione secondaria. |
| Il flacone vuoto supera il controllo; quello riempito appare errato | L’effetto segue il livello di riempimento o si sviluppa con l’invecchiamento? | Formula visibile attraverso la parete traslucida, cambiamento del fondo/percorso ottico, migrazione, attacco del rivestimento o alterazione cromatica della formula. | Approva l’aspetto dopo il riempimento ed esegui test di compatibilità del packaging cosmetico; indaga separatamente sulle modifiche della formula. |
| Il colore cambia durante lo stoccaggio o l’esposizione alla luce | Confronta buio/luce, pieno/vuoto e campioni di controllo conservati di componenti/formula. | Degradazione di pigmenti/coloranti o resina, insufficiente resistenza alla luce, calore, ossidazione, interazione con la formula o ingiallimento del rivestimento. | Blocca il rilascio se fuori specifica; individua se è cambiato il packaging o la formula utilizzando la guida Boyu all’ indagine sulle alterazioni cromatiche della formula. |
Una sequenza in cinque fasi per individuare la causa profonda
- Mettere in quarantena e conservare gli elementi utili all'indagine. Registra pezzo, lotto, cavità, ora, macchina, lotti di materiale/masterbatch/rivestimento, impostazioni di processo, stato di riempimento e illuminazione.
- Conferma il confronto. Verifica campione maestro approvato, calibrazione dello strumento, metodo, fondo di misura, zona di misura e condizionamento del campione prima di modificare la produzione.
- Distingui il colore dall’aspetto. Confronta SCI e/o SCE secondo specifica, misura separatamente la brillantezza e controlla texture, spessore del film, opacità e geometria.
- Esegui prove incrociate controllate. Utilizza resina/masterbatch o rivestimento di comprovata conformità con il processo attuale e il materiale sospetto in condizioni di comprovata conformità, ove fattibile. Modifica un solo fattore alla volta.
- Verifica la correzione nell’intero intervallo di normale variabilità. Includi cavità, inizio/metà/fine della produzione, lotti pertinenti e osservazione della confezione assemblata, non un singolo pezzo selezionato appositamente.
Come mantenere il colore uniforme tra un lotto e l’altro
La ripetibilità dipende dal mantenimento dell’intero sistema approvato e dalla gestione delle modifiche. Un ordine d’acquisto che riporti soltanto «Pantone 7606 C» lascia indefiniti resina, masterbatch, veicolante, dosaggio, opacità, processo, finitura, brillantezza, metodo di misura e tolleranza.
- Approva e identifica il grado esatto della resina di base, la formulazione del masterbatch colore/della resina precolorata, gli additivi, l’origine del contenuto riciclato e le regole consentite d’impiego del rimacinato.
- Utilizza attrezzature di dosaggio e miscelazione controllate, appropriate al processo; calibra i dosatori e registra le impostazioni effettive.
- Controlla essiccazione, temperatura del fuso/del forno, tempo di permanenza, velocità, pressione, raffreddamento, viscosità/contenuto solido del rivestimento, parametri di spruzzatura e indurimento entro limiti qualificati.
- Spurga adeguatamente le attrezzature tra un colore e l’altro; previeni contaminazioni da pigmenti precedenti, polvere, olio e materiali di pulizia.
- Approva per lotto e cavità dello stampo quando la variabilità lo giustifica; esamina campioni di avviamento, produzione stabile e fine produzione.
- Monitora l’andamento di L*, a*, b*, ΔE e brillantezza anziché registrare soltanto esito conforme/non conforme. Una deriva stabile verso un limite consente di intervenire prima che si verifichi uno scarto.
- Richiedi una valutazione preventiva delle modifiche a resina, masterbatch/pigmento, origine/contenuto di PCR, rivestimento/inchiostro, texture dello stampo, stampo/cavità, processo, subfornitore o sito produttivo.
La resina riciclata può introdurre il colore della materia prima e una variabilità tra lotti che richiedono una strategia di controllo diversa da quella della resina vergine trasparente. Non promettere un pastello brillante o una tinta trasparente invariati dopo l’aggiunta di PCR senza dati di produzione. Considera contenuto riciclato, masterbatch e opacità come un unico problema di formulazione, quindi verifica prestazioni e aspetto della confezione ottenuta.
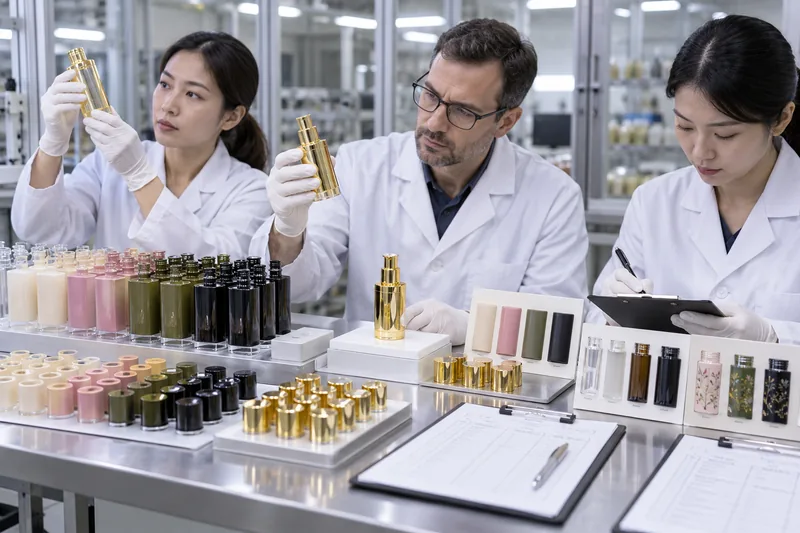
Come utilizzare campioni maestri e campioni limite?
Un campione maestro è il componente o l’assieme approvato come obiettivo. I campioni limite mostrano i confini dell’aspetto accettabile, ad esempio gli estremi chiaro/scuro o rosso/verde che rimangono commercialmente accettabili. Sono utili perché un valore numerico totale può non rilevare un viraggio indesiderato, una differenza di texture o un disegno non uniforme del rivestimento.
Gestisci i campioni fisici come documenti controllati
- Assegna a ogni campione un codice pezzo, un codice colore/finitura, una revisione, un fornitore/sito, una data di approvazione e firme autorizzate.
- Specifica se costituisce il riferimento per colore, brillantezza, texture, distribuzione del rivestimento, aspetto dell’assieme o tutti questi aspetti.
- Conserva al riparo da luce, calore, sporco, graffi ed esposizione chimica; utilizza coperture protettive durante la manipolazione, ove pratico.
- Conserva copie corrispondenti presso il marchio, il fornitore dei componenti, il decoratore e l’assemblatore/confezionatore; verifica le copie rispetto a un unico campione maestro.
- Definisci intervalli di sostituzione/riverifica in base alla stabilità del materiale e alla manipolazione. Un campione maestro sbiadito o ingiallito crea una deriva sistematica.
- Collega l’ID del campione ai dati spettrali e al metodo di misura scritto; campione fisico e valori numerici devono sempre essere associati.
Includi i controlli di colore e decorazione nel più ampio piano di prove di qualità dei flaconi cosmetici. L’approvazione del colore non dimostra adesione del rivestimento, resistenza all’abrasione, compatibilità, resistenza alla luce o resistenza durante la distribuzione.
Cosa deve includere una specifica colore per il packaging cosmetico?
- Nome del componente, codice pezzo/revisione, fornitore, sito produttivo, identificazione di stampo/attrezzatura e cavità.
- Supporto o grado esatto della resina, contenuto vergine/PCR e controlli sull’origine, additivi e sistema approvato di colorante/rivestimento/inchiostro.
- Sistema/codice Pantone e priorità del riferimento fisico; ID del campione maestro del marchio e dei campioni maestri/limite.
- Requisito di opacità o traslucenza, spessore di parete/film rilevante per il colore, texture superficiale e limiti separati di brillantezza.
- Strumento, geometria, apertura, calibrazione, illuminante, osservatore, SCI/SCE, formula della differenza e fattori parametrici.
- Punto di misura, dispositivo di posizionamento, fondo di misura, spessore, stato pieno/vuoto, orientamento, numero di letture e regola di calcolo della media.
- Limiti numerici totali e direzionali, trattamento delle letture singole rispetto alle medie e accettazione visiva sotto sorgenti luminose identificate.
- Campionamento tra lotti/cavità e fasi produttive, campioni da conservare, requisiti di rendicontazione dei dati e analisi degli andamenti.
- Verifiche di durata rispetto a luce, calore, contatto con la formula, abrasione, adesione e distribuzione secondo le esigenze di decorazione e mercato.
- Condizioni che impongono notifica e nuova approvazione in caso di modifiche a materiale, colorante, PCR, rivestimento/inchiostro, stampo, sito, subfornitore o processo.
Invia ai fornitori l’obiettivo visivo della confezione assemblata, non codici colore separati e privi di contesto. Per una valutazione specifica del progetto, contatta Boyu Packaging indicando materiali di flacone e chiusura, sistema/riferimento Pantone, finitura, colore della formula, mercati di destinazione, fabbisogni annuali/di riordino ed eventuali dati cromatici disponibili.
Domande frequenti
Flacone e tappo possono utilizzare lo stesso masterbatch colore?
Solo se veicolante del masterbatch, pigmenti e lavorazione sono compatibili con entrambe le resine e i pezzi ottenuti soddisfano l’aspetto approvato. I sistemi con flacone in PET e tappo in PP richiedono comunemente formulazioni diverse. Usare lo stesso concentrato o la stessa percentuale non garantisce una corrispondenza visiva e può creare rischi di processo o prestazione.
Un flacone in plastica può riprodurre esattamente un colore Pantone?
Il colore può essere formulato entro una tolleranza visiva e strumentale concordata, ma «esattamente» è incompleto senza riferimento fisico, materiale, finitura, metodo di misura e variazione ammissibile. Le parti trasparenti, metalliche, perlescenti e fortemente texturizzate possono richiedere un’approvazione specifica dell’effetto oltre al confronto convenzionale con un riferimento Pantone opaco.
È possibile approvare campioni colore da fotografie?
Le fotografie possono documentare tipo e posizione di un problema, ma non sono standard cromatici finali affidabili. Elaborazione della fotocamera, bilanciamento del bianco, illuminazione, compressione dei file e schermi alterano il colore. Approva campioni fisici o dati spettrali concordati in condizioni controllate.
Il colore va approvato prima o dopo il riempimento?
Approva entrambe le condizioni quando il flacone è trasparente o traslucido oppure quando l’esposizione alla formula potrebbe modificare la confezione. Il componente vuoto serve al controllo produttivo; l’assieme riempito rappresenta il prodotto visto dai consumatori e rientra nella valutazione di compatibilità/stabilità.
Il PCR rende più difficile l’abbinamento del colore?
Può succedere. Il PCR può avere una colorazione di partenza non neutra e una variabilità tra lotti maggiore rispetto a un grado vergine controllato. L’effetto pratico dipende da polimero, origine/contenuto di PCR, selezione/lavorazione, colore obiettivo e opacità. Sviluppa e approva il colore nella struttura esatta contenente PCR, anziché trasferire una ricetta per resina vergine.
Cosa fare con un lotto di produzione dal colore non conforme?
Mettilo in quarantena, conserva la tracciabilità e conferma riferimento/metodo di misura prima di effettuare correzioni. Stabilisci se il problema riguarda il colore effettivo del supporto, brillantezza/texture, spessore del rivestimento, metamerismo, effetto della formula o errore di misura. Accetta una deroga soltanto dopo una valutazione autorizzata del rischio per la confezione assemblata; non miscelare o ricolorare senza un processo di rilavorazione convalidato.
Fonti e riferimenti tecnici
Consultati il 2 ottobre 2026. Le norme devono essere acquistate o consultate nelle rispettive edizioni vigenti complete prima di inserirle in un contratto o in una procedura di laboratorio.
- Pantone — Guida agli standard Pantone per le materie plastiche
- CIE — ISO/CIE 11664-6:2022, formula della differenza cromatica CIEDE2000
- CIE — ISO/CIE 11664-2:2022, illuminanti standard
- ASTM International — ASTM D2244-25, calcolo delle tolleranze e delle differenze cromatiche
- ASTM International — ASTM D1729-22, valutazione visiva dei colori e delle differenze cromatiche
- ASTM International — ASTM D4086-18(2023), valutazione visiva del metamerismo
- ASTM International — ASTM D523-25, brillantezza speculare
- ASTM International — ASTM E1164-23, dati spettrometrici per la valutazione del colore degli oggetti
- ASTM International — ASTM E1345-24, misure multiple del colore
- HunterLab — Misura del colore dei campioni traslucidi
- Datacolor — Buone pratiche per la misura dei campioni colore
- X-Rite — Glossario della tecnologia del colore, inclusi SCI e SCE
- X-Rite — Perché utilizzare la luce diurna in una cabina luce?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch