














結論: 「ボトルは揃っているのにポンプの納期が遅れている」という問題を回避するには、パッケージを個別の発注行としてではなく、部品表(BOM)として計画する必要があります。 すべてのボトル、ポンプ、キャップ、ガスケット、ラベル、カートンについて、それぞれ独自の承認済み仕様、需要率、有効在庫残高、未発注数量、および現実的な補充リードタイムを設定します。各発注書は、個別に算出された日付で発行し、その後、数量に基づいてのみ充填を行うことを約束します。 完成品で、品質基準を満たしたキット.
主な管理措置は以下の通りです: 部品の再発注点=補充リードタイム中の予想需要+部品ごとの安全在庫; 在庫状況 = 利用可能な手持ち在庫 + 確実な予定入荷量 - 割り当てられた需要量; および キット使用可能期限=必要なすべての構成部品の中で最も遅い使用期限, 、さらに受入、検査、仕分けにかかる時間も加わります。ポンプの納期が8週間、ボトルの納期が5週間である場合、すべての部品を同じ日に発注しても、それは「同期」とは言えません。.
本ガイドは、化粧品ブランドの調達チーム、パッケージングエンジニア、受託充填業者、生産計画担当者、および輸入業者を対象としています。ここに記載されている計算式は計画策定のためのツールであり、普遍的な在庫目標値ではありません。各SKUおよび拠点ごとの実際の需要、入荷、品質検査合格のデータに基づいて計画を立ててください。.
ポンプがまだ届いていないのに、なぜボトルだけ届いてしまうのでしょうか?
ポンプ付きボトルは、一見すると単一の市販製品のように見えますが、実際には小さなアセンブリです。ボトルはある工場でブロー成形され、ポンプのモーターは別の工場で射出成形・組み立てられ、カラー部分は専門業者によって電気めっきされ、承認されたボトルの高さが確定した後にディップチューブが切断され、印刷済みのカートンはコンバーターによって製造されます。 各工程では、使用する原材料、金型、ロットサイズ、承認の依存関係、品質リスク、輸送ルートが異なります。.
そのため、化粧品パッケージは 受注生産型計画問題. オペレーションズ・リサーチでは、こうしたシステムを、最終的な需要が完全に把握される前に複数の部品を調達し、後でそれらを組み立てて完成品とするものとして説明しています。SAPの受注生産(Assemble-to-Order)に関するガイダンスでは、その実務上の影響が明確に述べられています。すなわち、受注可能な数量は、在庫量が最も少ない部品によって制限され、納期は、最後に手に入る部品によって決まるということです。.
こうした不足は、単に「不運」だけが原因であることはめったにありません。通常、1つまたは複数の計画上のミスに起因しています:
- 完成品パッケージのSKUが1つ、管理対象の部品表(BOM)なし: 購入者は30,000セットを追跡していますが、承認済みのポンプが21,600台しか利用可能でないことが確認できません。.
- すべてのコンポーネントで注文日が同じ: 納期が同じであるにもかかわらず、55日分のポンプと30日分のボトルが同時に発売される。.
- カタログ記載のリードタイムを納期保証として提示する場合: アートワークの承認、樹脂の調達、色合わせ、メッキ、ディップチューブの切断、検査、および輸出手配は省略されます。.
- 使用可能在庫として扱われる実在庫: 隔離済み、拒否済み、割り当て済み、または旧バージョンのコンポーネントは、利用可能としてカウントされます。.
- 追跡済みの発注書、依存関係は無視: “「生産中」という表示は、金型、成形色、ポンプアセンブリ、または装飾のいずれが実際に開始されたかを隠しています。.
- フィラーとは関係ありません: 梱包と出荷は倉庫への納入日までに完了する予定だが、入荷検査や生産ラインへの搬入準備が後回しにされている。.
個々の部品の数量ではなく、パッケージキット全体を計画する
販売可能なパッケージごとに、1つの改訂管理されたパッケージ用BOMから始めます。 シンプルなローションのパッケージの場合、ボトル1本、ポンプ1個、オーバーキャップ1個、感圧ラベル1枚、折り畳み式カートン1個が必要となる場合があります。より複雑なパッケージでは、ガスケット、カラー、アクチュエータ、シュリンクバンド、インサート、スパチュラ、二次シール、または出荷用仕切りなども必要になる場合があります。各行について、完成品1単位あたりの数量と承認済みの改訂版を記録してください。.
利用可能なキット数 = (使用可能な部品数 ÷ キットあたりの必要数)の最小値
整数単位に切り下げ、他の注文用に確保されている数量を差し引きます。 ボトルが24,800本、ポンプが19,400個、キャップが25,100個、カートンが23,600箱あり、いずれもキットあたり1個ずつである場合、この作業で得られるのは19,400個の完全なキットであり、「23,000パッケージ以上」ではありません。“
このルールにより、見た目には十分な在庫があるように見えるボトル在庫が、実際のポンプの制約を覆い隠してしまうことを防ぎます。また、1つのポンプが複数の製品で共有されている場合、割り当ての決定を明確にすることもできます。例えば、一般的な白いポンプは250mlと500mlのボトルの両方に適合するかもしれませんが、すべての在庫を最初のSKUに割り当ててしまうと、優先度の高い新製品の発売が妨げられる可能性があります。 共有在庫については、非公式な「先着順」の要求ではなく、承認済みの需要優先順位に基づいて確保または配分を行うこと。.
サプライヤーの総生産量ではなく、受入済み在庫を使用してください。該当する残高からは、破損品、未解決の不適合事項、ディップチューブの長さが不適切なもの、古いアートワーク、承認されていないカラーロット、およびすでに他へ割り当て済みの在庫が除外されます。リリースルールを自社の 化粧品パッケージのAQL検査 およびあらゆる機能テスト計画。.
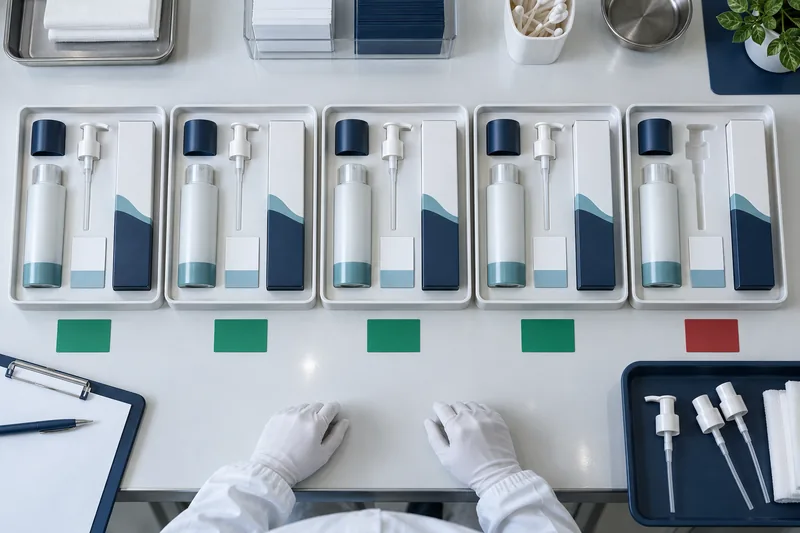
キット完成予定日の算出
各部品について、サプライヤーの出荷予定日を 有効な受領日:完了の確認、輸送、必要に応じて通関手続き、倉庫受領、検査、各種試験および品質承認。キット出荷可能日は、これらの利用可能日のうち最も遅い日となります。その後、ライン準備時間を加算し、処方、人手、充填能力に余裕があることを確認してください。.
キット完成予定日 = 最新の部品品質リリース日 + キット組み立て・準備時間
ボトルが11月10日に、キャップが11月15日に、カートンが11月18日に、ポンプが11月22日に出荷される場合、キットが完成するのは11月22日になります。 受入、検査、仕分けに3営業日かかることを考慮すると、検査不合格がなく、充填業者の稼働能力に余裕があることを前提として、最も早い現実的なライン投入日は11月25日となります。4つの別々の「納期通り」のサプライヤー納入日を報告するよりも、この日付を1つのダッシュボードに表示するほうが有用です。.
部品の再発注点の算出方法
再発注ポイントとは 補充をいつ実行するか; 必ずしも購入数量そのものを指すわけではありません。SAPとOracleはいずれも、この中核となるロジックを「補充リードタイム中に予想される需要量に安全在庫を加えたもの」と説明しています。また、Oracleは前処理、処理、後処理のリードタイムを区別しており、これはカスタマイズされた梱包において重要です。.
部品の再発注点=補充リードタイム中の予想部品需要量+安全在庫
在庫状況 = 利用可能な手持ち在庫 + 確実な予定入荷量 - 割り当て済み/バックオーダー中の需要
在庫残高が再発注ポイントに達した、またはそれを下回った際に、補充の見直しを開始する。.
完成パック計画から部品の需要を算出します。予測が週あたり3,000パックで、各パックにポンプが1個使用される場合、ポンプのベースライン需要は週あたり3,000個となります。 セットアップ、破壊試験、ラインロスのための数量、および交換用予備品の数量は、別途承認された分として加算し、説明のない割合の中に含めないこと。1つの部品が複数のSKUに使用される場合は、それらのSKUにわたる部品需要を合算し、実際に異なるリビジョンが使用される需要のみを差し引くこと。.
コンポーネントごとの安全在庫を設定する
「2週間の余裕」をすべての部品に自動的に適用してはいけません。アートワークの変更が差し迫っている高付加価値の特注プリントボトルと、10種類の製品で共通して使用されている無地のポンプでは、陳腐化リスクが異なります。安全在庫は、需要の変動、リードタイムの変動、目標サービスレベル、生産停止によるコスト、代替品の柔軟性、および陳腐化コストを反映したものでなければなりません。.
Oracle NetSuiteが公表している在庫最適化の計算式は、平均需要、平均リードタイム、それらの変動性、およびサービスレベル係数を組み合わせています。また、正規分布モデルは、断続的な需要、プロモーションによる需要、季節的な需要、あるいは偏った需要に対してはあくまで近似値に過ぎない可能性があると警告しています。この注意点こそが、化粧品の新製品発売やインフルエンサーによる需要の急増において重要となります。 過去のデータが乏しい場合は、不十分なデータに基づいて統計的に正確な数値を提示するのではなく、シナリオプランニング、確実な発売配分、および生産能力の確保を活用すべきです。.
| 入力 | このデータを活用してください | 代用しないでください |
|---|---|---|
| 需要率 | SKU別・拠点別のコンポーネント使用状況(依存需要を含む) | 使用係数が誤っている完成品の売上高 |
| リードタイム | 実際の「注文リリース」から「品質リリース」への履歴 | 最速のサンプルまたはカタログ見積もり |
| 在庫あり | 出荷済み、修正済み、未割り当てのユニット | 倉庫の総数 |
| 予定受取金 | 信頼性の高いマイルストーン期日を伴う確定数量 | 未承認のPO残高 |
| 安全在庫 | コンポーネントごとの変動性とサービス・リスクに関する意思決定 | 普遍的な割合 |
充填必要日から遡ってリードタイムを設定する
信頼性の高い再発注計画では、マーケティング部門が販売代理店に完成品を納入してほしい日付ではなく、充填担当者が出荷用部品を必要とする日付を基準とします。まず、充填、完成品の検査または出荷、二次包装、そして出荷・流通の順に逆算して計画を立てます。そうすることで、適切な包装計画が策定されます。 充填期限.
次に、実際の工程に基づいて各コンポーネントのリードタイムを算出します:
- 予約受付状況: 仕様書、図面、デザインデータ、色見本、承認済みサンプル、購入承認、および頭金・与信条件。.
- サプライヤーの前処理: 資材調達、生産スロットの予約、金型の交換、および承認済み下請け業者への発注。.
- プロダクション 成形またはガラス成形、冷却・焼きなまし、ポンプ部品の成形および組立、ディップチューブの切断、装飾、および硬化。.
- 後処理: 検査、機能試験、梱包、書類、および輸出準備状況。.
- 物流: 集荷、混載、国際輸送、通関、国内配送、および倉庫への搬入手配。.
- 購入者の免責事項: 数量・身元確認、サンプリング、実験室または適合性に関する要件、不適合品の処理、およびシステムの受入。.
最新の安全なPO発行日 = 充填工程での必要日 − 計画リードタイムの合計 − 安全リードタイム
サプライヤーが、署名済みのアートワークやカラーチップが届くまで作業を開始できない場合は、発注書発行時点で納期カウントを開始しないでください。商業用発注日と生産開始可能日の両方を記録してください。繰り返し「遅延」する注文は、工場の生産能力の問題ではなく、承認プロセスの問題を示している場合があります。.
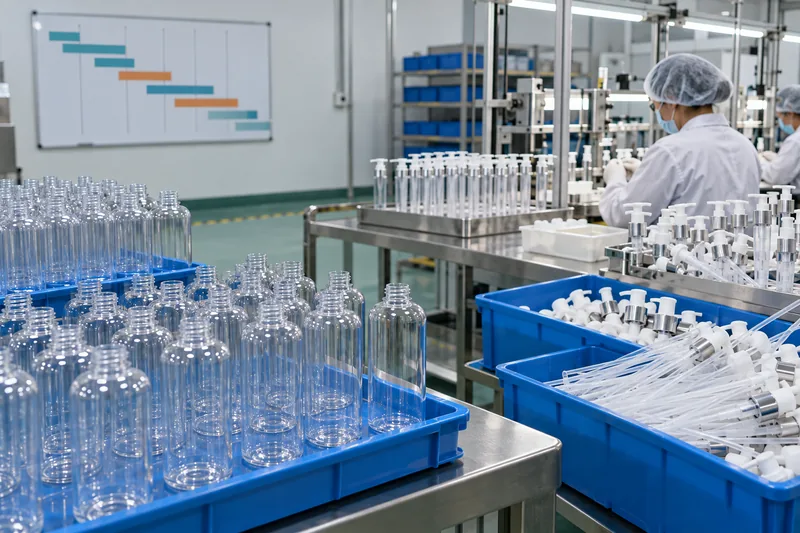
なぜポンプがしばしばクリティカルパスとなるのか
ローションポンプは、単一の成形部品で構成されているわけではありません。アクチュエータ、キャップ、ハウジング、ピストン、ステム、スプリング、ボールまたはバルブ、ガスケット、ディップチューブなどが含まれる場合があります。装飾用カラー、特注色、ロック機構、金属仕上げなどは、追加の外部工程を必要とします。 ディップチューブの切断は、ボトルのショルダー部と内部の高さが確定してから行われます。そのため、外見上シンプルなアクチュエータであっても、部品の成形、組み立て、メッキ、チューブの切断、あるいは試験の段階で容量上の制約が生じる可能性があります。.
そのため、購入者は、ポンプエンジンの準備状況、特注の外部部品、ディップチューブの改造、組み立て、および最終検査について、それぞれ個別の納期を確認しておく必要があります。選定する際には ローションボトルおよびポンプシステム, 、具体的なボトル・ポンプ・装飾の組み合わせについては、ストック写真から推測するのではなく、販売リードタイムを必ず確認する必要があります。.
共通性とリスクに基づいて補充方針を選択する
すべての部品に同等の管理が必要というわけではありません。有用な意思決定マップでは、リードタイム、需要頻度、共通性、および陳腐化を考慮します。ネック部の仕上げやポンププラットフォームを標準化することで、カスタマイズを先送りし、リスクを分散させることができますが、それは、適合性、密閉性、投与量、および処方の互換性が検証されている場合に限られます。.
| コンポーネントのプロファイル | 一般的な方針 | 理由 | 気をつけろ |
|---|---|---|---|
| リードタイムが長く、SKU間で共通している | 再発注ポイントと戦略的安全在庫 | 需要の集中と路線運休による大きな影響 | 最初のリクエストにすべての在庫を割り当てないでください |
| リードタイムが長い、特注品/SKU固有 | 確定予測、生産能力の確保、ロットごとの早期リリース、および安全時間 | 在庫は陳腐化することがある | アートワークと色の変更 |
| リードが短い、よくある | 単純な再発注点、または最小・最大法 | 頻繁かつ経済的な補充 | 最小発注数量(MOQ)や注文数量によっては、余剰が生じる可能性があります |
| リードが短い、カスタム/間欠 | 注文単位ごと、またはロット単位ごと | 売れ残り在庫を避ける | 需要は十分な余裕を持って解放されなければならない |
安全在庫 量によって守る;; 安全リードタイム 時間をかけて保護する。これらはあらゆる状況で互換性があるわけではなく、分析なしに両方を重複して確保すると在庫が膨らむ恐れがある。 高度にカスタマイズされた部品、高価な部品、あるいはデザインに敏感な部品については、多くの場合「時間」による管理が好まれます。一方、在庫は、不足すると複数のSKUの供給が停止してしまうような、安定した汎用部品においてより有用です。このため、マイクロソフトの計画に関するドキュメントでは、再発注ポイント、安全リードタイム、安全在庫、最小発注数量(MOQ)、最大数量、発注倍率を、それぞれ独立したパラメータとして扱っています。.
承認なしに、名目上同一のポンプやキャップを緊急時の代替品として使用しないでください。ネック部の寸法だけでは、密閉性、締め付けトルク、通気性、吐出量、プライミング、ディップチューブの適合性、あるいは調合液との適合性を保証するものではありません。代替品はすべて、リスクに基づいた適合性、機能性、および 容器の適合性試験 商用利用の前に。.
化粧品パッケージの再発注に関する9ステップのワークフロー
- 管理対象のBOMを凍結する。. すべての部品に、固有の品目コード、リビジョン、承認済みサプライヤー/拠点、キットあたりの数量、および代替品ステータスを割り当ててください。ボトルのサイズ、色、デザインなどのバリエーションについては、曖昧な説明でひとまとめにするのではなく、個別に区別してください。.
- 需要の予測期間を設定します。. 確定した充填注文、承認済みの立ち上げ数量、および明確に特定された予測を統合します。完成品の需要を構成部品の需要に換算します。予測と確定注文の両方で、同じ販売要件が二重に計上されるのを避けてください。.
- 在庫残高を清算する。. 実在庫、品質在庫、割り当て済み在庫、および陳腐化在庫を照合してください。サプライヤーからの受領確認および信頼できるマイルストーンによって裏付けられた、予定された入荷のみを追加してください。.
- 部品および拠点ごとにリードタイムを測定する。. 実際の過去の「発注から品質承認までの」データを使用してください。サプライヤーの「最良のケース」だけでなく、平均値、遅延傾向、またはパーセンタイルによる傾向も記録してください。サプライヤーの生産状況と、輸送およびバイヤーによる検収は区別してください。.
- バッファポリシーを選択してください。. 重要度と陳腐化リスクに基づき、安全在庫、安全時間、生産能力の確保、常備在庫、または受注生産方式のいずれを採用するかを決定する。.
- トリガー数量と発注数量を算出する。. 再発注ポイントを在庫残高に適用し、純所要量、最小発注数量(MOQ)、発注倍数、数量許容範囲、棚卸・陳腐化リスク、および資金面の制約を考慮して発注数量を決定します。トリガー値が40,000であっても、「40,000を発注する」という意味ではありません。“
- 発売日のずれ。. 各部品の予定リードタイムを用いて、同じ「充填日」から逆算してスケジュールを立てます。ポンプの発注は、カートンの発注よりも数週間前に発注する必要がある場合があります。.
- マイルストーンと例外を追跡する。. 審査承認完了、資材準備完了、生産開始、加飾、組立、検査、出荷、到着、品質リリース。最終期限を過ぎる前に、クリティカルパス上のマイルストーンの未達成を上位へ報告する。.
- ATPの完全キットであることを確認してください。. 大幅な変更を行うたびに、利用可能なキットの数量とキット完成予定日を再計算すること。充填スロットは、包装、配合、人件費、ライン構成部品、および必要な品質状態がすべて一致した場合にのみ解放すること。.
新しい製品ラインについては、以下の点を比較してください。 プラスチック製化粧品ボトルの選択肢 標準的なネックおよびキャップのプラットフォームを共有することができます。プレミアム製品ラインでは、 化粧品用ガラス容器, 、プラスチックボトルのリードタイムをそのまま流用するのではなく、成形工程、焼きなまし、装飾歩留まり、保護梱包などを計画ルートに組み込むこと。.
実例:30,000ユニットのローション詰め替え作業の調整
あるブランドが、週平均5,000パックの製品を消費すると仮定します。1パックにつき、ボトル1本、ポンプ1個、オーバーキャップ1個、カートン1箱が使用されます。以下の数値はあくまで例示であり、分かりやすくするために1週間単位で表示されていますが、Boyuの標準的なリードタイムや在庫推奨値を示すものではありません。.
| 部品 | 予定リードタイム | 安全在庫の例 | 再発注点 | 在庫状況 | アクション |
|---|---|---|---|---|---|
| ボトル | 5週間 | 1週間 = 5,000 | 30,000 | 34,000 | モニター |
| ポンプ | 8週間 | 2週間 = 10,000 | 50,000 | 41,000 | 今すぐ補充・確認する |
| オーバーキャップ | 4週間 | 1週間 = 5,000 | 25,000 | 27,500 | モニター |
| カートン | 3週間 | 0.5週間 = 2,500 | 17,500 | 20,000 | アートワークの進捗状況を確認する |
41,000ユニットという在庫数は豊富に思えるかもしれませんが、ポンプについては対応が必要です。補充に8週間かかり、目安となるバッファが2週間であるため、現在の在庫状況は50,000ユニットのトリガー値を下回っています。 ボトルはトリガー値を上回っています。ボトルの在庫が30,000単位まで減少した時点で両方の発注を行うと、ポンプの納期が遅れてしまいます。.
ここで、次回のキャンペーンにおける受入予定在庫数量が、ボトル32,000本、ポンプ28,500個、キャップ31,000個、カートン30,500箱であると仮定します。 このキャンペーンでは、30,000セットの完成品を確実に供給することはできません。充填機のセットアップ、検査用サンプル、ラインでのロス、または交換分を考慮すると、現時点でのキット数は28,500セットにとどまります。プランナーは、ライン稼働日までに追加のリリース済みポンプを確保するか、約束したバッチ数を減らすか、あるいはすでに認定済みの代替品を使用する必要があります。ボトルを余分に確保しても、不足は解消されません。.
最終出荷日だけでなく、サプライヤーのマイルストーンも管理する
重要な部品については、サプライヤーが「予定通り」と言うだけでは不十分です。依存関係を明確に示す発注スケジュールを策定してください。少なくとも、各部品行について以下の項目を要求し、管理してください:
- 品目コード、品目説明、図面・仕様書の改訂版、および承認済みの製造拠点;;
- 発注数量、許容数量範囲、最小発注数量(MOQ)、発注単位、梱包数;;
- すべての購入者の承認および商業上の条件が満たされた日付;;
- 材料の準備、成形、装飾、ポンプの組み立て、および梱包といった各工程のマイルストーン(該当する場合);;
- 検査日、発送日、輸送手段、配送先、および充填業者への納入希望日;;
- 必要な証明書、サンプル、出荷事前通知、およびロットの追跡可能性;;
- 変更通知ルール、エスカレーション連絡先、および復旧計画のトリガー。.
通常の補充期間中はコンポーネントのトラフィックライトレポートを毎週更新し、クリティカルパス上ではより頻繁に更新する。ステータスが「緑」となるには、単にサプライヤーが遅延を公表していないというだけでなく、マイルストーンが完了したことを示す証拠が必要である。「黄」のステータスでは、残りの余裕日数を明記すべきである。「赤」のステータスでは、定量化された復旧計画、意思決定責任者、および次回の更新時期を明記する必要がある。.
サプライヤーを比較する際は、ポンプのモーター、装飾、最終組立を自社で管理しているのか、それとも重要な工程を外注しているのかを確認してください。単価だけでなく、生産能力、変更管理、トレーサビリティ、不測の事態への対応、およびマイルストーンの透明性についても精査してください。Boyuのガイドによると、 エアレスボトルのサプライヤーの評価 多成分パックに関する資格枠組みを提示している。.
分割発送は役に立ちますか?
分割出荷は、生産ラインの納期を守ったり、検査を支援したり、管理されたライン試験を可能にしたりするために、キットの一部として使用可能な数量を確保できる場合に有用です。一方、ポンプのボトルネックが解消されていないにもかかわらず、ボトルを早期に出荷して保管スペースを消費してしまう場合は、無駄となります。 航空便や部分出荷を承認する前に、出荷可能となった完全なキットの数、運賃割増、追加の受入作業、ロットのトレーサビリティ、および破損のリスクを比較検討してください。.
実情に応じて、照合済みの部品をキャンペーンごとにまとめて出荷するか、パレットに部品のSKU、リビジョン、ロット、および関連する注文番号を明記してください。ただし、受入時期をずらすことで混雑や検査上のリスクを軽減できる場合は、すべてのサプライヤーに対して物理的にまとめて出荷することを義務付けないでください。同期化とは、部品が必要日までに使用可能になることを意味するものであり、必ずしも1つのコンテナにまとめて輸送することを意味するわけではありません。.
再発注計画におけるよくある失敗例と実践的な解決策
| 症状 | 考えられる原因 | 是正措置 | 予防 |
|---|---|---|---|
| ボトルは届いたが、ポンプは数週間遅れている | リードタイムに差があるにもかかわらず、POの発行日は同じ | ポンプのクリティカルパスを再計算し、キットのロックを解除する不足分のみを優先的に手配する | コンポーネント固有のバックワードスケジューリング |
| 部品はすべて届きましたが、ラインが稼働しません | リビジョンが間違っている、ディップチューブが未切断、品質保留、または承認されていない装飾 | 使用可能なキットを分別・数量確認し、不適合品を処分する | BOM/改訂管理および出荷前確認書類 |
| ERPには在庫が表示されているが、倉庫には在庫がない | 割り当て済み、却下済み、または廃止済みのユニットを含みます | 場所と品質ステータスを直ちに照合してください | 利用可能な在庫数量、循環棚卸、およびステータス管理を活用する |
| サプライヤーは「納期通り」だったが、フィラーがキャンペーンに間に合わなかった | POの期日とは、発送を指すものであり、受領書の発行を指すものではありません | 回線の容量を回復し、定義を整合させる | 充填日として指定された日付1つに加え、明確なインコタームズ/受領のマイルストーン |
| 頻繁な緊急航空貨物 | 楽観的なリードタイム、または承認の遅れによるリリース | サプライヤー側の遅延と社内承認の遅延を区別する | 領収書の履歴、安全時間、および承認SLAを活用する |
| 1つのSKUが共有ポンプを1台使用します | 割り当ての閾値や優先順位なし | 在庫を凍結し、承認済みのサービス/業務ルールに基づいて割り当てる | 共有成分ATPおよび保護緩衝液 |
| 需要予測の下方修正に伴い、過剰な特注梱包が発生 | アートワーク固有の部品に安全在庫が適用されるか、または最小発注数量(MOQ)が無視される | 未完了の注文を停止・削減し、手直し作業を検討する | カスタマイズは延期し、安全マージンまたはキャパシティの確保を活用する |
ボトルは届いたのにポンプの配送が遅れている場合、今どうすればいいですか
まず、すべてのサプライヤーに「すべてを急いでください」と依頼することから始めてはいけません。まずは、対応可能な最小限の不足分と、重要な期日を特定してください。.
- 残高を凍結し、確認する。. 回収されたボトル、ポンプ、キャップ、カートンを、改訂版、ロット、割り当てごとに計数する。セットアップ時のロス、試験用サンプル、予備品を含め、充填要件を確認する。.
- 現在の完成キットの数を計算する。. 真のボトルネックを特定し、それが生産を停止させた最初の日付を特定してください。総発注残高だけに頼らないでください。.
- ポンプの性能を検証する。. 物理的に何が完了しているか、何が残っているか、それがどこにあるか、そしてどのマイルストーンが発送の期限となるかを尋ねてください。漠然とした最終期限ではなく、日付ごとの数量を把握してください。.
- 部分数量をモデル化する。. 受注済みのポンプの初期ロットを用いて、経済的な部分充填生産が可能かどうかを判断する。ライン切り替え、配合の安定性・保持、人件費、および運賃を含めて検討する。.
- 制約の解除を早める。. ポンプのプレミアム輸送は合理的かもしれませんが、すでに余剰となっているボトルの航空輸送は合理的ではありません。ロットを分割する際は、トレーサビリティを確保してください。.
- 承認済みの代替案を確認してください。. 利用可能な場合は、既存の認定済み在庫、または事前認定済みの代替供給元を使用してください。利用できない場合は、文書化されたリスク評価および必要な適合性・機能性・互換性の確認作業を実施してください。緊急性があるからといって、未試験のポンプが同等品となるわけではありません。.
- キャンペーン全体を再予約してください。. 修正後のキット完成予定日を、配合、充填枠、倉庫スペース、完成品の出荷、および顧客への納期約束と調整する。.
- この事案を終了する。. 実際のリードタイム、再発注ポイント、安全方針、およびサプライヤースコアカードを更新してください。パラメータを変更せずに一度だけ是正措置を講じても、再発を招く恐れがあります。.
在庫不足の再発を防ぐダッシュボードと指標
有用な計画シートはシンプルなものでも構いませんが、部品・配置単位で機能するものでなければなりません。 SKU、リビジョン、キットあたりの数量、利用可能な在庫、品質保留分、割り当てられた需要、日付別の確定入荷、平均および計画リードタイム、安全在庫/安全リードタイム、再発注ポイント、純需要、最小発注数量(MOQ)/発注倍数、最新のPO発行日、次のマイルストーン、利用可能な入荷日、および担当者を記載してください。.
サービスと無駄の両方を明らかにする指標を用いて、パフォーマンスを追跡する:
- キットの全内容: 割り当て後の最小使用可能コンポーネントカバレッジ。.
- キットの準備完了日への順守: 計画された期日までにすべての構成要素がリリースされたキャンペーンの割合。.
- OTIFコンポーネント: 単に時間通りに発送するだけでなく、合意された集荷・受取場所で、時間通りに全量を納品すること。.
- リードタイムバイアスと変動性: 予定日数と実績日数(品質リリース日数を含む)。.
- 欠品日数および生産ライン停止時間: 制約要因および根本原因に関連している。.
- 手配費用: プレミアム運賃、時間外手当、部分検査、および人手不足に起因するスケジュール変更。.
- 過剰在庫および陳腐化した在庫: 特に、特注色、印刷されたアートワーク、および過去の改訂版など。.
- 予測および承認の実績: 凍結リードタイム内の変更および生産リリースまでの遅延日数。.
所定の間隔で、また重要な事象が発生した際には、パラメータを見直してください。重要な事象とは、新しいサプライヤーの導入、新しい拠点の開設、パッケージの再設計、需要の急激な変化、販促活動、度重なる納期遅延、輸送ルートの変更、品質上の問題による出荷停止、またはサプライヤーのプロセス変更などが挙げられます。新製品の発売や生産終了の時期には、前年度の安定した需要に基づいて設定された再発注ポイントを使用することは危険を伴う可能性があります。.
リリース前の最終チェックリスト
- 承認済みの1つのBOMと改訂版により、必要なすべての梱包部品が結びつけられています。.
- 需要は、SKUおよび拠点ごとの部品使用量に換算されます。.
- 利用可能在庫には、品質上の保留品、割り当て済み品、破損品、および陳腐化したリビジョンは含まれません。.
- リードタイムには、承認、生産、後処理、物流、および受入検査が含まれます。.
- ポンプ、あるいはその他で最も長かったり、変動幅が大きかったりする部品には、それぞれ独自のトリガー日とリリース日が設定されています。.
- 最小発注数量(MOQ)、発注数量、および数量の許容誤差は、純需要および陳腐化リスクと照合される。.
- サプライヤーのマイルストーンにより、クリティカルパスと責任者が特定されます。.
- 記入者は、部品の必要日、検査・手配の時間、およびラインの生産能力を確認します。.
- 代替部品はすべて承認および検証済みであり、互換性があるとはみなされません。.
- 約束されたロット数量は、受入済みの完成キットの数量を超えない。.
よくあるご質問
ボトルとポンプは同時に注文すべきでしょうか?
計画されたリードタイムの合計が、たまたま同じ出荷日を必要とする場合に限ります。通常は、フィラーへの納入期限は1つで共通ですが、その必要日から遡って計算された異なる日付で発注されるべきです。.
どのコンポーネントを最初に再注文すべきでしょうか?
実際のリードタイム、需要、予定受入量、割り当て、および安全在庫方針を考慮した結果、在庫残高が部品ごとの再発注ポイントに最初に達する部品。多くの場合、ポンプ、特殊なキャップ、または装飾が施された部品ですが、必ずしもそうとは限りません。.
化粧品パッケージのバイヤーは、安全在庫をどの程度確保すべきでしょうか?
普遍的に適用できる割合や週数といったものは存在しません。需要やリードタイムの変動性、サービス目標、ライン停止コスト、共通性、代替品の柔軟性、最小発注数量(MOQ)、陳腐化リスクなどを考慮し、構成部品ごとに算出してください。その結果を、通常とは異なる製品投入や季節的な需要と照らし合わせて確認してください。.
安全在庫と安全リードタイムの違いは何ですか?
安全在庫は実物在庫を増やすものであり、安全リードタイムは発注品がより早く到着するよう計画するものです。在庫は安定した汎用部品に適していますが、リードタイムを長く設定することで、カスタマイズされた部品の陳腐化リスクを軽減できます。両方を併用することは妥当な場合もありますが、検討なしに二重のバッファを設けることは避けるべきです。.
再発注点は発注数量と同じですか?
いいえ。再発注ポイントはトリガーに過ぎません。発注数量は、純需要、目標在庫量、最小発注数量(MOQ)、発注倍数、数量許容範囲、利用可能な生産能力、棚卸リスクやアートワークリスク、および商業上の制約によって決まります。.
純正のポンプが遅れている場合、ネックサイズが同じ別のポンプを使用することはできますか?
自動的に行われるわけではありません。寸法やシール状態、ディップチューブの長さ、トルクやスナップ挙動、出力、プライミング、作動力、ベント、漏れ、配合との適合性、および充填ラインでの挙動を確認してください。変更については、文書化された承認およびリスクベースのバリデーションを通じて処理してください。.
ポンプの納期が遅れる場合、ボトルは早めに発送すべきでしょうか?
早期受入が価値をもたらす場合に限ります。例えば、検査、ライン試験、スペース計画、あるいは単独で使用可能な一部数量などです。そうでない場合は、キット完成予定日を早めることなく、保管や取り扱い、破損のリスクを増大させるだけとなる可能性があります。.
再注文パラメータはどのくらいの頻度で見直すべきでしょうか?
取引量や変動性に応じた適切な頻度で運用し、サプライヤー、ルート、需要、設計、最小発注数量(MOQ)、品質、または承認プロセスの変更があった後は再計算を行う。重要な製品立ち上げの構成要素については、マスターパラメータのレビューが月次または四半期ごとに行われている場合でも、毎週例外事項のレビューが必要となる場合がある。.
充填日に合わせて梱包スケジュールを立てる
具体的な見積もりと供給計画をご希望の場合は、梱包BOM、SKUごとの数量、承認済みの仕様、目標充填日、配送先、予測期間、装飾、検査要件、および充填機の制約条件をご提供ください。Boyuでは、部品の依存関係を精査し、どの部品を早期にリリースする必要があるかを特定いたします。.
出典・参考資料
本ガイドの作成にあたり参照した、計画に関する権威ある定義および手法:
- SAP ヘルプ — 受注生産
- SAP ヘルプ — 再発注点計画
- Oracle Inventory ヘルプ — 再発注点計画
- Oracle NetSuite — 在庫最適化の計算
- Oracle NetSuite — 在庫管理の詳細の入力
- Microsoft Learn — セットアップのベストプラクティス:計画のパラメータ
- Microsoft Learn — 並べ替えポリシーの取り扱い
- ASCM — サプライチェーン用語集、第18版
- Atan ら — オンデマンド・アセンブリシステム:総説
- IBM Research — 約束可能量(AVAILABLE-TO-PROMISE)スケジューリングにおけるコンポーネントの配分

 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch