














要点: エアレスポンプの排出量を、実際の配合処方に基づき、完成したパッケージ全体を用いて重量で測定する。まず、検証済みの正味充填質量を決定する。文書化されたフルストローク手順に従って、定義された終了点に達するまでボトルを作動させ、指定された回復期間静置した後、再度作動させ、ポンプとボトル内に残っている製品の質量を測定する。.
排出率(%)=(確認済み正味充填量 - 残留製品質量)÷ 確認済み正味充填量 × 100。. 残留率は、その逆の割合です。ボトルに50.00 gが入っており、終点で1.40 gが残っている場合、排気率は97.2%、残留率は2.8%となります。 すべてのエアレスボトルが特定のパーセンテージに達しなければならないと規定する、普遍的な化粧品基準は存在しません。許容限界を定める際には、具体的なボトル、ポンプ、処方、充填量、温度、向き、ストローク、および終点判定方法を明記する必要があります。.
本ガイドは、パッケージングエンジニア、化粧品ブランド、受託充填業者、購買および品質管理チームを対象としています。本ガイドではピストン式エアレスボトルについて解説していますが、「バッグ・イン・ボトル」やパウチシステムについては、それぞれの構造に応じた指示が必要です。数値例はあくまで計算例であり、すべての製品に自動的に適用される仕様ではありません。.
エアレスポンプの排気速度、残留率、および利用可能な回収量
吐出率は、所定の使用シミュレーション条件下で、パッケージが充填された製品のうちどの程度の割合を吐出できるかを示す指標です。これはパッケージと処方の組み合わせによる結果であり、空のボトル単体の特性ではありません。ポンプは、低粘度の基準液を使用した場合、実験室での吐出量が非常に良好であっても、市場に出回る最終製品パッケージにはかなりの量のクリームが残ってしまうことがあります。.
| 指標 | 計算 | 回答内容 |
|---|---|---|
| 検証済みの正味充填質量 | 充填済みパッケージの初期質量 − 空パッケージの風袋重量 | この試験用ユニットには、実際にどれくらいの粉ミルクが入ったのでしょうか? |
| 残留製品質量 | エンドポイントのパッケージ質量 − 清潔で乾燥したパッケージの風袋重量 | ボトル、ピストン部、チャンバー、および出口には、まだどれくらいの粉ミルクが残っていますか? |
| 避難率 | (正味充填量 − 残留量) ÷ 正味充填量 × 100% | 定義されたエンドポイントによって、何パーセントが達成されましたか? |
| 残存率 | 残留量 ÷ 正味充填量 × 100% | まだ利用できない割合はどのくらいですか? |
| 相当する未投与量 | 残留質量 ÷ 定常状態の平均線量質量 | 利用できない残留分は、完全投与量に換算すると何回分に相当しますか? |
排出率と残留率の合計が100%となるのは、物質収支が合致している場合のみです。蒸発、漏れ、回収容器に残った製品、不十分な拭き取り、またはパッケージの組み立て変更などが原因で、説明のつかない損失が発生することがあります。その損失は報告してください。黙って「分注済み」とみなしてはいけません。“
質量は、優先的に用いる主要な測定値である。. 指定された温度における密度を用いて、以下の式で体積に換算してください:体積 = 質量 ÷ 密度。1グラムが必ずしも1ミリリットルになるとは限りません。オイル、アルコール含有量の多い美容液、高密度のミネラル系日焼け止めなどでは、質量から体積への換算結果がそれぞれ異なる場合があります。.
ピストン式エアレスポンプがボトルの中身を排出する仕組み
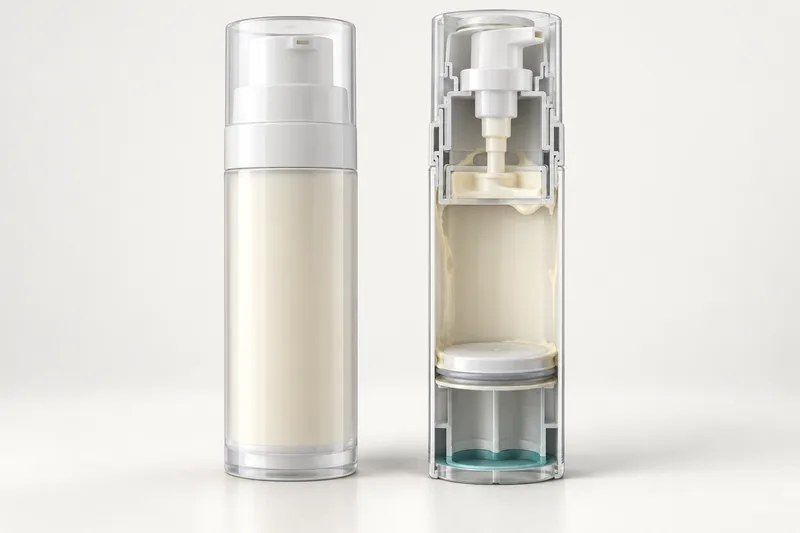
アクチュエータを押すと、ポンプチャンバー内に保持されている製品が排出されます。アクチュエータが元の位置に戻ると、バルブの状態が切り替わり、チャンバーに製品が再び充填されます。製品の下側にある圧力差により、内部ピストンが上方に移動し、製品が入口に密着した状態を維持します。 外気はベースの通気口からピストンの下部に入り込みますが、通常のディップチューブ式ボトルのように、調合液の中に気泡が混入することはありません。.
“したがって、「エアレス」とは、実験室レベルの完全な真空状態や、無菌パッケージ、あるいは残留物がゼロであることを意味するものではありません。製品は依然としてポンプチャンバーや吐出経路を占めることになります。壁面への付着やシール部の濡れは避けられません。 ピストンの傾き、摩擦、ベントの閉塞、配合物のブリッジング、内部形状、空気漏れ、あるいは再充填できないポンプによって、余分な製品が閉じ込められると、性能は許容できないレベルとなります。.
製品の選定については、まずBoyuの エアレスポンプボトル カテゴリ, その後、選択した構成を市場の公式に基づいて評価する。例えば、次のような生産例として 30~150 mL PP製エアレスローションボトルシリーズ 各配合について、ポンプ、ピストン、構成部品の材質、および出力の正確な仕様については、依然として確認が必要です。.
再現性のある重量法による真空引き試験
有用な手順書とは、結果に影響を与える変数を管理するものです。以下の手順は実用的な資格要件フレームワークです。これを、プロジェクト固有の数値や責任分担を盛り込んだ、管理された標準作業手順書(SOP)に書き換えてください。.
- 試験対象物を定義する。. ボトル、ピストン、ポンプ、アクチュエータ、ガスケット、オーバーキャップ、樹脂、着色剤の部品番号、および可能な場合は金型キャビティとロット番号、装飾、組立日、配合バッチ、目標充填量、充填工程を記録する。.
- 代表的な単位を選択してください。. 関連する成形キャビティ、部品ロット、および組立位置からサンプルを抽出してください。手作業で選定した1つのユニットは、実証用であり、認定用ではありません。サンプルサイズは、製品のリスク、ロット間のばらつき、およびデータが裏付けるべき決定事項に基づいて設定してください。.
- 風袋を正しく設定してください。. 最も確実な方法は、最終組立を変更せずに個々のパッケージの風袋重量を測定することです。風袋測定後に、ユニットを変更せずに充填できない場合は、バリデーション済みの適合部品の風袋重量を使用するか、試験後に個々のクリーン/ドライ状態の風袋重量を破壊試験によって測定してください。どの部品(オーバーキャップを含むか含まないか)を計量したかを正確に記録してください。.
- パックと配合を調整する。. 時間、温度、および保管時の向きを明記してください。通常の試験室条件下および、レオロジー特性が著しく変化する使用限界条件下で試験を行ってください。23°Cでスムーズに流れ出るクリームでも、寒い浴室や経時変化の後では流れが悪くなることがあります。.
- 生産代表プロセスに従って充填する。. ネット充填量、ノズル位置、充填速度、空気の混入、組立遅延、およびポンプの設置を制御します。内部経路から配合液を引き出さずに、外部の製品を取り除きます。.
- 最初の完成品の重量を測定してください。. 有意義な残留量の最小差に適した分解能を持つ、校正済みの天秤を使用すること。実用的な計測の原則として、表示の目盛りの単位は、識別に必要な変化量の10分の1以下であるべきである。.
- 下地処理をして、記録する。. 指定されたレートで、アクチュエータが完全に元の位置に戻るまで、押し込みと解放のサイクルを完全に繰り返してください。最初の製品が排出されるまでのストローク数と、空気が混入しない連続的な吐出量が得られるまでのストローク数を記録してください。プライミングは、エバキュエーションとは異なる結果となります。.
- 使用シミュレーションを実行してください。. 指定された向きで、記載された間隔に従って投与を行ってください。各投与分を計量済みの容器に回収するか、定期的にパッケージの重量を測定してください。投与初期、中期、後期の投与量を記録し、最終的な割合によって投与量の減少が見落とされないようにしてください。.
- エンドポイントルールを適用します。. あらかじめ合意されたエンドポイントが満たされた場合にのみ停止してください。その後、ボトルを指定された向きで指定された時間静置し、エンドポイント試験を繰り返してください。.
- 残留量を測定する。. 変更のないエンドポイントパッケージの重量を測定した後、安全に分解し、製品を回収または除去し、バリデーション済みの方法で洗浄し、質量が一定になるまで乾燥させてから、パッケージのタレ重量を測定する。洗浄によってプラスチック添加物が抽出されたり、溶剤や水分が残留したりする可能性がある場合は、対照試験を用いてタレ重量測定法をバリデーションする。.
- 物質収支を整合させる。. 製品の初期質量と、納入された製品の質量に、測定された残留量および既知のサンプリング・ワイプによる損失を加えた値を比較する。規定された測定不確かさを超える原因不明の損失について調査を行う。.
- 残留物がどこにあるかを地図上に示す。. 各ゾーンごとに残留物を撮影し、必要に応じてその重量を測定する。測定対象となるゾーンは、アクチュエータ/吐出口、ポンプ室、上部ランド、ボトル壁面、ピストン周囲、停止したピストン上部の製品、および底部/ベント部である。.
- すべてのユニットを報告してください。. 個々の値、平均値、標準偏差、最小排出量、最大残留量、および不良件数を示してください。平均値が良好であっても、1本のボトルで詰まりが発生している可能性があります。.
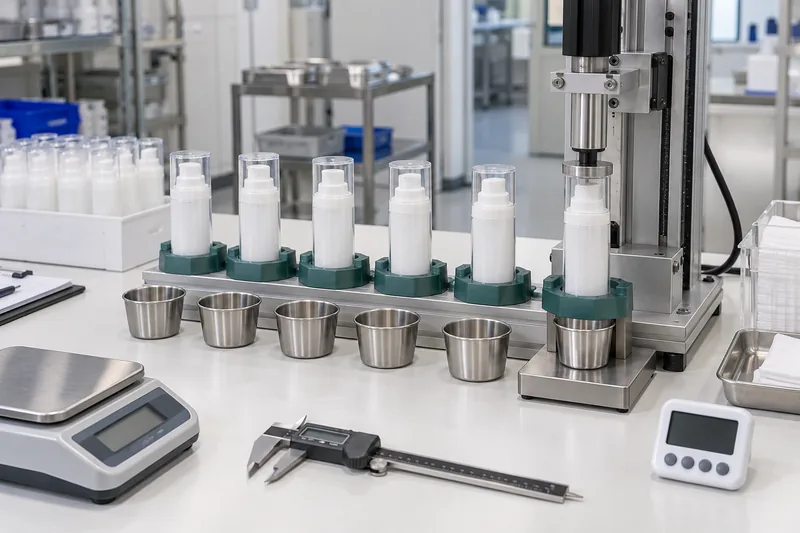
ASTM D3890は、機械式ポンプディスペンサーのプライミングに必要なストローク数を規定しています。ASTM D4336は、1回の作動あたりの平均吐出量(重量)を規定しています。ASTM D6633は、加速使用試験による基本的な機能安定性を規定しています。これらはポンプ試験プログラムにおいて有用な要素ですが、パッケージ全体について合意された外観上のエアレス排出プロトコルに代わるものではありません。 保持 ポンプの1ストロークあたりの吐出量の検証 空にした結果とは別に、その2つを合わせて解釈する。.
結果を決めるのはエンドポイントである
“「空になるまでポンプを動かす」という指示は再現性がありません。あるオペレーターは最初のスパッタで停止するかもしれませんが、別のオペレーターは40回の素早い部分ストロークを行うかもしれません。テストを行う前に、客観的な終了基準を定義してください。妥当なルールとしては、以下の要素を組み合わせることが考えられます:
- アクチュエータのストローク全行程および完全な復帰;;
- 最大作動速度;;
- 質量、または当該施設の定常状態における平均線量の百分率として表される線量閾値;;
- 所定の数の連続した閾値未満のストローク;;
- 所定の休憩期間とオリエンテーションを経て、再スタートの課題に挑む;;
- 断続的な噴出、空気のみのストローク、およびその後回復した投与量への対応。.
例えば、ある企業では、エンドポイントを「その単位の定常状態平均線量の10%未満をそれぞれ投与する3回の連続したフルストローク、その後に24時間の直立状態を経て、再度の負荷試験を行うこと」と定義する場合がある。これは、 プロトコルの例, 、国際規格ではありません。以下で引用する独立した2025年の空容器化試験では、異なる操作規則が採用されました。具体的には、ポンプを3回操作しても内容物が出なくなったら、23℃で24時間直立状態で静置し、その後同じ操作を繰り返すというものです。異なる評価基準に基づく結果を、あたかも同等であるかのように比較すべきではありません。.
3つの方法――そしてそれぞれに見落としがちな点
| 方法 | 最適な用途 | メインコントロール | 主な制限事項 |
|---|---|---|---|
| パッケージの物質収支 | 一次避難率 | 信頼性の高い個別の風袋引きと、変更のない組み立て | その後の分解作業を行わない限り、残留物は検出されません |
| 累積線量合計 | 投与量曲線と有効投与量 | タレド容器、低い移送損失、および蒸発制御 | 工具やカップに付着した製品は、見かけ上の損失を引き起こす可能性があります |
| 破壊的な回復 | 根本原因の特定とゾーンの質量 | 検証済みのスクレイピング、洗浄、または抽出による回収 | 回復が不完全な場合があり、洗浄によってパッケージの質量が変化する可能性があります |
避難速度の計算を行った
測定値
充填前のパッケージの重量 = 78.10 g
清潔で乾燥した個別包装の空袋重量=28.10 g
洗浄前のエンドポイントパッケージの重量 = 29.50 g
正味充填量 = 78.10 − 28.10 = 50.00 g
残留質量 = 29.50 − 28.10 = 1.40 g
避難量 = (50.00 − 1.40) ÷ 50.00 × 100 = 97.2%
残存率 = 1.40 ÷ 50.00 × 100 = 2.8%
定常状態の平均投与量が0.40 gの場合、残りの1.40 gは名目上の全投与量3.5回分に相当します。この消費者視点の結果は、「2.8%」という数値よりも、特に高価値の治療法においては、意思決定においてより有用となる可能性があります。 また、失われた製品価値も算出する:残留質量 × 充填製品の1グラムあたりの原価。残留物のコスト(割合だけでなく)は、エンジニアリング作業の優先順位付けに役立つ。.
エアレスポンプの適切な排気速度とはどの程度でしょうか?
すべての化粧品用エアレスボトルに共通する、唯一の合格基準率は存在しません。. サプライヤーの製品ページでは、高い排気量が謳われていることがよくありますが、それらの数値は、使用される液体、充填量、温度、終了点、分母が異なる場合があります。「95%」や「98%」といった数値は、開示された条件下で再現可能な結果として捉え、普遍的な基準として扱わないでください。.
また、別の証拠からも、ある数値が誤解を招く理由が明らかになっています。2025年に実施された市販化粧品パッケージに関する研究では、いくつかのエアレス製品について、残留量は少ないもののばらつきが見られました。一部のエアレスボディローションのパッケージでは約0.29%~1.18%の残留量を示し、一部のフェイスクリーム容器は1%未満であった一方、別のフェイスクリーム容器は約3.3%、エアレスジャー型製品は約5.18%の残留量を示した。 これらは、試験対象となった製品および試験方法に基づく観察結果であり、新しいパッケージに対する自動的な許容限度ではない。.
4つのゲートを使って受け入れルールを構築する
- 消費者価値のゲート: 当該ブランドが許容する残留物質の最大質量、最大含有率、投与量の損失、および(該当する場合)小売価格の損失を定義する。.
- ファンクションゲート: 適切なプライミング、連続的な吐出、アクチュエータの完全な復帰、ピストンのストローク、使用末期における許容範囲内の投与量、および休止期間後の再始動が求められる。平均排気量が高いからといって、ユニットのストールが許容されるわけではない。.
- 統計ゲート: ロットごとの統計値と、個々の単位ごとの残留量の最低値または最大値の両方を設定すること。サンプルサイズ、ロットの定義、および不合格品の取り扱いについて明記すること。平均値が良好であるという理由だけで、ロットを合格させてはならない。.
- クレームゲート: マーケティング部門やサプライヤーが排気値を提示した場合は、同じ計算式と開示された方法を用いてその値を再現し、その主張を裏付ける報告書を保管しておくこと。.
したがって、仕様書には、例えば「各ユニットは合意された最低エバキュエーション率を満たさなければならない、ロットの平均値は合意された目標値を満たさなければならない、どのユニットもストールしたり目に見える空気の混入を許してはならない、そして寿命末期の出力は署名済みの線量プロファイルの範囲内にとどまらなければならない」と記載することができる。パイロット試験および適格性確認データの後に、プロジェクトで導き出された数値を挿入すること――出荷に不備が生じてからではなく。.
この基準は、変更管理とともに、より広範な化粧品パッケージの品質合意書の中に位置づけられるべきである。ロットの判定にあたっては、個体値および平均の排出基準を当該ブランドの 化粧品パッケージのAQL検査計画 AQLを性能仕様そのものと混同しないように注意する必要があります。新しいポンプエンジン、ピストン用樹脂、潤滑剤、ボトルキャビティ、組立工場、あるいは配合サプライヤーが導入されると、パッケージの外観がまったく同じであっても、排気性能が変わる可能性があります。.
修正方法を決める前に、残留パターンを確認してください
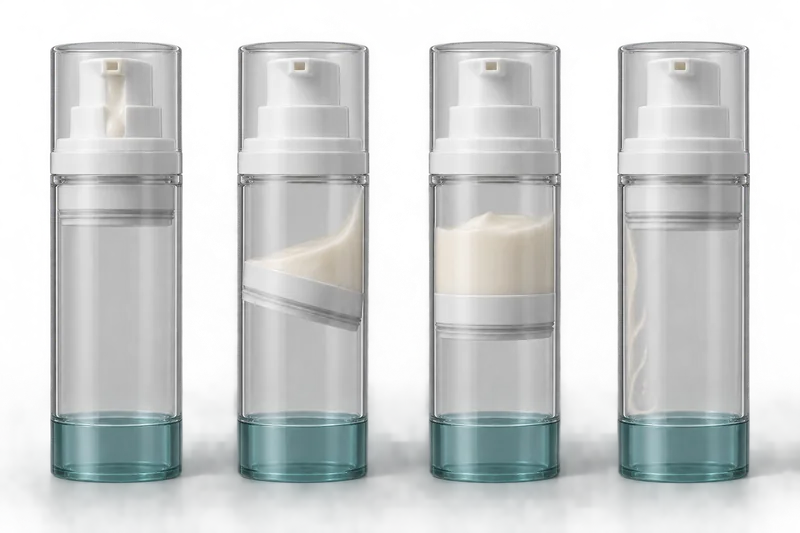
| 観測された残留量 | 考えられるメカニズム | まず確認してください | 技術方針 |
|---|---|---|---|
| ピストンが最上部に到達。排出口および燃焼室にはごくわずかな残留物があるのみ。 | 通常の湿潤経路のデッドボリューム、またはチャンバー内の高い滞留量 | ポンプ経路に残留した物質を別途回収する | 消費者の価値に見合うのであれば、再設計によりパス/チャンバーの滞留量を削減する |
| 片側のくさび;ピストンが明らかに傾いている | ボトルの楕円度、ピストンの不整合、リップ摩擦の不均一、バリ、または側方荷重 | キャビティおよびストロークマークごとのピストン/ボア寸法 | ボアの真円度、ピストンの設計、成形または組立時の位置合わせ |
| ピストンが一定の高さで停止する | ベースベントの閉塞、局所的な内径の狭窄、摩擦の増大、または圧力差の不足 | 通気口のクリアランス、ラベル/装飾の位置、穴の形状、および摩擦 | ピストン下部の気流を回復させる;形状と材料の組み合わせを適正化する |
| 薄壁フィルム;それ以外の場合はピストンが完全に移動する | 式による付着、降伏応力、表面エネルギー、あるいは温度依存性レオロジー | 温度・経時による残留物;化合物と壁面との相互作用 | 適合する表面・材料および配合のレオロジー特性を評価すること。真空度を高めればフィルムが除去されるとは限らない。 |
| 大きな気泡;断続的な投与 | 充填空気、製品流路の漏れ、バルブの不具合、またはプライミングが不完全 | 動画/セクションの充填、シールの完全性、バルブの機能、およびプライム数 | 充填・脱気および組立工程の改善;ポンプの吸込口とバルブの適合 |
| 新鮮な状態では良い結果が得られるが、熟成や冷蔵保存後は品質が低下する | レオロジーの変化、樹脂・シール材の膨潤、潤滑剤の移動、クリープ、または配合成分の分離 | コンポーネントの寸法、トルク/機能、および数式の状態(経年変化) | 材料・配合の組み合わせ、許容差、または保管設計を変更する場合、再認定を行う |
エアレスボトルではなぜ製品が残りすぎるのか
1. この試験方法は、破損を引き起こすものである。
ストロークが不完全、アクチュエータが元の位置に戻らない、サイクル速度が極端に速い、拭き取りが不均一、最初のエアショットで停止してしまうといった現象は、いずれも測定結果を低下させる要因となります。逆に、試験中にパックを振ったり、温めたり、開封したりすると、実際の消費者使用時よりも性能が過大評価されてしまう可能性があります。まず、試験方法、バランス、風袋、および計算方法を確認してください。.
2. ベースベントは、ピストンの下側からの空気を吸い込むことができない
ピストンパックでは、ピストンの下部に外部からの空気が必要です。ラベル、底面の装飾、輸送用キャップの突起、成形時のバリや異物などが通気口を塞ぐ可能性があります。その結果、ポンプがピストンを持ち上げるのに十分な圧力差を生み出せなくなります。図面に「ラベル・コーティングなしのクリアランス領域」を明記し、装飾および梱包後にその部分を検査してください。.
3. ピストンとボトルの内径は、一体となって動かない
シール力が弱すぎると、ピストンを通り抜けて空気が侵入する恐れがあり、強すぎると摩擦が生じてストールします。ボトルの楕円度、テーパー、リブ、沈み込み、溶接線、バリ、ピストンリップのばらつき、樹脂との摩擦などがすべて影響します。機能的な内径は、ある高さでの外径だけでなく、ストローク経路に沿って、またキャビティを横切って測定する必要があります。.
4. 数式によるレオロジーが流路の範囲を超える
粘度値だけでは不十分です。 降伏応力、せん断希薄化、チクソトロピー回復、粒子、ワックス構造、および温度によって、ストロークの合間に配合物がチャンバー内に流れ込み、壁面から剥離するかどうかが決まります。実際の配合物を、その温度範囲および経時変化の範囲内で使用してください。水は一部の漏れ検査には有用ですが、粘性のあるクリームや鉱物懸濁液の適格性評価の代替物としては適していません。.
5. 充填時に空気が混入する、またはピストンの位置が不正確になる
充填速度が速すぎる、ノズルの挿入深度が不適切、流量が途切れる、発泡、不適切な充填順序、または組み立ての遅延などが原因で、空隙が生じる可能性があります。充填不足は、ピストンの初期位置やプライミング挙動に影響を与える可能性があります。開発段階では、実際の生産時の充填設定を記録し、切断検査や適切な画像診断によって充填済みのユニットを検査してください。.
6. ポンプのバルブ、スプリング、またはチャンバーが元の状態に戻らない
流路の閉塞、バルブの汚れ、バルブ開放圧力の高さ、シールの漏れ、スプリングの復元力不足、または流出口の狭さなどが、断続的な吐出の原因となる可能性があります。プライミング、定常状態での吐出量、および寿命末期の性能については、それぞれ個別に診断してください。Boyuのガイドによると、 動作しなくなったエアレスポンプボトル ここでは、ユーザーに目に見える基本的な症状について解説しています。排出の不具合が発生した場合は、ここで説明する、より詳細な物質収支計算や残留物の位置特定作業が必要となります。.
量産前の不良排出を防ぐ方法
- まず製品プロファイルを作成してください: 目標充填量、密度、温度変化に伴うレオロジー特性、粒子、溶媒/油分含有量、推奨投与量、1日あたりの使用量、配置方向、保存期間、および対象消費者層。.
- システムとして完全なパックを選択してください: ボトルの内径、ピストン、ポンプエンジン、バルブ経路、アクチュエータ、ガスケット、ベースベント、オーバーキャップ。組み立て済み製品の試験を行わずに、関連性のない図面に基づいてポンプとボトルを承認してはならない。.
- 投与量と排気設定を同時に設定する: チャンバーの容量を大きくすると、ストローク回数は減るものの、粘度の高い製品ではパスホールドアップが増加したり、リフィルが低下したりする可能性があります。投与量曲線、プライミング、排液、および操作時の力を1つのマトリックスで比較してください。.
- 充填プロセスをロックする: 充填温度、速度、ノズル深さ、ネットフィル公差、必要に応じて脱気・沈降、および組み立てのタイミングを定義する。これらの条件を認定試験で再現すること。.
- 通気口を保護してください: 装飾、ラベル、および包装の図面に「非加工領域」を明示し、成形品だけでなく完成品も検査してください。.
- 本番環境を反映した変動の検証: 複数のキャビティ、ポンプロット、樹脂/色のロット、および組立条件を含みます。充填率の低・高および関連する寸法公差限界に配慮してください。.
- 最終パックに含まれる「エイジ・ザ・リアル・フォーミュラ」: 適合性/安定性試験後のプライム、投与、リーク、ピストンストローク、および排気を繰り返す。以下の手順に従う。 化粧品容器の適合性試験手順 外観や素材の変化と機能を結びつけること。.
- 証拠を保全する: 承認済みのサンプル、図面、処方のバージョン、生データ、写真、洗浄バリデーション、およびテスト用ソフトウェア/スプレッドシートの改訂版。最終的な数値は監査可能なものでなければならない。.
避難がうまくいかなかった場合の対処法
- 影響を受けた在庫を隔離する。. 部品、配合、充填、組立、および完成品のロットを特定してください。未開封の対照品は保存しておき、残りの苦情サンプルをすべて試験して廃棄しないようにしてください。.
- 測定値を確認してください。. 天秤の状態、風袋、充填量の算出、終点、ストロークの完了状況、温度、キャップの装着、および洗浄・乾燥を再確認してください。質量バランスの収束を算出してください。.
- 故障モードを分類してください。. 高ノーマルパス・ホールドアップ、ピストンの傾き、ピストンのストール、壁面フィルム、空気の混入、充填不足、およびポンプの故障を個別に確認してください。開封前に、ピストンの高さと残留物の位置を記録してください。.
- 正常品と不良品を比較する。. 同じ計算式と演算子を使用してください。ボトルの内径・楕円度、ピストンおよびバルブ部品をキャビティごと・ロットごとに測定し、ベントのクリアランスを検査して、空隙を充填してください。.
- 変数は一度に1つずつ変更してください。. ポンプ、ピストン、ボトル、粉ミルクを同時に交換すると、原因を特定できないまま試験に合格してしまう可能性があります。相互作用が生じる可能性がある場合は、体系的な実験を行ってください。.
- 是正措置を実施し、再検証を行う。. 材料、潤滑剤、バルブ、キャビティ、装飾、充填プロセス、またはサプライヤーの変更があった場合、承認済みの変更管理計画に基づき、適合性および排気性能の再認定が必要となる場合があります。.
- リスクと証拠に基づいて処分を決定する。. 再加工または現状のままの使用には、文書化された技術的承認が必要です。合意された仕様を満たさないパッケージについては、消費者向け説明書だけではその不備を補うことはできません。.
図面、品質合意書、試験報告書には何を記載すべきか
| 文書 | 最低限のコンテンツ |
|---|---|
| コンポーネント仕様 | 部品番号、合意済みの材質・グレード、重要寸法・公差、機能孔、ピストン、ポンプ出力、ベント部のクリアランス、組立、および承認済みサンプル。. |
| 試験標準作業手順書(SOP) | 処方、充填、調整、向き、フルストロークの定義、速度、休止間隔、終点、風袋・洗浄方法、天びんの分解能、計算および偏差の処理。. |
| 受入計画 | ロットの定義、サンプルの選定、個体およびロットの許容限界、プライム・投与・再開の要件、停滞時の対応、再検査のルール、および決定権限。. |
| 試験報告書 | 各ユニットの初期質量、風袋質量、終点質量、残留質量、排気、プライミングおよび投与データ、写真、平均値・変動値・範囲、質量収支の整合、不具合、使用機器および日付。. |
| 変更管理 | どの配合、成分、樹脂、着色剤、潤滑剤、金型/キャビティ、ポンプのサプライヤー、組立、装飾、または充填工程の変更について、届出、承認、および再認定が必要となるか。. |
2台目のポンプやボトル供給源を追加する場合は、外観や公称サイズが一致していることだけに頼らないでください。管理された手順に従ってください。 パッケージングのセカンドソース認定 図面、材料、機能的な出力、および充填済み製品の排出プロファイルを比較するものです。.
よくあるご質問
ピストンの位置を見るだけで、排気状態を判断することはできますか?
いいえ。ピストンの位置はメカニズムの診断には役立ちますが、ポンプ経路内の残留物、壁面膜、またはピストン周囲の残留物を測定するものではありません。重量法による残留物の測定を行い、その結果に基づいて位置を判断してください。.
95%の避難は自動的に認められるのでしょうか?
いいえ。それはプロジェクトの目標値であるかもしれませんが、その妥当性は、方法、処方の値、失われた投与量、個々の不具合、およびサプライヤー/ブランドとの契約内容によって異なります。15 gの高価な治療薬における5%の損失は、低コストのボディローションにおける同率の損失よりも、より重大な問題となる可能性があります。.
残留物には、ポンプ内部の製品も含まれるべきでしょうか?
はい、その主張が、消費者がパッケージ全体から得られる内容に関するものである場合はそうです。残留量の合計を主要な値として報告してください。また、技術的な診断のために、避けられないポンプ経路での滞留分を、ボトルやピストンに残る残留分とは区別して報告しても構いません。.
避難訓練に水を使用することは可能ですか?
この方法は、その旨が明記されている限定的なスクリーニングにのみ適用されます。水では、多くの化粧品処方の降伏応力、壁面付着性、粒子含有量、バルブ充填性、あるいは温度応答を再現することはできません。適格性評価には、最終処方を用いるか、あるいは科学的に正当化されたレオロジー的代替試験法を用いる必要があります。.
なぜ最後の部分が小さな飛沫となって出てくるのですか?
空気の混入、ピストンのストール、調剤のブリッジング、バルブの閉塞、または回復時間の不足により、チャンバーが完全に充填されなくなる場合があります。使用期限が近づいた際には、1ストロークあたりの投与量を記録し、ピストンや通気口を点検してから、パックが空になったと判断してください。.
何本検査すべきでしょうか?
リスクのない万能なサンプル数は存在しません。関連するキャビティや部品ロットから、量産を代表する複数のサンプルを抽出し、変動性、故障の影響、および求める信頼度に基づいて、認定に必要なサンプル数を決定してください。10個のサンプルで設計のスクリーニングは可能ですが、それだけでは大量生産プロセスが自動的に検証されるわけではありません。.
ボトル、ポンプ、粉ミルク、および充填工程をまとめて適合性を確認する
Boyu Packaging社に、対象となる処方の種類、レオロジーまたは粘度データ、充填量、目標投与量、現在の残留物に関する問題、市場および生産量をお知らせください。当社では、エアレス構造の候補を絞り込み、お客様の充填済み製品におけるプライム試験、投与量試験、適合性試験、および排気試験用のサンプルをご用意いたします。.
出典・技術参考資料
- Chrobot, K. ほか、「化粧品パッケージの排出性の低さに起因する製品廃棄とその経済的・環境的影響」、“ 持続可能性 17(3), 1056 (2025). 研究および試験方法.
- ASTM D3890-18(2025)、, 機械式ポンプディスペンサーのプライミングに必要なストローク数の標準手順. ASTM規格ページ.
- ASTM D4336-18(2025)、, 機械式ポンプディスペンサーの1ストロークあたりの吐出量の測定に関する標準試験方法. ASTM規格ページ.
- ASTM D6633-18(2025)、, 機械式ポンプディスペンサーの基本機能安定性に関する標準試験方法. ASTM規格ページ.
- Rathore, S., Schuler, B. および Park, J., 「化粧品パッケージに使用される複数のディスペンサーシステムのライフサイクルアセスメント」,“ 包装技術と科学 36(7), 533–547 (2023)。この分析では、環境評価の対象に製品の残留物が含まれていた。. DOIレコード.
規格には著作権があり、改訂される場合があります。準拠を主張する前に、最新版を確認し、規格の全文を購入または入手してください。本記事は、規格の適用範囲と適用条件を要約したものであり、規格そのものを転載するものではありません。.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch