














結論: キャップがしっかり締まっているように感じても漏れるのは、トルクが回転抵抗を測る値であり、密封状態やガスケットの圧縮を直接示すものではないためです。斜め締め、シール面の損傷、ライナーの折れや化学的な不適合、シール面への内容物付着、口部規格の不一致、樹脂の応力緩和、熱による圧力、ポンプの通気口など別の漏れ経路が原因となる場合があります。トルクを上げ続けてはいけません。容器ごとに運用範囲を設定してください。下限では、状態調節後の充填品が漏れ試験と輸送試験に合格し、上限では、ねじの損傷、シールの変形、許容できない開栓力が生じないことが必要です。キャップ径別の目安表は、試験を始める際の参考にすぎません。
しっかりねじ込んだキャップでも漏れるのはなぜですか?
ねじは回転入力を下向きの移動とシール荷重に変換しますが、その関係はねじ形状、摩擦、キャップの剛性、ボトルの口部、ライナーや一体成形シール、異物の付着、キャップの実際の移動量によって変わります。そのため、シール部が均一に接触する前でも、ねじの抵抗や斜め締めによって高いトルクが測定されることがあります。逆に、所定のシールが圧縮された状態で安定していれば、開栓トルクの測定値が低いだけで漏れがあるとは判断できません。
確認すべきなのは「どれほど強く締めたか」ではなく、 「この特定の充填済み容器が、経時・輸送後も密封性を保ち、損傷せず、開栓できることを検証済みの締付け範囲はどこか」です。 ASTM D2063/D2063M-24は、適合する連続ねじ式容器・キャップシステムの開栓トルクを、所定の環境条件下で経時的に測定する方法です。トルク保持の試験方法であり、トルク限度への適合自体が漏れ試験になるわけではありません。
| 漏れの発生機構 | 締まっているように感じる理由 | 収集する証拠 | 改善の方向 |
|---|---|---|---|
| 斜め締め、またはスカート部の早期底付き | 十分なシール荷重が発生する前に、ねじの干渉やスカート部の接触によって抵抗が生じます。 | キャップ高さ、締付け位置・合いマーク、ねじの接触痕、トルク・回転角度曲線、組合せ部品の図面。 | 口部規格の組合せ、芯合わせ、キャッパーのチャック・上部荷重、部品寸法を是正します。トルクを追加してはいけません。 |
| シール面の不均一や損傷 | キャップは着座していても、欠け、成形の合わせ目、バリ、真円度不良、傷により局所的な流路が残ります。 | シール面の拡大観察、金型キャビティ別の寸法分布、シールの接触痕。 | ボトルの口部を是正するか、該当キャビティ・ロットを不合格とします。トルクで不良なシール面を修復することはできません。 |
| ライナー、ガスケット、プラグシールの不具合 | シールの欠落、折れ、切れ、膨潤、圧縮、寸法不良があっても、ねじの抵抗は正常な場合があります。 | シールの有無と向き、圧縮痕、厚さ、硬さ、ロット識別、経時後の適合性。 | 指定のシール、材質、形状に戻し、トルク下限・上限での接触状態を検証します。 |
| シール面やねじへの内容物付着 | 濡れた処方液は締付け時に潤滑作用を示すことがあり、乾燥後は開栓抵抗を増やす一方で、シール面の適切な接触を妨げる場合があります。 | ノズルの液切れ、充填高さ、キャッパーのタイミング、清浄品と付着品の比較対照、漏れ位置。 | 飛散や糸引きを抑え、接合面を清浄にします。意図的に汚した試料で範囲を決めるのは、その状態が実際の製造で予見される場合に限ります。 |
| 応力緩和またはキャップの緩み | 締付け時にはしっかり締まっていても、樹脂やライナーの応力緩和、振動・温度サイクルにより、保持されるシール荷重が低下します。 | 直後および所定時間後のT1、キャップ・ボトルの位置マーク、状態調節済み試料、ラインのヘッド別データ。 | 材質・シール設計と締付け範囲を最適化し、経時・輸送後に検証します。 |
| ねじ部のシール以外にある漏れ経路 | ポンプの通気口、アクチュエーター、ヒンジ、溶着部、ピンホール、ボトルの合わせ目、誘導シールの不具合は、カラーのトルクを増やしても改善しません。 | 適切な場合は色素や気泡による位置特定、部品の切り分け、良品への交換比較、質量減少の推移。 | 実際に問題のある部品や工程を是正します。トルクは、その接合部の管理に有効な場合にのみ用います。 |
トルク変更前に行う実務的な8段階の診断
- 隔離し、証拠を保全します。 ライン、時刻、キャッパーヘッド、ボトルのキャビティ、部品ロット、充填バッチ、充填温度、容器の向き、輸送履歴を記録します。不良品を検査前に締め直してはいけません。
- 漏れ経路を特定する。 口部・シール面からの漏れと、ポンプの通気口、ノズル、ヒンジ、ボトルの合わせ目、加飾の欠陥から出る内容物を区別します。濡れた箇所を撮影し、キャップとボトルの相対位置を記します。
- 「締まっている」の意味を確認します。 その値がキャッパー設定値、管理された締付けトルク、直後のT1、所定時間後のT1のどれかを特定します。校正済みで測定範囲が適切な試験機を用い、時間間隔を固定して再測定します。
- 数値より先に着座状態を確認します。 傾き、キャップ高さ、締付け位置、斜め締め、スカート部の干渉、開封防止バンドの係合、把持した部分がアクチュエーターではなくポンプのカラーであったかを確認します。
- シールの接合面を確認します。 ライナーの欠落・折れ、ガスケットの切れ、不十分な圧縮痕、シール面のバリ、欠け、真円度不良、処方液の残留を確認します。
- 交差組合せ試験を行います。 疑わしいボトルに確認済みの良品キャップを、疑わしいキャップに確認済みの良品ボトルを組み合わせます。これだけで根本原因が証明されるわけではありませんが、部品側の傾向を効率よく切り分けられます。
- 乾燥状態と充填状態の対照試料を比較します。 実際の処方と生産時の充填条件を用い、空容器の試験では把握できない潤滑作用、化学的相互作用、泡、熱の影響、ヘッドスペース圧力を確認します。
- 是正案を負荷条件下で検証します。 締付けの下限、目標、上限について、所定の保持時間、向き、温度サイクル、振動・落下、減圧への暴露後に試験します。漏れ、開栓性、吐出機能、物理的損傷を併せて確認します。
ボトルキャップのトルクとは何ですか?
トルクは回転モーメント、すなわち回転軸から離れた位置に作用する力による回転作用です。容器分野では、ねじ式キャップを着座させる回転入力、または開栓時に測定される抵抗を指します。垂直方向の上部荷重、ライナー圧縮、シール圧力、スナップ式キャップを引き抜く力とは異なりますが、これらの変数が相互に影響する場合はあります。
容器分野でよく使われる単位は、 lbf·in, N·cm および N·mです。乗算を示す中点には意味があります。「in-lb」や「inch-pound」はトルクを表し、1インチ当たりのポンドではありません。主な換算式は次のとおりです。
1 lbf·in = 11.30 N·cm = 0.1130 N·m
1 N·m = 8.851 lbf·in
例:14 lbf·in × 0.1130 = 約1.58 N·m。
条件の記載がないトルク値は不十分です。「12 lbf·in」は、試験担当者が加えたトルク、締付け直後の開栓開始トルク、24時間後のトルク、ねじ破損トルクのいずれを指す可能性もあります。これらはそれぞれ確認する目的が異なります。数値には部品コードと試験条件を併記する必要があります。
ボトルキャップで測定する主なトルク
| 測定項目 | 測定対象 | 重要な理由 | よくある誤り |
|---|---|---|---|
| 締付けトルク | キャップを締める際の回転入力。 | ねじの係合とシールの圧縮を生じさせます。 | キャッパーのクラッチ設定値を、各容器に実際に加わるトルクと見なすこと。 |
| 開栓開始・取り外しトルク(T1) | 所定の保持時間後にキャップの回転を開始するために必要なピーク値。 | 開けやすさと締付け状態の保持に関係します。 | 直後の結果と24時間後の結果を同等として比較すること。 |
| 回転継続トルク | 最初に動き出した後、キャップを回し続ける際の抵抗。 | ねじの抵抗、真円度不良、変形、異物付着の把握に役立ちます。 | 開栓開始トルクとして報告すること。 |
| ブリッジ破断トルク(T2) | 開封確認用ブリッジの破断やバンドの解放に伴うピーク値。 | 開栓の順序と開封防止バンドの挙動を確認します。 | 仕様がT1を要求しているのに、手動測定のピーク表示でT2を捉えること。 |
| ねじ破損・乗り越えトルク | ねじが飛ぶ、空転する、または損傷するトルク。 | 機械的な上限と設計上の余裕を定めます。 | 破壊試験の計画なしに、販売用部品を試験に使うこと。 |
| トルク保持 | 所定の時間と環境を経た後の開栓トルクの変化。 | 応力緩和、ライナーの変化、温度の影響、内容物との相互作用を検出します。 | 基準値と時間間隔がないのに、1回の測定値を「保持」の結果と呼ぶこと。 |
キャップの推奨トルクはいくつですか?
根拠をもって示せるのは、検証済みの範囲であり、すべてに共通する単一の数値ではありません。 一般的な連続ねじ式キャップでは、業界の指針で、キャップ径のミリメートル表示値のおよそ半分をlbf·inで表した値を初期締付けトルクの目安にすることがよくあります。したがって、28 mmのキャップでは14 lbf·in前後(約1.58 N·m)から試験を始めます。これは初期検討用の推定値であり、ASTMの要求、消費者向けの開栓限度、出荷判定仕様ではありません。
以下の広めの範囲は、初期試験の計画に役立ちます。公表されている一般的なガラス・樹脂容器用キャップの指針を組み合わせ、意図的に幅を持たせています。最終判断は、キャップ供給者の最新技術データシートと実際の容器での試験に基づきます。
| キャップ公称径 | 樹脂容器の初期検討用締付けトルク範囲 | SI単位での概算範囲 |
|---|---|---|
| 15 mm | 7–9 lbf·in | 0.79–1.02 N·m |
| 20 mm | 10–12 lbf·in | 1.13–1.36 N·m |
| 24 mm | 12–15 lbf·in | 1.36–1.69 N·m |
| 28 mm | 13–17 lbf·in | 1.47–1.92 N·m |
| 33 mm | 16–20 lbf·in | 1.81–2.26 N·m |
| 38 mm | 19–23 lbf·in | 2.15–2.60 N·m |
| 43 mm | 21–26 lbf·in | 2.37–2.94 N·m |
適用上の制限: 連続ねじ式キャップの初期検討用の目安に限ります。口部規格の系列、キャップ設計、樹脂、ライナー、シール形状、内容物によっては、この範囲外の値が妥当になる場合があります。香水用かしめポンプ、スナップ式キャップ、ROPP成形設定、押込み・ねじ開栓式キャップ、チャイルドレジスタンス認証、危険物容器の封栓承認には、この表を使用しないでください。
実際のトルク管理範囲を設定する方法
- 組合せ部品の図面と供給者のデータを確認します。 径だけでなく、口部規格全体を確認します。24/410キャップが24/400ボトルに適合することは実証されていません。Boyuの プラスチックボトルの口部規格ガイド で、重要な寸法を解説しています。
- 下限側と上限側の不具合を定義します。 下限では漏れ、緩み、密封性の喪失を防ぎ、上限ではねじの損傷、容器の変形、許容できない開栓負荷を避ける必要があります。
- 計画的な試験を実施します。 対象となるロットとキャビティから採った量産想定部品に、管理された複数段階のトルクを加えます。実際に使用するライナー、ガスケット、誘導シール、プラグシールも含めます。
- 容器を状態調節し、負荷を与えます。 直後と所定の保持時間後の開栓トルクを測定し、必要に応じて漏れ、適合性、温度サイクル、輸送を評価します。
- 運用限界と警戒限界を設定します。 上下の不具合境界から余裕を確保した目標を選びます。キャッパーの設定値・ヘッドと容器の測定値を関連付け、方法、測定時点、サンプリング計画、対応規則を文書化します。
下限を漏れだけで、上限をねじ破損だけで決めてはいけません。ねじが破損する前に消費者の開栓性が限界となる場合があり、ライナー、シール面、口部に不良があれば、締まっていても漏れます。
ボトルキャップのトルクはどのように測定しますか?
ASTM D2063/D2063Mは、適合する連続ねじ式容器・キャップシステムについて、手動機器によるトルク保持測定を規定しています。ASTM D7860は、定められた回転条件でのトランスデューサー式自動測定を扱います。ASTM D3474は容器用トルク計の校正と使用を扱います。古い仕様では締付け・開栓トルクにASTM D3198を引用する例がよくありますが、ASTMでは2016年に廃止された方法とされています。契約には必要な版を明記するか、合意した現行手順に置き換えてください。
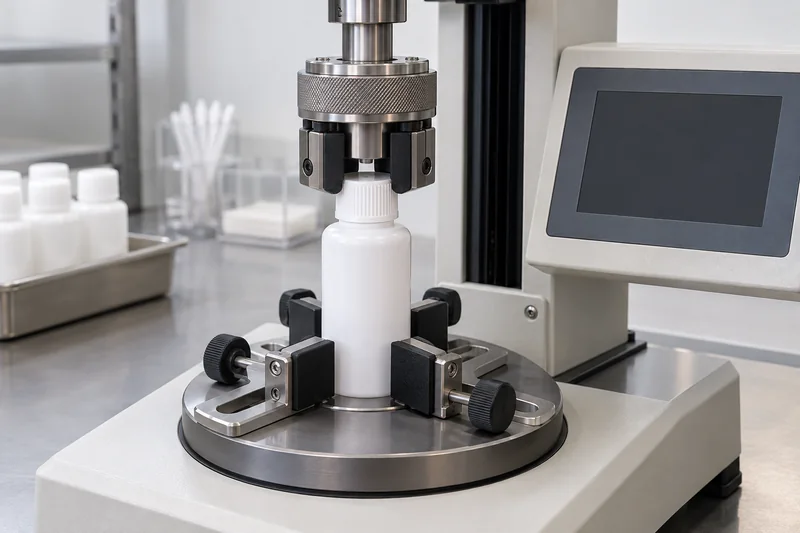
再現性を確保する開栓トルク測定手順
- 試料の識別情報を記録します。 ボトル、キャップ、ライナーの部品番号、材質、口部規格、分かる場合は金型・キャビティ、部品ロット、充填内容、キャッパーヘッド、誘導シールや開封防止バンドの有無を記録します。
- 試料の状態を定義します。 乾燥状態か充填済みか、正立か横置き保管か、シール面やねじ部に内容物が付着しているかを明記します。充填時刻と打栓時刻を記録します。
- 測定までの時間と環境を固定します。 直後、30分後、24時間後、経時後の値は相互に置き換えられません。状態調節時間、温度、環境への暴露を記録します。
- 測定機器を確認します。 適切な測定範囲の校正済み試験機を使用し、単位、ゼロ点、治具を確認します。測定範囲の下端や上端近くの値は、適正容量のセンサーで測った値より有用性が低い場合があります。
- ボトルの中心を合わせて固定します。 胴部が動かない強さで固定しますが、薄肉ボトルが変形し口部形状が変わるほど強く締め付けないでください。
- キャップをまっすぐ把持します。 手の滑り、軸から外れた引張り、試験方法で指定されていない治具と開封防止バンドの接触を避けます。
- 所定の動作で滑らかに開栓します。 手動試験では作業者の操作方法と方向を管理します。電動試験では回転速度と上部荷重を指定します。表示上の最大ピークだけでなく、目的の事象(通常、T1では最初の動き)を記録します。
- 試験後に確認します。 キャップの滑り、ボトルの動き、斜め締め、ブリッジの損傷、ライナーの付着、ねじの濡れ、異常な抵抗を記録します。治具や操作によって妥当性が損なわれた試験は無効とし、再試験します。
締付けトルクの検討では、管理された締付け装置やトルクヘッドで既知の入力を加え、合意した時間間隔で開栓トルクを測定します。生産用キャッパーは容器に加えたトルクを直接表示するのではなく、クラッチ電流、チャック圧力、ベルト速度、ヘッド荷重、サーボ制御パターンを管理している場合があります。生産時の相関は推測せず、実証する必要があります。
報告すべきデータは何ですか?
判断に使える報告書には、方法と改訂版、試験機の識別情報・範囲・校正状況、単位、治具、速度または手動操作方法、使用した場合の上部荷重、試料数、ボトルとキャップのID・ロット、処方、締付け方法と目標、経過時間、状態調節、個々の結果、平均・範囲・標準偏差、異常所見、合否基準、不合格、承認を記載します。開封確認機能付きキャップでは、T1とT2を区別するために必要な場合、トルク・回転角度曲線を保存します。
手動・電動・インラインのトルク試験
| 方法 | メリット | 使用上の制約 | 適する用途 |
|---|---|---|---|
| 手動デジタル式またはダイヤル式試験機 | 低コストで迅速。手による開栓を反映し、ラインサイドのQCで使いやすい方式です。 | 作業者の速度、把持、ピークの選び方によってばらつきが生じます。 | オペレーター認定およびゲージのR&R実施後の定期点検。. |
| 電動試験機 | 速度を管理し、トルク・角度データを取得でき、各事象をより安定して区別できます。 | コストが高く、治具とプログラムした方法の検証は依然として必要です。 | 開発、原因調査、TE/CRC事象の分析、高精度QC。 |
| 自動・インラインシステム | 高頻度のサンプリング、取扱いの削減、ヘッド別・レーン別の傾向データ。 | 設備投資、ライン統合、測定方法の相関確認が必要です。破壊的な開栓試験により製品が失われる場合があります。 | 迅速なSPCフィードバックを必要とする高速ラインや工程。 |
手動と自動では速度、把持、事象の検出が異なるため、値に差が出る場合があります。Silganは、公表された手動測定範囲に対して手による開栓を自動開栓装置に置き換える場合、ゲージの繰返し性・再現性の検討を推奨しています。測定システムの変更として扱い、合否限界を変える前に両方法の相関を確認してください。
ボトル・キャップ・ライナーの材質がトルクに与える影響
材質は摩擦、剛性、寸法安定性、クリープ、シールの復元性、温度感受性に影響します。ただし、「PETならX」「ガラスならY」という考え方は単純すぎます。キャップの樹脂とシール設計は、ボトルの樹脂と同程度にトルク保持へ影響することがよくあります。
| 材質・システム | トルクに関係する挙動 | 実務上の管理 |
|---|---|---|
| ガラスボトル | 剛性と寸法安定性がありますが、口部のばらつき、合わせ目、欠け、表面処理が係合や摩擦に影響する場合があります。過大な力により、不良または不適切な口部が損傷するおそれがあります。 | シール面と口部を検査し、キャップメーカーのガラス向け推奨条件を用います。ガラスの欠けをトルク増加で補ってはいけません。 |
| PETボトル | 口部は比較的硬いものの、熱、上部荷重、軽量化、応力によって形状が変化する場合があります。樹脂では経時的な応力緩和も生じます。 | 充填、冷却、温度調節後に試験し、口部寸法と上部荷重による変形を監視します。 |
| HDPE / LDPEボトル | 変形しやすく、胴部の固定、口部の真円度不良、成形収縮、クリープが測定値やシール荷重に影響する場合があります。 | 変形させない治具、キャビティ別サンプリング、経時確認を用い、PETの管理範囲をそのまま転用しないでください。 |
| PPまたはPE製キャップ | 樹脂の剛性、摩擦係数、肉厚設計、顔料、加工条件が、ねじの挙動と応力緩和に影響します。 | キャップの樹脂銘柄と供給者を承認し、材質、着色剤、金型、軽量化を変更した場合は再評価します。 |
| ライナー付きキャップ | ライナーは圧縮されて相手面になじみます。圧縮永久ひずみ、復元性、付着、化学的な膨潤により、開栓トルクが変わる場合があります。 | ライナーの配合と厚さを指定し、保持時間、熱、処方液への接触後に試験します。 |
| ライナーなしのプラグ・内径・クラブクローシール | 別体のライナーではなく、成形形状、締め代、材質の復元性に直接依存して密封します。 | 内径・シール面の寸法とシール形状を管理し、温度変化と経時に対する漏れを検証します。 |
| 金属製キャップ | ラグ式、ツイストオフ式、ロールオン式では、金属の変形、ガスケット・シール剤、真空、ガラス口部の影響が組み合わさるため、単純な樹脂ねじキャップの表は適用できません。 | キャップ固有の締付け位置・係合状態、ローラーやシーリングシューの設定を用い、該当する場合は真空を確認します。 |
充填する内容物も接合面を変化させます。ねじ部の界面活性剤、油、シリコーンは潤滑作用で締付け時の摩擦を低下させ、乾燥した処方液は抵抗を増やすことがあります。溶剤はガスケットを膨潤させたりコーティングを侵したりし、高温は応力緩和を促進する場合があります。トルク確認は、 処方と容器の適合性試験にも組み込み、清浄な空部品だけで評価しないでください。
キャップ・クロージャーの種類別に見るボトルトルク
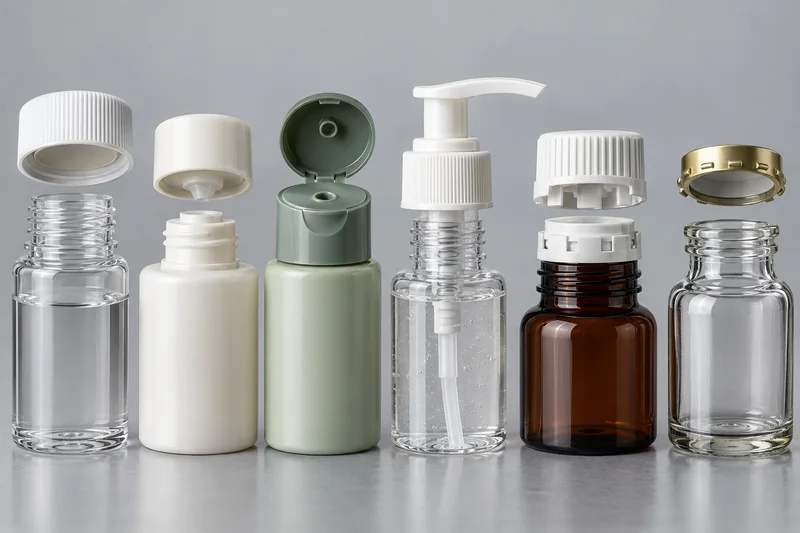
| キャップ・中栓 | 強み | トルクに関するリスク | 代表的な製品 |
|---|---|---|---|
| ライナー付き連続ねじ式キャップ | シールの追従性があり、耐薬品性に応じた幅広い選択肢があります。 | ライナーの圧縮・応力緩和、付着、異物混入。 | ローション、シャンプー、オイル、粉体、トリートメント製品。 |
| ライナーなしのプラグ・内径シール式キャップ | 部品点数が少なく、単一素材設計にできる可能性があります。 | 寸法上の締め代、応力緩和、口部の損傷。 | シャンプー、化粧水、適合する水系パーソナルケア製品。 |
| フリップトップ / ディスクトップ | 使いやすく、吐出量を調節できます。 | ねじ式の基部が締付け不足・過剰になる場合があります。ヒンジ・蓋の機能は別途試験します。 | シャンプー、コンディショナー、ボディウォッシュ、ローション。 |
| ポンプまたはスプレーのカラー | 吐出機能と、再閉栓できるねじ式構造を備えます。 | アクチュエーターがロックされていてもカラーが回る場合があります。組付け力が過大だと、ガスケット、通気部、ポンプ機構を損傷するおそれがあります。 | ローション用ボトル容器、ハンドソープ、美容液、ファインミスト。 |
| チャイルドレジスタンスキャップ | 対象となる有害製品への子どものアクセスを制限する機構。 | 所定の上部荷重と開栓順序が必要です。トルクだけでは子どもの開栓防止性能や成人の使いやすさを証明できません。 | 規制対象またはリスク評価済みの家庭用品、医薬品、一部の化学製品。 |
| 金属製ラグ / ツイストオフ | 少ない回転で素早く閉栓でき、シール剤で密封します。 | 真空、ガラスの表面処理、ラグの係合状態、シール剤が開栓に影響します。回転の管理だけでは十分ではありません。 | 食品、飲料、特殊用途のジャー。 |
| スナップオン式またはかしめ式クロージャー | 素早く組み立てられる方式、または高級感のある低背形状。 | 通常のねじキャップの締付けトルクは適用できません。引抜き力、嵌合力、かしめ径・高さ、または形式固有の開栓試験を用います。 | オーバーキャップ、一部の化粧品、香水用かしめポンプ。 |
内容物と使用場面による仕様の違い
- シャンプー、ボディウォッシュ、界面活性剤を含む製品: 口部に付着した内容物は打栓時の摩擦を下げ、その後乾燥すると抵抗を増やす場合があります。予見される場合は、ねじ部が濡れた状態と充填容器での負荷試験を含めます。
- ローションとクリーム: ポンプやディスクトップでは、カラーのトルク試験と吐出試験の両方が必要です。粘度が高いことはカラーのトルクを増やす理由にはなりません。ガスケットの接触とポンプの通気が適切である必要があります。
- オイル、精油、溶剤含有量の多い処方: ライナー・エラストマーの適合性、膨潤、応力亀裂、潤滑作用を評価します。乾燥状態や水による試験だけでは、最終容器を承認できません。
- アルコール系スプレー: 蒸発による減量、ガスケットとアクチュエーターの適合性、キャップの緩み、処方液接触後の加飾の耐性を試験します。
- 高温充填または温間充填する製品: 充填、打栓、冷却の全工程後に測定します。熱膨張、ボトルの軟化、ライナーの挙動により、室温での空容器データが誤解を招く場合があります。
- EC販売と輸出輸送: 妥当な根拠に基づき、保持トルクの確認と振動、落下、高地・減圧、輸送経路に応じた温度試験を組み合わせます。最終的な輸送箱と容器の向きが重要です。
トルクは、より広い適格性評価項目の一つです。 化粧品ボトル総合試験計画 を用い、嵌合、トルク、漏れ、吐出、適合性、輸送性能を関連付けて評価します。
温度・圧力・時間・輸送が密封性に与える影響
室温の試験台で直後に承認したトルク範囲でも、充填後や輸送後には不合格となる場合があります。環境条件は複数の面から同時に容器を変化させるため、対照試料を保管し、トルクだけでなく漏れ位置、質量変化、部品の状態を比較してください。
- 高温: 樹脂キャップ、ライナー、変形しやすいボトル口部では応力緩和や変形が生じ、処方液と閉じ込められたヘッドスペースは膨張します。高温・温間の内容物により、打栓時のボトル剛性が低下することもあります。工程内の所定の時点で締付け・測定を行い、冷却後と加熱状態調節後に再試験します。
- 低温: 材質とエラストマーシールが硬くなる一方、処方の粘度は高くなる場合があります。その結果、開栓トルク測定値が変わり、脆性破壊や密着不足が現れることがあります。該当する場合は、想定される低温使用条件に加え、所定の回復条件でも比較します。
- 外圧低下または高地: 密閉容器の内外圧差によって、液体や蒸気が不十分なシールを通過する場合があります。ヘッドスペース、充填温度、処方の揮発性、容器の柔軟性がいずれも重要です。トルクの結果だけでは圧力差を予測できません。
- 振動と衝撃: 繰り返す動きにより、キャップの緩み、ポンプのロック解除、ねじの移動、シール接合面への飛散が進むことがあります。キャップ位置を記し、最終仕様の段ボール箱と向きを用いた輸送試験の前後で保持トルクを測定します。
- 時間: 樹脂の応力緩和、ライナーの圧縮永久ひずみ、処方液の吸収、蒸発により、保持トルクと密封性能の両方が変わる場合があります。保持時間が不明な試料を比較せず、直後、所定時間後、経時後の確認時点を定義します。
- 湿度: 重要性はライナー、紙を裏打ちした材料、段ボール箱、内容物によって異なります。すべての樹脂キャップに影響すると決めつけず、材料システムや輸送経路に水分に関する妥当なリスクがある場合に評価へ含めます。
シール面の清浄度、充填量・ヘッドスペース、キャッパーの芯合わせ、締付け限界、部品のトレーサビリティを管理して完成容器を保護します。ライナー、誘導シール、プラグシール、開封確認機能、オーバーキャップ、ロッククリップ、箱内の固定具は、適切な場合に保護を強化できますが、それぞれ固有の工程管理が必要です。承認された条件下で一次容器が漏れることを、二次包装で正当化してはいけません。
トルクの下限・目標・上限を決める方法
- システムを定義します。 ボトル、キャップ、口部規格、ライナー・ガスケット、部品材質、処方、充填条件、キャッパー、輸送経路、消費者の開栓要件を確定します。
- 試験段階を選定します。 キャップ供給者の最新技術推奨値や径に基づく目安は、管理された複数の締付け設定値を選ぶためにのみ使います。対象となる成形キャビティと材料ロットを含めます。
- 下限境界を定めます。 正しく着座し、所定の状態調節期間後に、充填品の漏れ、処方適合性、輸送の負荷試験に合格する最小入力を特定します。最初に合格した試料の値をそのまま下限とせず、根拠のある工程余裕を設けます。
- 上限境界を定めます。 ねじの乗り越え、口部の変形、ライナーの損傷、ポンプの機能低下、消費者にとって許容できない開栓負荷が生じ始める値を特定します。ねじ破損の破壊試験は開発段階で行うもので、販売用製品の日常試験には用いません。
- 運用目標を範囲の中央付近に設定します。 生産範囲は、キャッパーヘッド、部品、測定のばらつきを考慮しつつ、検証済みの境界内に収まる必要があります。実用的な範囲が残らなければ、ボトル・キャップ・シールのシステムを再設計します。
- 相関を確認し、監視します。 キャッパー設定値と直後・所定時間後の容器測定値を関連付け、ヘッド、キャビティ、ロット、時間別に傾向を管理します。摩擦、寸法、シール挙動に影響しうる管理対象の変更後は、再検証します。
ボトルキャップのトルク不具合:原因と是正措置
| 症状 | 想定原因 | 次に行う確認 | 避けるべき対応 |
|---|---|---|---|
| トルクが「適正」でも漏れる | シール面の損傷、口部規格の誤り、斜め締め、ライナーの折れ・欠落、ガスケットや内径シールの不適合、ボトルの合わせ目、処方による侵食。 | シールの接触痕と口部を検査し、疑わしい部品と良品を交差組合せします。適切な 化粧品ボトルの漏れ試験方法. | 症状が消えるまでトルクを上げること。 |
| 開栓トルクが低い | 締付け不足、ボトルの空転、ヘッド・チャックの摩耗、応力緩和、高温の容器、ねじ部の潤滑剤や内容物、ライナーの誤り。 | 直後と保持時間後の結果を比較し、キャッパーヘッド・部品ロット別に切り分けます。キャップ高さ・締付け位置と口部の清浄度を確認します。 | 低い値なら必ず漏れると決めつけること。 |
| 開栓トルクが高い | 過剰な締付け、過大なキャッパー荷重、斜め締め、ライナーの付着、乾燥した内容物、口部の変形、低温での試験。 | ねじとライナーを検査し、トルク・角度曲線を確認します。乾燥・充填対照試料と所定の温度条件で比較します。 | 低い設定での密封性を確認する前にトルクを下げること。 |
| 結果のばらつきが大きい | 保持時間の混在、作業者の動作、治具の滑り、ボトルの真円度不良、キャビティ間差、ヘッドの摩耗、キャップ・ライナーのばらつき。 | ゲージのR&R;タイミングの標準化;オペレーター、キャビティ、キャッパーヘッドごとのプロット作成;テスターの測定範囲と校正の確認。. | 特定できる異常原因を平均値に埋もれさせること。 |
| 輸送中にキャップが緩む | 低い保持トルク、振動、ねじの不適合、シール部の摩擦不足、圧縮・反発、温度サイクル。 | キャップ・ボトルの位置を記し、輸送前後に測定します。口部とライナーを確認し、補助的な保持機構を評価します。 | 正立状態での静的漏れ試験1回だけに頼ること。 |
| ねじが破損する、またはキャップが空転する | 過大トルク、口部規格の不一致、浅い係合、薄い・変形したねじ、過熱した部品。 | 図面と係合状態を確認し、管理された試料で破壊時のねじ破損トルクを測定して、設計余裕を算出します。 | キャップが着座して見えるため、ねじが破損した品や一部ねじ飛びした品を出荷すること。 |
| ポンプのカラーが回る、または漏れる | カラーのトルク不足、ガスケットとシール面の不適合、口部高さの誤り、内容物の潤滑作用、アクチュエーターを把持して締めたこと。 | カラーを正しく把持し、ガスケットの圧縮と通気部を検査します。ロック・解除状態での取扱いと輸送を試験します。 | ポンプの吐出量だけで組立品を判断すること。 |
実務に使えるキャップトルク品質管理計画
- ライン設定時: 部品コード、口部の適合、キャッパーの治具、センサー・試験機の状態、目標、ヘッド別の結果を確認します。必要に応じて着座、キャップ高さ、締付け位置を確認します。
- 立上げ時および停止・段取り替え後: 追跡可能な場合はすべてのヘッド・レーンから試料を採取します。定義した直後の時間間隔で試験し、所定の保持時間後の測定用に別の試料群を保管します。
- 生産中: リスクに応じた頻度に加え、詰まり、調整、部品ロット変更、異常傾向の後にサンプリングします。合否のみを記録せず、結果をグラフ化します。
- 出荷判定時: トルクと、外観、キャップ高さ・締付け位置、漏れ、機能の確認を組み合わせます。トルクが範囲内でも、重大なシール不良を容認できません。
- 検証および変更管理時: ボトル、キャップ、ライナー、樹脂、着色剤、金型、キャッパー、充填温度、処方、梱包仕様を変更した後は、充填容器の経時、適合性、輸送の確認を繰り返します。
ラインを稼働する前に対応計画を定めます。影響する時間帯の製品を保留し、最後に良品を確認した時点を特定して、ヘッド・ロット別に隔離し、異常原因を是正、再確認して処置を文書化します。ばらつきの大きい個々の値に応じてキャッパー設定を何度も変えず、まず測定システムと傾向を確認してください。
購入者がボトル・キャップ仕様書に記載すべき内容
一般的なキャップ表ではなく、システム全体を特定できる証拠を求めます。実用的な購入・適格性評価仕様書には、次の内容を含めます。
- ボトルとキャップの図面、改訂番号、口部規格の完全な呼称。
- 承認済みの樹脂・着色剤グレードを含む、ボトル、キャップ、ライナー・ガスケット、シールの材質。
- 供給者の推奨締付け範囲と、その容器に固有の設定根拠。
- 開栓トルクで捉える事象、単位、試験機・方法、時間間隔、状態調節、合格範囲の定義。
- 開発段階でのねじ破損・乗り越えの破壊試験結果、またはその他の上限設定根拠。
- 充填品の適合性、漏れ、吐出、輸送の合否基準。
- 対象となる金型キャビティ、部品ロット、キャッパーヘッド別のサンプリング。
- 校正、生データ、トレーサビリティ、保存試料、変更通知の要件。
- 該当する場合は、市場固有のCRC、開封確認機能、輸送、危険物に関する証拠。
見積依頼時は、処方の種類、粘度、溶剤・油・アルコールの含有量、充填温度、口部規格、キャップ形式、誘導シールやライナー、市場、輸送経路、想定ライン速度をお知らせください。化粧品ボトルとキャップを一体で開発する場合は、 ボトル・キャップ・処方の要件をBoyuにお送りください。 実際の用途に合わせた試料と試験計画を検討できます。
よくあるご質問
締付けトルクと開栓トルクは同じですか?
いいえ。締付けトルクはキャップを締める際の入力、開栓トルクは後で測定する開栓抵抗です。材質の応力緩和、ライナー圧縮、摩擦、温度、内容物との接触、経過時間の影響があるため、両者の相関は容器ごとの検討でのみ確認できます。
ボトルキャップの推奨トルクを求める式はありますか?
一般的な初期検討の目安は、締付けトルク(lbf·in)≈ キャップ径(mm)÷ 2です。普遍的な計算式や合否基準ではありません。初期試験の段階を選ぶために使い、実際の容器について下限・目標・上限を検証してください。
開栓トルクの測定まで、どのくらい待つべきですか?
承認済み仕様に記載した時間間隔を用います。直後の測定は打栓管理に役立ち、所定時間後の測定(社内手順では数時間や24時間などの保持後に行うことが多い)は、保持された開栓トルクを示します。正確な時間間隔を検証・報告し、異なる時間間隔の結果をまとめて扱わないでください。
トルクを高くすれば必ず漏れを防げますか?
いいえ。過大なトルクはねじを破損させ、樹脂口部を変形させ、シールを損傷させたり開栓を困難にしたりします。漏れの原因は、口部規格の誤り、シール面の損傷、ライナーの欠落・折れ、ガスケットの不適合、ボトル不良、処方による侵食の場合があります。むやみに締めず、接合部を診断してください。
ガラスボトルと樹脂ボトルに同じトルクを使えますか?
そのまま適用はできません。ガラスと樹脂では剛性、寸法ばらつき、表面処理、クリープ、損傷形態が異なります。公表表でも開始範囲が異なることが多く、キャップ・ライナー設計が支配的な場合もあります。ボトルとキャップの組合せごとに承認してください。
手持ちのトルクレンチでキャップ用トルク試験機を代用できますか?
適切な校正済みレンチは管理された締付けや一部の手動方法に使えますが、再現性のためにはボトル固定治具と適切なキャップアダプターが必要です。開栓QCには、ボトルを固定しピーク事象を捉えられる卓上試験機が通常適しています。どの機器も測定範囲内で使用し、承認済み方法に含める必要があります。
チャイルドレジスタンスキャップはトルクが範囲内なら合格ですか?
いいえ。トルクと上部荷重は関連する技術要因ですが、子どもの開栓防止性能と成人の開けやすさには、該当する容器設計と試験手順が必要です。通常のトルク確認から法令適合や性能の表示を導いてはいけません。
トルク管理を考慮した化粧品ボトルとキャップをお探しですか?
Boyu Packagingは、ボトルの口部、キャップまたはポンプ、ガスケット・ライナー、加飾、試料、生産検査を一つの容器システムとして調整できます。処方の特性、充填工程、キャップの構想、対象市場、数量をお知らせいただければ、案件に応じた提案を検討します。
出典
- ASTM International — D2063/D2063M-24:手動機器による連続ねじ式キャップのトルク保持
- ASTM International — D7860-14(2022):自動トルク保持試験
- ASTM International — D3474-23:容器分野でのトルク計の校正と使用
- ASTM International — D3198の履歴(2016年廃止)
- Silgan Closures — 樹脂キャップの品質確認、技術支援資料014
- Silgan Closures — 樹脂・鋼・アルミニウム製キャップの一般用語集
- Industrial Physics — トルク試験ガイド
- Mecmesin — 電動キャップトルク試験と作業者間ばらつきの検討
- O.Berk — ボトルとキャップの締付けトルク
- International Labmate — ねじキャップのトルク表



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch