














Respuesta directa: una tapa puede sentirse bien apretada y aun así tener fugas, porque el torque mide la resistencia al giro, no directamente la integridad del sellado ni la compresión de la junta. La fuga puede deberse a una rosca cruzada, una superficie de sellado dañada, un disco de sellado doblado o químicamente incompatible, producto sobre el sello, un acabado del cuello incompatible, la relajación del plástico, la presión térmica u otra vía de fuga, como el respiradero de una bomba. No siga aumentando el torque. Establezca un intervalo de operación específico para el envase: el mínimo debe superar las pruebas de estanqueidad y distribución con el producto envasado después del acondicionamiento; el máximo debe mantenerse por debajo de los niveles que dañen la rosca, deformen el sello o exijan una fuerza de apertura inaceptable. Una tabla por diámetro de tapa solo sirve como punto de partida para los ensayos.
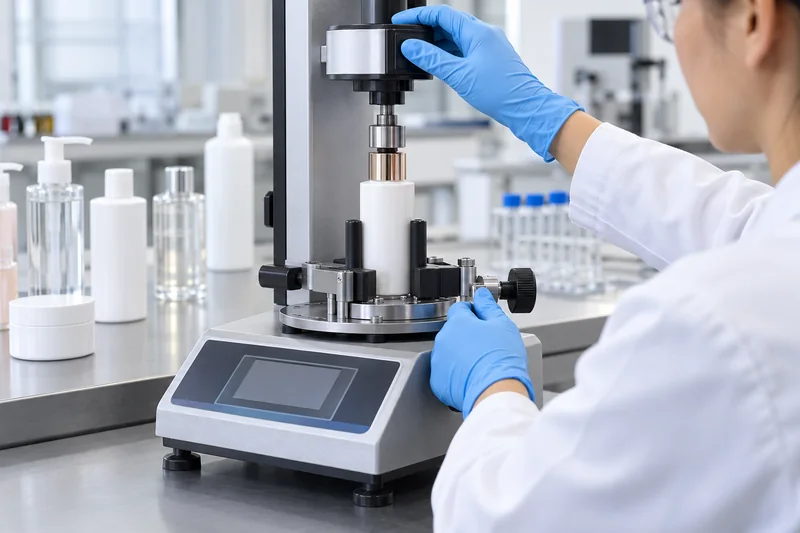
¿Por qué una tapa bien enroscada puede tener fugas?
Las roscas convierten el giro en desplazamiento descendente y carga sobre el sello, pero esa conversión depende de la geometría de la rosca, la fricción, la rigidez de la tapa, el acabado del cuello, el disco o sello moldeado, la contaminación y el recorrido real del cierre. Por tanto, una lectura alta de torque puede deberse al rozamiento o al cruce de las roscas antes de que el elemento de sellado haga contacto uniforme. A la inversa, un torque de apertura menor no demuestra una fuga si el sello previsto sigue comprimido y estable.
La pregunta correcta no es «¿Cuánto se apretó la tapa?», sino «¿Dentro de qué intervalo validado de torque de aplicación este envase específico, lleno, permanece hermético, intacto y fácil de abrir con el paso del tiempo y después de la distribución?» ASTM D2063/D2063M-24 mide el torque de apertura de sistemas compatibles de rosca continua a lo largo del tiempo y bajo condiciones ambientales predeterminadas. Es un método de retención del torque; cumplir un límite de torque no constituye por sí solo una prueba de estanqueidad.
| Mecanismo de fuga | Por qué la tapa puede seguir sintiéndose apretada | Evidencias que recopilar | Acción correctiva |
|---|---|---|---|
| Rosca cruzada o contacto prematuro del borde inferior de la tapa | La interferencia entre roscas o el contacto del faldón genera resistencia antes de alcanzar una carga de sellado adecuada. | Altura de la tapa, marcas de posición angular, huellas en la rosca, curva de torque frente al ángulo y planos de los componentes acoplados. | Corrija la compatibilidad del acabado del cuello, la alineación, el mandril o la carga axial de la tapadora, o las dimensiones de los componentes; no aumente el torque. |
| Superficie de sellado irregular o dañada | El cierre se asienta, pero una desportilladura, línea de unión, rebaba, ovalización o muesca deja una vía de fuga localizada. | Inspección ampliada de la superficie de sellado, registro dimensional por cavidad del molde y huella de contacto del sello. | Corrija el acabado del cuello o rechace las cavidades o lotes afectados; el torque no puede reparar una superficie de sellado defectuosa. |
| Falla del disco de sellado, la junta o el sello tipo tapón | Un sello ausente, doblado, cortado, hinchado, comprimido o de dimensiones incorrectas puede coexistir con una resistencia normal de la rosca. | Presencia y orientación del sello, huella de compresión, espesor, dureza, identificación del lote y compatibilidad tras el envejecimiento. | Restablezca el sello, el material y la geometría especificados; valide el contacto en los límites inferior y superior de torque. |
| Producto sobre la superficie de sellado o las roscas | La fórmula húmeda puede lubricar durante el tapado; el producto seco puede aumentar después la resistencia de apertura e impedir un contacto limpio del sello. | Corte de dosificación de la boquilla, altura de llenado, sincronización de la tapadora, controles limpios frente a contaminados y ubicación de la fuga. | Controle las salpicaduras y la formación de hilos de producto, y limpie la interfaz; no defina el intervalo con muestras contaminadas deliberadamente salvo que ese estado represente una condición de producción previsible. |
| Relajación o aflojamiento de la tapa | La tapa estaba apretada al aplicarla, pero las tensiones del polímero o del disco de sellado se relajan y la vibración o los ciclos térmicos reducen la carga de sellado retenida. | T1 inmediato y diferido, marcas de posición de tapa y botella, muestras acondicionadas y datos de línea por cabezal. | Optimice el material, el diseño del sello y el intervalo de aplicación; valide después del envejecimiento y la distribución. |
| Vía de fuga fuera del sello roscado | Aumentar el torque del collarín no corrige defectos en el respiradero, el pulsador, la bisagra, la soldadura, un microorificio, la línea de unión de la botella o el sello por inducción. | Localización mediante colorante o burbujas cuando corresponda, aislamiento de componentes, sustitución por componentes comprobados y tendencia de pérdida de masa. | Repare el componente o proceso causante; utilice el torque únicamente cuando controle esa interfaz. |
Diagnóstico práctico en ocho pasos antes de modificar el torque
- Ponga en cuarentena y conserve las pruebas. Registre la línea, la hora, el cabezal de tapado, la cavidad de la botella, los lotes de componentes, el lote de llenado, la temperatura de llenado, la orientación del envase y el historial de distribución. No vuelva a apretar las unidades defectuosas antes de inspeccionarlas.
- Localice la vía de fuga. Distinga las fugas del cuello o de la superficie de sellado de las que salen por el respiradero de la bomba, la boquilla, la bisagra, la unión de la botella o un defecto de decoración. Fotografíe las zonas mojadas y marque la posición de la tapa respecto a la botella.
- Confirme qué significa «apretada». Identifique si el valor corresponde al ajuste de la tapadora, al torque de aplicación controlado, al T1 inmediato o al T1 diferido. Repita la medición con un equipo calibrado de rango adecuado y un intervalo fijo.
- Revise el asentamiento antes de evaluar los valores. Inspeccione la inclinación, la altura de la tapa, la posición angular, el cruce de roscas, la interferencia del faldón, el acoplamiento de la banda de inviolabilidad y si se sujetó el collarín de la bomba, en lugar del pulsador.
- Inspeccione la interfaz de sellado. Busque discos de sellado ausentes o doblados, juntas cortadas, huellas de compresión insuficientes, rebabas en la superficie de sellado, desportilladuras, ovalización y residuos de fórmula.
- Realice una matriz de pruebas cruzadas. Monte las botellas sospechosas con cierres de funcionamiento comprobado y los cierres sospechosos con botellas comprobadas. Esto no demuestra por sí solo la causa raíz, pero permite distinguir con eficiencia los patrones asociados a cada componente.
- Compare controles vacíos y llenos. Utilice la fórmula real y las condiciones de llenado de producción para detectar lubricación, interacción química, espuma, efectos térmicos y presión en el espacio de cabeza que los ensayos con envases vacíos no revelan.
- Someta la corrección propuesta a condiciones exigentes. Ensaye niveles de aplicación bajo, objetivo y alto después del tiempo de reposo, la orientación, el ciclo térmico, la vibración o caída, o la exposición a presión reducida definidos. Compruebe conjuntamente las fugas, la facilidad de apertura, la dosificación y los daños físicos.
¿Qué significa el torque de una tapa de botella?
El torque es un momento de giro: una fuerza que actúa a cierta distancia de un eje. En envasado, describe el esfuerzo de giro aplicado para asentar un cierre roscado o la resistencia medida al abrirlo. No equivale a la carga axial, la compresión del disco de sellado, la presión del sello ni la fuerza necesaria para retirar una tapa a presión, aunque estas variables pueden interactuar.
Las unidades habituales en envasado son lbf·in, N·cm y N·m. El punto de multiplicación es importante: «in-lb» o «pulgada-libra» expresa torque, no libras por pulgada. Estas conversiones resultan útiles:
1 lbf·in = 11.30 N·cm = 0.1130 N·m
1 N·m = 8.851 lbf·in
Ejemplo: 14 lbf·in × 0.1130 = aproximadamente 1.58 N·m.
Un valor de torque sin contexto está incompleto. «12 lbf·in» puede referirse al torque aplicado por un operador de laboratorio, al torque inicial de apertura inmediato, al torque después de 24 horas o al torque de daño de la rosca. Esos resultados responden a preguntas distintas. El valor debe acompañarse de los códigos de los componentes y las condiciones de ensayo.
Principales mediciones del torque de tapas
| Medida | Qué mide | Por qué importa | Error habitual |
|---|---|---|---|
| Torque de aplicación | Esfuerzo de giro al apretar la tapa. | Acopla las roscas y comprime el sello. | Considerar el ajuste del embrague de la tapadora como el torque realmente aplicado a cada envase. |
| Torque inicial de apertura / extracción (T1) | Pico necesario para iniciar el giro de la tapa después de un reposo definido. | Se relaciona con la experiencia de apertura y el apriete retenido. | Comparar resultados inmediatos con los obtenidos a las 24 horas como si fueran equivalentes. |
| Torque de giro continuo | Resistencia después del movimiento inicial, mientras la tapa sigue girando. | Revela rozamiento de roscas, ovalización, deformación o contaminación. | Informarlo como torque inicial de apertura. |
| Torque de rotura de puentes (T2) | Pico asociado a la rotura de los puentes de inviolabilidad o a la liberación de la banda. | Confirma la secuencia de apertura y el comportamiento de la banda de inviolabilidad. | Permitir que la pantalla de picos de un equipo manual registre T2 cuando la especificación exige T1. |
| Torque de barrido / salto de rosca | Torque al que la rosca salta, gira sin agarre o se daña. | Define un límite mecánico superior y un margen de diseño. | Utilizar componentes comercializables sin un plan de ensayos destructivos. |
| Retención del torque | Cómo cambia el torque de apertura después de un tiempo y unas condiciones ambientales determinados. | Detecta relajación, cambios en el disco de sellado, efectos térmicos e interacción con el producto. | Denominar «retención» a una sola lectura sin valor inicial ni intervalo de referencia. |
¿Cuál es el torque recomendado para las tapas?
La respuesta técnicamente justificable es un intervalo validado, no un valor universal. Para cierres corrientes de rosca continua, las guías del sector suelen proponer un torque inicial de aplicación de aproximadamente la mitad del diámetro del cierre en milímetros, expresado en lbf·in. Así, una tapa de 28 mm comenzaría cerca de 14 lbf·in (aproximadamente 1.58 N·m). Es una estimación para ensayos preliminares, no un requisito ASTM, un límite de apertura para el consumidor ni una especificación de liberación.
Los siguientes intervalos amplios sirven para planificar ensayos iniciales. Combinan orientaciones publicadas habitualmente para cierres de vidrio y plástico y se mantienen deliberadamente amplios. La decisión final depende de la ficha técnica vigente del proveedor del cierre y de las pruebas con el envase específico.
| Diámetro nominal de la tapa | Intervalo amplio de torque de aplicación para ensayos preliminares en envases plásticos | Intervalo aproximado en SI |
|---|---|---|
| 15 mm | 7–9 lbf·in | 0.79–1.02 N·m |
| 20 mm | 10–12 lbf·in | 1.13–1.36 N·m |
| 24 mm | 12–15 lbf·in | 1.36–1.69 N·m |
| 28 mm | 13–17 lbf·in | 1.47–1.92 N·m |
| 33 mm | 16–20 lbf·in | 1.81–2.26 N·m |
| 38 mm | 19–23 lbf·in | 2.15–2.60 N·m |
| 43 mm | 21–26 lbf·in | 2.37–2.94 N·m |
Limitación de uso: orientación preliminar exclusiva para roscas continuas. La serie del acabado del cuello, el diseño de la tapa, la resina, el disco de sellado, la geometría del sello y el producto pueden justificar valores fuera de estos intervalos. No utilice esta tabla para bombas de perfume engargoladas, tapas a presión, ajustes de conformado ROPP, tapas de colocación a presión y apertura por giro, certificación de resistencia a la apertura infantil ni aprobación de cierres para mercancías peligrosas.
Cómo establecer el intervalo real de torque
- Comience con planos de componentes compatibles y datos del proveedor. Confirme la especificación completa del acabado del cuello, no solo el diámetro. Una tapa 24/410 no queda validada en una botella 24/400. La guía de Boyu sobre acabados del cuello de botellas plásticas explica las dimensiones críticas.
- Defina las fallas en ambos extremos. El límite inferior debe evitar fugas, aflojamiento y pérdida de sellado. El límite superior debe evitar daños en la rosca, deformaciones del envase y un esfuerzo de apertura inaceptable.
- Realice un ensayo diseñado. Aplique varios niveles controlados de torque a componentes representativos de producción, con lotes y cavidades pertinentes. Incluya el disco de sellado, la junta, el sello por inducción o el sello tipo tapón reales.
- Acondicione los envases y sométalos a pruebas exigentes. Mida el torque de apertura inmediato y después del reposo especificado; luego evalúe la estanqueidad, la compatibilidad, los ciclos térmicos y la distribución, según corresponda.
- Establezca límites de operación y alerta. Elija un objetivo con margen respecto a ambos límites de falla. Correlacione los ajustes y cabezales de la tapadora con las lecturas del envase; documente el método, los tiempos, el plan de muestreo y las reglas de respuesta.
No establezca el mínimo únicamente por las fugas ni el máximo solo por el barrido de la rosca. La facilidad de apertura para el consumidor puede imponer un límite antes de que la rosca se dañe, y una tapa puede estar apretada y tener fugas si el disco, la superficie de sellado o el acabado del cuello son defectuosos.
¿Cómo se mide el torque de las tapas de botellas?
ASTM D2063/D2063M abarca la retención del torque de sistemas compatibles de envase y cierre de rosca continua mediante equipos manuales. ASTM D7860 abarca la medición automatizada mediante transductores con rotación definida. ASTM D3474 trata la calibración y el uso de torquímetros para envases. Las especificaciones antiguas suelen citar ASTM D3198 para el torque de aplicación y apertura; ASTM indica que ese método se retiró en 2016, por lo que los contratos deben indicar la edición exigida o sustituirlo por un procedimiento vigente acordado.
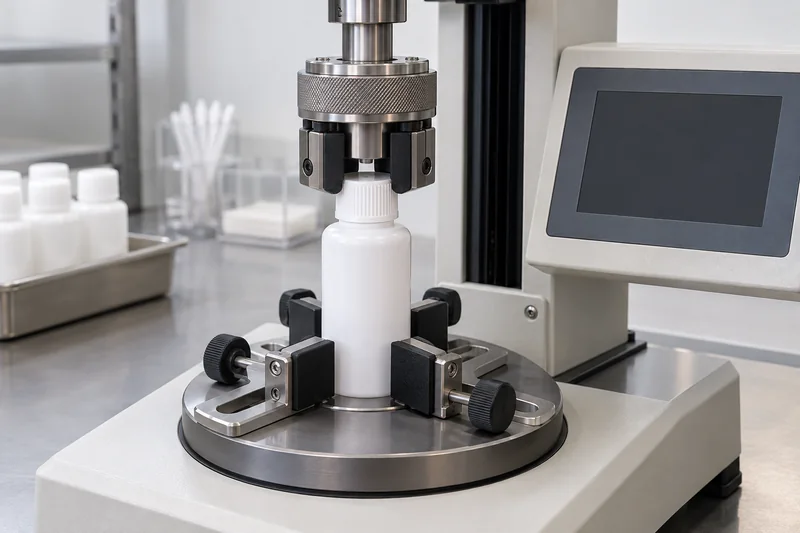
Procedimiento repetible de medición del torque de apertura
- Registre la identificación de la muestra. Anote las referencias de botella, tapa y disco de sellado; materiales; acabado del cuello; molde o cavidad, si se conoce; lotes de componentes; contenido; cabezal de tapado; y presencia de sello por inducción o banda de inviolabilidad.
- Defina el estado de la muestra. Indique si los envases están vacíos o llenos, en posición vertical o almacenados de lado, y si hay producto en la superficie de sellado o las roscas. Registre la hora de llenado y tapado.
- Fije el intervalo de ensayo y las condiciones ambientales. Las lecturas inmediatas, a los 30 minutos, a las 24 horas y tras envejecimiento no son intercambiables. Registre el tiempo de acondicionamiento, la temperatura y cualquier exposición ambiental.
- Verifique el instrumento. Utilice un equipo calibrado dentro de su rango, con unidades correctas, comprobación de cero y un dispositivo de sujeción adecuado. Una lectura cerca del extremo inferior o superior del rango puede ser menos útil que una obtenida con un sensor de capacidad apropiada.
- Centre e inmovilice la botella. Sujete el cuerpo con firmeza suficiente para impedir el movimiento, pero sin deformar una botella de pared delgada ni alterar la geometría del cuello.
- Sujete el cierre sin inclinación. Evite que la mano resbale, que se aplique fuerza fuera del eje o que el dispositivo toque la banda de inviolabilidad, salvo que el método lo requiera.
- Abra con un movimiento suave y definido. En ensayos manuales, controle la técnica y el sentido de giro del operador. En ensayos motorizados, especifique la velocidad de rotación y cualquier carga axial. Registre el evento previsto, normalmente el primer movimiento para T1, y no simplemente el mayor pico de la pantalla.
- Inspeccione después del ensayo. Anote deslizamientos de la tapa, movimiento de la botella, roscas cruzadas, puentes dañados, adherencia del disco de sellado, roscas mojadas o resistencia anormal. Invalide y repita cualquier ensayo afectado por la sujeción o la técnica.
Para estudiar el torque de aplicación, utilice un aplicador controlado o un cabezal dinamométrico para aplicar valores conocidos; mida después el torque de apertura a los intervalos acordados. Una tapadora de producción puede controlar la corriente del embrague, la presión del mandril, la velocidad de las bandas, la carga del cabezal o el perfil del servomotor, en lugar de informar directamente el torque transmitido al envase. La correlación con producción debe demostrarse, no suponerse.
¿Qué datos deben informarse?
Un informe útil para decidir incluye método y revisión; identificación, rango y estado de calibración del equipo; unidades; dispositivo de sujeción; velocidad o técnica manual; carga axial, si se utiliza; número de muestras; identificaciones y lotes de botella y cierre; fórmula; método y objetivo de aplicación; tiempo transcurrido; acondicionamiento; resultados individuales; media, rango y desviación estándar; observaciones anormales; criterios de aceptación; fallas; y autorización. Para cierres con evidencia de apertura, conserve la curva de torque frente al ángulo cuando sea necesaria para distinguir T1 de T2.
Ensayos de torque manuales, motorizados y en línea
| Método | Ventajas | Limitaciones | Aplicaciones más adecuadas |
|---|---|---|---|
| Equipo manual digital o de carátula | Bajo costo, rapidez, reproduce la apertura manual y facilita el control de calidad junto a la línea. | La velocidad del operador, la sujeción y la selección del pico añaden variabilidad. | Revisiones de rutina tras la capacitación del operador y el análisis de reproducibilidad y repetibilidad (R&R) de los medidores. |
| Equipo motorizado | Controla la velocidad, registra datos de torque y ángulo y distingue los eventos de manera más consistente. | Mayor costo; el dispositivo de sujeción y el método programado siguen requiriendo validación. | Desarrollo, investigaciones, análisis de eventos TE/CRC y control de calidad de alta precisión. |
| Sistema automatizado / en línea | Alta frecuencia de muestreo, menor manipulación y datos de tendencias por cabezal o carril. | Requiere inversión, integración y correlación de métodos; la apertura destructiva puede retirar producto de la línea. | Líneas de alta velocidad y procesos que necesitan información rápida para SPC. |
Los valores manuales y automatizados pueden diferir por la velocidad, la sujeción y la detección de eventos. Silgan recomienda un estudio de repetibilidad y reproducibilidad del sistema de medición cuando un dispositivo de apertura automatizado sustituye la apertura manual para un intervalo publicado de ensayo manual. Considere la sustitución como un cambio del sistema de medición y correlacione ambos métodos antes de modificar los límites de aceptación.
Cómo influyen los materiales de la botella, la tapa y el disco de sellado en el torque
El material afecta la fricción, la rigidez, la estabilidad dimensional, la fluencia, la recuperación del sello y la sensibilidad a la temperatura. Sin embargo, afirmar que «el PET necesita X» o que «el vidrio necesita Y» simplifica demasiado. La resina del cierre y el diseño del sello suelen influir en la retención del torque tanto como la resina de la botella.
| Material / sistema | Comportamiento relevante para el torque | Control práctico |
|---|---|---|
| Botella de vidrio | Rígida y dimensionalmente estable, pero las variaciones del acabado del cuello, las uniones, las desportilladuras y el tratamiento superficial pueden afectar el acoplamiento y la fricción. Una fuerza excesiva puede dañar un acabado defectuoso o inadecuado. | Inspeccione la superficie de sellado y el acabado del cuello; siga la recomendación del fabricante del cierre para vidrio; nunca compense vidrio desportillado aumentando el torque. |
| Frasco PET | Cuello relativamente rígido, aunque el calor, la carga axial, la reducción de peso y las tensiones pueden modificar la geometría. El plástico también se relaja con el tiempo. | Ensaye después del llenado, el enfriamiento y el acondicionamiento térmico; controle las dimensiones del acabado del cuello y la deformación por carga axial. |
| Botella de HDPE / LDPE | Más flexible; la sujeción del cuerpo, la ovalización del cuello, la contracción de moldeo y la fluencia pueden afectar las lecturas y la carga de sellado. | Utilice dispositivos que no deformen el envase, muestreo por cavidad y controles tras envejecimiento; no transfiera sin cambios un intervalo validado para PET. |
| Cierre de PP o PE | La rigidez de la resina, el coeficiente de fricción, el diseño de pared, los pigmentos y el proceso influyen en la respuesta de la rosca y la relajación. | Apruebe la resina exacta del cierre y su proveedor; recalifique los cambios de material, colorante, utillaje o reducción de peso. |
| Cierre con disco de sellado | El disco se comprime y adapta; la deformación permanente por compresión, la recuperación, la adherencia y la hinchazón química pueden modificar el torque de apertura. | Especifique el compuesto y el espesor del disco; ensaye después del reposo, el calor y el contacto con la fórmula. |
| Sello sin disco, tipo tapón, de sellado interior o de garra de cangrejo | El sellado depende directamente de la geometría moldeada, la interferencia y la recuperación del material, en lugar de un disco independiente. | Controle las dimensiones interiores y de la superficie de sellado, así como la geometría del sello; valide la estanqueidad con variaciones de temperatura y envejecimiento. |
| Cierre metálico | Los formatos de uñas, de apertura por giro y conformados por rodillos combinan deformación del metal, junta o compuesto sellante, vacío y efectos del acabado del vidrio; una tabla sencilla para tapas plásticas roscadas no es aplicable. | Utilice ajustes específicos del cierre para posición angular y seguridad, rodillos o zapatas de sellado, y controles de vacío cuando corresponda. |
El producto envasado también modifica la interfaz. Los tensioactivos, aceites o siliconas en las roscas pueden lubricar y reducir la fricción de aplicación; la fórmula seca puede aumentar la resistencia; los disolventes pueden hinchar una junta o atacar un recubrimiento; y una temperatura elevada puede acelerar la relajación. Incluya controles de torque en las pruebas de compatibilidad entre fórmula y envase, no únicamente en componentes vacíos y limpios.
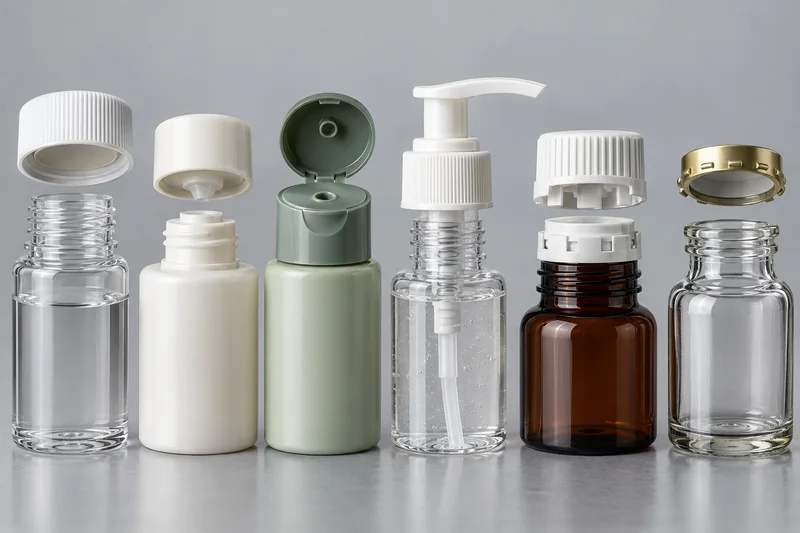
Torque de las tapas según el tipo de cierre
| Cierre | Puntos fuertes | Riesgos relacionados con el torque | Productos habituales |
|---|---|---|---|
| Tapa de rosca continua con disco de sellado | Sellado adaptable y amplia selección de materiales para compatibilidad química. | Compresión y relajación del disco, adherencia, contaminación. | Lociones, champús, aceites, polvos y productos de tratamiento. |
| Tapa sin disco con sello tipo tapón o de sellado interior | Menos componentes y posibilidad de diseño monomaterial. | Interferencia dimensional, relajación de tensiones, daños en el acabado del cuello. | Champú, tónico y productos acuosos compatibles de cuidado personal. |
| Tapa abatible / disc-top | Dosificación controlada y práctica. | La base roscada puede quedar insuficiente o excesivamente apretada; el funcionamiento de la bisagra y la tapa se ensaya por separado. | Champú, acondicionador, gel de baño y loción. |
| Collarín de bomba o pulverizador | Dosificación y conjunto roscado que puede volver a cerrarse. | El collarín puede girar mientras el pulsador está bloqueado; una fuerza de montaje excesiva puede dañar la junta, el respiradero y el mecanismo. | Envases para loción, jabón de manos, sérum y productos de niebla fina. |
| Cierre resistente a la apertura infantil | Mecanismo que limita el acceso a determinados productos peligrosos. | Requiere una carga axial y una secuencia de apertura definidas; el torque por sí solo no demuestra resistencia a la apertura infantil ni facilidad de uso para adultos. | Productos domésticos, farmacéuticos y ciertos productos químicos regulados o sujetos a evaluación de riesgos. |
| Cierre metálico de uñas / de apertura por giro | Cierre rápido de giro parcial con compuesto sellante. | El vacío, el tratamiento del vidrio, la seguridad de las uñas y el compuesto afectan la apertura; el giro por sí solo no constituye todo el plan de control. | Tarros para alimentos, bebidas y aplicaciones especiales. |
| Cierre a presión o engargolado | Montaje rápido o acabado premium de perfil bajo. | No corresponde aplicar el torque habitual de una tapa roscada; utilice ensayos de fuerza de extracción, fuerza de encaje, diámetro y altura de engargolado o apertura específicos del formato. | Sobretapas, algunos cosméticos y bombas de perfume engargoladas. |
Cómo modifican la especificación el producto y las condiciones de uso
- Champú, gel de baño y productos con tensioactivos: el producto en el acabado del cuello puede reducir la fricción durante el tapado y, al secarse, aumentar la resistencia. Incluya ensayos exigentes con roscas húmedas y envases llenos cuando sean condiciones previsibles.
- Lociones y cremas: las bombas y tapas disc-top necesitan ensayos tanto del torque del collarín como de la dosificación. Una viscosidad alta no justifica aumentar el torque del collarín; el contacto de la junta y la ventilación de la bomba deben ser correctos.
- Aceites, aceites esenciales y fórmulas con alto contenido de disolventes: evalúe la compatibilidad del disco de sellado y los elastómeros, la hinchazón, el agrietamiento por tensión y la lubricación. Un ensayo en seco o con agua no permite aprobar el envase definitivo.
- Pulverizadores con base de alcohol: ensaye la pérdida por evaporación, la compatibilidad de la junta y el pulsador, el aflojamiento del cierre y la resistencia de la decoración tras el contacto con la fórmula.
- Productos llenados en caliente o templados: mida después de completar el llenado, tapado y enfriamiento. La expansión térmica, el ablandamiento de la botella y el comportamiento del disco de sellado pueden hacer engañosos los datos de envases vacíos a temperatura ambiente.
- Distribución para comercio electrónico y exportación: combine el torque retenido con ensayos de vibración, caída, altitud o presión reducida y temperaturas de la ruta, según se justifique. Importan tanto el embalaje de expedición definitivo como la orientación del envase.
El torque es un elemento dentro de una matriz de calificación más amplia. Utilice un plan completo de ensayos de frascos cosméticos para relacionar el ajuste, el torque, las fugas, la dosificación, la compatibilidad y el desempeño en distribución.
Cómo modifican el sellado la temperatura, la presión, el tiempo y el transporte
Un intervalo de torque aprobado inmediatamente en un banco a temperatura ambiente puede fallar después del llenado o transporte. Las condiciones ambientales modifican el envase de varias maneras simultáneas; conserve muestras de control y compare el torque, la ubicación de las fugas, el cambio de masa y el estado de los componentes, no solo el torque.
- Calor: los cierres plásticos, los discos de sellado y los cuellos flexibles pueden relajarse o deformarse; la fórmula y el gas atrapado en el espacio de cabeza se expanden; el producto caliente o templado puede reducir la rigidez de la botella durante el tapado. Aplique y mida en puntos definidos del proceso; repita después del enfriamiento y el acondicionamiento térmico.
- Frío: los materiales y los sellos elastoméricos pueden volverse más rígidos mientras aumenta la viscosidad de la fórmula. Esto puede alterar el torque de apertura medido y revelar daños por fragilidad o una adaptación deficiente. Compare en una condición de recuperación definida y, cuando corresponda, en las condiciones de uso en frío previstas.
- Presión externa reducida o altitud: la diferencia de presión entre el interior y el exterior del envase cerrado puede impulsar líquido o vapor a través de un sello deficiente. El espacio de cabeza, la temperatura de llenado, la volatilidad de la fórmula y la flexibilidad del envase son relevantes; un resultado de torque no permite predecir por sí solo el diferencial de presión.
- Vibración e impacto: el movimiento repetido puede favorecer el aflojamiento de la tapa, el desbloqueo de la bomba, el desplazamiento de las roscas o las salpicaduras sobre la interfaz de sellado. Marque la posición de la tapa y mida el torque retenido antes y después de una secuencia de distribución con la caja y orientación definitivas.
- Tiempo: la relajación de tensiones del polímero, la deformación permanente por compresión del disco, la absorción de fórmula y la evaporación pueden modificar tanto el torque retenido como el desempeño del sello. Defina controles inmediatos, diferidos y tras envejecimiento, en lugar de comparar muestras con tiempos de reposo desconocidos.
- Humedad: su importancia depende del disco de sellado, los materiales con soporte de papel, la caja y el producto. No suponga que afecta a todas las tapas plásticas; inclúyala cuando el sistema de materiales o la ruta de distribución impliquen un riesgo de humedad verosímil.
Proteja el envase terminado controlando la limpieza de la superficie de sellado, el llenado y espacio de cabeza, la alineación de la tapadora, los límites de aplicación y la trazabilidad de los componentes. Un disco de sellado, sello por inducción, sello tipo tapón, elemento de inviolabilidad, sobretapa, clip de bloqueo o sujeción en la caja pueden aportar protección cuando corresponda, pero cada uno requiere sus propios controles de proceso. El embalaje secundario no debe justificar que un envase primario tenga fugas en sus condiciones aprobadas.
Cómo determinar el torque mínimo, objetivo y máximo
- Defina el sistema. Fije la botella, el cierre, el acabado del cuello, el disco o junta, los materiales de los componentes, la fórmula, el llenado, la tapadora, la ruta de distribución y el requisito de apertura para el consumidor.
- Seleccione los niveles de ensayo. Utilice la recomendación técnica vigente del proveedor del cierre y cualquier regla basada en el diámetro únicamente para delimitar varios ajustes controlados de aplicación. Incluya las cavidades de moldeo y los lotes de material pertinentes.
- Establezca el límite inferior. Identifique el menor valor aplicado que logre un asentamiento correcto y supere los ensayos de estanqueidad con producto, compatibilidad de fórmula y distribución después del acondicionamiento definido. Añada un margen de proceso justificado, en lugar de declarar como mínimo el primer resultado conforme.
- Establezca el límite superior. Identifique el inicio del salto de rosca, la deformación del cuello, el daño del disco, el deterioro de la bomba o una apertura inaceptable para el consumidor. Los ensayos destructivos de barrido de rosca corresponden al desarrollo, no al control rutinario de unidades comercializables.
- Elija un objetivo de operación centrado. El intervalo de producción debe quedar entre los límites validados y admitir la variación de los cabezales, los componentes y la medición. Si no queda un intervalo práctico, rediseñe el sistema de botella, cierre y sello.
- Correlacione y supervise. Relacione los ajustes de la tapadora con las mediciones inmediatas y diferidas del envase; analice después las tendencias por cabezal, cavidad, lote y tiempo. Revalide tras cualquier cambio controlado que pueda alterar la fricción, las dimensiones o el comportamiento del sello.
Problemas de torque en tapas: causas y medidas correctivas
| Síntoma | Causas probables | Comprobaciones recomendadas | Qué evitar |
|---|---|---|---|
| Fuga pese a un torque «correcto» | Superficie de sellado dañada, acabado del cuello incorrecto, rosca cruzada, disco doblado o ausente, junta o sello interior incompatible, unión de la botella, ataque de la fórmula. | Inspeccione la huella del sello y el acabado del cuello; combine componentes sospechosos con otros comprobados; aplique los métodos de ensayo de hermeticidad de frascos cosméticos. | Aumentar el torque hasta que desaparezca el síntoma. |
| Torque de apertura bajo | Aplicación insuficiente, giro de la botella, cabezal o mandril desgastado, relajación, envase caliente, lubricante o producto en las roscas, disco incorrecto. | Compare resultados inmediatos y tras reposo; separe por cabezal de tapado y lote de componentes; revise la altura y posición angular de la tapa y la limpieza del cuello. | Suponer que todo valor bajo implica fugas. |
| Torque de apertura alto | Aplicación excesiva, carga excesiva de la tapadora, rosca cruzada, adherencia del disco, producto seco, cuello deformado o ensayo a baja temperatura. | Inspeccione las roscas y el disco; revise la curva de torque y ángulo; compare controles vacíos y llenos a temperatura definida. | Reducir el torque antes de confirmar la integridad del sellado con el ajuste inferior. |
| Gran variación de resultados | Tiempos de reposo distintos, movimiento del operador, sujeción que resbala, ovalización de la botella, diferencias entre cavidades, desgaste del cabezal, variación de tapas o discos. | Medir la repetibilidad y la reproducibilidad (R&R); estandarizar los tiempos; generar gráficos por operador, cavidad y cabezal de tapado; verificar el rango y la calibración del medidor. | Ocultar causas especiales identificables mediante promedios. |
| La tapa se afloja durante el transporte | Torque retenido bajo, vibración, roscas mal acopladas, fricción insuficiente del sello, compresión y recuperación o ciclos térmicos. | Marque la posición de tapa y botella; mida antes y después de la distribución; verifique cuello y disco; evalúe elementos secundarios de retención. | Confiar en una sola prueba estática de estanqueidad en posición vertical. |
| La rosca se barre o la tapa gira sin agarre | Torque excesivo, acabados incompatibles, acoplamiento insuficiente, roscas delgadas o deformadas, componente sobrecalentado. | Confirme los planos y el acoplamiento; mida el torque destructivo de barrido en muestras controladas; calcule el margen de diseño. | Liberar roscas barridas o parcialmente saltadas porque la tapa parece asentada. |
| El collarín de la bomba gira o tiene fugas | Torque insuficiente del collarín, incompatibilidad entre junta y superficie de sellado, altura del cuello incorrecta, lubricación por producto, uso del pulsador para apretar. | Sujete correctamente el collarín; inspeccione la compresión de la junta y el respiradero; ensaye la manipulación y distribución con la bomba bloqueada y desbloqueada. | Evaluar el conjunto únicamente por el volumen dosificado por la bomba. |
Plan práctico de control de calidad del torque de tapas
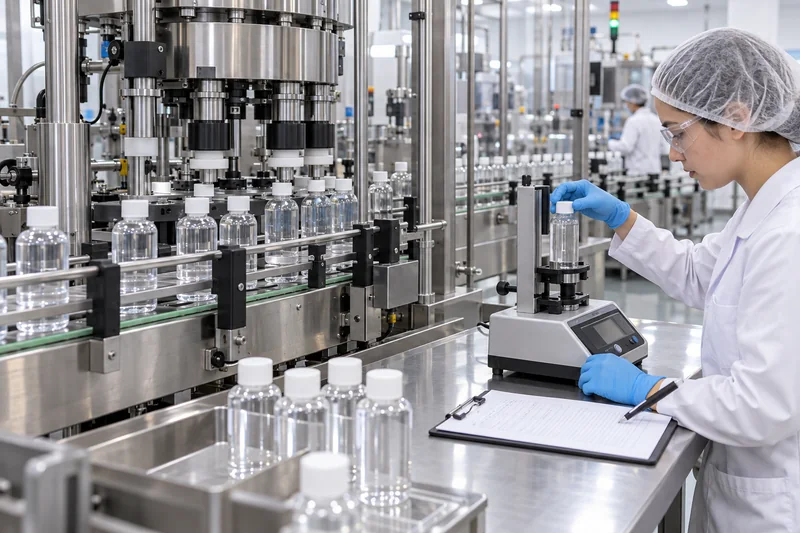
- Al preparar la línea: verifique los códigos de los componentes, la compatibilidad de los cuellos, el utillaje de la tapadora, el estado de sensores y equipos, el objetivo y los resultados de cada cabezal. Compruebe el asentamiento, la altura o la posición angular de la tapa cuando corresponda.
- Al arrancar y después de paradas o cambios de formato: tome muestras de cada cabezal o carril cuando exista trazabilidad. Ensaye en el intervalo inmediato definido y conserve un segundo conjunto para la lectura tras el reposo especificado.
- Durante la producción: muestree con una frecuencia basada en el riesgo y después de atascos, ajustes, cambios de lote de componentes o tendencias anormales. Grafique los resultados en lugar de registrar únicamente aprobado o rechazado.
- Al liberar el lote: combine el torque con comprobaciones visuales, de altura o posición angular de la tapa, de estanqueidad y de funcionamiento. Un torque dentro de límites no anula un defecto crítico de sellado.
- Durante la validación y el control de cambios: repita las comprobaciones de envejecimiento con producto, compatibilidad y distribución tras cambios de botella, tapa, disco, resina, colorante, utillaje, tapadora, temperatura de llenado, fórmula o embalaje.
Defina un plan de reacción antes de poner en marcha la línea: retenga la producción del intervalo afectado, identifique el último control conforme, separe por cabezal o lote, corrija la causa especial, vuelva a comprobar y documente la disposición. Evite modificar repetidamente la tapadora por lecturas aisladas con ruido; confirme primero el sistema de medición y la tendencia.
Qué debe incluir el comprador en una especificación de botella y tapa
Solicite evidencia que identifique el sistema completo, no una tabla genérica de tapas. Una especificación útil de compra o calificación contiene:
- planos de botella y cierre, niveles de revisión y designación completa del acabado del cuello;
- materiales de botella, tapa, disco o junta y sello, incluidos los grados aprobados de resina y colorante;
- intervalo de aplicación recomendado por el proveedor y su fundamento para el envase específico;
- evento definido de torque de apertura, unidades, equipo y método, intervalo, acondicionamiento y rango de aceptación;
- evidencia de ensayos destructivos de barrido o salto de rosca u otra justificación del límite superior durante el desarrollo;
- criterios de aceptación de compatibilidad con el producto envasado, estanqueidad, dosificación y distribución;
- muestreo por cavidad de molde, lote de componentes y cabezal de tapado pertinentes;
- requisitos de calibración, datos originales, trazabilidad, muestras retenidas y notificación de cambios;
- evidencia específica del mercado sobre CRC, inviolabilidad, transporte o mercancías peligrosas, cuando corresponda.
Al solicitar una cotización, indique la familia de fórmula, viscosidad, contenido de disolventes, aceites y alcohol, temperatura de llenado, acabado del cuello, tipo de cierre, sello por inducción o disco, mercado, ruta de distribución y velocidad de línea prevista. Si desarrolla conjuntamente una botella cosmética y su cierre, envíe a Boyu los requisitos de botella, cierre y fórmula para adaptar las muestras y el plan de ensayos a la aplicación real.
Preguntas frecuentes
¿El torque de aplicación es igual al torque de apertura?
No. El torque de aplicación es el esfuerzo utilizado para apretar un cierre. El torque de apertura es la resistencia medida al abrirlo posteriormente. Debido a la relajación del material, la compresión del disco, la fricción, la temperatura, el contacto con el producto y el tiempo transcurrido, solo pueden correlacionarse mediante un estudio específico del envase.
¿Cuál es la fórmula del torque recomendado para tapas de botellas?
Una regla habitual para ensayos preliminares es: torque de aplicación en lbf·in ≈ diámetro del cierre en mm ÷ 2. No es una fórmula universal ni una norma de aceptación. Utilícela para elegir niveles iniciales de ensayo y valide después un mínimo, objetivo y máximo para el envase exacto.
¿Cuánto debo esperar antes de medir el torque de apertura?
Utilice el intervalo de la especificación aprobada. Las lecturas inmediatas ayudan a controlar el tapado; una lectura posterior definida, a menudo tras varias horas o 24 horas en los protocolos internos, muestra el torque de apertura retenido. El intervalo exacto debe validarse e informarse; no deben agruparse resultados de intervalos distintos.
¿Un torque mayor siempre evita las fugas?
No. Un torque excesivo puede barrer las roscas, deformar un cuello plástico, dañar un sello o dificultar la apertura. Las fugas pueden deberse a un acabado incorrecto, una superficie de sellado dañada, un disco ausente o doblado, una junta incompatible, un defecto de la botella o un ataque de la fórmula. Diagnostique la interfaz en lugar de apretar sin criterio.
¿Se puede usar el mismo torque en botellas de vidrio y de plástico?
No de forma automática. El vidrio y los plásticos difieren en rigidez, variación dimensional, tratamiento superficial, fluencia y modos de daño. Las tablas publicadas suelen ofrecer intervalos iniciales distintos, y el diseño del cierre o disco puede ser determinante. Apruebe por separado cada combinación de botella y cierre.
¿Una llave dinamométrica manual puede sustituir un medidor de torque de tapas?
Una llave adecuada y calibrada puede servir para aplicación controlada o ciertos métodos manuales, pero se necesitan una sujeción de botella y un adaptador de tapa apropiados para lograr repetibilidad. Un equipo de banco suele ser mejor para el control de calidad de apertura porque inmoviliza la botella y registra los picos. Todo equipo utilizado debe trabajar dentro de su rango e incluirse en el método aprobado.
¿Una tapa resistente a la apertura infantil se aprueba si su torque está dentro del intervalo?
No. El torque y la carga axial son parámetros de ingeniería relevantes, pero la resistencia a la apertura infantil y la accesibilidad para adultos requieren el diseño de envase y el protocolo de ensayo aplicables. No deduzca una conformidad legal ni una prestación a partir de un control ordinario de torque.
¿Necesita una botella cosmética y un cierre preparados para validar el torque?
Boyu Packaging puede coordinar el acabado del cuello, la tapa o bomba, la junta o disco de sellado, la decoración, las muestras y la inspección de producción como un único sistema de envasado. Comparta el perfil de su fórmula, el proceso de llenado, el concepto de cierre, el mercado objetivo y la cantidad para recibir una recomendación específica.
Fuentes
- ASTM International — D2063/D2063M-24, retención del torque de cierres de rosca continua con equipos manuales
- ASTM International — D7860-14(2022), ensayo automatizado de retención del torque
- ASTM International — D3474-23, calibración y uso de torquímetros en envasado
- ASTM International — registro histórico de D3198 (retirada en 2016)
- Silgan Closures — Controles de calidad de cierres plásticos, Boletín de asistencia técnica 014
- Silgan Closures — Glosario de términos habituales para cierres de plástico, acero y aluminio
- Industrial Physics — Guía de ensayos de torque
- Mecmesin — ensayos motorizados de torque de cierres y consideraciones sobre variabilidad del operador
- O.Berk — Torque de aplicación de botellas y cierres
- International Labmate — Tablas de torque para tapas roscadas



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch