














Réponse en bref : un bouchon peut sembler bien serré et pourtant fuir, car le couple mesure la résistance à la rotation, et non directement l’intégrité de l’étanchéité ou la compression du joint. La fuite peut provenir d’un vissage de travers, d’une portée d’étanchéité endommagée, d’un joint de fond plié ou chimiquement incompatible, de produit sur le joint, d’une finition de col inadaptée, de la relaxation du plastique, de la pression thermique ou d’un autre passage, tel qu’un évent de pompe. N’augmentez pas continuellement le couple. Définissez une plage de fonctionnement propre à l’emballage : la valeur minimale doit permettre de réussir les essais d’étanchéité et de distribution sur produit rempli après conditionnement, tandis que la valeur maximale doit rester en deçà des seuils d’endommagement des filetages, de déformation du joint et d’effort d’ouverture inacceptable. Un tableau fondé sur le diamètre du bouchon n’est qu’un point de départ pour les essais.
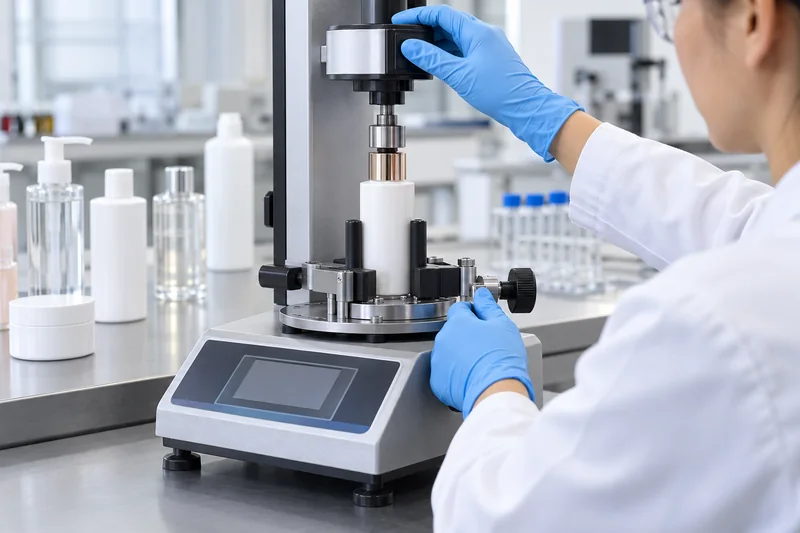
Pourquoi un bouchon bien vissé peut-il encore fuir ?
Les filetages transforment la rotation en déplacement axial et en charge sur le joint, mais cette transformation dépend de leur géométrie, du frottement, de la rigidité du bouchon, de la finition du flacon, du joint rapporté ou moulé, de la contamination et de la course réelle de la fermeture. Un couple élevé peut donc résulter du frottement des filets ou d’un vissage de travers avant que l’élément d’étanchéité n’établisse un contact uniforme. À l’inverse, un couple d’ouverture mesuré plus faible ne prouve pas une fuite si le joint prévu reste comprimé et stable.
La bonne question n’est pas « Avec quelle force le bouchon a-t-il été serré ? », mais « Dans quelle plage de vissage validée cet emballage rempli précis reste-t-il étanche, intact et ouvrable après stockage et distribution ? » ASTM D2063/D2063M-24 mesure le couple de dévissage de systèmes appariés à filetage continu, au fil du temps et dans des conditions environnementales prédéfinies. Il s’agit d’une méthode de maintien du couple ; respecter une limite de couple ne constitue pas en soi un essai d’étanchéité.
| Mécanisme de fuite | Pourquoi le bouchon peut sembler encore serré | Preuves à recueillir | Orientation corrective |
|---|---|---|---|
| Vissage de travers ou butée prématurée de la jupe | L’interférence des filets ou le contact de la jupe crée une résistance avant qu’une charge suffisante ne s’exerce sur le joint. | Hauteur du bouchon, repères de positionnement/de fermeture, traces sur les filets, courbe couple-angle et plans appariés. | Corriger l’appariement des finitions, l’alignement, le mandrin/la charge axiale de la boucheuse ou les dimensions des composants ; ne pas augmenter le couple. |
| Portée d’étanchéité irrégulière ou endommagée | La fermeture se met en place, mais un éclat, une ligne de joint, une bavure, une ovalisation ou une entaille laisse un passage local. | Examen de la portée sous grossissement, relevés dimensionnels par empreinte de moule et traces de contact du joint. | Corriger la finition du flacon ou rejeter les empreintes/lots concernés ; le couple ne peut pas réparer une portée défectueuse. |
| Défaillance du joint de fond, du joint d’étanchéité ou du joint à obturateur | Un joint absent, plié, coupé, gonflé, écrasé ou mal dimensionné peut coexister avec une résistance normale des filetages. | Présence/orientation du joint, traces de compression, épaisseur, dureté, identification du lot et compatibilité après vieillissement. | Rétablir le joint, le matériau et la géométrie spécifiés ; valider le contact aux limites basse et haute du couple. |
| Produit sur la portée ou les filetages | La formule liquide peut lubrifier le vissage ; une fois séchée, elle peut accroître la résistance à l’ouverture tout en empêchant un contact propre du joint. | Arrêt d’écoulement de la buse, hauteur de remplissage, synchronisation de la boucheuse, témoins propres et contaminés et localisation de la fuite. | Maîtriser les éclaboussures et les fils de produit et nettoyer l’interface ; ne pas définir la plage sur des échantillons délibérément contaminés, sauf si cet état correspond à une situation de production prévisible. |
| Relaxation ou desserrage du bouchon | Le bouchon était serré à la pose, mais les contraintes du polymère ou du joint se relâchent et les vibrations/cycles thermiques réduisent la charge résiduelle sur le joint. | T1 immédiat et différé, repères de position bouchon/flacon, échantillons conditionnés et données de ligne par tête de bouchage. | Optimiser la conception du matériau/du joint et la plage de vissage ; valider après vieillissement et distribution. |
| Passage de fuite hors de l’étanchéité filetée | Augmenter le couple de la bague n’agit pas sur un défaut d’évent de pompe, d’actionneur, de charnière, de soudure, de microperforation, de joint du flacon ou d’opercule scellé par induction. | Localisation par colorant ou bulles si adaptée, isolement des composants, substitutions par des éléments conformes et évolution de la perte de masse. | Réparer le composant ou le procédé en cause ; n’utiliser le couple que lorsqu’il maîtrise cette interface. |
Diagnostic pratique en huit étapes avant de modifier le couple
- Mettez les produits en quarantaine et préservez les éléments de preuve. Consigner la ligne, l’heure, la tête de bouchage, l’empreinte du flacon, les lots de composants, le lot de remplissage, la température de remplissage, l’orientation de l’emballage et l’historique de distribution. Ne pas resserrer les unités défaillantes avant inspection.
- Localiser le chemin de fuite. Distinguer une fuite au col/à la portée d’un produit sortant par un évent de pompe, une buse, une charnière, un joint du flacon ou un défaut de décoration. Photographier les zones mouillées et repérer la position du bouchon par rapport au flacon.
- Préciser ce que signifie « serré ». Déterminer si la valeur correspond au réglage de la boucheuse, à un couple de vissage contrôlé, au T1 immédiat ou au T1 différé. Répéter avec un appareil étalonné de plage adaptée et un intervalle fixe.
- Vérifier la mise en place avant les valeurs. Examiner l’inclinaison, la hauteur du bouchon, le positionnement de fermeture, le vissage de travers, l’interférence de la jupe, l’engagement de la bague d’inviolabilité et vérifier que la prise s’effectuait sur la bague de pompe, et non sur l’actionneur.
- Examiner l’interface d’étanchéité. Rechercher les joints de fond absents/pliés, les joints coupés, les traces de compression insuffisantes, les bavures de portée, les éclats, l’ovalisation et les résidus de formule.
- Réaliser une matrice d’essais croisés. Assembler les flacons suspects avec des fermetures reconnues conformes et les fermetures suspectes avec des flacons reconnus conformes. Cela ne prouve pas à lui seul la cause racine, mais permet de distinguer efficacement les tendances liées à chaque composant.
- Comparer les témoins à sec et remplis. Utiliser la formule réelle et les conditions de remplissage de production pour révéler la lubrification, les interactions chimiques, la mousse, les effets thermiques et la pression de l’espace de tête que les essais sur emballage vide ne montrent pas.
- Mettre à l’épreuve la correction proposée. Tester des niveaux de vissage bas, cible et haut après le délai, l’orientation, le cycle thermique, les vibrations/chutes ou l’exposition à une pression réduite définis. Vérifier conjointement les fuites, l’ouvrabilité, la distribution du produit et les dommages physiques.
Que signifie le couple de serrage d’un bouchon ?
Le couple est un moment de rotation : une force exercée à une certaine distance d’un axe. Dans l’emballage, il décrit soit l’action rotative servant à mettre en place une fermeture filetée, soit la résistance mesurée à l’ouverture. Le couple ne correspond ni à la charge axiale verticale, ni à la compression du joint de fond, ni à la pression d’étanchéité, ni à la force nécessaire pour arracher un bouchon clipsé, même si ces variables peuvent interagir.
Les unités courantes dans l’emballage sont lbf·in, N·cm et N·m. Le point de multiplication compte : « in-lb » ou « inch-pound » désigne un couple, pas des livres par pouce. Conversions utiles :
1 lbf·in = 11.30 N·cm = 0.1130 N·m
1 N·m = 8.851 lbf·in
Exemple : 14 lbf·in × 0.1130 = environ 1.58 N·m.
Une valeur de couple sans contexte est incomplète. « 12 lbf·in » peut désigner le couple appliqué par un opérateur de laboratoire, le couple de déblocage immédiat, le couple après 24 heures ou le couple d’arrachement des filets. Ces résultats répondent à des questions différentes. Les références des composants et les conditions d’essai doivent accompagner la valeur.
Principales mesures du couple des bouchons
| Mesure | Grandeur mesurée | Enjeu | Erreur fréquente |
|---|---|---|---|
| Couple de vissage | Action rotative lors du serrage du bouchon. | Assure l’engagement des filets et la compression du joint. | Assimiler le réglage d’embrayage de la boucheuse au couple réellement transmis à chaque emballage. |
| Couple de déblocage / dévissage (T1) | Pic nécessaire pour amorcer la rotation du bouchon après un délai défini. | Renseigne sur l’expérience d’ouverture et le serrage résiduel. | Comparer des résultats immédiats à des résultats à 24 heures comme s’ils étaient équivalents. |
| Couple de rotation continue | Résistance après le premier mouvement, pendant que le bouchon continue de tourner. | Révèle le frottement des filets, l’ovalisation, la déformation ou la contamination. | Le présenter comme un couple de déblocage. |
| Couple de rupture des ponts (T2) | Pic associé à la rupture des ponts d’inviolabilité ou à la libération de la bague. | Confirme la séquence d’ouverture et le comportement de la bague d’inviolabilité. | Laisser un afficheur manuel de pic retenir T2 alors que la spécification exige T1. |
| Couple d’arrachement / de saut de filet | Couple auquel le filetage saute, tourne dans le vide ou subit des dommages. | Définit une limite mécanique supérieure et une marge de conception. | Utiliser des composants commercialisables sans plan d’essais destructifs. |
| Maintien du couple | Évolution du couple d’ouverture après une durée et dans un environnement précisés. | Détecte la relaxation, les modifications du joint, les effets thermiques et les interactions avec le produit. | Qualifier une lecture isolée de résultat de « maintien » sans référence initiale ni intervalle. |
Quel couple est recommandé pour les bouchons ?
La réponse justifiable est une plage validée, et non une valeur universelle. Pour les fermetures ordinaires à filetage continu, les guides professionnels proposent souvent comme règle initiale un couple de vissage d’environ la moitié du diamètre de la fermeture en millimètres, exprimé en lbf·in. Un bouchon de 28 mm commencerait donc aux alentours de 14 lbf·in (environ 1.58 N·m). C’est une estimation de présélection, et non une exigence ASTM, une limite d’ouverture pour le consommateur ou une spécification de libération.
Les larges plages ci-dessous servent à planifier les premiers essais. Elles réunissent des recommandations couramment publiées pour les fermetures sur verre/plastique et restent volontairement étendues. La décision finale relève de la fiche technique actuelle du fournisseur de fermeture et des essais sur l’emballage exact.
| Diamètre nominal du bouchon | Large plage exploratoire de couple de vissage pour récipients en plastique | Plage SI approximative |
|---|---|---|
| 15 mm | 7–9 lbf·in | 0.79–1.02 N·m |
| 20 mm | 10–12 lbf·in | 1.13–1.36 N·m |
| 24 mm | 12–15 lbf·in | 1.36–1.69 N·m |
| 28 mm | 13–17 lbf·in | 1.47–1.92 N·m |
| 33 mm | 16–20 lbf·in | 1.81–2.26 N·m |
| 38 mm | 19–23 lbf·in | 2.15–2.60 N·m |
| 43 mm | 21–26 lbf·in | 2.37–2.94 N·m |
Limite d’utilisation : indications préliminaires réservées aux filetages continus. La série de finition, la conception du bouchon, la résine, le joint, la géométrie d’étanchéité et le produit peuvent justifier des valeurs hors de ces plages. Ne pas utiliser ce tableau pour les pompes de parfum serties, les bouchons clipsés, les réglages de formage ROPP, les bouchons posés par pression et ouverts par rotation, la certification de sécurité enfant ou l’homologation des fermetures pour marchandises dangereuses.
Comment établir la véritable plage de couple
- Partir de plans appariés et des données fournisseur. Confirmer la finition de col complète, pas uniquement le diamètre. La compatibilité d’un bouchon 24/410 avec un flacon 24/400 n’est pas acquise. Le guide des finitions de col des flacons en plastique de Boyu explique les dimensions critiques.
- Définir la défaillance aux deux extrémités. La limite basse doit prévenir les fuites, le desserrage et la perte d’étanchéité. La limite haute doit éviter les dommages aux filets, la déformation de l’emballage et un effort d’ouverture inacceptable.
- Réaliser un plan d’essais. Appliquer plusieurs niveaux de couple contrôlés à des composants représentatifs de la production, avec des lots et empreintes pertinents. Inclure le joint de fond, le joint d’étanchéité, l’opercule à induction ou le joint à obturateur réel.
- Conditionner et solliciter les emballages. Mesurer le couple de dévissage immédiatement et après le délai spécifié, puis évaluer selon les besoins les fuites, la compatibilité, les cycles thermiques et la distribution.
- Fixer les limites de fonctionnement et d’alerte. Choisir une cible avec une marge par rapport aux deux seuils de défaillance. Corréler les réglages et les têtes de la boucheuse aux mesures sur emballage ; documenter la méthode, les délais, le plan d’échantillonnage et les règles de réaction.
Ne pas fixer le minimum sur les seules fuites ni le maximum sur le seul arrachement des filets. L’ouvrabilité pour le consommateur peut devenir limitante avant l’arrachement, et un bouchon peut être serré tout en fuyant à cause d’un joint, d’une portée ou d’une finition défectueux.
Comment mesurer le couple d’un bouchon de flacon ?
ASTM D2063/D2063M traite du maintien du couple des systèmes récipient/fermeture appariés à filetage continu avec un équipement manuel. ASTM D7860 couvre la mesure automatisée par capteur sous rotation définie. ASTM D3474 porte sur l’étalonnage et l’utilisation des couplemètres pour emballages. Les anciennes spécifications citent souvent ASTM D3198 pour les couples de vissage et de dévissage ; ASTM indique que cette méthode a été retirée en 2016. Les contrats doivent donc préciser l’édition requise ou la remplacer par une procédure actuelle convenue.
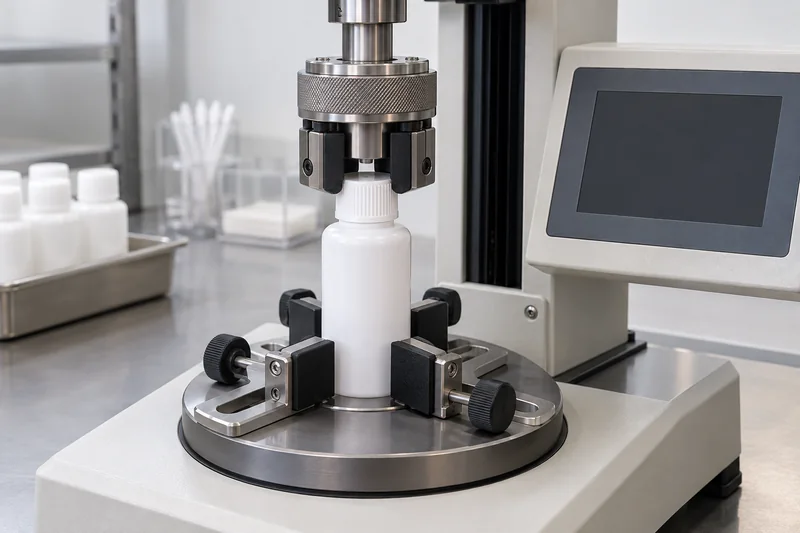
Procédure répétable de mesure du couple de dévissage
- Consigner l’identité de l’échantillon. Noter les références du flacon, du bouchon et du joint ; les matériaux ; la finition ; le moule ou l’empreinte si disponibles ; les lots de composants ; le contenu ; la tête de bouchage ; et la présence d’un opercule à induction ou d’une bague d’inviolabilité.
- Définir l’état de l’échantillon. Préciser si les emballages sont secs ou remplis, debout ou stockés couchés, et si du produit est présent sur la portée ou les filets. Consigner l’heure du remplissage et du bouchage.
- Fixer l’intervalle d’essai et l’environnement. Les mesures immédiates, à 30 minutes, à 24 heures et après vieillissement ne sont pas interchangeables. Consigner la durée de conditionnement, la température et toute exposition environnementale.
- Vérifier l’appareil. Utiliser un appareil étalonné dans sa plage de mesure, les bonnes unités, une vérification du zéro et un montage adapté. Une lecture près des extrémités de la plage peut être moins pertinente qu’une mesure avec un capteur correctement dimensionné.
- Centrer et immobiliser le flacon. Serrer le corps suffisamment pour empêcher son mouvement, mais sans déformer un flacon à paroi mince ni modifier la géométrie du col.
- Saisir la fermeture bien dans l’axe. Éviter le glissement de la main, les efforts hors axe ou le contact du montage avec la bague d’inviolabilité, sauf si la méthode le prévoit.
- Ouvrir d’un mouvement régulier et défini. En essai manuel, maîtriser la technique et le sens de rotation de l’opérateur. En essai motorisé, spécifier la vitesse de rotation et toute charge axiale. Enregistrer l’événement recherché, généralement le premier mouvement pour T1, et non simplement le pic le plus élevé affiché.
- Examiner après l’essai. Noter le glissement du bouchon, le mouvement du flacon, le vissage de travers, les ponts endommagés, l’adhérence du joint, les filets mouillés ou une résistance anormale. Invalider et répéter tout essai compromis par le montage ou la technique.
Pour les études de couple de vissage, utiliser un applicateur contrôlé ou une tête de vissage pour appliquer des couples connus, puis mesurer le couple d’ouverture aux intervalles convenus. Une boucheuse de production peut réguler le courant d’embrayage, la pression du mandrin, la vitesse des courroies, la charge de tête ou le profil du servomoteur plutôt que mesurer directement le couple transmis à l’emballage. La corrélation en production doit être démontrée, et non supposée.
Quelles données faut-il rapporter ?
Un rapport exploitable pour décider comprend la méthode et sa révision ; l’identification, la plage et le statut d’étalonnage de l’appareil ; les unités ; le montage ; la vitesse ou la technique manuelle ; la charge axiale éventuelle ; l’effectif ; les références/lots des flacons et fermetures ; la formule ; la méthode et la cible de vissage ; le temps écoulé ; le conditionnement ; les résultats individuels ; moyenne, étendue et écart-type ; les observations anormales ; les critères d’acceptation ; les défaillances ; et l’autorisation. Pour les fermetures inviolables, conserver la courbe couple-angle lorsqu’elle est nécessaire pour distinguer T1 de T2.
Essais de couple manuels, motorisés et en ligne
| Mode de transport | Avantages | Limites | Contextes les plus adaptés |
|---|---|---|---|
| Couplemètre manuel numérique ou à cadran | Faible coût, rapidité, représentatif de l’ouverture à la main, pratique pour le contrôle qualité en bord de ligne. | La vitesse, la prise et la sélection du pic par l’opérateur ajoutent de la variabilité. | Contrôles de routine après la qualification des opérateurs et l'analyse de la répétabilité et de la reproductibilité des jauges. |
| Appareil motorisé | Maîtrise la vitesse, enregistre les données couple-angle et distingue les événements de façon plus constante. | Coût supérieur ; le montage et la méthode programmée doivent toujours être validés. | Développement, investigations, analyse des événements TE/CRC et contrôle qualité de haute précision. |
| Système automatisé / en ligne | Fréquence d’échantillonnage élevée, manipulations réduites, données de tendance par tête ou voie. | Investissement, intégration et corrélation des méthodes nécessaires ; l’ouverture destructive peut retirer du produit. | Lignes à grande vitesse et procédés nécessitant un retour rapide de maîtrise statistique des procédés (SPC). |
Les valeurs manuelles et automatisées peuvent différer en raison de la vitesse, de la prise et de la détection des événements. Silgan recommande une étude de répétabilité et de reproductibilité du moyen de mesure lorsqu’un dispositif d’ouverture automatisé remplace l’ouverture à la main pour une plage manuelle publiée. Considérer cette évolution comme un changement de système de mesure et corréler les deux méthodes avant de modifier les limites d’acceptation.
Influence des matériaux du flacon, du bouchon et du joint sur le couple
Le matériau influe sur le frottement, la rigidité, la stabilité dimensionnelle, le fluage, la reprise élastique du joint et la sensibilité à la température. Toutefois, « le PET nécessite X » ou « le verre nécessite Y » est trop simpliste. La résine de la fermeture et la conception de l’étanchéité influencent souvent le maintien du couple autant que la résine du flacon.
| Matériau / système | Comportement influant sur le couple | Mesure de maîtrise pratique |
|---|---|---|
| Flacon en verre | Rigide et dimensionnellement stable, mais les variations de finition, lignes de joint, éclats et traitements de surface peuvent influer sur l’engagement et le frottement. Un effort excessif peut endommager une finition défectueuse ou inadaptée. | Examiner la portée et la finition ; suivre la recommandation du fabricant de fermeture pour le verre ; ne jamais compenser un verre ébréché par davantage de couple. |
| Flacon PET | Col relativement rigide, mais la chaleur, la charge axiale, l’allègement et les contraintes peuvent modifier sa géométrie. Le plastique reste sujet à la relaxation dans le temps. | Tester après remplissage, refroidissement et conditionnement thermique ; surveiller les dimensions de finition et la déformation sous charge axiale. |
| Flacon en HDPE / LDPE | Plus souple ; le serrage du corps, l’ovalisation du col, le retrait au moulage et le fluage peuvent influer sur les mesures et la charge du joint. | Utiliser des montages non déformants, un échantillonnage par empreinte et des contrôles après vieillissement ; ne pas reprendre telle quelle une plage établie pour le PET. |
| Fermeture en PP ou PE | La rigidité de la résine, le coefficient de frottement, la conception des parois, les pigments et la transformation influencent la réponse des filets et la relaxation. | Approuver la résine exacte de la fermeture et son fournisseur ; requalifier les changements de matériau, colorant, outillage ou allègement. |
| Fermeture avec joint de fond | Le joint se comprime et épouse la surface ; déformation rémanente en compression, reprise élastique, adhérence et gonflement chimique peuvent modifier le couple de dévissage. | Spécifier la composition et l’épaisseur du joint ; tester après attente, exposition à la chaleur et contact avec la formule. |
| Étanchéité sans joint rapporté par obturateur, alésage ou lèvre « crab-claw » | L’étanchéité dépend directement de la géométrie moulée, de l’interférence et de la reprise élastique du matériau, plutôt que d’un joint distinct. | Maîtriser les dimensions de l’alésage/de la portée et le dispositif d’étanchéité ; valider l’absence de fuite selon la température et le vieillissement. |
| Fermeture métallique | Les formats à ergots, twist-off et à sertissage roulé combinent déformation du métal, joint/composé d’étanchéité, vide et effets de la finition du verre ; un simple tableau pour bouchons plastiques vissés ne convient pas. | Utiliser les réglages de positionnement/sécurité, de galets ou de patins de fermeture propres au modèle, ainsi que les contrôles de vide lorsque pertinents. |
Le produit rempli modifie lui aussi l’interface. Tensioactifs, huiles ou silicones sur les filets peuvent lubrifier et réduire le frottement au vissage ; la formule séchée peut accroître la résistance ; les solvants peuvent faire gonfler un joint ou attaquer un revêtement ; une température élevée peut accélérer la relaxation. Intégrer les contrôles de couple aux essais de compatibilité formule–emballage, et pas seulement aux contrôles de composants vides et propres.
Couple des bouchons selon le type de fermeture
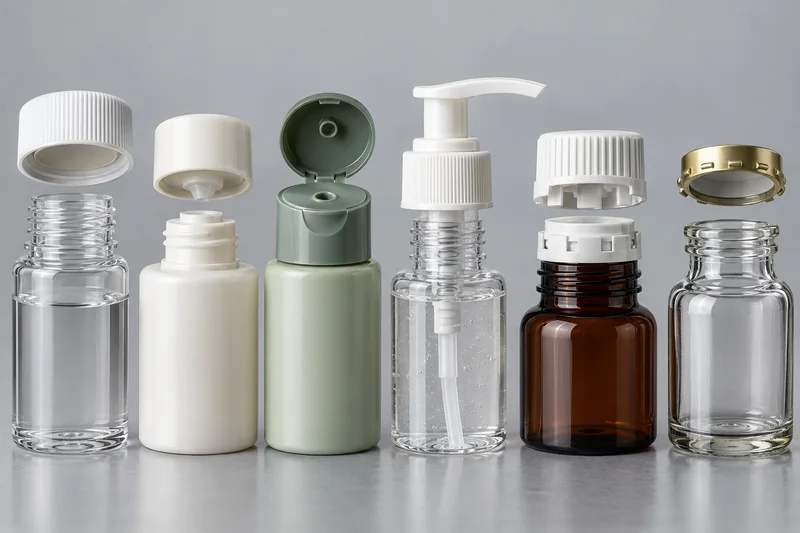
| Fermeture | Atouts | Risques liés au couple | Produits courants |
|---|---|---|---|
| Bouchon à filetage continu avec joint de fond | Étanchéité adaptable et large choix de compatibilités chimiques. | Compression/relaxation du joint, adhérence, contamination. | Lotions, shampoings, huiles, poudres et produits de soin. |
| Bouchon sans joint rapporté avec obturateur ou étanchéité dans l’alésage | Moins de composants et conception monomatériau possible. | Interférence dimensionnelle, relaxation des contraintes, dommages à la finition. | Shampoing, lotion tonique et soins aqueux compatibles. |
| Bouchon à clapet / disc-top | Distribution pratique et maîtrisée. | La base filetée peut être insuffisamment ou excessivement serrée ; le fonctionnement de la charnière/du couvercle fait l’objet d’un essai distinct. | Shampoing, après-shampoing, gel douche et lotion. |
| Bague de pompe ou de pulvérisateur | Distribution du produit et assemblage fileté refermable. | La bague peut tourner alors que l’actionneur est verrouillé ; un effort d’assemblage excessif peut endommager le joint, l’évent et le mécanisme de pompe. | Emballages en flacon pour lotion, savon liquide pour les mains, sérum et brume fine. |
| Fermeture de sécurité enfant | Mécanisme limitant l’accès aux produits dangereux concernés. | Nécessite une charge axiale et une séquence d’ouverture définies ; le couple seul ne démontre ni la résistance à l’ouverture par les enfants ni l’utilisabilité par les adultes. | Produits ménagers, pharmaceutiques et certains produits chimiques soumis à réglementation ou à évaluation des risques. |
| Fermeture métallique à ergots / twist-off | Fermeture rapide par rotation partielle avec composé d’étanchéité. | Le vide, le traitement du verre, la sécurité des ergots et le composé influent sur l’ouverture ; la rotation seule ne constitue pas tout le plan de contrôle. | Pots pour aliments, boissons et applications spécifiques. |
| Fermeture clipsée ou sertie | Assemblage rapide ou finition haut de gamme peu saillante. | Le couple de vissage ordinaire ne s’applique pas ; utiliser la force d’arrachement, la force de clipsage, le diamètre/la hauteur de sertissage ou des essais d’ouverture propres au format. | Surcaps, certains cosmétiques et pompes de parfum serties. |
Comment le produit et son usage modifient la spécification
- Shampoings, gels douche et produits tensioactifs : le produit sur la finition peut réduire le frottement au bouchage, puis sécher et accroître la résistance. Inclure des sollicitations sur filets mouillés et emballages remplis lorsque ces situations sont prévisibles.
- Lotions et crèmes : les pompes et bouchons disc-top nécessitent des essais de couple de bague et de distribution. Une viscosité élevée ne justifie pas un couple de bague supérieur ; le contact du joint et la mise à l’air de la pompe doivent être corrects.
- Huiles, huiles essentielles et formules riches en solvants : évaluer la compatibilité des joints/élastomères, le gonflement, la fissuration sous contrainte et la lubrification. Un essai à sec ou à l’eau ne permet pas d’approuver l’emballage final.
- Sprays à base d’alcool : tester les pertes par évaporation, la compatibilité du joint et de l’actionneur, le desserrage de la fermeture et la résistance de la décoration après contact avec la formule.
- Produits remplis à chaud ou tièdes : mesurer après le cycle complet de remplissage, bouchage et refroidissement. Dilatation thermique, ramollissement du flacon et comportement du joint peuvent rendre trompeuses les données sur emballage vide à température ambiante.
- Distribution e-commerce et export : associer le couple résiduel aux essais de vibrations, de chute, d’altitude/de pression réduite et de températures du trajet selon les risques. Le carton d’expédition final et l’orientation des emballages comptent.
Le couple n’est qu’une ligne d’une matrice de qualification plus large. Utiliser un plan complet d’essais des flacons cosmétiques pour relier ajustement, couple, étanchéité, distribution du produit, compatibilité et tenue à la distribution.
Comment température, pression, temps et transport modifient l’étanchéité
Une plage de couple approuvée immédiatement sur paillasse à température ambiante peut échouer après remplissage ou expédition. Les conditions environnementales modifient simultanément plusieurs aspects de l’emballage ; conserver donc des témoins et comparer le couple, l’emplacement des fuites, la variation de masse et l’état des composants, et pas uniquement le couple.
- Chaleur : les fermetures plastiques, les joints et les cols souples peuvent se relaxer ou se déformer ; la formule et l’air emprisonné dans l’espace de tête se dilatent ; un produit chaud ou tiède peut réduire la rigidité du flacon pendant le bouchage. Appliquer et mesurer à des étapes définies du procédé, puis répéter après refroidissement et conditionnement à chaud.
- Froid : les matériaux et joints élastomères peuvent se rigidifier tandis que la viscosité de la formule augmente. Cela peut modifier le couple d’ouverture mesuré et révéler une rupture fragile ou une mauvaise adaptation du joint. Comparer dans des conditions de retour définies ainsi que dans les conditions prévues d’utilisation au froid lorsque pertinent.
- Pression extérieure réduite ou altitude : la différence de pression entre l’intérieur et l’extérieur de l’emballage fermé peut pousser liquide ou vapeur à travers une étanchéité insuffisante. Espace de tête, température de remplissage, volatilité de la formule et souplesse de l’emballage comptent tous ; un résultat de couple ne prédit pas à lui seul cette différence de pression.
- Vibrations et chocs : les mouvements répétés peuvent favoriser le desserrage du bouchon, le déverrouillage de la pompe, le déplacement des filets ou les projections sur l’interface d’étanchéité. Repérer la position du bouchon et mesurer le couple résiduel avant et après une séquence de distribution avec le carton et l’orientation définitifs.
- Temps : relaxation des contraintes du polymère, déformation rémanente du joint, absorption de la formule et évaporation peuvent modifier le couple résiduel comme l’étanchéité. Définir des contrôles immédiats, différés et après vieillissement au lieu de comparer des échantillons dont le temps d’attente est inconnu.
- Humidité : son importance dépend du joint, des matériaux à support papier, du carton et du produit. Ne pas supposer qu’elle modifie tous les bouchons plastiques ; l’intégrer lorsque les matériaux ou le trajet de distribution présentent un risque crédible lié à l’humidité.
Protéger l’emballage fini en maîtrisant la propreté des surfaces d’étanchéité, le remplissage/l’espace de tête, l’alignement de la boucheuse, les limites de vissage et la traçabilité des composants. Un joint de fond, un opercule à induction, un obturateur, un dispositif d’inviolabilité, un surcap, un clip de verrouillage ou un calage dans le carton peut apporter une protection utile selon le cas, mais chacun exige ses propres contrôles de procédé. L’emballage secondaire ne doit pas servir à justifier un emballage primaire qui fuit dans ses conditions approuvées.
Comment déterminer les couples minimal, cible et maximal
- Définir le système. Figer le flacon, la fermeture, la finition, le joint de fond/d’étanchéité, les matériaux des composants, la formule, le remplissage, la boucheuse, le trajet de distribution et l’exigence d’ouverture par le consommateur.
- Choisir les niveaux d’essai. Utiliser la recommandation technique actuelle du fournisseur de fermeture et les règles fondées sur le diamètre uniquement pour encadrer plusieurs réglages de vissage contrôlés. Inclure les empreintes de moulage et lots de matériaux pertinents.
- Établir la limite basse. Identifier le couple appliqué le plus faible qui assure une mise en place correcte et réussit les essais d’étanchéité sur emballage rempli, de compatibilité de formule et de distribution après la période de conditionnement définie. Ajouter une marge de procédé justifiée au lieu de déclarer minimum le premier échantillon conforme.
- Établir la limite haute. Identifier le début du saut de filet, de la déformation de la finition, de l’endommagement du joint, de la dégradation de la pompe ou d’un effort d’ouverture inacceptable pour le consommateur. Les essais destructifs d’arrachement relèvent du développement, pas du contrôle courant des unités commercialisables.
- Choisir une cible de fonctionnement centrée. La plage de production doit tenir entre les limites validées en tenant compte des variations des têtes de bouchage, des composants et de la mesure. Si aucune plage pratique ne subsiste, revoir le système flacon–fermeture–joint.
- Corréler et surveiller. Relier les réglages de la boucheuse aux mesures immédiates et différées sur l’emballage, puis suivre les tendances par tête, empreinte, lot et période. Revalider après tout changement maîtrisé susceptible de modifier le frottement, les dimensions ou le comportement du joint.
Problèmes de couple des bouchons : causes et actions correctives
| Symptôme | Causes probables | Prochains contrôles recommandés | À éviter |
|---|---|---|---|
| Fuite malgré un couple « correct » | Portée endommagée, mauvaise finition, vissage de travers, joint de fond plié/absent, joint ou étanchéité d’alésage inadapté, joint du flacon, attaque par la formule. | Examiner les traces de contact du joint et la finition ; croiser composants suspects et conformes ; réaliser les essais appropriés décrits dans les méthodes de contrôle d’étanchéité des flacons cosmétiques. | Augmenter le couple jusqu’à disparition du symptôme. |
| Faible couple de dévissage | Vissage insuffisant, rotation du flacon, tête/mandrin usé, relaxation, emballage chaud, lubrifiant ou produit sur les filets, mauvais joint de fond. | Comparer les résultats immédiats et après attente ; séparer par tête de bouchage et lot de composants ; contrôler hauteur/positionnement du bouchon et propreté de la finition. | Supposer que toute valeur faible entraînera une fuite. |
| Couple de dévissage élevé | Vissage excessif, charge excessive de la boucheuse, vissage de travers, adhérence du joint, produit séché, finition déformée ou essai à basse température. | Examiner les filets et le joint ; revoir la courbe couple-angle ; comparer les témoins secs/remplis à température définie. | Réduire le couple avant de confirmer l’étanchéité au réglage inférieur. |
| Forte dispersion des résultats | Temps d’attente variables, mouvement de l’opérateur, montage glissant, ovalisation du flacon, différences d’empreintes, usure des têtes, variation des bouchons/joints. | Évaluer la répétabilité et la reproductibilité (R&R) ; normaliser les temps de cycle ; établir des graphiques par opérateur, par cavité et par tête de bouchage ; vérifier la plage de mesure et l'étalonnage de l'appareil de test. | Masquer par une moyenne des causes spéciales identifiables. |
| Desserrage du bouchon pendant l’expédition | Faible couple résiduel, vibrations, mauvais appariement des filets, frottement insuffisant du joint, compression/rebond ou cycles thermiques. | Repérer la position bouchon/flacon ; mesurer avant et après distribution ; vérifier la finition et le joint ; évaluer les dispositifs de maintien secondaires. | Se fier à un seul essai statique d’étanchéité en position verticale. |
| Arrachement des filets ou bouchon tournant dans le vide | Couple excessif, finitions incompatibles, engagement insuffisant, filets minces/déformés, composant surchauffé. | Confirmer les plans et l’engagement ; mesurer le couple destructif d’arrachement sur des échantillons contrôlés ; calculer la marge de conception. | Libérer des filetages arrachés ou ayant partiellement sauté parce que le bouchon semble en place. |
| Rotation ou fuite de la bague de pompe | Couple de bague insuffisant, incompatibilité joint/portée, hauteur de col incorrecte, lubrification par le produit, prise sur l’actionneur pour serrer. | Saisir correctement la bague ; examiner la compression du joint et l’évent ; tester la manipulation verrouillée/déverrouillée et la distribution. | Juger l’assemblage uniquement sur le débit de la pompe. |
Plan pratique de contrôle qualité du couple des bouchons
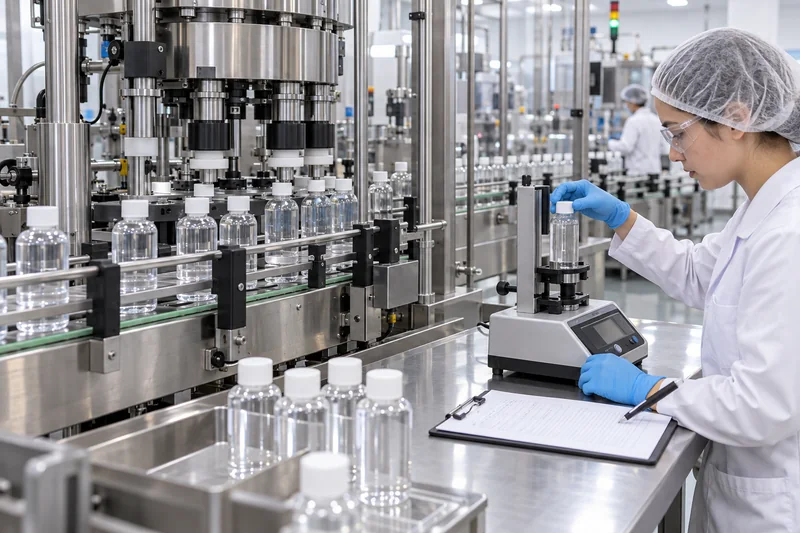
- Lors du réglage de ligne : vérifier les références des composants, l’appariement des finitions, l’outillage de bouchage, l’état du capteur/de l’appareil, la cible et les résultats de chaque tête. Contrôler la mise en place, la hauteur du bouchon ou son positionnement selon le cas.
- Au démarrage et après arrêt/changement de série : prélever des échantillons de chaque tête ou voie lorsque la traçabilité le permet. Tester à l’intervalle immédiat défini et conserver un second jeu pour la mesure après le délai spécifié.
- Pendant la production : échantillonner à une fréquence fondée sur le risque et après bourrage, réglage, changement de lot de composants ou tendance anormale. Tracer les résultats plutôt que consigner uniquement conforme/non conforme.
- À la libération : associer le couple aux contrôles visuels, de hauteur/positionnement du bouchon, d’étanchéité et de fonctionnement. Un couple dans les limites ne peut pas annuler un défaut critique d’étanchéité.
- Lors de la validation et de la maîtrise des changements : répéter les contrôles de vieillissement sur emballage rempli, de compatibilité et de distribution après modification du flacon, du bouchon, du joint, de la résine, du colorant, de l’outillage, de la boucheuse, de la température de remplissage, de la formule ou du conditionnement d’expédition.
Définir un plan de réaction avant le démarrage : bloquer la période concernée, identifier le dernier contrôle conforme connu, isoler par tête ou lot, corriger la cause spéciale, recontrôler et documenter la décision. Éviter de modifier sans cesse le réglage de la boucheuse en réaction à des lectures individuelles bruitées ; confirmer d’abord le système de mesure et la tendance.
Que doivent inclure les acheteurs dans une spécification flacon-bouchon ?
Demander des preuves identifiant le système complet, et non un tableau générique de bouchons. Une spécification d’achat ou de qualification utile comprend :
- les plans du flacon et de la fermeture, leurs indices de révision et la désignation complète de la finition de col ;
- les matériaux du flacon, du bouchon, du joint de fond/d’étanchéité et du dispositif d’étanchéité, y compris les grades de résine/colorant approuvés ;
- la plage de vissage recommandée par le fournisseur et sa justification propre à l’emballage ;
- l’événement de couple d’ouverture défini, les unités, l’appareil/la méthode, l’intervalle, le conditionnement et la plage d’acceptation ;
- les preuves d’essais destructifs d’arrachement/de saut de filet ou une autre justification de la limite haute au développement ;
- les critères d’acceptation de compatibilité avec le produit rempli, d’étanchéité, de distribution du produit et de transport ;
- l’échantillonnage par empreinte pertinente, lot de composants et tête de bouchage ;
- les exigences d’étalonnage, de données brutes, de traçabilité, d’échantillons conservés et de notification des changements ;
- les preuves propres au marché en matière de CRC, d’inviolabilité, de transport ou de marchandises dangereuses, selon le cas.
Pour demander un devis, fournir la famille de formule, la viscosité, la teneur en solvants/huile/alcool, la température de remplissage, la finition de col, le type de fermeture, l’opercule à induction ou le joint, le marché, le trajet de distribution et la cadence de ligne prévue. Si vous développez ensemble un flacon cosmétique et sa fermeture, transmettez à Boyu votre cahier des charges du flacon, de la fermeture et de la formule afin d’adapter les échantillons et le plan d’essais à l’application réelle.
Questions fréquentes
Le couple de vissage est-il identique au couple de dévissage ?
Non. Le couple de vissage est l’effort rotatif appliqué pour serrer une fermeture. Le couple de dévissage est la résistance à l’ouverture mesurée ensuite. Relaxation des matériaux, compression du joint, frottement, température, contact produit et temps écoulé impliquent qu’une corrélation ne peut être établie que par une étude propre à l’emballage.
Quelle formule permet de recommander le couple d’un bouchon ?
Une règle courante de présélection est : couple de vissage en lbf·in ≈ diamètre de la fermeture en mm ÷ 2. Ce n’est ni une formule universelle ni une norme d’acceptation. L’utiliser pour choisir les premiers niveaux d’essai, puis valider un minimum/une cible/un maximum pour l’emballage exact.
Combien de temps attendre avant de mesurer le couple de dévissage ?
Utiliser l’intervalle indiqué dans la spécification approuvée. Les mesures immédiates aident à maîtriser le bouchage ; une mesure ultérieure définie, souvent après plusieurs heures ou 24 heures dans les protocoles d’entreprise, indique le couple d’ouverture résiduel. L’intervalle exact doit être validé et rapporté ; ne pas regrouper des résultats obtenus à des intervalles différents.
Un couple supérieur empêche-t-il toujours les fuites ?
Non. Un couple excessif peut arracher les filets, déformer une finition plastique, endommager un joint ou rendre l’ouverture difficile. Une fuite peut provenir d’une mauvaise finition, d’une portée endommagée, d’un joint absent/plié, d’une incompatibilité du joint, d’un défaut du flacon ou d’une attaque par la formule. Diagnostiquer l’interface plutôt que serrer aveuglément.
Peut-on utiliser le même couple pour des flacons en verre et en plastique ?
Pas automatiquement. Verre et plastiques diffèrent par leur rigidité, leurs variations dimensionnelles, leurs traitements de surface, leur fluage et leurs modes d’endommagement. Les tableaux publiés donnent souvent des plages initiales différentes, et la conception fermeture/joint peut prédominer. Approuver séparément chaque combinaison flacon–fermeture.
Une clé dynamométrique manuelle peut-elle remplacer un couplemètre pour bouchons ?
Une clé étalonnée adaptée peut servir au vissage contrôlé ou à certaines méthodes manuelles, mais un montage de maintien du flacon et un adaptateur de bouchon approprié sont nécessaires pour la répétabilité. Un appareil de paillasse convient généralement mieux au contrôle qualité de l’ouverture, car il immobilise le flacon et saisit les pics. Quel que soit l’équipement, il doit être utilisé dans sa plage et figurer dans la méthode approuvée.
Un bouchon de sécurité enfant est-il conforme si son couple est dans la plage ?
Non. Le couple et la charge axiale sont des paramètres techniques pertinents, mais la résistance à l’ouverture par les enfants et l’accessibilité aux adultes nécessitent la conception d’emballage et le protocole d’essai applicables. Ne pas déduire une conformité légale ou une performance d’un simple contrôle de couple.
Besoin d’un flacon cosmétique et d’une fermeture adaptés à la maîtrise du couple ?
Boyu Packaging peut coordonner finition du flacon, bouchon ou pompe, joint d’étanchéité/de fond, décoration, échantillons et inspection de production comme un système d’emballage unique. Présentez le profil de votre formule, votre procédé de remplissage, votre concept de fermeture, le marché visé et la quantité pour obtenir une recommandation adaptée au projet.
Échangez avec Boyu Packaging sur votre projet de flacon et de fermeture
Sources
- ASTM International — D2063/D2063M-24, maintien du couple des fermetures à filetage continu avec équipement manuel
- ASTM International — D7860-14(2022), essais automatisés de maintien du couple
- ASTM International — D3474-23, étalonnage et utilisation des couplemètres dans l’emballage
- ASTM International — historique de D3198 (retirée en 2016)
- Silgan Closures — Contrôles qualité des fermetures plastiques, bulletin d’assistance technique 014
- Silgan Closures — Glossaire des termes courants des fermetures en plastique, acier et aluminium
- Industrial Physics — Guide des essais de couple
- Mecmesin — essais motorisés du couple des fermetures et variabilité liée à l’opérateur
- O.Berk — Couple de vissage des flacons et fermetures
- International Labmate — Tableaux de couple pour bouchons vissés



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch