














Результат проекта: В пятницу, 18 сентября 2026 года, компания «Бою Паккиджинг» выполнила и отгрузила сложный заказ на изготовление стеклянных флаконов-диффузоров по индивидуальному заказу для японского клиента. Производство бутылок весом 420 г требовало тщательного контроля на этапе изготовления необработанного стекла, а также нанесения краски распылением и трафаретной печати. Поскольку любой дефект, обнаруженный на ранних этапах, мог привести к значительным дополнительным затратам после нанесения декоративных элементов, компания Boyu назначила одного инспектора по качеству, который контролировал выполнение заказа на всех этапах — от производства необработанных бутылок до финишной обработки, окончательной упаковки и сдачи на отгрузку.
В данном примере из практики приводятся факты, предоставленные в рамках данного проекта. Название заказчика, количество заказа, производственная мощность, числовые допуски и результаты контроля являются конфиденциальной информацией или не были предоставлены, поэтому они не указываются.
Для брендов, выпускающих ароматы для дома, и закупщиков упаковки главный вывод прост: производство бутылки с обильным декором следует рассматривать как единый процесс, а не как три отдельных заказа — на стекло, окраску и печать.
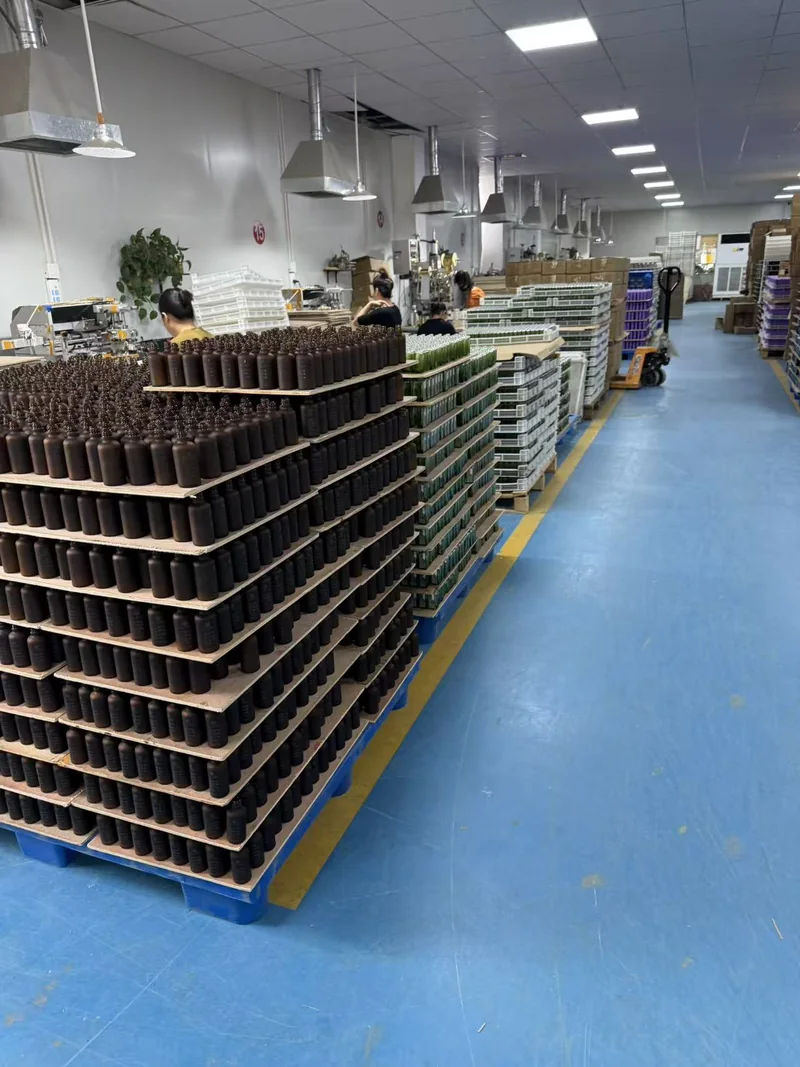
Краткое описание проекта: бутылка с диффузором и обильным декором для японского рынка
Японский заказчик заказал стеклянную бутылочку для аромадиффузора с целевой массой 420 г, с последующим нанесением краски распылением и прямой трафаретной печатью. Такое сочетание усложнило процесс контроля качества: бутылочка сначала должна была соответствовать согласованным требованиям к необработанному стеклу, затем — быть пригодной для нанесения покрытия, далее — обеспечивать стабильную поверхность для печати и, наконец, выдерживать погрузочно-разгрузочные работы и экспортную упаковку без косметических повреждений.
| Элемент проекта | Подтвержденное требование | Почему это было важно |
|---|---|---|
| Рынок потребителей | Япония | Покупатель предъявил высокие требования к эстетическому качеству и потребовал тщательного выполнения работ на каждом этапе. |
| Флакон | Стеклянная бутылка-диффузор объемом 420 г | Тяжелая бутылка делает особенно важными такие этапы, как стабильное формование, контроль массы, распределение стекла, отжиг и бережное обращение. |
| Декоративная отделка | Окраска распылителем и трафаретная печать | Печать наносится на подготовленную декоративную поверхность, поэтому эти две операции должны функционировать как единая отлаженная система. |
| Контроль заказов | За выполнением заказа следил один специалист по контролю качества | Право собственности оставалось непрерывным на протяжении всего процесса — от самой пустой бутылки до последующего декорирования и упаковки. |
| Завершение | Изготовлено, упаковано и отправлено 18 сентября 2026 года | Заказ был отправлен на отгрузку только после завершения контролируемого производственного цикла. |
Покупатели, которым необходима информация о проектировании в сфере разведки и добычи, могут ознакомиться с подробным руководством компании «Бою» по процесс производства промышленных стеклянных бутылок. В данном примере из практики основное внимание уделяется тому, как осуществлялся контроль за выполнением одного заказа, а не повторению всего руководства по производству.
Почему производство бутылок весом 420 г требует строгого контроля качества
Более тяжёлая бутылка не обязательно означает, что она прочнее или лучше. Важно понять, в каком месте стекло утолщается и соответствует ли бутылка заданной геометрии во всех точках. Капля расплавленного стекла должна содержать достаточно материала для изготовления бутылки требуемой формы, а в процессе формования этот материал должен равномерно распределяться по дну, корпусу, плечам и горлышку. Средний показатель веса не может выявить локальные участки с тонким стеклом или нестабильное дно.
Масса также влияет на тепловые процессы. Толстое дно и более тонкие стенки охлаждаются с разной скоростью. Поэтому стекло для тары после формования проходит контролируемый цикл отжига, чтобы снять остаточные напряжения без деформации бутылки. Правильный цикл подбирается с учётом конкретного стекла, массы, геометрии и условий линии; не существует универсальных значений температуры или настроек конвейера, которые можно было бы без изменений применять ко всем заказам на бутылки весом 420 г.
В рамках данного проекта требование по весу в 420 г повысило значимость четырёх взаимосвязанных проверок:
- Массовая стабильность: Бутылка должна соответствовать оговоренным проектным требованиям, а не просто выглядеть массивной.
- Распределение материалов: Основание, корпус и плечи должны иметь достаточно однородную форму, чтобы соответствовать функциональным и эстетическим требованиям.
- Геометрия и управляемость: Бутылка должна стоять ровно, подходить к любой указанной системе укупорки и проходить процесс декорирования без нестабильного контакта.
- Приемка поверхности: Недекорированное стекло должно быть достаточно качественным для нанесения цветного покрытия; покраска может изменить внешний вид, но не является допустимым способом устранения трещин, сколов, повреждений от камней, заметных швов или несоответствия размерам.
Именно поэтому заказ не передавался от одного отдела к другому в виде анонимной партии. Ответственный за контроль качества, чьё имя было указано, отслеживал ход выполнения и обеспечивал доступность утверждённых требований на каждом этапе передачи.
Технологический процесс производства от чистого стекла до готовой бутылки
В рамках проекта использовался подход «этап-контроль»: проблему необходимо было выявить до того, как следующий этап процесса, создающий добавленную стоимость, сделал бы её устранение более сложным и дорогостоящим. Утвержденные заказчиком требования оставались ориентиром на всех этапах — от производства «голых» бутылок до последующей обработки.
| Контрольные ворота | Основной вопрос | Типичные документы, которые покупатель должен потребовать | Риск в случае пропуска |
|---|---|---|---|
| 1. Завершение разработки спецификации | Что именно считается приемлемым? | Утвержденный чертеж, требования к весу, контрольные образцы, эталон цвета, графический макет и инструкции по упаковке. | Разные отделы оценивают одну и ту же бутылку по разным критериям. |
| 2. Выпуск в открытой таре | Подходит ли стекло без декора для декорирования? | Идентификационные данные партии, данные о размерах и внешнем виде, данные о массе бутылок, а также статус выпуска в соответствии с согласованным планом. | После отделки дефекты стекла становятся незаметными или их устранение обходится дороже. |
| 3. Утверждение покрытия | Является ли окрашенная поверхность однородной и готовой к печати? | Утвержденный физический образец цвета, сравнение степени покрытия и внешнего вида, подтверждение отверждения/адгезии, соответствующее данной системе покрытия. | Смещение цвета, неравномерное нанесение краски, потеки, загрязнения или плохая адгезия печати. |
| 4. Разрешение на трафаретную печать | Правильно ли нанесена и достаточно ли прочна графическая композиция на бутылке с покрытием? | Утверждение образца с отделкой, проверка расположения и ориентации, проверка полноты печати и соответствия сопротивления требованиям проекта. | Неправильная регистрация, слабая непрозрачность, отсутствие деталей или утрата орнамента при обращении. |
| 5. Окончательное разрешение на упаковку | Защита при экспорте распространяется только на бутылки, соответствующие требованиям? | Протокол окончательной проверки, сверка количества, статус отделения, конфигурация упаковки и идентификационные данные отгрузки. | Неоднозначный статус, повреждения от трения, поломка или невозможность отслеживания отправления. |
В таблице проводится разграничение между надлежащей практикой контроля и нераскрытыми данными по проекту. В ней не утверждается, что компания «Бою» использовала для данного заказа конкретный показатель допустимого уровня качества (AQL), допуск или лабораторный метод. Эти значения должны быть указаны в плане контроля, утвержденном заказчиком, и должны соответствовать реальному риску, связанному с продукцией.
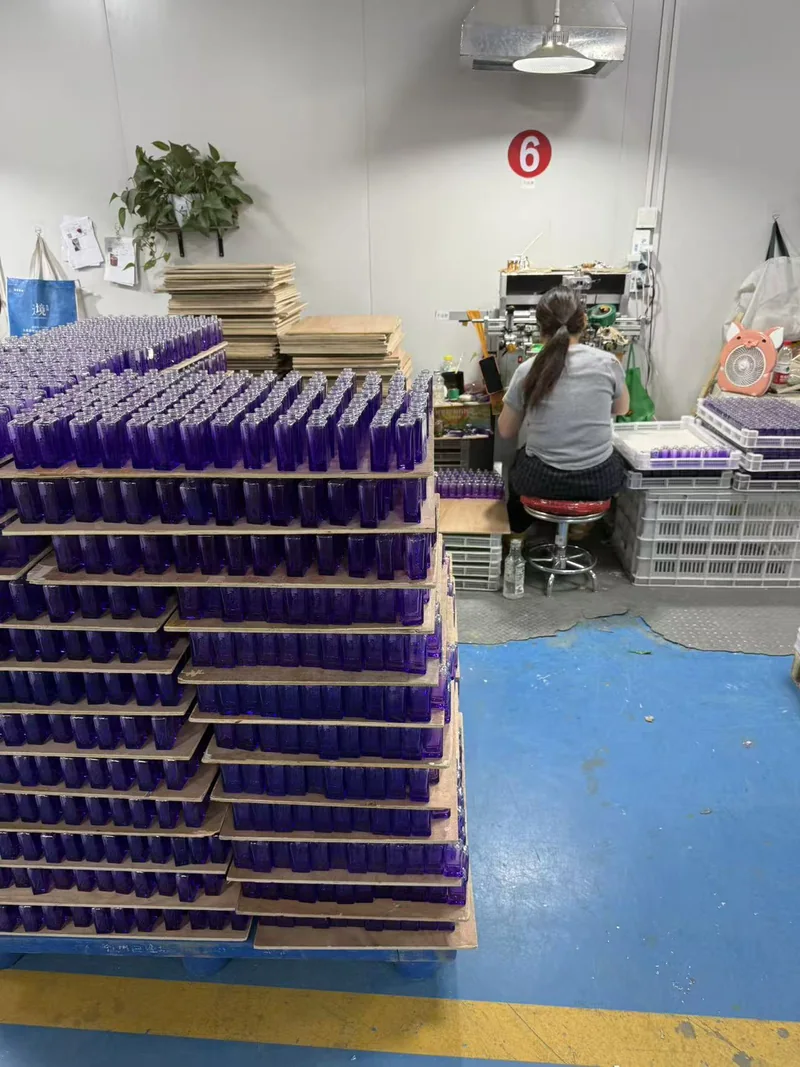
Почему необходимо было осуществлять совместный контроль за аэрографией и трафаретной печатью
При окраске распылением цвет, блеск и степень непрозрачности изменяются за счет нанесения декоративной пленки на внешнюю поверхность стекла. Затем с помощью трафаретной печати на бутылку наносится изображение, предоставленное заказчиком. При нанесении печати на окрашенную поверхность качество результата зависит не только от краски и печатного оборудования, но и от состояния, степени отверждения и чистоты нижнего слоя покрытия.
Контроль качества покраски: внешний вид зависит от подготовки поверхности
Непокрытая бутылка должна быть чистой и подходить для выбранной системы нанесения покрытия. Пыль, масло, следы от прикосновений или несовместимая обработка поверхности могут привести к локальным проблемам с адгезией или внешним видом. В ходе нанесения покрытия к значимым визуальным проверкам относятся: соответствие цвета физическому эталону, равномерность нанесения, степень блеска или матовости, четкость краев, а также отсутствие потеков, участков с тонким слоем, застрявших частиц или следов от соприкосновения.
Одного только цифрового значения цвета недостаточно. Прозрачность стекла, толщина покрытия, форма бутылки и освещение — все эти факторы влияют на восприятие цвета. Поэтому наиболее полезным ориентиром для производства служит физический образец бутылки, прошедший утверждение. В тех случаях, когда предполагаемая формула рассеивателя, процесс очистки или действия потребителя могут привести к контакту с декоративным покрытием, бренд и поставщик должны также согласовать перед началом производства, какие испытания на стойкость следует провести.
Контроль трафаретной печати: расположение, разборчивость и адгезия
На бутылке печать представляет собой как графическую, так и механическую задачу совмещения. Бутылка должна повторяемо фиксироваться в зажимном устройстве; макет должен избегать проблемных участков кривизны или швов формы; а печать должна обладать достаточной кроющей способностью и четкостью контуров на выбранном фоне. Выбор правильного способа сушки или отверждения зависит от конкретной системы красок и покрытий, поэтому процесс необходимо утверждать на бутылках, предназначенных для серийного производства, а не основываться на плоском цветовом пробном оттиске.
Практический вопрос, связанный с выпуском продукции, заключается не просто в том, “правильно ли теперь выглядит логотип?”, а в том, “сохраняется ли утвержденный принт в правильном положении, в полном виде и прочно прикрепленным после воздействия условий эксплуатации и хранения, определенных для данного продукта?”. Это требование должно быть зафиксировано в техническом задании проекта, а подписанный образец с нанесенным логотипом должен храниться в качестве визуального эталона.
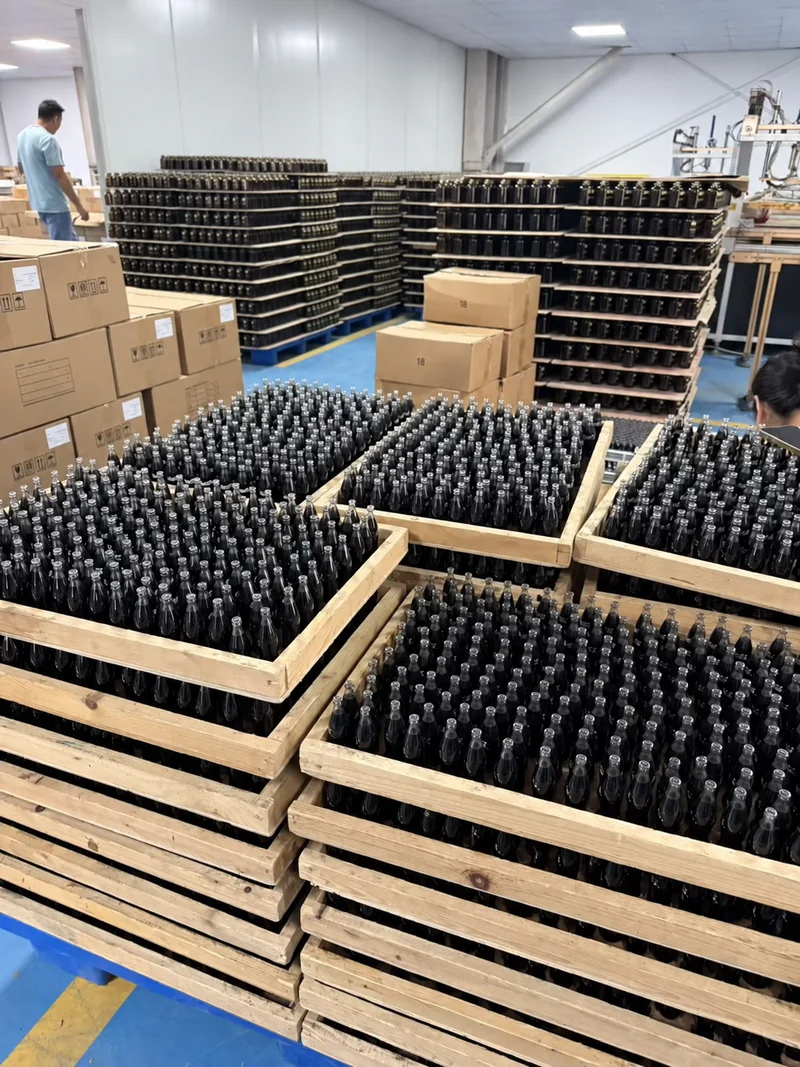
Что изменил преданный своему делу инспектор по качеству
Компания «Бою» назначила одного специалиста по контролю качества, который должен был следить за выполнением этого заказа на всех этапах — от необработанного стекла до последующих этапов обработки. Главная ценность этой должности заключалась в обеспечении непрерывности процесса. Вместо того чтобы каждый цех занимался только своей операцией, один человек отслеживал, подходит ли результат предыдущего этапа для перехода к следующему.
В случае многоэтапного заказа эта структура собственности обеспечивает пять практических механизмов контроля:
- Одно из толкований этого требования. Одни и те же утвержденные ссылки используются в соответствии с порядком, а не переосмысливаются при каждой смене ответственности.
- Очистить идентификатор партии. Незавершённое производство может оставаться привязанным к соответствующему заказу и этапу производства, что снижает риск смешивания партий по статусу или цвету.
- Более ранняя эскалация. Отклонение, обнаруженное до начала покраски или печати, можно устранить, не допуская возникновения дополнительных затрат.
- Коррекция в режиме замкнутого контура. Если симптом на более позднем этапе указывает на причину на более раннем этапе, проблему можно перенаправить обратно в соответствующий процесс, а не решать её снова и снова на конечной стадии.
- Ответственность за выпуск. Отдел упаковки принимает продукцию, статус этапа производства которой был подтвержден, а не исходит из того, что само по себе физическое нахождение продукции в зоне готовой продукции означает её одобрение.
Это не означает, что один инспектор должен лично проверять каждый показатель на каждой бутылке. Это означает, что один ответственный сотрудник координирует согласованные проверки, ведение документации, задержку, отгрузку и эскалацию. Статистическая выборка может быть уместна для определённых характеристик, в то время как дефекты, критичные с точки зрения безопасности или представляющие высокий риск, могут требовать иных мер контроля. План должен быть согласован для конкретного заказа; показатель “AQL” не заменяет письменную классификацию дефектов и правила приёма продукции.
Завершение работ, упаковка и отправка в Японию
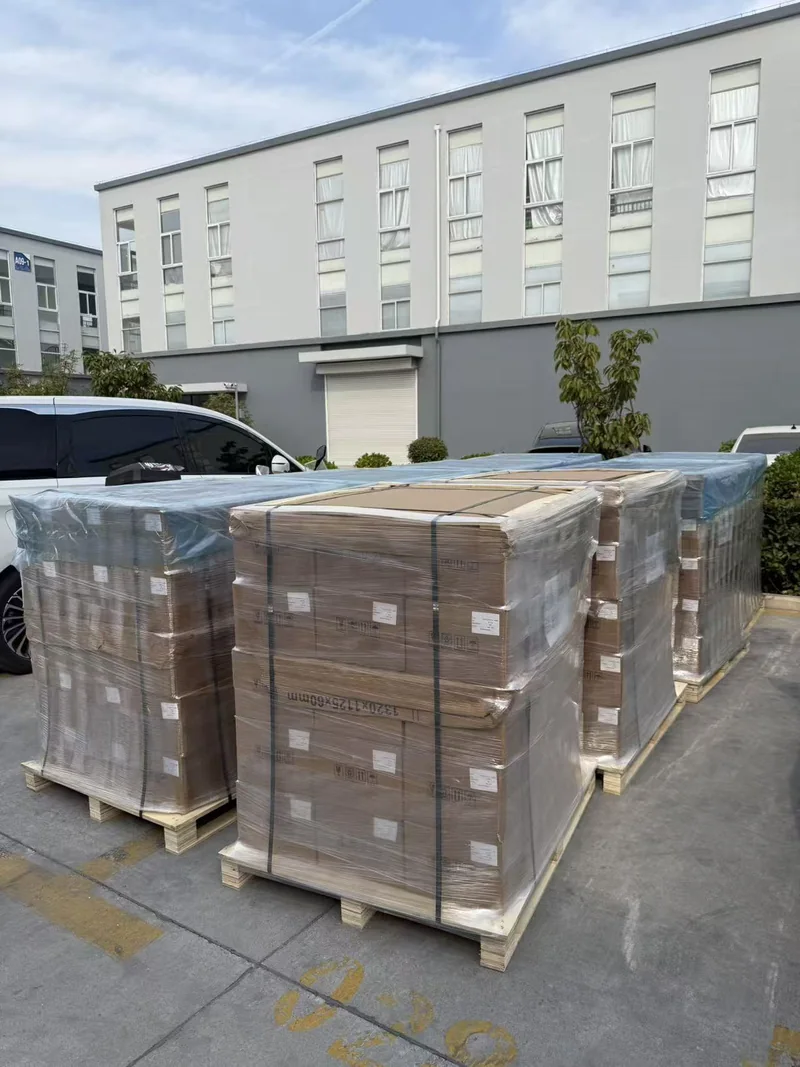
После завершения этапов розлива в пустые бутылки и декорирования в рамках контрольного маршрута проекта заказ перешел к этапу окончательной упаковки. На приложенной фотографии груза видно, что картонные коробки уложены на поддоны, закреплены лентой и обернуты защитной стретч-пленкой для отправки. Заказ был выполнен, упакован и отправлен в пятницу, 18 сентября 2026 года.
В случае с декорированным толстым стеклом упаковка является неотъемлемой частью качества продукции, а не второстепенным аспектом логистики. Упаковка должна предотвращать соприкосновение бутылок друг с другом, ограничивать их перемещение внутри картонной коробки и защищать декорированную поверхность от трения о перегородки или соседние элементы. Окончательную конфигурацию следует проверять с использованием серийной бутылки и предполагаемого вида декорирования, поскольку более тяжёлая бутылка увеличивает как энергию удара одной единицы, так и нагрузку на поддон.
Что покупатели могут извлечь из этого проекта
Этот случай полезен тем, что демонстрирует, в каких местах может произойти сбой при производстве бутылки премиум-класса: не только на стеклодувном станке и не только на этапе окончательного контроля. Риски накапливаются на всех этапах производственного процесса. Поэтому четко сформулированное техническое задание на закупку должно четко обозначить все этапы передачи ответственности ещё до утверждения цены и запуска производства.
Контрольный список для запроса предложений по производству бутылки-диффузора с обильным декором
- Опишите бутылку: изменения в чертеже, расчетная масса и согласованные допуски, объем при полном наполнении и номинальный объем, форма горлышка/устья, критические размеры, устойчивость дна и пределы видимых дефектов.
- Определите оформление: физический эталон цвета, степень непрозрачности, уровень блеска, границы маскирования, файл графического изображения, положение при печати, ориентация и допустимая регистрация.
- Определите показатели эффективности: какие проверки (на адгезию, на истирание, химические, на наполнение, на герметичность, на утечку, на падение или на транспортировку) проводятся в отношении готовой упаковки — и какая сторона осуществляет каждую из них.
- Определение термина «инспекция»: классы дефектов, план отбора проб, контрольные точки, пробы, соответствующие установленным пределам, документация, порядок эскалации случаев несоответствия и правила повторного контроля.
- Определите термин «упаковка»: концепция разделителей/вкладышей, количество в коробке, ограничения по поддонам, этикетки, защита от влаги и способ доставки.
- Дайте определение понятию «контроль изменений»: какие изменения в исходном стекле, полости формы, покрытии, краске, технологическом маршруте или упаковке требуют уведомления заказчика и повторного утверждения.
Компании, сравнивающие форматы, могут ознакомиться с решением Boyu Варианты стеклянных флаконов для ароматерапевтических диффузоров. Эта страница представляет собой справочник по сопутствующим товарам; её не следует рассматривать как конфиденциальный проект бутылки, описанный в данном деле.
Часто задаваемые вопросы
Является ли флакон-диффузор объемом 420 г автоматически более качественным?
Нет. Бутылка весом 420 г может создавать впечатление высококлассного изделия, но сам по себе вес не является показателем качества. Покупатели должны также контролировать распределение стекла, отжиг, геометрию, вместимость, дефекты поверхности, плотность прилегания крышки, оформление и качество упаковки.
Зачем проверять голую бутылку перед нанесением покрытия?
Покрытие увеличивает стоимость и может затруднять обнаружение некоторых признаков на поверхности. Выпуск только подходящих бутылок без покрытия позволяет командам избежать украшения стекла, которое уже не соответствует согласованным требованиям к размерам, внешнему виду или конструкции.
Можно ли нанести трафаретную печать на стеклянную бутылку, окрашенную аэрозольной краской?
Да, после того как выбранное покрытие, краска, подготовка поверхности и способ отверждения будут совместно проверены на бутылке, предназначенной для серийного производства. Заказчик должен утвердить готовый образец с нанесенным рисунком и определить соответствующие требования к адгезии, стойкости к истиранию и химической стойкости.
Зачем назначать одного специалиста по контролю качества на один заказ?
Ответственный специалист обеспечивает непрерывность процессов формовки, декорирования и упаковки. Его роль заключается в обеспечении согласованности утвержденных технических характеристик, идентификации партий, эскалации проблем и статуса выпуска продукции; при этом он не заменяет операторов-специалистов и не отменяет согласованный план контроля.
Почему не отображаются название клиента и точные данные проверки?
В данном публичном примере из практики соблюдается конфиденциальность заказчика, и приводятся только те факты о проекте, которые были предоставлены для публикации. Объем заказа, технические характеристики, чертежи, допуски, испытательные показатели и коммерческие условия не раскрываются и не подвергаются предположениям.
Источники и методология
Сведения, касающиеся конкретного проекта, а также четыре фотографии завода были предоставлены командой компании «Boyu Packaging» в сентябре 2026 года. Имя заказчика, объём заказа и неразглашаемые технические данные были намеренно исключены. Общая информация о производстве и контроле качества была проверена по следующим источникам:
- British Glass, TEC 5: Обеспечение качества и контроль качества при производстве стеклянной тары — отраслевые рекомендации по вопросам роли обеспечения и контроля качества в производстве стеклянной тары.
- Институт стеклянной упаковки, “Что такое стекло?” — состав контейнерного стекла, вторичное стекло и условия контроля производственного процесса.
- ISO 28590:2017, Процедуры отбора проб для контроля по признакам — официальный обзор систем выборочного контроля при приемке; приводится для того, чтобы провести различие между согласованным планом отбора проб и предполагаемым универсальным AQL.
- «Inks & More», техническое руководство по трафаретной печати на стекле — подробное описание технологического процесса изготовления изогнутого стекла, подготовки поверхности, центрирования и отверждения.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch