الإجابة المباشرة: في قطاع التغليف الصيني،, الأسنان (“فتحة الزجاجة”) تعني عادةً فتحة الزجاجة تشطيب العنق: الواجهة الكاملة التي تتيح تثبيت وإحكام إغلاق الغطاء أو المضخة أو البخاخ أو أي غطاء آخر. وهي تشمل القطر الاسمي للخيوط، وشكل الخيوط وخطوتها، وارتفاع الحافة النهائية، وقطر التجويف، ومنطقة الإحكام، والتفاوتات المسموح بها — وليس مجرد الخيوط الحلزونية المرئية.
رمز مثل 24/410 تشير إلى مجموعة ذات قطر اسمي للخيوط يبلغ 24 ملم وسلسلة التشطيب 410. ويشير الرقم “410” إلى لا بمسافة 4.10 مم بين النقاط. يجب مطابقة التسمية الكاملة للتشطيب مع الرسومات المحددة للزجاجة والغطاء، ثم اختبار العبوة المُجمَّعة من خلال اختبارات عزم الدوران، والتسرب، والتوزيع، والتوافق مع التركيبة.
هذا الدليل موجه لمصممي عبوات مستحضرات التجميل، والمشترين، وشركات التعبئة، وفرق الجودة المعنية بتحديد مواصفات الزجاجات البلاستيكية. وهو يشرح المصطلحات ومنطق الاختيار؛ وتظل الرسومات الفنية المعتمدة من المورد هي المواصفات المرجعية.
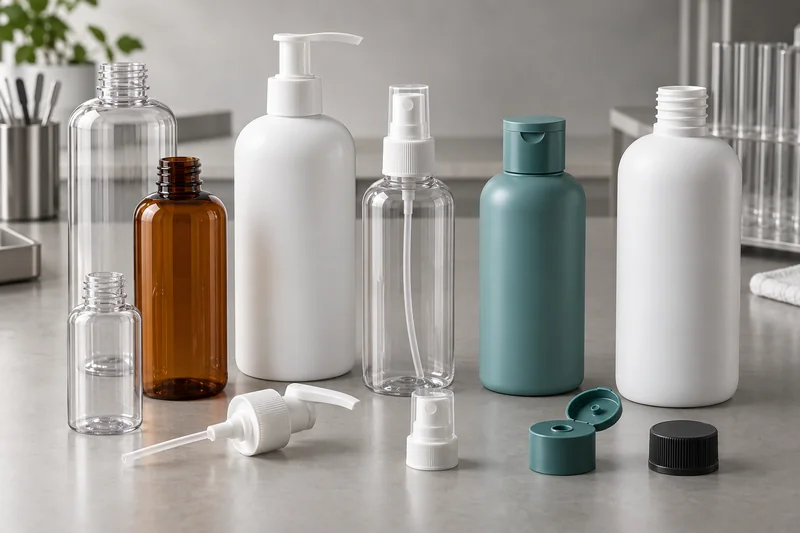
ما المقصود بـ“فتحة عنق الزجاجة البلاستيكية”؟
ويشرح الرقبة هو الجزء الانتقالي فوق كتف الزجاجة. و النهاية هو الجزء العلوي المصمم بدقة والذي يستقبل الإغلاق. في المحادثات اليومية المتعلقة بالتوريد، قد يستخدم الناس مصطلحات مثل “حجم العنق”، أو “حجم الخيط”، أو “الفوهة”، أو “العيار”، أو الأسنان كما لو كانت قابلة للتبادل. فهي لا تكون دائمًا دقيقة بما يكفي لإصدار أمر شراء.
يمكن أن يشمل التشطيب الكامل للرقبة اللولب الخارجي، ومنطقة الختم العلوية، والتجويف الداخلي، وارتفاع التشطيب، وبداية اللولب، والحافة الداعمة أو الانتقالية، وميزات منع الدوران، والتفاوتات المسموح بها ذات الصلة. وفي الزجاجة المزودة بلولب، يجب أن يمتد اللولب الداخلي للغطاء مسافة كافية لتركيب السدادة المختارة قبل أن يلامس حافته السفلية كتف الزجاجة.
كيفية قراءة رمز مثل 24/410
24 هي مجموعة القطر الاسمي التي تُقاس على السطح الخارجي لخيوط الزجاجة—و البعد T. لا يعني المصطلح «الاسمي» أن كل قراءة فعلية تبلغ 24.00 ملم بالضبط؛ فالرسم القياسي يحدد القيمة الاسمية الفعلية والتفاوت المسموح به. كما أنه لا يعني أن الفتحة الداخلية تبلغ 24 ملم.
410 يُشير إلى سلسلة من التشطيبات ذات الخيط المستمر. تصف المخططات الشائعة في الصناعة SP‑400 بأنها دورة كاملة تقريبًا، وSP‑410 بأنها دورة ونصف، وSP‑415 بأنها دورتان كاملتان مع تشطيب أعلى. هذه الرموز المرئية مفيدة للفرز، لكن السلسلة تتحكم أيضًا في عناصر هندسية أخرى. وهي لا تحل محل الرسم الفني.
| عنصر الكود | ما الذي يخبرك به ذلك | ما لا يثبته |
|---|---|---|
| 24 | مجموعة أقطار الخيوط الخارجية الاسمية | قطر التجويف، سعة الزجاجة، معدل ضخ المضخة، أو مدى ملاءمة المنتج |
| 410 | هندسة سلسلة النهاية والتشابك | مسافة ثابتة تبلغ 4.10 ملم، ومواد الإغلاق، وأداء البطانة أو مانع التسرب |
| الرمز الكامل 24/410 | مواصفات أولية لواجهة الزجاجة وغطائها | أداء خالٍ من التسرب مع أي مضخة أو غطاء متوافق اسمياً |
كيف يتم قياس فتحة الزجاجة ذات الشكل الضيق؟
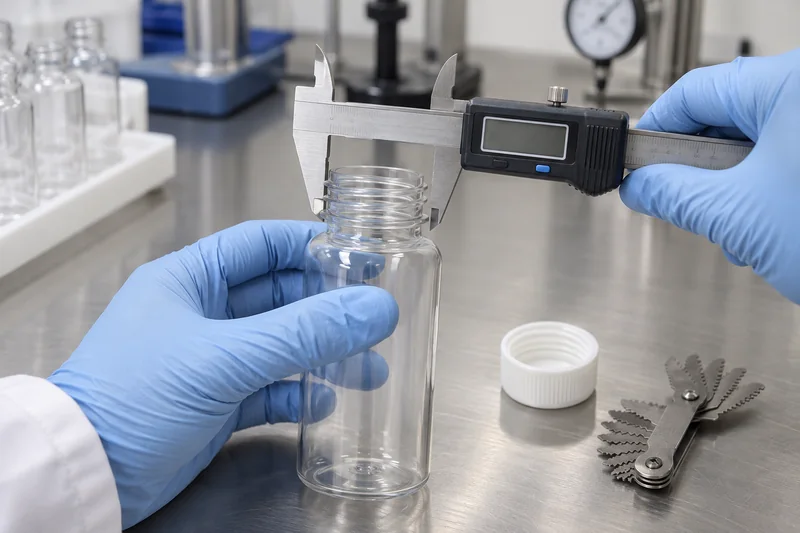
استخدم فرجارًا رقميًّا أو ميكرومترًا معايرًا، ومقياس ارتفاع عند الحاجة، والرسم الفني المعتمد ذي الصلة. قم بقياس عينات متعددة بعد إخضاعها للتكييف المناسب، وقم بقراءة القطر في اتجاهين يفصل بينهما زاوية تبلغ 90 درجة تقريبًا حتى لا يتم إخفاء أي انحراف بيضاوي.
| أبعاد الرسم | المعنى | أهميته |
|---|---|---|
| T | القطر الخارجي بين قمم الخيوط | يقيس الحجم النهائي الاسمي وفراغ التوافق |
| E | القطر الخارجي للرقبة باستثناء الخيط البارز | يتعلق بعمق الخيط؛ ويبلغ العمق الشعاعي التقريبي للخيط (T − E) ÷ 2 |
| I | القطر الداخلي للثقب | يؤثر على أنابيب التعبئة، وسدادات الإغلاق، والسيقان، والتجهيزات، ومنافذ التدفق |
| H | الارتفاع النهائي من القمة إلى المستوى المرجعي للرسم | يتحكم في خلوص الحافة، والتشابك، وإعداد الغطاء |
| S | المسافة الرأسية من القمة إلى بداية الخيط الأول | يؤثر على مستوى المشاركة والتوجه النهائي نحو الإغلاق |
تسلسل عملي للتعرف على الهوية
- احرص على العثور على الرمز المقولب أو مواصفات الكرتون أو رسم المورد قبل الشروع في عملية الهندسة العكسية لعينة ما.
- افحص سطح الإحكام واللولب للتأكد من عدم وجود فائض مادة أو تشوهات أو تلف أو بقايا منتج.
- قم بقياس القيم T و E و I في اتجاهين؛ وقم بقياس القيم H و S انطلاقًا من نقاط الإسناد الدقيقة الموضحة في الرسم.
- احسب عدد بدايات الخيوط واتبع أحد الحلزونات لتقدير عدد لفاتها. لا تحسب كل حافة مرئية على أنها خيط منفصل.
- قم بقياس الميل على مدى عدة فترات بين القمم أو استخدم مقياس مقطع جانبي مناسب؛ ثم اقسم المسافة المحورية الإجمالية على عدد الفترات.
- قارن كل نتيجة بالمعيار المعمول به أو بالرسم الفني المقدم من المورد، ثم قم بتجميع عينات من الأغطية المخصصة للإنتاج.
للاطلاع على الإجراءات الكاملة، واختيار الأدوات، والأخطاء الشائعة في القياس، يرجى الرجوع إلى الدليل المخصص من Boyu حول قياس فتحة عنق زجاجة مستحضرات التجميل.
ماذا تعني مصطلحات «خطوة الخيط» و«الانحدار» و«بدايات الخيط»؟
العرض هي المسافة المحورية بين النقاط المتقابلة على حواف الخيوط المتجاورة. الرصاص هي المسافة المحورية التي يقطعها الإغلاق خلال دورة كاملة تبلغ 360 درجة. أ بداية الموضوع هي بداية حلزون مستقل واحد.
بالنسبة للخيط ذي اللفة الواحدة، فإن الطول يساوي المسافة بين اللفات. أما بالنسبة للخيط متعدد اللفات،, الرصاص = الخطوة × عدد المرات التي بدأ فيها. يمكن أن تؤدي نقاط البداية المتعددة إلى تقدم الإغلاق مسافة أكبر في كل دورة، لكنها تغير أيضًا محاذاة البداية وهندسة التزاوج. يجب أن يتطابق الإغلاق والزجاجة في نظام الخيوط بالكامل، وليس فقط في القطر الخارجي.
ما هي معايير خيوط الزجاجات الشائعة الاستخدام؟
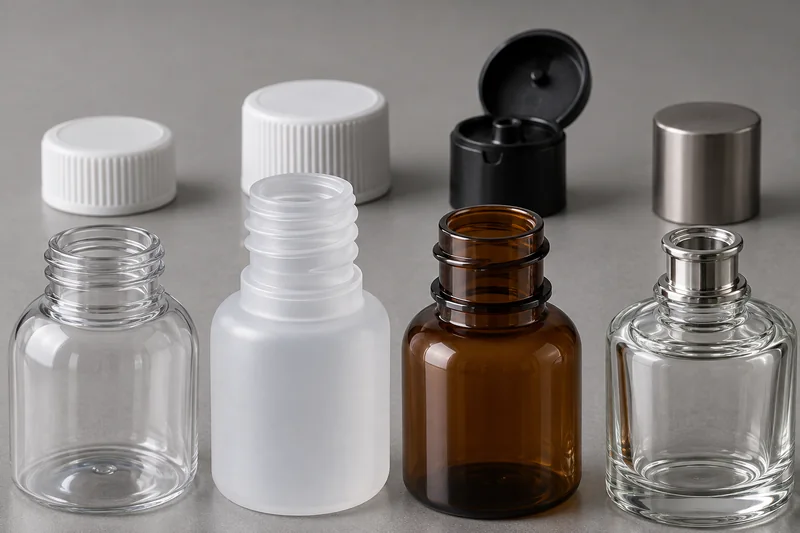
لا يوجد معيار عالمي موحد للخيوط يشمل جميع زجاجات مستحضرات التجميل والمشروبات والأدوية والعطور. ويعتمد المعيار الصحيح على مادة الحاوية والسوق والاستخدام ونوع التشطيب.
| العائلة المرجعية | أين توجد | ما يعنيه ذلك للمشتري |
|---|---|---|
| ASTM D2911/D2911M | الأبعاد، والتفاوتات المسموح بها، وتكوينات تشطيب اللولب للزجاجات البلاستيكية التي تدخل في نطاقه | استخدم الإصدار الساري المذكور في العقد؛ حيث تشير منظمة ASTM إلى عدم وجود معيار ISO معادل معروف |
| SP-400، SP-410، SP-415 | الرسومات النهائية الطوعية الموحدة للزجاجات البلاستيكية، متوفرة الآن في مستودع ISBT Threadspecs | حدد نوع التشطيب، ونمط الخيط (إن أمكن)، ورقم الرسم/الإصدار — وليس “خيط قياسي” |
| رسومات التشطيب الزجاجي لـ GPI/GCMI | العبوات الزجاجية وأغطيةها التي تستخدم التسميات المألوفة 400/410/415 | لا تفترض أن أبعاد وتفاوتات القطع البلاستيكية مطابقة لتلك الخاصة بنظيرتها الزجاجية |
| مجموعات مضخات DIN و GCMI والموردين | المواصفات الإقليمية ومواصفات أنظمة التوزيع، مثل DIN GL18/GL20 وGCMI 18/415 والتركيبات من النوع الأوروبي | استخدم الاسم الدقيق للتركيبات ورسم الزجاجة اللذين حددهما صانع المضخة؛ فذكر “18 مم” وحده غير كافٍ |
| تشطيبات العطور من CETIE / EN | أنظمة التثبيت بالضغط، والتثبيت بالانزلاق، وأنظمة التثبيت بالبراغي الأحدث استخدامًا للزجاج المستخدم في صناعة العطور ومستحضرات التجميل | اللمسة النهائية المطوية للعطور، مثل FEA 15، ليست عنقًا لولبيًّا من نوع 15/410 |
| تشطيبات مشروبات PCO | أغطية المشروبات المصنوعة من مادة البولي إيثيلين تيريفثالات (PET)، بما في ذلك مجموعات PCO مقاس 28 ملم | زجاجة PCO مقاس 28 ملم ليست متوافقة تلقائيًا مع غطاء مستحضرات التجميل من نوع 28/400 أو 28/410 |
تحدد المعايير الخصائص الهندسية؛ وهي لا تعتمد صيغة المنتج، أو معدل ضخ المضخة، أو عزم الدوران عند الاستخدام، أو أداء المنتج خلال فترة الصلاحية. ويجب تحديد هذه العناصر والتحقق من صحتها بشكل منفصل.
يُعد شكل الخيط مهمًا بقدر أهمية قطره وخطوته
لا يُعتبر سن التعبئة تلقائيًّا سنًا ميكانيكيًّا متريًّا تقليديًّا. تحدد الرسومات النهائية هندسة الحمل والخلوص الخاصة بالقمة وقاعدة السن وجوانبه، بما في ذلك أنصاف الأقطار والزوايا وأنماط السن الاختيارية. وتميّز بعض رسومات SP الاختيارية بين المظهر الجانبي للأغراض العامة والمظهر الجانبي المعزز المعدّل. يمكن أن يشترك جزآن في القطر الاسمي والمسافة بين اللولبات، ومع ذلك يتداخلان إذا كانت هندسة جوانبهما أو الفراغات بينهما غير متطابقة.
في العديد من عبوات مستحضرات التجميل، تعمل الخيوط في المقام الأول على سحب الغطاء لأسفل والحفاظ على الحمل المحوري؛ أما الإحكام السائل فيتحقق بواسطة بطانة أو حشية أو سدادة أو آلية «مخلب السرطان» أو التلامس مع الحافة العلوية. لا تفترض أن التلامس الأكثر إحكامًا للخيط ينتج عنه إحكام أفضل. فقد يؤدي التداخل المفرط إلى زيادة عزم الدوران اللازم للتثبيت، أو تآكل البلاستيك، أو تشويه العنق الرفيع، أو إيقاف الغطاء قبل ضغط ميزة الإحكام المقصودة.
كيف تؤثر عملية تصنيع البلاستيك على مخاطر الفحص
يمكن الحصول على نفس الشكل النهائي الاسمي من خلال عمليات مختلفة. ففي زجاجة البولي إيثيلين تيريفثالات (PET) المصنوعة بتقنية القولبة بالحقن والتمديد والنفخ، يتم تشكيل الشكل النهائي عادةً في القالب الأولي المحقون ويبقى في حلقة العنق أثناء عملية النفخ. أما في العديد من زجاجات البولي إيثيلين عالي الكثافة (HDPE) المصنوعة بتقنية البثق والنفخ، فقد تكون منطقة العنق وسطح الإغلاق أكثر حساسية تجاه البقايا الزائدة والتشذيب والتبريد والبيضاوية وتشوه الغطاء. وتفرض المكونات المصنوعة بتقنيتي الحقن والنفخ والحقن وحدها اعتبارات خاصة بها تتعلق بفتحة الحقن والانكماش ومحاذاة القالب.
ولهذا السبب، لا ينبغي أن تعتمد عملية الفحص عند الاستلام على مجموعة واحدة من التفاوتات المسموح بها بشكل موحد لكل من مادة البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين عالي الكثافة (HDPE) والبولي بروبيلين (PP) والزجاج. يجب الاتفاق على المخطط الخاص بكل مادة، وطريقة التهيئة، وقوة القياس. كما يجب تسجيل هوية التجويف أو القالب حيثما أمكن ذلك؛ فقد يخفي المتوسط المجمع وجود تجويف واحد ينتج بشكل متكرر خيطًا مرتفعًا، أو حافة مشوهة، أو تجويفًا غير دائري.
لماذا قد يفشل مكونان يحملان نفس الكود رغم ذلك
الرمز الاسمي هو بيان توافق يتعلق بمجموعة واجهات، وليس ضمانًا بأن كل تركيبة من التفاوتات ستعمل بشكل صحيح. فإذا كانت الزجاجة قريبة من الحد الأقصى لدرجة الحرارة (T) أو الضغط (H)، في حين أن الغطاء قريب من الحد الأدنى للخلوص الداخلي، فقد يرتفع عزم الدوران الناتج عن الاستخدام بشكل حاد. قد يؤدي تراكم التفاوتات المعاكسة إلى تقليل التداخل أو ضغط الختم. ويضيف عرض السطح، وقطر السدادة، وصلابة البطانة، وضغط الحشية، والخلوص بين الحافة والكتف مزيدًا من التراكمات التي لا يمكن لرمز التشطيب القصير التعبير عنها.
قد يؤدي مرور الزمن إلى تغيير النتيجة حتى بعد تحقيق ملاءمة جيدة في اليوم الأول. فقد يؤدي الزحف البلاستيكي، وانضغاط الحشية، والانتفاخ الناتج عن التركيبة، والتمدد الحراري، وعزم الدوران المتكرر للمشغل إلى انخفاض عزم الدوران المحتفظ به أو تغيير حالة الختم. لذا، يجب إجراء اختبارات التأهيل على عينات من دفعات تمثيلية من الزجاجات وأغطية الإغلاق، وليس على زوج واحد تم اختياره بعناية، وتكرار الفحوصات الحاسمة بعد التكييف.
التشطيبات الشائعة لعنق عبوات مستحضرات التجميل
الجدول التالي هو خريطة للمصادر، وليس معيارًا عامًا للتخصيص. تختلف مجموعات المنتجات حسب المورد والمنطقة، وقد يتوفر نموذج محدد في عدة تصميمات. ابدأ بمتطلبات الموزع والتركيبة، ثم تأكد من شكل فوهة الزجاجة الذي يتوافق مع المكون المختار.
| عائلة فينيش | غالبًا ما يُقترن بـ | إرشادات الاستخدام التجميلية المعتادة | الفحص الدقيق |
|---|---|---|---|
| 13/415, 15/415 | أغطية الفرشاة، أو القطارات الصغيرة، أو التجهيزات المتخصصة | علاجات الأظافر، ومنتجات الشفاه أو العيون، وعينات | مواد تصنيع الممسحة/المخفض وتجهيزها وتشطيبها |
| 18/400, 18/410, 18/415 | قطارات، مضخات علاجية، أغطية للرذاذ الناعم أو أغطية لولبية | السيروم، وزيت الوجه، وعبوات العلاج الصغيرة، وعبوات السفر | لا تستخدم الأرقام 400 و410 و415 كبديل |
| 20/410 | مرشات الرذاذ الدقيق ومضخات المعالجة المدمجة | رذاذ التونر، السيروم، رذاذ الشعر أو الجسم، منتجات العناية بالبشرة المدمجة | نمط الرش/معدل التدفق والخلوص الداخلي |
| 22/410, 22/415 | مضخات وبخاخات مستحضرات التجميل المختارة | أنظمة المعالجة، وأنظمة الأساس، وأنظمة الرش المتخصصة | توافر الموردين والرسومات الدقيقة للتجهيزات |
| 24/410 | مضخات المستحضرات، البخاخات، الأغطية القرصية، الأغطية القابلة للطي، والأغطية اللولبية | اللوشن، المنظفات، الشامبو، زيوت الجسم، التونر، والبخاخات | تصميم الحشية، ومسافة الفصل بين الحافة والغطاء، والبعد الفعلي I |
| 24/415 | مجموعة مختارة من مضخات التنانير الطويلة، والرشاشات، والأغطية | عبوات التوزيع الفاخرة أو المتخصصة | البعد H وعمق الحافة المغلقة |
| 28/400, 28/410, 28/415 | مضخات لوشن كبيرة الحجم، بخاخات ذات زر ضغط/رذاذ دقيق، أغطية | الشامبو، والبلسم، وغسول الجسم، وتعبئات الصالونات والتعبئات العائلية | توافق حجم الزجاجة ورأس التغطية والسلسلة |
| 33/400، و38/400، وما يزيد عن ذلك | أغطية لولبية كبيرة، وأغطية مزودة بفتحة سكب، وبعض المضخات | منتجات العناية بالجسم ذات الحجم الكبير، وعبوات إعادة التعبئة، والمساحيق، ومستحضرات التقشير، والمنتجات ذات الاستخدام الواسع | إحكام إغلاق المنطقة، وملء ممر الوصول، واستخدام راتنج الإغلاق، وتجهيز مساحة التعبئة |
ليست كل الرقبة التجميلية مزودة بخيوط
تحتوي مضخات العطور من النوع «الكريمبي» على حلقة من الألومنيوم أسفل حافة مطاطية؛ بينما تستخدم المضخات القابلة للتثبيت بضغطة ميزة التداخل؛ وتضيف أنظمة «البيونيت» و«السقاطة» ميزات القفل أو التوجيه؛ وتستخدم العديد من العبوات الخالية من الهواء واجهات خاصة بها. يجب تحديد هذه الأنظمة وفقًا للمعيار الدقيق الخاص بها أو الرسم الفني المقدم من المورد، بدلاً من ترجمتها إلى رمز 400/410.
كيفية اختيار الطلاء المناسب لزجاجة مستحضرات التجميل
1. حدد المنتج وجهاز التوزيع أولاً
سجل قيم اللزوجة والخصائص الريولوجية، والمذيبات، والزيوت، والمواد الخافضة للتوتر السطحي، والجسيمات، ودرجة الحموضة (pH)، والحساسية للأكسجين، والجرعة، والإجراء المقصود من المستخدم. ويُستخدم كل من الرذاذ الناعم، ومضخة العلاج، ومضخة اللوشن، وجهاز تكوين الرغوة، والغطاء القرصي، والغطاء اللولبي البسيط في مهام التوزيع المختلفة. إذا كان المنتج يحتاج إلى مضخة، فاستخدم الجرعة المطلوبة وسلوك التركيبة لاختيار معدل ضخ المضخة قبل إغلاق عنق الزجاجة.
2. اختيار المجموعات المتوافقة من المكونات
اسأل موردي أغطية الزجاجات عن التجهيزات المتوفرة للمحرك والمانع للتسرب المختارين. ثم قم بتحديد قائمة مختصرة من الزجاجات ذات التشطيبات المطابقة. منتجات Boyu’s مجموعة زجاجات مستحضرات التجميل البلاستيكية, أشكال زجاجات المستحضرات و أشكال زجاجات الرش توفر نقاط انطلاق عملية، لكن يجب تقديم عرض أسعار الزجاجة وغطاءها كوحدة واحدة خاضعة للرقابة.
3. قارن بين الرسومات، لا بين التسميات الواردة في الكتالوج
تحقق من T، E، I، H، S، والخطوة، وشكل الخيط، وعدد اللفات، وعرض سطح الإحكام، والحافة/التجويف، وفراغ حافة الإغلاق، وجميع التفاوتات المسموح بها ذات الصلة. حدد نوع الختم: بطانة، حشية، سدادة، مخلب السرطان، ختم الحافة، أو أي تصميم آخر. تأكد من إصدار الرسم، وحدد الخصائص الحاسمة للجودة.
4. التحقق من ملاءمة خط التعبئة وخط التغليف
يجب أن يتسع التجويف لفوهة التعبئة وأي ملحقات أخرى. ويجب أن تتحمل الزجاجة ضغط الغطاء دون أن تتشوه، في حين يجب أن يتناسب الغطاء أو المضخة مع نظام التثبيت والفرز والعزم. بالنسبة لموزعات أنبوب الغمر، يجب حساب الطول من نقطة الإحكام والتحقق منه في الزجاجة الفعلية؛ منتجات Boyu دليل طول أنبوب الغمر يشرح هذا سير العمل.
5. التحقق من صحة العبوة المُجمَّعة والمملوءة
التحقق من عزم الربط وال فك، والتلامس بين الأجزاء المانعة للتسرب، والتسرب، وتراجع الإغلاق، وتجهيز المضخة للعمل وإنتاجها، وجودة الرش، وأداء السقوط والتوزيع، ودورات التغير في درجة الحرارة، والتوافق، وتفريغ العبوة عند انتهاء محتوياتها. ويُعد وجود رمز مطابق أمرًا ضروريًا بالنسبة لنظام اللولبة القياسي، ولكنه لا يُعد شهادة أداء.
حدد الحدود العددية بناءً على المكونات المختارة، والصيغة، ومخاطر التوزيع. يُعد عزم الدوران الموصى به من قبل المورد إعدادًا تجريبيًا مفيدًا، ولكن يجب تحديد نطاق الإنتاج على معدات التغطية الفعلية. قم بالقياس فورًا بعد التطبيق وبعد فترات الاسترخاء أو التكييف المحددة. بالنسبة للمضخات وأجهزة الرش، قم بتشغيل المشغل خلال دورات استخدام تمثيلية لأن المستهلك قد ينقل عزم دوران متكرر إلى الطوق الملولب.
6. تحقيق التوازن بين الوظيفة والمظهر واستمرارية الإمداد
يمكن أن يؤدي استخدام فتحة أوسع إلى تسهيل عملية التعبئة أو استيعاب موزع أكبر حجمًا، ولكنه قد يتطلب إضافة مادة راتنجية للغطاء، ويؤدي إلى تغيير نسب الزجاجة، ويقلل من المساحة المتاحة للملصق أو الكتف. أما الفتحة الأضيق، فيمكن أن تضفي مظهرًا أنيقًا وتسمح باستخدام غطاء أصغر حجمًا، لكن البعد «I» الفعلي قد يحد من استخدام فوهة التعبئة أو السدادة أو مسار التدفق العالي. ولا يعتبر أي من الخيارين أعلى جودة في حد ذاته.
تحقق من توفر المكونات الإقليمية قبل البدء في تصنيع زجاجة مخصصة. يمكن أن يقلل التصميم القياسي الذي يتوفر له عدة مصادر مؤهلة للمضخات أو الأغطية من مخاطر التوريد، ولكن فقط إذا اجتازت البدائل نفس معايير التأهيل الخاصة بالرسومات والتجميع والتعبئة والتغليف. وينبغي أن تعني عبارة “توفر مصدر بديل” أن هذا المصدر قد تم التحقق من صلاحيته، وليس مجرد إدراجه تحت نفس الرمز الاسمي.
أخطاء القياس الشائعة وكيفية تجنبها
| الأعراض | الآليات المحتملة | الأدلة التي يجب جمعها |
|---|---|---|
| يبدأ الغطاء في العمل، ثم يتعطل أو يميل | سلسلة تشطيب خاطئة، تشابك الخيوط، بروز، عنق بيضاوي الشكل، أو اختلال في محاذاة البداية | البيضاوية T/E، شكل الخيط، نقاط البداية، مسار التطبيق، والمقطع البصري |
| الإغلاق محكم لكن هناك تسربات | قاع التنورة قبل تحميل المانع للتسرب، أو تلف الأرضية، أو عدم توافق البطانة/الحشية، أو عزم دوران غير كافٍ | نمط التلامس مع الحشية، أبعاد H/S، عزم الدوران اللازم للفك، نتائج اختبار تسرب الحشية المملوءة |
| لفات الإغلاق أو الشرائط | عمق الخيط غير الكافي، أو عزم الدوران المفرط، أو زحف الراتينج، أو عدم التوافق | T/E، تلف الخيوط، منحنى عزم الدوران، سجل التكييف، ودفعة الراتينج |
| تتخلخل المضخة أثناء الاستخدام أو الشحن | انخفاض عزم الدوران المتبقي، أو ارتخاء الحشية، أو عزم الدوران الناتج عن تشغيل المشغل، أو الاهتزاز | بيانات عزم الدوران الأولي/بعد فترة الاستخدام، وعملية القفل، والاهتزاز، ودورات درجات الحرارة |
| المضخة مناسبة من حيث الحجم، لكن أداءها ضعيف | أنبوب سحب غير مناسب، أو قطر داخلي ضيق، أو عدم توافق التركيبة، أو وجود فتحات تهوية، أو عدم توافق المحرك | عدد الدورات الرئيسية، والإنتاج، وقوة التشغيل، وخلوص التجويف، ومسار أنبوب السحب، وتقادم الصيغة |
استخدم مرجع Boyu الخاص بـ طرائق اختبار تسرب عبوات مستحضرات التجميل لاختيار بروتوكول مناسب، وما هو أوسع نطاقاً قائمة مراجعة معايير تأهيل زجاجات مستحضرات التجميل لتغطية المخاطر المتعلقة بالأبعاد، والتوزيع، والتوافق، والتوزيع.
ما الذي يجب تضمينه في طلب عرض الأسعار وخطة المراقبة
- التسمية الدقيقة للتشطيب، ونوع الخيط إن وجد، ورقم المعيار أو رقم الرسم، ورقم المراجعة.
- مادة الزجاجة وغطائها، ودرجة الراتينج، والملون، ونسبة المواد المُعاد تدويرها (PCR)، وعملية التصنيع.
- الأبعاد الحرجة والتفاوتات المسموح بها، بما في ذلك T و E و I و H و S، والمسافة بين الأسنان، وعدد البدايات، ومنطقة الإحكام، والبيضاوية.
- نموذج الإغلاق أو المضخة، ونوع الختم، والحشية/البطانة، وقفل المشغل، ومواصفات المخرج وأنبوب السحب.
- عزم الدوران المستهدف للتثبيت/الفك أو إعدادات التجميع وطريقة القياس المتفق عليها.
- عائلة التركيبات، ودرجة حرارة التعبئة، والسوق، ومدة الصلاحية المستهدفة، ومسار التوزيع.
- خطة العينات، ومقاييس الموافقة/الرفض، والعينات المحتفظ بها، والحدود المقبولة للعيوب، ومعايير الاختبار.
- متطلبات مراقبة التغييرات التي تشمل التعديلات على القوالب، والتجاويف، والراتنج، والموردين، والموانع التسرب، والمضخات، والرسومات.
الأسئلة الشائعة
هل التشطيب الموجود على الرقبة يقتصر على الخيط فقط؟
لا. الخيط هو إحدى الميزات. كما يشمل التشطيب أيضًا سطح الإحكام، والتجويف، والارتفاع، وبداية الخيط، والحواف أو ميزات التثبيت، والتفاوتات المسموح بها التي تتحكم في التثبيت والإحكام.
هل يبلغ القطر الداخلي لفتحة زجاجة من نوع 24/410 24 ملم؟
لا. الرقم 24 يشير إلى فئة القطر الاسمي للخيط الخارجي. أما القطر الداخلي القابل للاستخدام فهو البعد «I» الموضح في رسم الزجاجة، وهو أصغر.
هل يمكن أن يتناسب غطاء مقاس 24/400 مع زجاجة مقاس 24/410؟
لا تحدد هذا المزيج. فالقطر الاسمي متطابق، لكن سلسلة التشطيب تختلف. ولا يُعد التداخل الجزئي للخيوط دليلاً على صحة تحميل مانع التسرب، أو الاحتفاظ بعزم الدوران، أو أداء الشحن.
هل يمكنني تحديد شكل فتحة الزجاجة باستخدام مسطرة؟
يمكن للمسطرة التمييز بين مجموعات الأحجام العامة، لكنها لا تستطيع التحقق من نوعية التشطيب أو التفاوت المسموح به. استخدم أدوات معايرة، والرسم الفني ذي الصلة، ونظام إغلاق متوافق مع متطلبات الإنتاج.
إذا كان كلا الجزأين يحملان الرقم 24/410، فهل يعني ذلك أنهما متوافقان تلقائيًا؟
ينبغي أن تشترك هذه المكونات في الواجهة الاسمية الأساسية، لكن التوافق التجاري لا يزال يعتمد على التفاوتات المسموح بها، وتصميم مانع التسرب، وفراغ الحافة، وعزم الدوران، والمواد، وأنبوب السحب، ومحرك المضخة، والتركيبة، واختبار العبوة النهائية.
ما هو أفضل نوع من التشطيبات للرقبة في مجال مستحضرات التجميل؟
لا يوجد حل نهائي واحد يُعتبر الأفضل بشكل عام. الخيار الأفضل هو أصغر واجهة عملية تدعم الموزع المطلوب، ومعدل التعبئة، ونسبة الزجاجة، ونظام الإغلاق، ومعدات خط الإنتاج، والأداء الذي تم التحقق من صلاحيته، مع ضمان توفرها من موردين مؤهلين.
المصادر والمراجع الفنية
- ASTM D2911/D2911M-16(2023): الأبعاد والتفاوتات المسموح بها للزجاجات البلاستيكية
- مواصفات الخيوط الصادرة عن ISBT: SP‑400، SP‑410، SP‑415 وغيرها من رسومات التشطيب الاختيارية
- SP‑410 طلاء نهائي للزجاجات البلاستيكية، الرسم رقم 1165380‑1
- البلاستيك المستخدم في صناعة الأدوية: مواصفات مختارة لتشطيب العنق وفقًا لمعايير S.P.I.
- ASME B1.7: خيوط البراغي — المصطلحات، التعريفات، والرموز الحرفية
- Aptar Beauty Classicline: أمثلة على تركيبات المضخات من طرازات 24/410 و22/410 وDIN وGCMI
- أغطية «أبتار»: خيارات الأغطية ذات السطح القرصي والزخرفة العنقية والختم
- مرجعيات CETIE الخاصة بهندسة عبوات العطور وتصميمات حواف عنق الزجاجات
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch