














كيف يمكن قياس فتحة عنق زجاجة مستحضرات التجميل؟
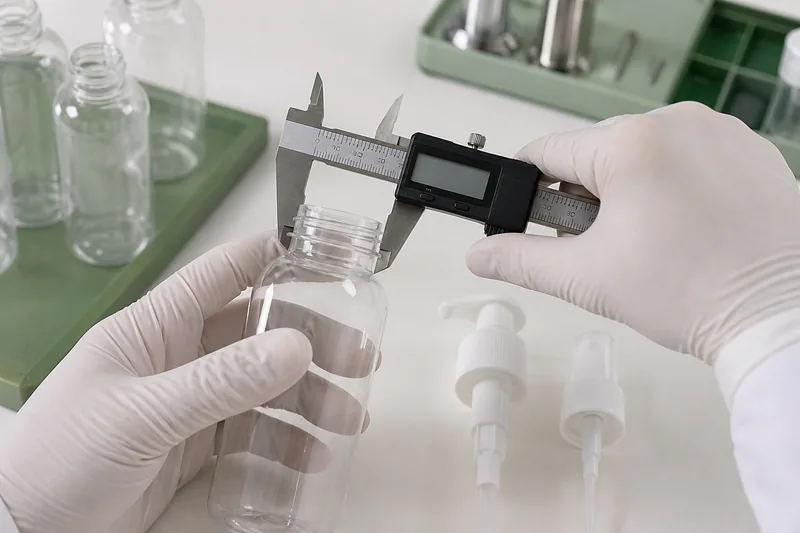
عادةً ما يواجه الأشخاص الذين يبحثون عن كيفية قياس فتحة عنق زجاجة مستحضرات التجميل إحدى المشكلات الأربع التالية: زجاجة عينة غير مُعلَّمة، أو مضخة بديلة غير مناسبة، أو مكونات تم شراؤها من موردين مختلفين، أو دفعة واردة يجب فحصها مقارنةً بالرسم الهندسي. ويمكن لعملية القياس أن تضيق نطاق الاحتمالات، لكن لا يمكن اعتماد الملاءمة بناءً على قطر واحد فقط.
يُعرف «تجهيز العنق» بأنه الواجهة الكاملة بين الحاوية وغطاء الإغلاق. ويشمل ذلك الشكل الهندسي للخيوط، ومنطقة الإحكام، وقطر التجويف الداخلي، والارتفاع، والتفاوتات المسموح بها. كما يجب أن تتوافق المضخة أو الغطاء أو البخاخ مع نفس المعيار. للاطلاع على معلومات أساسية حول رموز التجهيزات، انظر ماذا يعني الرقمان 24/410 المكتوبان على الزجاجة؟. يمكن للمشترين الذين يقارنون بين المكونات الاطلاع على منتجات شركة «Boyu Packaging» العبوات البلاستيكية لمستحضرات التجميل, عبوات اللوشن و عبوات البخاخ.
الأدوات اللازمة لقياس عنق العبوة
يمكن استخدام المسطرة الفولاذية لتقدير الحجم، لكنها لا تكفي للتمييز بين التشطيبات المتقاربة أو التحقق من التفاوتات المسموح بها. قم بتنظيف العنق، وإزالة البقايا الزائدة أو بقايا المنتج، واضبط الفرجار على الصفر، وتأكد من أن فكيه متعامدان مع سطح القياس. لا تضغط على عنق بلاستيكي رفيع بقوة مفرطة؛ فقد يؤدي التشوه إلى انخفاض القراءة.
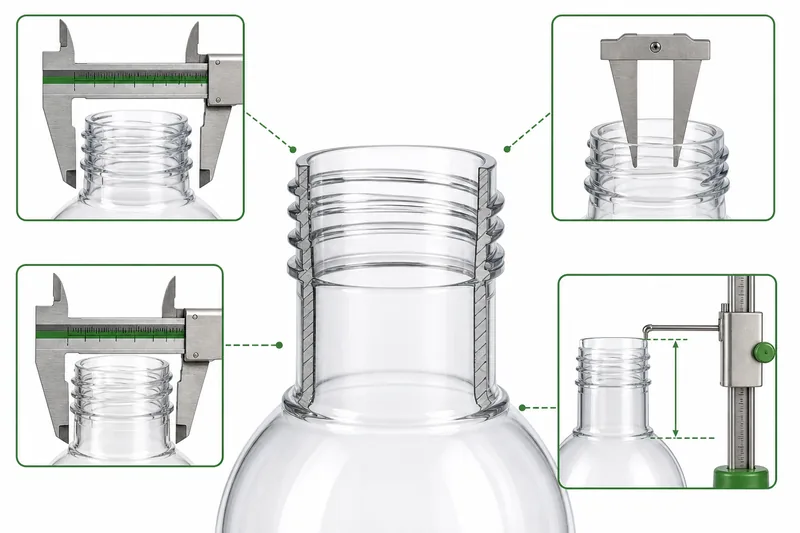
الأبعاد الخمسة «للمعوقات» التي يجب على المشترين معرفتها
| البعد | ما الذي يقيسه؟ | كيفية قياسها | سبب الأهمية |
|---|---|---|---|
| T | القطر الخارجي المقاس عبر قمم الخيوط الخارجية. | استخدم الفكين الخارجيين للفرجار وقم بالقياس عبر الحافتين المتقابلتين. | يحدد مجموعة الأحجام الاسمية ويؤثر على ملاءمة الزجاجة مع الغطاء. |
| E | القطر الخارجي لجدار العنق، باستثناء الجزء الملولب البارز. | يجب إجراء القياس عبر سطح العنق الأسطواني بين الخيوط أو أسفلها، وفقًا لما هو محدد في الرسم. | تتعلق المعادلة «T ناقص E» بعمق الخيط ومدى ملاءمته. |
| I | القطر الداخلي لفتحة الزجاجة. | استخدم الفكين الداخليين للفرجار عند العمق المحدد دون إمالة. | يؤثر على الفراغ بين أنابيب التعبئة، وموانع التسرب، والصمامات، والتجهيزات. |
| H | ارتفاع حافة العنق من قمتها حتى نقطة التقاطع المحددة مع الكتف. | ضع الزجاجة في وضع مستقيم واستخدم مقياس ارتفاع أو فرجار لقياس المسافة من حافة الإحكام إلى المستوى المرجعي في الرسم. | يفصل بين التشطيبات القصيرة والطويلة ويؤثر على ارتفاع الإغلاق وإعداد الخط. |
| S | المسافة من قمة خط النهاية إلى الحافة العلوية للخيط الأول. | قم بالقياس عموديًا باستخدام التعريف الدقيق للرسم. | يؤثر على اتجاه الإغلاق، والحركة المحورية، وتداخل الخيوط. |
يساعد هذا الحساب في وصف الشكل الهندسي، لكنه لا يحدد خطوة الخيط أو شكله أو انحداره. استخدم الرسم النهائي للحصول على الموافقة.
خطوة بخطوة: كيفية قياس حافة عنق غير معروفة
1. افحص الزجاجة قبل القياس
ابحث عن الرمز المقولب أو المواصفات المذكورة على الكرتون أو ملصق المورد أو الرسم المعتمد. تحقق من عدم وجود تلف في حافة الإغلاق، ومن عدم وجود بقايا صب أو تشوهات أو بقايا منتج على الخيوط. سجل مادة الزجاجة، لأن الزجاج وPET وHDPE وPP تستخدم عمليات تصنيع مختلفة وقد يكون لها تفاوتات مقبولة مختلفة.
2. قم بقياس T في اتجاهين
ضع الفكين الخارجيين على قمتي الخيط المتقابلتين. حافظ على وضع الفرجار بشكل عمودي على محور الزجاجة، وقم بتطبيق قوة خفيفة وثابتة. قم بتدوير الزجاجة حوالي 90 درجة وقم بالقياس مرة أخرى. قم بتسجيل القراءتين معًا بدلاً من الإبلاغ عن القراءة الأكبر فقط؛ فقد تشير الشكل البيضاوي إلى تباين في عملية القولبة أو تشوه في العينة.
3. الإجراءان E و I
بالنسبة إلى E، قم بلمس جدار العنق عند الموضع المحدد في الرسم — وليس حافة الدعم أو قمة الخيط. بالنسبة إلى I، افتح الفكوك الداخلية برفق باتجاه التجويف. كرر العملية بزاوية 90 درجة تقريبًا. قد يتطلب التجويف المدبب أو تصميم السدادة المانعة للتسرب عمق قياس محددًا، لذا قد لا تكون قراءة الحافة العلوية كافية.
4. قم بقياس H وتحديد موقع S
غالبًا ما يُساء قراءة القيمة H لأن نقطة المرجع السفلية لا تقتصر ببساطة على “المكان الذي يبدو فيه العنق مكتملًا”. تحدد الرسومات القياسية المكان الذي يتقاطع فيه قطر T، الممتد إلى الأسفل، مع الكتف. تبدأ القيمة S من سطح الإحكام العلوي وتنتهي عند الحافة العلوية للخيط الأول. استخدم مقياس الارتفاع أو المقارن البصري لإجراء فحص إنتاجي قابل للتكرار.
5. احسب عدد لفات الخيط
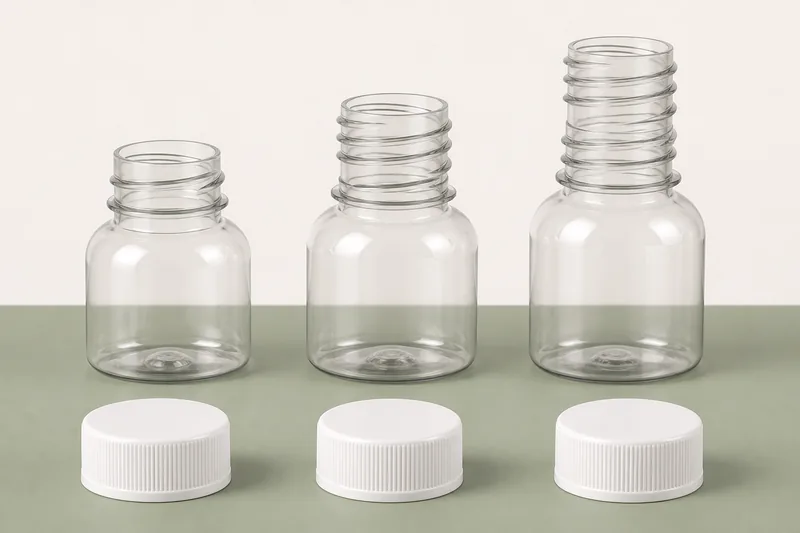
اتبع خيطًا واحدًا متواصلًا من بدايته وحتى نهايته، واحسب عدد المرات التي يمر فيها بخط مرجعي رأسي ثابت. تصف الأدلة الصناعية الشائعة الخيط 400 بأنه يمثل لفة واحدة تقريبًا، والخيط 410 بأنه يمثل 1.5 لفة تقريبًا، والخيط 415 بأنه يمثل لفتين تقريبًا مع بُعد H أطول. ويُعد عدد الخيوط معيارًا مفيدًا، ولكنه لا يُعد بديلاً عن مقارنة المسافة بين الخيوط، والشكل الجانبي، والأبعاد.
6. قارن مع الرسم
قارن الأبعاد المسجلة بمعيار معترف به أو بالرسم الفني الدقيق للمورد. استخدم القيم الاسمية والتفاوتات المسموح بها. إذا كانت العينة تقع بين رمزين محتملين، فلا تحاول التخمين؛ بل اطلب من المورد رقم القالب، ومراجعة الرسم الفني، ومواصفات الإغلاق.
كيفية قياس حجم الغطاء أو المضخة أو البخاخ المناسب
بالنسبة للغطاء، قم بقياس القطر الداخلي عبر الجدران الداخلية المتقابلة بالقرب من منطقة الخيوط، وفقًا لرسم الغطاء. لا تقارن القطر الخارجي للغطاء بالبُعد T للزجاجة. سجل ارتفاع الغطاء، ونقطة بداية الخيط، والبطانة أو الحشية، وقطر سدادة الإغلاق، وأي ميزة تدل على التلاعب. بالنسبة للمضخات وأجهزة الرش، سجل أيضًا القطر الخارجي لأنبوب السحب، ونمط القطع، والطول، وإنتاجية المضخة، وتكوين الطوق.
قد تكون قراءة قياس السدادة أعلى قليلاً من الحجم المحدد لها، لأن التسمية تمثل واجهة اسمية، وليست بالضرورة القيمة الدقيقة المقاسة على كل سطح. وأكثر طرق التحديد أماناً هي استخدام رمز المكون الخاص بالمورد بالإضافة إلى الرسم التخطيطي. وعندما تأتي الزجاجات والسدادات من موردين مختلفين، يجب إرسال الرسم التخطيطي والعينات المادية للمكون الآخر إلى كل طرف.
لماذا لا تُثبت قراءة الفرجار التوافق؟
قد تتوافق القراءة «T» البالغة 24 ملم مع المقاسات 24/400 أو 24/410 أو 24/415. وتختلف هذه التشطيبات من حيث الارتفاع وبنية الخيوط. وحتى المكونان المتطابقان اسميًا قد يتسربان إذا تراكمت تفاوتاتهما بشكل غير مواتٍ، أو إذا تعرضت منطقة الإحكام للتلف، أو إذا كانت البطانة غير متوافقة، أو إذا كان عزم الإحكام غير صحيح.
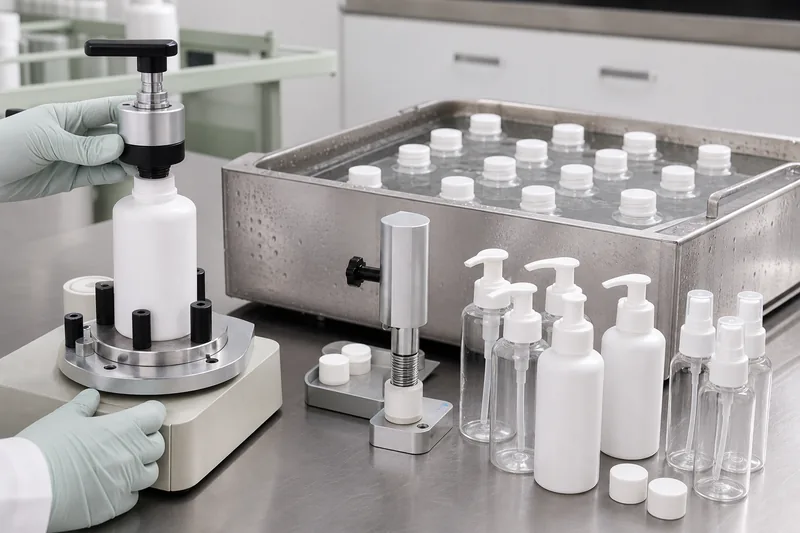
بعد إجراء الفحص الأبعادي، قم بتجميع عينات مخصصة للإنتاج وتقييمها:
- بدء الخيط بسلاسة دون حدوث تشابك في الخيط؛;
- عزم الإغلاق وعزم الفك؛;
- البطانة، الحشية، التلامس مع السطح أو السدادة؛;
- تحضير المضخة، والإنتاج، والمسافة الفاصلة بين المضخة وأنبوب السحب؛;
- التسرب الناتج عن الانقلاب، والتسرب الجانبي، والتسرب الناتج عن التغيرات الدورية في درجة الحرارة؛;
- أداء السقوط والاهتزاز والتوزيع؛;
- التوافق مع التركيبة المملوءة فعليًّا.
قياس عنق العبوة البلاستيكية مقابل الزجاجة الزجاجية
تُستخدم أحرف الأبعاد في جميع أنواع العبوات الصلبة، لكن يجب أن يتوافق الرسم المعياري مع مادة الحاوية وعملية التصنيع. قد تظهر في البلاستيك المصبوب بالحقن أو بالنفخ بعض العيوب مثل الشكل البيضاوي، أو الانكماش، أو وجود بقايا مادة عند خط الفصل، أو تشوه العنق. قد يحتوي الزجاج على خطوط صب، أو تباين في الأبعاد، أو حواف مانعة للتسرب متكسرة، أو تشوه موضعي. لا تقم بنقل التفاوتات المسموح بها من رسم بت (PET) إلى الزجاج أو من البولي إيثيلين عالي الكثافة (HDPE) إلى البولي بروبيلين (PP) دون موافقة هندسية.
بالنسبة للزجاجات البلاستيكية ذات الجدران الرقيقة، يجب تهيئة العينات عند درجة حرارة محددة وتجنب القياس مباشرة بعد الإنتاج الساخن أو النقل. أما بالنسبة للزجاج، فيجب فحص سطح الختم العلوي والحرص على عدم تمرير الفرجار فوق خط التماس أو أي عيب موضعي. وفي كلتا الحالتين، يجب قياس عينات متعددة من مختلف التجاويف أو القوالب.
أخطاء القياس الشائعة
| خطأ | سبب حدوثه | طريقة أفضل |
|---|---|---|
| قياس قطر التجويف وتسميته «حجم العنق» | يعتمد الحجم المحدد على فئة القطر الخارجي للخيوط. | استخدم الحرف «T» لتحديد الحجم الأولي، وسجل الحرف «I» بشكل منفصل. |
| القياس مرة واحدة فقط | قد يؤثر الشكل البيضاوي أو موضع التماس على القراءة. | قم بأخذ قراءتين على الأقل بفارق يبلغ حوالي 90 درجة بينهما. |
| استخدام عدد الخيوط كمعرّف وحيد | قد تبدو الملفات الشخصية المختلفة متشابهة. | قارن بين T و E و H و I و S والارتفاع والملف الجانبي مع الرسم. |
| بافتراض أن الغطاء الذي يُثبَّت باللف سيحقق الإحكام | يُعد تثبيت الخيط والتلامس المانع للتسرب وظيفتين منفصلتين. | يجب إجراء الاختبار عند عزم الدوران المحدد باستخدام البطانة والتركيبة المقصودتين. |
| دمج الرسومات من إصدارات مختلفة | ربما يكون أحد المكونات أو القوالب قد تغير. | يرجى إدراج رقم الرسم ورقم المراجعة في أمر الشراء وعينة الموافقة. |
ما الذي يجب على المستوردين تضمينه في طلب عرض الأسعار وخطة مراقبة الجودة
بالنسبة لفحص الواردات، حدد عدد الزجاجات التي يتم أخذ عينات منها لكل دفعة وعبر التجاويف والأجهزة وحالة المعايرة، وفترة التكييف، ومواقع القياس، وحدود القبول، والاستجابة في حالة الفشل. احتفظ بمجموعة أصلية موقعة من الزجاجات وأغطية الإغلاق. إذا اقترح المورد مضخة أو راتنجًا بديلاً، فاطلب مقارنة الرسومات وإجراء اختبارات وظيفية جديدة قبل الشحن.
للحصول على المساعدة في العثور على زجاجة مطابقة للزجاجة الموجودة لديك، يرجى إرسال صور واضحة لعنق العبوة، وقراءات الفرجار، وعينة الغطاء، ومتطلبات المنتج عبر شركة «Boyu Packaging» صفحة الاتصال الخاصة بمشروع التغليف. يجب التأكد من التوافق النهائي باستخدام عينات مادية والتركيبة المقصودة.
الأسئلة الشائعة
كيف أعرف ما إذا كانت الزجاجة من نوع 24/410؟
قد تشير قراءة T القريبة من مجموعة الأحجام 24 مم بالإضافة إلى حوالي 1.5 لفة من الخيط إلى المقاس 24/410، لكن التأكيد يتطلب الاطلاع على مخطط المقاس 24/410 ووجود غطاء مطابق. تحقق من H و E و I و S ومن شكل الخيط.
هل يمكنني قياس عنق العبوة باستخدام مسطرة؟
يمكن للمسطرة التمييز بين فئات الأحجام العامة، لكنها لا تتمتع بالدقة الكافية لتحديد الدرجة النهائية أو فحص التفاوتات المسموح بها. استخدم فرجارًا معايرًا.
هل أقوم بقياس الجزء الداخلي أم الخارجي من عنق العبوة؟
يتم قياس كلاهما لأغراض مختلفة. يمثل الحرف «T» القطر الخارجي للخيوط المستخدم في فئة التشطيب الاسمي؛ أما الحرف «I» فيمثل القطر الداخلي للفتحة المستخدم في تحديد فراغ التعبئة والتركيب.
لماذا يبلغ قياس غطاء مقاس 24 ملم أكثر من 24 ملم؟
هذا التصنيف اسمي ويشير إلى فئة التشطيبات المطابقة. يُقاس الغطاء عبر جدرانه الداخلية، ويجب أن يتضمن فراغًا كافيًا للتعشيق مع خيوط الزجاجة.
ماذا لو كانت الزجاجة والمضخة تحملان كلاهما العلامة 24/410 ولكنهما تتسربان؟
تحقق من سطح الإحكام، والبطانة أو الحشية، وعزم الدوران المطلوب، وتفاوتات الخيوط، وتداخل أنبوب السحب، وتوافق التركيبة. تساعد الملصقات المطابقة على تقليل المخاطر، لكنها لا تحل محل اختبار الحزمة المُجمَّعة.
تأكد من أن الزجاجة وغطاءها يشكلان نظامًا واحدًا
يرجى تزويدنا بمخطط الزجاجة، والعينة، ولزوجة التركيبة، والهدف من التوزيع، ومتطلبات الإغلاق. يمكن لشركة «Boyu Packaging» مراجعة تصميم عنق العبوة، ومدى ملاءمة المضخة أو الغطاء، وأنبوب السحب، وخطة أخذ العينات قبل إصدار أمر الإنتاج.
المراجع
- CPC — دليل تشطيبات العنق في GPI/SPI والأبعاد T و E و H و I و S.
- Cetie — رسومات التشطيب وفقًا لمعايير GPI، بما في ذلك معايير التشطيب للخيوط المستمرة.
- ASTM D2911/D2911M-16(2023) — الأبعاد والتفاوتات المسموح بها للزجاجات البلاستيكية.
- ASTM D3474-23 — معايرة واستخدام أجهزة قياس عزم الدوران في تطبيقات التغليف.
- ASTM D2063/D2063M-24 — قياس الاحتفاظ بعزم الدوران للأغطية ذات الخيوط المستمرة.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch