










الإجابة المباشرة: قد يتسرب سائل أنبوب مستحضرات التجميل من طرفه أو يتشقق أو ينفجر عندما لا يشكل سطحا الختم الداخليان لحامًا متواصلًا وقويًا بما يكفي — أو عندما يتعرض لحام يبدو سليمًا في البداية لحمل زائد لاحقًا. وتتمثل الأسباب الجذرية الأكثر شيوعًا في الحرارة غير الكافية أو المفرطة، ووجود المنتج في منطقة الختم، وضغط الفكوك أو التبريد غير الصحيح، واختلال محاذاة الأنبوب، والتركيبة غير المناسبة بين الأنبوب وطريقة الختم، والضغط البيئي أو ضغط التوزيع.
لا تبدأ بزيادة درجة الحرارة. حدد أولاً مكان العطل: مانع التسرب الخلفي المسطح، أو التماس الجانبي للطبقة المركبة، أو اللحام عند الكتف/الرأس، أو جدار الأنبوب، أو الغطاء/الفتحة. ثم حدد ما إذا كان العيب عبارة عن قناة مفتوحة، أو رابطة ضعيفة، أو مقطع رقيق بسبب الحرارة، أو شق، أو انفصال الطبقات، أو تسرب في الإغلاق. فكل حالة تتطلب تصحيحًا مختلفًا واختبار تحقق مختلفًا.
هذا الدليل موجه لعلامات التجميل التجارية، وشركات التعبئة التعاقدية، وشركات تصنيع الأنابيب، ومهندسي التغليف، وفرق الجودة التي تعمل مع أنابيب الضغط المصنوعة من البولي إيثيلين (PE) أو البلاستيك المتعدد الطبقات أو أنابيب PBL أو ABL. أما الأنابيب المصنوعة من الألومنيوم، فيتم طيها أو تجعيدها بدلاً من لحامها حرارياً عند الطرف الخلفي، وتحتاج إلى عملية إغلاق مختلفة.
قبل تغيير مانع التسرب، حدد مكان التلف في الأنبوب
قد يبلغ المستهلك عن “تسرب من مانع التسرب الأنبوبي” حتى لو كان الطرف المسطح سليمًا. تعامل مع العبوة على أنها تتكون من خمس مناطق محتملة للتسرب. قم بتنظيف العينة، والتقط صورة لها كما وصلت، ولاحظ اتجاه التخزين، وقم بإجراء اختبار محكوم يكشف عن مصدر التسرب دون إحداث تمزق جديد. احتفظ بالعينات المعيبة، وإعدادات الإنتاج، وهويات الدُفعات قبل إجراء أي تعديلات حتى لا يتم إتلاف الأدلة أثناء عملية استكشاف الأعطال وإصلاحها.
| منطقة الفشل | الأدلة النموذجية | مجموعات الأسباب المحتملة | التحقق الأول |
|---|---|---|---|
| السدادة الخلفية/النهائية | حافة رطبة، قناة، طبقات متقشرة، خط حرق رفيع، أو تشقق بجانب اللحام | الحرارة/الضغط/الوقت/التبريد، التلوث، المحاذاة، التباين في المواد | افتح المقطع العرضي للختم وافحصه؛ قارن المواضع على طول عرض الفك |
| الدرز الجانبي المصفح | شق طولي في المسار الرطب أو انشقاق؛ تركز الفشل في المكان الذي يلتقي فيه التماس الجانبي مع طية الذيل | خط التوصيل، هندسة التداخل، الاتجاه/علامة العين، إجهاد الطي | تحديد زاوية التماس الجانبي بالنسبة لطية الذيل والحافة المنحنية |
| لحام الكتف/الرأس | حلقة تسرب عند نقطة التقاء الجسم بالكتف المصبوب؛ انفصال عند الضغط | لحام رأس المحول الأنبوبي، والتلوث، وتآكل الصيغة، وعدم توافق الجسم مع الرأس | اختبار الضغط الداخلي أو اختبار الفقاعات الذي ركز على منطقة الكتف؛ مراجعة قابلية التتبع للمحول |
| جدار الأنبوب | ثقب صغير، أو شق مرن، أو انشقاق ناتج عن ثني، أو انفصال الطبقات، أو ثقب ناتج عن التآكل | توافق المواد/التركيبة، الانثناء المفرط، التلامس أثناء النقل، عيب في التصنيع | التكبير، ونفاذية الضوء، وتقدم العمر المملوء، ورسم خرائط التلامس بين الحبيبات |
| السد/الفتحة | وجود منتج داخل الغطاء، أو وجود رطوبة في منطقة التوصيل، أو تلف الغشاء، أو فتح الغطاء القابل للطي | ملاءمة الغطاء، التثبيت باللف أو بالضغط، سطح الإحكام، بقايا في الفتحة، تلف الغطاء | فحص منفصل لمقاومة التسرب في منطقة الرأس/الكتفين وفحص الاستخدام المتكرر |
وتعزز المعايير الأوروبية الخاصة بالأنابيب هذا الفصل. تعد المواصفة EN 12377 طريقة لاختبار إحكام إغلاق السدادة المثبتة عند الكتف؛ وهي ليست اختبارًا لإحكام إغلاق الطرف. وتدرج ETMA بشكل منفصل معايير لقوة اللحام الرأسي للطبقة المركبة وقوة اللحام الجانبي. ولذلك، فإن الاختبار الذي يحمل اسم “الأنبوب” قد يقيّم واجهة واحدة فقط.
كيف يعمل السدادة الخلفية لأنبوب مستحضرات التجميل؟
تصل معظم أنابيب مستحضرات التجميل البلاستيكية واللامينيت إلى آلة التعبئة بعد تجميع الغطاء والكتف، مع بقاء الطرف السفلي مفتوحًا. ويتم تعبئة المنتج من خلال هذا الطرف المفتوح. في عملية الختم بالهواء الساخن، يعمل الهواء الساخن على تليين الأسطح الداخلية المصنوعة من البلاستيك الحراري؛ ثم ينتقل الأنبوب إلى فكي تبريد، تعمل على تسطيح الجدران، وتضغط على الوصلة، وتثبتها أثناء تشكيلها وتبريدها. بعد ذلك، يتم قص الطرف المختوم، ويمكن أن يتم نقش أو ترميزه.
يتطلب الختم النهائي القوي توفر أربعة شروط عند السطح الفاصل: اتصال نظيف، وحركة جزيئية كافية بفعل الحرارة، واتصال وثيق بفعل الضغط، واستقرار أثناء التبريد. هذه الإعدادات مترابطة. لا يمكن لارتفاع درجة الحرارة أن يعوض عن قصر مدة التسخين إلا ضمن النطاق الآمن للمادة. ولا يمكن لزيادة الضغط أن تربط واجهة باردة. كما أن إطالة مدة التسخين قد تؤدي إلى ترقق أو تلف مانع التسرب الذي كان ساخنًا بالفعل بدرجة كافية.
جودة الختم = هيكل الأنبوب + نظافة منطقة الختم + مدخلات الحرارة + التلامس بين الفكين + التبريد + الحمل اللاحق.
لا تُعد درجة حرارة الآلة بحد ذاتها إحدى مواصفات الختم. فكل من تدفق الهواء، وهندسة الفوهة، والمسافة، ومدة التعرض، وسرعة الخط، وفجوة الفكين، والضغط، ودرجة حرارة الماء، وقطر الأنبوب، وبنية جداره، هي العوامل التي تحدد ما تتعرض له السطح البيني فعليًّا.
يُعد استخدام الهواء الساخن طريقة شائعة، لكنه ليس الطريقة الوحيدة للإغلاق
يصف مجلس الأنابيب (The Tube Council) الهواء الساخن بأنه طريقة شائعة الاستخدام في تصنيع الأنابيب البلاستيكية واللامينيتية. وتولد الأنظمة التي تعمل بالموجات فوق الصوتية الحرارة من خلال الاهتزاز عالي التردد عند السطح البيني، وقد تتحمل التلوث المحدود في منطقة الختم بشكل أفضل، لكن ذلك لا يجعل المنتج في منطقة الختم مقبولاً. يرتبط الختم عالي التردد بالرقائق ذات الحاجز الألومنيومي، بينما تنقل الفكوك الساخنة الخارجية الحرارة عبر جدار الأنبوب. يتم طي الأنابيب الألومنيومية القابلة للطي وتجعيدها ميكانيكيًا. اختر الطريقة بناءً على الهيكل الدقيق والقطر وسرعة الخط والمظهر المستهدف وقدرة المعدات.
لماذا تتسرب أختام الأنابيب أو تتشقق أو تنفجر؟
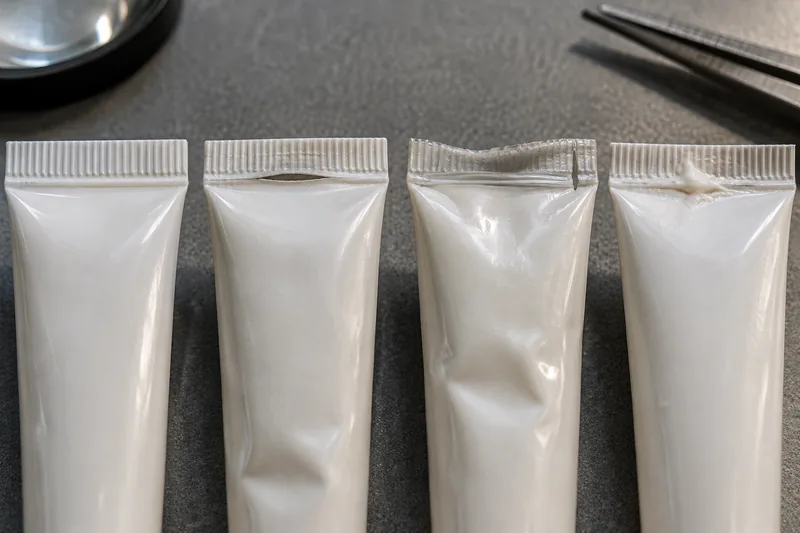
1. يؤدي الاندماج الناقص إلى تكوين رابطة ضعيفة أو قناة مفتوحة
إذا لم تتلقَّ الأسطح الداخلية ما يكفي من الحرارة أو الوقت أو التلامس الوثيق، فإن الأجزاء تظل مجرد أجزاء مضغوطة معًا بدلاً من أن تكون ملحومة. ويمكن أن ينتج هذا الوضع عن انخفاض طاقة الهواء الساخن، أو السرعة المفرطة للخط، أو وضع الفوهة غير المناسب، أو ضغط الفكوك غير الكافي، أو فجوة بين الفكوك لا تتناسب مع سماكة الجدران مجتمعة، أو طبقة مانعة للتسرب داخلية غير مناسبة. وقد تبدو النتيجة مستقيمة، لكنها تتقشر بسهولة أو تتسرب من خلال قناة ضيقة.
2. قد تؤدي الحرارة الزائدة إلى ترقق السدادة وإتلافها
قد يؤدي ارتفاع درجة الحرارة أو التعرض المفرط إلى زيادة ليونة الهيكل بشكل مفرط. وعندما تنغلق الفكوك، قد يتم ضغط البوليمر المنصهر خارج المقطع الحرج، تاركًا خطًا رفيعًا ينشق تحت الضغط. ويؤيد هذا التشخيص كل من تغير اللون، والتموج، وظهور الفقاعات، وتشوه الحواف، أو تراكم المادة على القوالب. يربط دليل Viva الخاص بإحكام إغلاق الأنابيب بين خطوط الإحكام الرفيعة وارتفاع درجة الحرارة أو طول وقت النفخ أو ضيق فجوة المشبك بشكل مفرط؛ كما يوضح أن الخط السميك قد يشير إلى قلة الحرارة أو اتساع الفجوة بشكل مفرط. الاتجاه البصري مهم — فـ“الحرارة الأعلى” ليست حلاً شاملاً.
3. تلوث المنتج يمنع التلامس السطحي
قد تمنع طبقة رقيقة من الكريم أو الزيت أو البودرة أو المنظف الموجودة في الجزء الخلفي من التقاء السطحين البلاستيكيين الحراريين. كما قد تتسبب في تكوين بخار أثناء التسخين أو تترك ممرًا ضيقًا بعد أن يبرد المادة. ومن الأسباب الشائعة لذلك: الرذاذ الناتج عن فوهة التعبئة العالية، وتشكل خيوط بعد قطع الفوهة، وتكوّن الرغوة، وحجم التعبئة المفرط، أو ملامسة الفوهة للجدار، أو حركة الأنبوب بين مرحلتي التعبئة والختم.
لا يضمن استخدام سخان أسرع أو قوة تثبيت أعلى القضاء على التلوث بشكل موثوق. قم بتصحيح عملية التعبئة: استخدم فوهة تعبئة مناسبة، وتحكم في ظاهرة الارتداد أو الانقطاع، وقم بمطابقة قطر الفوهة مع الأنبوب، واترك مساحة فارغة في الجزء العلوي والسفلي، وتحكم في الرغوة، وحافظ على نظافة منطقة الختم بشكل واضح. إذا تم تقييم الختم بالموجات فوق الصوتية من حيث تحمل التلوث، فإنه لا يزال بحاجة إلى تجارب على التركيبات الفعلية وحدود محددة.
4. يؤدي عدم محاذاة الأدوات أو تلفها إلى حدوث نقاط ضعف موضعية
يجب أن تعمل فوهة الهواء الساخن وحامل الأنبوب وحلقة التبريد والفكوك على توسيط الأنبوب والتلامس معه بشكل متساوٍ. فقد يتعرض الأنبوب المائل لمزيد من الحرارة من جانب واحد ومزيد من الضغط من الجانب الآخر. تؤدي الفكوك غير المتوازية أو البالية أو الملوثة إلى ظهور خط إحكام يتغير سمكه عبر عرضه. يحتاج الأنبوب البيضاوي إلى القرص والاتجاه الصحيحين؛ وقد يؤدي استعارة قطع غيار من قطر قريب إلى تشويه الجدار أو التسبب في تسخين غير متساوٍ.
تتميز الأنابيب المركبة بوجود خط لحام جانبي طولي. وإذا تم طي هذا الخط السميك في نقطة غير مناسبة أو بالقرب الشديد من حافة الذيل، فإن الفك يجب أن يتحمل تغيرًا مفاجئًا في السماكة. توصي شركة «فيفا» بالتحكم في موضع خط اللحام بالنسبة للطية من خلال تحديد موضع العلامات البصرية بدقة؛ ويجب الحصول على المواصفات الهندسية المسموح بها بالضبط من موردي الأنابيب والآلات وفقًا للتصميم المعتمد.
5. تغير تصميم الأنبوب، لكن الوصفة لم تتغير
يمكن أن تؤدي مزيج البولي إيثيلين (PE)، وبنية الطبقات، وسماكة الجدار، ومركّز اللون، وطبقة مانع التسرب المركبة، والمحتوى المعاد تدويره، والقطر، وعملية التصنيع إلى تغيير نطاق الإغلاق القابل للاستخدام. ولا ينبغي نسخ التركيبة المؤهلة لأنبوب البولي إيثيلين المبثوق لتطبيقها على أنابيب PBL أو ABL، كما لا ينبغي أن يستخدم أنبوب قطره 30 ملم نفس إعدادات أنبوب قطره 50 ملم دون إجراء تجربة على خط الإنتاج. كما قد تختلف الدفعات الواردة بما يكفي لتكشف عن عملية تعمل في أقصى حدود نطاقها.
6. يتجاوز الضغط في اتجاه مجرى التدفق هامش الحزمة
قد يكون الختم متصلاً، لكنه قد يفشل عند ضغط الأنبوب أو تكديسه أو سقوطه أو تسخينه أو تعريضه لضغط جوي منخفض. وقد تؤدي اللزوجة العالية للمنتج أو صغر حجم فتحة التوزيع إلى زيادة القوة التي يبذلها المستخدم؛ ويتحمل هذا الضغط كل من الذيل والجدار والكتف والغطاء. يؤدي التعبئة الزائدة إلى تقليل الحيز العلوي المرن وقد يؤدي إلى ملامسة المنتج للختم مباشرةً. وقد يشمل الحل تعديل فتحة التوزيع أو حجم التعبئة أو هيكل الأنبوب أو التعبئة النهائية — وليس مجرد جهاز الختم فقط.
كيف تؤثر مادة الأنبوب على طريقة الفشل
لا يُظهر شكل العبوة المرئي طبقة الإغلاق. اختر من بين أشكال أنابيب الكريمات التجميلية فقط بعد تحديد الصيغة، والحاجز، وسلوك الضغط، ومعدات الإغلاق.
| بناء الأنابيب | الاستدلال القائم على إغلاق الذيل | التركيز على الفشل | أولوية التأهيل |
|---|---|---|---|
| البولي إيثيلين المبثوق/المبثوق بشكل مشترك | يتم لحام الأسطح الداخلية المصنوعة من البولي إيثيلين بالحرارة؛ ويجب الحفاظ على مرونة الجدران | التخفيف المفرط، التوزيع غير المتساوي للحرارة، التشقق الناتج عن الضغط أو الانثناء، تآكل الطلاء | اختبار إغلاق النافذة بالإضافة إلى اختبارات ملء المرونة والتوافق |
| PBL | تلتحم طبقات مانع التسرب حول هيكل حاجز بلاستيكي وخط التماس الطولي | تقاطع الخياطة الجانبية، انفصال الطبقات، الارتداد | اتجاه الخياطة الخلفية/الجانبية وسلامة العبوة المملوءة مع مرور الوقت |
| ABL | تُحكم الطبقات الداخلية المصنوعة من البلاستيك الحراري الإغلاق حول مادة مركبة تحتوي على رقائق معدنية؛ وقد يكون HF خيارًا من خيارات المعدات | إجهاد الطي، وتشقق طبقة الرقاقة، والدرز الجانبي، وانفصال الطبقات | توافق الطرق، وهندسة الطيات، والحاجز بعد الثني والختم |
| أنبوب ألومنيوم | يتم طي الذيل/تجعيدها ميكانيكيًا، وليس عن طريق اللحام الحراري للبلاستيك | شكل طي غير صحيح، تشققات في المعدن، مشاكل في الطلاء الداخلي أو في الإغلاق | نمط الطي المحدد، والأبعاد، والتوافق مع الحشو |
للحصول على قرار أكثر عمقًا بشأن المواد، استخدم مقارنة «بويو» بين هياكل الأنابيب من نوع ABL و PBL. من الشائع شكل أنبوب قابل للضغط من مادة البولي إيثيلين يمكن أن تكون نقطة انطلاق مفيدة بالنسبة للكريمات، لكن مدى ملاءمتها لا يزال يعتمد على التركيبة الفعلية وعملية التعبئة ومعدات الإغلاق.
هل تؤدي درجة الحرارة أو الرطوبة أو الارتفاع عن سطح البحر إلى فشل مانع التسرب في الأنبوب؟
عادةً ما تكشف البيئة عن نقطة ضعف ما أو تسرع من ظهورها؛ فهي ليست سببًا منفردًا ومستقلاً. قد تصمد الوصلة الهامشية، أو الخط الرفيع المتضرر من الحرارة، أو الطبقة التي تم تليينها بالصيغة الكيميائية، أو الأنبوب المملوء بشكل زائد عن الحد، في حالة التعرض للضغط من جانب الخط، ثم تتعرض للفشل بعد التعرض للدورات الحرارية، أو ضغط الطرود، أو انخفاض الضغط الخارجي.
درجة حرارة عالية
يمكن أن يؤدي التخزين في درجة حرارة دافئة إلى خفض لزوجة التركيبة، وتغيير ضغط البخار، وزيادة زحف البوليمر أو تليينه. ويمكن للمنتج أن ينتقل عبر قناة صغيرة بسهولة أكبر، في حين أن السدادة المحملة قد تتشوه بمرور الوقت. كما يتوسع الغاز الموجود في الفراغ العلوي مع ارتفاع درجة الحرارة المطلقة؛ ويعتمد الإجهاد الفعلي على مستوى التعبئة، وسلوك البخار، ومرونة العبوة. لا تستنتج درجة حرارة فشل عامة من نوع الراتينج وحده.
درجات الحرارة المنخفضة والتقلبات الحرارية
يمكن أن يؤدي البرد إلى تصلب الأنبوب وزيادة القوة المطلوبة لضخ منتج لزج. وعندئذٍ يولد المستخدم نبضة ضغط أكبر، مما قد يؤدي إلى تشقق أي ثنية هشة أو واجهة ضعيفة. كما تؤدي دورات التسخين والتبريد المتكررة إلى اختلاف معدل تمدد وانكماش الطبقات والمكونات غير المتجانسة. يجب اختبار الأنبوب المملوء بالكامل، ثم إتاحة فترة استعادة محددة قبل الفحص حتى لا يتم الخلط بين الصلابة المؤقتة والتلف الدائم.
الرطوبة
لا تؤدي الرطوبة النسبية تلقائيًّا إلى إضعاف كل لحام من البولي إيثيلين. وتعتمد أهميتها على الهيكل الكامل: الطبقات المركبة أو اللاصقة الحساسة للرطوبة، ونفاذية بخار الماء، والتركيبة الماصة للرطوبة، والملصقات، ولا سيما التغليف الثانوي المموج. تشير معيار ASTM D4332 إلى أن العديد من مواد التغليف — ولا سيما المواد السليلوزية — تتغير خصائصها الفيزيائية مع تغير درجة الحرارة والرطوبة النسبية. لذا، يجب تهيئة العبوة النهائية عندما يكون ضغط الكرتون وحماية التوزيع أمرين مهمين، بدلاً من إرجاع تسرب الأنبوب إلى الرطوبة دون دليل.
الارتفاع وانخفاض الضغط الخارجي
تؤدي الطائرات ومسارات الجبال الشاهقة إلى خفض الضغط الخارجي، مما يزيد من فرق الضغط عبر أنبوب مغلق. تم تصميم معيار ASTM D6653 لتقييم تأثيرات الارتفاع على أنظمة التعبئة والتغليف عن طريق التفريغ، ويحدد التعرض لظروف الهواء داخل الطائرة كأحد ظروف النقل ذات الصلة. وهو دليل تطويري نوعي، وليس ضغطًا عالميًا لاجتياز الأنبوب. يجب اختبار التكوين المملوء المخصص للبيع بالتجزئة والشحن وفقًا للمسار الفعلي، وفحصه بعد فترة استرداد محددة.
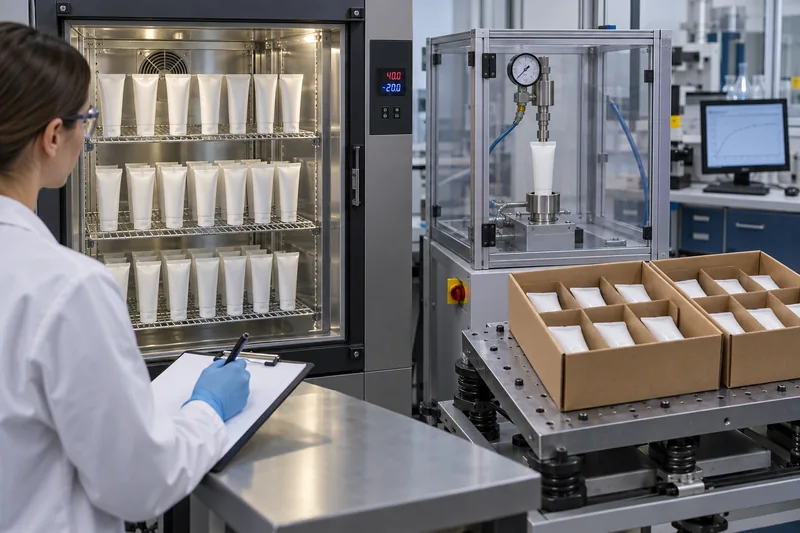
ومن ثم، يمكن أن تتعرض العبوة المُجهَّزة للاهتزاز والسقوط والضغط. استخدم الأنابيب النهائية، والتركيبة، والعلب المخصصة للبيع بالتجزئة، والفواصل، وعلب الشحن؛ حيث إن اختبار الأنابيب الفارغة لا يحاكي الكتلة أو الضغط الداخلي أو تلوث المنتج. دليل Boyu لـ طرق اختبار السقوط لتغليفات مستحضرات التجميل يوضح لماذا لا يحدد اسم الطريقة وحده الارتفاع أو التسلسل أو معايير القبول.
مسار عمل تشخيصي عملي للكشف عن تسرب الأنابيب
- فرض الحجر الصحي وإجراء مسح للسكان. سجل رقم SKU، ودفعة الأنابيب/الرقائق، ودفعة الأغطية، ودفعة التركيبة، وآلة التعبئة، وخط الإنتاج، والوردية، ووصفة الختم، ووقت الإنتاج، وموضع الكرتون. افصل الأضرار المعزولة عن الأنماط المتكررة في المسار أو الوقت.
- افحصها دون تحميل الحقيبة. التقط صوراً للمسارات المبللة، وخط الإغلاق، والدرز الجانبي، والكتف، وفتحة الإغلاق. لاحظ ما إذا كان الأنبوب قد وصل والغطاء متجهًا لأعلى أم لأسفل أم على جانبه.
- حدد مكان التسرب. استخدم طريقة مناسبة للحالة سواء كانت مملوءة أم فارغة. أضف المُتتبع الملون فقط عندما لا يؤدي ذلك إلى تآكل الهيكل أو انتفاخه. لا تخلط بين الهواء السطحي المحبوس وتدفق الفقاعات.
- افتح الختم وقم بتصنيف العطل. ابحث عن المناطق اللامعة غير الملتصقة، وبقايا المنتج، والفراغات، وتسرب البوليمر، وتغير اللون، وانفصال الطبقات، وتغير السماكة. قارن بين الجانب الأيسر والوسط والجانب الأيمن.
- قارن مع عينات مرجعية معروفة بصلاحيتها. يجب اختبار الأختام غير المملوءة والأختام المملوءة والدفعة المقبولة والمحتفظ بها في ظل نفس الظروف. وهذا يميز بين التلوث الناتج عن تحويل الأنابيب والتلوث الناتج عن عملية التعبئة والتشوهات الناتجة عن الاختبار.
- تدقيق سجل العملية. تحقق من خرج السخان، وضغط الهواء/تدفقه، والسرعة الفعلية للخط، والفوهات/قطع الغيار، وفجوة الفكين/توازيهما، وحالة مياه التبريد، وحجم التعبئة، وسجل فترات التوقف/إعادة التشغيل — وليس فقط القيم المحددة المعروضة.
- قم بتغيير متغير سببي واحد في كل مرة. أعد إنتاج العيب، وأجرِ تجربة خاضعة للرقابة، وتحقق من النتيجة بعد التكييف. إن التصحيح الذي يحسّن المظهر ولكنه يقلل من هامش الانفجار لا يُعتبر إغلاقًا.
| النمط الملحوظ | الفرضيات المحتملة | اتجاه التصحيح |
|---|---|---|
| تقشير الختم مع حدوث تشوه طفيف في المادة | انخفاض درجة الانصهار، انخفاض الضغط، خطأ في الطبقة الداخلية، تلوث | التأكد من نظافة الأسطح؛ تحديد نطاق الحرارة/التلامس؛ التحقق من بنية الأنبوب |
| خط رفيع أو هش أو ذو لون بني | ارتفاع درجة الحرارة/طول المدة، فجوة ضيقة، تسخين غير متساوٍ | تقليل الطاقة/الضغط الضار؛ توسيط الفوهة؛ فحص الأدوات ومستوى التعرض الفعلي |
| قناة ضيقة عشوائية بها بقايا كريمية | رذاذ، تشابك، رغوة، ملء زائد، ذيل الأنبوب متسخ | التأكد من صحة حركة الفوهة/عملية القطع، وارتفاع التعبئة، ونظافة المنتج؛ ورفض الأختام الملوثة |
| تتعطل إحدى الحواف بشكل متكرر | عدم توازي الفكين، أو انحراف الأنبوب عن المركز، أو عدم توافق حلقة التبريد أو الفوهة | قياس سماكة الخط الأيمن/الأيسر؛ محاذاة/استبدال الأجزاء المتغيرة والفكوك |
| حدوث عطل عند تقاطع التماس الجانبي مع الطية | اتجاه التماس غير الملائم، تباين السماكة، ضعف التماس في وحدة التحويل | اضبط علامة العين/الاتجاه حيثما كان ذلك مسموحًا؛ قم بتشغيل المحول؛ تحقق من جودة خط اللحام والطرف معًا |
| اجتاز فحص الخط، لكنه فشل بعد التخزين في درجة حرارة دافئة | اللحام الهامشي، الزحف، التليين بالصيغة الكيميائية، القنوات الدقيقة | إجراء اختبارات التوافق/التقادم واختبارات الحفاظ على الضغط؛ وتغيير الهيكل أو النافذة وفقًا للآلية |
| انفصل الأنبوب عن الذيل | ضعف الجدار/الحافة، أو وجود ثنية، أو التوافق، أو شدة الاختبار — لا يعني بالضرورة إحكام الإغلاق | تسجيل الموقع والضغط/الوقت؛ فحص بنية الجدار/الرأس ومدى ملاءمتها للاستخدام |
ما هي الاختبارات التي ينبغي إجراؤها للتحقق من إحكام إغلاق أنبوب مستحضرات التجميل؟
تعد قوة الختم وسلامة الختم ومتانة العبوة خصائص مختلفة. استخدم طرقًا متكاملة وقم بوضع معايير قبول خاصة بالعبوة قبل إجراء الاختبار.
| الطريقة | تم الرد على السؤال | قيد هام | سجل |
|---|---|---|---|
| الصورة والمقطع العرضي | هل الخط مُركز ومتواصل وخالٍ من التلف الناتج عن الحرارة أو التلوث؟ | قد يكون الختم الذي يبدو أنيقًا ضعيفًا أو محصورًا في قناة معينة | العرض/السماكة حسب الموقع، والعيوب، والصور المرجعية |
| فصل/تقشير الختم | ما مقدار القوة التي تؤدي إلى انفصال شريط محدد، وكيف يحدث هذا الانفصال؟ | تتضمن نتائج معيار ASTM F88 قياسات الانحناء/الاستطالة للمادة، ولا تُجرى الاختبارات إلا على منطقة محددة من العينة؛ وهي لا تثبت عدم وجود قناة | عرض العينة، والتقنية، والمعدل، ومنحنى القوة، وطريقة الفشل |
| الانفجار/الزحف الناتج عن الضغط الداخلي | عند أي ضغط تنهار العبوة، أم أنها قادرة على تحمل ضغط معين لفترة زمنية محددة؟ | تنص المواصفة ASTM F1140 على أنها لا ترتبط بالضرورة بقوة الختم وفقًا للمواصفة F88؛ حيث تؤثر التجهيزات وتدفق الهواء على النتائج | ارتفاع الضغط/الاحتفاظ به، والوقت، والتجهيزات، وحالة الأنبوب، والموقع الدقيق للخلل |
| انبعاث الفقاعات/الفراغ | هل يوجد مسار تسرب إجمالي؟ | قد لا تكتشف معيار ASTM D3078 التسربات الصغيرة؛ وقد يسد المنتج الفتحات؛ كما أن المعلمات وسائل الغمر لهما أهمية كبيرة | الفراغ/الضغط، ومدة البقاء، والسائل، وموقع الفقاعة، ونتيجة التحكم |
| مملوءة بالضغط/السحق والاستخدام المتكرر | هل تبقى العبوة المطروحة في السوق سليمة بعد المناولة والتوزيع؟ | لا يمكن تكرار عملية الضغط اليدوي ما لم يتم تحديد القوة أو التثبيت أو التسلسل | الصيغة، والتكييف، والقوة/الإزاحة، والدورات، ونقطة التسرب |
| التسلسل البيئي/التوزيعي | هل تتحمل الحقيبة المملوءة الظروف المناخية الخاصة بالمسار، والارتفاع، والاهتزاز، والضغط، والسقوط؟ | لا يكفي وجود خطر واحد معزول لإثبات صحة المسار بأكمله | التجهيز، والتعبئة الكاملة، والتسلسل، وعمليات الفحص الفوري وفحص الاسترداد |
تُعدّ المواصفة ASTM F88 مفيدة للمقارنة الكمية بين العمليات وإعداد تقارير أنماط الفشل، لكن الطريقة نفسها تحذر من أن تقنية دعم العينات تؤثر على النتائج. تغطي المواصفة ASTM F1140 اختبار الانفجار غير المقيد والزحف تحت الضغط الداخلي. تتناول المواصفة ASTM D3078 التسربات الكبيرة في العبوات المرنة التي تحتوي على فراغ علوي، وتشرح سبب عدم إمكانية اكتشاف التسربات الصغيرة. استخدم المواصفات المرخصة الحالية وتحقق من صحة أي تعديل يتم إجراؤه على ذيل الأنبوب الأسطواني.
كامل بروتوكول توافق عبوات مستحضرات التجميل ينبغي إخضاع التركيبة الفعلية لعملية تقادم في أنابيب مخصصة للإنتاج، وفحص سلامة الختم، وحالة الجدران والكتف، والتغير في الكتلة، والمظهر، وعملية التوزيع. ويمكن استخدام الأنابيب المملوءة بالماء أو الفارغة لفحص الجوانب الميكانيكية، لكنها لا تسمح بالتأكد من التفاعل الكيميائي.
كيفية إنشاء نافذة عملية إحكام مغلقة ومستقرة
العينة المأخوذة من النقطة المركزية التي تجتاز الاختبار مرة واحدة لا تُعتبر نافذة عملية. استخدم الأنابيب المخصصة للإنتاج، والتركيبات، وقطع التغيير لتحديد التركيبات التي تعمل في ظروف متنوعة بشكل متعمد. والهدف هو الوصول إلى نطاق تجتاز فيه كل من المظهر، والسلامة، والنتائج الميكانيكية الاختبارات — وليس تحقيق أعلى متوسط للقوة.
- قم بتجميد العينة. سجل المورد، والتركيب، والقطر، ورمز الجدار/الطبقة المركبة، واللون، والغطاء، وهامش الذيل، ودفعة الصيغة، وكتلة التعبئة، ودرجة حرارة التعبئة.
- تحقق من الإعدادات الميكانيكية. قم بمطابقة القرص، والفوهة، وحلقة التبريد، والفكوك، وأدوات التشذيب؛ وتحقق من التمركز، والتوازي، والنظافة، والتبريد قبل تغيير الوصفات.
- تصميم تجارب محكومة. قم بتقييم مجموعات القيم المنخفضة والاسمية والعالية للمتغيرات الحرجة المتعلقة بالطاقة/التلامس التي تسمح بها المعدات والموردون. وقم بتضمين السرعة العادية للخط وشروط إعادة التشغيل.
- قياس الإجابات المتعددة. افحص الشكل الهندسي للسدادة ومدى تلوثها، وقم بإجراء اختبارات السلامة، وقم بتحديد قوة الفصل كمياً حيثما كان ذلك مفيداً، وسجل طريقة حدوث العطل وموقعه. فالقوة دون استمرارية لا تعتبر مقبولة.
- تحدي الحدود. استخدم الأنابيب من الدفعات والمواقع ذات الصلة في جميع مراحل العملية. تأكد من أن التباين المعقول في سماكة الجدار وسرعة الخط والبيئة لا يؤدي إلى خروج العملية عن حدود المقبولية.
- تأكد من ذلك بعد التكييف. أعد الفحص في الوقت المحدد للإصدار وبعد استيفاء شروط التقادم/التوزيع. تتطور بعض حالات الفشل تحت تأثير الحمل المستمر وليس بشكل فوري.
- تحويل النتائج إلى إجراءات رقابية. تحديد النطاقات المعتمدة، وفحوصات التشغيل/ما بعد التوقف، وتواتر أخذ العينات، وخطة الاستجابة، وحدود الصيانة، ومحفزات مراقبة التغييرات.
كيفية الوقاية من تعطل المانع للتسرب والحماية منه
- التصميم: توافق هيكل الأنبوب وقطره وهامش الذيل والكتف والغطاء وفتحة التوزيع مع الصيغة وخط التعبئة. بالنسبة لمشاريع منتجات التنظيف، يجب توفير المدخلات المذكورة في قائمة كاملة مواصفات أنبوب منظف الوجه.
- الاستلام: تحديد دفعات الأنابيب والأغطية؛ والتحقق من الأبعاد، وحالة الطرف الخلفي، واتجاه التماس الجانبي، ووجود أي تلوث؛ وحماية الأطراف المفتوحة من الغبار والتشوه.
- التعبئة: التحكم في كتلة الحشو، ودرجة حرارة المنتج، والرغوة، وعمق الفوهة، وسحب الخيط، وقطع الخيط. حافظ على نظافة منطقة اللحام المقصودة بالكامل.
- الإغلاق: استخدام قطع الغيار والمواصفات المعتمدة؛ والتحقق من السخان/تدفق الهواء، وسرعة خط الإنتاج، وفجوة الفكين/التوازي، والتبريد؛ وإجراء فحوصات موثقة بعد بدء التشغيل، والتوقف لفترات طويلة، وتغيير المواد، والصيانة.
- التعامل مع المنتج: اترك الختم يستقر قبل نقله أو تعبئته بطريقة قوية. تجنب أن يقوم الموجِّهات أو الصناديق أو المشغلون بثني الجزء الخلفي الساخن.
- التغليف الثانوي: استخدم التوجيه أو الصواني أو الفواصل التي تمنع تآكل الحافة الخلفية، والضغط المركّز، وفتح الغطاء. قم بالتحقق من العبوة التجارية، وليس الأنبوب الذي تم حمله يدويًّا بعناية.
- بيان صحفي: الجمع بين الفحص البصري واختبار سلامة محدد والتحقق الكمي الدوري. تحليل نتائج الاتجاهات حسب الدفعة وخط الإنتاج بدلاً من الاكتفاء بتسجيل «ناجح/فاشل» فقط.
- التحكم في التغيير: إعادة تقييم الراتينج/اللامينيت، والمورد، وهيكل الجدار، واللون، ومستوى PCR، والقطر، والتركيبة، ودرجة حرارة التعبئة، والغطاء، ومانع التسرب، وأجزاء التغيير، وسرعة خط الإنتاج، أو مسار التوزيع، عندما يكون للتغيير تأثير على النظام.
ماذا يجب أن تفعل مع دفعة إنتاج فاشلة؟
- أوقف الإفراج وحدد الحدود. افصل المنتج عن الفترة الممتدة من آخر فحص تم التحقق من سلامته حتى الفحص التالي الذي تم التحقق من سلامته، بما في ذلك الكميات قيد التصنيع والكميات المعبأة والمشحونة.
- احتفظ بالعينات والسجلات. احتفظ بالوحدات التي بها تسرب، والوحدات المجاورة التي تبدو سليمة، والأنابيب الخام، وعينات التشغيل الأولي. واحتفظ بسجلات الآلة والتعبئة.
- تأكد من حدوث العطل وفقًا للطريقة المعتمدة. استخدم عناصر التحكم ووحدات القياس المتعددة. افصل التسرب من الذيل عن أعطال الجدار والكتف والغطاء.
- تقييم مخاطر المنتج. يجب مراعاة عوامل مثل التلوث، وفقدان الوزن، والتعرض لمكونات الحليب الصناعي، وتلف الملصقات أو العلب، وما إذا كانت المخزونات الموزعة تتطلب اتخاذ إجراء ما. ويتولى المسؤولون عن الجودة والشؤون التنظيمية اتخاذ قرار التصرف في هذه المخزونات.
- التحقق من صحة أي تعديلات. قد تؤدي إعادة تسخين الأنبوب المملوء إلى زيادة ترقق الطبقات، أو انتقال المنتج إلى منطقة اللحام، أو إتلاف الزخرفة، أو تعريض التركيبة للحرارة. لا تقم بإعادة إغلاق الكميات الكبيرة دون اتباع طريقة مجربة وموثقة وإجراء اختبارات متكررة.
- تصحيح وإثبات الفعالية. تحديد الآلية، وتحديث العملية/المواصفات، وإظهار نتائج مقبولة عبر نطاق التشغيل الخاضع للرقابة — وليس فقط على العينات المختارة يدويًّا.
معلومات حول مانع التسرب الأنبوبي التي يجب إدراجها في طلب عرض الأسعار واتفاقية الجودة
- هيكل الأنبوب، رمز المورد، القطر، الطول، مرجع سماكة الجدار/الطبقة المركبة، الكتف، العنق، الغطاء، والهامش المطلوب للذيل.
- نوع التركيبة، نطاق اللزوجة، المذيبات/الزيوت/السطحيات الحساسة، الجسيمات، درجة حرارة التعبئة، السعة الاسمية للتعبئة، والمساحة الفارغة المخطط لها.
- العلامة التجارية والطراز لآلة التعبئة/الختم، والطريقة، وسرعة خط الإنتاج، وقطع الغيار المتاحة، ومتطلبات التشذيب/النقش، وطريقة توجيه الأنابيب.
- تمت الموافقة على تطوير نافذة العملية، وتحديد الجهة المسؤولة عن توريد الأنابيب، وإجراء تجارب التعبئة، واختبار الختم، والموافقة النهائية على العبوة.
- معيار العيوب البصرية، وطريقة فحص سلامة الختم، وطريقة اختبار القوة أو الضغط عند الاقتضاء، وخطة أخذ العينات، والتحضير، وتصنيف حالات الفشل.
- التوافق، والاستخدام المتكرر، وطرق التوزيع، بما في ذلك درجة الحرارة والارتفاع، وتعبئة المنتجات المخصصة للتجارة الإلكترونية/البيع بالتجزئة، حيثما كان ذلك مناسبًا.
- متطلبات التتبع، والعينات المحتفظ بها، وتصعيد حالات عدم المطابقة، والإخطار بالتغييرات، وإعادة التحقق من الصلاحية.
الأسئلة المتكررة
ما هي درجة الحرارة المناسبة لختم أنابيب مستحضرات التجميل؟
لا توجد درجة حرارة موحدة. يعتمد الإعداد المناسب على هيكل الأنبوب وقطره وسماكة جداره وتصميم السخان وتدفق الهواء والفوهة ومدة التعرض وسرعة خط الإنتاج وفجوة/ضغط الفكوك والتبريد. استخدم الإرشادات الأولية المقدمة من موردي الأنابيب والمعدات، ثم حدد نطاقًا معياريًّا معتمدًا للعملية على الأنابيب المخصصة للإنتاج.
ما هي قيمة مقاومة التسرب التي يجب أن يفي بها أنبوب مستحضرات التجميل؟
لا يمكن الدفاع عن القيمة العامة. حدد عرض العينة، وتقنية الاختبار، والمعدل، وظروف التهيئة، وطريقة الفشل، ثم حدد حدًا للمشروع استنادًا إلى بيانات التطوير ومخاطر الخدمة. اربط القوة بطريقة فحص السلامة، لأن متوسط قوة التقشير المرتفع يمكن أن يتواجد جنبًا إلى جنب مع وجود قناة تسرب واحدة.
هل سيؤدي رفع درجة الحرارة إلى إيقاف تسرب الأنبوب؟
فقط إذا تم التأكد من أن السبب هو نقص الاندماج، وبقي الإعداد الجديد ضمن النطاق الآمن. فقد تؤدي الحرارة الزائدة إلى ترقق الختم أو تشويهه أو إتلافه. أما إذا كان السبب هو تلوث المنتج، أو اختلال محاذاة الفكين، أو استخدام طبقة لامينيت غير مناسبة، أو تسرب من منطقة الكتف، فإن الحرارة الزائدة لن تعالج السبب الجذري.
لماذا تجتاز الأنابيب اختبارات الجودة في المصنع لكنها تتسرب بعد الشحن؟
قد لا يكشف فحص الخط عن وجود قناة دقيقة أو نقطة ضعف ناتجة عن الحمل المستمر. وقد يتسبب التخزين في درجة حرارة مرتفعة، وانخفاض الضغط الخارجي، والاهتزاز، والضغط، والسقوط في الكشف عن هذه العيوب. يجب فحص حالة الأنابيب المملوءة واختبارها داخل العبوة النهائية باتباع تسلسل يتناسب مع مسار النقل، ثم فحصها فورًا وبعد استعادتها.
هل يمكن لأنبوب مملوء بالماء أن يثبت سلامة الختم؟
ويمكن أن تكشف هذه الاختبارات عن التسربات الجسيمة أو مشاكل إعداد الماكينة، لكنها لا يمكن أن تمثل تركيبة تحتوي على اختلافات في اللزوجة، أو التوتر السطحي، أو التطاير، أو الزيوت، أو المذيبات، أو المواد الخافضة للتوتر السطحي، أو الجسيمات. وينبغي أن تستخدم عملية التأهيل النهائية التركيبة الفعلية أو بديلاً مبرراً علمياً، وأن تشمل اختبار التوافق مع مرور الوقت.
المصادر والمراجع الفنية
تحدد المعايير الطرق والنطاق؛ وهي لا تضع حدًا موحدًا واحدًا لقبول أنابيب مستحضرات التجميل. تم الاطلاع على هذه المعلومات في 3 أكتوبر 2026.
- مجلس الأنابيب — خيارات إحكام إغلاق الأنابيب
- الرابطة الأوروبية لمصنعي الأنابيب — أنواع الأنابيب والمعايير الأوروبية للأنابيب المرنة
- Viva Healthcare — إرشادات الختم بالهواء الساخن
- ASTM F88/F88M — قوة إحكام مواد الحاجز المرنة
- ASTM F1140/F1140M-13(2025) — مقاومة العبوات غير المقيدة لفشل الضغط الداخلي
- ASTM D3078-02(2021)e1 — الكشف عن التسربات في العبوات المرنة عن طريق انبعاث الفقاعات
- ASTM D6653/D6653M-13(2021) — تأثيرات الارتفاعات العالية على أنظمة التغليف
- ASTM D4332-22 — تهيئة الحاويات أو العبوات أو مكونات التغليف
- DIN EN 12377:2022-12 — الأنابيب المرنة: مقاومة التسرب الهوائي للأغطية
- ISTA — اختيار واستخدام إجراءات اختبار التوزيع
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch