














Risposta diretta: il fondo di un tubo cosmetico perde, si fessura o scoppia quando le due superfici interne da saldare non formano una saldatura continua e sufficientemente resistente, oppure quando una saldatura apparentemente integra viene successivamente sovraccaricata. Le cause principali più comuni sono calore insufficiente o eccessivo, presenza di prodotto nella zona di saldatura, pressione delle ganasce o raffreddamento non corretti, disallineamento del tubo, abbinamento inadeguato tra tubo e metodo di saldatura e sollecitazioni ambientali o legate alla distribuzione.
Non iniziare aumentando la temperatura. Individuare prima il punto di cedimento: saldatura del fondo appiattito, giunzione longitudinale del laminato, saldatura della spalla/testa, parete del tubo o tappo/orifizio. Stabilire quindi se il difetto è un canale aperto, un legame debole, una sezione assottigliata dal calore, una fessura, una delaminazione o una perdita dalla chiusura. Ogni caso richiede una correzione e una prova di verifica specifiche.
Questa guida è rivolta a marchi cosmetici, riempitori conto terzi, produttori di tubi, ingegneri del packaging e team qualità che lavorano con tubi comprimibili in PE, plastica coestrusa, PBL o ABL. I tubi in alluminio vengono chiusi sul fondo mediante piegatura o aggraffatura, anziché termosaldatura, e richiedono un processo di chiusura diverso.
Prima di modificare la saldatrice, individuare dove ha ceduto il tubo
Un consumatore può segnalare che «la saldatura del tubo perde» anche quando l’estremità appiattita è integra. Considerare cinque possibili zone di perdita della confezione. Pulire il campione, fotografarlo nelle condizioni di ricezione, annotare l’orientamento durante lo stoccaggio ed eseguire una prova controllata che individui l’origine senza provocare una nuova lacerazione. Prima di effettuare regolazioni, conservare i campioni difettosi, le impostazioni di produzione e gli identificativi dei lotti, per non distruggere le evidenze durante la ricerca della causa.
| Zona di cedimento | Evidenze tipiche | Probabili categorie di cause | Prima verifica |
|---|---|---|---|
| Saldatura del fondo/estremità | Bordo bagnato, canale, strati distaccati, sottile linea bruciata o lacerazione accanto alla saldatura | Calore/pressione/tempo/raffreddamento, contaminazione, allineamento, variazione del materiale | Aprire ed esaminare la sezione della saldatura; confrontare i diversi punti lungo la larghezza della ganascia |
| Giunzione longitudinale del laminato | Traccia bagnata o lacerazione longitudinale; cedimento concentrato nel punto in cui la giunzione longitudinale entra nella piega del fondo | Giunzione realizzata dal produttore del tubo, geometria di sovrapposizione, orientamento/tacca di registro, sollecitazione della piega | Rilevare l’angolo della giunzione longitudinale rispetto alla piega del fondo e al bordo che cede |
| Saldatura della spalla/testa | Perdita ad anello nel punto di unione tra corpo e spalla stampata; separazione durante la compressione | Saldatura della testa eseguita dal produttore del tubo, contaminazione, attacco della formula, incompatibilità tra corpo e testa | Prova a pressione interna o a bolle concentrata sulla spalla; verifica della tracciabilità presso il produttore del tubo |
| Parete del tubo | Microforo, fessura da flessione, lacerazione lungo una piega, delaminazione o perforazione da abrasione | Compatibilità materiale/formula, flessione eccessiva, contatti durante il trasporto, difetto di fabbricazione | Esame con ingrandimento, osservazione in controluce, invecchiamento del tubo riempito e mappatura dei punti di contatto nell’imballaggio |
| Chiusura/orifizio | Prodotto nel tappo, filettatura/superficie di tenuta bagnata, membrana danneggiata o tappo a scatto aperto | Accoppiamento del tappo, coppia di serraggio/innesto a scatto, superficie di tenuta, residui sull’orifizio, danni alla chiusura | Verifica separata della tenuta all’aria di tappo/spalla e dell’uso ripetuto |
Le norme europee sui tubi confermano questa distinzione. EN 12377 è un metodo per verificare la tenuta all’aria della chiusura applicata alla spalla; non è una prova della saldatura del fondo. ETMA elenca separatamente le norme sulla resistenza della saldatura della testa e della giunzione longitudinale dei tubi laminati. Una prova riferita al «tubo» può quindi valutare una sola interfaccia.
Come funziona la saldatura del fondo di un tubo cosmetico?
La maggior parte dei tubi cosmetici in plastica e laminato arriva al riempitore con tappo e spalla assemblati e fondo aperto. Il prodotto viene dosato attraverso questa estremità aperta. Nella saldatura ad aria calda, l’aria riscaldata ammorbidisce le superfici termoplastiche interne; il tubo passa quindi alle ganasce raffreddate, che appiattiscono le pareti, applicano pressione e mantengono l’interfaccia in posizione mentre si forma e si raffredda. Il fondo saldato viene poi rifilato e può essere marcato in rilievo o codificato.
Una saldatura resistente del fondo richiede quattro condizioni all’interfaccia: superfici di contatto pulite, mobilità molecolare sufficiente grazie al calore, contatto intimo ottenuto con la pressione e stabilità durante il raffreddamento. Le impostazioni sono interdipendenti. Una temperatura maggiore può compensare un riscaldamento più breve solo entro la finestra di sicurezza del materiale. Una pressione maggiore non può unire un’interfaccia fredda. Un riscaldamento prolungato può assottigliare o degradare una saldatura già sufficientemente calda.
Qualità della saldatura = struttura del tubo + zona di saldatura pulita + apporto termico + contatto delle ganasce + raffreddamento + carico successivo.
La sola temperatura della macchina non costituisce una specifica di saldatura. Portata dell’aria, geometria dell’ugello, distanza, tempo di esposizione, velocità di linea, distanza tra le ganasce, pressione, temperatura dell’acqua, diametro del tubo e struttura della parete determinano le condizioni effettive dell’interfaccia.
L’aria calda è comune, ma non è l’unico metodo di chiusura
Il Tube Council descrive l’aria calda come un metodo ampiamente utilizzato per i tubi in plastica e laminato. I sistemi a ultrasuoni generano calore tramite vibrazioni ad alta frequenza all’interfaccia e possono tollerare meglio una contaminazione limitata della zona di saldatura, ma questo non rende accettabile la presenza di prodotto nella saldatura. La saldatura ad alta frequenza è associata ai laminati con barriera in alluminio, mentre le ganasce calde esterne trasferiscono calore attraverso la parete del tubo. I tubi deformabili in alluminio vengono piegati e aggraffati meccanicamente. Scegliere il metodo in funzione della struttura specifica, del diametro, della velocità di linea, del risultato estetico richiesto e delle capacità della macchina.
Perché le saldature dei tubi perdono, si fessurano o scoppiano?
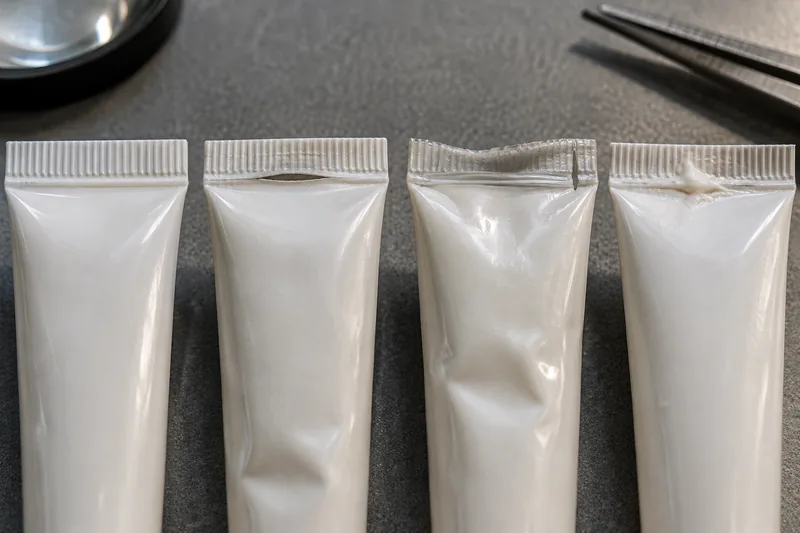
1. Una fusione insufficiente crea un legame debole o un canale aperto
Se le superfici interne non ricevono calore, tempo o contatto intimo sufficienti, alcune zone rimangono soltanto premute l’una contro l’altra, senza saldarsi. Un apporto energetico insufficiente dell’aria calda, una velocità di linea eccessiva, un ugello mal posizionato, una pressione insufficiente delle ganasce, una distanza tra le ganasce inadatta allo spessore complessivo delle pareti o uno strato interno saldante non idoneo possono produrre questa condizione. La saldatura può apparire rettilinea, ma separarsi facilmente o perdere attraverso un canale sottile.
2. Il calore eccessivo può assottigliare e danneggiare la saldatura
Un calore o un’esposizione eccessivi possono ammorbidire troppo la struttura. Quando le ganasce si chiudono, il polimero fuso può essere espulso dalla sezione critica, lasciando una linea sottile che si lacera sotto pressione. Alterazioni del colore, ondulazioni, bolle, deformazioni dei bordi o accumuli di materiale sulle attrezzature avvalorano questa diagnosi. La guida Viva alla saldatura dei tubi associa linee di saldatura sottili a temperatura eccessiva, tempo di soffiaggio eccessivo o distanza di serraggio troppo ridotta; mostra inoltre che una linea spessa può indicare calore insufficiente o distanza troppo ampia. Il tipo di segnale visivo è determinante: «più caldo» non è una soluzione universale.
3. La contaminazione da prodotto impedisce il contatto tra le superfici
Un velo di crema, olio, polvere o detergente nel fondo può impedire alle due superfici termoplastiche di entrare in contatto. Può inoltre generare vapore durante il riscaldamento o lasciare un sottile passaggio dopo il raffreddamento del materiale. Le cause comuni sono schizzi da un ugello di riempimento troppo alto, formazione di filamenti dopo l’interruzione dell’erogazione, schiuma, volume di riempimento eccessivo, contatto dell’ugello con la parete o movimento del tubo tra riempimento e saldatura.
Un riscaldatore più rapido o una maggiore forza di serraggio non eliminano la contaminazione in modo affidabile. Correggere il profilo di riempimento: utilizzare un ugello a immersione adeguato, controllare il risucchio o l’interruzione dell’erogazione, adattare il diametro dell’ugello al tubo, prevedere spazio di testa e margine per la saldatura del fondo, gestire la schiuma e verificare la pulizia della zona di saldatura. Se si valuta la saldatura a ultrasuoni per la sua tolleranza alla contaminazione, occorrono comunque prove con la formula effettiva e limiti definiti.
4. Disallineamento o attrezzature danneggiate creano debolezze localizzate
Ugello dell’aria calda, supporto del tubo, anello di raffreddamento e ganasce devono centrare il tubo e assicurare un contatto uniforme. Un tubo inclinato può ricevere più calore su un lato e maggiore compressione sull’altro. Ganasce non parallele, usurate o contaminate producono una linea di saldatura il cui spessore varia lungo la larghezza. Un tubo ovale richiede un portatubo e un orientamento corretti; utilizzare parti di formato destinate a un diametro simile può deformare la parete o provocare un riscaldamento irregolare.
I tubi laminati presentano anche una giunzione longitudinale. Se questa giunzione, più spessa, viene piegata in un punto sfavorevole o troppo vicino a un bordo del fondo, la ganascia deve compensare un brusco cambiamento di spessore. Viva raccomanda di controllare la posizione della giunzione rispetto alla piega mediante un posizionamento preciso della tacca di registro; la geometria esatta ammissibile deve essere indicata dai fornitori del tubo e della macchina per il progetto approvato.
5. La struttura del tubo è cambiata, ma la ricetta di processo no
Miscela di PE, struttura degli strati, spessore della parete, concentrato colorante, strato saldante del laminato, contenuto riciclato, diametro e processo del produttore del tubo possono modificare la finestra utile di saldatura. Una ricetta qualificata per un tubo estruso in PE non deve essere trasferita a PBL o ABL, e un tubo da 30 mm non deve ereditare l’impostazione di uno da 50 mm senza una prova in linea. Anche le differenze tra lotti in ingresso possono essere sufficienti a evidenziare i limiti di un processo che opera al margine della propria finestra.
6. La pressione nelle fasi successive supera il margine di resistenza della confezione
Una saldatura può essere continua e tuttavia cedere quando il tubo viene compresso, impilato, lasciato cadere, riscaldato o esposto a una pressione atmosferica inferiore. Una viscosità elevata del prodotto o un orifizio di erogazione troppo piccolo possono aumentare la forza applicata dall’utilizzatore; questa pressione grava su fondo, parete, spalla e chiusura. Un riempimento eccessivo riduce lo spazio di testa disponibile per assorbire le deformazioni e può portare il prodotto direttamente a contatto con la saldatura. La soluzione può riguardare orifizio, volume di riempimento, struttura del tubo o configurazione dell’imballaggio, non solo la saldatrice.
Come il materiale del tubo modifica la modalità di cedimento
La forma esterna della confezione non rivela lo strato saldante. Scegliere tra i formati di tubi per creme cosmetiche solo dopo aver definito formula, barriera, comportamento alla compressione e attrezzature di saldatura.
| Struttura del tubo | Implicazioni per la chiusura del fondo | Principali criticità di cedimento | Priorità di qualificazione |
|---|---|---|---|
| PE estruso/coestruso | Le superfici interne in PE vengono termosaldate; deve essere mantenuta la flessibilità della parete | Assottigliamento eccessivo, calore non uniforme, fessurazione da compressione/flessione, attacco della formula | Finestra di saldatura e prove di flessione e compatibilità sul tubo riempito |
| PBL | Gli strati saldanti si uniscono intorno a una struttura barriera in plastica e a una giunzione longitudinale | Intersezione con la giunzione longitudinale, delaminazione degli strati, ritorno elastico | Orientamento del fondo rispetto alla giunzione longitudinale e integrità della confezione riempita dopo invecchiamento |
| ABL | Gli strati termoplastici interni saldano un laminato contenente un foglio di alluminio; la tecnologia HF può essere un’opzione per la macchina | Sollecitazione della piega, fessurazione dello strato di alluminio, giunzione longitudinale e delaminazione | Compatibilità del metodo, geometria della piega, barriera dopo flessione e saldatura |
| Tubo in alluminio | Il fondo viene piegato/aggraffato meccanicamente, non termosaldato come la plastica | Geometria della piega errata, fessurazione del metallo, problemi della laccatura interna o della chiusura | Tipo di piega prescritto, dimensioni e compatibilità del tubo riempito |
Per una scelta del materiale più approfondita, consultare il confronto Boyu tra strutture dei tubi in ABL e PBL. Un comune formato di tubo comprimibile in PE può essere un utile punto di partenza per le creme, ma l’idoneità dipende comunque dalla formula effettiva, dal processo di riempimento e dalle attrezzature di saldatura.
Temperatura, umidità o altitudine causano il cedimento della saldatura dei tubi?
L’ambiente di solito mette in evidenza o accelera una debolezza; non costituisce un’unica causa indipendente. Un legame al limite della tenuta, una linea sottile danneggiata dal calore, uno strato ammorbidito dalla formula o un tubo troppo pieno possono superare una compressione a bordo linea e cedere dopo cicli termici, compressione dei colli o riduzione della pressione esterna.
Temperatura elevata
Lo stoccaggio al caldo può ridurre la viscosità della formula, modificare la pressione di vapore e aumentare lo scorrimento viscoso o l’ammorbidimento del polimero. Il prodotto può attraversare più facilmente un piccolo canale, mentre una saldatura sotto carico può deformarsi nel tempo. Anche il gas nello spazio di testa si espande all’aumentare della temperatura assoluta; la sollecitazione effettiva dipende dal livello di riempimento, dal comportamento del vapore e dalla deformabilità della confezione. Non dedurre una temperatura universale di cedimento dal solo tipo di resina.
Bassa temperatura e cicli termici
Il freddo può irrigidire il tubo e aumentare la forza necessaria per erogare un prodotto viscoso. L’utilizzatore genera quindi un impulso di pressione maggiore e una piega fragile o un’interfaccia debole può fessurarsi. I cicli ripetuti caldo/freddo provocano inoltre espansioni e contrazioni diverse negli strati e nei componenti eterogenei. Provare il tubo completo riempito, quindi prevedere un periodo di recupero definito prima dell’ispezione, per non confondere la rigidità temporanea con un danno permanente.
L'umidità
L’umidità relativa non indebolisce automaticamente ogni saldatura in PE. La sua rilevanza dipende dalla struttura completa: strati di laminato o adesivo sensibili all’umidità, trasmissione del vapore acqueo, formula igroscopica, etichette e soprattutto imballaggio secondario in cartone ondulato. ASTM D4332 osserva che molti materiali da imballaggio, in particolare quelli cellulosici, modificano le proprie proprietà fisiche in funzione di temperatura e umidità relativa. Condizionare la confezione finita quando sono rilevanti la resistenza alla compressione del cartone e la protezione durante la distribuzione, anziché attribuire una perdita del tubo all’umidità senza riscontri.
Altitudine e pressione esterna ridotta
Il trasporto aereo e i percorsi di alta montagna riducono la pressione esterna, aumentando il differenziale di pressione tra interno ed esterno del tubo chiuso. ASTM D6653 è concepita per valutare mediante vuoto gli effetti dell’altitudine sui sistemi di imballaggio e identifica l’esposizione durante il trasporto su aeromobili di collegamento come una condizione rilevante. Fornisce evidenze qualitative per lo sviluppo, non una pressione universale di accettazione dei tubi. Provare la configurazione riempita destinata alla vendita e alla spedizione in relazione al percorso effettivo e ispezionarla dopo un periodo di recupero definito.
Vibrazioni, cadute e compressione possono poi agire sulla confezione condizionata. Utilizzare tubi, formula, astucci di vendita, separatori e cartone di spedizione definitivi; le prove sui tubi vuoti non riproducono massa, pressione interna o contaminazione da prodotto. La guida Boyu ai metodi di prova di caduta per imballaggi cosmetici spiega perché il solo nome di un metodo non determina altezza, sequenza o criteri di accettazione.
Una procedura diagnostica pratica per i tubi che perdono
- Mettere in quarantena e identificare l’insieme delle unità interessate. Registrare SKU, lotto di tubi/laminato, lotto dei tappi, lotto della formula, riempitrice, linea, turno, ricetta di saldatura, orario di produzione e posizione nel cartone. Distinguere i danni isolati dai difetti che ricorrono su una corsia o in determinati intervalli temporali.
- Ispezionare senza sollecitare la confezione. Fotografare tracce bagnate, linea di saldatura, giunzione longitudinale, spalla e chiusura. Annotare se il tubo è arrivato con il tappo in alto, in basso o in posizione orizzontale.
- Individuare la perdita. Utilizzare un metodo adatto al tubo pieno o vuoto. Aggiungere un tracciante colorato solo se non attacca né provoca rigonfiamento della struttura. Non confondere l’aria intrappolata in superficie con un flusso di bolle.
- Aprire la saldatura e classificare il cedimento. Cercare zone lucide non saldate, residui di prodotto, vuoti, fuoriuscita di polimero per compressione, alterazioni del colore, delaminazione e variazioni di spessore. Confrontare lato sinistro, centro e lato destro.
- Confrontare campioni di controllo di conformità nota. Provare nelle stesse condizioni saldature di tubi non riempiti, saldature di tubi riempiti e campioni conservati di un lotto accettato. Questo consente di distinguere i problemi di fabbricazione del tubo dalla contaminazione durante il riempimento e dagli artefatti di prova.
- Verificare le registrazioni di processo. Controllare potenza del riscaldatore, pressione/portata dell’aria, velocità effettiva di linea, ugello/parti di formato, distanza/parallelismo delle ganasce, condizioni dell’acqua di raffreddamento, volume di riempimento e storico delle fermate e dei riavvii, non solo i valori impostati a display.
- Modificare una sola variabile causale alla volta. Riprodurre il difetto, eseguire una prova controllata e verificare dopo il condizionamento. Una correzione che migliora l’aspetto ma riduce il margine di resistenza allo scoppio non risolve il problema.
| Comportamento osservato | Ipotesi probabili | Indirizzo dell'intervento correttivo |
|---|---|---|
| La saldatura si separa con scarsa deformazione del materiale | Fusione insufficiente, pressione bassa, strato interno errato, contaminazione | Confermare la pulizia delle superfici; definire la finestra di calore/contatto; verificare la struttura del tubo |
| Linea sottile, fragile o brunita | Calore/tempo eccessivi, distanza ridotta, riscaldamento non uniforme | Ridurre l’energia/compressione dannosa; centrare l’ugello; controllare attrezzature ed esposizione effettiva |
| Canale sottile casuale con residui di crema | Schizzi, formazione di filamenti, schiuma, riempimento eccessivo, fondo del tubo sporco | Correggere movimento/interruzione dell’erogazione dell’ugello, livello di riempimento e pulizia; scartare le saldature contaminate |
| Un bordo cede ripetutamente | Ganascia non parallela, tubo decentrato, anello di raffreddamento o ugello non adatti | Misurare lo spessore della linea a sinistra/destra; allineare/sostituire parti di formato e ganasce |
| Cedimento all’intersezione tra giunzione longitudinale e piega | Orientamento sfavorevole della giunzione, salto di spessore, debolezza della giunzione realizzata dal produttore del tubo | Regolare tacca di registro/orientamento ove consentito; coinvolgere il produttore del tubo; qualificare insieme giunzione e fondo |
| Supera il controllo in linea, ma cede dopo lo stoccaggio al caldo | Saldatura al limite della tenuta, scorrimento viscoso, ammorbidimento causato dalla formula, microcanale | Eseguire prove di compatibilità/invecchiamento sul tubo riempito e di mantenimento della pressione; modificare struttura o finestra di processo in base al meccanismo |
| Il tubo scoppia lontano dal fondo | Debolezza della parete/spalla, piega, compatibilità o severità della prova: non dimostra necessariamente che la saldatura sia adeguata | Registrare posizione e pressione/tempo; esaminare la struttura di parete/testa e la pertinenza rispetto all’uso |
Quali prove devono verificare la saldatura di un tubo cosmetico?
Resistenza della saldatura, integrità della saldatura e durabilità della confezione sono proprietà diverse. Utilizzare metodi complementari e definire per iscritto criteri di accettazione specifici per la confezione prima delle prove.
| Metodo | Domanda a cui risponde | Limite importante | Dati da registrare |
|---|---|---|---|
| Esame visivo e della sezione | La linea è centrata, continua e priva di danni termici/contaminazione? | Una saldatura dall’aspetto regolare può comunque essere debole o presentare canali | Larghezza/spessore in funzione della posizione, difetti e fotografie di riferimento |
| Separazione/pelatura della saldatura | Quale forza occorre per separare una striscia definita e come avviene il cedimento? | Il risultato ASTM F88 comprende flessione/allungamento del materiale e campiona solo una zona; non dimostra l’assenza di canali | Larghezza del provino, tecnica, velocità, curva della forza e modalità di cedimento |
| Scoppio/scorrimento viscoso sotto pressione interna | A quale pressione cede la confezione, oppure riesce a mantenere una pressione impostata per un tempo definito? | ASTM F1140 precisa che il risultato non è necessariamente correlato alla resistenza della saldatura secondo F88; il dispositivo di prova e la portata dell’aria influiscono sui risultati | Rampa/mantenimento della pressione, tempo, dispositivo di prova, condizioni del tubo e punto esatto di cedimento |
| Emissione di bolle/vuoto | È presente un percorso di perdita macroscopica? | ASTM D3078 può non rilevare piccole perdite; il prodotto può ostruire le aperture; parametri e liquido di immersione sono determinanti | Vuoto/pressione, tempo di mantenimento, liquido, punto di emissione delle bolle ed esito del controllo |
| Compressione/schiacciamento del tubo riempito e uso ripetuto | La confezione commercializzata resiste alla manipolazione e all’erogazione? | La compressione manuale non è riproducibile se non si definiscono forza, dispositivo o sequenza | Formula, condizionamento, forza/spostamento, cicli e punto di perdita |
| Sequenza ambientale/di distribuzione | La confezione riempita resiste a clima, altitudine, vibrazioni, compressione e cadute specifici del percorso? | Un singolo fattore di rischio isolato non convalida l’intero percorso | Condizionamento, configurazione completa di imballaggio, sequenza e ispezioni immediate/dopo recupero |
ASTM F88 è utile per il confronto quantitativo dei processi e la documentazione delle modalità di cedimento, ma il metodo stesso avverte che la tecnica di supporto del provino influisce sui risultati. ASTM F1140 riguarda lo scoppio e lo scorrimento viscoso sotto pressione interna senza vincoli esterni. ASTM D3078 tratta le perdite macroscopiche negli imballaggi flessibili con spazio di testa e spiega perché le piccole perdite possono non essere rilevate. Utilizzare le edizioni vigenti delle norme con regolare licenza e convalidare qualsiasi adattamento al fondo di un tubo cilindrico.
Un completo protocollo Boyu per i test di compatibilità del packaging cosmetico deve prevedere l’invecchiamento della formula effettiva in tubi rappresentativi della produzione e la verifica di integrità della saldatura, condizioni di parete/spalla, variazione di massa, aspetto ed erogazione. I tubi vuoti o riempiti d’acqua consentono una valutazione preliminare degli aspetti meccanici, ma non qualificano l’interazione chimica.
Come definire una finestra stabile del processo di saldatura
Un campione che supera una volta la prova con parametri centrali non definisce una finestra di processo. Utilizzare tubi, formula e parti di formato rappresentativi della produzione per individuare combinazioni efficaci in condizioni variate deliberatamente. L’obiettivo è un intervallo in cui aspetto, integrità e risultati meccanici siano tutti conformi, non la massima resistenza media.
- Fissare le caratteristiche del campione. Registrare fornitore, struttura, diametro, codice della parete/del laminato, colore, tappo, margine per la saldatura del fondo, lotto della formula, massa di riempimento e temperatura di riempimento.
- Verificare l’assetto meccanico. Abbinare correttamente portatubo, ugello, anello di raffreddamento, ganasce e attrezzature di rifilatura; controllare centraggio, parallelismo, pulizia e raffreddamento prima di modificare le ricette.
- Progettare prove controllate. Valutare combinazioni basse, nominali e alte delle variabili critiche di energia/contatto consentite dalle attrezzature e dai fornitori. Includere la normale velocità di linea e le condizioni di riavvio.
- Misurare più parametri di risposta. Controllare geometria della saldatura e contaminazione, eseguire prove di integrità, quantificare la resistenza alla separazione quando utile e registrare modalità e posizione del cedimento. La resistenza senza continuità non costituisce un esito conforme.
- Verificare le condizioni ai limiti della finestra. Utilizzare tubi provenienti dai lotti pertinenti e da diversi punti della produzione. Verificare che variazioni ragionevoli della parete, della velocità di linea e dell’ambiente non portino il processo fuori dai criteri di accettazione.
- Confermare dopo il condizionamento. Ripetere le verifiche al momento definito per il rilascio e dopo l’invecchiamento del tubo riempito e l’esposizione alle condizioni di distribuzione. Alcuni cedimenti si sviluppano sotto carico prolungato anziché immediatamente.
- Tradurre i risultati in controlli. Stabilire intervalli approvati, controlli all’avviamento/dopo le fermate, frequenza di campionamento, piano di intervento, limiti di manutenzione e condizioni che attivano la gestione delle modifiche.
Come prevenire i cedimenti della saldatura e proteggere la confezione
- Progettazione: adattare struttura del tubo, diametro, margine per la saldatura del fondo, spalla, tappo e orifizio di erogazione alla formula e alla linea di riempimento. Per i progetti di detergenti, fornire i dati indicati in una completa specifica del tubo per detergente viso.
- Ricevimento: identificare i lotti di tubi e tappi; controllare dimensioni, condizioni del fondo, orientamento della giunzione longitudinale e contaminazione; proteggere le estremità aperte da polvere e deformazioni.
- Riempimento: controllare massa di riempimento, temperatura del prodotto, schiuma, profondità dell’ugello, risalita e interruzione dell’erogazione. Mantenere pulita l’intera zona destinata alla saldatura.
- Saldatura: utilizzare parti di formato e intervalli approvati; verificare riscaldatore/portata dell’aria, velocità di linea, distanza/parallelismo delle ganasce e raffreddamento; eseguire controlli documentati dopo avviamento, fermate prolungate, cambio di materiale e manutenzione.
- Movimentazione: lasciare stabilizzare la saldatura prima di sottoporla a movimentazione intensa o confezionamento. Evitare che guide, contenitori o operatori pieghino il fondo ancora caldo.
- Imballaggio secondario: utilizzare orientamento, vassoi o separatori che evitino abrasione del bordo del fondo, compressione concentrata e apertura del tappo. Convalidare la confezione commerciale, non un tubo trasportato a mano con particolare cura.
- Rilascio: abbinare l’ispezione visiva a una prova di integrità definita e a verifiche quantitative periodiche. Analizzare l’andamento dei risultati per lotto e linea, anziché registrare soltanto esito conforme/non conforme.
- Gestione delle modifiche: rivalutare resina/laminato, fornitore, struttura della parete, colore, percentuale di PCR, diametro, formula, temperatura di riempimento, tappo, saldatrice, parti di formato, velocità di linea o percorso di distribuzione quando la modifica può influire sul sistema.
Come gestire un lotto di produzione non conforme?
- Bloccare il rilascio e delimitare le quantità interessate. Segregare il prodotto compreso tra l’ultimo controllo con esito conforme verificato e il successivo controllo con esito conforme verificato, incluse le quantità in lavorazione, confezionate e spedite.
- Conservare campioni e registrazioni. Conservare le unità che perdono, quelle adiacenti apparentemente integre, i tubi non lavorati e i campioni di avviamento. Mettere al sicuro le registrazioni della macchina e del riempimento.
- Confermare il cedimento con il metodo approvato. Utilizzare campioni di controllo e più unità. Distinguere le perdite dal fondo dai cedimenti di parete, spalla e tappo.
- Valutare il rischio per il prodotto. Considerare contaminazione, perdita di peso, esposizione della formula, danni a etichetta/cartone e necessità di intervenire sulle scorte già distribuite. La decisione sulla destinazione del lotto spetta ai responsabili qualità e affari regolatori.
- Convalidare qualsiasi rilavorazione. Riscaldare nuovamente un tubo riempito può assottigliare ulteriormente gli strati, spostare prodotto nella saldatura, danneggiare la decorazione o esporre la formula al calore. Non risaldare in serie senza un metodo dimostrato e documentato e senza ripetere le prove.
- Correggere e dimostrare l’efficacia. Individuare il meccanismo, aggiornare processo/specifica e dimostrare risultati accettabili nell’intero intervallo operativo controllato, non soltanto su campioni selezionati manualmente.
Informazioni sulla saldatura dei tubi da inserire nella richiesta di offerta (RFQ) e nell’accordo sulla qualità
- Struttura del tubo, codice del fornitore, diametro, lunghezza, riferimento della parete/del laminato, spalla, collo, tappo e margine richiesto per la saldatura del fondo.
- Tipo di formula, intervallo di viscosità, solventi/oli/tensioattivi critici, particelle, temperatura di riempimento, riempimento nominale e spazio di testa previsto.
- Marca e modello della riempitrice/saldatrice, metodo, velocità di linea, parti di formato disponibili, requisiti di rifilatura/marcatura in rilievo e metodo di orientamento del tubo.
- Sviluppo approvato della finestra di processo e attribuzione delle responsabilità per fornitura dei tubi, prove di riempimento, prove della saldatura e approvazione finale della confezione.
- Standard dei difetti visivi, metodo di verifica dell’integrità della saldatura, metodo di resistenza o pressione ove giustificato, piano di campionamento, condizionamento e classificazione dei cedimenti.
- Compatibilità, uso ripetuto e percorso di distribuzione, inclusi temperatura, altitudine e configurazione dell’imballaggio per commercio elettronico/vendita al dettaglio ove pertinenti.
- Tracciabilità, campioni conservati, procedure di escalation delle non conformità, notifica delle modifiche e requisiti di riconvalida.
Domande frequenti
Qual è la temperatura corretta per saldare i tubi cosmetici?
Non esiste una temperatura universale. L’impostazione utilizzabile dipende da struttura del tubo, diametro, spessore della parete, configurazione del riscaldatore, portata dell’aria, ugello, tempo di esposizione, velocità di linea, distanza/pressione delle ganasce e raffreddamento. Utilizzare le indicazioni iniziali dei fornitori del tubo e delle attrezzature, quindi definire una finestra di processo convalidata su tubi rappresentativi della produzione.
Quale valore di resistenza della saldatura deve rispettare un tubo cosmetico?
Un valore universale non è giustificabile. Definire larghezza del provino, tecnica di prova, velocità, condizionamento e modalità di cedimento, quindi stabilire un limite di progetto in base ai dati di sviluppo e al rischio nell’uso. Abbinare la prova di resistenza a un metodo di verifica dell’integrità, perché una forza media di pelatura elevata può coesistere con un singolo canale di perdita.
Aumentare il calore elimina una perdita del tubo?
Solo se la causa confermata è una fusione insufficiente e la nuova impostazione rimane entro una finestra sicura. Un calore maggiore può assottigliare, deformare o degradare la saldatura. Se la causa è la contaminazione da prodotto, il disallineamento delle ganasce, un laminato errato o una perdita dalla spalla, il calore aggiuntivo non corregge la causa principale.
Perché i tubi superano i controlli in fabbrica ma perdono dopo la spedizione?
Il controllo in linea può non rilevare un microcanale o una debolezza sotto carico prolungato. Stoccaggio al caldo, pressione esterna ridotta, vibrazioni, compressione e cadute possono farli emergere. Condizionare e provare i tubi riempiti nella configurazione finale di imballaggio con una sequenza pertinente al percorso, quindi ispezionarli sia immediatamente sia dopo il recupero.
Un tubo riempito d’acqua può convalidare la saldatura?
Può servire per una verifica preliminare delle perdite macroscopiche o dell’assetto della macchina, ma non può rappresentare una formula con viscosità, tensione superficiale, volatilità, oli, solventi, tensioattivi o particelle diversi. La qualificazione finale deve utilizzare la formula effettiva o un sostituto scientificamente giustificato e includere prove di invecchiamento per la compatibilità.
Fonti e riferimenti tecnici
Le norme descrivono metodi e ambito di applicazione; non stabiliscono un limite di accettazione universale per i tubi cosmetici. Consultate il 3 ottobre 2026.
- Tube Council — Opzioni di saldatura dei tubi
- European Tube Manufacturers Association — Tipi di tubi e norme europee sui tubi flessibili
- Viva Healthcare — Linee guida per la saldatura ad aria calda
- ASTM F88/F88M-23 — Resistenza della saldatura dei materiali barriera flessibili
- ASTM F1140/F1140M-13(2025) — Resistenza al cedimento per pressurizzazione interna degli imballaggi senza vincoli esterni
- ASTM D3078-02(2021)e1 — Rilevamento delle perdite negli imballaggi flessibili mediante emissione di bolle
- ASTM D6653/D6653M-13(2021) — Effetti dell’alta quota sui sistemi di imballaggio
- ASTM D4332-22 — Condizionamento di contenitori, imballaggi o componenti di imballaggio
- DIN EN 12377:2022-12 — Tubi flessibili: tenuta all’aria delle chiusure
- ISTA — Selezione e utilizzo delle procedure di prova per la distribuzione



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch