














要点: 化粧品チューブの末端に漏れ、亀裂、破裂が生じるのは、内側の二つのシール面が連続した十分な強度の溶着部を形成していない場合、または健全に見える溶着部が後に過負荷を受けた場合です。主な根本原因は、加熱の不足または過剰、シール領域への内容物の付着、不適切なジョー圧力や冷却、チューブの位置ずれ、不適合なチューブとシール方法の組み合わせ、環境や流通時の負荷です。
最初から温度を上げないでください。まず、平らに圧着した末端シール、ラミネートの側面継ぎ目、肩部/ヘッド溶着部、チューブ胴部、キャップ/吐出口のどこに不良があるかを特定します。そのうえで、開いた漏れ経路、接合不良、熱で薄くなった部分、亀裂、層間剥離、閉栓部の漏れのどれかを判断します。それぞれ異なる是正と検証試験が必要です。
このガイドは、PE、共押出プラスチック、PBL、ABLのスクイズチューブを扱う化粧品ブランド、受託充填業者、チューブ加工メーカー、包装技術者、品質管理部門向けです。アルミチューブの末端は熱溶着ではなく折り畳みやかしめで閉じるため、異なる閉鎖工程が必要です。
シール機を調整する前に、チューブの不良箇所を特定する
平らに圧着した末端が無傷でも、消費者は「チューブのシールから漏れた」と報告する場合があります。容器を五つの漏れ候補領域に分けて扱ってください。サンプルを清掃し、受領時の状態を撮影し、保管時の向きを記録して、新たな裂けを作らず漏れ源を明らかにする管理された試験を実施します。調整前に不良サンプル、生産設定、ロット識別情報を保存し、原因調査中に証拠が失われないようにします。
| 不良領域 | 典型的な証拠 | 想定される原因群 | 最初の検証 |
|---|---|---|---|
| 末端/端部シール | 濡れた縁、漏れ経路、剥がれた層、薄い焼けた線、溶着部の隣の裂け | 熱/圧力/時間/冷却、汚染、位置合わせ、材料のばらつき | シールを開いて断面を検査し、ジョー幅方向の各位置を比較する |
| ラミネートの側面継ぎ目 | 縦方向の濡れ跡や裂け、側面継ぎ目が末端の折り目に入る箇所への不良の集中 | 加工メーカーの継ぎ目、重なり形状、向き/アイマーク、折り曲げ応力 | 末端の折り目と不良側の縁に対する側面継ぎ目の角度を記録する |
| 肩部/ヘッド溶着部 | 胴部と成形肩部の接合部に沿った環状の漏れ、圧搾時の分離 | チューブ加工メーカーのヘッド溶着、汚染、処方による侵食、胴部とヘッドの不適合 | 肩部を対象とした内圧試験または気泡試験、加工メーカーの追跡情報の確認 |
| チューブ胴部 | ピンホール、屈曲亀裂、折れ目の裂け、層間剥離、摩耗による穿孔 | 材料と処方の適合性、過度の屈曲、輸送時の接触、製造不良 | 拡大観察、透過光観察、充填状態での経時試験、梱包内の接触箇所の記録 |
| 閉栓部/吐出口 | キャップ内の内容物、濡れたねじや密封面、損傷した膜、開いたフリップトップ | キャップの嵌合、トルク/スナップの係合、密封面、吐出口の残留物、閉栓部の損傷 | キャップ/肩部の気密性と繰り返し使用を個別に確認する |
欧州のチューブ規格も、この区別を裏付けています。EN 12377は肩部に取り付けた閉栓部の気密性試験方法であり、末端シールの試験ではありません。ETMAは、ラミネートのヘッド溶着強度と側面継ぎ目強度に関する規格を別々に掲載しています。したがって、「チューブ」の試験という名称でも、一つの接合部だけを評価している場合があります。
化粧品チューブの末端シールはどのように形成されますか?
プラスチックおよびラミネートの化粧品チューブの多くは、キャップと肩部を組み付け、末端を開いた状態で充填業者に届きます。内容物はその開口部から定量充填します。熱風シールでは、加熱空気で内側の熱可塑性樹脂面を軟化させます。その後、チューブは冷却ジョーへ移動し、ジョーが壁面を平らにして圧力を加え、接合面の形成と冷却の間保持します。シールした末端は切り揃え、必要に応じて刻印やコード表示を行います。
強い端部シールには、接合面で四つの条件が必要です: 清潔な接触面、加熱による十分な分子の運動性、圧力による密着、冷却中の安定性。設定条件は相互に影響します。温度を上げて加熱時間の短縮を補えるのは、材料の安全な条件範囲内に限られます。圧力を増しても冷たい接合面は接合できません。すでに十分に熱いシールを長く加熱すると、薄肉化や劣化を起こす場合があります。
シール品質 = チューブ構造 + 清潔なシール領域 + 入熱 + ジョーの接触 + 冷却 + その後の負荷。
機械温度だけではシール仕様になりません。風量、ノズル形状、距離、加熱時間、ライン速度、ジョー間隙、圧力、水温、チューブ径、壁構造が、接合面で実際に生じる条件を決めます。
熱風は一般的ですが、唯一の閉鎖方法ではありません
Tube Councilは、熱風をプラスチックおよびラミネートチューブで広く使われる方法としています。超音波方式は接合面の高周波振動で熱を発生させ、限定的なシール領域の汚染に比較的対応しやすい場合がありますが、シール内の内容物を許容してよいわけではありません。高周波シールはアルミバリア層を含むラミネートに用いられ、外側の加熱ジョーはチューブ壁を通じて熱を伝えます。折り畳み可能なアルミチューブは、機械的に折り畳んでかしめます。正確な構造、直径、ライン速度、目標外観、設備能力に合わせて方法を選定してください。
チューブのシールが漏れ、亀裂、破裂を起こすのはなぜですか?
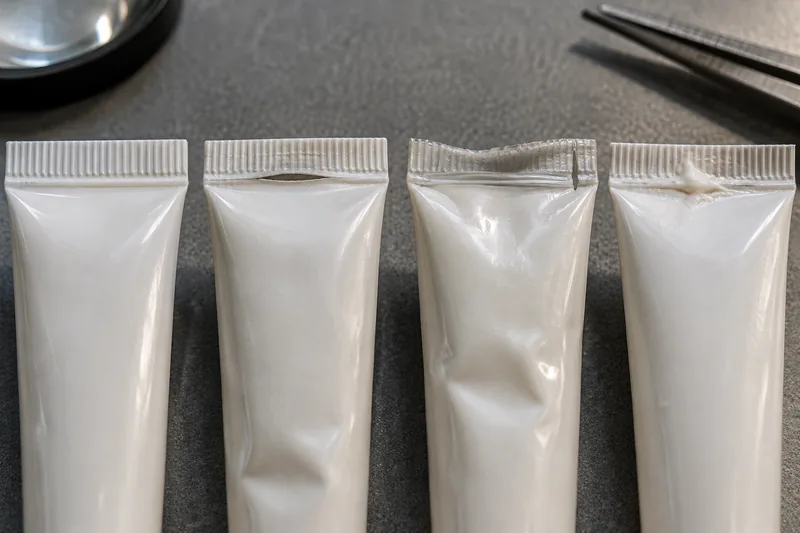
1. 溶着不足は弱い接合や開いた漏れ経路を作る
内面に十分な熱、時間、密着が与えられないと、一部は溶着せず、押し合わせられただけの状態に残ります。熱風のエネルギー不足、過度のライン速度、不適切なノズル位置、ジョー圧力不足、壁面の合計厚さに合わないジョー間隙、不適切な内側シーラント層が原因となり得ます。シールがまっすぐに見えても、容易に剥がれたり、狭い経路から漏れたりします。
2. 過剰な熱はシールを薄くし損傷させる
熱量や加熱時間が過剰だと、構造が軟化しすぎます。ジョーが閉じる際に、溶融樹脂が重要な断面から押し出され、圧力で裂ける薄い線が残る場合があります。変色、波打ち、気泡、縁の変形、治具への材料付着は、この診断を裏付けます。Vivaのチューブシールガイドは、薄いシール線を過度の温度、送風時間、狭すぎるクランプ間隙と関連付け、厚い線は熱不足や広すぎる間隙を示す場合があるとしています。外観変化の方向が重要であり、「高温化」が万能の是正策ではありません。
3. 内容物の付着が表面の接触を妨げる
末端にあるクリーム、オイル、粉末、洗浄料の膜は、二つの熱可塑性樹脂面の接触を妨げます。加熱時に蒸気を発生させたり、冷却後に狭い漏れ経路を残したりする場合もあります。よくある原因は、高い位置の充填ノズルからの飛散、ノズルの吐出停止後の糸引き、発泡、過充填、壁面へのノズル接触、充填からシールまでのチューブの動きです。
加熱を速めたりクランプ力を増したりしても、汚染を確実には解消できません。充填動作を是正し、適切な昇降式ノズルを用い、吸い戻しや吐出停止を管理し、チューブに合うノズル径を選び、ヘッドスペースと末端のシール用余白を確保し、泡を管理して、シール領域が清潔であることを確認してください。超音波シールの耐汚染性を評価する場合も、実処方での試験と明確な限度が必要です。
4. 位置ずれや治具損傷が局所的な弱点を作る
熱風ノズル、チューブホルダー、冷却リング、ジョーは、チューブを中心に合わせ、均一に接触させる必要があります。傾いたチューブでは片側が強く加熱され、反対側が強く圧縮される場合があります。平行でない、摩耗した、汚れたジョーは、幅方向に厚さが変わるシール線を作ります。楕円形のチューブには適切な保持具と向きが必要です。近い直径用の段取り替え部品を流用すると、壁の変形や加熱むらを招く場合があります。
ラミネートチューブには縦方向の側面継ぎ目があります。厚い継ぎ目を不利な位置や末端の縁に近すぎる位置で折ると、ジョーは急な厚さ変化をまたいで圧着する必要があります。Vivaは正確なアイマーク位置決めで折り目に対する継ぎ目位置を管理することを推奨しています。許容される具体的な形状は、承認済み設計についてチューブおよび機械の供給者から確認してください。
5. チューブ構造が変わっても設定条件が変わっていない
PE配合、層構成、肉厚、着色濃縮剤、ラミネートのシーラント層、再生材含有量、直径、加工メーカーの工程は、使用可能なシール条件範囲を変えます。押出PEチューブで適格性を確認した設定をPBLやABLに転用したり、ライン試験なしに30 mmチューブへ50 mm用設定を適用したりしてはいけません。受入ロットの差によっても、条件範囲の限界付近で運転する工程の弱点が表れる場合があります。
6. 後工程の圧力が容器の余裕を超える
シールが連続していても、チューブの圧搾、積み重ね、落下、加熱、低気圧環境への移動で不良が起こり得ます。内容物の粘度が高い、または吐出口が小さすぎると、使用者が加える力が増え、その圧力は末端、壁、肩部、閉栓部にかかります。過充填は変形を吸収できるヘッドスペースを減らし、内容物をシールに直接接触させる場合があります。対策にはシール機だけでなく、吐出口、充填量、チューブ構造、梱包構成の変更も必要となり得ます。
チューブ材料による不良形態の違い
外観上の容器形状だけではシール層は分かりません。 化粧品クリーム用チューブの形態 を選ぶ前に、処方、バリア性能、圧搾時の挙動、シール設備を定義してください。
| チューブ構造 | 末端閉鎖への影響 | 重点となる不良 | 適格性確認の優先事項 |
|---|---|---|---|
| 押出/共押出PE | 内側のPE面を熱溶着する。壁の柔軟性を維持する必要がある。 | 過度の薄肉化、加熱むら、圧搾/屈曲亀裂、処方による侵食 | シール条件範囲と、充填状態での屈曲・適合性試験 |
| PBL | プラスチックバリア構造と縦継ぎ目を含む壁面のシーラント層を溶着する | 側面継ぎ目との交差部、層間剥離、復元力 | 末端と側面継ぎ目の向き、および経時後の充填容器の密封健全性 |
| ABL | 箔を含むラミネートの内側の熱可塑性樹脂層をシールする。設備によってHFを選択できる場合がある。 | 折り曲げ応力、箔層の亀裂、側面継ぎ目、層間剥離 | 方法との適合性、折り形状、屈曲およびシール後のバリア性能 |
| アルミチューブ | 末端は機械的に折り畳み/かしめで閉じ、プラスチックのヒートシールは行わない | 不適切な折り形状、金属の亀裂、内面塗装または閉栓部の問題 | 規定の折り方、寸法、充填状態での適合性 |
材料選定をさらに詳しく検討する際は、Boyuによる ABL と PBL のチューブ構造の比較をご利用ください。一般的な PEスクイズチューブの形態 はクリーム用の出発点として有用ですが、適否は実際の処方、充填工程、シール設備によって決まります。
温度、湿度、高度はチューブのシール不良を引き起こしますか?
環境は通常、弱点を顕在化させたり進行を速めたりするもので、単独の独立した原因ではありません。 余裕の少ない接合部、熱損傷で薄くなった線、処方で軟化した層、過充填のチューブは、ライン脇での圧搾には耐えても、温度サイクル、荷物の圧縮、外圧低下の後に不良となる場合があります。
高温
高温保管は処方の粘度を下げ、蒸気圧を変え、樹脂のクリープや軟化を増す場合があります。内容物は小さな漏れ経路を通りやすくなり、荷重を受けたシールは時間とともに変形し得ます。絶対温度の上昇に伴いヘッドスペースの気体も膨張しますが、実際の応力は充填率、蒸気の挙動、容器の変形追従性によって異なります。樹脂の種類だけから一律の不良発生温度を推定しないでください。
低温と温度サイクル
低温はチューブを硬くし、高粘度の内容物を吐出するための力を増す場合があります。その結果、使用者がより大きな圧力パルスを生じさせ、脆い折れ目や弱い接合面が割れる可能性があります。高温と低温の繰り返しは、異なる層や部品に異なる膨張・収縮を生じさせます。充填済みチューブ全体を試験し、規定の回復時間を経てから検査して、一時的な硬化を恒久的な損傷と混同しないようにしてください。
湿度
相対湿度がすべてのPE溶着部を自動的に弱めるわけではありません。その重要性は、吸湿に敏感なラミネートや接着層、水蒸気透過、吸湿性の処方、ラベル、特に段ボール製の二次包装など、構造全体によって異なります。ASTM D4332は、多くの包装材料、とりわけセルロース系材料が温度と相対湿度によって物性を変えるとしています。証拠なくチューブ漏れを湿度のせいにせず、カートンの圧縮強度や流通時の保護が重要な場合は、完成した梱包品を状態調節してください。
高度と外圧低下
航空機内や高山ルートでは外圧が低下し、密封チューブの内外圧差が増します。ASTM D6653は真空を用いて包装システムへの高度の影響を評価する規格で、フィーダー航空機での輸送環境を関連条件として挙げています。これは開発段階の定性的な証拠であり、一律のチューブ合格圧力ではありません。実際の輸送ルートについて、充填済みの小売・輸送梱包構成を試験し、規定の回復時間後に検査してください。
その後、状態調節済みの梱包品に振動、落下、圧縮の負荷が加わります。最終仕様のチューブ、処方、小売箱、仕切り、輸送箱を使用してください。空チューブ試験では、質量、内圧、内容物による汚染を再現できません。Boyuの 化粧品容器の落下試験方法 のガイドは、試験方法の名称だけでは高さ、順序、合格基準が決まらない理由を説明しています。
漏れるチューブの実務的な診断手順
- 隔離し、対象集団を整理する。 SKU、チューブ/ラミネートのロット、キャップのロット、処方バッチ、充填機、ライン、シフト、シール設定、生産時刻、カートン内の位置を記録します。単発の損傷と、特定のレーンや時間帯に繰り返すパターンを区別します。
- 容器に負荷をかけずに検査する。 濡れ跡、シール線、側面継ぎ目、肩部、閉栓部を撮影します。到着時にキャップが上向き、下向き、横向きのどれだったかを記録します。
- 漏れ箇所を特定する。 充填済みまたは空の状態に適した方法を用います。構造を侵食したり膨潤させたりしない場合に限り、着色トレーサーを加えてください。表面に捕捉された空気を連続した漏れ気泡と誤認しないでください。
- シールを開き、不良を分類する。 未接合の光沢部、内容物の残留、空隙、樹脂のはみ出し、変色、層間剥離、厚さの変化を調べます。左、中央、右を比較します。
- 既知の良品対照と比較する。 未充填のシール、充填済みのシール、保管してある合格ロットを同じ条件で試験します。これにより、チューブ加工に由来する問題と、充填時の汚染や試験による見かけの不具合を区別できます。
- 工程記録を監査する。 表示された設定値だけでなく、ヒーター出力、空気圧/風量、実際のライン速度、ノズル/段取り替え部品、ジョー間隙/平行度、冷却水の状態、充填量、停止/再起動履歴を確認します。
- 原因に関わる変数は一つずつ変更する。 不良を再現し、管理された試験を行い、状態調節後に検証します。外観が改善しても破裂に対する余裕が減る是正では、問題解決とはいえません。
| 観察されたパターン | 想定される仮説 | 是正の方向 |
|---|---|---|
| 材料の変形が少ないままシールが剥がれる | 溶着不足、低圧力、不適切な内層、汚染 | 表面の清潔さを確認し、加熱/接触の条件範囲を確立し、チューブ構造を検証する |
| 薄い、脆い、または褐変した線 | 過剰な熱/時間、狭い間隙、加熱むら | 損傷を起こすエネルギー/圧縮を減らし、ノズルを中心に合わせ、治具と実際の加熱履歴を確認する |
| クリーム残留物を伴う不規則な細い漏れ経路 | 飛散、糸引き、泡、過充填、チューブ末端の汚れ | ノズルの動き/吐出停止、充填高さ、清潔さを是正し、汚染したシールを不合格とする |
| 片側の縁が繰り返し不良になる | ジョーの平行度不良、チューブの中心ずれ、冷却リングやノズルの不適合 | 左右のシール線厚さを測り、段取り替え部品とジョーの位置を調整または交換する |
| 側面継ぎ目と折り目の交差部の不良 | 不利な継ぎ目の向き、厚さの段差、加工メーカーの継ぎ目の弱さ | 許容範囲内でアイマーク/向きを調整し、加工メーカーと協議して、継ぎ目と末端を一体として適格性確認する |
| ライン検査には合格するが高温保管後に不良となる | 余裕の少ない溶着、クリープ、処方による軟化、微細な漏れ経路 | 充填状態での適合性/経時試験と圧力保持試験を行い、機構に基づいて構造または条件範囲を変更する |
| チューブが末端以外で破裂する | 壁/肩部の弱さ、折れ目、適合性、試験の厳しさ。必ずしも良好なシールを示さない。 | 位置と圧力/時間を記録し、壁/ヘッド構造と使用条件への関連性を確認する |
化粧品チューブのシールはどの試験で検証すべきですか?
シール強度、シールの密封健全性、容器の耐久性は異なる特性です。相互に補完する方法を用い、試験前に容器固有の合格基準を文書化してください。
| 方法 | 確認できる事項 | 重要な制約 | 記録事項 |
|---|---|---|---|
| 外観および断面 | シール線は中央にあり、連続し、熱損傷/汚染がないか? | 外観が整っていても、弱いシールや漏れ経路が存在する場合がある | 位置別の幅/厚さ、不良、参照写真 |
| シール分離/剥離 | 規定の短冊試験片を分離する力はいくらか、どのように破壊するか? | ASTM F88の結果には材料の曲げ/伸びが含まれ、評価対象も一部分に限られる。漏れ経路がないことは証明しない。 | 試験片幅、試験手法、速度、荷重曲線、破壊形態 |
| 内圧による破裂/クリープ | 容器はどの圧力で破壊するか、または所定圧力を所定時間保持できるか? | ASTM F1140はF88のシール強度と必ずしも相関しないと記載している。固定治具と空気流量が結果に影響する。 | 圧力上昇/保持、時間、固定治具、チューブの状態、正確な破壊位置 |
| 気泡発生/真空 | 大きな漏れの経路があるか? | ASTM D3078では小さな漏れを見逃す場合がある。内容物が開口部を塞ぐことがあり、試験条件と浸漬液が重要。 | 真空度/圧力、保持時間、液体、気泡位置、対照結果 |
| 充填状態での圧搾/押し潰しと繰り返し使用 | 販売仕様の容器は取り扱いと吐出に耐えるか? | 力、治具、手順を定義しなければ、手による圧搾には再現性がない | 処方、状態調節、力/変位、サイクル数、漏れ箇所 |
| 環境/流通の連続試験 | 充填済みの梱包品は、ルート固有の気候、高度、振動、圧縮、落下に耐えるか? | 単独の危険要因だけでは、ルート全体の妥当性を確認できない | 状態調節、完全な梱包構成、試験順序、直後および回復後の検査 |
ASTM F88は工程の定量比較と破壊形態の報告に有用ですが、規格自体が試験片の支持方法による結果への影響を指摘しています。ASTM F1140は、内圧を加えた非拘束容器の破裂とクリープを対象とします。ASTM D3078は、ヘッドスペースのある軟包装の大きな漏れを対象とし、小さな漏れを検出できない場合がある理由を説明しています。正規に利用許諾を得た現行規格を使用し、円筒形チューブの末端に合わせた方法変更は妥当性を確認してください。
包括的な 化粧品容器の適合性試験手順 では、量産予定仕様のチューブに実処方を充填して経時試験を行い、シールの密封健全性、壁/肩部の状態、質量変化、外観、吐出を検査する必要があります。水を充填したチューブや空チューブは機械的特性の予備評価に使えますが、化学的相互作用の適格性は確認できません。
安定したシール工程条件範囲の確立方法
条件範囲の中心で一度合格したサンプルだけでは、工程条件範囲を確立したことになりません。量産予定仕様のチューブ、処方、段取り替え部品を用い、意図的に条件を変えて機能する組み合わせを見つけます。目標は最高の平均強度ではなく、外観、密封健全性、機械的試験結果がすべて合格する範囲です。
- 試験品の仕様を固定する。 供給者、構造、直径、壁/ラミネートのコード、色、キャップ、末端のシール用余白、処方バッチ、充填質量、充填温度を記録します。
- 機械的な設定を検証する。 保持具、ノズル、冷却リング、ジョー、切断治具を適合させ、設定を変える前に中心合わせ、平行度、清潔さ、冷却を確認します。
- 管理された試験を設計する。 設備と供給者が許容する重要なエネルギー/接触変数について、低値、標準値、高値の組み合わせを評価します。通常のライン速度と再起動条件を含めます。
- 複数の評価項目を測定する。 シール形状と汚染を検査し、密封健全性試験を実施し、有用な場合は分離強度を定量化して、破壊形態と位置を記録します。強度があっても連続性がなければ合格ではありません。
- 条件範囲の境界を検証する。 関連するロットと生産中の各位置からチューブを採取します。壁、ライン速度、環境の合理的なばらつきによって、工程が合格範囲を外れないことを検証します。
- 状態調節後に確認する。 規定の出荷判定時点と、充填状態での経時/流通条件への曝露後に再確認します。一部の不良は直ちにではなく、持続荷重の下で発生します。
- 知見を管理項目に反映する。 承認範囲、起動時/停止後の確認、抜取頻度、異常時対応計画、保守限度、変更管理の開始条件を設定します。
シール不良を予防し、シールを保護する方法
- 設計: チューブ構造、直径、末端のシール用余白、肩部、キャップ、吐出口を、処方と充填ラインに合わせます。洗顔料の案件では、包括的な仕様書に記載された必要情報を提示してください: 洗顔料用チューブ仕様書.
- 受入: チューブとキャップのロットを識別し、寸法、末端の状態、側面継ぎ目の向き、汚染を確認します。開口端をほこりや変形から保護します。
- 充填: 充填質量、内容物温度、泡、ノズル深さ、引き上げ、吐出停止を管理します。予定する溶着領域全体を清潔に保ちます。
- シール: 承認済みの段取り替え部品と条件範囲を使用し、ヒーター/風量、ライン速度、ジョー間隙/平行度、冷却を確認します。起動後、長時間停止後、材料変更後、保守後には確認し、記録します。
- 取り扱い: 負荷の大きい搬送や梱包の前に、シールを安定させます。ガイド、収容箱、作業者が熱い末端を曲げないようにします。
- 二次包装: 末端の縁の摩耗、集中した圧縮、キャップの開きを防ぐ向き、トレー、仕切りを採用します。丁寧に手で運んだチューブではなく、実際の販売用梱包品の妥当性を確認します。
- 出荷判定: 外観検査に、規定の密封健全性試験と定期的な定量検証を組み合わせます。合否だけでなく、ロット別、ライン別に結果の傾向を管理します。
- 変更管理: 樹脂/ラミネート、供給者、壁構造、色、PCR含有率、直径、処方、充填温度、キャップ、シール機、段取り替え部品、ライン速度、流通ルートの変更がシステムに影響し得る場合は、再評価します。
生産ロットが不合格となった場合はどう対応すべきですか?
- 出荷を停止し、対象範囲を定義する。 最後に良好と確認した検査から、次に良好と確認した検査までの製品を隔離します。仕掛品、梱包済み、出荷済みの数量も含めます。
- サンプルと記録を保全する。 漏れた製品、隣接する外観上良好な製品、未加工のチューブ、起動時サンプルを保管します。機械と充填の記録を確保します。
- 承認済みの方法で不良を確認する。 対照と複数の製品を用います。末端の漏れを、壁、肩部、キャップの不良と区別します。
- 製品リスクを評価する。 汚染、重量減少、処方の曝露、ラベル/カートンの損傷、流通済み在庫への対応の要否を検討します。品質および法規制の責任者が処置を決定します。
- 再加工の妥当性を確認する。 充填済みチューブの再加熱は、層をさらに薄くし、内容物を溶着部へ移動させ、加飾を損傷し、処方を熱にさらす場合があります。実証・文書化された方法と再試験なしに、大量の再シールを行わないでください。
- 是正し、有効性を実証する。 発生機構を特定し、工程/仕様を更新して、手選別したサンプルだけでなく、管理された運転範囲全体で合格結果を示します。
RFQと品質協定に記載すべきチューブシール情報
- チューブ構造、供給者コード、直径、長さ、壁/ラミネートの参照仕様、肩部、口部、キャップ、必要な末端のシール用余白。
- 処方の種類、粘度範囲、影響に注意すべき溶剤/油/界面活性剤、粒子、充填温度、公称充填量、予定ヘッドスペース。
- 充填機/シール機のメーカーと型式、方法、ライン速度、使用可能な段取り替え部品、切断/刻印要件、チューブの方向決め方法。
- 承認済み工程条件範囲の確立、およびチューブ供給、充填試験、シール試験、最終容器承認の各責任主体。
- 外観不良基準、密封健全性試験方法、妥当な場合の強度または圧力試験方法、抜取計画、状態調節、不良分類。
- 適合性、繰り返し使用、流通ルート。該当する場合は温度、高度、電子商取引/小売用の梱包構成も含める。
- 追跡可能性、保管サンプル、不適合時の上位報告、変更通知、再適格性確認の要件。
よくあるご質問
化粧品チューブのシールに適切な温度は何度ですか?
一律の温度はありません。使用可能な設定は、チューブ構造、直径、肉厚、ヒーター設計、風量、ノズル、加熱時間、ライン速度、ジョー間隙/圧力、冷却によって異なります。チューブと設備の供給者が示す初期指針を用い、その後、量産予定仕様のチューブで妥当性を確認した工程条件範囲を確立してください。
化粧品チューブはどのシール強度値を満たすべきですか?
一律の値には妥当な根拠がありません。試験片幅、試験手法、速度、状態調節、破壊形態を定義し、開発データと使用時リスクから案件固有の限度値を設定します。平均剥離力が高くても一つの漏れ経路が存在し得るため、強度試験と密封健全性試験を組み合わせてください。
加熱を強めればチューブの漏れは止まりますか?
原因が溶着不足と確認され、新設定が安全な条件範囲内にとどまる場合に限ります。熱を増すと、シールの薄肉化、変形、劣化を起こす場合があります。内容物の付着、ジョーの位置ずれ、不適切なラミネート、肩部の漏れが原因なら、追加加熱では根本原因を是正できません。
工場では合格したチューブが出荷後に漏れるのはなぜですか?
ライン検査は微細な漏れ経路や持続荷重に対する弱点を見逃す場合があります。高温保管、外圧低下、振動、圧縮、落下によって、それらが顕在化します。最終梱包構成内の充填済みチューブを、ルートに適した順序で状態調節・試験し、直後と回復後の両方で検査してください。
水を充填したチューブでシールの妥当性を確認できますか?
大きな漏れや機械設定の予備評価には使えますが、粘度、表面張力、揮発性、油、溶剤、界面活性剤、粒子が異なる処方を代表することはできません。最終的な適格性確認には実処方または科学的根拠のある代替物を使い、経時適合性試験を含めてください。
出典・技術参考資料
規格は方法と適用範囲を定めるもので、化粧品チューブに共通する一律の合格限度値を設定するものではありません。閲覧日:2026年十月3日。
- Tube Council — チューブのシール方法の選択肢
- European Tube Manufacturers Association — チューブの種類と欧州の軟質チューブ規格
- Viva Healthcare — 熱風シールガイドライン
- ASTM F88/F88M-23 — 軟質バリア材料のシール強度
- ASTM F1140/F1140M-13(2025) — 非拘束容器の内圧による破壊抵抗
- ASTM D3078-02(2021)e1 — 気泡発生法による軟包装の漏れ試験
- ASTM D6653/D6653M-13(2021) — 包装システムへの高高度の影響
- ASTM D4332-22 — 容器、包装、包装部品の状態調節
- DIN EN 12377:2022-12 — 軟質チューブ:閉栓部の気密性
- ISTA — 流通試験手順の選定と使用


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch