














Die direkte Antwort: Das Ende einer Kosmetiktube wird undicht, reißt oder platzt, wenn die beiden inneren Siegelflächen keine durchgehende, ausreichend feste Schweißverbindung bilden – oder wenn eine äußerlich einwandfreie Naht später überlastet wird. Häufigste Ursachen sind zu geringe oder zu hohe Wärmezufuhr, Produktreste im Siegelbereich, falscher Backendruck oder unzureichende Kühlung, eine fehlerhafte Tubenausrichtung, eine ungeeignete Kombination aus Tube und Siegelverfahren sowie Umwelt- oder Transportbelastungen.
Erhöhen Sie nicht als Erstes die Temperatur. Lokalisieren Sie zunächst die Fehlerstelle: flachgedrückte Endschweißnaht, seitliche Laminatnaht, Schulter-/Kopfschweißnaht, Tubenwand oder Kappe/Austrittsöffnung. Stellen Sie anschließend fest, ob ein offener Kanal, eine schwache Verbindung, ein durch Hitze ausgedünnter Abschnitt, ein Riss, eine Delamination oder ein undichter Verschluss vorliegt. Jeder Fehler erfordert eine andere Korrektur und eine andere Prüfung zur Bestätigung.
Dieser Leitfaden richtet sich an Kosmetikmarken, Lohnabfüller, Tubenhersteller, Verpackungsingenieure und Qualitätsteams, die mit ausdrückbaren Tuben aus PE, coextrudiertem Kunststoff, PBL oder ABL arbeiten. Aluminiumtuben werden am Ende gefalzt oder verpresst und nicht heißverschweißt; sie benötigen daher ein anderes Verschließverfahren.
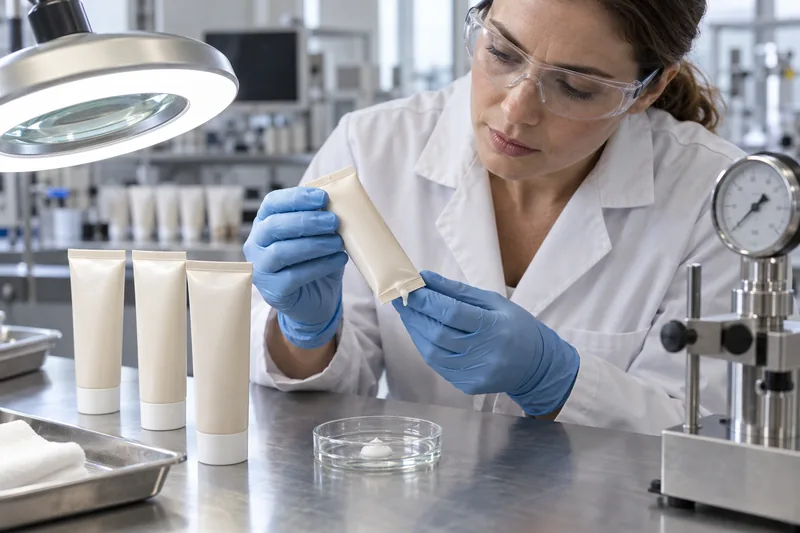
Lokalisieren Sie die Fehlerstelle an der Tube, bevor Sie die Siegelmaschine neu einstellen
Verbraucher können melden, dass „die Tubennaht undicht ist“, obwohl das flachgedrückte Ende intakt ist. Betrachten Sie die Verpackung als System mit fünf möglichen Leckagezonen. Reinigen Sie das Muster, fotografieren Sie es im Anlieferungszustand, notieren Sie die Lagerausrichtung und führen Sie eine kontrollierte Prüfung durch, die die Ursache sichtbar macht, ohne einen neuen Riss zu erzeugen. Sichern Sie fehlerhafte Muster, Produktionseinstellungen und Chargenkennzeichnungen vor jeder Anpassung, damit bei der Fehlersuche keine Beweise verloren gehen.
| Fehlerbereich | Typische Befunde | Wahrscheinliche Ursachengruppen | Erste Prüfung |
|---|---|---|---|
| Endschweißnaht | Feuchter Rand, Kanal, abgelöste Schichten, dünne verbrannte Linie oder Riss neben der Schweißnaht | Wärme/Druck/Zeit/Kühlung, Verunreinigung, Ausrichtung, Materialschwankungen | Naht öffnen und ihren Querschnitt untersuchen; verschiedene Positionen über die Backenbreite vergleichen |
| Seitliche Laminatnaht | Längs verlaufende feuchte Spur oder Riss; Fehler häufen sich am Übergang der Seitennaht in die Endfalte | Herstellerseitige Seitennaht, Überlappungsgeometrie, Ausrichtung/Druckmarke, Faltbeanspruchung | Winkel der Seitennaht zur Endfalte und zur fehlerhaften Kante erfassen |
| Schulter-/Kopfschweißnaht | Ringförmige Leckage am Übergang vom Tubenkörper zur geformten Schulter; Ablösung beim Zusammendrücken | Kopfverschweißung beim Tubenhersteller, Verunreinigung, Angriff durch die Rezeptur, mangelnde Abstimmung von Körper und Kopf | Auf die Schulter ausgerichtete Innendruck- oder Blasenprüfung; Rückverfolgbarkeit beim Tubenhersteller prüfen |
| Tubenwand | Nadelloch, Biegeriss, Riss an einer Knickstelle, Delamination oder durchgescheuerte Stelle | Material-/Rezepturverträglichkeit, übermäßiges Biegen, Kontaktbeanspruchung beim Transport, Herstellungsfehler | Vergrößerte Untersuchung, Durchlichtprüfung, Alterung befüllter Tuben und Erfassung der Kontaktstellen in der Verpackung |
| Verschluss/Austrittsöffnung | Produkt in der Kappe, feuchtes Gewinde/feuchte Dichtfläche, beschädigte Membran oder geöffneter Klappdeckel | Kappenpassung, Drehmoment/Einrastung, Dichtfläche, Rückstände an der Austrittsöffnung, Verschlussschaden | Separate Luftdichtheitsprüfung an Kappe/Schulter und Prüfung bei wiederholter Anwendung |
Europäische Tubennormen bestätigen diese Unterscheidung. EN 12377 beschreibt eine Luftdichtheitsprüfung des an der Schulter angebrachten Verschlusses; sie ist keine Prüfung der Endschweißnaht. ETMA führt separate Normen für die Festigkeit der Kopfschweißnaht und der Seitennaht von Laminattuben auf. Eine als „Tubenprüfung“ bezeichnete Prüfung kann daher nur eine einzige Verbindungsstelle bewerten.
Wie funktioniert die Endschweißnaht einer Kosmetiktube?
Die meisten Kosmetiktuben aus Kunststoff oder Laminat werden mit montierter Kappe und Schulter sowie offenem Ende an den Abfüller geliefert. Durch dieses offene Ende wird das Produkt dosiert. Beim Heißluftsiegeln erweicht erhitzte Luft die inneren thermoplastischen Oberflächen; anschließend gelangt die Tube zu gekühlten Backen, die die Wände flachdrücken, Druck ausüben und die Kontaktflächen während der Verbindungsbildung und Abkühlung zusammenhalten. Das verschlossene Tubenende wird anschließend beschnitten und gegebenenfalls geprägt oder codiert.
Eine feste Endschweißnaht erfordert vier Bedingungen an der Verbindungsfläche: saubere Kontaktflächen, ausreichende molekulare Beweglichkeit durch Wärme, engen Kontakt durch Druck und Stabilität beim Abkühlen. Die Einstellungen wirken zusammen. Eine höhere Temperatur kann eine kürzere Erwärmung nur innerhalb des sicheren Materialfensters ausgleichen. Mehr Druck verbindet keine kalten Kontaktflächen. Längere Erwärmung kann eine bereits ausreichend heiße Naht ausdünnen oder schädigen.
Nahtqualität = Tubenaufbau + sauberer Siegelbereich + Wärmeeintrag + Backenkontakt + Kühlung + nachfolgende Belastung.
Die Maschinentemperatur allein ist keine Nahtspezifikation. Luftstrom, Düsengeometrie, Abstand, Einwirkzeit, Liniengeschwindigkeit, Backenspalt, Druck, Wassertemperatur, Tubendurchmesser und Wandaufbau bestimmen die tatsächlichen Bedingungen an der Verbindungsfläche.
Heißluft ist verbreitet, aber nicht das einzige Verschließverfahren
Das Tube Council beschreibt Heißluft als weit verbreitetes Verfahren für Kunststoff- und Laminattuben. Ultraschallsysteme erzeugen durch hochfrequente Schwingungen Wärme an der Verbindungsfläche und tolerieren begrenzte Verunreinigungen im Siegelbereich möglicherweise besser. Dadurch werden Produktreste in der Naht jedoch nicht zulässig. Hochfrequenzsiegeln wird bei Laminaten mit Aluminiumbarriere eingesetzt, während äußere Heißbacken Wärme durch die Tubenwand übertragen. Zusammendrückbare Aluminiumtuben werden mechanisch gefalzt und verpresst. Wählen Sie das Verfahren passend zum konkreten Aufbau, Durchmesser, zur Liniengeschwindigkeit, zur gewünschten Optik und zu den Möglichkeiten der Anlage.
Warum werden Tubennähte undicht, reißen oder platzen?
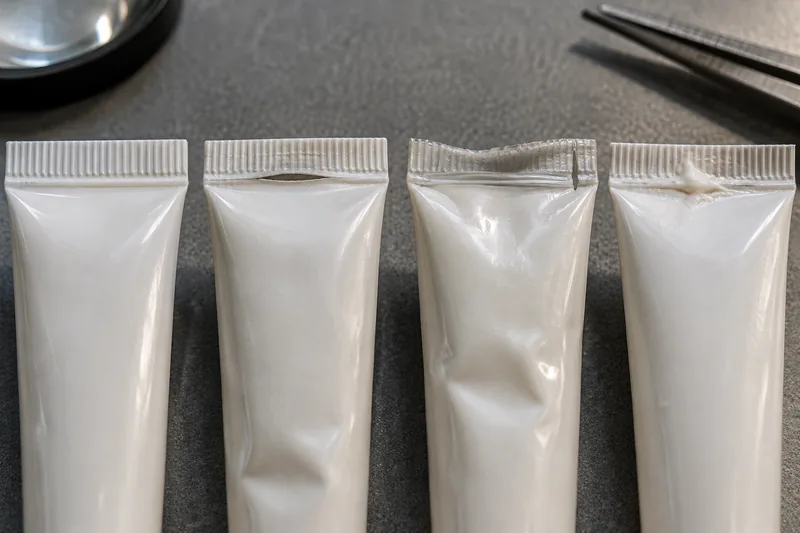
1. Unzureichende Verschweißung erzeugt eine schwache Verbindung oder einen offenen Kanal
Erhalten die Innenflächen nicht genügend Wärme, Zeit oder engen Kontakt, werden Teilbereiche lediglich zusammengepresst statt verschweißt. Zu geringe Heißluftenergie, überhöhte Liniengeschwindigkeit, ungünstige Düsenposition, unzureichender Backendruck, ein nicht zur Gesamtwandstärke passender Backenspalt oder eine ungeeignete innere Siegelschicht können diesen Zustand verursachen. Die Naht kann gerade aussehen, sich aber leicht abziehen lassen oder durch einen schmalen Kanal undicht werden.
2. Zu viel Wärme kann die Naht ausdünnen und beschädigen
Zu viel Wärme oder eine überlange Einwirkzeit kann den Aufbau übermäßig erweichen. Beim Schließen der Backen kann geschmolzenes Polymer aus dem kritischen Querschnitt herausgepresst werden. Zurück bleibt eine dünne Linie, die unter Druck reißt. Verfärbungen, Welligkeit, Blasen, verzogene Ränder oder Materialablagerungen am Werkzeug stützen diese Diagnose. Vivas Leitfaden zum Tubensiegeln führt dünne Siegelnähte auf zu hohe Temperaturen, zu lange Anblaszeiten oder einen zu engen Klemmspalt zurück; eine dicke Naht kann dagegen auf zu wenig Wärme oder einen zu weiten Spalt hinweisen. Die Art der optischen Abweichung ist entscheidend – „heißer“ ist keine universelle Lösung.
3. Produktverunreinigungen verhindern den Oberflächenkontakt
Ein Film aus Creme, Öl, Pulver oder Reinigungsprodukt im Tubenende kann verhindern, dass die beiden thermoplastischen Oberflächen aufeinandertreffen. Beim Erwärmen kann er außerdem Dampf erzeugen oder nach dem Abkühlen einen schmalen Durchgang hinterlassen. Häufige Ursachen sind Spritzer aus einer zu hoch positionierten Fülldüse, Fadenziehen nach dem Dosierstopp, Schaumbildung, ein zu großes Füllvolumen, Wandkontakt der Düse oder Bewegungen der Tube zwischen Befüllung und Versiegelung.
Eine schnellere Erwärmung oder höhere Klemmkraft beseitigt Verunreinigungen nicht zuverlässig. Korrigieren Sie den Abfüllablauf: Verwenden Sie eine geeignete eintauchende Fülldüse, steuern Sie Rücksaugung oder Dosierabschluss, stimmen Sie den Düsendurchmesser auf die Tube ab, berücksichtigen Sie Kopfraum und freien Endbereich, begrenzen Sie Schaumbildung und halten Sie den Siegelbereich nachweislich sauber. Wird Ultraschallsiegeln auf seine Toleranz gegenüber Verunreinigungen geprüft, sind trotzdem Versuche mit der tatsächlichen Rezeptur und festgelegte Grenzwerte erforderlich.
4. Fehlausrichtung oder beschädigte Werkzeuge erzeugen örtliche Schwachstellen
Heißluftdüse, Tubenhalter, Kühlring und Backen müssen die Tube zentrieren und gleichmäßig auf sie einwirken. Eine schräg stehende Tube kann auf einer Seite stärker erwärmt und auf der anderen stärker zusammengedrückt werden. Nicht parallele, verschlissene oder verschmutzte Backen erzeugen eine Naht mit über die Breite wechselnder Dicke. Eine ovale Tube benötigt die passende Aufnahme und Ausrichtung; Formatteile eines ähnlichen Durchmessers können die Wand verformen oder eine ungleichmäßige Erwärmung verursachen.
Laminattuben besitzen zusätzlich eine längs verlaufende Seitennaht. Wird diese dickere Naht an einer ungünstigen Stelle oder zu nahe am Rand des Tubenendes gefaltet, muss die Backe einen abrupten Dickenunterschied überbrücken. Viva empfiehlt, die Lage der Seitennaht zur Falte durch präzise Druckmarkenausrichtung zu steuern. Die genau zulässige Geometrie sollten Tuben- und Maschinenlieferant für das freigegebene Design vorgeben.
5. Der Tubenaufbau wurde geändert, die Prozessparameter jedoch nicht
PE-Mischung, Schichtaufbau, Wandstärke, Farbkonzentrat, Siegelschicht des Laminats, Rezyklatanteil, Durchmesser und Herstellungsverfahren können das nutzbare Siegelfenster verändern. Für eine extrudierte PE-Tube qualifizierte Einstellungen dürfen nicht einfach auf PBL oder ABL übertragen werden; ebenso darf eine 30-mm-Tube nicht ohne Linienversuch mit den Einstellungen einer 50-mm-Tube verarbeitet werden. Auch Unterschiede zwischen Eingangschargen können ausreichen, um einen Prozess am Rand seines Fensters instabil werden zu lassen.
6. Nachfolgender Druck überschreitet die Belastungsreserve der Verpackung
Eine Naht kann durchgehend sein und dennoch versagen, wenn die Tube zusammengedrückt, gestapelt, fallengelassen, erwärmt oder einem niedrigeren Luftdruck ausgesetzt wird. Eine hohe Produktviskosität oder eine zu kleine Austrittsöffnung kann die vom Anwender aufgebrachte Kraft erhöhen; der entstehende Druck belastet Endnaht, Wand, Schulter und Verschluss. Überfüllung verkleinert den nachgiebigen Kopfraum und kann das Produkt direkt an die Naht bringen. Die Lösung kann Änderungen an Austrittsöffnung, Füllvolumen, Tubenaufbau oder Verpackung erfordern – nicht nur an der Siegelmaschine.
Wie das Tubenmaterial die Versagensart beeinflusst
Die sichtbare Verpackungsform lässt keinen Rückschluss auf die Siegelschicht zu. Treffen Sie die Auswahl aus Tubenformaten für Kosmetikcremes erst, nachdem Rezeptur, Barriereanforderungen, Ausdrückverhalten und Siegelanlage definiert sind.
| Tubenaufbau | Auswirkungen auf das Verschließen des Tubenendes | Typische Fehlerbereiche | Schwerpunkt der Qualifizierung |
|---|---|---|---|
| Extrudiertes/coextrudiertes PE | Die inneren PE-Oberflächen werden heißverschweißt; die Flexibilität der Wand muss erhalten bleiben | Übermäßige Ausdünnung, ungleichmäßige Erwärmung, Risse durch Drücken/Biegen, Angriff durch die Rezeptur | Siegelfenster sowie Biege- und Verträglichkeitsprüfungen an befüllten Tuben |
| PBL | Siegelschichten verschweißen einen Aufbau mit Kunststoffbarriere und Längsnaht | Kreuzungsbereich mit der Seitennaht, Schichtdelamination, Rückstellverhalten | Ausrichtung von End- und Seitennaht sowie Integrität befüllter Verpackungen nach Alterung |
| ABL | Thermoplastische Innenschichten versiegeln ein folienhaltiges Laminat; HF kann als Anlagenoption infrage kommen | Faltbeanspruchung, Risse in der Folienschicht, Seitennaht und Delamination | Verfahrenskompatibilität, Faltgeometrie und Barrierewirkung nach Biegung und Versiegelung |
| Aluminiumtube | Das Ende wird mechanisch gefalzt/verpresst und nicht wie Kunststoff heißversiegelt | Falsche Faltgeometrie, Metallrisse, Probleme mit Innenlackierung oder Verschluss | Festgelegte Falzart, Abmessungen und Verträglichkeit im befüllten Zustand |
Für eine fundierte Materialentscheidung nutzen Sie Boyus Vergleich von ABL- und PBL-Tubenaufbauten. Ein gängiges Format für ausdrückbare PE-Tuben kann für Cremes ein sinnvoller Ausgangspunkt sein; die Eignung hängt jedoch weiterhin von der tatsächlichen Rezeptur, dem Abfüllprozess und der Siegelanlage ab.
Können Temperatur, Luftfeuchtigkeit oder Höhenlage zum Versagen von Tubennähten führen?
Umgebungsbedingungen machen eine Schwachstelle meist sichtbar oder beschleunigen ihre Entwicklung; sie sind keine einzelne, unabhängige Ursache. Eine grenzwertige Verbindung, eine dünne hitzegeschädigte Linie, eine durch die Rezeptur erweichte Schicht oder eine überfüllte Tube kann eine Druckprobe an der Linie bestehen und nach Temperaturwechseln, Paketkompression oder verringertem Außendruck versagen.
Hohe Temperatur
Warme Lagerung kann die Viskosität der Rezeptur senken, den Dampfdruck verändern und das Kriechen oder Erweichen des Polymers verstärken. Produkt kann leichter durch einen kleinen Kanal wandern, während sich eine belastete Naht mit der Zeit verformt. Auch das Gas im Kopfraum dehnt sich mit steigender absoluter Temperatur aus; die tatsächliche Beanspruchung hängt von Füllstand, Dampfverhalten und Nachgiebigkeit der Verpackung ab. Leiten Sie keine universelle Versagenstemperatur allein aus dem Kunststofftyp ab.
Niedrige Temperatur und Temperaturwechsel
Kälte kann die Tube versteifen und die zum Ausdrücken eines viskosen Produkts erforderliche Kraft erhöhen. Der Anwender erzeugt dann einen stärkeren Druckimpuls, wodurch eine spröde Knickstelle oder eine schwache Verbindungsfläche reißen kann. Wiederholte Warm-/Kaltzyklen führen außerdem dazu, dass sich unterschiedliche Schichten und Komponenten verschieden stark ausdehnen und zusammenziehen. Prüfen Sie die vollständige befüllte Tube und lassen Sie vor der Inspektion eine festgelegte Erholungszeit verstreichen, damit vorübergehende Steifigkeit nicht mit bleibenden Schäden verwechselt wird.
Die Luftfeuchte
Relative Luftfeuchtigkeit schwächt nicht automatisch jede PE-Schweißnaht. Ihre Bedeutung hängt vom gesamten Aufbau ab: feuchtigkeitsempfindliche Laminat- oder Klebstoffschichten, Wasserdampfdurchlässigkeit, hygroskopische Rezeptur, Etiketten und insbesondere Sekundärverpackungen aus Wellpappe. ASTM D4332 weist darauf hin, dass sich die physikalischen Eigenschaften vieler Verpackungsmaterialien – insbesondere zellulosehaltiger Materialien – mit Temperatur und relativer Luftfeuchtigkeit verändern. Konditionieren Sie die fertige Verpackung, wenn Kartonstauchfestigkeit und Transportschutz relevant sind, statt eine Tubenundichtigkeit ohne Beleg auf Luftfeuchtigkeit zurückzuführen.
Höhenlage und verringerter Außendruck
Im Flugzeug und auf Hochgebirgsrouten sinkt der Außendruck, wodurch die Druckdifferenz an einer verschlossenen Tube steigt. ASTM D6653 dient der Bewertung von Höheneinflüssen auf Verpackungssysteme mittels Vakuum und nennt die Belastung in Zubringerflugzeugen als relevante Transportbedingung. Die Prüfung liefert qualitative Erkenntnisse für die Entwicklung, jedoch keinen universellen Druckgrenzwert für Tuben. Prüfen Sie die befüllte Verkaufs- und Versandverpackung für die tatsächliche Route und inspizieren Sie sie nach einer festgelegten Erholungszeit.
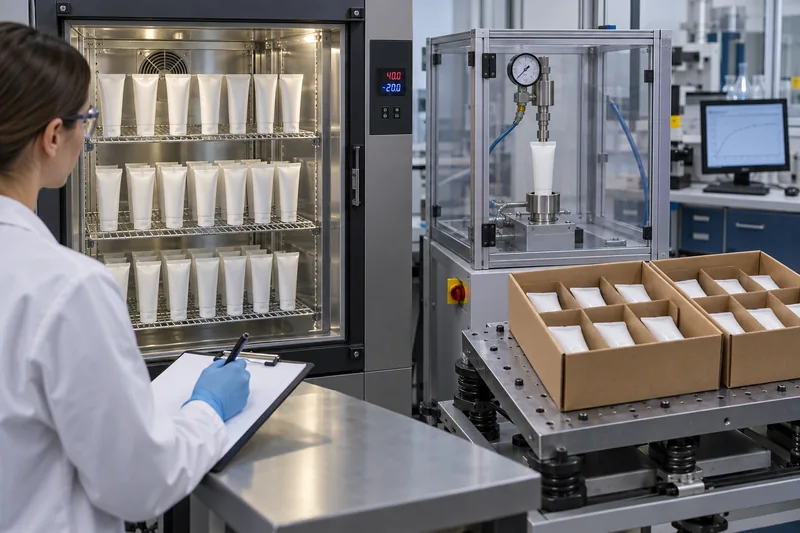
Anschließend können Vibration, Fall und Kompression auf die konditionierte Verpackung einwirken. Verwenden Sie die endgültigen Tuben, die Rezeptur, Verkaufskartons, Gefache und Versandkartons; Prüfungen leerer Tuben bilden Masse, Innendruck oder Produktverunreinigungen nicht nach. Boyus Leitfaden zu Fallprüfverfahren für Kosmetikverpackungen erläutert, warum die Bezeichnung einer Methode allein weder Fallhöhe noch Reihenfolge oder Abnahmekriterien bestimmt.
Ein praxisgerechter Diagnoseablauf für undichte Tuben
- Betroffenen Bestand sperren und erfassen. Erfassen Sie SKU, Tuben-/Laminatcharge, Kappencharge, Rezepturcharge, Abfüller, Linie, Schicht, Siegelparameter, Produktionszeit und Position im Karton. Unterscheiden Sie Einzelschäden von wiederkehrenden Mustern auf einer Spur oder zu bestimmten Zeiten.
- Verpackung ohne mechanische Belastung untersuchen. Fotografieren Sie feuchte Spuren, Endnaht, Seitennaht, Schulter und Verschluss. Notieren Sie, ob die Tube mit der Kappe nach oben, nach unten oder auf der Seite liegend ankam.
- Leckage lokalisieren. Verwenden Sie ein für den befüllten oder leeren Zustand geeignetes Verfahren. Setzen Sie einen farbigen Tracer nur ein, wenn er den Verpackungsaufbau weder angreift noch aufquellen lässt. Verwechseln Sie eingeschlossene Oberflächenluft nicht mit einem kontinuierlichen Blasenstrom.
- Naht öffnen und Fehler einordnen. Achten Sie auf unverbundene glänzende Bereiche, Produktreste, Hohlräume, herausgepresstes Polymer, Verfärbungen, Delamination und Dickenänderungen. Vergleichen Sie links, Mitte und rechts.
- Mit nachweislich einwandfreien Kontrollmustern vergleichen. Prüfen Sie Nähte leerer und befüllter Tuben sowie Rückstellmuster einer freigegebenen Charge unter gleichen Bedingungen. So lassen sich Einflüsse der Tubenherstellung von Verunreinigungen beim Abfüllen und prüfbedingten Artefakten unterscheiden.
- Prozessaufzeichnungen prüfen. Prüfen Sie Heizleistung, Luftdruck/-strom, tatsächliche Liniengeschwindigkeit, Düse/Formatteile, Backenspalt/-parallelität, Zustand des Kühlwassers, Füllvolumen und Stillstands-/Wiederanlaufhistorie – nicht nur die angezeigten Sollwerte.
- Jeweils nur eine ursächliche Einflussgröße verändern. Reproduzieren Sie den Fehler, führen Sie einen kontrollierten Versuch durch und prüfen Sie nach Konditionierung erneut. Eine Korrektur, die die Optik verbessert, aber die Berstreserve verringert, schließt die Fehlerbehebung nicht ab.
| Beobachtetes Muster | Wahrscheinliche Ursachenhypothesen | Ansatz zur Korrektur |
|---|---|---|
| Naht lässt sich bei geringer Materialverformung abziehen | Unzureichende Verschweißung, niedriger Druck, falsche Innenschicht, Verunreinigung | Saubere Oberflächen bestätigen; Wärme-/Kontaktfenster entwickeln; Tubenaufbau prüfen |
| Dünne, spröde oder gebräunte Nahtlinie | Zu viel Wärme/zu lange Einwirkzeit, enger Spalt, ungleichmäßige Erwärmung | Schädigenden Energieeintrag/Anpressdruck reduzieren; Düse zentrieren; Werkzeug und tatsächliche Einwirkung prüfen |
| Zufällig auftretender schmaler Kanal mit Cremeresten | Spritzer, Fadenziehen, Schaum, Überfüllung, verschmutztes Tubenende | Düsenbewegung/Dosierabschluss, Füllhöhe und Sauberkeit korrigieren; verunreinigte Nähte aussortieren |
| Wiederholtes Versagen an einer Kante | Nicht parallele Backe, außermittige Tube, unpassender Kühlring oder unpassende Düse | Nahtdicke links/rechts messen; Formatteile und Backen ausrichten/ersetzen |
| Versagen am Kreuzungspunkt von Seitennaht und Falte | Ungünstige Nahtausrichtung, Dickenstufe, schwache herstellerseitige Seitennaht | Druckmarke/Ausrichtung soweit zulässig anpassen; Tubenhersteller einbeziehen; Seitennaht und Endnaht gemeinsam qualifizieren |
| Linienprüfung bestanden, Versagen nach warmer Lagerung | Grenzwertige Schweißnaht, Kriechen, Erweichung durch die Rezeptur, Mikrokanal | Verträglichkeits-/Alterungsprüfungen an befüllten Tuben und Druckhalteprüfungen durchführen; Aufbau oder Prozessfenster entsprechend dem Fehlermechanismus ändern |
| Tube platzt außerhalb des Endnahtbereichs | Schwache Wand/Schulter, Knickstelle, Verträglichkeit oder Prüfschärfe – kein zwingender Nachweis einer guten Naht | Fehlerstelle und Druck/Zeit erfassen; Wand-/Kopfaufbau und Relevanz für die Anwendung prüfen |
Mit welchen Prüfungen sollte die Naht einer Kosmetiktube überprüft werden?
Nahtfestigkeit, Nahtintegrität und Verpackungsbeständigkeit sind unterschiedliche Eigenschaften. Verwenden Sie einander ergänzende Methoden und legen Sie vor der Prüfung verpackungsspezifische Abnahmekriterien schriftlich fest.
| Methode | Beantwortete Frage | Wichtige Einschränkung | Zu dokumentieren |
|---|---|---|---|
| Sicht- und Querschnittsprüfung | Ist die Naht mittig, durchgehend und frei von Hitzeschäden/Verunreinigungen? | Eine sauber aussehende Naht kann dennoch schwach sein oder Kanäle aufweisen | Breite/Dicke je Position, Fehler und Referenzfotos |
| Nahttrenn-/Schälprüfung | Welche Kraft trennt einen definierten Streifen, und wie versagt er? | Das Ergebnis nach ASTM F88 umfasst Materialbiegung/-dehnung und erfasst nur einen Teilbereich; es belegt keine Kanalfreiheit | Probenbreite, Prüftechnik, Geschwindigkeit, Kraftverlauf und Versagensart |
| Berst-/Kriechprüfung mit Innendruck | Bei welchem Druck versagt die Verpackung, oder hält sie einen festgelegten Druck über eine festgelegte Zeit? | Laut ASTM F1140 besteht nicht zwingend eine Korrelation zur Nahtfestigkeit nach F88; Vorrichtung und Luftstrom beeinflussen die Ergebnisse | Druckanstieg/-haltephase, Zeit, Vorrichtung, Tubenzustand und genaue Fehlerstelle |
| Blasenemissions-/Vakuumprüfung | Besteht ein größerer Leckageweg? | ASTM D3078 kann kleine Leckagen übersehen; Produkt kann Öffnungen verschließen; Parameter und Eintauchflüssigkeit sind relevant | Vakuum/Druck, Haltezeit, Flüssigkeit, Ort der Blasenbildung und Kontrollergebnis |
| Drück-/Quetschprüfung an befüllten Tuben und wiederholte Anwendung | Übersteht die marktübliche Verpackung Handhabung und Produktentnahme? | Manuelles Zusammendrücken ist ohne festgelegte Kraft, Vorrichtung oder Abfolge nicht reproduzierbar | Rezeptur, Konditionierung, Kraft/Weg, Zyklen und Leckagestelle |
| Abfolge von Umwelt- und Transportprüfungen | Übersteht die befüllte Verpackung routenspezifische Klima-, Höhen-, Vibrations-, Kompressions- und Fallbelastungen? | Eine einzelne isolierte Belastung validiert nicht die gesamte Route | Konditionierung, vollständige Verpackungskonfiguration, Abfolge und Inspektionen unmittelbar danach sowie nach Erholung |
ASTM F88 eignet sich für quantitative Prozessvergleiche und die Dokumentation von Versagensarten; die Methode weist jedoch selbst darauf hin, dass die Art der Probenabstützung die Ergebnisse beeinflusst. ASTM F1140 behandelt Bersten und Kriechen unter Innendruck ohne äußere Begrenzung. ASTM D3078 befasst sich mit größeren Leckagen in flexiblen Verpackungen mit Kopfraum und erläutert, warum kleine Leckagen möglicherweise nicht erkannt werden. Verwenden Sie die aktuellen lizenzierten Normen und validieren Sie jede Anpassung für das Ende einer zylindrischen Tube.
Ein vollständiges Protokoll zur Kompatibilitätsprüfung von Kosmetikverpackungen sollte die tatsächliche Rezeptur in seriennahen Tuben altern lassen und Nahtintegrität, Wand-/Schulterzustand, Masseänderung, Optik und Produktabgabe prüfen. Wassergefüllte oder leere Tuben können für mechanische Vorprüfungen dienen, aber keine chemischen Wechselwirkungen qualifizieren.
So entwickeln Sie ein stabiles Prozessfenster für das Siegeln
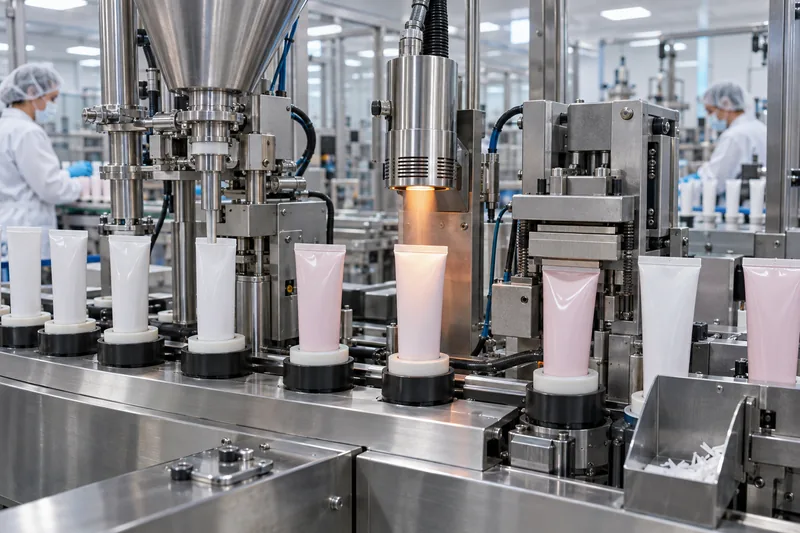
Ein einmal bestandenes Muster am Mittelpunkt der Einstellungen ist noch kein Prozessfenster. Verwenden Sie seriennahe Tuben, die vorgesehene Rezeptur und Formatteile, um Kombinationen zu finden, die bei bewusst variierten Bedingungen funktionieren. Ziel ist ein Bereich, in dem Optik, Integrität und mechanische Ergebnisse sämtliche Anforderungen erfüllen – nicht die höchste durchschnittliche Festigkeit.
- Prüfmusterausführung verbindlich festlegen. Dokumentieren Sie Lieferant, Aufbau, Durchmesser, Wand-/Laminatcode, Farbe, Kappe, freien Endbereich, Rezepturcharge, Füllmasse und Abfülltemperatur.
- Mechanische Einrichtung prüfen. Stimmen Sie Tubenaufnahme, Düse, Kühlring, Backen und Schneidwerkzeuge aufeinander ab; prüfen Sie Zentrierung, Parallelität, Sauberkeit und Kühlung, bevor Sie die Prozessparameter ändern.
- Kontrollierte Versuche planen. Bewerten Sie Kombinationen niedriger, nominaler und hoher Werte der kritischen Energie- und Kontaktgrößen innerhalb der von Anlage und Lieferanten zugelassenen Bereiche. Berücksichtigen Sie normale Liniengeschwindigkeit und Wiederanlaufbedingungen.
- Mehrere Ergebnisgrößen messen. Prüfen Sie Nahtgeometrie und Verunreinigungen, führen Sie Integritätsprüfungen durch, bestimmen Sie gegebenenfalls die Trennfestigkeit quantitativ und dokumentieren Sie Versagensart und -stelle. Festigkeit ohne durchgehende Verbindung genügt nicht zum Bestehen.
- Grenzbereiche gezielt prüfen. Verwenden Sie Tuben aus relevanten Chargen und von verschiedenen Positionen innerhalb des Produktionslaufs. Bestätigen Sie, dass übliche Schwankungen von Wandstärke, Liniengeschwindigkeit und Umgebung den Prozess nicht außerhalb der Abnahmekriterien führen.
- Nach Konditionierung bestätigen. Prüfen Sie zum festgelegten Freigabezeitpunkt sowie nach Alterung im befüllten Zustand und nach Transportbeanspruchung erneut. Manche Fehler entstehen erst unter Dauerbelastung und nicht unmittelbar.
- Erkenntnisse in Kontrollmaßnahmen überführen. Legen Sie freigegebene Bereiche, Prüfungen beim Anfahren und nach Stillständen, Stichprobenhäufigkeit, Reaktionsplan, Wartungsgrenzen und Auslöser für die Änderungskontrolle fest.
So vermeiden Sie Nahtversagen und schützen die Verpackung
- Auslegung: Stimmen Sie Tubenaufbau, Durchmesser, freien Endbereich, Schulter, Kappe und Austrittsöffnung auf Rezeptur und Abfülllinie ab. Stellen Sie für Reinigungsprodukte die vollständigen Angaben bereit, die in folgender Spezifikation aufgeführt sind: Tubenspezifikation für Gesichtsreiniger.
- Wareneingang: Identifizieren Sie Tuben- und Kappenchargen; prüfen Sie Abmessungen, Zustand des Tubenendes, Seitennahtausrichtung und Verunreinigungen; schützen Sie offene Enden vor Staub und Verformung.
- Abfüllung: Kontrollieren Sie Füllmasse, Produkttemperatur, Schaum, Düsentiefe, Rückzug und Dosierabschluss. Halten Sie den gesamten vorgesehenen Schweißbereich sauber.
- Versiegelung: Verwenden Sie freigegebene Formatteile und Einstellbereiche; prüfen Sie Heizung/Luftstrom, Liniengeschwindigkeit, Backenspalt/-parallelität und Kühlung; führen Sie nach Anfahren, längerem Stillstand, Materialwechsel und Wartung dokumentierte Prüfungen durch.
- Handhabung: Lassen Sie die Naht stabilisieren, bevor sie beim Fördern oder Verpacken stärker beansprucht wird. Verhindern Sie, dass Führungen, Behälter oder Bedienpersonal das noch heiße Tubenende biegen.
- Sekundärverpackung: Wählen Sie Ausrichtung, Trays oder Gefache so, dass Abrieb an den Endkanten, punktuelle Kompression und das Öffnen von Kappen verhindert werden. Validieren Sie die für den Verkauf vorgesehene Verpackung, nicht eine vorsichtig von Hand transportierte Tube.
- Freigabe: Kombinieren Sie die Sichtprüfung mit einer festgelegten Integritätsprüfung und regelmäßiger quantitativer Überprüfung. Verfolgen Sie Ergebnistrends je Charge und Linie, statt nur bestanden/nicht bestanden zu dokumentieren.
- Änderungsmanagement: Bewerten Sie Kunststoff/Laminat, Lieferant, Wandaufbau, Farbe, PCR-Anteil, Durchmesser, Rezeptur, Abfülltemperatur, Kappe, Siegelmaschine, Formatteile, Liniengeschwindigkeit oder Vertriebsroute erneut, wenn eine Änderung das System beeinflussen kann.
Was ist bei einer fehlerhaften Produktionscharge zu tun?
- Freigabe stoppen und betroffenen Bereich eingrenzen. Sperren Sie die Produktion von der letzten nachweislich einwandfreien Prüfung bis zur nächsten nachweislich einwandfreien Prüfung, einschließlich laufender Produktion sowie bereits verpackter und versandter Mengen.
- Muster und Aufzeichnungen sichern. Bewahren Sie undichte Einheiten, augenscheinlich intakte benachbarte Einheiten, unbefüllte Ausgangstuben und Anfahrmuster auf. Sichern Sie Maschinen- und Abfüllaufzeichnungen.
- Fehler mit dem freigegebenen Verfahren bestätigen. Verwenden Sie Kontrollmuster und mehrere Einheiten. Unterscheiden Sie Undichtigkeiten am Tubenende von Fehlern an Wand, Schulter und Kappe.
- Produktrisiko bewerten. Berücksichtigen Sie Verunreinigung, Gewichtsverlust, Exposition der Rezeptur, Etiketten-/Kartonschäden und möglichen Handlungsbedarf bei bereits ausgelieferter Ware. Die Verantwortlichen für Qualität und regulatorische Angelegenheiten entscheiden über das weitere Vorgehen.
- Jede Nacharbeit validieren. Erneutes Erwärmen einer befüllten Tube kann Schichten weiter ausdünnen, Produkt in die Naht verlagern, die Dekoration beschädigen oder die Rezeptur erhitzen. Versiegeln Sie nicht serienmäßig nach, solange kein nachgewiesenes, dokumentiertes Verfahren und keine erneuten Prüfungen vorliegen.
- Korrigieren und Wirksamkeit nachweisen. Identifizieren Sie den Mechanismus, aktualisieren Sie Prozess/Spezifikation und weisen Sie akzeptable Ergebnisse über den kontrollierten Betriebsbereich hinweg nach – nicht nur an handverlesenen Mustern.
Angaben zur Tubennaht für Angebotsanfrage (RFQ) und Qualitätsvereinbarung
- Tubenaufbau, Lieferantencode, Durchmesser, Länge, Wand-/Laminatreferenz, Schulter, Hals, Kappe und erforderlicher freier Endbereich.
- Rezepturtyp, Viskositätsbereich, kritische Lösungsmittel/Öle/Tenside, Partikel, Abfülltemperatur, Nennfüllmenge und vorgesehener Kopfraum.
- Hersteller und Modell der Abfüll-/Siegelmaschine, Verfahren, Liniengeschwindigkeit, verfügbare Formatteile, Anforderungen an Beschnitt/Prägung und Verfahren zur Tubenausrichtung.
- Freigegebenes Vorgehen zur Entwicklung des Prozessfensters und Zuständigkeiten für Tubenlieferung, Abfüllversuche, Nahtprüfungen und endgültige Verpackungsfreigabe.
- Standard für optische Fehler, Verfahren zur Prüfung der Nahtintegrität, gegebenenfalls begründete Festigkeits- oder Druckprüfung, Stichprobenplan, Konditionierung und Fehlerklassifizierung.
- Verträglichkeit, wiederholte Anwendung und Vertriebsroute, gegebenenfalls einschließlich Temperatur, Höhenlage sowie Verpackungskonfiguration für E-Commerce und Einzelhandel.
- Anforderungen an Rückverfolgbarkeit, Rückstellmuster, Eskalation bei Abweichungen, Änderungsmitteilungen und Revalidierung.
Häufig gestellte Fragen
Welche Temperatur ist zum Versiegeln von Kosmetiktuben richtig?
Es gibt keine universelle Temperatur. Die geeignete Einstellung hängt von Tubenaufbau, Durchmesser, Wandstärke, Heizerausführung, Luftstrom, Düse, Einwirkzeit, Liniengeschwindigkeit, Backenspalt/-druck und Kühlung ab. Nutzen Sie die Empfehlungen der Tuben- und Anlagenlieferanten als Ausgangspunkt und entwickeln Sie anschließend an seriennahen Tuben ein validiertes Prozessfenster.
Welchen Wert für die Nahtfestigkeit sollte eine Kosmetiktube erreichen?
Ein universeller Wert lässt sich fachlich nicht begründen. Definieren Sie Probenbreite, Prüftechnik, Geschwindigkeit, Konditionierung und Versagensart. Legen Sie anschließend anhand von Entwicklungsdaten und Anwendungsrisiko einen projektbezogenen Grenzwert fest. Ergänzen Sie die Festigkeitsprüfung durch eine Integritätsprüfung, da trotz hoher mittlerer Schälkraft ein einzelner undichter Kanal vorhanden sein kann.
Stoppt mehr Wärme eine Tubenundichtigkeit?
Nur wenn eine unzureichende Verschweißung als Ursache bestätigt ist und die neue Einstellung innerhalb eines sicheren Fensters bleibt. Mehr Wärme kann die Naht ausdünnen, verformen oder schädigen. Sind Produktverunreinigungen, falsch ausgerichtete Backen, ein ungeeignetes Laminat oder eine undichte Schulter verantwortlich, behebt zusätzliche Wärme die Grundursache nicht.
Warum bestehen Tuben die Werksprüfung, werden aber nach dem Versand undicht?
Bei der Linienprüfung können Mikrokanäle oder Schwächen unter Dauerbelastung unentdeckt bleiben. Warme Lagerung, verringerter Außendruck, Vibrationen, Kompression und Stürze können sie sichtbar machen. Konditionieren und prüfen Sie befüllte Tuben in der endgültigen Verpackung anhand einer zur Route passenden Belastungsabfolge und inspizieren Sie sie sowohl unmittelbar danach als auch nach einer Erholungszeit.
Kann eine mit Wasser gefüllte Tube die Naht validieren?
Sie kann für Vorprüfungen auf größere Undichtigkeiten oder zur Kontrolle der Maschineneinstellung dienen, bildet jedoch keine Rezeptur mit abweichender Viskosität, Oberflächenspannung, Flüchtigkeit sowie anderen Ölen, Lösungsmitteln, Tensiden oder Partikeln ab. Für die abschließende Qualifizierung sollte die tatsächliche Rezeptur oder ein wissenschaftlich begründetes Ersatzmedium verwendet und eine Verträglichkeitsprüfung unter Alterungsbedingungen einbezogen werden.
Quellen und technische Referenzen
Normen beschreiben Methoden und Anwendungsbereiche; sie legen keinen universellen Abnahmegrenzwert für Kosmetiktuben fest. Abgerufen am 3. Oktober 2026.
- Tube Council — Möglichkeiten zum Verschließen von Tuben
- European Tube Manufacturers Association — Tubenarten und europäische Normen für flexible Tuben
- Viva Healthcare — Leitfaden zum Heißluftsiegeln
- ASTM F88/F88M-23 — Siegelnahtfestigkeit flexibler Barrierematerialien
- ASTM F1140/F1140M-13(2025) — Widerstand nicht äußerlich begrenzter Verpackungen gegen Versagen unter Innendruck
- ASTM D3078-02(2021)e1 — Nachweis von Leckagen in flexiblen Verpackungen durch Blasenemission
- ASTM D6653/D6653M-13(2021) — Auswirkungen großer Höhen auf Verpackungssysteme
- ASTM D4332-22 — Konditionierung von Behältern, Verpackungen oder Verpackungskomponenten
- DIN EN 12377:2022-12 — Flexible Tuben: Luftdichtheit von Verschlüssen
- ISTA — Auswahl und Anwendung von Transportprüfverfahren



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch