














Réponse directe : le fond d’un tube cosmétique fuit, se fissure ou éclate lorsque les deux surfaces internes à souder ne forment pas une soudure continue suffisamment résistante, ou lorsqu’une soudure apparemment saine subit ensuite une sollicitation excessive. Les causes racines les plus courantes sont un apport de chaleur insuffisant ou excessif, la présence de produit dans la zone de soudure, une pression des mâchoires ou un refroidissement incorrects, un mauvais alignement du tube, une combinaison tube/procédé de soudage inadaptée et les contraintes environnementales ou de distribution.
Ne commencez pas par augmenter la température. Localisez d’abord le défaut : soudure du fond aplati, joint longitudinal du complexe laminé, soudure de l’épaule ou de la tête, paroi du tube, ou bouchon/orifice. Déterminez ensuite s’il s’agit d’un canal ouvert, d’une liaison faible, d’une section amincie par la chaleur, d’une fissure, d’un délaminage ou d’une fuite au niveau de la fermeture. Chaque défaut exige une correction et un essai de vérification différents.
Ce guide s’adresse aux marques de cosmétiques, aux conditionneurs à façon, aux fabricants de tubes, aux ingénieurs packaging et aux équipes qualité travaillant avec des tubes souples en PE, en plastique coextrudé, en PBL ou en ABL. Les tubes en aluminium sont fermés au fond par pliage ou sertissage, et non par thermosoudage ; ils nécessitent donc un procédé de fermeture différent.
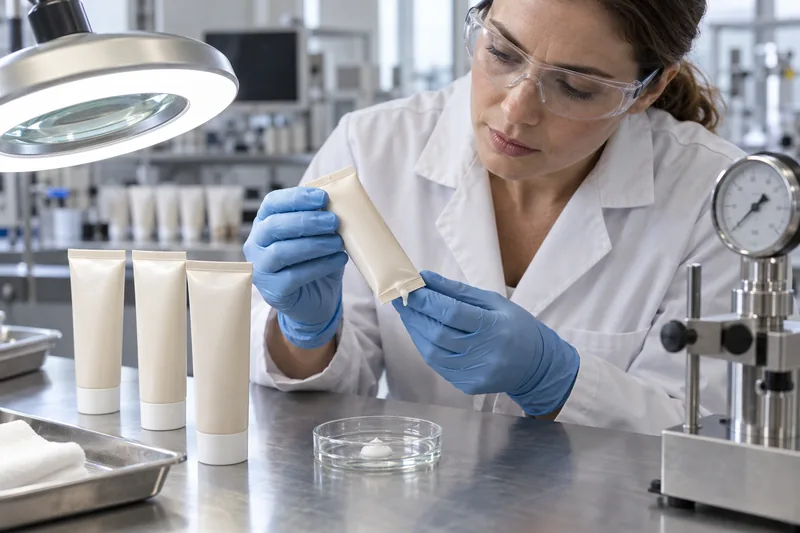
Avant de modifier les réglages de la soudeuse, localisez le défaut du tube
Un consommateur peut signaler que « la soudure du tube fuit » alors que le fond aplati est intact. Considérez l’emballage comme un ensemble de cinq zones de fuite possibles. Nettoyez l’échantillon, photographiez-le dans son état à réception, notez son orientation de stockage et appliquez un essai maîtrisé qui révèle l’origine sans créer de nouvelle déchirure. Avant tout réglage, conservez les échantillons défectueux, les paramètres de production et les identifiants de lot afin de ne pas détruire les indices pendant la recherche de panne.
| Zone du défaut | Indices caractéristiques | Familles de causes probables | Première vérification |
|---|---|---|---|
| Soudure du fond/de l’extrémité | Bord humide, canal, couches décollées, ligne mince brûlée ou fente à côté de la soudure | Chaleur/pression/temps/refroidissement, contamination, alignement, variation de matière | Ouvrir et examiner la section de la soudure ; comparer plusieurs positions sur la largeur des mâchoires |
| Joint longitudinal du complexe laminé | Trace humide ou fente longitudinale ; défaut concentré à l’intersection du joint longitudinal et du pli du fond | Joint réalisé par le fabricant, géométrie du recouvrement, orientation/repère optique, contrainte de pliage | Relever l’angle du joint longitudinal par rapport au pli du fond et au bord défaillant |
| Soudure de l’épaule/de la tête | Fuite annulaire à la jonction du corps et de l’épaule moulée ; séparation lors de la compression du tube | Soudage de la tête chez le fabricant de tubes, contamination, attaque par la formule, inadéquation corps/tête | Essai sous pression interne ou par émission de bulles ciblé sur l’épaule ; examen de la traçabilité chez le fabricant |
| Paroi du tube | Microperforation, fissure de flexion, fente sur un pli, délaminage ou perforation par abrasion | Compatibilité matériau/formule, flexion excessive, contacts pendant le transport, défaut de fabrication | Examen sous grossissement, par transmission lumineuse, vieillissement du tube rempli et repérage des zones de contact dans l’emballage |
| Fermeture/orifice | Produit dans le bouchon, filetage/portée humide, opercule endommagé ou bouchon à clapet ouvert | Ajustement du bouchon, couple de serrage/encliquetage, portée d’étanchéité, résidus à l’orifice, détérioration de la fermeture | Contrôle distinct de l’étanchéité à l’air du bouchon/de l’épaule et de l’usage répété |
Les normes européennes relatives aux tubes confirment cette distinction. EN 12377 décrit une méthode d’essai de l’étanchéité à l’air de la fermeture fixée sur l’épaule ; il ne s’agit pas d’un essai de soudure du fond. L’ETMA répertorie séparément des normes sur la résistance de la soudure de tête et du joint longitudinal des tubes laminés. Un essai portant dans son intitulé sur « le tube » peut donc n’évaluer qu’une seule interface.
Comment fonctionne la soudure du fond d’un tube cosmétique ?
La plupart des tubes cosmétiques en plastique ou laminés arrivent chez le conditionneur avec le bouchon et l’épaule assemblés, mais le fond ouvert. Le produit est dosé par cette ouverture. Lors du soudage à air chaud, l’air chauffé ramollit les surfaces thermoplastiques internes ; le tube passe ensuite entre des mâchoires refroidies qui aplatissent les parois, appliquent une pression et maintiennent l’interface pendant sa formation et son refroidissement. Le fond soudé est ensuite rogné et peut recevoir un marquage en relief ou un code.
Une soudure de fond résistante exige quatre conditions à l’interface : des surfaces de contact propres, une mobilité moléculaire suffisante grâce à la chaleur, un contact intime sous l’effet de la pression et une stabilité pendant le refroidissement. Les réglages sont interdépendants. Une température plus élevée ne peut compenser un chauffage plus court que dans la plage admissible du matériau. Une pression accrue ne peut pas souder une interface froide. Un chauffage prolongé peut amincir ou dégrader une soudure déjà suffisamment chaude.
Qualité de la soudure = structure du tube + propreté de la zone à souder + apport thermique + contact des mâchoires + refroidissement + sollicitations ultérieures.
La température de la machine ne constitue pas à elle seule une spécification de soudage. Le débit d’air, la géométrie de la buse, la distance, la durée d’exposition, la cadence de ligne, l’écartement des mâchoires, la pression, la température de l’eau, le diamètre du tube et la structure de paroi déterminent les conditions réellement subies par l’interface.
L’air chaud est courant, mais ce n’est pas le seul procédé de fermeture
Le Tube Council décrit l’air chaud comme un procédé largement utilisé pour les tubes en plastique et laminés. Les systèmes à ultrasons génèrent de la chaleur par des vibrations à haute fréquence à l’interface et peuvent mieux tolérer une contamination limitée de la zone de soudure, sans que cela rende acceptable la présence de produit dans cette zone. Le soudage haute fréquence est associé aux complexes laminés à barrière aluminium, tandis que les mâchoires chauffantes externes transmettent la chaleur à travers la paroi du tube. Les tubes déformables en aluminium sont pliés et sertis mécaniquement. Choisissez le procédé selon la structure exacte, le diamètre, la cadence de ligne, l’aspect recherché et les capacités de l’équipement.
Pourquoi les soudures de tubes fuient-elles, se fissurent-elles ou éclatent-elles ?
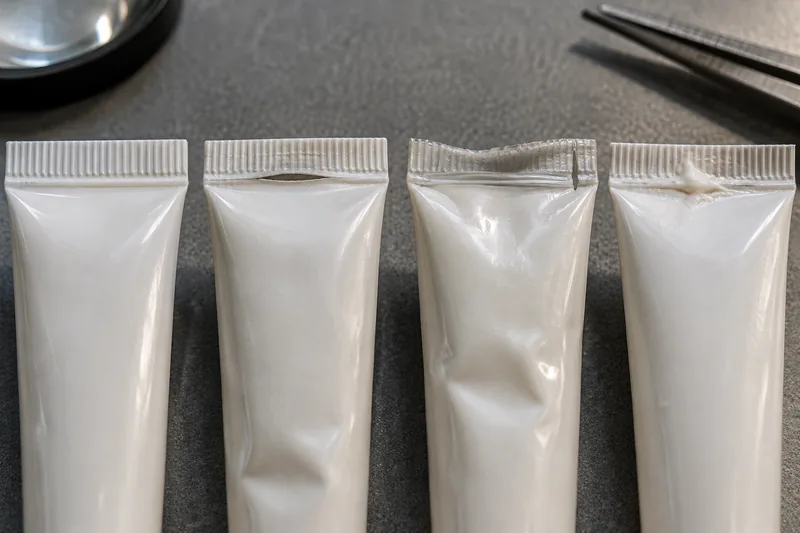
1. Une fusion insuffisante crée une liaison faible ou un canal ouvert
Si les surfaces internes ne reçoivent pas assez de chaleur, de temps de chauffage ou de contact intime, certaines zones restent simplement pressées l’une contre l’autre au lieu d’être soudées. Un apport énergétique insuffisant par l’air chaud, une cadence excessive, une buse mal positionnée, une pression insuffisante des mâchoires, un écartement inadapté à l’épaisseur cumulée des parois ou une couche interne de soudage inadéquate peuvent provoquer ce défaut. La soudure peut sembler rectiligne tout en se décollant facilement ou en laissant fuir le produit par un canal étroit.
2. Un excès de chaleur peut amincir et endommager la soudure
Une chaleur ou une durée d’exposition excessives peuvent trop ramollir la structure. À la fermeture des mâchoires, le polymère fondu peut être expulsé de la section critique et laisser une ligne mince qui se déchire sous pression. Un changement de couleur, des ondulations, des bulles, une déformation des bords ou une accumulation de matière sur l’outillage étayent ce diagnostic. Le guide de soudage des tubes de Viva associe les lignes de soudure minces à une température excessive, un temps de soufflage trop long ou un écartement de serrage trop faible ; il montre aussi qu’une ligne épaisse peut indiquer un chauffage insuffisant ou un écartement trop grand. L’aspect du défaut oriente le diagnostic : augmenter la chaleur n’est pas une solution universelle.
3. La contamination par le produit empêche le contact entre les surfaces
Un film de crème, d’huile, de poudre ou de nettoyant dans le fond peut empêcher les deux surfaces thermoplastiques de se rencontrer. Il peut aussi produire de la vapeur pendant le chauffage ou laisser un passage étroit après refroidissement. Les causes courantes sont les éclaboussures d’une buse de remplissage trop haute, la formation de fils de produit après coupure du dosage, le moussage, un volume de remplissage excessif, une buse touchant la paroi ou le déplacement du tube entre le remplissage et le soudage.
Un chauffage plus rapide ou une force de serrage plus élevée n’éliminent pas la contamination de manière fiable. Corrigez le profil de remplissage : utilisez une buse plongeante adaptée, maîtrisez la réaspiration ou la coupure du dosage, adaptez le diamètre de buse au tube, prévoyez un espace de tête et une réserve suffisante pour la soudure du fond, maîtrisez la mousse et vérifiez la propreté de la zone à souder. Si le soudage par ultrasons est étudié pour sa tolérance à la contamination, des essais avec la formule réelle et des limites définies restent nécessaires.
4. Un mauvais alignement ou un outillage endommagé crée une faiblesse locale
La buse d’air chaud, le porte-tube, la bague de refroidissement et les mâchoires doivent centrer le tube et assurer un contact uniforme. Un tube incliné peut recevoir davantage de chaleur d’un côté et davantage de compression de l’autre. Des mâchoires non parallèles, usées ou encrassées produisent une ligne de soudure dont l’épaisseur varie sur la largeur. Un tube ovale exige un godet de maintien et une orientation adaptés ; utiliser des pièces de format prévues pour un diamètre voisin peut déformer la paroi ou créer un chauffage irrégulier.
Les tubes laminés comportent en plus un joint longitudinal. Si ce joint plus épais est plié à un endroit défavorable ou trop près d’un bord du fond, les mâchoires doivent absorber une variation brusque d’épaisseur. Viva recommande de maîtriser la position du joint par rapport au pli grâce à un repérage optique précis ; la géométrie exacte admissible doit être fournie par les fournisseurs du tube et de la machine pour le modèle approuvé.
5. La structure du tube a changé, mais les paramètres de soudage sont restés identiques
Le mélange de PE, la structure des couches, l’épaisseur de paroi, le concentré de couleur, la couche de soudage du complexe laminé, la teneur en matière recyclée, le diamètre et le procédé du fabricant peuvent modifier la plage de soudage utilisable. Des paramètres qualifiés pour un tube en PE extrudé ne doivent pas être copiés sur du PBL ou de l’ABL, et un tube de 30 mm ne doit pas reprendre les réglages d’un tube de 50 mm sans essai sur ligne. Les lots entrants peuvent également présenter des écarts suffisants pour révéler les faiblesses d’un procédé fonctionnant à la limite de sa plage admissible.
6. Les pressions subies en aval dépassent la marge de résistance de l’emballage
Une soudure peut être continue et pourtant céder lorsque le tube est comprimé, empilé, lâché, chauffé ou exposé à une pression atmosphérique plus faible. Une viscosité élevée ou un orifice de distribution trop petit peuvent augmenter la force exercée par l’utilisateur ; cette pression se transmet au fond, à la paroi, à l’épaule et à la fermeture. Un remplissage excessif réduit l’espace de tête compressible et peut mettre le produit directement au contact de la soudure. La solution peut concerner l’orifice, le volume de remplissage, la structure du tube ou le conditionnement final, et pas seulement la soudeuse.
Influence du matériau du tube sur le mode de défaillance
La forme visible de l’emballage ne révèle pas la nature de la couche de soudage. Choisissez parmi les formats de tubes pour crèmes cosmétiques seulement après avoir défini la formule, la barrière, le comportement à la compression et l’équipement de soudage.
| Structure du tube | Conséquences pour la fermeture du fond | Défaillances à surveiller | Priorité de qualification |
|---|---|---|---|
| PE extrudé/coextrudé | Les surfaces internes en PE sont thermosoudées ; la souplesse de la paroi doit être conservée | Amincissement excessif, chaleur irrégulière, fissuration sous compression/flexion, attaque par la formule | Plage de soudage et essais de flexion et de compatibilité sur tubes remplis |
| PBL | Les couches soudantes s’assemblent autour d’une structure barrière plastique comportant un joint longitudinal | Intersection avec le joint longitudinal, délaminage des couches, retour élastique | Orientation du fond par rapport au joint longitudinal et intégrité du tube rempli après vieillissement |
| ABL | Les couches internes thermoplastiques se soudent autour d’un complexe contenant une feuille d’aluminium ; un équipement HF peut être envisagé | Contraintes de pliage, fissuration de la feuille d’aluminium, joint longitudinal et délaminage | Compatibilité du procédé, géométrie des plis, maintien de la barrière après flexion et soudage |
| Tube en aluminium | Le fond est plié/serti mécaniquement, et non thermosoudé comme un plastique | Géométrie de pliage incorrecte, fissuration du métal, problèmes de vernis interne ou de fermeture | Type de pliage spécifié, dimensions et compatibilité du tube rempli |
Pour approfondir le choix du matériau, consultez la comparaison Boyu des les structures de tubes ABL et PBL. Un format courant de tube souple en PE peut constituer un point de départ utile pour les crèmes, mais son adéquation dépend toujours de la formule réelle, du procédé de remplissage et de l’équipement de soudage.
La température, l’humidité ou l’altitude provoquent-elles des défauts de soudure des tubes ?
L’environnement révèle ou accélère généralement une faiblesse ; il ne constitue pas une cause unique et indépendante. Une liaison tout juste suffisante, une ligne mince dégradée par la chaleur, une couche ramollie par la formule ou un tube trop rempli peuvent résister à une compression en sortie de ligne, puis céder après des cycles thermiques, une compression des colis ou une baisse de la pression extérieure.
Température élevée
Un stockage au chaud peut réduire la viscosité de la formule, modifier la pression de vapeur et accroître le fluage ou le ramollissement du polymère. Le produit peut migrer plus facilement dans un petit canal, tandis qu’une soudure sous charge peut se déformer avec le temps. Le gaz de l’espace de tête se dilate également lorsque la température absolue augmente ; la contrainte réelle dépend du niveau de remplissage, du comportement des vapeurs et de la déformabilité de l’emballage. Ne déduisez pas une température universelle de défaillance du seul type de résine.
Basse température et cycles thermiques
Le froid peut rigidifier le tube et augmenter la force nécessaire pour délivrer un produit visqueux. L’utilisateur crée alors une impulsion de pression plus forte, susceptible de fissurer un pli fragile ou une interface faible. Les cycles répétés chaud/froid provoquent aussi des dilatations et contractions différentes entre couches et composants dissemblables. Testez le tube rempli complet, puis prévoyez un temps de retour à l’équilibre défini avant l’examen afin de ne pas confondre une rigidité temporaire avec une dégradation permanente.
L’humidité
L’humidité relative n’affaiblit pas automatiquement toutes les soudures en PE. Son importance dépend de la structure complète : couches laminées ou adhésives sensibles à l’humidité, transmission de vapeur d’eau, formule hygroscopique, étiquettes et surtout emballage secondaire en carton ondulé. ASTM D4332 indique que de nombreux matériaux d’emballage, notamment cellulosiques, voient leurs propriétés physiques varier avec la température et l’humidité relative. Lorsque la résistance à la compression des cartons et la protection pendant la distribution sont importantes, conditionnez l’emballage fini au climat prévu au lieu d’attribuer une fuite de tube à l’humidité sans preuve.
Altitude et baisse de la pression extérieure
Les trajets aériens et en haute montagne réduisent la pression extérieure, ce qui augmente la différence de pression entre l’intérieur et l’extérieur d’un tube fermé. ASTM D6653 vise à évaluer sous vide les effets de l’altitude sur les systèmes d’emballage et identifie le transport par avion de desserte comme une condition pertinente. Cet essai apporte des données qualitatives pour le développement, et non une pression universelle d’acceptation des tubes. Testez la configuration remplie destinée à la vente et à l’expédition pour le trajet réel, puis inspectez-la après un temps de retour à l’équilibre défini.
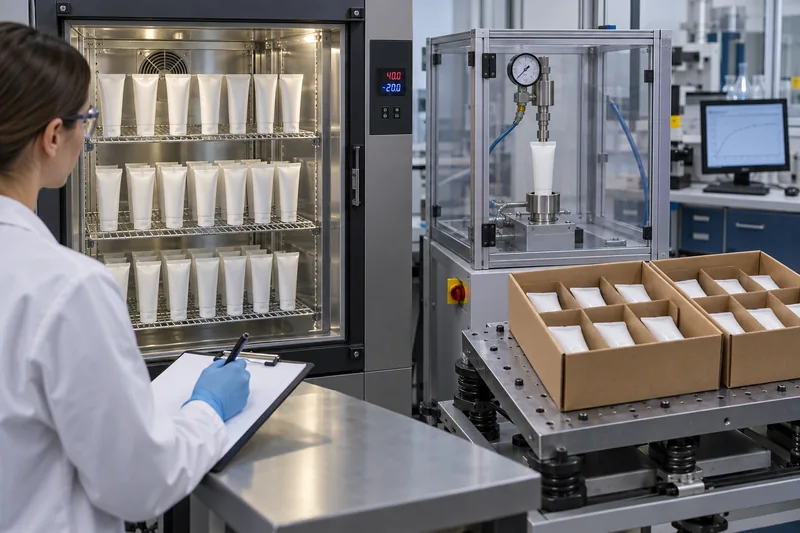
Les vibrations, les chutes et la compression peuvent ensuite agir sur l’emballage conditionné. Utilisez les tubes, la formule, les étuis de vente, les séparateurs et le carton d’expédition définitifs ; les essais sur tubes vides ne reproduisent ni la masse, ni la pression interne, ni la contamination par le produit. Le guide Boyu des méthodes d’essai de chute des emballages cosmétiques explique pourquoi le nom d’une méthode ne suffit pas à déterminer la hauteur, la séquence ou les critères d’acceptation.
Démarche pratique de diagnostic des fuites de tubes
- Mettez en quarantaine et délimitez les unités concernées. Consignez la référence SKU, le lot de tubes/complexe laminé, le lot de bouchons, le lot de formule, la remplisseuse, la ligne, l’équipe, les paramètres de soudage, l’heure de production et la position dans le carton. Distinguez les dommages isolés d’un défaut récurrent sur une voie de la ligne ou à certains moments.
- Inspectez l’emballage sans le solliciter. Photographiez les traces humides, la ligne de soudure, le joint longitudinal, l’épaule et la fermeture. Notez si le tube est arrivé bouchon vers le haut, vers le bas ou couché.
- Localisez la fuite. Utilisez une méthode adaptée à l’état rempli ou vide. N’ajoutez un traceur coloré que s’il ne risque ni d’attaquer ni de faire gonfler la structure. Ne confondez pas de l’air piégé en surface avec un flux de bulles.
- Ouvrez la soudure et classez le défaut. Recherchez les zones brillantes non soudées, les résidus de produit, les vides, les expulsions de polymère, les changements de couleur, le délaminage et les variations d’épaisseur. Comparez la gauche, le centre et la droite.
- Comparez avec des témoins reconnus conformes. Testez dans les mêmes conditions des soudures de tubes non remplis, des soudures de tubes remplis et un lot accepté conservé en référence. Cela permet de distinguer les défauts de fabrication du tube, la contamination au remplissage et les artefacts d’essai.
- Examinez les enregistrements du procédé. Vérifiez la puissance de chauffage, la pression/le débit d’air, la cadence réelle de la ligne, la buse/les pièces de format, l’écartement/le parallélisme des mâchoires, l’état de l’eau de refroidissement, le volume de remplissage et l’historique des arrêts/redémarrages, et pas seulement les consignes affichées.
- Modifiez une seule variable causale à la fois. Reproduisez le défaut, réalisez un essai contrôlé et vérifiez le résultat après conditionnement. Une correction qui améliore l’aspect mais réduit la marge de résistance à l’éclatement ne résout pas le problème.
| Comportement observé | Hypothèses probables | Piste de correction |
|---|---|---|
| La soudure se décolle avec peu de déformation de la matière | Fusion insuffisante, faible pression, couche interne inadaptée, contamination | Confirmer la propreté des surfaces ; définir la plage thermique et de contact ; vérifier la structure du tube |
| Ligne mince, cassante ou brunie | Chaleur/durée excessives, écartement trop faible, chauffage irrégulier | Réduire l’énergie/la compression dommageables ; centrer la buse ; examiner l’outillage et l’exposition réelle |
| Canal étroit aléatoire avec résidus de crème | Éclaboussures, fils de produit, mousse, surremplissage, fond de tube souillé | Corriger le mouvement de la buse/la coupure du dosage, la hauteur de remplissage et la propreté ; rejeter les soudures contaminées |
| Défaillance répétée sur un même bord | Mâchoires non parallèles, tube décentré, bague de refroidissement ou buse inadaptée | Mesurer l’épaisseur de la ligne à gauche et à droite ; aligner/remplacer les pièces de format et les mâchoires |
| Défaillance à l’intersection du joint longitudinal et du pli | Orientation défavorable du joint, variation brusque d’épaisseur, faiblesse du joint réalisé par le fabricant | Ajuster le repère optique/l’orientation si cela est autorisé ; faire intervenir le fabricant ; qualifier ensemble le joint longitudinal et la soudure du fond |
| Conforme au contrôle sur ligne, défaillant après stockage au chaud | Soudure à la limite de la résistance requise, fluage, ramollissement par la formule, microcanal | Réaliser des essais de compatibilité/vieillissement sur tubes remplis et de maintien en pression ; modifier la structure ou la plage de réglage selon le mécanisme identifié |
| Le tube éclate à distance du fond | Faiblesse de la paroi/de l’épaule, pli, compatibilité ou sévérité de l’essai ; cela ne prouve pas nécessairement la qualité de la soudure | Consigner l’emplacement et la pression/la durée ; examiner la structure de la paroi/de la tête et la pertinence par rapport à l’usage |
Quels essais utiliser pour vérifier la soudure d’un tube cosmétique ?
La résistance de la soudure, son intégrité et la durabilité de l’emballage sont des propriétés différentes. Utilisez des méthodes complémentaires et définissez par écrit, avant les essais, des critères d’acceptation propres à l’emballage.
| Méthode | Question traitée | Limite importante | Données à consigner |
|---|---|---|---|
| Examen visuel et en coupe | La ligne est-elle centrée, continue et exempte de dégradation thermique/contamination ? | Une soudure d’aspect net peut néanmoins être faible ou présenter un canal | Largeur/épaisseur selon la position, défauts et photographies de référence |
| Séparation/pelage de la soudure | Quelle force sépare une bande définie, et selon quel mode de rupture ? | Le résultat ASTM F88 inclut la flexion/l’allongement du matériau et ne porte que sur une zone ; il ne prouve pas l’absence de canal | Largeur de l’éprouvette, technique, vitesse, courbe de force et mode de rupture |
| Éclatement/fluage sous pression interne | À quelle pression l’emballage cède-t-il, ou peut-il maintenir une pression fixée pendant une durée donnée ? | ASTM F1140 précise que le résultat n’est pas nécessairement corrélé à la résistance de soudure F88 ; le montage et le débit d’air influencent les résultats | Montée/maintien en pression, durée, montage, état du tube et emplacement exact de la défaillance |
| Émission de bulles/vide | Existe-t-il un passage de fuite important ? | ASTM D3078 peut ne pas détecter de petites fuites ; le produit peut obturer les ouvertures ; les paramètres et le liquide d’immersion sont déterminants | Vide/pression, durée de maintien, liquide, emplacement des bulles et résultat du témoin |
| Compression/écrasement du tube rempli et usage répété | L’emballage commercialisé résiste-t-il à la manutention et à la distribution du produit ? | La compression manuelle n’est pas reproductible sans définition de la force, du montage ou de la séquence | Formule, conditionnement, force/déplacement, cycles et point de fuite |
| Séquence environnementale/de distribution | L’emballage rempli résiste-t-il au climat, à l’altitude, aux vibrations, à la compression et aux chutes propres au trajet ? | Une sollicitation isolée ne valide pas l’ensemble du trajet | Conditionnement, configuration complète d’emballage, séquence et inspections immédiates/après retour à l’équilibre |
ASTM F88 est utile pour comparer quantitativement les procédés et consigner les modes de rupture, mais la méthode précise elle-même que la technique de maintien de l’éprouvette influence les résultats. ASTM F1140 couvre l’éclatement et le fluage sous pression interne d’emballages non bridés. ASTM D3078 traite des fuites importantes dans les emballages souples comportant un espace de tête et explique pourquoi de petites fuites peuvent ne pas être détectées. Utilisez les éditions en vigueur des normes sous licence et validez toute adaptation au fond d’un tube cylindrique.
Un protocole Boyu d’essais de compatibilité des emballages cosmétiques doit prévoir le vieillissement de la formule réelle dans des tubes représentatifs de la production et contrôler l’intégrité des soudures, l’état de la paroi/de l’épaule, la variation de masse, l’aspect et la distribution du produit. Les tubes remplis d’eau ou vides peuvent servir à un examen mécanique préliminaire, mais ne permettent pas de qualifier les interactions chimiques.
Comment définir une plage de fonctionnement stable pour le soudage
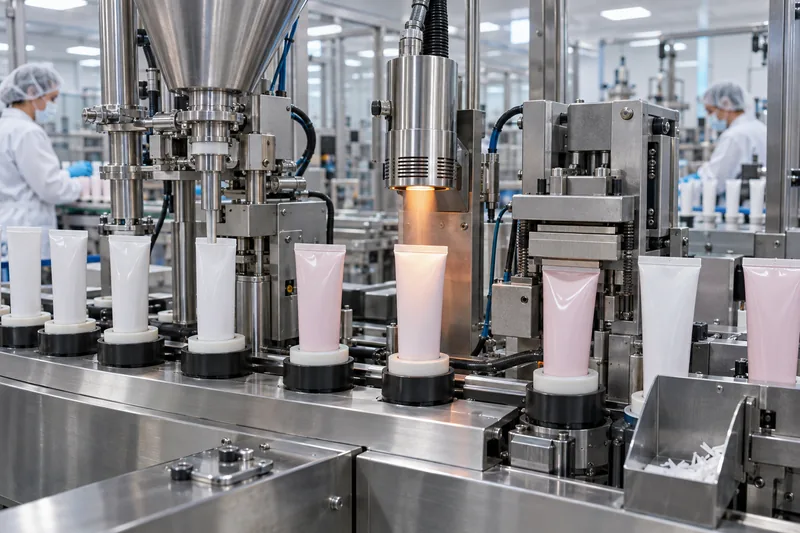
Un échantillon conforme une seule fois au réglage central ne définit pas une plage de fonctionnement. Utilisez des tubes, une formule et des pièces de format représentatifs de la production pour rechercher les combinaisons efficaces en faisant volontairement varier les conditions. L’objectif est une zone dans laquelle l’aspect, l’intégrité et les résultats mécaniques sont tous conformes, et non la résistance moyenne la plus élevée.
- Figez les caractéristiques de l’échantillon. Consignez le fournisseur, la structure, le diamètre, le code de paroi/complexe laminé, la couleur, le bouchon, la réserve de fond à souder, le lot de formule, la masse remplie et la température de remplissage.
- Vérifiez la configuration mécanique. Appairez le godet de maintien, la buse, la bague de refroidissement, les mâchoires et l’outillage de rognage ; vérifiez le centrage, le parallélisme, la propreté et le refroidissement avant de modifier les paramètres.
- Concevez des essais contrôlés. Évaluez des combinaisons basses, nominales et hautes des variables critiques d’énergie et de contact dans les limites autorisées par l’équipement et les fournisseurs. Incluez la cadence normale de ligne et les conditions de redémarrage.
- Mesurez plusieurs critères de réponse. Examinez la géométrie de la soudure et la contamination, réalisez des essais d’intégrité, quantifiez la résistance à la séparation lorsque cela est utile et consignez le mode et l’emplacement de la rupture. La résistance sans continuité ne suffit pas à établir la conformité.
- Mettez les limites à l’épreuve. Utilisez des tubes provenant de lots pertinents et prélevés à différents moments de la production. Vérifiez que des variations raisonnables de paroi, de cadence et d’environnement ne font pas sortir le procédé des critères d’acceptation.
- Confirmez après conditionnement. Recontrôlez au délai de libération défini et après vieillissement des tubes remplis ou exposition aux conditions de distribution. Certaines défaillances apparaissent sous charge prolongée plutôt qu’immédiatement.
- Transformez les conclusions en contrôles. Définissez les plages approuvées, les contrôles au démarrage/après arrêt, la fréquence d’échantillonnage, le plan de réaction, les limites nécessitant une maintenance et les situations déclenchant la maîtrise des modifications.
Comment prévenir les défauts de soudure et protéger les tubes
- Conception : adaptez la structure du tube, son diamètre, la réserve de fond à souder, l’épaule, le bouchon et l’orifice de distribution à la formule et à la ligne de remplissage. Pour les projets de nettoyants, fournissez les données indiquées dans un cahier des charges complet de tube pour nettoyant visage.
- Réception : identifiez les lots de tubes et de bouchons ; contrôlez les dimensions, l’état du fond, l’orientation du joint longitudinal et la contamination ; protégez les extrémités ouvertes de la poussière et des déformations.
- Remplissage : maîtrisez la masse remplie, la température du produit, la mousse, la profondeur de la buse, son retrait et la coupure du dosage. Maintenez propre toute la zone destinée à être soudée.
- Soudage : utilisez les pièces de format et les plages de réglage approuvées ; vérifiez le chauffage/le débit d’air, la cadence de ligne, l’écartement/le parallélisme des mâchoires et le refroidissement ; documentez les contrôles après démarrage, arrêt prolongé, changement de matière et maintenance.
- Manutention : laissez la soudure se stabiliser avant tout convoyage ou conditionnement susceptible de la solliciter fortement. Évitez que les guides, les bacs ou les opérateurs ne plient un fond encore chaud.
- Emballage secondaire : choisissez une orientation, des plateaux ou des séparateurs qui préviennent l’abrasion des bords du fond, la compression localisée et l’ouverture du bouchon. Validez le conditionnement commercial, et non un tube transporté à la main avec précaution.
- Libération : associez l’examen visuel à un essai d’intégrité défini et à une vérification quantitative périodique. Suivez l’évolution des résultats par lot et par ligne au lieu de n’enregistrer que la conformité ou la non-conformité.
- Gestion des modifications : réévaluez la résine/le complexe laminé, le fournisseur, la structure de paroi, la couleur, la teneur en PCR, le diamètre, la formule, la température de remplissage, le bouchon, la soudeuse, les pièces de format, la cadence ou le trajet de distribution lorsqu’une modification peut affecter le système.
Que faire d’un lot de production défectueux ?
- Bloquez la libération et définissez le périmètre. Isolez les produits fabriqués entre le dernier contrôle confirmé conforme et le contrôle confirmé conforme suivant, en incluant les quantités en cours de fabrication, conditionnées et expédiées.
- Conservez les échantillons et les enregistrements. Conservez les unités qui fuient, les unités voisines apparemment saines, les tubes non transformés et les échantillons de démarrage. Mettez en sécurité les enregistrements machine et de remplissage.
- Confirmez le défaut avec la méthode approuvée. Utilisez des témoins et plusieurs unités. Distinguez les fuites du fond des défauts de paroi, d’épaule et de bouchon.
- Évaluez le risque produit. Tenez compte de la contamination, de la perte de poids, de l’exposition de la formule, des dommages aux étiquettes/cartons et de la nécessité éventuelle d’agir sur les stocks déjà distribués. Les responsables qualité et réglementaires décident du devenir du lot.
- Validez toute reprise. Réchauffer un tube rempli peut amincir davantage les couches, déplacer du produit dans la soudure, endommager le décor ou exposer la formule à la chaleur. Ne ressoudez pas un lot entier sans méthode démontrée et documentée, ni nouveaux essais.
- Corrigez et démontrez l’efficacité. Identifiez le mécanisme, mettez à jour le procédé/les spécifications et démontrez des résultats acceptables sur toute la plage de fonctionnement maîtrisée, et pas seulement sur des échantillons sélectionnés à la main.
Informations sur la soudure des tubes à inclure dans une demande de devis (RFQ) et un accord qualité
- Structure du tube, code fournisseur, diamètre, longueur, référence de paroi/complexe laminé, épaule, col, bouchon et réserve de fond à souder requise.
- Type de formule, plage de viscosité, solvants/huiles/tensioactifs sensibles, particules, température de remplissage, quantité nominale remplie et espace de tête prévu.
- Marque et modèle de la remplisseuse/soudeuse, procédé, cadence de ligne, pièces de format disponibles, exigences de rognage/marquage en relief et méthode d’orientation du tube.
- Développement de la plage de fonctionnement approuvée et attribution des responsabilités pour la fourniture des tubes, les essais de remplissage, les essais de soudure et la validation finale de l’emballage.
- Référentiel des défauts visuels, méthode d’essai d’intégrité des soudures, méthode de résistance ou de pression lorsque justifiée, plan d’échantillonnage, conditionnement et classification des défaillances.
- Compatibilité, usage répété et trajet de distribution, y compris température, altitude et configuration d’emballage pour le commerce en ligne/la vente en magasin, selon le cas.
- Traçabilité, échantillons conservés, remontée des non-conformités, notification des modifications et exigences de revalidation.
Questions fréquemment posées
Quelle est la bonne température pour souder des tubes cosmétiques ?
Il n’existe pas de température universelle. Le réglage utilisable dépend de la structure du tube, de son diamètre, de l’épaisseur de paroi, de la conception du système de chauffage, du débit d’air, de la buse, de la durée d’exposition, de la cadence de ligne, de l’écartement/de la pression des mâchoires et du refroidissement. Partez des recommandations des fournisseurs de tubes et d’équipements, puis établissez une plage de fonctionnement validée sur des tubes représentatifs de la production.
Quelle résistance de soudure faut-il exiger pour un tube cosmétique ?
Une valeur universelle ne serait pas justifiable. Définissez la largeur de l’éprouvette, la technique d’essai, la vitesse, le conditionnement et le mode de rupture, puis fixez une limite propre au projet à partir des données de développement et des risques d’utilisation. Associez l’essai de résistance à une méthode d’intégrité, car une force moyenne de pelage élevée peut coexister avec un canal de fuite.
Augmenter la chaleur arrêtera-t-il une fuite de tube ?
Uniquement si une fusion insuffisante est confirmée comme cause et si le nouveau réglage reste dans une plage sûre. Davantage de chaleur peut amincir, déformer ou dégrader la soudure. Si la cause est une contamination par le produit, un mauvais alignement des mâchoires, un complexe laminé inadapté ou une fuite à l’épaule, un apport de chaleur supplémentaire ne corrigera pas la cause racine.
Pourquoi des tubes conformes en usine fuient-ils après expédition ?
Le contrôle sur ligne peut ne pas détecter un microcanal ou une faiblesse sous charge prolongée. Le stockage au chaud, la baisse de pression extérieure, les vibrations, la compression et les chutes peuvent les révéler. Conditionnez et testez les tubes remplis dans leur emballage final selon une séquence représentative du trajet, puis inspectez-les immédiatement et après retour à l’équilibre.
Un tube rempli d’eau permet-il de valider la soudure ?
Il peut servir à détecter les fuites importantes ou à vérifier les réglages machine, mais il ne représente pas une formule dont la viscosité, la tension superficielle, la volatilité, les huiles, les solvants, les tensioactifs ou les particules diffèrent. La qualification finale doit utiliser la formule réelle ou un substitut scientifiquement justifié et inclure un vieillissement de compatibilité.
Sources et références techniques
Les normes décrivent des méthodes et leur domaine d’application ; elles ne fixent pas une limite d’acceptation universelle pour les tubes cosmétiques. Consultées le 3 octobre 2026.
- Tube Council — Options de fermeture des tubes
- European Tube Manufacturers Association — Types de tubes et normes européennes relatives aux tubes souples
- Viva Healthcare — Guide du soudage à air chaud
- ASTM F88/F88M-23 — Résistance des soudures des matériaux barrières souples
- ASTM F1140/F1140M-13(2025) — Résistance à la défaillance des emballages non bridés soumis à une pressurisation interne
- ASTM D3078-02(2021)e1 — Détection des fuites dans les emballages souples par émission de bulles
- ASTM D6653/D6653M-13(2021) — Effets de la haute altitude sur les systèmes d’emballage
- ASTM D4332-22 — Conditionnement des récipients, emballages ou composants d’emballage
- DIN EN 12377:2022-12 — Tubes souples : étanchéité à l’air des fermetures
- ISTA — Sélection et utilisation des procédures d’essai de distribution



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch