














¿Cómo se mide el cuello de un frasco de cosméticos?
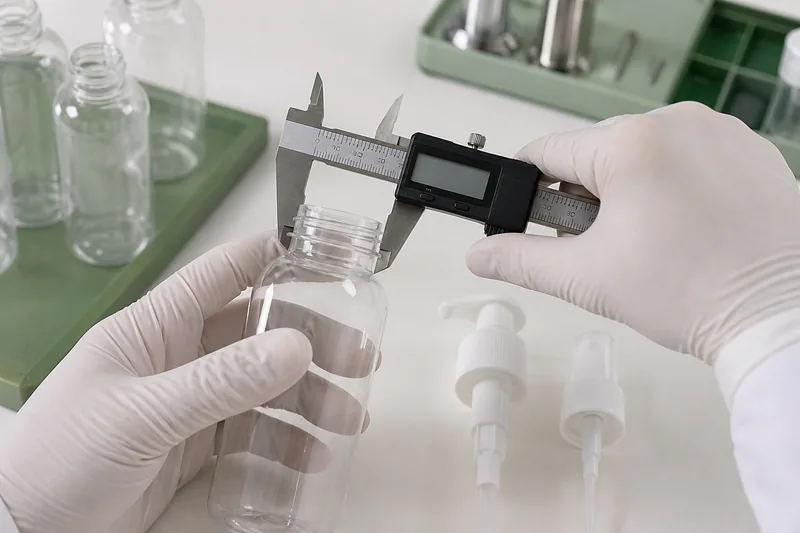
Las personas que buscan cómo medir el acabado del cuello de un frasco de cosméticos suelen tener uno de estos cuatro problemas: un frasco de muestra sin marcas, una bomba de repuesto que no encaja, componentes provenientes de diferentes proveedores o un lote recibido que debe verificarse según un plano. El proceso de medición puede reducir las posibilidades, pero no se puede aprobar el ajuste basándose únicamente en un diámetro.
Un acabado de cuello es la interfaz completa entre el envase y el cierre. Incluye la geometría de la rosca, la superficie de sellado, el diámetro interior, la altura y las tolerancias. La bomba, la tapa o el rociador también deben cumplir con la misma norma. Para obtener información general sobre los códigos de acabado, consulte ¿Qué significa «24/410» en una botella?. Los compradores que deseen comparar componentes pueden consultar la oferta de Boyu Packaging envases cosméticos de plástico, envases para loción y botellas con atomizador.
Herramientas necesarias para medir el cuello de una botella
Una regla de acero puede servir para estimar el tamaño, pero no es adecuada para distinguir acabados muy similares ni para verificar tolerancias. Limpia el cuello, retira las rebabas o los residuos del producto, pon el calibrador a cero y verifica que sus mordazas estén perpendiculares a la superficie de medición. No aprietes un cuello de plástico delgado con demasiada fuerza; la deformación puede afectar la lectura.
Las cinco dimensiones de los cuellos de botella que los compradores deben conocer
| Dimensión | Qué mide | Cómo medirlo | Por qué es importante |
|---|---|---|---|
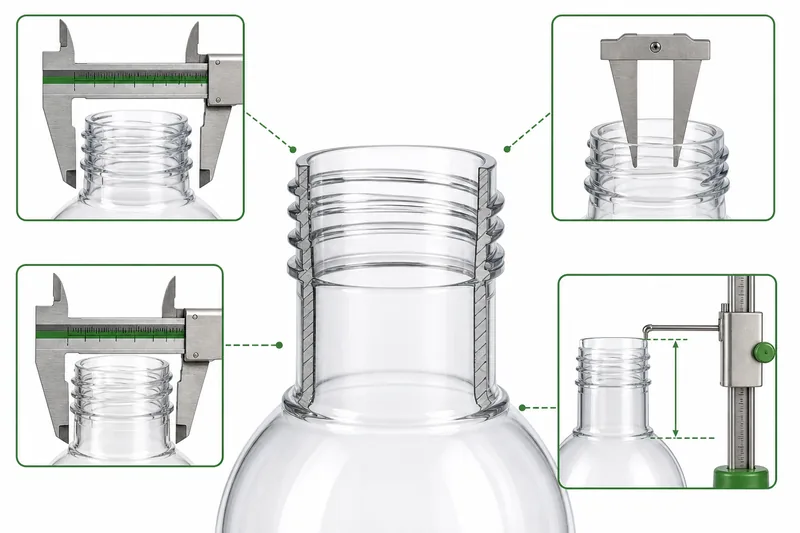
| T | Diámetro exterior medido entre las crestas más externas de la rosca. | Usa las mordazas exteriores del calibrador y mide la distancia entre las crestas opuestas. | Identifica la familia de tamaños nominales y afecta el acoplamiento entre la botella y el cierre. |
| E | Diámetro exterior de la pared del cuello, sin incluir la rosca saliente. | Mida a lo ancho de la superficie cilíndrica del cuello, entre las roscas o por debajo de ellas, tal como se indica en el dibujo. | «T menos E» se refiere a la profundidad y al ajuste de la rosca. |
| I | Diámetro interior de la boca de la botella. | Utiliza las mordazas internas del calibrador a la profundidad indicada sin inclinarlo. | Afecta el espacio libre del tubo de llenado, las juntas de los tapones, las válvulas y los accesorios. |
| H | Altura del acabado del cuello desde su parte superior hasta la intersección definida con el hombro. | Coloca la botella en posición vertical y utiliza un medidor de altura o un calibrador para medir la distancia desde el reborde de sellado hasta el plano de referencia del dibujo. | Separa los acabados cortos y altos, y afecta la altura del cierre y la configuración de la línea. |
| S | Distancia desde la parte superior de la línea de meta hasta el borde superior del primer hilo. | Mide verticalmente siguiendo la definición exacta del dibujo. | Influye en la orientación del cierre, el recorrido axial y el acoplamiento de la rosca. |
Este cálculo ayuda a describir la geometría, pero no identifica el paso, el perfil ni la inclinación de la rosca. Utilice el dibujo definitivo para su aprobación.
Paso a paso: Cómo medir el acabado de un cuello desconocido
1. Revisa la botella antes de medir
Busca el código moldeado, las especificaciones en la caja, la etiqueta del proveedor o el plano aprobado. Revisa que la superficie de sellado no presente daños y que las roscas no tengan rebabas, deformaciones ni residuos del producto. Anota el material de la botella, ya que el vidrio, el PET, el HDPE y el PP se fabrican con procesos diferentes y pueden tener tolerancias distintas.
2. Mide T en dos direcciones
Coloca las mordazas exteriores en las crestas opuestas de la rosca. Mantén el calibrador perpendicular al eje de la botella y aplica una fuerza ligera y constante. Gira la botella unos 90 grados y vuelve a medir. Anota ambas lecturas en lugar de reportar solo la más alta; la ovalidad puede indicar variaciones en el moldeo o la deformación de la muestra.
3. Medidas E e I
Para E, coloque la pared del cuello en la posición indicada en el dibujo, no en un reborde de soporte ni en la cresta de una rosca. Para I, abra suavemente las mordazas internas contra el interior del orificio. Repita la operación a aproximadamente 90 grados. Un orificio cónico o un diseño con sello de tapón puede requerir una profundidad de medición específica, por lo que una lectura en el borde superior podría no ser suficiente.
4. Mide H y localiza S
A menudo se interpreta erróneamente la medida H porque el punto de referencia inferior no es simplemente “donde parece terminar el cuello”. Los planos estándar definen el punto en el que el diámetro T, prolongado hacia abajo, se cruza con el hombro. La medida S comienza en la superficie de sellado superior y termina en el borde superior de la primera rosca. Utilice un medidor de altura o un comparador óptico para realizar una inspección de producción repetible.
5. Cuenta las vueltas del hilo
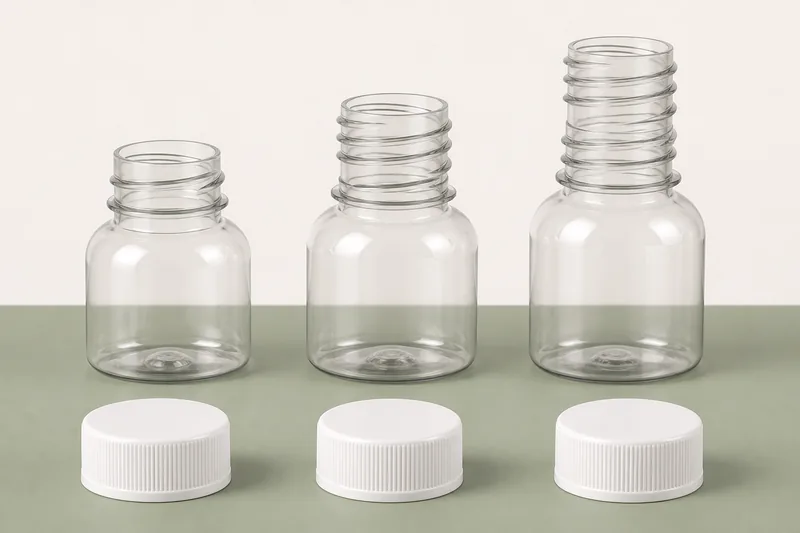
Sigue un hilo continuo desde su inicio hasta su final y cuenta cuántas veces pasa por una línea de referencia vertical fija. Las guías comunes de la industria describen el 400 como aproximadamente una vuelta, el 410 como aproximadamente 1,5 vueltas y el 415 como aproximadamente dos vueltas con una dimensión H más alta. El recuento de roscas es un criterio de selección útil, pero no sustituye a la comparación del paso, el perfil y las dimensiones.
6. Compáralo con el dibujo
Compara las dimensiones registradas con una norma reconocida o con el plano exacto del proveedor. Utiliza valores nominales y tolerancias. Si la muestra se encuentra entre dos códigos posibles, no hagas conjeturas; solicita al proveedor el número de molde, la revisión del plano y la especificación del cierre.
Cómo medir el tapón, la bomba o el rociador adecuados
Para un cierre, mide el diámetro interno entre las paredes internas opuestas cerca de la zona de la rosca, siguiendo el plano del cierre. No compares el diámetro exterior de la tapa con la dimensión T de la botella. Anota la altura del cierre, el inicio de la rosca, el revestimiento o la junta, el diámetro del tapón de sellado y cualquier característica de seguridad contra la manipulación. Para bombas y atomizadores, anota también el diámetro exterior del tubo de aspiración, el tipo de corte, la longitud, el caudal de la bomba y la configuración del collarín.
La medida de un tapón puede ser ligeramente superior a su tamaño nominal, ya que dicha designación es una medida nominal y no representa necesariamente el valor exacto medido en cada superficie. La forma más segura de identificarlo es mediante el código del componente del proveedor, junto con el plano. Cuando las botellas y los tapones provengan de diferentes proveedores, envíe a cada una de las partes el plano y las muestras físicas del otro componente.
Por qué la lectura de un calibrador no prueba la compatibilidad
Una lectura T de 24 mm puede corresponder a 24/400, 24/410 o 24/415. Esos acabados difieren en altura y en la construcción de la rosca. Incluso dos componentes que, en teoría, encajan perfectamente pueden presentar fugas si sus tolerancias se combinan de manera desfavorable, si la superficie de sellado está dañada, si el revestimiento es incompatible o si el par de apriete es incorrecto.
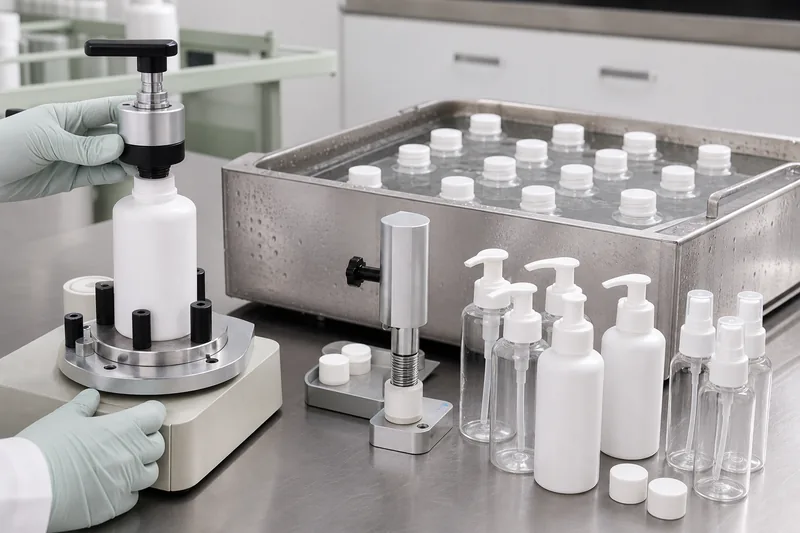
Después del control dimensional, armar muestras de producción y evaluar:
- inicio de rosca suave sin atascar la rosca;
- par de apriete y de desmontaje;
- contacto entre el revestimiento, la junta, la superficie de contacto o el tapón de sellado;
- cebado de la bomba, caudal y espacio libre del tubo de aspiración;
- fugas por inversión, por colocación lateral y por ciclos de temperatura;
- resistencia a las caídas, a las vibraciones y rendimiento en la distribución;
- compatibilidad con la fórmula que se utiliza actualmente.
Comparación de las medidas del cuello de las botellas de plástico y de vidrio
Las letras de cota se utilizan en todos los empaques rígidos, pero el plano de aceptación debe ajustarse al material del envase y al proceso de fabricación. El plástico moldeado por inyección o soplado puede presentar ovalidad, contracción, rebabas en la línea de separación o deformación del cuello. El vidrio puede presentar costuras de molde, variaciones dimensionales, bordes de sellado astillados o distorsiones localizadas. No transfieras las tolerancias de un plano de PET al vidrio ni de HDPE al PP sin la aprobación del departamento de ingeniería.
En el caso de las botellas de plástico de pared delgada, aclimata las muestras a una temperatura definida y evita medirlas inmediatamente después de la producción en caliente o del transporte. En el caso del vidrio, examina la superficie de sellado superior y ten cuidado de no pasar el calibrador por encima de una junta o un defecto local. En ambos casos, mide varias muestras de diferentes cavidades o moldes.
Errores comunes de medición
| Error | Por qué sucede | Un método mejor |
|---|---|---|
| Medir el diámetro interior y llamarlo «tamaño del cuello» | El tamaño nominal se basa en la familia de diámetros de rosca exterior. | Usa la letra T para identificar el tamaño inicial y registra la letra I por separado. |
| Medir solo una vez | La forma ovalada o la posición de la costura pueden alterar la lectura. | Toma al menos dos lecturas con una diferencia de aproximadamente 90 grados. |
| Utilizar el número de hilos como único identificador | Hay perfiles que pueden parecer similares. | Compara las medidas T, E, H, I, S, el paso y el perfil con el dibujo. |
| Suponiendo que una tapa que se enrosca vaya a sellar | El acoplamiento de la rosca y el contacto de sellado son funciones independientes. | Realice la prueba con el par de apriete especificado, utilizando el revestimiento y la fórmula previstos. |
| Combinar planos de diferentes revisiones | Es posible que haya cambiado algún componente o molde. | Anota el número de plano y la revisión en la orden de compra y en la muestra de aprobación. |
Qué deben incluir los importadores en una solicitud de cotización y en un plan de control de calidad
Para la inspección de entrada, define el número de botellas que se tomarán como muestra por lote y por cavidades, los instrumentos y el estado de calibración, el período de acondicionamiento, los puntos de medición, los límites de aceptación y la respuesta ante un fallo. Mantén un juego maestro firmado de botellas y tapones. Si un proveedor propone una bomba o resina sustituta, exige una comparación de planos y nuevas pruebas funcionales antes del envío.
Si necesitas ayuda para encontrar una botella que se ajuste a una ya existente, envía fotografías nítidas del cuello, las mediciones con el calibro, la muestra del cierre y los requisitos del producto a través de Boyu Packaging’s página de contacto del proyecto de empaque. Se debe confirmar la compatibilidad final con muestras físicas y la fórmula prevista.
Preguntas frecuentes
¿Cómo sé si una botella es del tipo 24/410?
Una lectura de T cercana a la familia de tamaños de 24 mm más aproximadamente 1,5 vueltas de rosca podría indicar un 24/410, pero para confirmarlo se requiere el plano del 24/410 y un cierre compatible. Verifica H, E, I, S y el perfil de la rosca.
¿Puedo medir el cuello de una botella con una regla?
Una regla puede distinguir entre familias de tamaños generales, pero no es lo suficientemente precisa para identificar el acabado o verificar las tolerancias. Usa un calibre calibrado.
¿Debo medir el interior o el exterior del cuello de la botella?
Mide ambos para fines distintos. T es el diámetro exterior de la rosca que se utiliza para la familia de acabados nominales; I es el diámetro interior del orificio que se utiliza para el relleno y el espacio libre de montaje.
¿Por qué una tapa de 24 mm mide más de 24 mm?
La designación es nominal y se refiere a la familia de acabados de acoplamiento. Un tapón se mide a lo largo de sus paredes internas y debe incluir un espacio libre para acoplarse a las roscas de la botella.
¿Qué pasa si tanto el frasco como la bomba tienen la etiqueta 24/410, pero tienen fugas?
Revisa la superficie de sellado, el revestimiento o la junta, el par de apriete, las tolerancias de la rosca, la interferencia del tubo de aspiración y la compatibilidad de la fórmula. Las etiquetas que indican la compatibilidad reducen el riesgo, pero no sustituyen las pruebas del paquete ensamblado.
Confirma que tu botella y su cierre forman un solo sistema
Comparta el diseño de la botella, la muestra, la viscosidad de la fórmula, el objetivo de dosificación y los requisitos del cierre. Boyu Packaging puede revisar el acabado del cuello, el ajuste de la bomba o la tapa, el tubo de aspiración y el plan de muestreo antes de una orden de producción.
Referencias
- CPC — Guía sobre los acabados del cuello GPI/SPI y las dimensiones T, E, H, I y S.
- Cetie — Planos de acabado GPI, incluyendo normas de acabado con rosca continua.
- ASTM D2911/D2911M-16(2023) — Dimensiones y tolerancias para botellas de plástico.
- ASTM D3474-23 — Calibración y uso de medidores de torque en aplicaciones de empaque.
- ASTM D2063/D2063M-24 — Medición de la retención del par en cierres de rosca continua.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch