














化粧品のボトルのネック規格はどのように測定するのでしょうか?
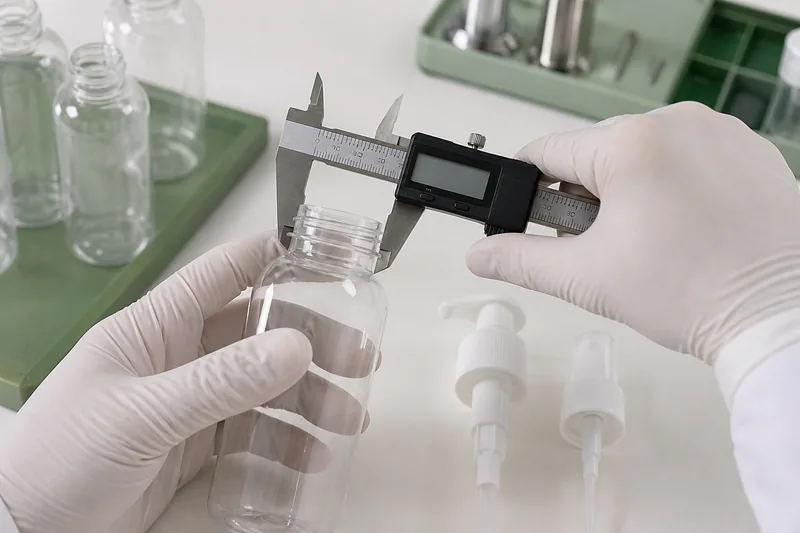
化粧品ボトルのネック規格の測定方法を検索する人は、通常、次の4つの問題のいずれかに直面しています。すなわち、目印のないサンプルボトル、適合しない交換用ポンプ、異なるサプライヤーから調達した部品、あるいは図面と照合して検査しなければならない入荷ロットです。測定を行うことで可能性を絞り込むことはできますが、直径の測定値だけで適合性を承認することはできません。
ネック規格とは、容器とキャップの間の接合部全体を指します。これには、ねじの形状、シール面、内径、高さ、および公差が含まれます。ポンプ、キャップ、またはスプレーノズルも、同じ規格に準拠している必要があります。フィニッシュコードに関する背景情報については、以下を参照してください。 ボトルの「24/410」とはどういう意味ですか?. 部品を比較検討している購入者は、Boyu Packagingの プラスチック製化粧品ボトル, ローションボトル および スプレーボトル.
ボトルの首の直径を測定するために必要な道具
スチール定規を使えば大きさを概算することはできますが、微細な仕上げの違いを見分けたり、公差を確認したりするには不十分です。ネック部分を清掃し、バリや製品の残留物を取り除き、ノギスのゼロ調整を行い、測定面に対して顎が直角になっていることを確認してください。薄いプラスチック製のネックを過度の力で挟まないでください。変形すると測定値が不正確になる恐れがあります。
購入者が知っておくべき5つのボトルネックの寸法
| 次元 | 測定する量 | 測定方法 | 重要である理由 |
|---|---|---|---|
| T | 最も外側のねじ山頂部間の外径。 | キャリパーの外側のジョーを使い、対向する山頂間の距離を測定します。 | 公称サイズファミリーを特定し、ボトルとキャップの嵌合に影響を与えます。 |
| E | ネックの壁の外径(突出したねじ部を除く)。 | 図面に規定されている通り、ねじ山の間またはその下にある円筒状の首部の表面を横方向に測定する。 | T minus E は、ねじの深さと嵌合に関係しています。 |
| I | ボトルの口部の内径。 | キャリパーの内側のジョーを、傾けることなく、指定された深さまで使用してください。 | 充填管のクリアランス、プラグシール、バルブ、および付属部品に影響を及ぼします。 |
| H | ネック規格の上端から、定義されたショルダーの交点までの高さ。 | ボトルを直立させ、高さゲージまたはノギスを使用して、シール面から図面の基準面までの高さを測定します。 | 高さの異なる仕上げを区別し、閉鎖の高さやラインのセットアップに影響を与えます。 |
| S | フィニッシュの上端から最初の糸の上端までの距離。 | 図面の定義通りに、垂直方向に測定してください。 | 閉鎖方向、軸方向の移動量、およびねじの噛み合わせに影響を与える。 |
この計算は形状を説明する上で役立ちますが、ねじピッチ、プロファイル、またはリードを特定するものではありません。承認には完成図面をご使用ください。
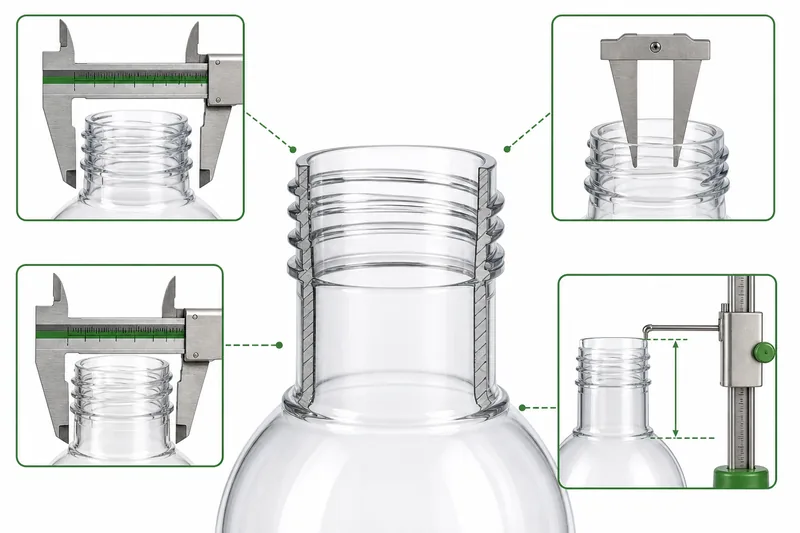
ステップバイステップ:未知のネック規格の測定方法
1. 計量する前にボトルを点検してください
成形コード、段ボール箱に記載された仕様、サプライヤーのラベル、または承認済み図面を確認してください。シール面を損傷がないか確認し、ねじ山にバリ、歪み、または製品の残留物がないか確認してください。ボトルの材質を記録してください。ガラス、PET、HDPE、PPは製造工程が異なり、許容誤差も異なる可能性があるためです。
2. Tを2方向から測定する
外側のジョーを、ねじ山の反対側の山頂に当てます。ノギスをボトルの軸に対して垂直に保ち、軽く、均一な力を加えます。ボトルを約90度回転させて、再度測定します。大きい方の数値のみを報告するのではなく、両方の測定値を記録してください。楕円度は、成形上のばらつきや試料の変形を示している可能性があります。
3. 措置EおよびI
Eの場合は、図面に指定された位置でネック壁に接触させてください。支持ビードやねじ山頂部には接触させないでください。Iの場合は、内側のジョーを穴に対して慎重に開いてください。約90度ごとにこの操作を繰り返してください。テーパー穴やプラグシール構造の場合、指定された測定深度が必要となる場合があるため、上端での測定値だけでは不十分な場合があります。
4. Hを測定し、Sの位置を特定する
Hは、下側の基準点が単に「ネックが完成しているように見える位置」ではないため、しばしば誤って読み取られてしまいます。標準図面では、T径を下方に延長した線がショルダーと交差する位置が基準点として定義されています。Sは上部のシール面から始まり、最初のねじ山の上端で終わります。再現性のある生産検査を行うには、高さゲージまたは光学比較器を使用してください。
5. 糸の巻き数を数える
糸の始点から終点まで一本の糸をたどって、所定の垂直基準線を何回通過するかを数えます。 業界の一般的なガイドラインでは、400を約1回転、410を約1.5回転、415を約2回転(H寸法がより大きいもの)と説明しています。ねじ山数は有用な選別基準ですが、ピッチ、プロファイル、寸法比較の代わりになるものではありません。
6. 図と照らし合わせて確認する
測定した寸法を、公認の規格またはサプライヤーの図面と照合してください。公称値と許容差を使用してください。サンプルが2つの該当するコードの間に位置する場合は、推測せずに、サプライヤーに金型番号、図面の改訂版、および閉鎖仕様を確認してください。
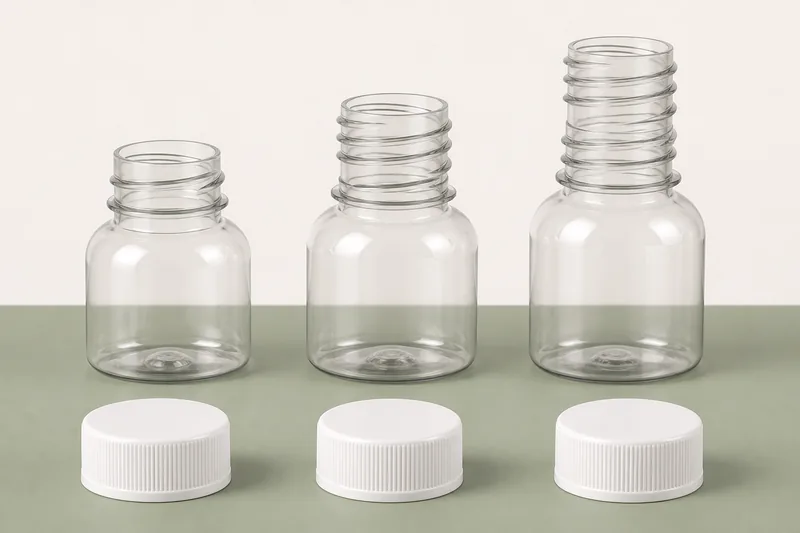
適合するキャップ、ポンプ、またはスプレーポンプの選び方
キャップについては、キャップの図面に従い、ねじ部付近の対向する内壁間の内径を測定してください。 キャップの外径をボトルのT寸法と比較しないでください。キャップの高さ、ねじ山の開始位置、ライナーまたはガスケット、プラグシールの直径、および不正開封防止機能があればその詳細を記録してください。ポンプやスプレー容器の場合は、ディップチューブの外径、カット形状、長さ、ポンプの吐出量、およびカラーの形状についても記録してください。
キャップの寸法は、その名称上のサイズよりわずかに大きくなる場合があります。これは、その指定が「公称寸法」であり、必ずしもすべての表面で測定された正確な値とは限らないためです。最も確実な識別方法は、サプライヤーの部品コードと図面を照合することです。ボトルとキャップが異なるサプライヤーから供給される場合は、各サプライヤーに、相手方の部品の図面と実物サンプルを送付してください。
キャリパーの測定値だけでは適合性が証明できない理由
24 mmのT値は、24/400、24/410、または24/415のいずれかと一致する可能性があります。 これらの仕上げは、高さやねじ構造が異なります。名目上は適合している2つの部品であっても、公差の積み重ねが好ましくない場合、シール面が損傷している場合、ライナーが適合していない場合、または締め付けトルクが不適切な場合には、漏れが生じる可能性があります。
寸法検査の後、量産用サンプルを組み立て、以下の点を評価する:
- ねじ山を傷つけることなく、スムーズにねじ込みを開始すること;;
- 閉鎖時のトルクおよび取り外し時のトルク;;
- ライナー、ガスケット、ランド、またはプラグシールとの接触;;
- ポンプのプライミング、吐出量、およびディップチューブのクリアランス;;
- 反転、横置き、および温度サイクルによるリーク;;
- 落下、振動、および配送性能;;
- 実際に充填された調合との適合性。
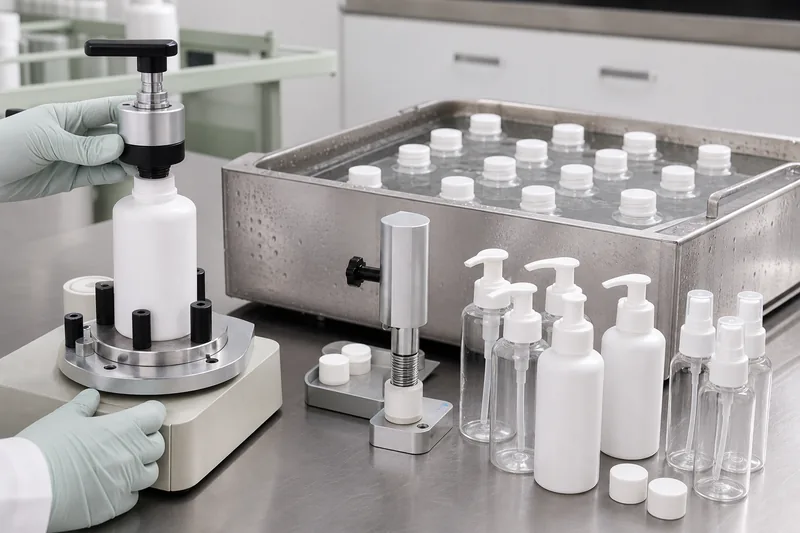
プラスチック製とガラス製のボトルの口径比較
寸法記号は硬質包装全般で使用されますが、合格図面は容器の材質および製造工程に合致している必要があります。射出成形またはブロー成形されたプラスチックには、楕円度、収縮、パーティングラインのバリ、またはネック部の変形が見られる場合があります。 ガラス製品には、金型継ぎ目、寸法ばらつき、シール面の欠け、または局所的な歪みが生じる場合があります。技術部門の承認なしに、PETの図面からガラス製品へ、あるいはHDPEからPPへ公差を転用しないでください。
薄肉樹脂ボトルの場合は、所定の温度でサンプルを調整し、製造直後や輸送直後の高温状態での測定は避けてください。ガラスの場合は、上部のシール面を点検し、ノギスで継ぎ目や局所的な欠陥をまたがないように注意してください。いずれの場合も、キャビティや金型ごとに複数のサンプルを測定してください。
よくある測定誤差
| エラー | なぜそうなるのか | より良い方法 |
|---|---|---|
| 内径を測定し、それをネックサイズと呼ぶ | 指定サイズは、外ねじ径の規格に基づいています。 | 初期サイズの特定には「T」を使用し、「I」は別途記録してください。 |
| 1回だけ測定する | 楕円度や継ぎ目の位置によって、測定値が変わる場合があります。 | 90度ほど間隔を空けて、少なくとも2回の測定を行ってください。 |
| スレッドカウントを唯一の識別子として使用すること | 異なるプロファイルでも、一見すると似ているように見えることがあります。 | T、E、H、I、S、ピッチ、およびプロファイルを図面と照らし合わせて確認してください。 |
| ねじ込み式のキャップであれば密閉できると仮定する | ねじの噛み合わせとシール接触は、それぞれ別個の機能です。 | 指定されたトルクで、所定のライナーおよび配合を用いて試験を行う。 |
| 異なるリビジョンの図面を組み合わせる | 部品や金型が変更された可能性があります。 | 発注書および承認用見本には、図面番号と改訂番号を記載してください。 |
輸入業者が見積依頼書(RFQ)および品質管理計画に盛り込むべき事項
入荷検査については、ロットごとのサンプル採取本数、キャビティ、測定機器、校正状況、調整期間、測定位置、合格基準、および不合格時の対応を定義する。署名済みのボトルおよびキャップのマスターセットを保管しておく。サプライヤーが代替のポンプまたは樹脂を提案した場合は、出荷前に図面の照合および新たな機能試験を要求する。
既存のボトルとの照合に関するサポートをご希望の場合は、Boyu Packaging・包装の 包装・プロジェクトのお問い合わせページ. 最終的な適合性については、実物サンプルおよび想定される配合を用いて確認が必要です。
よくあるご質問
ボトルが24/410かどうか、どうすればわかりますか?
24 mmサイズのシリーズに近いT値に加え、ねじ山がおよそ1.5回転分ある場合は、24/410の可能性がありますが、確認には24/410の図面と適合する閉鎖部品が必要です。H、E、I、S、およびねじ山形状を確認してください。
定規を使ってボトルの首の部分を測ることはできますか?
定規を使えば、おおまかなサイズ区分を判別することはできますが、最終的な識別や公差検査を行うには精度が不十分です。校正済みのノギスを使用してください。
ボトルの首の部分は、内側を測るのか、それとも外側を測るのか?
それぞれ異なる目的で測定します。Tは公称仕上げファミリーに使用される外ねじ径であり、Iは充填および嵌合クリアランスに使用される内径です。
なぜ24mmのキャップのサイズは24mmより大きくなるのでしょうか?
この名称はあくまで呼称であり、嵌合仕上げの分類を指すものです。閉鎖部は内壁間の寸法で測定され、ボトルのねじ山と噛み合うためのクリアランスを含める必要があります。
ボトルとポンプの両方に「24/410」と表示されているのに、液漏れが起こったらどうなりますか?
シール面、ライナーまたはガスケット、締め付けトルク、ねじの公差、ディップチューブの干渉、および配合の適合性を確認してください。ラベルの照合によりリスクは軽減されますが、組み立て済みパックの試験に代わるものではありません。
ボトルとキャップが一体となったシステムであることを確認してください
ボトルの図面、サンプル、配合液の粘度、充填目標量、およびキャップの仕様をお知らせください。Boyu Packagingでは、生産発注の前に、ネック規格、ポンプやキャップの適合性、ディップチューブ、およびサンプリング計画について確認を行うことができます。



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch