














Die direkte Antwort: Messen Sie die Entleerung der Airless-Pumpe nach Gewicht unter Verwendung der tatsächlichen Formel und der vollständig fertiggestellten Verpackung. Bestimmen Sie zunächst die verifizierte Nettofüllmasse. Betätigen Sie die Flasche gemäß einem schriftlich festgehaltenen Vollhubprotokoll bis zum definierten Endpunkt, lassen Sie sie für die angegebene Erholungszeit ruhen, betätigen Sie sie erneut und bestimmen Sie anschließend die Produktmasse, die sich noch in der Pumpe und der Flasche befindet.
Entleerungsrate (%) = (nachgewiesene Nettofüllmenge – Restproduktmasse) ÷ nachgewiesene Nettofüllmenge × 100. Die Restmenge ist der umgekehrte Bruch. Wenn eine Flasche 50,00 g enthält und am Endpunkt 1,40 g übrig bleiben, beträgt die Entleerung 97,2% und die Restmenge 2,8%. Es gibt keinen allgemeingültigen Kosmetikstandard, der vorschreibt, dass jede Airless-Flasche einen bestimmten Prozentsatz erreichen muss: Die Akzeptanzgrenze muss die genaue Flasche, Pumpe, Rezeptur, Füllmenge, Temperatur, Ausrichtung, Hublänge und Endpunktmethode angeben.
Dieser Leitfaden richtet sich an Verpackungsingenieure, Kosmetikmarken, Lohnabfüller sowie Einkaufs- und Qualitätssicherungsteams. Er befasst sich mit Airless-Flaschen mit Kolbenmechanismus; für „Bag-in-Bottle“- und Beutelsysteme sind strukturbezogene Anweisungen erforderlich. Bei den Zahlenbeispielen handelt es sich um Berechnungsbeispiele – nicht um automatische Spezifikationen für jedes Produkt.
Evakuierungsrate, Restmenge und nutzbare Rückgewinnungsmenge der Airless-Pumpe
Die Ausgabegeschwindigkeit gibt an, welchen Anteil des eingefüllten Produkts die Verpackung bei einer definierten Anwendungssimulation abgeben kann. Es handelt sich dabei um ein Ergebnis, das sich aus Verpackung und Rezeptur ergibt, und nicht um eine Eigenschaft der leeren Flasche allein. Eine Pumpe kann im Labor mit einer niedrigviskosen Referenzflüssigkeit eine hervorragende Förderleistung erzielen, während in der endgültigen Marktverpackung noch erhebliche Mengen der Creme zurückbleiben.
| Kennzahl | Berechnung | Was es beantwortet |
|---|---|---|
| Geprüfte Nettofüllmasse | Anfängliche Masse der befüllten Verpackung − Tara der leeren Verpackung | Wie viel Milchnahrung wurde tatsächlich in dieses Testgerät eingefüllt? |
| Restproduktmasse | Masse der Endverpackung – saubere, trockene Verpackungstara | Wie viel Milchnahrung befindet sich noch in der Flasche, im Kolbenbereich, in der Kammer und im Auslass? |
| Evakuierungsrate | (Nettofüllmenge – Restmenge) ÷ Nettofüllmenge × 100% | Wie viel Prozent wurden bis zum festgelegten Endpunkt geliefert? |
| Restzinssatz | Restmenge ÷ Nettofüllmenge × 100% | Wie viel Prozent sind noch nicht verfügbar? |
| Äquivalente entgangene Dosen | Restmasse ÷ mittlere Dosismasse im stationären Zustand | Wie viele volle Dosen entspricht der nicht zugängliche Rest? |
Die Evakuierungs- und Restanteile ergeben zusammen erst dann 100%, wenn die Massenbilanz ausgeglichen ist. Verdunstung, Leckagen, in Auffangbehältern verbleibendes Produkt, unvollständiges Abwischen oder eine veränderte Verpackungskonfiguration führen zu einem ungeklärten Verlust. Melden Sie diesen Verlust; bezeichnen Sie ihn nicht stillschweigend als “ausgegeben”.”
Die Masse ist die bevorzugte Primärgröße. Rechnen Sie das Volumen ausschließlich anhand der Dichte bei der angegebenen Temperatur um: Volumen = Masse ÷ Dichte. Ein Gramm entspricht nicht automatisch einem Milliliter. Ein Öl, ein alkoholreiches Serum und ein dickflüssiges mineralisches Sonnenschutzmittel können alle zu unterschiedlichen Umrechnungsergebnissen von Masse in Volumen führen.
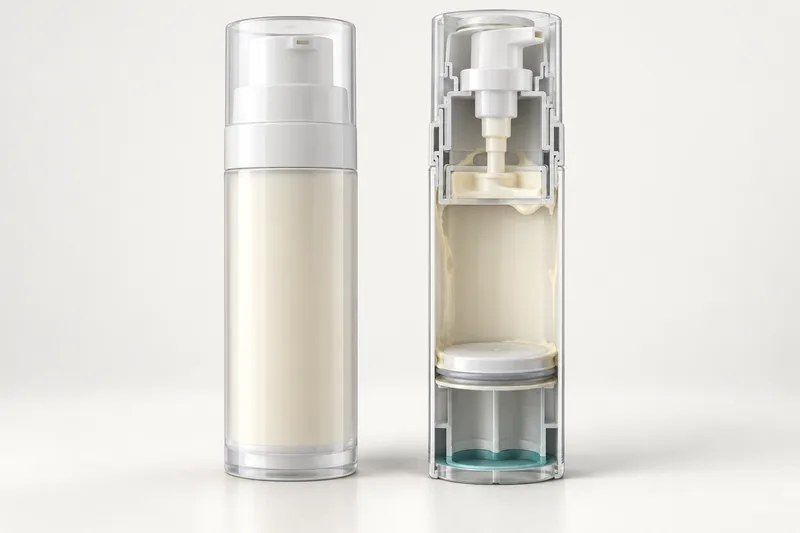
Wie eine Kolben-Airless-Pumpe die Flasche entleert
Durch Drücken des Betätigers wird das in der Pumpenkammer befindliche Produkt abgegeben. Wenn der Betätiger zurückkehrt, wechseln seine Ventile den Zustand und die Kammer füllt sich wieder. Der Druckunterschied unterhalb des Produkts bewirkt, dass sich der interne Kolben nach oben bewegt, wodurch die Formel in Kontakt mit dem Einlass bleibt. Außenluft strömt unterhalb des Kolbens durch die Entlüftungsöffnung am Boden ein; sie sollte nicht wie bei einer gewöhnlichen Flasche mit Tauchrohr durch die Flüssigkeit sprudeln.
“Airless” bedeutet daher nicht ein perfektes Laborvakuum, eine sterile Verpackung oder Rückstände in Null. Das Produkt muss weiterhin die Pumpenkammer und den Auslasskanal ausfüllen. Ein gewisser Wandfilm und eine gewisse Benetzung der Dichtung sind unvermeidbar. Die Leistung wird inakzeptabel, wenn zusätzliches Produkt durch Kolbenneigung, Reibung, eine verstopfte Entlüftung, Brückenbildung in der Formulierung, die interne Geometrie, Luftleckagen oder eine Pumpe, die sich nicht wieder auffüllen kann, eingeschlossen wird.
Beginnen Sie bei der Produktauswahl mit Boyus Kategorie „Airless-Pumpflaschen“, und passen Sie dann die gewählte Konstruktion anhand der Marktformel an. Ein Produktionsbeispiel wie das Lotionsflaschen-Serie aus PP mit Airless-Verschluss, 30–150 ml Für jede Rezeptur müssen noch die genauen Angaben zu Pumpe, Kolben, Werkstoffen der Bauteile und Leistung bestätigt werden.
Ein wiederholbarer gravimetrischer Evakuierungstest
Ein sinnvolles Protokoll regelt die Variablen, die das Ergebnis beeinflussen. Die folgende Abfolge stellt einen praktischen Qualifikationsrahmen dar; wandeln Sie diesen in eine standardisierte Arbeitsanweisung (SOP) um, in der projektspezifische Zahlen und Zuständigkeiten festgelegt sind.
- Definieren Sie das Prüfobjekt. Notieren Sie die Artikelnummern für Flasche, Kolben, Pumpe, Stellantrieb, Dichtung, Verschlusskappe, Kunststoff und Farbstoff; sofern verfügbar, die Formkammer und die Charge; die Dekoration; das Montage-Datum; die Rezepturcharge; die Sollfüllmenge sowie den Abfüllprozess.
- Wählen Sie repräsentative Einheiten aus. Entnehmen Sie Proben aus den relevanten Formnestern, Bauteilchargen und Montagepositionen. Ein einzelnes, handverlesenes Exemplar dient lediglich der Demonstration und nicht der Qualifizierung. Legen Sie den Stichprobenumfang anhand des Produktrisikos, der Chargenvariabilität und der Entscheidung fest, die durch die Daten gestützt werden soll.
- Stellen Sie die Tara korrekt ein. Am besten ist es, wenn das Tara-Gewicht der einzelnen Verpackung ermittelt wird, ohne die Endmontage zu verändern. Wenn die Einheit nach dem Tarieren nicht befüllt werden kann, ohne sie zu verändern, verwenden Sie ein validiertes, auf die Komponenten abgestimmtes Tara-Gewicht oder ermitteln Sie das individuelle Tara-Gewicht im sauberen und trockenen Zustand nach der Prüfung auf zerstörende Weise. Halten Sie genau fest, welche Teile – einschließlich oder ohne Überkappe – gewogen werden.
- Legen Sie die Verpackung und die Rezeptur fest. Geben Sie Zeit, Temperatur und Lagerlage an. Führen Sie die Prüfung unter normalen Laborbedingungen sowie unter den relevanten Einsatzbedingungen durch, wenn sich die Rheologie wesentlich ändert. Eine Creme, die sich bei 23 °C leicht aus dem Behälter entleeren lässt, kann in einem kalten Badezimmer oder nach einer gewissen Lagerzeit klumpig werden.
- Füllen Sie das Formular gemäß dem für die Produktion geltenden Verfahren aus. Regeln Sie die Netzbefüllung, die Düsenposition, die Befüllgeschwindigkeit, die Lufteinschlüsse, die Montageverzögerung und den Einbau der Pumpe. Entfernen Sie das äußere Produkt, ohne die Rezeptur aus dem inneren Leitungsweg abzusaugen.
- Wiegen Sie das fertige Erststück. Verwenden Sie eine kalibrierte Waage mit einer Auflösung, die für den kleinsten aussagekräftigen Unterschied bei den Restmengen geeignet ist. Als praktische messtechnische Regel gilt, dass die Anzeigeauflösung nicht größer sein sollte als ein Zehntel der Änderung, die Sie unterscheiden müssen.
- Vorbereiten und aufzeichnen. Führen Sie vollständige Druck- und Entlastungszyklen mit der angegebenen Frequenz durch und lassen Sie den Aktuator dabei vollständig zurückfedern. Notieren Sie die Hubzahlen bis zum ersten Produkt und die Hubzahlen bis zu einer gleichmäßigen, luftfreien Dosierung. Das Ansaugen ist ein anderes Ergebnis als das Entleeren.
- Führen Sie die Anwendungssimulation durch. Führen Sie die Dosierung in der vorgesehenen Ausrichtung und im angegebenen Zeitabstand durch. Sammeln Sie entweder jede Dosis in tarierten Gefäßen oder wiegen Sie die Verpackung in regelmäßigen Abständen. Erfassen Sie die Ausbeute zu Beginn, in der Mitte und am Ende des Lebenszyklus, damit eine abnehmende Dosis nicht durch den Endprozentsatz verdeckt wird.
- Wenden Sie die Endpunktregel an. Hören Sie erst auf, wenn der zuvor vereinbarte Endpunkt erreicht ist. Lassen Sie die Flasche anschließend für die festgelegte Zeit in der festgelegten Ausrichtung ruhen und wiederholen Sie den Endpunkt-Test.
- Rückstand bestimmen. Die unveränderte Endverpackung wiegen, anschließend sicher zerlegen, das Produkt entnehmen oder entfernen, mit einer validierten Methode reinigen, bis zur konstanten Masse trocknen und die Tara der Verpackung wiegen. Falls bei der Reinigung Kunststoffadditive freigesetzt werden oder Lösungsmittel/Wasser zurückbleiben können, ist die Tara-Methode anhand von Kontrollproben zu validieren.
- Schließen Sie die Massenbilanz ab. Vergleichen Sie die ursprüngliche Produktmasse mit der Masse des gelieferten Produkts zuzüglich der gemessenen Rückstände und der bekannten Probenahme- bzw. Abwischverluste. Untersuchen Sie ungeklärte Verluste, die über die angegebene Messunsicherheit hinausgehen.
- Karte, auf der die Rückstände verzeichnet sind. Fotografieren Sie die Rückstände und wiegen Sie sie, sofern sinnvoll, nach Bereichen: Stellglied/Auslass, Pumpenkammer, oberer Randbereich, Flaschenwand, Kolbenumfang, Produktmasse oberhalb eines blockierten Kolbens sowie Boden-/Entlüftungsbereich.
- Jede Einheit melden. Geben Sie die Einzelwerte, den Mittelwert, die Standardabweichung, die minimale Entleerung, den maximalen Rückstand und die Ausfälle an. Ein guter Durchschnittswert kann eine nicht vollständig entleerte Flasche verschleiern.
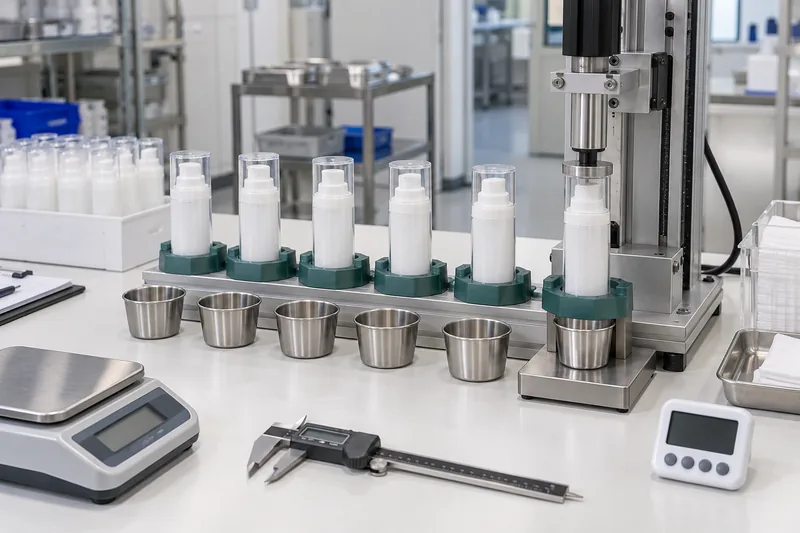
ASTM D3890 befasst sich mit der Anzahl der Hübe, die zum Vorfüllen eines mechanischen Pumpspenders erforderlich sind; ASTM D4336 befasst sich mit der mittleren Ausgabemenge pro Betätigung nach Gewicht; ASTM D6633 befasst sich mit der grundlegenden Funktionsstabilität bei beschleunigter Nutzung. Dies sind nützliche Bestandteile eines Pumpentestprogramms, doch keiner davon ersetzt ein vereinbartes Protokoll zur Entleerung von Kosmetikprodukten aus Airless-Verpackungen für die gesamte Verpackung. Weiter Überprüfung der Förderleistung pro Hub der Pumpe getrennt vom Ergebnis der Entleerung betrachten und dann beide gemeinsam interpretieren.
Der Endpunkt bestimmt das Ergebnis
“Pumpen, bis der Behälter leer ist” lässt sich nicht reproduzieren. Ein Bediener hört möglicherweise schon beim ersten Spritzer auf, ein anderer führt vielleicht 40 schnelle Teilhübe aus. Legen Sie vor dem Test einen objektiven Endpunkt fest. Eine vertretbare Regel könnte Folgendes kombinieren:
- ein vollständiger Hub des Stellantriebs und die vollständige Rückstellung;
- eine maximale Betätigungsrate;
- ein Dosisgrenzwert, ausgedrückt als Masse oder als Prozentsatz der mittleren Steady-State-Dosis der Anlage;
- eine erforderliche Anzahl aufeinanderfolgender Schläge unterhalb des Schwellenwerts;
- eine festgelegte Ruhephase und Einweisung, gefolgt von einer Wiederanlauf-Herausforderung;
- Behandlung von zeitweiligen Spuckanfällen, reinen Lufthüben und einer später wiedergewonnenen Dosis.
Beispielsweise könnte ein Unternehmen den Endpunkt wie folgt definieren: drei aufeinanderfolgende vollständige Injektionen, von denen jede weniger als 10% der stationären Mitteldosis dieser Einheit abgibt, gefolgt von 24 Stunden in aufrechter Haltung und einer Wiederholungsbelastung. Das ist ein Beispielprotokoll, kein internationaler Standard. Die unten zitierte unabhängige Studie zur Entleerbarkeit aus dem Jahr 2025 stützte sich auf eine andere Versuchsanordnung: kein Produkt nach drei Pumpvorgängen, anschließend 24-stündige Ruhephase in aufrechter Position bei 23 °C und Wiederholung des Vorgangs. Ergebnisse aus unterschiedlichen Endpunkten sollten nicht so verglichen werden, als seien sie gleichwertig.
Drei Methoden – und was bei jeder davon übersehen werden kann
| Methode | Optimale Verwendung | Hauptsteuerung | Hauptbeschränkung |
|---|---|---|---|
| Massenbilanz der Verpackung | Prozentsatz der primären Evakuierung | Zuverlässige individuelle Tarierung und unveränderter Zusammenbau | Es werden keine Rückstände festgestellt, es sei denn, es erfolgt anschließend eine Demontage. |
| Gesamtdosis | Dosis-Zeit-Kurve und nutzbare Abgabemenge | Kalibrierte Behälter, geringe Übertragungsverluste und Verdunstungskontrolle | Produktrückstände an Werkzeugen/Bechern können zu scheinbaren Verlusten führen |
| Destruktive Erholung | Lokalisierung der Grundursache und Zonenmasse | Validierte Rückgewinnung durch Abkratzen, Spülen oder Extraktion | Die Rückgewinnung ist möglicherweise unvollständig; durch die Reinigung kann sich die Masse der Verpackung verändern |
Berechnung der Evakuierungsrate (durchgeführt)
Messwerte
Ursprüngliches Füllgewicht = 78,10 g
Tara der sauberen, trockenen Einzelverpackung = 28,10 g
Endpunkt der Verpackung vor der Reinigung = 29,50 g
Nettofüllmenge = 78,10 − 28,10 = 50,00 g
Restmasse = 29,50 − 28,10 = 1,40 g
Evakuierung = (50,00 − 1,40) ÷ 50,00 × 100 = 97,21 TP3T
Restzinssatz = 1,40 ÷ 50,00 × 100 = 2,81 TP3T
Beträgt die mittlere Dosis im stationären Zustand 0,40 g, entsprechen die verbleibenden 1,40 g 3,5 nominalen Volldosen. Dieses verbraucherorientierte Ergebnis kann für die Entscheidungsfindung hilfreicher sein als “2,8%”, insbesondere bei einer hochwertigen Behandlung. Berechnen Sie außerdem den entgangenen Produktwert: Restmasse × Kosten des abgefüllten Produkts pro Gramm. Die Kosten der Rückstände – nicht nur der prozentuale Anteil – helfen dabei, technische Maßnahmen zu priorisieren.
Was ist eine gute Evakuierungsrate bei einer Airless-Pumpe?
Es gibt keinen einheitlichen, allgemeingültigen Mindestprozentsatz für alle Airless-Flaschen für Kosmetikprodukte. Auf den Seiten der Anbieter werden häufig hohe Evakuierungswerte angegeben, doch diese Zahlen basieren möglicherweise auf unterschiedlichen Flüssigkeiten, Füllmengen, Temperaturen, Endpunkten und Nennern. Betrachten Sie Angaben wie “95%” oder “98%” als Ergebnisse, die unter den angegebenen Bedingungen reproduziert werden können – nicht als allgemeinen Standard.
Unabhängige Belege zeigen zudem, warum eine Zahl irreführend ist. Eine Studie aus dem Jahr 2025 zu handelsüblichen Kosmetikverpackungen ergab geringe, aber schwankende Rückstände bei mehreren Airless-Produkten: Einige Airless-Verpackungen für Körperlotion wiesen etwa 0,291 TP3T–1,18%, bei einigen Gesichtscreme-Verpackungen lagen die Werte unter 1%, während eine andere Gesichtscreme-Verpackung etwa 3,3% und ein Airless-Tiegel-Beispiel etwa 5,18% hinterließ. Dies sind Beobachtungen zu den getesteten Produkten und der verwendeten Methode, keine automatischen Zulassungsgrenzwerte für eine neue Verpackung.
Erstelle die Akzeptanzregel aus vier Gatterelementen
- Konsumentenwert-Gate: Legen Sie die maximale Restmasse, den prozentualen Anteil, die entgangenen Dosen und – sofern relevant – den entgangenen Verkaufswert fest, die die Marke akzeptiert.
- Funktionsgatter: Erfordern eine korrekte Vorfüllung, eine kontinuierliche Förderleistung, einen vollständigen Rücklauf des Stellantriebs, einen Kolbenhub, eine akzeptable Dosierleistung im Endbetrieb sowie einen Neustart nach der Ruhephase. Eine hohe durchschnittliche Evakuierungsleistung entschuldigt keinen Stillstand des Geräts.
- Statistisches Tor: Legen Sie sowohl eine Chargenstatistik als auch einen Mindest- bzw. Höchstwert für Rückstände pro Einheit fest. Geben Sie den Stichprobenumfang, die Definition der Charge und den Umgang mit Ausschuss an. Geben Sie eine Charge nicht allein deshalb frei, weil der Mittelwert gut aussieht.
- Anspruchsportal: Falls die Marketingabteilung oder der Lieferant einen Evakuierungswert verspricht, berechnen Sie diesen anhand derselben Formel und der angegebenen Methode nach und bewahren Sie den Bericht auf, der diese Angabe belegt.
Eine Spezifikation kann daher beispielsweise lauten: “Jedes Gerät muss die vereinbarte Mindestevakuierungsrate erfüllen, der Chargendurchschnitt muss den vereinbarten Zielwert erreichen, kein Gerät darf ins Stocken geraten oder sichtbare Luft hereinlassen, und die Leistung im späten Lebenszyklus muss innerhalb des vorgegebenen Dosisprofils bleiben.” Fügen Sie die aus dem Projekt abgeleiteten Zahlen nach den Pilot- und Qualifizierungsdaten ein – nicht erst, nachdem eine Lieferung durchgefallen ist.
Diese Grenze sollte im Rahmen der übergeordneten Qualitätsvereinbarung für Kosmetikverpackungen festgelegt werden, zusammen mit der Änderungskontrolle. Bei Chargenentscheidungen sind die Einzel- und Mittelwerte der Entleerungsgrenzen mit den Vorgaben der Marke zu verknüpfen. AQL-Prüfplan für Kosmetikverpackungen ohne dabei den AQL mit der Leistungsspezifikation selbst zu verwechseln. Ein neuer Pumpenmotor, ein neues Kolbenharz, ein neues Schmiermittel, eine neue Flaschenform, ein neues Montagewerk oder ein neuer Formulierungslieferant können die Evakuierungsleistung verändern, selbst wenn die Verpackung identisch aussieht.
Lesen Sie das Restmuster, bevor Sie eine Korrektur wählen.
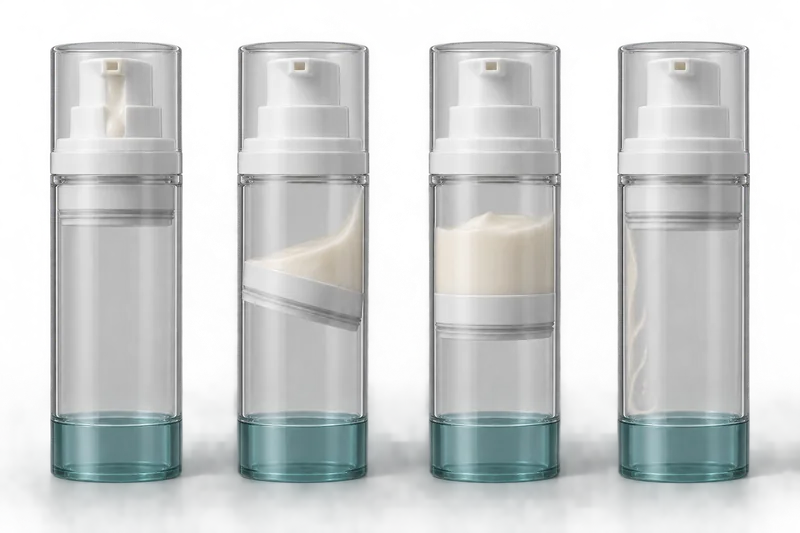
| Beobachteter Rückstand | Möglicher Mechanismus | Zuerst bestätigen | Technische Leitung |
|---|---|---|---|
| Kolben erreicht die oberste Position; nur geringe Rückstände im Auslass/in der Kammer | Normales Totvolumen im benetzten Bereich oder hohes Kammer-Hold-up-Volumen | Rückstände aus dem Pumpenweg separat auffangen | Reduzierung des Rückstands in den Leitungen/Kammern, sofern der Nutzen für den Verbraucher eine Neukonstruktion rechtfertigt |
| Einseitiger Keil; Kolben sichtbar geneigt | Ovalität der Flasche, Kolbenfehlpassung, ungleichmäßige Reibung an der Lippe, Grate oder seitliche Belastung | Kolben-/Bohrungsabmessungen nach Kavität und Hubmarkierungen | Korrekte Rundheit der Bohrung, Kolbenausführung, Ausrichtung bei der Formgebung oder Montage |
| Der Niveaukolben bleibt in einer wiederholbaren Höhe stehen | Verstopfte Basisentlüftung, lokale Durchlassverengung, hohe Reibung oder unzureichender Druckunterschied | Freiraum um die Entlüftungsöffnung, Position von Beschriftung/Dekor, Bohrungsprofil und Reibung | Luftstrom unterhalb des Kolbens wiederherstellen; Geometrie und Materialauswahl anpassen |
| Dünnwandige Folie; ansonsten fährt der Kolben vollständig aus | Formelhaftung, Fließgrenze, Oberflächenenergie oder temperaturabhängige Rheologie | Rückstände nach Temperatur/Alter; Wechselwirkung zwischen Formel und Wand | Prüfen Sie die Kompatibilität von Oberfläche/Material und die Rheologie der Formulierung; gehen Sie nicht davon aus, dass ein stärkeres Vakuum den Film entfernt. |
| Große Lufteinschlüsse; unregelmäßige Dosierung | Eingeschlossene Luft, Leckage im Produktweg, Ventilproblem oder unvollständige Ansaugung | Füllmenge (Video/Abschnitt), Dichtheit, Ventilfunktion und Anzahl der Füllvorgänge | Verbesserung der Befüllung/Entgasung und Montage; Abstimmung von Pumpeneinlass und Ventilen |
| Gutes Ergebnis im frischen Zustand; schlecht nach Lagerung oder Kühlung | Rheologische Veränderung, Quellung von Harz/Dichtung, Schmiermittelwanderung, Kriechen oder Entmischung der Formulierung | Abmessungen der gealterten Bauteile, Drehmoment/Funktion und Formulenzustand | Material-/Rezeptur-Schnittstelle, Toleranz oder Lagerkonzept ändern; neu qualifizieren |
Warum bei einer Airless-Flasche zu viel Produkt übrig bleibt
1. Das Prüfverfahren führt zum Versagen
Teilhübe, ein Antrieb, der nicht zurückkehren kann, sehr schnelle Zyklen, ungleichmäßiges Abwischen und das Anhalten beim ersten Luftschlag können das Ergebnis beeinträchtigen. Umgekehrt können das Schütteln, Erwärmen oder Öffnen der Verpackung während des Tests die Leistung über den tatsächlichen Verbrauchereinsatz hinaus verbessern. Überprüfen Sie zunächst die Methode, die Ausbalancierung, die Tarierung und die Berechnung.
2. Die Bodenentlüftung darf keine Luft unterhalb des Kolbens hereinlassen
Bei einer Kolbenverpackung muss unterhalb des Kolbens Außenluft zirkulieren können. Etiketten, Bodenverzierungen, Transportverschlüsse, Formgrate oder Fremdkörper können die Entlüftungsöffnung verstopfen. Die Pumpe kann dann keinen ausreichenden Druckunterschied erzeugen, um den Kolben anzuheben. Legen Sie in der Zeichnung einen etiketten- und beschichtungsfreien Freiraum fest und überprüfen Sie diesen nach dem Bedrucken und Verpacken.
3. Kolben und Flaschenbohrung bewegen sich nicht als Einheit
Eine zu geringe Dichtkraft kann dazu führen, dass Luft am Kolben vorbeiströmt; eine zu hohe Dichtkraft verursacht Reibung und führt zum Blockieren. Die Ovalität der Flasche, die Konizität, Rippen, Vertiefungen, Schweißnähte, Grate, Abweichungen an der Kolbenlippe und die Reibung des Kunststoffs spielen alle eine Rolle. Messen Sie die Funktionsbohrung entlang des Hubwegs und quer über die Kavitäten hinweg, nicht nur den Außendurchmesser in einer Höhe.
4. Die Formulärheologie geht über den Fließweg hinaus
Ein einzelner Viskositätswert reicht nicht aus. Fließgrenze, Scherverdünnung, thixotrope Rückstellung, Partikel, Wachsstruktur und Temperatur bestimmen, ob die Formulierung zwischen den Hüben in die Kammer fließt und sich von der Wand löst. Verwenden Sie die tatsächliche Formulierung über ihren gesamten Temperatur- und Alterungsbereich hinweg. Wasser eignet sich für einige Dichtheitsprüfungen, ist jedoch kein geeigneter Ersatz für eine viskose Creme oder eine Mineralsuspension.
5. Beim Befüllen wird Luft eingeschlossen oder der Kolben falsch positioniert
Hohe Füllgeschwindigkeit, unzureichende Düsentiefe, unterbrochener Durchfluss, Schaumbildung, eine ungeeignete Füllreihenfolge oder Verzögerungen bei der Montage können zu Hohlräumen führen. Eine Unterfüllung kann die anfängliche Kolbenposition und das Ansaugverhalten verändern. Zeichnen Sie die tatsächlichen Füllparameter aus der Produktion auf und überprüfen Sie die gefüllten Einheiten während der Entwicklungsphase durch Querschnittsuntersuchungen oder geeignete Bildgebungsverfahren.
6. Pumpenventile, Feder oder Kammer stellen sich nicht wieder her
Eine eingeschränkte Einlassöffnung, eine Verschmutzung des Ventils, ein hoher Ventilöffnungsdruck, undichte Dichtungen, eine unvollständige Federrückstellung oder ein enger Auslass können zu einer unregelmäßigen Förderleistung führen. Überprüfen Sie die Ansaugleistung, die Dosierleistung im stationären Betrieb und die Leistung am Ende der Lebensdauer separat. Der Leitfaden von Boyu zu einem Airless-Pumpflasche, die nicht mehr funktioniert behandelt grundlegende, für den Anwender erkennbare Symptome; bei einem Fehlschlag der Evakuierung sind die hier beschriebenen tiefergehenden Untersuchungen zur Massenbilanz und zur Lokalisierung von Rückständen erforderlich.
So verhindern Sie eine unzureichende Entleerung vor der Serienproduktion
- Erstellen Sie zunächst das Produktprofil: Füllmenge, Dichte, Rheologie in Abhängigkeit von der Temperatur, Partikel, Lösungsmittel-/Ölgehalt, vorgesehene Dosierung, tägliche Anwendung, Ausrichtung, Haltbarkeit und Zielgruppe.
- Wählen Sie das komplette Paket als System aus: Flaschenbohrung, Kolben, Pumpenmotor, Ventilweg, Stellantrieb, Dichtung, Bodenentlüftung und Verschlusskappe. Geben Sie keine Pumpe und keine Flasche auf der Grundlage von nicht zusammenhängenden Zeichnungen frei, ohne dass Versuche mit dem zusammengebauten Produkt durchgeführt wurden.
- Dosis und Evakuierung gemeinsam einstellen: Eine größere Kammer kann zwar die Hubzahl verringern, jedoch den Path-Hold-up erhöhen oder die Nachfüllung bei einem dickflüssigen Produkt beeinträchtigen. Vergleichen Sie Dosiskurve, Ansaugen, Entleerung und den Kraftaufwand für den Anwender in einer Matrix.
- Den Füllvorgang sperren: Legen Sie die Fülltemperatur, die Geschwindigkeit, die Düsentiefe, die Netto-Fülltoleranz sowie gegebenenfalls die Entgasung/Absetzzeit und den Montagezeitpunkt fest. Stellen Sie diese Bedingungen bei der Qualifizierung nach.
- Schützen Sie die Entlüftungsöffnung: Zeigen Sie die Freiraumzone auf den Zeichnungen für Dekoration, Etikettierung und Verpackung an und prüfen Sie anschließend die fertigen – nicht nur die geformten – Einheiten.
- Prüfung der produktionsrelevanten Schwankungen: Dazu gehören mehrere Formnester, Pumpenchargen, Harz-/Farbchargen und Montagebedingungen. Prüfen Sie die Grenzwerte für niedrige/hohe Füllmengen sowie die entsprechenden Maßtoleranzen.
- Alter – die wahre Formel in der Endverpackung: Wiederholen Sie die Vorfüllung, Dosierung, Entlüftung, den Kolbenhub und die Evakuierung nach den Kompatibilitäts-/Stabilitätsprüfungen. Verwenden Sie die Protokoll zur Kompatibilitätsprüfung von Kosmetikverpackungen um äußerliche und materielle Veränderungen mit der Funktion in Verbindung zu bringen.
- Beweismittel sichern: freigegebene Muster, Zeichnungen, Formulierungsversionen, Rohdaten, Fotos, Reinigungsvalidierung sowie die Überarbeitung von Testsoftware und Tabellenkalkulationen. Die endgültige Anzahl sollte nachprüfbar sein.
Was tun, wenn die Evakuierung scheitert?
- Betroffene Bestände isolieren. Identifizieren Sie die Chargen von Komponenten, Rezepturen, Abfüllungen, Baugruppen und Fertigprodukten. Bewahren Sie ungeöffnete Kontrollproben auf; testen Sie nicht jede verbleibende Reklamationsprobe bis zur vollständigen Vernichtung.
- Überprüfen Sie die Messung. Überprüfen Sie erneut den Waagenstatus, die Tara, die Füllberechnung, den Endpunkt, die Vollständigkeit des Hubs, die Temperatur, das Vorhandensein des Deckels sowie die Reinigung und Trocknung. Berechnen Sie den Massenbilanzausgleich.
- Ordne die Fehlerarten ein. Getrennte Überprüfung auf „High Normal Path Hold-up“, schrägen Kolben, blockierten Kolben, Wandfilm, Lufteindringung, Unterfüllung und Pumpenfehlfunktion. Vor dem Öffnen die Kolbenhöhe und die Position der Rückstände notieren.
- Vergleichen Sie einwandfreie und defekte Geräte. Verwenden Sie dieselbe Formel und denselben Operator. Messen Sie die Flaschenbohrung/Ovalität sowie Kolben- und Ventilteile nach Formnest/Charge; prüfen Sie den Entlüftungsabstand und füllen Sie Hohlräume auf.
- Ändere jeweils nur eine Variable. Wenn Pumpe, Kolben, Flasche und Milchnahrung gleichzeitig ausgetauscht werden, kann dies zu einem positiven Testergebnis führen, ohne dass die Ursache ermittelt wird. Führen Sie ein strukturiertes Experiment durch, wenn Wechselwirkungen wahrscheinlich sind.
- Korrekturmaßnahmen umsetzen und erneut validieren. Ein Wechsel des Materials, des Schmiermittels, des Ventils, des Hohlraums, der Dekoration, des Abfüllverfahrens oder des Lieferanten kann eine erneute Überprüfung der Kompatibilität und der Evakuierung gemäß dem genehmigten Änderungskontrollplan erforderlich machen.
- Entscheiden Sie anhand des Risikos und der Beweislage über die weitere Vorgehensweise. Eine Nachbesserung oder die Verwendung im Ist-Zustand erfordert eine dokumentierte technische Genehmigung; eine Gebrauchsanweisung für Verbraucher kann eine Verpackung, die die vereinbarten Spezifikationen nicht erfüllt, nicht ersetzen.
Was muss in der Zeichnung, der Qualitätsvereinbarung und dem Prüfbericht enthalten sein?
| Dokument | Mindestinhalt |
|---|---|
| Komponentenspezifikation | Teilenummern, vereinbarte Werkstoffe/Güteklassen, kritische Maße/Toleranzen, Funktionsbohrung, Kolben, Pumpenleistung, Freiraum für Entlüftung, Montage und freigegebenes Muster. |
| Test-SOP | Formel, Befüllung, Konditionierung, Ausrichtung, Definition des vollen Hubs, Geschwindigkeit, Ruheintervall, Endpunkt, Tarier-/Reinigungsverfahren, Waagenauflösung, Berechnung und Umgang mit Abweichungen. |
| Abnahmeplan | Chargendefinition, Probenauswahl, Einzel- und Chargengrenzwerte, Anforderungen an Primärdosis, Dosierung und Neustart, Umgang mit Stillständen, Regeln für Wiederholungsprüfungen und Entscheidungsbefugnis. |
| Prüfbericht | Anfangs-, Tara-, End- und Restmasse jeder Einheit; Evakuierung; Daten zu Vorfüllung und Dosierung; Fotos; Mittelwert/Streuung/Bereich; Schließung der Massenbilanz; Fehler; Ausrüstung und Datum. |
| Änderungslenkung | Welche Änderungen an Rezeptur, Komponenten, Harz, Farbstoffen, Schmiermitteln, Formen/Formnester, Pumpenlieferanten, Montage, Dekoration oder Abfüllverfahren erfordern eine Meldung, Genehmigung und Neukvalifizierung?. |
Wenn Sie eine zweite Pumpe oder eine zweite Flaschenquelle hinzufügen, verlassen Sie sich nicht auf Übereinstimmungen hinsichtlich Aussehen oder Nennweite. Befolgen Sie ein kontrolliertes Qualifizierung von Zweitlieferanten für Verpackungen das Zeichnungen, Materialien, die Funktionsleistung und das Entleerungsprofil des befüllten Produkts vergleicht.
Häufig gestellte Fragen
Kann ich anhand der Kolbenposition erkennen, ob die Entleerung stattgefunden hat?
Nein. Die Kolbenposition hilft zwar bei der Diagnose des Mechanismus, misst jedoch weder Rückstände im Pumpenkanal noch den Wandfilm oder den Kolbenumfang. Verwenden Sie die gravimetrische Rückstandsmessung und leiten Sie daraus die Position ab.
Ist die Evakuierung gemäß 95% automatisch zulässig?
Nein. Es mag zwar ein Projektziel sein, doch die Akzeptanz hängt von der Methode, dem Formelnwert, den Dosierungsverlusten, einzelnen Fehlern und der Vereinbarung mit dem Lieferanten bzw. der Marke ab. Ein Verlust von 5% bei einer hochwertigen 15-g-Behandlung kann von größerer Bedeutung sein als derselbe Prozentsatz bei einer kostengünstigen Körperlotion.
Sollten die Rückstände auch Produkt aus dem Inneren der Pumpe enthalten?
Ja, sofern sich die Angabe darauf bezieht, was der Verbraucher aus der Gesamtpackung erhält. Geben Sie den Gesamtrückstand als Hauptwert an. Für technische Analysezwecke können Sie zusätzlich den unvermeidbaren Rückstand im Pumpenkanal vom Rückstand in der Flasche bzw. am Kolben trennen.
Kann für den Evakuierungstest Wasser verwendet werden?
Nur für begrenzte Untersuchungen, sofern dies in der Methode angegeben ist. Wasser bildet die Fließgrenze, die Wandhaftung, die Partikelbeladung, die Ventilwiederbefüllung oder das Temperaturverhalten vieler kosmetischer Formulierungen nicht realistisch nach. Für die Qualifizierung sollte die endgültige Formulierung oder ein wissenschaftlich fundierter rheologischer Ersatz verwendet werden.
Warum kommt der letzte Teil in kleinen Spritzern heraus?
Die Kammer füllt sich möglicherweise aufgrund von Lufteindringung, Kolbenblockade, Brückenbildung im Präparat, Ventilverengung oder unzureichender Erholungszeit nicht mehr vollständig. Zeichnen Sie die Dosis pro Hub gegen Ende der Lebensdauer auf und überprüfen Sie den Kolben und die Entlüftung, bevor Sie das Paket als leer deklarieren.
Wie viele Flaschen sollten getestet werden?
Es gibt keine risikofreie, allgemeingültige Stichprobengröße. Verwenden Sie mehrere produktionsrepräsentative Einheiten aus den relevanten Formnestern und Bauteilchargen und legen Sie den Umfang der Qualifizierungsstichprobe dann anhand der Variabilität, der Folgen eines Versagens und des gewünschten Konfidenzniveaus fest. Zehn Einheiten reichen zwar aus, um ein Design zu überprüfen, validieren jedoch nicht automatisch einen Prozess für die Großserienfertigung.
Die Flasche, die Pumpe, die Milchnahrung und den Abfüllprozess gemeinsam qualifizieren
Teilen Sie Boyu Packaging bitte die Art der vorgesehenen Formulierung, die rheologischen Eigenschaften bzw. Viskositätsdaten, die Füllmenge, die Zieldosierung, das derzeitige Restproblem sowie das Markt- und Produktionsvolumen mit. Wir können Ihnen dabei helfen, eine geeignete Airless-Konstruktion auszuwählen und Muster für Ihre Tests hinsichtlich der Erstbefüllung, Dosierung, Verträglichkeit und Entleerung des gefüllten Produkts vorzubereiten.
Quellen und technische Referenzen
- Chrobot, K. et al., “Produktabfälle aufgrund unzureichender Entleerbarkeit von Kosmetikverpackungen und deren wirtschaftliche und ökologische Auswirkungen”,” Nachhaltigkeit 17(3), 1056 (2025). Studie und Testverfahren.
- ASTM D3890-18(2025), Standardverfahren zur Bestimmung der Anzahl der Hübe zum Ansaugen bei einem mechanischen Pumpspender. Seite mit ASTM-Normen.
- ASTM D4336-18(2025), Standardverfahren zur Bestimmung der Fördermenge pro Hub eines mechanischen Pumpspenders. Seite mit ASTM-Normen.
- ASTM D6633-18(2025), Standardverfahren zur Prüfung der grundlegenden Funktionsstabilität eines mechanischen Pumpspenders. Seite mit ASTM-Normen.
- Rathore, S., Schuler, B. und Park, J., “Ökobilanz verschiedener Dosiersysteme für Kosmetikverpackungen”,” Verpackungstechnik und -wissenschaft 36(7), 533–547 (2023). Bei der Umweltbewertung wurden Produktrückstände berücksichtigt. DOI-Eintrag.
Die Normen sind urheberrechtlich geschützt und können überarbeitet werden. Vergewissern Sie sich, dass Sie die aktuelle Ausgabe verwenden, und erwerben Sie die vollständige Fassung bzw. verschaffen Sie sich Zugang dazu, bevor Sie die Konformität geltend machen. Dieser Artikel fasst den Geltungsbereich und die Anwendung zusammen; er gibt den Wortlaut der Normen nicht wieder.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch